
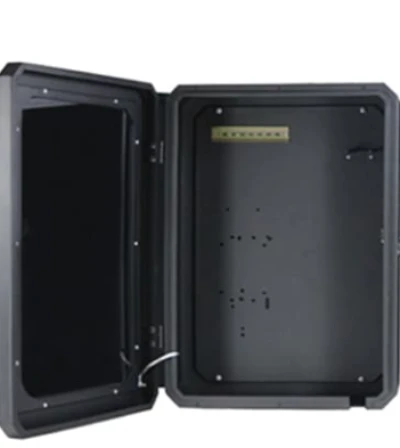









Infrastruktura ładowania pojazdów elektrycznych działa na zewnątrz, wymaga minimalnej konserwacji i musi być odporna na deszcz, wiatr, topniejący śnieg oraz mycie pod wysokim ciśnieniem. Obudowy o stopniu ochrony NEMA 3R/4X lub IP65 są zaprojektowane tak, aby wytrzymać te warunki środowiskowe – NEMA 4X wymaga odporności na strumienie wody i środowiska korozyjne, natomiast IP65 wymaga odporności na strumień wody o natężeniu przepływu 12.5 l/min z dyszy o średnicy 6.3 mm, umieszczonej na wysokości od 2.5 do 3 metrów.
Jednak w praktyce, w wielu obudowach stacji ładowania pojazdów elektrycznych wkrótce po uruchomieniu pojawiają się nieszczelności, co prowadzi do zadziałania uziemienia, korozji podzespołów elektronicznych, a nawet wyłączeń systemu. Problem rzadko wynika z nieodpowiednich specyfikacji, a raczej z procesu produkcyjnego obudów stacji ładowania pojazdów elektrycznych: przerywanego spawania punktowego w narożnikach, porowatości i niepełnego przetopu spoin oraz nieprawidłowych obliczeń stopnia sprężania uszczelek – wszystkie te czynniki sprzyjają wnikaniu wilgoci, prowadząc do zwarć doziemnych, korozji i wyłączeń systemu.
Aby wyprodukować naprawdę odporne na warunki atmosferyczne, niestandardowe obudowy stacji ładowania pojazdów elektrycznych, samo spełnienie wymagań dotyczących stopnia ochrony na papierze jest niewystarczające — wymagana jest inżynieria procesowa, która kompleksowo zajmie się integralnością spawania, projektem konstrukcyjnym i wydajnością uszczelnień jako zintegrowanym systemem.
Analiza przyczyn źródłowych: Lokalizacje awarii w obudowach stacji ładowania pojazdów elektrycznych
Awarie spowodowane wyciekiem wody w niestandardowych obudowach stacji ładowania pojazdów elektrycznych rzadko są spowodowane nieodpowiednimi specyfikacjami projektowymi; często wynikają one z wad procesu produkcyjnego. W warunkach zewnętrznych obudowy są narażone na deszcz, cykliczne zmiany temperatury i obciążenia wibracyjne, przez co spoiny i uszczelnienia stanowią najsłabsze ogniwa.
Przerywane zgrzewanie punktowe w narożach powoduje powstawanie niestopionych szczelin; wady wewnętrzne, takie jak porowatość, wtrącenia żużla i brak zgrzeiny, tworzą mikroskopijne ścieżki nieszczelności w spoinach; a błędy obliczeniowe w ściskaniu pasków uszczelniających skutkują utratą efektywnego ciśnienia uszczelnienia na styku kołnierza drzwi.
Każda z tych trzech wad może doprowadzić do naruszenia stopnia ochrony NEMA 4X lub IP65 podczas długotrwałej eksploatacji obudowy stacji ładowania pojazdów elektrycznych, powodując zwarcia doziemne i uszkodzenia sprzętu. Dlatego precyzyjne zidentyfikowanie przyczyn awarii jest warunkiem wstępnym opracowania skutecznych środków zapobiegawczych.
Przerywane zgrzewanie punktowe narożnych złączy obudów stacji ładowania pojazdów elektrycznych
Przerywane zgrzewanie punktowe w złączach narożnych – zazwyczaj składające się z krótkich, rozstawionych segmentów spoiny o długości od 2,5 do 5 cm – jest przeznaczone do tymczasowego mocowania, a nie do trwałego uszczelniania. W przypadku obudów NEMA 4X normy produkcyjne wyraźnie wymagają, aby spoiny ciągłe były szlifowane na gładko. Przerywane zgrzewanie pozostawia niesklejone szczeliny w złączach, które pod wpływem ciśnienia hydrostatycznego stają się bezpośrednimi ścieżkami wycieku.
Pod wpływem cykli termicznych i wibracji – które często występują w zewnętrznych stacjach ładowania pojazdów elektrycznych – szczeliny te mogą się rozszerzać, tworząc pęknięcia penetrujące ścianę. Wodoodporne, niestandardowe obudowy stacji ładowania pojazdów elektrycznych wymagają całkowicie szczelnych spoin; każde przerwanie spoiny uniemożliwi obudowie osiągnięcie nominalnego poziomu ochrony.
Porowatość, wtrącenia żużlowe i brak penetracji
Porowatość, wtrącenia żużla i brak penetracji to wady podpowierzchniowe niewidoczne gołym okiem. Wtrącenia żużla – gdzie niemetaliczne pozostałości z otuliny elektrody lub topnika zostają uwięzione w metalu spoiny – są zazwyczaj spowodowane niewłaściwym kątem elektrody, nadmierną prędkością spawania, niewystarczającym prądem spawania lub niedokładnym usunięciem żużla między warstwami.
Pory tworzą sieć pustych przestrzeni, które działają jak kanały kapilarne, umożliwiając penetrację wilgoci. Brak przetopienia występuje, gdy metal spoiny nie dociera do podstawy spoiny, pozostawiając ciągłą, niestopioną powierzchnię styku.
Jeśli obudowa stacji ładowania pojazdów elektrycznych musi uzyskać certyfikat NEMA 4X lub IP65, takie wady są absolutnie niedopuszczalne.
Błędy w obliczeniach stopnia sprężania uszczelek
Błędy w obliczeniach stopnia sprężania uszczelek stanowią systemową wadę konstrukcyjną, która bezpośrednio wpływa na szczelność niestandardowych obudów stacji ładowania pojazdów elektrycznych. Doświadczenie branżowe wskazuje, że uszczelki z pianki poliuretanowej zapewniają skuteczne uszczelnienie, gdy utwardzona pianka zostanie ściśnięta o około 30% do 60%. Sprężanie poniżej tego zakresu powoduje powstawanie szczelin międzyfazowych; nadmierne sprężanie prowadzi do odkształcenia trwałego – czyli trwałej deformacji z utratą sprężystości.
Idealny docelowy stopień kompresji wynosi około 40%, a efektywny zakres wynosi od 10% do 50%. W przypadku produkcji obudów stacji ładowania pojazdów elektrycznych, precyzyjne obliczenia kompresji muszą uwzględniać sztywność kołnierza, moment zamykający i twardość uszczelki (regulowaną w zakresie od 15 00 do 40 000 w skali Shore'a) – każda z tych zmiennych wpływa na efektywne ciśnienie uszczelnienia na styku drzwi.
Szukasz niezawodnych i opłacalnych?
Chiny Producenci blach
Ponad 150,000 5,000 produktów do produkcji metalu OEM dostarczonych do ponad XNUMX globalnych nabywców.
I czerp z tego korzyści!
Rozwiązania inżynieryjne w zakresie wodoodporności obudów stacji ładowania pojazdów elektrycznych
Rozwiązanie problemów z infiltracją wody do obudów stacji ładowania pojazdów elektrycznych wymaga systematycznego podejścia inżynieryjnego, obejmującego każdy rodzaj awarii zidentyfikowany na podstawie analizy przyczyn źródłowych.
Rozwiązanie to łączy w sobie trzy współzależne obszary techniczne: zastosowanie zrobotyzowanej technologii spawania ciągłego CMT w celu wyeliminowania nieciągłości spoin; zastosowanie zintegrowanej geometrii rynny odprowadzającej wodę z dala od powierzchni uszczelniającej oraz zastosowanie uszczelek z pianki poliuretanowej FIPG o precyzyjnie kontrolowanym stopniu sprężania.
Wszystkie te środki współdziałają, aby zmienić odporność na warunki atmosferyczne obudów stacji ładowania pojazdów elektrycznych ze zmiennej jakości na pewność projektu inżynieryjnego.
Robotyczne spawanie ciągłe CMT w obszarach stykających się z rdzeniem
Wszystkie obszary obudowy stacji ładowania pojazdów elektrycznych mające kontakt z cieczą są przeznaczone do spawania ciągłego metodą CMT (Cold Metal Transfer). W przeciwieństwie do tradycyjnego spawania MIG, spawanie metodą CMT wykorzystuje ruch posuwisto-zwrotny drutu z częstotliwościami do 170 Hz – drut cofa się podczas zwarć – co zmniejsza ilość wprowadzanego ciepła o około 33% w porównaniu ze standardowym spawaniem łukiem krytym.
W przypadku cienkich blach o grubości poniżej 1.5 mm oznacza to minimalne odkształcenia przy zachowaniu pełnej penetracji. Ilość odprysków zmniejsza się o 99%, co eliminuje konieczność czyszczenia po spawaniu i chroni powłokę antykorozyjną.
Ten system robotyczny zapewnia powtarzalność parametrów spawania – takich jak prędkość przesuwu, prędkość podawania drutu i długość łuku – w każdej jednostce produkcyjnej. W przypadku niestandardowych obudów stacji ładowania pojazdów elektrycznych wymagających certyfikacji NEMA 4X, niezbędne są ciągłe, gładkie spoiny; technologia CMT umożliwia osiągnięcie tych parametrów w skali masowej, unikając jednocześnie problemów z odkształcaniem, powszechnie występujących przy ręcznym spawaniu cienkościennych obudów metodą TIG.
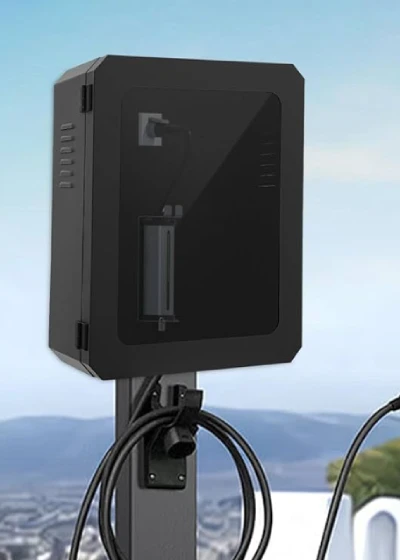
Zintegrowana konstrukcja rynny deszczowej na krawędziach kołnierza drzwi
Zintegrowana rynna deszczowa – czyli zewnętrzny kołnierz powrotny utworzony wzdłuż obwodu drzwi – zapewnia pasywne odprowadzanie wody deszczowej z obudowy stacji ładowania pojazdów elektrycznych. Taka geometria odprowadza deszczówkę i wodę spływającą z dala od uszczelki, zanim powstanie ciśnienie hydrostatyczne.
W przeciwieństwie do rozwiązań, które opierają się wyłącznie na uszczelnieniach, ta rynna zmniejsza zarówno objętość, jak i prędkość wody docierającej do powierzchni uszczelniających. Ta cecha konstrukcyjna jest szczególnie istotna w przypadku niestandardowych obudów stacji ładowania pojazdów elektrycznych zgodnych z normami NEMA 3R i 4X, ponieważ obudowy te są narażone na deszcz, śnieg z deszczem, śnieg i strumienie wody pod wysokim ciśnieniem.
Kołnierz powrotny jest formowany bezpośrednio w procesie gięcia, eliminując potrzebę montażu wtórnego i potencjalne ścieżki przecieku na styku drzwi z ościeżnicą. W połączeniu z odpowiednią siłą docisku uszczelki, rynna deszczowa gwarantuje, że system uszczelniający musi wytrzymać jedynie wilgoć resztkową, a nie pełne ciśnienie hydrostatyczne – co jest fundamentalną zasadą konstrukcji odpornej na warunki atmosferyczne obudowy stacji ładowania pojazdów elektrycznych.
Uszczelki piankowe poliuretanowe FIPG o regulowanym stopniu sprężania
System poliuretanowy FIPG (Field-In-Place Foaming Gasket) jest aplikowany bezpośrednio na kołnierze obudów stacji ładowania pojazdów elektrycznych za pomocą automatycznego systemu dozującego. Ten dwuskładnikowy system – żywica poliolowa (składnik A) i utwardzacz izocyjanianowy MDI (składnik B) – reaguje i spienia się bezpośrednio na podłożu, tworząc bezszwową uszczelkę piankową o zamkniętych komórkach i precyzyjnej geometrii konturu. Twardość można regulować w zakresie od 15 Shore 00 do 40 Shore A, przy zakresie ugięcia pod obciążeniem ściskającym od 5 kPa do 200 kPa przy 25% stopniu sprężania.
Funkcja uszczelnienia jest osiągana przy stopniu sprężania wynoszącym od 30% do 60% przekroju utwardzonej pianki; w przypadku niestandardowych interfejsów drzwiowych obudów stacji ładowania pojazdów elektrycznych docelowy stopień sprężania wynosi około 40%, przy zakresie funkcjonalnym od 10% do 50% — wystarczającym, aby uwzględnić tolerancje kołnierzy bez powodowania odkształceń trwałych pod wpływem ściskania.
Odporność na odkształcenia przekracza 97%, zapewniając długotrwałe uszczelnienie w warunkach cyklicznych zmian temperatury od -40°C do +80°C. W przeciwieństwie do formowanych uszczelek gumowych, FIPG eliminuje połączenia klejone i procesy klejenia, eliminując tym samym dwa typowe punkty awarii uszczelnień obudów zewnętrznych stacji ładowania pojazdów elektrycznych.
Tylko 4 kroki
online niestandardowe części do produkcji metalu
Skontaktuj się z naszym zespołem ekspertów i poznaj wydajność i korzyści ekonomiczne usług cyfrowej obróbki metali.
Prześlij pliki projektowe
STL , STEP (.stp), IGES (.igs), (.ZIP) lub PDF.
Bądź też próbką lub pomysłem
Analiza wyceny i projektu
Natychmiastowe wyceny fabryczne i raporty DfM, najbardziej rozsądne rozwiązanie.
Rozpoczęcie produkcji
Procesy cyfrowe mogą inicjować zlecenia w ciągu 24 godzin.
Dostawa na czas
Dotrzymywanie obietnic dostawy, zatwierdzone przez ponad 3000 nabywców globalnej firmy.
Kontrola procesu produkcji i zapewnienie jakości obudowy stacji ładowania pojazdów elektrycznych
Specyfikacje konstrukcyjne obudów stacji ładowania pojazdów elektrycznych można przełożyć na niezawodną pracę w terenie wyłącznie dzięki ścisłej kontroli procesu i weryfikowalnej gwarancji jakości.
W przypadku spoin kryteria akceptacji porowatości i wad podpowierzchniowych zawarte w normie AWS D1.1 jasno określają, jakie warunki stanowią niezgodność; niestandardowe obudowy stacji ładowania pojazdów elektrycznych spełniające klasę ochrony IP65 są testowane pod kątem zgodności za pomocą testu strumienia wody przeprowadzanego przy użyciu dyszy o średnicy 6.3 mm, z odległości 3 metrów i przy natężeniu przepływu 12.5 l/min.
Aby sprawdzić, czy stopień ściśniętości uszczelki mieści się w określonym zakresie 30–50%, należy zastosować takie metody, jak pomiar przemieszczenia za pomocą folii wskazującej ciśnienie lub lasera.
W przypadku odpornych na warunki atmosferyczne obudów stacji ładowania pojazdów elektrycznych jakość nigdy nie jest oczywista — musi być mierzona, rejestrowana i kontrolowana w każdym kluczowym punkcie kontroli.
Kwalifikacja procedur spawalniczych i badania nieniszczące
Kwalifikacja technologii spawania przeprowadzona zgodnie z normą AWS D1.1 ma na celu potwierdzenie, że wybrane parametry spawania (prąd, napięcie, prędkość spawania i gaz osłonowy) umożliwiają wykonanie połączeń spełniających określone kryteria akceptacji.
W przypadku niestandardowych obudów stacji ładowania pojazdów elektrycznych, badania kwalifikacyjne obejmują kontrolę wizualną, kontrolę makrotrawienia oraz kontrolowane badanie gięcia. Jeżeli próbka do badania gięcia wykazuje wadę otwartą przekraczającą 1/8 cala lub wadę skumulowaną przekraczającą 3/8 cala, uznaje się ją za niezgodną. Następnie spoiny produkcyjne muszą zostać poddane weryfikacji badań nieniszczących (NDT): badanie penetracyjne (PT) wykrywa wady powierzchniowe spoin pachwinowych i złączy narożnych; badanie szczelności za pomocą spektrometru masowego z helem lub badanie spadku ciśnienia służy do weryfikacji integralności uszczelnień obudów stacji ładowania pojazdów elektrycznych o stopniu ochrony IP65.
Każdy spaw w obudowie stacji ładowania pojazdów elektrycznych musi być zgodny z zatwierdzoną specyfikacją procedury spawania (WPS), a zapisy kontroli muszą być przechowywane na potrzeby audytu.
Weryfikacja kompresji uszczelki obudowy stacji ładowania pojazdów elektrycznych
Weryfikacja kompresji uszczelki gwarantuje, że uszczelka poliuretanowa FIPG osiąga określony zakres kompresji 30–50% na całej powierzchni styku z drzwiami. Folia wskaźnikowa ciśnienia (PIF) umieszczona pomiędzy stykającymi się kołnierzami zapewnia stały wizualny zapis wielkości i rozkładu kompresji. Głębokość koloru folii zmienia się proporcjonalnie do siły nacisku, umożliwiając inżynierom identyfikację obszarów o niskim obciążeniu, w których konieczna jest korekta sztywności kołnierza lub dostosowanie profilu uszczelki.
Dodatkowo czujnik przemieszczenia laserowego mierzy zmniejszenie wysokości przekroju utwardzonej pianki przed i po zamknięciu, dokonując pomiarów w wielu punktach wokół obwodu drzwi w celu sprawdzenia jednorodności.
W przypadku obudów stacji ładowania pojazdów elektrycznych weryfikacja kompresji musi uwzględniać płaskość blachy, ustawienie zawiasów i różnice w sile zatrzasku — każdy z tych czynników ma wpływ na skuteczne uszczelnienie.
Jako wyspecjalizowany producent obudów stacji ładowania pojazdów elektrycznych, Supro dokumentuje weryfikację kompresji dla każdej partii produkcyjnej, zapewniając kupującym możliwość śledzenia produktów podczas audytu systemów jakości dostawców.
Szukasz niezawodnych firm produkujących blachy na zamówienie?
Porozmawiaj z zespołem ekspertów Supro MFG
Skontaktuj się z nami, aby uzyskać konkurencyjne ceny loco fabryka,
oraz pełen zakres usług wsparcia technicznego.
Wniosek
Wykonanie odpornej na warunki atmosferyczne obudowy stacji ładowania pojazdów elektrycznych nie zależy od nadmiernie wysokich parametrów znamionowych, ale raczej od ścisłej kontroli integralności spoin, geometrii uszczelnień i weryfikacji kompresji.
Zrobotyzowane spawanie ciągłe CMT eliminuje nieciągłości połączeń i odkształcenia termiczne; sprawdzone uszczelki poliuretanowe FIPG o stopniu sprężania 30–50% zapewniają stabilne ciśnienie uszczelnienia na stykach drzwi; a zintegrowana rynna redukuje ciśnienie hydrostatyczne, zanim woda dotrze do powierzchni uszczelniających. Wszystkie te rozwiązania przekształcają obudowę stacji ładowania pojazdów elektrycznych z potencjalnego punktu awarii w sprawdzony w praktyce, niezawodny element.
Wybór projektu może zagwarantować pełną niezawodność tylko wtedy, gdy jest poparty kwalifikacją procesu spawania i protokołami testów ściskania na poziomie partii. Dla kupujących, zgodna ze specyfikacją, niestandardowa obudowa stacji ładowania pojazdów elektrycznych musi nie tylko spełniać normy NEMA 4X lub IP65 na papierze, ale także posiadać każdy interfejs zweryfikowany za pomocą weryfikowalnych protokołów.
Supro to profesjonalny producent niestandardowych obudów stacji ładowania pojazdów elektrycznych. Wykorzystując zaawansowany sprzęt, bogate doświadczenie w produkcji i profesjonalny zespół inżynierów, dostarczamy idealne, niestandardowe rozwiązania w zakresie obudów stacji ładowania pojazdów elektrycznych ponad 3,000 firmom na całym świecie, wraz z autentycznymi wycenami producentów.
Dostarczamy szeroką gamę produktów sprawnie i terminowo, zapewniając profesjonalne wsparcie techniczne i wyjątkową jakość, od projektu produktu i szybkiego prototypowania z blachy, aż po produkcję masową. Ponadto oferujemy kompleksowe rozwiązania produkcyjne i bardzo konkurencyjne ceny dostaw produktów!
W przypadku pytań dotyczących specyfikacji technicznych, niestandardowych rozwiązań projektowych lub współpracy biznesowej, prosimy o natychmiastowy kontakt z Supro. Nasz profesjonalny zespół inżynierów jest zawsze gotowy, aby dostarczyć Państwu spersonalizowane rozwiązanie aplikacyjne.







