










Po lutowaniu rozpływowym bezołowiowym na powierzchni puszek ekranujących EMI/RFI pojawiają się widoczne ślady żółknięcia lub utleniania, co staje się coraz częstszym problemem w branży produkcji elektroniki. Chociaż takie defekty kosmetyczne niekoniecznie wpływają na skuteczność ekranowania elektromagnetycznego, mają one znaczący wpływ na estetykę produktu i długotrwałą odporność na korozję.
Proces lutowania bezołowiowego zazwyczaj naraża komponenty na działanie temperatur szczytowych sięgających 260°C, co przyspiesza reakcje utleniania na odsłoniętych powierzchniach metalowych. Przyczyny tego zjawiska w przypadku niestandardowych puszek ekranujących EMI/RFI obejmują wiele czynników: degradację termiczną nielotnych pozostałości oleju tłoczącego podczas procesu lutowania rozpływowego SMT, podatność podłoża na utlenianie w wysokiej temperaturze (szczególnie stopów niklu i srebra), niewłaściwe warunki przechowywania prowadzące do utleniania wstępnego oraz degradację powierzchni pogłębianą przez odgazowywanie topnika.
Zrozumienie tych mechanizmów jest kluczowe podczas produkcji puszek ekranujących EMI/RFI — jest to nie tylko kwestia kontroli jakości, ale również kwestia niezbędna do ustalenia specyfikacji procesu, które zapewnią integralność powierzchni podzespołów podczas cyklu lutowania rozpływowego i kolejnych etapów.
W tym artykule omówiono mechanizmy techniczne, dzięki którym bezołowiowe procesy lutowania rozpływowego powodują degradację powierzchni puszek ekranujących EMI/RFI, ze szczególnym uwzględnieniem zmiennych procesu tłoczenia, kompatybilności obróbki powierzchni i kryteriów wyboru materiałów.
Wymagania termiczne dla bezołowiowego lutowania rozpływowego puszek ekranujących EMI/RFI
W porównaniu z tradycyjnymi procesami cynowo-ołowiowymi, lutowanie rozpływowe bezołowiowe stawia znacznie wyższe wymagania dotyczące narażenia termicznego puszek ekranujących EMI/RFI. Stop SAC305 (Sn-Ag-Cu), standard branżowy w zakresie montażu bezołowiowego, ma temperaturę topnienia około 217°C. Dlatego, aby zapewnić odpowiednie zwilżanie, maksymalna temperatura lutowania rozpływowego musi mieścić się w zakresie od 235°C do 250°C, a podczas cyklu lutowania rozpływowego temperatura samych komponentów często osiąga 260°C.
W przypadku osłon EMI/RFI montowanych bezpośrednio na płytkach PCB, cykle termiczne są nieuniknione. Połączenie wyższych temperatur szczytowych i dłuższego czasu przebywania powyżej likwidusu przyspiesza reakcje utleniania na powierzchni metalu . Gdy osłona EMI/RFI nie posiada odpowiedniej ochrony powierzchni lub zawiera zanieczyszczenia powstałe w procesie, energia cieplna działa jak katalizator, przekształcając potencjalne defekty powierzchni w widoczne przebarwienia.
Przyczyny przebarwień w osłonach EMI/RFI po lutowaniu rozpływowym
Zmiana koloru puszek ekranujących EMI/RFI po lutowaniu rozpływowym wynika z interakcji pomiędzy resztkami oleju do tłoczenia, utlenianiem podłoża, wilgocią i zanieczyszczeniami pochodzącymi z przechowywania. Wszystkie te czynniki znacznie się nasilają w temperaturach szczytowych wynoszących 260°C.
Pozostałości oleju do stemplowania
Podczas procesu tłoczenia, puszki ekranujące EMI/RFI wymagają oleju smarującego, aby zmniejszyć zużycie matrycy i zapewnić dokładność wymiarową. Jednakże, jeśli stosowane są nielotne lub wysokolepkie oleje do tłoczenia, ich pozostałości węglowodorowe mogą zostać uwięzione w mikrostrukturze powierzchni puszki ekranującej.
Pod wpływem temperatury szczytowej wynoszącej 260°C podczas lutowania rozpływowego pozostałości te ulegają degradacji cieplnej — karbonizacji, polimeryzacji lub reakcji z metalem bazowym — czego efektem są żółte lub brązowe plamy na powierzchni.
Problem jest szczególnie poważny w przypadku środków smarnych zawierających dodatki na bazie siarki odporne na ekstremalne ciśnienia, ponieważ siarczki reagują ze składnikami niklu lub miedzi w stopach niklu i srebra, tworząc związki siarczkowe o ciemnej barwie.
Chociaż norma IPC/JEDEC J-STD-020C nie określa bezpośrednio limitów pozostałości dla olejów do tłoczenia, jej domniemane wymagania dotyczące czystości powierzchni elementów wskazują, że wszelkie pozostałości organiczne, które nie ulotniły się całkowicie przed lutowaniem rozpływowym, stanowią wadę procesu. Dlatego wybór w pełni lotnych olejów do tłoczenia o niskiej zawartości pozostałości jest podstawową decyzją procesową, zapobiegającą takim przebarwieniom w niestandardowych puszkach ekranujących EMI/RFI.
Skład materiału bazowego i tendencje do utleniania puszek ekranujących EMI/RFI
Nowe srebro (stop miedzi, niklu i cynku) stało się najpopularniejszym materiałem bazowym do produkcji niestandardowych osłon EMI/RFI ze względu na zrównoważone parametry pod względem skuteczności ekranowania, podatności na formowanie i spawalności.
Materiał ten jest jednak z natury wrażliwy na utlenianie w wysokich temperaturach. W temperaturach lutowania rozpływowego tlen atmosferyczny reaguje z niklem na powierzchni stopu, tworząc warstwę tlenku niklu o grubości zaledwie kilku nanometrów. Ta warstwa tlenku nadaje kolor od żółtego do złotego poprzez interferencję cienkich warstw – mechanizm podobny do barwienia obserwowanego podczas odpuszczania metali, gdzie grubość warstwy tlenku decyduje o ostatecznym kolorze wizualnym.
Temperatury lutowania rozpływowego bezołowiowego są o 34–38°C wyższe niż w przypadku tradycyjnych procesów lutowania cynowo-ołowiowego, co znacznie przyspiesza proces utleniania. Chociaż cynowanie zapewnia doskonałą odporność na utlenianie, może ono negatywnie wpływać na lutowalność. Dlatego wysokotemperaturowe lutowanie niklowo-srebrowe, weryfikowane za pomocą profili lutowania rozpływowego w temperaturze 260°C i specjalistycznych metod obróbki powierzchni, stało się kluczowym parametrem specyfikacji dla zapewnienia integralności powierzchni puszek ekranujących EMI/RFI.
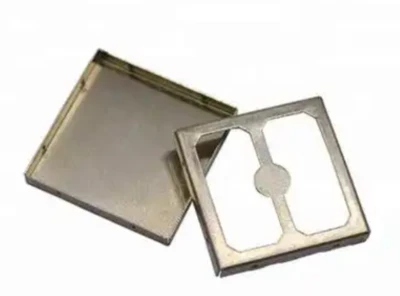
Istniejące utlenianie powierzchni i warunki przechowywania puszek ekranujących EMI/RFI
Degradacja powierzchni puszek ekranujących EMI/RFI często rozpoczyna się jeszcze przed ich umieszczeniem w piecu lutowniczym. Niewłaściwe warunki przechowywania – zwłaszcza niekontrolowana temperatura i wilgotność – mogą przyspieszyć utlenianie atmosferyczne odsłoniętych powierzchni metalowych. Zalecany zakres wilgotności względnej wynosi 40–60%. Przy zbyt wysokiej wilgotności para wodna adsorbuje się na powierzchni puszek ekranujących EMI/RFI, co sprzyja reakcjom elektrochemicznym prowadzącym do tworzenia się tlenków.
Ta istniejąca wcześniej warstwa tlenku zwykle nie jest widoczna gołym okiem przed lutowaniem rozpływowym, ale w wysokiej temperaturze wynoszącej 260°C reakcja utleniania ulega znacznemu przyspieszeniu, przekształcając lekko utlenioną powierzchnię w powierzchnię z zauważalnym przebarwieniem.
Do skutecznych środków zapobiegawczych zalicza się: przechowywanie w kontrolowanej temperaturze i wilgotności; podnoszenie puszek nad podłogę w celu zapobiegania wilgoci gruntowej; dodawanie środków pochłaniających wilgoć do opakowań; oraz wdrażanie zasady FIFO (pierwsze weszło, pierwsze wyszło) w celu skrócenia cykli magazynowania.
Interakcja między składem chemicznym pasty lutowniczej a gazami lotnymi
Skład chemiczny pasty lutowniczej wybranej do montażu SMT może zaostrzyć problem przebarwień w osłonach EMI/RFI na skutek interakcji z lotnymi gazami i pozostałościami pasty lutowniczej.
Podczas procesu lutowania rozpływowego lotne składniki topnika odparowują i mogą skraplać się na wewnętrznych i zewnętrznych powierzchniach osłon EMI/RFI. Po umieszczeniu osłon na płytkach PCB, drogi ucieczki lotnych składników topnika są poważnie zablokowane, co uniemożliwia ich odpowiednie odprowadzenie. Pozostałości niektórych formulacji topnika rozkładają się pod wpływem ciepła pod osłonami, powodując widoczne wizualnie przebarwienia.
Chociaż systemy topników bezhalogenowych i bezdotykowych oferują korzyści środowiskowe, ich właściwości termiczne są niejednolite – niektóre formulacje są bardziej podatne na powstawanie przebarwień w zamkniętych przestrzeniach niż tradycyjne systemy zawierające halogeny. Łączny wpływ lotnych substancji topnika na resztkowe pozostałości oleju do tłoczenia lub istniejące warstwy tlenków dodatkowo pogarsza degradację wizualną.
Tylko 4 kroki
online niestandardowe części do produkcji metalu
Skontaktuj się z naszym zespołem ekspertów i poznaj wydajność i korzyści ekonomiczne usług cyfrowej obróbki metali.
Prześlij pliki projektowe
STL , STEP (.stp), IGES (.igs), (.ZIP) lub PDF.
Bądź też próbką lub pomysłem
Analiza wyceny i projektu
Natychmiastowe wyceny fabryczne i raporty DfM, najbardziej rozsądne rozwiązanie.
Rozpoczęcie produkcji
Procesy cyfrowe mogą inicjować zlecenia w ciągu 24 godzin.
Dostawa na czas
Dotrzymywanie obietnic dostawy, zatwierdzone przez ponad 3000 nabywców globalnej firmy.
Środki zapobiegawcze i kontrola procesu w przypadku przebarwień osłon EMI/RFI podczas lutowania rozpływowego SMT
Aby systematycznie zapobiegać odbarwianiu się puszek ekranujących EMI/RFI podczas lutowania rozpływowego, konieczne jest skoordynowane podejście obejmujące cztery obszary — smarowanie stempli, obróbkę powierzchni, środowisko przechowywania i parametry lutowania rozpływowego — w celu wyeliminowania kumulatywnego wpływu wielu czynników wpływających na wysokie temperatury.
Optymalizacja procesów tłoczenia
Kluczem do optymalizacji procesów tłoczenia jest dobór olejów do tłoczenia i kontrola procesu. Konwencjonalne nielotne oleje do tłoczenia ulegają degradacji termicznej w temperaturach lutowania rozpływowego wynoszących 260°C, co powoduje powstawanie żółtobrązowych plam na powierzchni w wyniku karbonizacji lub polimeryzacji.
Rozwiązaniem jest stosowanie całkowicie lotnych, nisko-resztkowych środków smarnych do tłoczenia – produkty te naturalnie odparowują w ciągu kilku minut po tłoczeniu, utrzymując powierzchnię obrabianego przedmiotu w czystości bez konieczności pośredniego czyszczenia. Wysokiej jakości lotne oleje do tłoczenia są wytwarzane z odsiarczonych rozpuszczalników i dodatków odpornych na wysokie ciśnienia; nie zawierają chloru ani reaktywnej siarki, co zapobiega reakcji siarczków z niklem lub miedzią w stopach niklu i srebra, tworząc związki o ciemnym zabarwieniu.
Ponadto w przypadku puszek ekranujących EMI/RFI o wysokiej precyzji, wytłaczanych metodą progresywną, należy okresowo weryfikować spójność nakładanego oleju, a także testować poziom zanieczyszczeń resztkowych, stosując metodę pomiaru kąta styku powierzchni lub ekstrakcji rozpuszczalnikiem, aby mieć pewność, że powierzchnie każdej partii puszek ekranujących EMI/RFI są czyste przed umieszczeniem ich w piecu reflow.
Specyfikacje obróbki powierzchniowej do lutowania rozpływowego
Specyfikacje obróbki powierzchni puszek ekranujących EMI/RFI muszą wyraźnie zapewniać zgodność z profilem lutowania rozpływowego bezołowiowego w temperaturze 260°C. Chociaż stop niklu i srebra (stop niklu i srebra) zapewnia doskonałe właściwości ekranujące i podatność na formowanie, jego składnik niklowy jest podatny na utlenianie w wysokich temperaturach.
Aby sprostać temu wyzwaniu, można zastosować specjalistyczny proces obróbki końcowej, sprawdzony pod kątem profilu lutowania rozpływowego w temperaturze 260°C. Proces ten przekształca powierzchnię cyny w warstwę fosforanową, skutecznie hamując wzrost warstwy tlenku. W rezultacie puszki zachowują doskonałą lutowność i oryginalny kolor nawet po wielokrotnych cyklach lutowania rozpływowego w temperaturze 260°C.
Jako profesjonalny producent puszek ekranujących EMI/RFI, firma Supro dostarcza raporty z testów weryfikujących dobór obróbki powierzchni w temperaturze szczytowej 260°C, obejmujące pomiary różnicy kolorów i dane oceny lutowalności przed i po lutowaniu rozpływowym.
Kontrola grubości powłoki jest równie istotna — zbyt cienka powłoka nie zapewni odpowiedniej ochrony przed wysoką temperaturą, podczas gdy zbyt gruba może mieć wpływ na dokładność wymiarową i spójność montażu niestandardowych puszek ekranujących EMI/RFI.
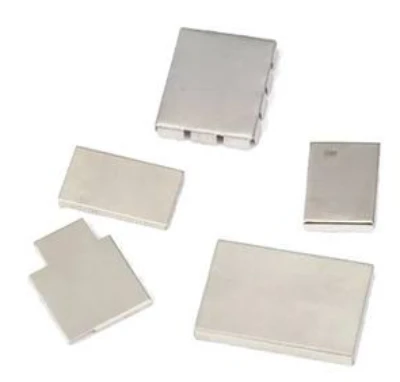
Procedury przechowywania i obsługi materiałów dla puszek ekranujących EMI/RFI
Degradacja powierzchni puszek ekranujących EMI/RFI często rozpoczyna się jeszcze przed lutowaniem rozpływowym; kontrola warunków przechowywania to pierwsza linia obrony przed przebarwieniami. Norma IPC/JEDEC J-STD-033 zawiera jasne, znormalizowane wytyczne dotyczące przechowywania komponentów wrażliwych na wilgoć – idealne warunki przechowywania to temperatura 25°C lub niższa i wilgotność względna 60% lub niższa. W przypadku otwartych komponentów, przechowywanie w niskiej wilgotności (poniżej 10% lub poniżej 5%) może skutecznie zawiesić liczenie okresu przydatności do użycia i zapobiec utlenianiu wywołanemu wilgocią.
W szczególności do zarządzania magazynowaniem puszek ekranujących EMI/RFI zaleca się korzystanie z magazynów o kontrolowanej temperaturze i wilgotności, składowanie ich na podwyższonych regałach, aby zapobiec kontaktowi z wilgocią gruntową, dodawanie pochłaniaczy wilgoci do opakowań oraz wdrożenie systemu zarządzania zapasami FIFO (pierwsze weszło, pierwsze wyszło) w celu skrócenia cyklu magazynowania. W przypadku puszek ekranujących EMI/RFI przechowywanych dłużej niż zalecany okres, przed użyciem w montażu SMT należy przeprowadzić wyrywkową kontrolę jakości powierzchni w celu potwierdzenia braku wstępnego utleniania.
Zarządzanie krzywą procesu reflow dla puszek ekranujących EMI/RFI
Ustawienia krzywej procesu lutowania rozpływowego bezpośrednio wpływają na stopień utlenienia w niestandardowych osłonach EMI/RFI. Temperatura likwidusu pasty lutowniczej bezołowiowej SAC305 wynosi 217°C; typowa krzywa lutowania rozpływowego wymaga temperatury szczytowej od 245°C do 260°C, a czas wygrzewania w temperaturach przekraczających 260°C nie powinien przekraczać 10 sekund.
W przypadku puszek ekranujących, które przeszły już optymalizację oleju tłoczącego i obróbkę powierzchni, właściwe zarządzanie profilem lutowania rozpływowego pozostaje ostatecznym zabezpieczeniem przed przebarwieniami. Jeśli przebarwienia utrzymują się, można rozważyć zastosowanie procesu lutowania rozpływowego z wykorzystaniem azotu – atmosfera azotu skutecznie zapobiega utlenianiu powierzchni i pasty lutowniczej w puszkach ekranujących EMI/RFI poprzez redukcję stężenia tlenu w piecu.
Firma Supro zapewnia klientom przejrzyste parametry zgodności z lutowaniem rozpływowym — obejmujące maksymalną temperaturę szczytową, czas powyżej temperatury likwidus i całkowity czas trwania cyklu termicznego — dzięki czemu okno procesu można dostosować podczas montażu do konkretnych specyfikacji puszek ekranujących EMI/RFI.
Szukasz niezawodnych firm produkujących blachy na zamówienie?
Porozmawiaj z zespołem ekspertów Supro MFG
Skontaktuj się z nami, aby uzyskać konkurencyjne ceny loco fabryka,
oraz pełen zakres usług wsparcia technicznego.
Wniosek
Przebarwienia puszek ekranujących EMI/RFI po lutowaniu rozpływowym to problem jakościowy, któremu można zapobiec, wynikający z chemii procesu, doboru materiałów i kontroli środowiska. Główne przyczyny – pozostałości nielotnego oleju do tłoczenia, podatność materiału bazowego na utlenianie, niewłaściwe warunki przechowywania oraz interakcje z topnikiem – można wyeliminować poprzez staranną specyfikację i ścisłe zarządzanie procesem.
Jako profesjonalny producent puszek ekranujących EMI/RFI, firma Supro podchodzi do tych kwestii z trzech powiązanych ze sobą aspektów: dobór środków smarnych do tłoczenia, które całkowicie ulatniają się poniżej temperatur lutowania i rozkładają się bez pozostawiania pozostałości; opracowanie specyfikacji obróbki powierzchni zweryfikowanych na podstawie profili termicznych bez ołowiu; oraz wdrożenie protokołów przechowywania, które zapobiegają wstępnemu utlenianiu.
Gdy czynniki te są systematycznie uwzględniane, niestandardowe puszki ekranujące EMI/RFI zachowują integralność powierzchni po lutowaniu rozpływowym, spełniając zarówno standardy jakości estetycznej, jak i zapewniając odporność na korozję.
Firma Supro Manufacturing Co., Ltd. posiada ponad 20-letnie doświadczenie w projektowaniu i produkcji precyzyjnych osłon EMI/RFI. W przypadku zapotrzebowania na specyfikacje techniczne, niestandardowe rozwiązania projektowe lub zapytania dotyczące partnerstwa OEM, prosimy o natychmiastowy kontakt z firmą Supro. Nasz profesjonalny zespół inżynierów jest zawsze gotowy do dostarczenia Państwu rozwiązań dostosowanych do indywidualnych potrzeb.







