









W produkcji precyzyjnej, wytłoczki mosiężne stały się materiałem pierwszego wyboru dla kluczowych komponentów, od zacisków samochodowych po złącza elektroniczne, ze względu na ich wyjątkową przewodność elektryczną, odporność na korozję i ciągliwość. Jednak wyjątkowa ciągliwość mosiądzu stanowi również poważne wyzwanie inżynieryjne: pękanie. Według analiz uszkodzeń wytłoczek mosiężnych, pękanie jest objawem wielu oddziałujących na siebie czynników – od stanu odpuszczenia materiału i konstrukcji matrycy po stany naprężeń szczątkowych.
Jako producent mosiężnych wytłoczek z certyfikatem ISO 9001:2015, Supro MFG oferuje usługi tłoczenia mosiądzu wykraczające poza wykrawanie i formowanie. Oferujemy kompleksowe zarządzanie inżynieryjne, obejmujące analizę DFM (Design for Manufacturing), sterowanie procesem wspomagane sztuczną inteligencją oraz kompleksową dostawę. Dzięki temu każda partia mosiężnych wytłoczek zachowuje integralność strukturalną w wymagających zastosowaniach. Niniejszy artykuł analizuje kluczowe zmienne w procesie tłoczenia mosiądzu, wyjaśniając, jak precyzyjnie formułować specyfikacje techniczne, aby skutecznie zapobiegać pęknięciom, zanim one wystąpią.
Kluczowe cechy procesów tłoczenia mosiądzu
Tłoczenie mosiądzu brzmi prosto – wytłocz metal, uzyskaj części – ale w praktyce tłoczenie mosiądzu to połączenie materiałoznawstwa, kontroli narzędzi i ścisłej dyscypliny procesowej. Od wyboru stopu mosiądzu po wykończenie krawędzi, każdy szczegół wpływa na to, jak mosiądz zachowuje się pod wpływem siły tłoczenia. Dobre warsztaty tłoczenia metali wiedzą, że drobne poprawki zmieniają wszystko.
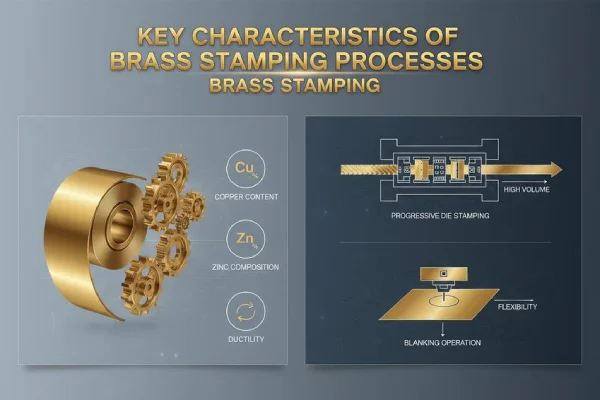
Wybór stopu mosiądzu: wpływ zawartości miedzi i składu cynku
W procesach tłoczenia mosiądzu, stosunek miedzi do cynku w stopie jest głównym czynnikiem decydującym o jego reakcji mechanicznej pod wpływem naprężeń, bezpośrednio wpływając na podatność na pęknięcia. Dla producentów wytłoczek mosiężnych, wybór odpowiedniego gatunku mosiądzu to pierwszy krok w kierunku ograniczenia ryzyka.
Zawartość miedzi 60–70%: Zrównoważona ciągliwość i przewodność elektryczna; Zawartość miedzi >70%: Zwiększona odporność na korozję, bardziej miękka reakcja podczas formowania.
Zawartość cynku 30–40%: Zwiększona wytrzymałość; wyższa zawartość cynku poprawia ciągliwość, ale zmniejsza przewodność elektryczną.
W procesach tłoczenia mosiądzu ciągliwość ma wpływ na głębokość tłoczenia i odporność na pęknięcia; wytrzymałość określa wymagany tonaż prasy; stan wyżarzania ma wpływ na sprężystość i kierunek przepływu ziaren.
Dopasowanie aplikacji:
Elementy elektryczne → Wyższa zawartość miedzi
Klipsy nośne → Zrównoważony skład cynku
Panele dekoracyjne → Miększa twardość po wyżarzaniu
Dlatego projekty inteligentnego tłoczenia mosiądzu zaczynają się od metalurgii, a nie maszyn.
Stopień mosiądzu | Miedź (%) | Cynk (%) | Wytrzymałość na rozciąganie (MPa) | Typowe zastosowanie w tłoczeniu mosiądzu |
C260 | 70 | 30 | 315-365 | |
C268 | 65 | 35 | 350-450 | Ogólne tłoczenie metali |
C272 | 63 | 37 | 380-480 | Elementy konstrukcyjne |
C280 | 60 | 40 | 400-500 | Wytłoczki o wysokiej wytrzymałości |
C220 | 90 | 10 | 250-300 | Zaciski elektryczne |
Tłoczenie postępowe a operacja wykrawania
W codziennym tłoczeniu mosiądzu ścieżka narzędziowa wpływa na koszty i szybkość.
Tłoczenie progresywne : Zintegrowane narzędzia. Wysoka automatyzacja. Najlepsze do dużych wolumenów produkcji.
Operacja wycinania: izolowane cięcie profilowe. Elastyczne, co pozwala na produkcję mniejszych objętości. Obsługuje umiarkowaną złożoność części.
Producenci elementów mosiężnych zazwyczaj podejmują decyzje w oparciu o następujące zasady:
Jeżeli produkcja przekracza 50 000 części/miesiąc → pod względem wydajności wygrywa technologia tłoczenia na prasach progresywnych.
Jeśli geometria ulega częstym zmianom → wykrawanie obniża koszty narzędzi.
Aby uzyskać ścisłą tolerancję położenia w wielu zagięciach → progresywne konfiguracje zachowują wyrównanie.
Zespoły zajmujące się tłoczeniem metali często łączą oba te aspekty. Wykrój można wyciąć na jednej prasie, a następnie przekazać do formowania. Praktyczne. Oszczędne. Proste.
Tolerancja wymiarowa i kontrola geometrii komponentów
Rygorystyczne tolerancje wymiarowe części tłoczonych z mosiądzu nie są dziełem przypadku, lecz wynikiem starannego projektu.
Podstawy matrycy: Precyzja wnęki matrycy decyduje o dokładności podstawy. Wyrównanie stempla ma wpływ na geometrię komponentu.
Zmienne procesu: Zmiany grubości materiału mają wpływ na kąty gięcia i zmieniają sprężystość. Prędkość tłoczenia ma wpływ na odkształcenie cieplne i precyzję.
Zarządzanie zużyciem: Postępujące zużycie matrycy powoduje odchylenia średnicy otworu. Regularna kalibracja zapewnia stabilną kontrolę procesu.
Sklepy śledzą pomiary na trzech poziomach:
Czujniki w matrycy
Kontrola partii
Ostateczny przegląd statystyczny
Gdy mosiądz, siła tłoczenia i geometria są ze sobą prawidłowo połączone, powtarzalność wydaje się łatwa. Za tą łatwością kryje się zdyscyplinowany monitoring.
Zapewnienie standardów jakości wykończenia powierzchni i krawędzi
Dobre tłoczenie mosiądzu to nie tylko kwestia kształtu. Powierzchnia i krawędzie są równie ważne.
Formowanie krawędzi: Prawidłowy luz matrycy zmniejsza powstawanie zadziorów. Ostre stemple poprawiają jakość krawędzi.
Ochrona powierzchni: Kontrolowane smarowanie zmniejsza tarcie. Czyste matryce zapobiegają zarysowaniom i chronią wygląd zewnętrzny.
Procedura konserwacji:
Planowana konserwacja matryc
Polerowanie stref styku
Monitorowanie wyrównania prasy
W przypadku części stosowanych w stykach elektrycznych lub widocznych elementach wyposażenia, wykończenie powierzchni wpływa zarówno na funkcjonalność, jak i akceptację klienta. Jeśli powierzchnia mosiężna wygląda szorstko lub jest ostra w dotyku, użytkownicy szybko to zauważają.
W zakładach tłoczenia mosiądzu, wykańczanie jest traktowane równie poważnie, jak formowanie. Dzięki temu elementy tłoczone z metalu są gładkie, bezpieczne i gotowe do użytku.
Dlaczego warto wybrać niestandardowe usługi obudowy metalowej Supro MFG?
Prawdziwa cena loco fabryka:
Zapewnij najbardziej opłacalne rozwiązanie do produkcji i montażu produktów, zwiększając konkurencyjność produktów.
Profesjonalny zespół techniczny:
a zespół techniczny specjalizujący się w projektach niestandardowych produkcja muszli od ponad 30 lat.
Zaawansowany sprzęt produkcyjny: Wiodący w branży sprzęt dostosowany do potrzeb klienta metalowa obudowa producent posiadający własne warsztaty obróbki blachy, odlewania ciśnieniowego, obróbki precyzyjnej i powlekania powierzchni.
ISO 9001-2015 Producent:
ISO 9001-2015, PPAP III poziom, RoHS, NEMA, CE i inne certyfikowane standardy produkcyjne.
24H * 7 internetowe wsparcie techniczne w języku angielskim: profesjonalny angielski zespół szybko reaguje na pytania techniczne użytkowników online w dowolnym momencie.
Kompleksowe rozwiązanie produkcyjne:
pomagać użytkownikom w projektowaniu produktu, prototypowaniu, produkcji seryjnej, obróbce powierzchni, montażu i pakowaniu, transporcie i szeregu usług o wartości dodanej.
Autorytatywne możliwości testowania:
Posiadając własne laboratoria mechaniczne i chemiczne, można sprawnie monitorować proces produkcji i kontrolować jego jakość, aby zapewnić dostawę produktów wysokiej jakości.
Ochrona Własności Intelektualnej (NDA):
Zaakceptuj, aby podpisać dokumenty NDA, aby zapewnić ochronę informacji o produktach klientów.
Zobowiązanie do terminowej dostawy:
Dostawa „od drzwi do drzwi” w konfigurowalnym bezpiecznym opakowaniu po spełnieniu uzgodnionych z klientem szczegółów dostawy.

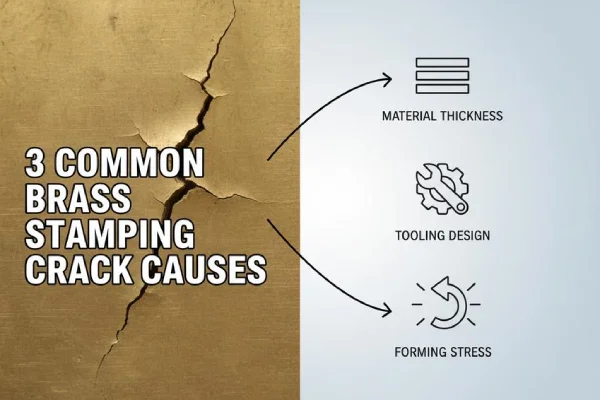
3 najczęstsze przyczyny pęknięć w tłoczeniach mosiężnych
Pęknięcia w projektach tłoczenia mosiądzu rzadko pojawiają się znikąd. W większości przypadków przyczyna tkwi w materiale, narzędziach lub naprężeniach formowania. Gdy formowanie blachy mosiężnej idzie nie tak, drobne problemy szybko się kumulują i przekształcają w widoczne pęknięcia.
Niewłaściwa grubość materiału i wahania grubości blachy
W procesie tłoczenia mosiądzu, główną przyczyną pęknięć są odchylenia grubości surowca. Dane wskazują, że pozornie niewielkie różnice grubości – takie jak różnica 0.08 mm w blasze o grubości 0.8 mm – wystarczają, aby podnieść ryzyko pękania z niskiego do średniego. Nierównomierna grubość mosiężnych wykrojów do tłoczenia zaburza ich precyzyjne dopasowanie do matryc. Niewystarczająca grubość powoduje szybkie pocienienie podczas rozciągania, a nadmierna grubość powoduje nadmierne, niezamierzone obciążenia formujące. Oba scenariusze powodują koncentrację naprężeń wzdłuż promienia gięcia.
W Supro MFG, nasz proces tłoczenia mosiądzu wymaga 100% weryfikacji certyfikacyjnej wszystkich przychodzących materiałów, a nacisk prasy i parametry matrycy są dostosowywane do rzeczywistych właściwości materiału. Dla producentów tłoczników mosiężnych, ścisła kontrola odchyleń grubości blachy ma kluczowe znaczenie dla zapewnienia niezawodności produktu.
Parametr | Wartość nominalna | Dopuszczalna tolerancja | Poziom ryzyka pęknięcia |
Arkusz 0.8 mm | 0.80 mm | ± 0.03 mm | Niski |
Arkusz 0.8 mm | 0.80 mm | ± 0.08 mm | Średni |
Arkusz 1.2 mm | 1.20 mm | ± 0.05 mm | Niski |
Arkusz 1.2 mm | 1.20 mm | ± 0.12 mm | Wysoki |
Niewłaściwa konstrukcja narzędzi i błędy przebijania/dziurkowania
Solidna konstrukcja narzędzi zapewnia gładkość tłoczenia mosiądzu. Niedokładne? To właśnie tam zaczynają się pęknięcia.
Ryzyko geometryczne pleśni:
Nieprawidłowy luz formy: Zbyt ciasno → rozrywanie krawędzi; Zbyt luźno → zwijanie się i zadziory.
Zużycie komponentów: Przyspiesza degradację formy; Szorstkie powierzchnie styku.
Zmienne stemplowania:
Niedostateczna ostrość stempla: Mikropęknięcia na krawędziach; Zwiększony opór formowania.
Nieprawidłowy proces dziurkowania: Otwory niecentralne; nierównomierne rozłożenie obciążenia.
Błędy wykrawania powodują powstawanie zadziorów, które stają się punktami koncentracji naprężeń. Pęknięcia rozprzestrzeniają się podczas formowania wtórnego.
W tłoczeniu mosiądzu stan krawędzi decyduje o sukcesie lub porażce. Czyste strefy ścinania ułatwiają wydłużenie elementu. Uszkodzenia krawędzi spowodowane wadami formy przekształcają się w ścieżki pęknięć podczas sekwencyjnego tłoczenia.
Nadmierne naprężenie formujące poza granicami oznaczenia odpuszczania
Każdy stop ma swoje ograniczenia. Przekroczenie określonego stopnia odpuszczenia powoduje szybką utratę ciągliwości w procesie tłoczenia mosiądzu. Producenci, którzy stosują stopy wysokoodpuszczalne do produkcji mosiężnych wykrojów do tłoczenia, celowo rezygnują z ciągliwości na rzecz wytrzymałości. Jeśli promień gięcia narzucony przez proces tłoczenia przekracza ciągliwość w stanie utwardzonym, materiał nie może redystrybuować naprężeń, co prowadzi do pękania. Stopy o wysokiej zawartości cynku są szczególnie istotne w procesach głębokiego tłoczenia , ponieważ utwardzanie przez zgniot szybko zmniejsza ich plastyczność.
Inżynierowie Supro MFG precyzyjnie dopasowują geometrię części do projektu matrycy w oparciu o warunki tłoczenia mosiądzu, zapewniając, że obciążenia formujące mieszczą się w granicach sprężystości materiału. W przypadku skomplikowanych operacji ciągnienia stosujemy kontrolowane procesy wyżarzania, aby przywrócić materiałowi odkształcalność.
online niestandardowe części do produkcji metalu
Tylko 4 kroki
Skontaktuj się z naszym zespołem ekspertów i poznaj wydajność i korzyści ekonomiczne usług cyfrowej obróbki metali.
Prześlij pliki projektowe
STL , STEP (.stp), IGES (.igs), (.ZIP) lub PDF.
Bądź też próbką lub pomysłem
Analiza wyceny i projektu
Natychmiastowe wyceny fabryczne i raporty DfM, najbardziej rozsądne rozwiązanie.
Rozpoczęcie produkcji
Procesy cyfrowe mogą inicjować zlecenia w ciągu 24 godzin.
Dostawa na czas
Dotrzymywanie obietnic dostawy, zatwierdzone przez ponad 3000 nabywców globalnej firmy.
Dlaczego drobne korekty matryc zapobiegają powstawaniu większych pęknięć w tłocznikach mosiężnych
Precyzja na poziomie mikronów jest kluczowa w tłoczeniu mosiądzu. W produkcji nawet drobne niedopasowania matryc mogą natychmiast zrujnować całe partie. Precyzyjne dostrojenie matryc zapewnia harmonijną interakcję między materiałem mosiężnym, siłą tłoczenia i gotowymi elementami, eliminując nieoczekiwane pęknięcia. W Supro MFG, nasze dwudziestoletnie doświadczenie w zakresie regulacji matryc stanowi fundament, na którym opieramy się, dostarczając bezpęknięte elementy tłoczone z mosiądzu w każdej partii.
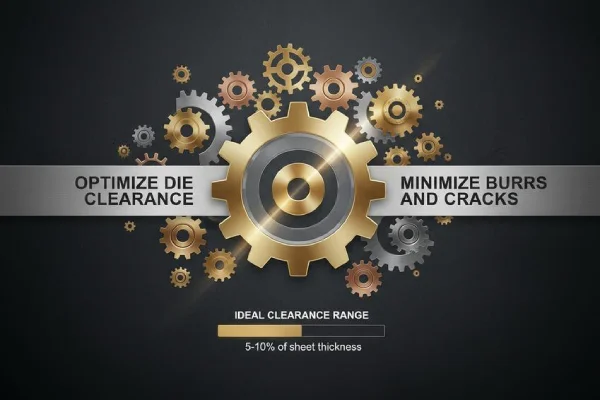
Precyzyjne dostrajanie luzu matrycy w celu uzyskania optymalnego przepływu materiału
W tłoczeniu mosiądzu kontrolowanie luzu matrycy nie jest kwestią domysłów; chodzi o zdyscyplinowaną konfigurację narzędzi, ściśle powiązaną z parametrami procesu i stabilnym przepływem materiału.
Zbyt mały luz matrycy → ograniczony przepływ materiału → agresywne odkształcenie metalu → pękanie krawędzi.
Zbyt duży luz → zadziory → przycinanie wtórne → większa ilość odpadów podczas tłoczenia mosiądzu.
W ramach codziennych operacji tłoczenia mosiądzu, warsztaty często zarządzają wyprzedażą poprzez:
Kontrola ustawień narzędzi: Regulacja podkładek. Kontrola powierzchni matrycy. Wskaźniki weryfikacji luzu
Walidacja przepływu materiałów: przegląd układu pasów. Śledzenie tonażu prasy. Obserwacja naprężeń powierzchniowych
Blokada parametrów procesu: Kalibracja prędkości prasy. Równowaga smarowania. Stabilność temperatury
Krótka prawda: gładkie tłoczenie mosiądzu zaczyna się od przestrzeni, która pozwala stopowi oddychać. W Supro Mfg luz jest ustawiany na wczesnym etapie, dzięki czemu tłoczenie mosiądzu przebiega czysto, zamiast walczyć z samym sobą.
Regulacja ustawienia stempla względem matrycy w celu uniknięcia koncentracji naprężeń
Niewłaściwie ustawione narzędzia po cichu zwiększają koncentrację naprężeń. Potem pojawiają się pęknięcia i wszyscy są zaskoczeni.
Na liniach do tłoczenia mosiądzu prawidłowe ustawienie stempla względem matrycy chroni integralność części i zapewnia stałą dokładność wymiarową w długich seriach. Kontrola ustawienia zazwyczaj łączy praktyczne kontrole z mierzalnymi danymi:
Potwierdzenie wizualnej linii środkowej
Badanie bicia czujnika zegarowego
Wyważarka do stacji matryc progresywnych
W przypadku odchyleń od osi, wzrasta zużycie narzędzi. To zużycie prowadzi do większej liczby wad tłoczenia, które narastają lawinowo w przypadku wielkoseryjnych prac tłoczenia i formowania mosiądzu.
Stała procedura wyrównywania w produkcji elementów mosiężnych często przebiega według pewnego rytmu:
Sprawdź osadzenie głowicy stempla.
Zmierz równoległość słupków prowadzących.
Sprawdź wysokość zamknięcia pod obciążeniem.
Rejestrowanie trendów odchyleń w celu dokonania przyszłych korekt.
To prosta dyscyplina obowiązująca na hali produkcyjnej, która zapobiega powstawaniu pęknięć.
Wykorzystanie statystycznej kontroli procesów do identyfikacji minimalnych odchyleń
Inteligentne tłoczenie mosiądzu opiera się na statystycznej kontroli procesu umożliwiającej monitorowanie procesu w czasie rzeczywistym i wykrywanie dużych odchyleń.
W fabryce tłoczenia mosiądzu dane przepływają w kierunku:
Ocena zdolności procesu, np. śledzenie Cp/Cpk i alerty o odchyleniach trendów.
Pętle kontroli jakości, obejmujące planowanie częstotliwości pobierania próbek i rejestry opinii operatora.
Harmonogramy konserwacji zapobiegawczej, takie jak przewidywanie cyklu zużycia i planowany czas ostrzenia.
Takie podejście zapewnia stabilność procesu tłoczenia mosiądzu, zanim pojawią się pęknięcia. Dzięki tej stałej kontroli Supro Mfg utrzymuje spójność procesu tłoczenia mosiądzu, części mosiężnych i produkcji metalu mosiężnego z każdej partii.
Parametr | Wartość docelowa | Granica kontrolna (±) | Próg akcji |
Luz matrycy (mm) | 0.08 | 0.01 | 0.02 |
Tonaż prasy (kN) | 120 | 5 | 8 |
Wysokość zadziorów (mm) | 0.03 | 0.01 | 0.015 |
Szerokość części (mm) | 25.00 | 0.05 | 0.08 |
Szukasz niezawodnych i opłacalnych?
Chiny Producenci blach
Ponad 150,000 5,000 produktów do produkcji metalu OEM dostarczonych do ponad XNUMX globalnych nabywców.
I czerp z tego korzyści!
Słaba jakość tłoczenia mosiądzu? Zoptymalizuj luz matrycy
Tłoczenie mosiądzu może szybko ulec pogorszeniu, gdy luzy są minimalnie odchylone. W przypadku mosiądzu, wydajność tłoczenia zależy od drobnych szczelin, ostrych krawędzi i rzeczywistych parametrów materiału. Odpowiednie dobranie tych parametrów zapewnia czystość, wytrzymałość i brak pęknięć elementów mosiężnych. W Supro MFG precyzyjnie kontrolujemy ten parametr w oparciu o dane z tłoczenia w czasie rzeczywistym, aby zapewnić, że Twoje tłoczone elementy mosiężne zawsze będą miały nieskazitelne krawędzie i pełną integralność strukturalną.
Wyważanie luzu w celu zminimalizowania zadziorów i pęknięć
W tłoczeniu mosiądzu, luz między stemplem a matrycą jest kluczowy dla jakości detalu. Gdy odstęp między stemplem a matrycą jest zbyt mały, wzdłuż krawędzi cięcia pojawiają się pęknięcia. Zbyt mały luz powoduje powstawanie zadziorów, pozostawiając szorstkie krawędzie, które utrudniają montaż.
W przypadku czystych części mosiężnych należy kierować się następującą logiką:
Właściwości materiału: Sprawdź hartowanie i twardość. Mosiądz o wyższej wytrzymałości wymaga nieco większego luzu.
Geometria narzędzia: Prawidłowy promień stempla redukuje koncentrację naprężeń. Gładki promień matrycy wspomaga kontrolowane pękanie.
Kontrola grubości: W procesach tłoczenia mosiądzu luz często wynosi od 5 do 10% grubości blachy.
Podczas ustawiania odstępu dla stempli mosiężnych:
Wąska szczelina → gładsza strefa ścinania, większe obciążenie stempla.
Duża przerwa → większy obszar zwijania, wyższy zadzior.
Zrównoważona szczelina → stabilna linia pęknięcia, minimalne wtórne zadziory.
Krótkie wnioski:
Obejrzyj lśniącą krawędź.
Zmierz wysokość zadzioru.
Śledź trendy dotyczące tonażu prasy.
W codziennym tłoczeniu mosiądzu drobne zmiany w luzach mogą zamienić nieuporządkowane wytłoczki mosiężne w precyzyjne elementy gotowe do powlekania lub formowania.
Weryfikacja możliwości procesu poprzez kryteria inspekcji
Solidne możliwości procesu sprawiają, że tłoczenie mosiądzu jest przewidywalne, a nie oparte na domysłach. Warsztaty produkujące elementy tłoczone z mosiądzu w dużych ilościach zazwyczaj łączą kryteria kontroli bezpośrednio z dokładnością wymiarową i docelowymi parametrami wykończenia powierzchni.
Kluczowe procesy kontroli:
Etap materiałów przychodzących: sprawdzenie grubości taśmy i danych partii materiału.
Kontrola w trakcie procesu: monitorowanie krytycznych wymiarów, rejestrowanie wysokości zadziorów w celu wykrywania wad.
Kontrola końcowa: Przeprowadzenie analizy tolerancji, potwierdzenie wartości Cpk w oparciu o zasady statystycznej kontroli procesu.
Zdefiniuj wymiary krytyczne dla jakości (CTQ).
Zbierz dane próbne z różnych zmian.
Oblicz wartości Cp i Cpk.
Porównaj z tolerancją klienta.
Według raportu 2025 SME Manufacturing Outlook producenci wprowadzający ściślejsze kontrole na linii produkcyjnej i SPC odnotowali wymierne zmniejszenie ilości odpadów w zastosowaniach precyzyjnego tłoczenia metali , zwłaszcza w złączach samochodowych.
Na liniach do tłoczenia mosiądzu liczby nie kłamią. Jeśli Cpk spadnie poniżej 1.33, to sygnał ostrzegawczy. Szybka reakcja – wyregulowanie luzu, naostrzenie narzędzi, sprawdzenie posuwu taśmy – utrzymuje stabilną wydajność tłoczenia mosiądzu i niską liczbę reklamacji klientów.
Wykorzystanie certyfikacji materiałów do dostosowania tolerancji
Niezawodne tłoczenie mosiądzu zaczyna się od rzetelnej certyfikacji materiału. Dokumenty certyfikacyjne jednoznacznie określają gatunki stopów mosiądzu, granicę plastyczności i ciągliwość – parametry, które łącznie determinują zachowanie metalu pod naprężeniem.
Lista kontrolna przeglądu materiałów:
Potwierdź rodzaj stopu (np. C260, C268)
Sprawdź, czy granica plastyczności spełnia wymagania konstrukcyjne matrycy
Przejrzyj notatki dotyczące struktury ziarna (jeśli zostały dostarczone).
Ścieżka regulacji tłoczenia metalu mosiężnego:
Jeśli granica plastyczności przekroczy oczekiwania, należy nieznacznie zwiększyć luz matrycy i ponownie ocenić ograniczenia tonażu prasy.
Jeśli ciągliwość jest niewystarczająca, zwiększ promień stempla, aby zmniejszyć naprężenia krawędzi i głębokość formowania w operacjach wtórnych.
Dopasuj parametry procesu tłoczenia mosiądzu w oparciu o certyfikowane dane, aby zapewnić, że korekty tolerancji opierają się na faktach, a nie na subiektywnych założeniach. Niezależnie od tego, czy chodzi o tłoczenie mosiądzu, czy prasowanie mosiądzu, takie podejście oparte na danych zapewnia stabilność produkcji i zapobiega popadaniu w ciągłe, reaktywne rozwiązywanie problemów.
Uzyskaj natychmiastową wycenę fabryczną.
Jeśli masz tylko pomysł lub starą próbkę, daj nam znać.
ze zdjęciem lub wideo i uzyskaj nasze rozwiązania dotyczące wyceny i produkcji.
- Rysunki projektów produktów lub pliki modeli 3D.
- Normy materiałowe i wymagania dotyczące wyglądu.
- Zapotrzebowanie na ilość produktu.
- Standardy branżowe w zakresie zastosowań.
- Wymagania funkcjonalne
Podsumowanie
Supro to chiński producent tłoczonych elementów z mosiądzu. Dzięki wyjątkowej technologii precyzyjnego tłoczenia i możliwościom produkcyjnym, wytwarzamy standardowe i niestandardowe wytłoczki z metalu oraz precyzyjne wytłoczki o wysokiej precyzji. Nasz zakład precyzyjnego tłoczenia o powierzchni 2,500 metrów kwadratowych mieści 80 zestawów pras o nacisku od 6 do 1,000 ton. Przetwarzamy materiały o grubości od 0.005 cala do 5 cali i wytwarzamy elementy tłoczone o szerokości do 24 cali. Supro dostarcza ponad 5 milionów metalowych elementów tłoczonych rocznie do odbiorców z całego świata, utrzymując roczną zdolność produkcyjną na poziomie 1,000 ton. Jeśli potrzebujesz usług tłoczenia elementów z mosiądzu, skontaktuj się z nami natychmiast!







