
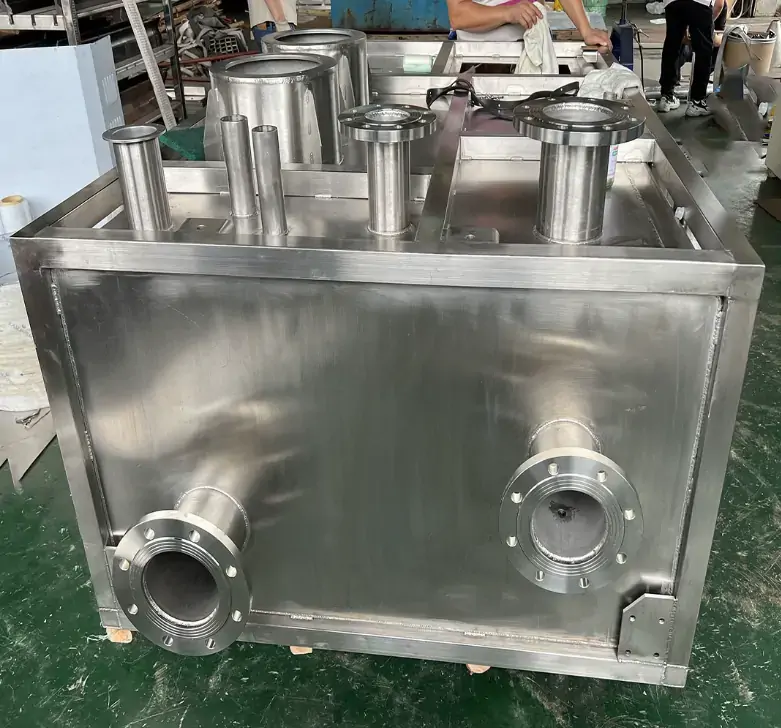





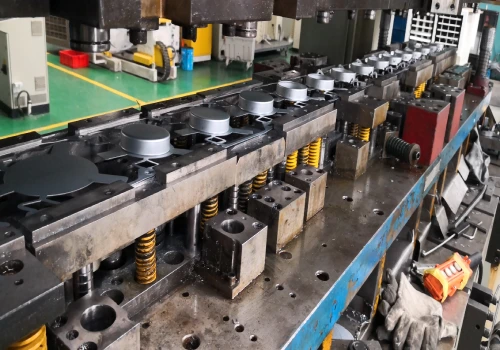
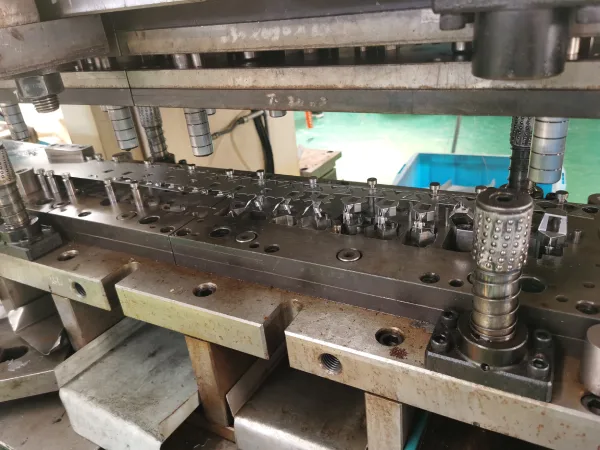

W procesie tłoczenia metalowych zbiorników gazowych kontrola grubości ścianek nie jest nigdy wyłącznie kwestią dokładności wymiarowej — ma ona bezpośredni wpływ na integralność ciśnieniową pojemnika i bezpieczeństwo operacyjne.
Proces głębokiego tłoczenia formuje złożone kontury geometryczne, powodując promieniowy przepływ blachy do wnęki matrycy podczas formowania metalowych półskorup zbiorników gazu, ale proces ten niesie ze sobą ryzyko lokalnego pocienienia. Gdy natężenie przepływu materiału nie nadąża za prędkością uderzenia stempla, obszary narożne są zmuszone do kompensacji zmian geometrycznych poprzez rozciąganie, a nie płynięcie, co skutkuje ciągłą redukcją grubości.
Nadmierne ścienianie może prowadzić do mikropęknięć trudnych do wykrycia gołym okiem, a nawet pęknięć na wylot. Takie wady są szczególnie niebezpieczne w zbiornikach ciśnieniowych, takich jak niestandardowe metalowe zbiorniki gazu – niewystarczająca grubość ścianek bezpośrednio obniża współczynnik bezpieczeństwa ciśnienia.
Tradycyjne metody prób i błędów w procesie projektowania matryc utrudniają ilościowe określenie marginesów bezpieczeństwa, a branża stopniowo przechodzi w kierunku predykcyjnych metod inżynierii opartych na diagramach granicznych formowania (FLD). Korzystając z platform symulacyjnych elementów skończonych, takich jak AutoForm i PAM-STAMP, producenci metalowych zbiorników gazowych mogą przewidywać rozkład grubości, identyfikować obszary krytyczne i optymalizować parametry procesu przed cięciem stali, gwarantując w ten sposób, że najcieńszy punkt formowanego, niestandardowego, metalowego zbiornika gazowego nadal spełnia specyfikacje projektowe i normy bezpieczeństwa.
Zrozumienie mechanizmu ścieńczenia i pękania ścianek metalowych zbiorników gazu
Podczas głębokiego tłoczenia, ścieńczenie grubości ścianki w półpowłokach metalowego zbiornika gazu wynika z ewolucji stanu naprężeń podczas przepływu materiału do wnęki matrycy. W obszarze kołnierza działają jednocześnie promieniowe naprężenia rozciągające i styczne naprężenia ściskające – pierwsze napędza przepływ materiału do wnęki matrycy, a drugie wynika z odporności materiału na odkształcenia.
Gdy promieniowe naprężenie rozciągające przekracza plastyczną zdolność materiału do płynięcia, grubość ścianki zaczyna się zmniejszać. To pocienienie jest najbardziej skoncentrowane w narożnych obszarach metalowego zbiornika gazu, gdzie nagła zmiana krzywizny zmusza materiał do kompensacji zmian geometrycznych poprzez rozciąganie, a nie płynięcie.
Przerzedzenie nie jest równomiernie rozłożone. Podczas głębokiego tłoczenia metalowego zbiornika gazu, największe przerzedzenie występuje przy promieniu stempla, a stopień przerzedzenia rośnie wraz ze zmniejszaniem promienia matrycy. Gdy lokalne przerzedzenie osiągnie wartość krytyczną, materiał wchodzi w fazę przewężenia – stan poprzedzający zniszczenie, zgodnie z definicją zawartą w wykresie granicy odkształcenia (FLD). Gdy ścieżka odkształcenia przetnie krzywą granicy odkształcenia (FLC), powstają mikropęknięcia, które szybko rozprzestrzeniają się, tworząc pęknięcia w ściankach.
W przypadku zbiorników ciśnieniowych, takich jak niestandardowe metalowe zbiorniki gazu, kaskada zdarzeń od przerzedzenia ścianek do pęknięcia jest szczególnie niebezpieczna – niewystarczająca grubość ścianek bezpośrednio obniża współczynnik bezpieczeństwa ciśnieniowego, a mikropęknięć często nie da się wykryć za pomocą konwencjonalnej kontroli wizualnej. Zrozumienie tego mechanizmu mechanicznego jest warunkiem wstępnym do późniejszej optymalizacji konstrukcji matrycy i kontrolowania przerzedzania ścianek poprzez symulację.
Przyczyny ścieńczenia ścianek i pęknięć w tłoczeniu metalowych zbiorników gazu
Istnieją trzy główne przyczyny ścieniania i pękania ścianek podczas tłoczenia metalowych zbiorników gazu: geometria matrycy (siła trzymania, układ ściegu tłoczącego, promień zaokrąglenia), warunki procesu (smarowanie, prędkość stempla, współczynnik tłoczenia) oraz właściwości materiału (wydłużenie, anizotropia, jakość krawędzi). Każdy z tych czynników zmienia ścieżkę odkształcenia i może spowodować, że lokalne ścienianie ścianek przekroczy granicę formowania.
Parametry projektowania matryc
Podczas procesu formowania niestandardowych metalowych zbiorników gazu, geometria matrycy bezpośrednio determinuje ścieżkę naprężeń. Siła docisku wykroju (BHF) musi być precyzyjnie skalibrowana – niewystarczająca BHF prowadzi do marszczenia, a nadmierna BHF powoduje rozdarcia w pobliżu narożników stempla.
Promień stempla jest szczególnie istotny: grubość ścianki osiąga minimum, gdy ścianka elementu traci kontakt ze stemplem; im mniejszy promień, tym bardziej skoncentrowane stają się naprężenia rozciągające, co przyspiesza lokalne przerzedzanie.
Geometria koralika nawlekającego dodatkowo zwiększa złożoność — zwiększenie wysokości wypukłej krawędzi zapobiega marszczeniu, ale nasila przerzedzanie, podczas gdy zwiększenie promienia odwrotnej krawędzi wywołuje odwrotny efekt.
W przypadku zbiorników metalowych pod ciśnieniem nawet niewielkie odchylenia promienia matrycy mogą naruszyć integralność grubości ścianek w newralgicznych obszarach narożnych.
Warunki procesu dla zbiorników gazowych z metalu głęboko tłoczonego
Parametry procesu określają tarcie i dynamikę przepływu podczas głębokiego tłoczenia metalowych zbiorników gazowych. Skuteczność smarowania można określić ilościowo za pomocą współczynnika tarcia – w przypadku głęboko tłoczonej stali nierdzewnej minimalny współczynnik rozrzedzenia wynosi 5.42% przy współczynniku tarcia 0.024; jednak gdy współczynnik tarcia przekracza 0.17, tendencja do pękania znacznie wzrasta.
Równie istotny jest wpływ prędkości stempla: zwiększona prędkość pogłębia lokalizację odkształceń, a maksymalne ścienianie występuje zawsze na promieniu krawędzi natarcia stempla. Zmniejszenie prędkości stempla poprawia równomierność rozkładu grubości.
W przypadku produkcji metalowych zbiorników gazu optymalizacja wzajemnego oddziaływania smarowania i prędkości ma kluczowe znaczenie dla zachowania jednolitej grubości ścianek w całej formowanej geometrii.
Materiały na metalowe zbiorniki gazu
Właściwości mechaniczne wykroju w zasadniczy sposób determinują podatność na odkształcanie niestandardowych metalowych zbiorników na gaz. Wydłużenie przy zerwaniu jest głównym wskaźnikiem ciągliwości, natomiast anizotropia plastyczna – określana wartością r Rankforda – znacząco wpływa na proces pocieniania w zależności od kierunku walcowania.
Materiały o wysokiej anizotropii w płaszczyźnie są bardziej podatne na powstawanie wad typu „uszu” podczas głębokiego tłoczenia , co utrudnia kontrolę grubości ścianek. Wykres graniczny formowania (FLD) kompleksowo uwzględnia te zmienne i definiuje granicę między bezpiecznym odkształceniem a zniszczeniem.
W przypadku zastosowań w zbiornikach metalowych pod ciśnieniem wybór stali głębokotłocznej o wysokim równomiernym wydłużeniu i kontrolowanej anizotropii jest niepodlegający negocjacjom — certyfikacja materiału musi potwierdzać zgodność z wymaganiami FLD przed wprowadzeniem produktu na rynek.
Tylko 4 kroki
online niestandardowe części do produkcji metalu
Skontaktuj się z naszym zespołem ekspertów i poznaj wydajność i korzyści ekonomiczne usług cyfrowej obróbki metali.
Prześlij pliki projektowe
STL , STEP (.stp), IGES (.igs), (.ZIP) lub PDF.
Bądź też próbką lub pomysłem
Analiza wyceny i projektu
Natychmiastowe wyceny fabryczne i raporty DfM, najbardziej rozsądne rozwiązanie.
Rozpoczęcie produkcji
Procesy cyfrowe mogą inicjować zlecenia w ciągu 24 godzin.
Dostawa na czas
Dotrzymywanie obietnic dostawy, zatwierdzone przez ponad 3000 nabywców globalnej firmy.
Projekt matrycy do głębokiego tłoczenia metalowych zbiorników gazu
Tradycyjne projektowanie matryc do głębokiego tłoczenia metalowych zbiorników gazu opiera się głównie na metodach prób i błędów, które nie pozwalają na ilościową ocenę marginesu bezpieczeństwa przed pęknięciami spowodowanymi redukcją grubości ścianek. Firma Supro przeszła na projektowanie predykcyjne oparte na diagramach granicznych formowania i analizie elementów skończonych, umożliwiając systematyczną ocenę ryzyka, optymalizację parametrów i walidację przed produkcją matryc, unikając w ten sposób kosztownych, iteracyjnych przeróbek.
Ograniczenia metody prób i błędów
Metoda prób i błędów pozostaje tradycyjną metodą opracowywania matryc do metalowych zbiorników gazu, ale jej ograniczenia są znaczące. Same koszty prób stanowią około 30% całkowitego kosztu matryc do głębokiego tłoczenia, a każda iteracja – od modyfikacji matrycy po ponowne testy na prasie – trwa zazwyczaj kilka miesięcy.
W przypadku wieloetapowych procesów głębokiego tłoczenia, obejmujących złożone geometrie, takie jak niestandardowe metalowe półskorupy zbiorników gazu, konieczna jest ocena wielu parametrów: geometrii matrycy pośredniej, kształtu wykroju, grubości blachy, siły trzymania i warunków smarowania. Metoda prób i błędów nie pozwala na systematyczną optymalizację tego wielowymiarowego środowiska.
Co więcej, krytycznych defektów, takich jak miejscowe przerzedzenia, często nie da się wykryć za pomocą kontroli wizualnej podczas prób. Oznacza to, że matryca może przejść wstępne próby, ale w produkcji masowej uzyskać niezgodną grubość ścianek – ryzyko niedopuszczalne w przypadku zastosowań w metalowych zbiornikach ciśnieniowych, ponieważ integralność grubości ścianek bezpośrednio determinuje margines bezpieczeństwa.
Potrzeba inżynierii predykcyjnej
Inżynieria predykcyjna eliminuje fundamentalne niedociągnięcia metody prób i błędów w projektowaniu niestandardowych matryc metalowych zbiorników gazu. Diagramy graniczne odkształcalności (FLD) stanowią ilościowe ramy do oceny odkształcalności – definiują granicę między bezpiecznym odkształceniem a lokalnym przewężeniem lub pęknięciem.
Platformy elementów skończonych, takie jak AutoForm i PAM-STAMP, obsługują prototypowanie wirtualne, zastępując tym samym fizyczne iteracje prototypowania. Ich możliwości predykcyjne są dobrze udokumentowane: wyniki symulacji części głęboko tłoczonych pokazują, że odchylenie w przewidywanej grubości wynosi zaledwie 5.45% w porównaniu z wynikami eksperymentalnymi.
Skuteczność tego podejścia dodatkowo potwierdzają studia przypadków branżowych — pewien dostawca części samochodowych wykorzystał symulacje PAM-STAMP, aby skrócić cykl projektowania matryc z 6–12 miesięcy do 1 miesiąca, a wydajność matrycy w pełni odpowiadała przewidywanym wynikom.
Dla producenta metalowych zbiorników do gazu przyjęcie modelu rozwoju opartego na symulacji oznacza identyfikację krytycznych obszarów przerzedzenia, optymalizację geometrii ściegu i weryfikację grubości ścianki na podstawie współczynników bezpieczeństwa przed cięciem stali — dzięki temu unika się kosztownych przeróbek i zapewnia dokładność wymiarową od pierwszej partii produkcyjnej.
Szukasz niezawodnych i opłacalnych?
Chiński producent wyrobów metalowych
Ponad 150,000 5,000 produktów do produkcji metalu OEM dostarczonych do ponad XNUMX globalnych nabywców.
I czerp z tego korzyści!
Rozwój matryc tłoczących do metalowych zbiorników gazu oparty na symulacji z wykorzystaniem AutoForm i PAM-STAMP
Oparte na symulacji projektowanie matryc do procesów formowania metalowych zbiorników gazowych opiera się na dwóch standardowych platformach branżowych: AutoForm i PAM-STAMP. AutoForm umożliwia szybką i dokładną symulację procesów, takich jak głębokie tłoczenie, przetłoczenia, przycinanie, kołnierzowanie i zaginanie krawędzi, a także oferuje zaawansowane funkcje przewidywania sprężynowania.
PAM-STAMP obsługuje wieloetapowe procesy przetwarzania, obsługuje zaawansowane materiały, w tym stal o ultrawysokiej wytrzymałości (UHSS) i aluminium, oraz przewiduje krytyczne problemy z formowalnością w złożonych geometriach, takie jak przerzedzanie, marszczenie i pękanie. Dokładność symulacji została gruntownie potwierdzona: badanie walidacyjne części głęboko tłoczonych wykazało, że odchylenie między przewidywanymi wartościami grubości a wynikami eksperymentalnymi wyniosło zaledwie 5.45%.
W przypadku niestandardowych metalowych zbiorników gazu kluczowymi wynikami symulacji są: mapy rozkładu grubości umożliwiające identyfikację lokalnych obszarów przerzedzenia, wykresy graniczne formowania (FLD) umożliwiające ocenę ryzyka pęknięcia oraz prognozy sprężystości, które mają wpływ na późniejsze ustawienie spawania.
Równie istotne są możliwości iteracyjnej optymalizacji — inżynierowie mogą systematycznie oceniać różne parametry: siłę zacisku wykroju, geometrię ściegu tłoczącego, współczynnik smarowania i prędkość stempla.
To wirtualne podejście do prototypowania zastępuje kosztowne prototypowanie fizyczne. W rezultacie dokładność wymiarowa jest zapewniona już od pierwszej serii produkcyjnej, co pozwala uniknąć kosztownych przeróbek i znacznie skrócić cykl rozwoju matrycy.
Praktyczne środki inżynieryjne do kontroli cienkich ścianek metalowych zbiorników gazu
W przypadku głęboko tłoczonych metalowych zbiorników gazu istnieją trzy praktyczne sposoby rozwiązania problemu ścieniania ścianek: optymalizacja geometrii ściegów, dopuszczenie tolerancji grubości ścianek w obszarach o wysokim naprężeniu oraz dobór materiałów o odpowiednim wydłużeniu i kontrolowanej anizotropii. Połączenie tych środków kontroli zmniejsza ryzyko pęknięć i zapewnia integralność niestandardowych metalowych zbiorników gazu.
Optymalizacja koralików rysunkowych
W procesie głębokiego tłoczenia niestandardowych metalowych zbiorników gazu, geometria rowka tłoczącego ma główny wpływ na rozkład grubości ścianek.
Przetłoczenie kontroluje przepływ materiału do wnęki matrycy , wymuszając wielokrotne zginanie i rozciąganie blachy, generując w ten sposób siłę ograniczającą, która zapobiega powstawaniu zmarszczek. Ograniczenie to ma jednak swoją cenę: systematyczne badania optymalizacyjne wskazują, że wysokość i promień przetłoczenia to główne parametry wpływające na pocienienie ścianek, odpowiadające odpowiednio za 41.78% i 43.6%.
Podczas gdy zwiększenie wysokości rowka naciągowego skutecznie zapobiega marszczeniu , nieuchronnie pogarsza lokalne przerzedzenie; z kolei zwiększenie promienia odwrotnego rowka naciągowego wywołuje odwrotny efekt.
W przypadku niestandardowych metalowych zbiorników gazu, optymalizacja profilu zbiornika na podstawie symulacji — czyli iteracyjna ocena wysokości, promienia i położenia profilu — umożliwia inżynierom znalezienie równowagi między zapobieganiem powstawaniu zmarszczek a kontrolą przerzedzania.
W pełni zoptymalizowana konfiguracja ściegu ciągnącego może znacząco poprawić podatność na odkształcanie poprzez jednoczesne minimalizowanie marszczenia i ścieńczenia.
Tolerancja grubości
W przypadku zastosowań w metalowych zbiornikach ciśnieniowych, określanie tolerancji grubości ścianek w newralgicznych miejscach nie wchodzi w grę – jest to wymóg bezpieczeństwa. Proces głębokiego tłoczenia z natury rzeczy powoduje nierównomierną grubość ścianek, przy czym największe pocienienie koncentruje się w promieniu naroża stempla, gdzie ścianka przedmiotu obrabianego traci kontakt ze stemplem.
Podczas gdy tradycyjne praktyki koncentrują się na osiągnięciu nominalnej grubości, projektowanie zbiorników ciśnieniowych wymaga innego podejścia: w obszarach narażonych na największe naprężenia należy zachować odpowiednią grubość ścianek, aby mieć pewność, że minimalna grubość ścianek po uformowaniu nadal spełnia wymagania współczynnika bezpieczeństwa dla zbiorników ciśnieniowych.
Wymaga to wstępnego określenia dopuszczalnych granic ścieniania, po czym geometrię matrycy należy zaprojektować w sposób gwarantujący, że przewidywane ścienianie w krytycznych narożnikach pozostanie w tych granicach.
W przypadku produkcji metalowych zbiorników gazu oznacza to, że tolerancje grubości stanowią parametry wejściowe dla projektu matrycy, a nie wyniki wyjściowe — projekt procesu musi gwarantować, że w punktach największych naprężeń ciśnieniowych zostanie zachowana wystarczająca ilość materiału.
Dobór materiałów i przygotowanie niestandardowych metalowych zbiorników gazu
Wybór materiału w zasadniczy sposób decyduje o tym, czy metalowy zbiornik na gaz można poddać głębokiemu tłoczeniu bez nadmiernego ścieniania lub pękania. Spośród właściwości materiału, dwie są kluczowe: ciągliwość (wydłużenie przy zerwaniu) i anizotropia normalna (współczynnik r wg Rankforda).
Wyższa ciągliwość oznacza większą zdolność do odkształcania plastycznego przed wystąpieniem przewężenia, podczas gdy wyższa anizotropia normalna zapewnia odporność na zmniejszenie grubości ścianki podczas procesu ciągnienia.
Stale do głębokiego tłoczenia (takie jak stal bezszczelinowa (IF)), ze względu na wyższą wartość R i równomierne wydłużenie, stale przewyższają tradycyjne stale do tłoczenia pod względem odporności na ścienianie się ścianek.
W przypadku niestandardowych metalowych zbiorników gazu zwykle wybiera się stal HP295. Głównymi kryteriami wyboru są jej mikrostruktura, tekstura, wskaźnik płynięcia i współczynnik odkształcenia plastycznego (wartość R).
Oprócz właściwości mechanicznych, równie istotne jest przygotowanie wykroju – zadziory i rozwarstwienia krawędzi międzywarstwowych działają jako punkty koncentracji naprężeń i mogą powodować pęknięcia podczas formowania. W produkcji metalowych zbiorników gazu certyfikacja materiału musi potwierdzać zgodność z normami FLD, a wykroje muszą być przygotowywane zgodnie z normami jakości krawędzi, aby wyeliminować punkty koncentracji naprężeń przed pierwszym ciągnieniem.
Szukasz niezawodnych firm produkujących blachy na zamówienie?
Porozmawiaj z zespołem ekspertów Supro MFG
Skontaktuj się z nami, aby uzyskać konkurencyjne ceny loco fabryka,
oraz pełen zakres usług wsparcia technicznego.
Typowe studium przypadku — obróbka cienkościennych promieni naroży w metalowych półskorupach zbiorników gazu
Podczas produkcji metalowych zbiorników gazu, promienie narożne każdej połówki skorupy są obszarami o największej konieczności przerzedzenia ścianek.
W przypadku typowych metalowych półskorup zbiorników gazu o promieniach naroży 8–12 mm, materiał w tym obszarze ulega silnemu zginaniu i prostowaniu podczas wciągania do wnęki matrycy. Ścieżka odkształceń w tym obszarze często zbliża się lub przekracza krzywą graniczną formowania (FLC), co czyni go głównym miejscem początkowego zwężenia i potencjalnego pęknięcia.
Weźmy na przykład produkcję stalowego, metalowego zbiornika gazu o promieniu naroża 10 mm. Wstępne próby z użyciem matryc z konwencjonalnymi parametrami wykazały, że redukcja grubości ścianki w obszarze naroża przekroczyła 25% – znacznie powyżej górnego limitu 20%, zazwyczaj określanego dla zastosowań w zbiornikach ciśnieniowych.
Co więcej, przerzedzenie było nierównomierne: przerzedzenie ścianek było największe w pobliżu końcówki stempla, podczas gdy obszar w pobliżu kołnierza pozostał stosunkowo gruby. To lokalne przerzedzenie bezpośrednio zagrażało marginesowi bezpieczeństwa zbiornika ciśnieniowego, ponieważ minimalna grubość ścianki po uformowaniu spadła poniżej wymagań projektowych.
Aby rozwiązać ten problem , konieczne były interwencje oparte na symulacji. Za pomocą oprogramowania AutoForm, proces formowania został zamodelowany w powiązaniu z kryterium płynięcia zaproponowanym przez Barlata i Liana w 1989 roku. Wyniki symulacji wskazują, że zwiększenie promienia czoła stempla i promienia naroża matrycy może zmniejszyć współczynnik ścieniania, ale kosztem zwiększonej siły wykrawania.
Co ważniejsze, zoptymalizowano geometrię ściegu naciągowego – zwiększenie wysokości wypukłej krawędzi zapobiega marszczeniu, ale nasila pocienianie, podczas gdy zwiększenie promienia tylnej krawędzi daje efekt odwrotny. Dzięki zoptymalizowanej konfiguracji osiągnięto równowagę między tymi sprzecznymi parametrami, zmniejszając współczynnik pocieniania naroży z 25% do około 18%, mieszcząc się w akceptowalnym zakresie.
Przeprojektowana matryca została poddana walidacji eksperymentalnej, a pomiary grubości potwierdziły, że odchylenie od przewidywań symulacji mieści się w granicach 5.45%. Efekt końcowy: niestandardowa, metalowa półskorupa zbiornika gazu charakteryzuje się równomierną grubością ścianek na krytycznych promieniach naroży i spełnia zarówno specyfikacje wymiarowe, jak i wymagania bezpieczeństwa dotyczące ciśnienia od momentu rozpoczęcia produkcji.
Wniosek
Długotrwałych problemów związanych z przerzedzaniem się ścianek i pękaniem podczas głębokiego tłoczenia metalowych zbiorników gazowych nie da się rozwiązać metodą prób i błędów. Jak wspomniano wcześniej, mechanizmy mechaniczne odpowiedzialne za lokalne przerzedzanie się ścianek są dobrze poznane, a ich główne przyczyny – geometria matrycy, warunki procesu i zmienne materiałowe – można kontrolować za pomocą inżynierii predykcyjnej.
Dzięki wykorzystaniu platform symulacyjnych, takich jak AutoForm i PAM-STAMP, w połączeniu z praktycznymi działaniami — w tym optymalizacją krawędzi tłoczenia, tolerancją grubości ścianek i rygorystycznym doborem materiałów — podejścia te gwarantują, że minimalna grubość formowanej ścianki każdego niestandardowego metalowego zbiornika na gaz spełnia wymagania dotyczące ograniczenia ciśnienia.
Supro to wyspecjalizowany producent niestandardowych metalowych zbiorników do gazu. Wykorzystując zaawansowany sprzęt, bogate doświadczenie w produkcji i profesjonalny zespół inżynierów, zapewniamy perfekcyjne usługi w zakresie niestandardowych metalowych zbiorników do gazu dla ponad 3,000 firm na całym świecie, oferując autentyczne wyceny producentów.
W przypadku pytań dotyczących specyfikacji technicznych, niestandardowych rozwiązań projektowych lub partnerstwa OEM, prosimy o natychmiastowy kontakt z Supro. Nasz profesjonalny zespół inżynierów jest zawsze gotowy, aby opracować dla Państwa indywidualne rozwiązania aplikacyjne.






