Filtruj posty według kategorii

usługi w zakresie produkcji blach

Kompletny przewodnik po zautomatyzowanej produkcji blach: Zwiększanie wydajności produkcji

W obliczu stale skracających się cykli dostaw, ekstremalnych wymagań dotyczących tolerancji oraz zapotrzebowania rynku na produkcję małoseryjną i wysoce zindywidualizowaną, ograniczenia tradycyjnych procesów produkcji blach stają się coraz bardziej widoczne. Jako profesjonalny producent zautomatyzowanych systemów obróbki blach, Supro rozumie, że kluczem do przełamania tych barier jest integracja rozproszonych etapów przetwarzania w spójny, adaptacyjny system produkcyjny. Nowoczesna zautomatyzowana obróbka blach wykracza poza zwykłe układanie maszyn w stosy. Wykorzystuje ona technologię Digital Thread do zapewnienia kompleksowej łączności danych, od projektu do dostawy. W połączeniu z elastycznymi jednostkami wykonawczymi i algorytmami decyzyjnymi w czasie rzeczywistym, tworzy responsywny, inteligentny ekosystem produkcyjny o spójnej jakości. Podstawową wartością zautomatyzowanej obróbki blach jest sprostanie dwóm głównym wyzwaniom w produkcji high-end: wyjątkowej spójności jakości i odporności złożonego łańcucha dostaw. Na przykład, dzięki zamkniętej pętli sterowania procesem cięcia laserowego i adaptacyjnym systemom kompensacji kąta podczas gięcia, Supro utrzymuje tolerancje partii w granicach ±0.1 milimetra. Jednocześnie zautomatyzowane planowanie produkcji i przydzielanie materiałów skraca czas przezbrojeń w przypadku zamówień obejmujących wiele produktów o 70%.
Kompletny przewodnik po zautomatyzowanej produkcji blach: Zwiększanie wydajności produkcji Czytaj więcej »

niestandardowe metalowe części bazowe ze stali nierdzewnej

Proces gięcia blachy ze stali nierdzewnej: praktyczny przewodnik

W dziedzinie zaopatrzenia i produkcji blach ze stali nierdzewnej, gięcie blach ze stali nierdzewnej dalekie jest od prostego procesu formowania plastycznego. Wysoki stopień umocnienia, znaczna tendencja do sprężystego odkształcenia oraz stosunkowo niska przewodność cieplna, charakterystyczna dla gatunków stali nierdzewnej, takich jak 304 i 316, odróżniają proces gięcia blach ze stali nierdzewnej od gięcia zwykłej stali niskowęglowej, co czyni go technologią wymagającą wysokiego poziomu wiedzy specjalistycznej i kontroli procesu. Niewłaściwe techniki gięcia mogą prowadzić do pęknięć, nierównomiernych kątów gięcia, uszkodzeń powierzchni lub nadmiernego zużycia narzędzi, co bezpośrednio wpływa na integralność strukturalną części i koszty dostawy. Niniejszy artykuł systematycznie analizuje proces gięcia blach ze stali nierdzewnej – w tym dobór materiałów, precyzyjną konfigurację matryc i urządzeń, parametry procesu oraz strategie kontroli sprężystości – w celu osiągnięcia wysokiej precyzji i powtarzalnej jakości gięcia. Niezależnie od tego, czy chodzi o szybkie prototypowanie, czy o gięcie blach ze stali nierdzewnej na dużą skalę, opanowanie tych zasad jest podstawą zapewnienia wydajności części, kontroli kosztów,

Proces gięcia blachy ze stali nierdzewnej: praktyczny przewodnik Czytaj więcej »

wspornik do gięcia blachy ze stopu aluminium

wybór materiału do gięcia blachy aluminiowej

W dziedzinie precyzyjnego gięcia blach aluminiowych obowiązuje fundamentalna zasada: dobór materiału jest głównym czynnikiem decydującym o niezawodności procesu i wydajności części. Typowe wady – pęknięcia, nierównomierne odkształcenie sprężyste i zarysowania powierzchni – rzadko wynikają wyłącznie z błędów obróbki; zazwyczaj wynikają one z niedopasowania właściwości materiału do procesu. Postrzeganie procesu gięcia blach aluminiowych w uproszczeniu, jako procesu formowania metalu, jest redukcyjne; jest to zasadniczo precyzyjna reakcja mikrostruktury materiału na złożone stany naprężeń. Dlatego w procesie gięcia blach aluminiowych, projekt gięcia nie powinien być oparty na istniejących arkuszach. Zamiast tego, do wyboru optymalnego materiału do gięcia blach aluminiowych i warunków obróbki cieplnej niezbędna jest rygorystyczna analiza geometrii gięcia, wymagań funkcjonalnych i charakterystyki odkształcenia materiału. Wymaga to dogłębnego zrozumienia, jak właściwości materiału – takie jak moduł sprężystości, granica plastyczności i wydłużenie – bezpośrednio wpływają na odkształcenie sprężyste i minimalny promień gięcia. Niniejszy artykuł ma na celu dostarczenie profesjonalnym zespołom ds. zaopatrzenia i inżynierii systematycznych ram doboru materiałów. Przesuwa on

Wybór materiału do gięcia blach aluminiowych Czytaj więcej »

usługi gięcia walcowego

Przewodnik po procesie gięcia walcowego

Proces gięcia walcowego daleki jest od prostej operacji formowania blachy. Jest to systematyczny proces produkcyjny, który przekształca płaskie blachy w komponenty o stałej lub zmiennej krzywiźnie poprzez precyzyjną kontrolę odkształceń sprężysto-plastycznych. W sektorach takich jak ciężki sprzęt, zbiorniki ciśnieniowe i przemysł lotniczy, realizacja każdego zamierzenia projektowego opiera się na dogłębnym zrozumieniu i precyzyjnym wykonaniu gięcia blach. Jego główne wyzwania polegają na przewidywaniu i kontrolowaniu sprężystości spowodowanej nieliniowością materiału, przy jednoczesnym zapewnieniu spójnej krzywizny na całej długości obrabianego przedmiotu. Przewidywalny, powtarzalny i wydajny proces gięcia walcowego blach ma bezpośredni wpływ na całkowity koszt projektu, cykl dostaw i integralność strukturalną produktu końcowego. Niekontrolowane sprężystość, nadmierne odchylenia od prostoliniowości otworu przelotowego lub wady powierzchni prowadzą do wtórnej obróbki, strat materiału i opóźnień w montażu. Dlatego też przekształcenie procesu gięcia walcowego z rzemiosła opartego na doświadczeniu w przewidywalną dyscyplinę inżynierską opartą na materiałoznawstwie i danych procesowych ma kluczowe znaczenie dla niezawodności łańcucha dostaw. Niniejszy przewodnik

Przewodnik po procesie gięcia walcowego Czytaj więcej »

minimalny promień gięcia blachy

Obliczanie promienia gięcia blachy: Jaki jest jego związek z grubością blachy?

W precyzyjnej obróbce blach, dokładne obliczenie i określenie promienia gięcia blachy stanowi decydujący element łączący funkcjonalność projektu z wykonalnością produkcji. Jego związek z grubością blachy nie jest prostą liniową zależnością, lecz złożonym, sprzężonym równaniem obejmującym mechanikę materiału, odkształcenie plastyczne i kontrolę procesu. Powszechnym błędnym przekonaniem jest opieranie się wyłącznie na zasadzie „1 x grubość materiału” przy obliczaniu promienia gięcia, co często prowadzi do ryzyka jakościowego, takiego jak zewnętrzne mikropęknięcia, niestabilność wymiarowa lub nadmierne sprężynowanie. W procesie podejmowania decyzji dotyczących zaopatrzenia i inżynierii, zrozumienie podstawowej zależności między promieniem gięcia blachy a jej grubością – w szczególności logiki sterowania odkształceniem opartej na bezwymiarowym stosunku grubości do promienia (t/R) oraz dynamicznych właściwościach współczynnika K w obliczeniach długości po rozwinięciu – jest technicznym warunkiem wstępnym do oceny możliwości procesowych dostawcy oraz kontroli kosztów i ryzyka projektu. Niniejszy artykuł systematycznie analizuje tę zależność, dostarczając kompletne ramy inżynierskie, od obliczania promienia gięcia blachy po weryfikację symulacyjną. Jego celem jest:

Obliczanie promienia gięcia blachy: Jak jest on powiązany z grubością blachy? Czytaj więcej »

skrzynka na narzędzia do gięcia blachy aluminiowej

Przewodnik po procesie produkcji niestandardowych pudełek z blachy

W wysoce zindywidualizowanym sektorze przemysłowym, produkcja skrzynek z blachy na zamówienie od dawna wykracza poza proste cięcie i spawanie. Stanowi ona złożone przedsięwzięcie inżynierii systemowej, które integruje zaawansowaną materiałoznawstwo, precyzyjne projektowanie inżynieryjne i rygorystyczną kontrolę procesu. Jako producent skrzynek z blachy z ponad 20-letnim doświadczeniem, Supro doskonale rozumie, że sukces projektu produkcji skrzynek z blachy na zamówienie zaczyna się od precyzyjnego przełożenia projektów koncepcyjnych na produkty fizyczne, które można produkować, montować i które charakteryzują się niezawodną pracą. Sukces ten zależy nie tylko od możliwości sprzętu, ale także od synergicznej integracji technologii i kunsztu. Niniejszy artykuł systematycznie analizuje cały proces produkcji skrzynek z blachy – od projektu koncepcyjnego, analizy wykonalności, precyzyjnej obróbki i obróbki powierzchni, aż po ostateczną walidację. Zagłębia się w kluczowe technologie, punkty kontroli jakości i najlepsze praktyki na każdym etapie, aby pomóc Ci zrozumieć, w jaki sposób znormalizowany, opracowany technicznie proces produkcji skrzynek z blachy przekształca założenia projektowe w produkty spełniające rygorystyczne specyfikacje.

Przewodnik po procesie produkcji niestandardowych pudełek z blachy Czytaj więcej »

niestandardowa szafa sterownicza ze stali nierdzewnej,

Niestandardowe zewnętrzne szafki ze stali nierdzewnej: Zaprojektowane do trudnych warunków

Właściwości ochronne standardowych szafek ze stali nierdzewnej do zastosowań zewnętrznych często okazują się niewystarczające w konfrontacji ze złożonymi, dynamicznymi i wielopłaszczyznowymi obciążeniami środowiskowymi. Wyzwania, przed którymi stoją szafki ze stali nierdzewnej do zastosowań zewnętrznych, wykraczają daleko poza samą wodę deszczową. Obejmują one synergistyczną sieć korozji chemicznej i elektrochemicznej, niszczących obciążeń fizycznych i mechanicznych, ingerencji klimatu oraz degradacji mikrośrodowiska wewnętrznego – w tym wnikania wilgoci poprzez „efekt oddychania” spowodowany różnicami temperatur. Każdy spaw, który nie został specjalnie zaprojektowany, każdy element konstrukcyjny niedopasowany do obciążeń występujących na miejscu oraz każdy materiał uszczelniający, który nie został zaprojektowany do ekstremalnych zakresów temperatur, może stać się punktem wyjścia do awarii szafki. Jako wyspecjalizowany producent szafek ze stali nierdzewnej do zastosowań zewnętrznych na zamówienie, Supro zdaje sobie sprawę, że niezawodność zależy od traktowania każdej szafki jako systemu inżynieryjnego, wymagającego równowagi z jego specyficznym polem obciążeń środowiskowych. Niniejszy artykuł systematycznie analizuje, z inżynierskiego punktu widzenia, w jaki sposób szafki ze stali nierdzewnej do zastosowań zewnętrznych na zamówienie osiągają kompleksową wydajność – od ochrony antykorozyjnej i stabilności mechanicznej po adaptację do zmian klimatu – poprzez naukowy dobór materiałów, projekt konstrukcyjny, technologię uszczelnień i walidację środowiskową.

Niestandardowe szafki zewnętrzne ze stali nierdzewnej: Zaprojektowane do trudnych warunków Dowiedz się więcej »

niestandardowe metalowe części bazowe ze stali nierdzewnej

Gięcie blach ze stali nierdzewnej: przyczyny pękania i sposoby rozwiązania

Pęknięcia podczas gięcia blach ze stali nierdzewnej to nie tylko błąd produkcyjny. Mają one bezpośredni wpływ na integralność strukturalną produktu, długotrwałą odporność na korozję oraz całkowity koszt posiadania (CCO) w projektach końcowych. Zrozumienie technicznych przyczyn pęknięć podczas gięcia blach ze stali nierdzewnej ma kluczowe znaczenie dla zarządzania ryzykiem jakościowym w łańcuchu dostaw i oceny możliwości technicznych dostawców. Pęknięcia podczas gięcia blach ze stali nierdzewnej zasadniczo oznaczają uszkodzenie materiału pod wpływem zginania. Główne przyczyny leżą na poziomie materiałoznawstwa: stale nierdzewne austenityczne (np. 304) i stale nierdzewne ferrytyczne (np. 430) wykazują zasadnicze różnice w szybkości utwardzania i ciągliwości. Jeśli kierunek walcowania materiału jest równoległy do ​​linii gięcia, wykorzystywany jest kierunek o najmniejszej ciągliwości, co znacznie zwiększa ryzyko pęknięć podczas gięcia. Po drugie, niewłaściwa kontrola procesu gięcia blach ze stali nierdzewnej – na przykład stosowanie minimalnego promienia gięcia poniżej granicy wytrzymałości materiału – bezpośrednio powoduje rozrywanie włókien na powierzchni zewnętrznej. Solidny proces gięcia blach ze stali nierdzewnej musi być systematycznie integrowany.

Gięcie blach ze stali nierdzewnej: przyczyny pęknięć i sposoby ich rozwiązania Dowiedz się więcej »

formy do gięcia blachy

Kompletny przewodnik po gięciu blach CNC

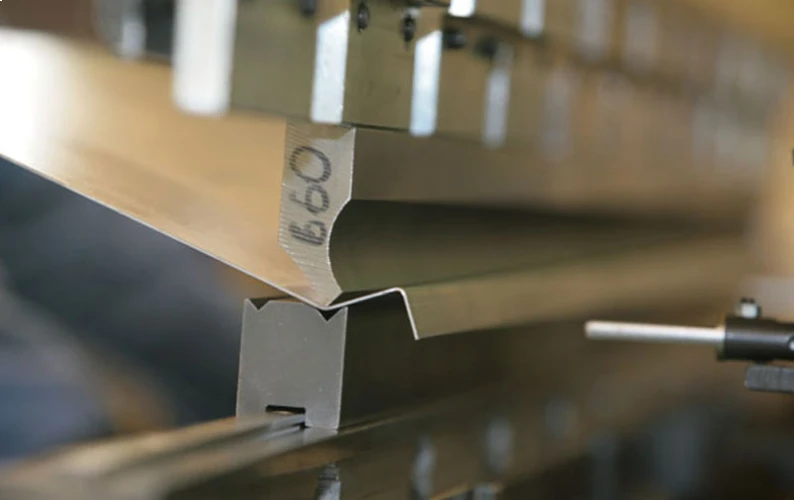
Wyjątkowy proces gięcia blach CNC to nie tylko operacja gięcia, ale przewidywalny system inżynieryjny, który rozpoczyna się od projektowania pod kątem możliwości produkcyjnych (DFM), przechodzi przez precyzyjne programowanie i jest ostatecznie realizowany poprzez rygorystyczną kontrolę procesu. Podstawową wartością gięcia blach CNC jest systematyczne obniżanie całkowitego kosztu posiadania (TCO) poprzez filozofię produkcji „pierwszy raz, dobrze”. Z technicznego punktu widzenia, przekroczenia kosztów i opóźnienia dostaw często wynikają z nieodpowiedniej oceny na etapie projektowania charakterystyki sprężystości materiału i kolizji sekwencji gięcia. Dojrzały system gięcia blach CNC opiera się na dynamicznych obliczeniach współczynnika K, modelach kompensacji sprężystości opartych na granicy plastyczności materiału oraz precyzyjnym opanowaniu rozkładu naprężeń na matrycy. Czynniki te bezpośrednio wpływają na spójność, dokładność montażu i długoterminową niezawodność komponentów gięcia blach CNC. Niniejszy artykuł systematycznie przedstawia przebieg profesjonalnego procesu gięcia blach CNC – od projektowania pod kątem możliwości produkcyjnych (DFM), planowania procesu i doboru narzędzi po kontrolę jakości – mając na celu optymalizację wydajności komponentów i redukcję kosztów. Podstawowa rola precyzyjnego CNC

Kompletny przewodnik po gięciu blach CNC Czytaj więcej »

wspornik do gięcia blachy ze stopu aluminium

Gięcie blachy aluminiowej bez pęknięć: kompletny przewodnik

W dziedzinie obróbki plastycznej metali, gięcie blach aluminiowych bez pęknięć to nie tylko kwestia dostosowania parametrów, ale raczej systematyczny proces inżynieryjny, obejmujący synergię materiałoznawstwa, mechaniki odkształceń i precyzyjnej inżynierii narzędzi. Wady pęknięć to znacznie więcej niż tylko niedoskonałości powierzchni; bezpośrednio przerywają one ciągłość włókien materiału, prowadząc do drastycznego spadku integralności strukturalnej, dynamicznej wytrzymałości zmęczeniowej i odporności na korozję naprężeniową elementu. Kluczem do udanego procesu gięcia blach aluminiowych jest dogłębne zrozumienie i precyzyjna kontrola ich unikalnego płynięcia plastycznego i mechanizmów uszkodzeń. Opierając się na zasadach metalurgicznych i praktyce inżynierskiej, niniejszy artykuł systematycznie analizuje cały proces gięcia blach aluminiowych – od wyboru stanu stopu i obliczenia odkształceń po optymalizację matryc – i przedstawia praktyczne, profesjonalne rozwiązania ramowe w celu wyeliminowania pęknięć gięcia. Materiały podstawowe – Zrozumienie charakterystyki gięcia blach aluminiowych. Planując projekty gięcia blach aluminiowych, sukces zależy przede wszystkim od…

Gięcie blachy aluminiowej bez pęknięć: kompletny przewodnik Czytaj więcej »

skrzynka zaciskowa elektryczna

Produkcja skrzynek zaciskowych: strategie unikania wad powierzchniowych

W przypadku puszek zaciskowych zaprojektowanych z myślą o spełnieniu określonych norm ochrony (NEMA/IEC), integralność powierzchni nie jest bynajmniej jedynie kwestią estetyki wizualnej. Głębokie wgniecenia i zarysowania penetrujące działają zasadniczo jako punkty koncentracji naprężeń; w środowiskach wibracyjnych lub wilgotnych mogą one znacznie przyspieszyć awarię powłoki i wywołać korozję wżerową, bezpośrednio zagrażając długoterminowej niezawodności wewnętrznych podzespołów elektrycznych. Przyczyny tych defektów można zazwyczaj sprowadzić do zużycia adhezyjnego między matrycą a blachą podczas gięcia, a także do uderzeń wynikających z braku izolacji ochronnej podczas transportu. Jako profesjonalny producent niestandardowych puszek zaciskowych, przeanalizowaliśmy wyżej wymienione mechanizmy awarii i udostępniamy sprawdzone w procesie produkcyjnym metody zapobiegania – od elastycznej izolacji medium dla matryc gnących po pełne pokrycie procesu materiałami ochronnymi – aby zasadniczo wyeliminować takie zagrożenia jakości powierzchni i zapewnić pełną wydajność niestandardowych puszek zaciskowych w trudnych warunkach pracy. Identyfikacja głównych źródeł uszkodzeń powierzchni puszek zaciskowych W procesie produkcyjnym

Produkcja skrzynek zaciskowych: strategie unikania wad powierzchniowych Czytaj więcej »

wspornik do gięcia blachy ze stopu aluminium

Gięcie blach metodą pneumatyczną: zasady procesu i przewodnik po sprężynowaniu

W nowoczesnym przemyśle metalowym proces gięcia blach metodą powietrzną stał się podstawową techniką umożliwiającą elastyczną, wydajną i kontrolowaną kosztowo produkcję, szczególnie w środowiskach obsługujących zróżnicowane, niskoseryjne zamówienia. Podstawowa zasada gięcia blach metodą powietrzną polega na zastosowaniu kontrolowanego ciśnienia w trzech niezależnych punktach w celu uformowania blachy. Powoduje to zawieszenie materiału w „przestrzeni powietrznej”, umożliwiając szeroki zakres kątów gięcia przy minimalnych wymaganiach dotyczących oprzyrządowania. Jednak pozorna prostota gięcia blach metodą powietrzną maskuje jego nieodłączną złożoność techniczną. Opanowanie tej technologii wymaga nie tylko wykonania procesu gięcia, ale także precyzyjnego przewidywania i kontrolowania sprężystości – sprężystego powrotu materiału po rozładunku. Sprężystość podczas gięcia blach metodą powietrzną jest determinowana przez granicę plastyczności materiału, moduł sprężystości oraz wybraną geometrię matrycy. Brak dokładnej kompensacji sprężystości ma bezpośredni wpływ na tolerancje wymiarowe, prowadząc do problemów montażowych, zwiększonej liczby braków i kosztownych przeróbek. Dlatego dogłębne zrozumienie mechanicznych zasad gięcia blach metodą powietrzną

Gięcie blach metodą pneumatyczną: zasady procesu i przewodnik po sprężynowaniu Czytaj więcej »

usługi gięcia blach,

5052 Produkcja blachy aluminiowej: Przewodnik po procesie gięcia

W dziedzinie produkcji blach aluminiowych, gięcie stopu aluminium 5052 wiąże się z wyjątkowymi wyzwaniami procesowymi, wymagającymi fundamentalnej wiedzy na temat metalurgii tego stopu. Jako nieulepszalny cieplnie stop aluminium i magnezu, jego właściwości mechaniczne i podatność na odkształcanie są bezpośrednio zależne od stanu umocnienia zgniotowego (np. H32, H34). Głównym wyzwaniem w procesie gięcia blach aluminiowych jest kontrola sprężynowania – zjawiska znacznie bardziej widocznego w aluminium niż w stali ze względu na jego niższy moduł sprężystości (około 69 GPa). Wymaga to precyzyjnych strategii kompensacji opartych na danych specyficznych dla danego materiału, a nie na ogólnych zasadach. Ponadto, aby zapobiec pęknięciom lub defektom skórki pomarańczowej podczas procesu gięcia, niezbędna jest ścisła kontrola struktury ziarna oraz przestrzeganie minimalnych wymagań dotyczących promienia gięcia, w zależności od grubości i stanu blachy. Skuteczne gięcie wymaga systematycznego podejścia, integrującego analizę elementów skończonych (MES) do symulacji, statystyczną kontrolę procesu (SPC) do monitorowania oraz przestrzeganie zasad wymiarowania i tolerowania geometrycznego (GD&T). Niniejszy artykuł systematycznie wyjaśnia sedno problemu.

Produkcja blachy aluminiowej 5052: Przewodnik po procesie gięcia Czytaj więcej »

niestandardowy wspornik ze stali ocynkowanej

Spawanie blach ocynkowanych: procesy i zastosowania

W kompleksowym procesie produkcji blach ocynkowanych, spawanie jest operacją krytyczną, decydującą o integralności strukturalnej i długoterminowej trwałości produktu końcowego – jest to zadanie precyzyjne, obarczone wieloma wyzwaniami technicznymi. Podstawowa sprzeczność w spawaniu blach ocynkowanych wynika z właściwości fizycznych powłoki cynkowej: temperatura wrzenia cynku (około 907°C) jest znacznie niższa niż temperatura topnienia stali (około 1500°C). Ta różnica powoduje gwałtowne parowanie warstwy cynku pod wpływem wysokich temperatur łuku spawalniczego, co prowadzi do problemów takich jak porowatość spoiny, powstawanie dużych odprysków oraz wnikanie oparów cynku w granice ziaren – co może powodować kruchość ciekłego metalu (LME). Wady te bezpośrednio osłabiają wytrzymałość połączenia i przerywają ciągłość powłoki, tworząc punkty inicjujące przyszłą korozję. Dlatego też, udany proces spawania blach ocynkowanych wykracza daleko poza osiągnięcie połączenia metalowego; stanowi on systematyczny proces zarządzania inżynieryjnego. W artykule tym przeprowadzona zostanie szczegółowa analiza czterech podstawowych procesów spawania blach ocynkowanych: spawania łukowego w osłonie gazów ochronnych (GMAW), spawania oporowego

Spawanie blach ocynkowanych: Procesy i zastosowania Dowiedz się więcej »

usługi w zakresie produkcji niestandardowych zbiorników z blachy ze stali nierdzewnej

Produkcja blachy ze stali nierdzewnej na zamówienie: Przewodnik po precyzyjnym cięciu

We współczesnej produkcji precyzyjnej zapotrzebowanie na obróbkę blach ze stali nierdzewnej ewoluowało od obróbki prostych kształtów geometrycznych do precyzyjnej realizacji złożonych, dowolnych konturów. Skuteczne procesy cięcia blach ze stali nierdzewnej na zamówienie nie są efektem pracy pojedynczej maszyny, lecz systemu technicznego, który głęboko integruje materiałoznawstwo, zdigitalizowane procesy i precyzyjną kontrolę. W przypadku obróbki blach ze stali nierdzewnej na zamówienie, realizacja dowolnego kształtu jest zasadniczo ograniczona przez naturalne zachowanie materiału. Na przykład, odmienne tendencje do utwardzania zgniotowego stali nierdzewnych austenitycznych (takich jak 316L) w porównaniu ze stalami nierdzewnymi ferrytycznymi (takimi jak 430) bezpośrednio determinują strategie parametrów i logikę sterowania strefą wpływu ciepła w procesach cięcia blach ze stali nierdzewnej. Jednocześnie orientacja walcowania i początkowy stan naprężenia blachy stanowią podstawę przewidywania i kompensacji odkształceń po złożonej obróbce konturów. W związku z tym, niezawodne, precyzyjne rozwiązanie do cięcia na zamówienie opiera się zasadniczo na precyzyjnej kontroli całego arkusza stali nierdzewnej.

Produkcja blachy ze stali nierdzewnej na zamówienie: Przewodnik po precyzyjnym cięciu Dowiedz się więcej »

prototypowa produkcja blach

Produkcja blachy lotniczej: kompletny przewodnik po procesach i materiałach

Produkcja blach dla przemysłu lotniczego to nie zwykła obróbka metali; stanowi ona połączenie inżynierii, materiałoznawstwa i precyzyjnej produkcji. Jej istotą jest przekształcanie wysokowydajnych stopów w niezawodne elementy konstrukcyjne, zdolne do wytrzymania ekstremalnych warunków pracy dzięki kontrolowanemu odkształceniu plastycznemu. Podstawowe różnice między produkcją blach dla przemysłu lotniczego a obróbką komercyjną przejawiają się w trzech kluczowych aspektach: procesy muszą być dostosowane do wykorzystania specyficznego potencjału materiałów, takich jak stopy aluminium hartowane metodą T6 lub Ti-6Al-4V; tolerancje stosowane w przemyśle lotniczym są zazwyczaj bardziej rygorystyczne niż ±0.13 mm, co wymaga statystycznej kontroli procesu i pełnej identyfikowalności w całym procesie produkcji. Zrozumienie unikalnych cech produkcji blach dla przemysłu lotniczego stanowi fundamentalny krok w procesie oceny kwalifikowanych dostawców i negocjacji technicznych. Niniejszy artykuł ma na celu omówienie kluczowych elementów łańcucha procesu produkcji blach dla przemysłu lotniczego. Obejmuje on dobór materiałów, precyzyjne formowanie, techniki łączenia oraz systemy kontroli jakości zgodne z normami AS9100 i Nadcap. Kluczowe obszary zainteresowania obejmują charakterystykę obróbki materiałów dla przemysłu lotniczego, takich jak stopy aluminium i tytan.

Produkcja blachy dla przemysłu lotniczego: kompletny przewodnik po procesach i materiałach Dowiedz się więcej »

gięcie blachy aluminiowej, części narożne do metalowych wsporników

Metalowe wsporniki trójkątne na zamówienie: trwałe i uniwersalne

Metalowe wsporniki trójkątne, stanowiące rdzeń systemów połączeń konstrukcyjnych, nie są elementami generycznymi, lecz krytycznymi elementami mechanicznymi, projektowanymi na podstawie precyzyjnych obliczeń. Ich zasady projektowania wynikają ze statycznej stabilności trójkątów, zapewniając efektywne i niezawodne przenoszenie złożonych obciążeń na konstrukcję główną. W przypadku profesjonalnych zamówień kluczowa jest wiedza na temat całego łańcucha inżynieryjnego, od projektu metalowych wsporników trójkątnych po ich walidację: materiałoznawstwo wykorzystujące stal konstrukcyjną o wysokiej wytrzymałości, precyzyjna obróbka metali oparta na wykrawaniu CNC i deterministycznych procesach gięcia oraz system zapewnienia jakości ściśle zgodny z normami takimi jak UL i ICC-ES. Wartość metalowych wsporników trójkątnych na zamówienie polega na tym, że producenci przekładają abstrakcyjne obciążenia inżynieryjne na przewidywalną wydajność konstrukcji, popartą kompleksową dokumentacją zgodności, potwierdzoną badaniami obciążenia statycznego, zmęczenia materiału i odporności na korozję. Wybór profesjonalnego producenta metalowych wsporników trójkątnych oznacza pozyskanie długoterminowego rozwiązania w zakresie kontroli ryzyka i zapewnienia wydajności dla Twojego projektu. Kluczowa rola metalowych wsporników trójkątnych w nowoczesnej architekturze i instalacjach przemysłowych

Niestandardowe metalowe wsporniki trójkątne: trwałe i uniwersalne Dowiedz się więcej »

usługi gięcia blachy aluminiowej

Zrozumienie zasad minimalnego promienia gięcia blachy

W koordynacji między projektowaniem a zaopatrzeniem części blaszanych nie można pominąć zasady minimalnego promienia gięcia blachy. Projektanci dążący do uzyskania estetycznych, ostrych krawędzi często napotykają na pękanie materiału lub niekontrolowane sprężynowanie podczas prototypowania, co prowadzi do opóźnień w projektach, przekroczenia kosztów i ryzyka jakościowego. Zasadniczo minimalny promień gięcia blachy nie jest swobodnie skalowalnym parametrem CAD ani jedynie wartością empiryczną; stanowi on krytyczne ograniczenie, w którym zbiegają się mechanika plastyczności materiału, okna procesu formowania i ostateczna wydajność strukturalna części. Błędna interpretacja tego parametru jako regulowanego szczegółu po projektowaniu, a nie obowiązkowego parametru walidacji przed projektowaniem, jest główną przyczyną awarii w obróbce blach. Niniejszy artykuł systematycznie analizuje kluczowe zmienne minimalnego promienia gięcia blachy i przedstawia zasady inżynieryjne oraz ramy weryfikacji bezpośrednio odnoszące się do przeglądów projektów i ofert dostawców. Celem jest wypełnienie luki między projektowaniem a produkcją, zapewniając wykonalność produkcji części, integralność strukturalną i kontrolę kosztów. Prawidłowe stosowanie tych zasad jest podstawą dokładnego

Zrozumienie zasad minimalnego promienia gięcia blachy Czytaj więcej »

produkcja blach samochodowych

Produkcja blach samochodowych: Procesy spawania i typowe problemy

W nowoczesnej inżynierii nadwozi samochodowych, wytwarzanie blach samochodowych stanowi fizyczny fundament konstrukcji nadwozia, podczas gdy procesy spawania stanowią kluczową technologię umożliwiającą wysokowytrzymałą i precyzyjną integrację strukturalną setek tłoczonych elementów z blachy. Jakość procesów spawania blach samochodowych bezpośrednio determinuje sztywność statyczną i dynamiczną nadwozia, trwałość zmęczeniową oraz bezpieczeństwo w razie zderzenia, co stanowi najważniejszy etap produkcji wpływający na integralność strukturalną pojazdu. Wraz z postępem trendów w zakresie redukcji masy, hybrydowe nadwozia wielomateriałowe, zawierające stale o wysokiej wytrzymałości i stopy aluminium, stwarzają coraz poważniejsze wyzwania dla procesów spawania blach samochodowych. Należą do nich takie kwestie, jak kompatybilność metalurgiczna różnych materiałów, kontrola odkształceń termicznych i niezawodność połączeń. Dlatego systematyczne zrozumienie zasad procesu spawania, granic zastosowań i związanych z nimi typowych zagrożeń jakościowych ma kluczowe znaczenie dla zapewnienia końcowej jakości wytwarzania blach samochodowych, kontroli kosztów produkcji i utrzymania stabilności łańcucha dostaw. Niniejszy artykuł zawiera dogłębną analizę głównych procesów spawania blach samochodowych z perspektywy…

Produkcja blach samochodowych: Procesy spawania i typowe problemy Czytaj więcej »

części do produkcji blach samochodowych

5 popularnych procesów obróbki blachy

We współczesnym przemyśle, procesy obróbki blach stanowią fundament niezliczonych produktów, od nadwozi samochodowych i komponentów lotniczych po codzienne urządzenia gospodarstwa domowego. Każdy proces obróbki blach bezpośrednio wpływa na precyzję geometryczną, integralność strukturalną i niezawodność funkcjonalną produktu końcowego. Sukces projektu nie zależy od pojedynczego procesu obróbki blach, ale wymaga strategicznej integracji wielu kluczowych technologii. Niniejszy artykuł omawia pięć kluczowych technologii współczesnej obróbki blach: cięcie laserowe, gięcie CNC, tłoczenie i formowanie matrycowe, spawanie i łączenie oraz obróbkę powierzchni. Analizujemy logikę procesu każdej technologii, jej rolę w całym procesie produkcyjnym oraz krytyczne punkty kontroli jakości niezbędne do osiągnięcia celów inżynieryjnych. Precyzyjny fundament procesów obróbki blach: cięcie laserowe. Jako początkowy etap całego procesu obróbki blach, techniczna biegłość cięcia laserowego stanowi fundamentalny punkt odniesienia dla jakości wszystkich kolejnych operacji. Jego podstawową wartością jest bezstratna, wierna translacja projektu cyfrowego.

5 popularnych procesów obróbki blachy Czytaj więcej »

Obudowa akumulatora

Wykończenie krawędzi obudowy akumulatora: Zmniejszanie ryzyka zwarć

Elektryfikacja przemysłu motoryzacyjnego postawiła przed produkcją obudów akumulatorów bezprecedensowe wyzwania. Spośród wielu kwestii jakościowych w produkcji — w tym dokładności wymiarowej, integralności spoin i zarządzania termicznego — istnieje jeden rodzaj awarii, który jest najłatwiej pomijany, a który może prowadzić do katastrofalnych awarii: ostre krawędzie i zadziory resztkowe. W systemach akumulatorów wysokiego napięcia bariera izolacyjna między elementami przewodzącymi a obudową akumulatora stanowi krytyczną linię obrony przed awariami elektrycznymi. Gdy obudowa akumulatora pojazdu elektrycznego ma ostre krawędzie lub zadziory resztkowe powstałe w wyniku procesów takich jak tłoczenie, cięcie laserowe lub obróbka skrawaniem, wibracje pojazdu i cykle termiczne mogą spowodować, że te wypustki przebiją folię izolacyjną, materiał separatora lub osłonę wiązki przewodów. Rezultatem są wyładowania niezupełne, łuki elektryczne lub katastrofalne zwarcia. Eliminacja ryzyka związanego z zadziorami to nie tylko kwestia estetyczna — to fundamentalny wymóg bezpieczeństwa, który wymaga systematycznej kontroli inżynieryjnej, jasnych specyfikacji i zweryfikowanych możliwości procesowych. Problemy z zadziorami w obudowie akumulatora: Ocena ryzyka Podczas tłoczenia, cięcia laserowego lub

Wykończenie krawędzi obudowy akumulatora: Zmniejszanie ryzyka zwarć Czytaj więcej »

chińska fabryka tłoczenia blach,

Czym jest tłoczenie matrycowe i jak ono działa?

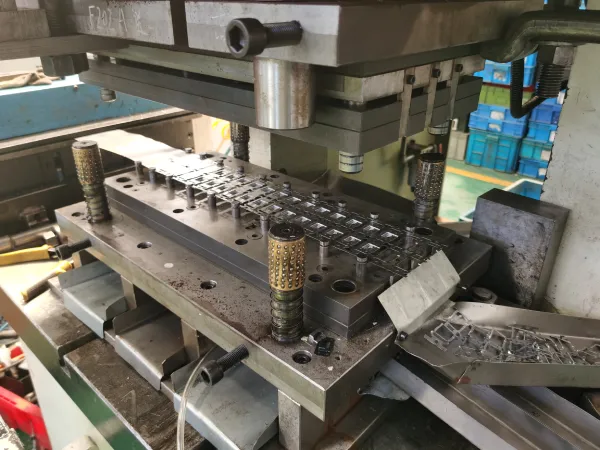
W nowoczesnej, masowej produkcji blach, osiągnięcie ścisłych tolerancji dla obudów głęboko tłoczonych lub złożonych komponentów wymaga zastosowania specjalistycznych metod produkcyjnych. W przypadku złożonych procesów obróbki wtórnej, standardowe metody ciągłego tłoczenia często okazują się niewystarczające. Z tego powodu tłoczenie na matrycach transferowych stało się najlepszym rozwiązaniem inżynieryjnym. Zasadniczo tłoczenie na matrycach transferowych to zaawansowany proces formowania metali, w którym pojedyncze wykroje z blachy są przemieszczane przez wiele niezależnych stanowisk tłoczenia. Ruch ten jest realizowany przez zautomatyzowany system trzyosiowy, który wykorzystuje specjalistyczne mechaniczne palce i prowadnice. W przeciwieństwie do tradycyjnych procesów z podawaniem z kręgu, proces tłoczenia na matrycach transferowych fizycznie oddziela wykroje od taśmy metalowej już na pierwszym stanowisku wykrawania. Całkowite oddzielenie obrabianego przedmiotu umożliwia inżynierom produkcji wykonywanie ekstremalnych operacji głębokiego tłoczenia, wykrawania z krzywką boczną i skomplikowanych operacji kołnierzowania bez ograniczeń fizycznych związanych z ciągłymi taśmami nośnymi. Dla specjalistów ds. zaopatrzenia, którzy pozyskują wsporniki samochodowe lub komercyjne obudowy elektryczne, określenie niestandardowego tłoczenia na matrycach transferowych bezpośrednio poprawia

Czym jest tłoczenie matrycowe i jak działa? Czytaj więcej »

precyzyjne tłoczenie blach

Czym jest tłoczenie matrycowe i jak ono działa?

Podczas pozyskiwania precyzyjnych części z blachy, zachowanie absolutnej koncentryczności i ścisłej płaskości podczas produkcji wielkoseryjnej od dawna stanowi nieustające wyzwanie inżynieryjne. Jednak to właśnie tutaj technologia tłoczenia wielowarstwowego wykazuje swoją wartość przemysłową. W przeciwieństwie do procesów tłoczenia wielowarstwowego – które wymagają przenoszenia części między wieloma stanowiskami i z natury wiążą się z ryzykiem kumulacji odchyleń tolerancji – proces tłoczenia wielowarstwowego wykonuje zarówno wykrawanie, jak i wykrawanie jednocześnie w ramach jednego cyklu tłoczenia. Dla menedżerów ds. zaopatrzenia i inżynierów projektantów oceniających inwestycje w matryce, specyfikacja precyzyjnego tłoczenia wielowarstwowego ma kluczowe znaczenie dla optymalizacji kosztów jednostkowych i wyeliminowania potrzeby operacji wtórnych. Koncentrując wszystkie siły skrawania na jednym, wysoce skalibrowanym stanowisku, ten proces tłoczenia zapewnia wyjątkową powtarzalność wymiarową, a kontrola tolerancji zazwyczaj jest dokładna do ±0.001 cala. Ta precyzyjna integralność strukturalna jest absolutnie niezbędna w przypadku wymagających geometrii profili płaskich, takich jak laminaty silników, precyzyjne podkładki i panele obudów akumulatorów. Niniejszy artykuł zawiera szczegółową analizę architektury matrycy rdzeniowej i krok po kroku mechaniczny przebieg pracy.

Czym jest tłoczenie matrycą kompozytową i jak ono działa? Czytaj więcej »

części do tłoczenia blach,

Wysokowydajne tłoczenie metali: skrócenie czasu realizacji projektów o średniej objętości

Przy napiętych harmonogramach produkcyjnych, dział zaopatrzenia i zespoły inżynieryjne stoją pod ogromną presją przyspieszenia wprowadzania produktów na rynek bez uszczerbku dla integralności komponentów. W przypadku produkcji średnioseryjnej – która zazwyczaj wypełnia krytyczną lukę między roczną produkcją na poziomie 10 000 a 100 000 sztuk – znalezienie optymalnej równowagi między amortyzacją matryc a szybkością produkcji pozostaje głównym wyzwaniem dla łańcucha dostaw. Tradycyjne procesy formowania CNC często wiążą się z nadmiernie długimi cyklami, a złożone konfiguracje matryc progresywnych wymagają nadmiernych początkowych nakładów inwestycyjnych i długich cykli rozwoju matryc. Z tego powodu wysoce zoptymalizowane strategie tłoczenia blach nie są już jedynie opcją zakupową, ale stały się koniecznością operacyjną. Wdrażając zaawansowane, niestandardowe rozwiązania do tłoczenia metali – w szczególności precyzyjne konfiguracje matryc złożonych – przemysłowi nabywcy mogą znacznie skrócić czas realizacji projektów. Rygorystycznie zarządzany proces tłoczenia na matrycach złożonych umożliwia jednoczesne wykonywanie operacji wykrawania i wykrawania w ramach jednego cyklu tłoczenia, niezawodnie wytwarzając precyzyjne części co kilka sekund. W tym artykule omówimy strategiczne interwencje inżynieryjne w obszarze zaopatrzenia w urządzenia do tłoczenia metali.

Wysokowydajne tłoczenie metali: skrócenie czasu realizacji projektów o średniej objętości Dowiedz się więcej »

niestandardowe części do tłoczenia metali

Tłoczenie metalu dla złączy 5G i osłon EMI: zachowanie tolerancji ±0.02 mm przy dużej prędkości

Przejście na infrastrukturę 5G zmieniło wymagania dotyczące procesów tłoczenia metali. Działając w paśmie fal milimetrowych powyżej 24 GHz, zachowanie sygnału w tym paśmie podlega prawom fizyki i nie dopuszcza żadnych kompromisów. Przy tych częstotliwościach nawet najmniejsze odchylenie w geometrii komponentu może bezpośrednio skutkować mierzalną utratą sygnału, niedopasowaniem impedancji i błędami w testach zgodności. W przypadku stacji bazowych 5G, złączy backplane i komponentów modułów front-end RF, proces produkcyjny jest równie krytyczny, jak sam projekt. Tłoczenie metali – szczególnie szybkie tłoczenie na matrycach progresywnych – stało się preferowanym procesem produkcyjnym dla zacisków złączy, styków i obudów ekranujących EMI/RFI. Prawidłowo wykonane precyzyjne tłoczenie metali może spełniać tolerancje na poziomie mikronów, spójność materiałów i wymagania dotyczące produkcji masowej niezbędne do wdrożenia 5G. W niniejszym artykule omówiono zastosowanie niestandardowego tłoczenia metali w branży elektronicznej i telekomunikacyjnej, w tym wymagania techniczne, kwestie materiałowe i kontrolę procesu. Wyzwania technologii 5G: dlaczego tradycyjne procesy tłoczenia metali nie spełniają oczekiwań

Tłoczenie metalu do złączy 5G i osłon EMI: zachowanie tolerancji ±0.02 mm przy dużej prędkości Czytaj więcej »

Części metalowe tłoczone do samochodów

3 najczęstsze wyzwania w tłoczeniu metalu na obudowy akumulatorów pojazdów elektrycznych

Obudowy akumulatorów pojazdów elektrycznych należą do najbardziej wymagających zastosowań tłoczenia metali w przemyśle motoryzacyjnym. Tace i pokrywy akumulatorów – które zazwyczaj mają ponad 1.5 metra długości – muszą spełniać tolerancje uszczelnienia i płaskości wynoszące ±0.5 milimetra na krytycznych powierzchniach styku, wytrzymywać obciążenia zderzeniowe i zachowywać integralność strukturalną przez miliony cykli produkcyjnych. W przeciwieństwie do tradycyjnych paneli nadwozia samochodowego, komponenty te są zazwyczaj wykonane ze stopów aluminium serii 5000 lub 6000 lub zaawansowanej stali o wysokiej wytrzymałości (AHSS) – materiałów, których właściwości formowania znacznie różnią się od stali niskowęglowej. Do produkcji obudów akumulatorów pojazdów elektrycznych niezbędna jest certyfikacja IATF 16949 oraz kompletna dokumentacja PPAP. ​​Jednak nawet po uzyskaniu certyfikacji, w produkcji niestandardowych elementów tłoczonych z metalu często pojawiają się problemy praktyczne: nierównomierna grubość ścianek, odkształcenia po tłoczeniu, pęknięcia spawalnicze i uszkodzenia uszczelnień – wszystkie te czynniki mogą zagrozić całemu modułowi akumulatora. Kluczowym wyzwaniem nie jest to, jak wyeliminować te wady poprzez kontrolę podczas procesu produkcji precyzyjnego tłoczenia metali, ale jak je wyeliminować na etapie produkcji.

3 najczęstsze wyzwania w tłoczeniu metalu na obudowy akumulatorów pojazdów elektrycznych Czytaj więcej »

stalowy wspornik do tłoczenia

Tłoczenie wyrobów medycznych metalem: ISO 13485, identyfikowalność materiałów i koszty

Branża wyrobów medycznych podlega najsurowszym regulacjom spośród wszystkich sektorów produkcyjnych. Przy wyborze dostawców, priorytetem nie są ceny jednostkowe, ale bezpieczeństwo pacjenta i zgodność z przepisami. Tłoczenie metali, jako podstawowy proces produkcyjny niezliczonych wyrobów medycznych klasy II i III, musi być ściśle kontrolowane. W przypadku wyrobów medycznych regulowanych przez FDA, samo posiadanie certyfikatu ISO 9001 jest dalece niewystarczające. Ryzyko obejmuje skutki dla pacjentów, kary regulacyjne i milionowe koszty wycofania produktów z rynku. Niniejszy artykuł przedstawia ramy oceny producentów metalowych urządzeń do tłoczenia metali do wyrobów medycznych, obejmując trzy niepodważalne elementy: weryfikację certyfikatu ISO 13485, systemy identyfikowalności materiałów oraz rzeczywisty koszt niezgodności. ISO 13485 — niepodważalny fundament dla tłoczenia metali do wyrobów medycznych. ISO 13485 to obowiązkowa norma dotycząca precyzyjnego tłoczenia metali do wyrobów medycznych. W przeciwieństwie do ISO 9001, norma ta wymaga wdrożenia kontroli projektowania, zarządzania ryzykiem zgodnie z ISO 14971 oraz identyfikowalności partii (punkt 7.5.9). Producenci tłoczników metalowych, którzy nie uzyskali tego certyfikatu

Tłoczenie wyrobów medycznych metalem: ISO 13485, identyfikowalność materiałów i koszty Dowiedz się więcej »

Chińska fabryka tłoczenia metali

Tłoczenie metali w przemyśle lotniczym i kosmicznym: typowe wyzwania i rozwiązania

Jako kluczowe ogniwo w produkcji lotniczej, proces tłoczenia metali w przemyśle lotniczym bezpośrednio określa pułap wydajności i granice niezawodności wielu elementów konstrukcyjnych, takich jak płatowce, systemy kabin i części silników. Podstawową wartością precyzyjnego tłoczenia metali w przemyśle lotniczym jest osiągnięcie znacznej redukcji masy poprzez ekstremalne odkształcenia materiału przy jednoczesnym spełnieniu wyjątkowo rygorystycznych norm wytrzymałości, precyzji i trwałości. Jednakże, ten proces realizacji wartości jest obarczony fundamentalnymi sprzecznościami: nieodłączne nieliniowe zachowanie mechaniczne materiałów klasy lotniczej (takich jak wysokowytrzymałe stopy tytanu i zaawansowane stopy aluminium) w połączeniu z nieuniknionym tarciem, przewodzeniem ciepła i odkształcaniem sprężystym podczas niestandardowego tłoczenia metali w przemyśle lotniczym tworzy wyjątkowo wąskie okno technologiczne. Ta fizyczna złożoność bezpośrednio przekłada się na szereg wyzwań technicznych, które procesy tłoczenia metali w przemyśle lotniczym muszą systematycznie pokonywać – od przewidywalnej kontroli sprężystości po zapewnienie integralności mikrostrukturalnej. Niniejszy artykuł systematycznie analizuje najczęstsze wyzwania w procesach tłoczenia metali w przemyśle lotniczym, w tym kontrolę geometrii wytłoczek, spójność materiałów i zgodność produkcji.

Tłoczenie metali w przemyśle lotniczym i kosmicznym: typowe wyzwania i rozwiązania Czytaj więcej »

niestandardowe części samochodowe tłoczone głęboko ze stali

Tłoczenie blach samochodowych: jak zwiększyć wydajność i obniżyć koszty

W miarę jak przemysł motoryzacyjny przyspiesza transformację w kierunku elektryfikacji, staje przed podwójnym zadaniem: restrukturyzacją architektury pojazdów przy jednoczesnym ciągłym obniżaniu kosztów. Oznacza to odejście od prostych porównań „ceny jednostkowej” na rzecz dogłębnej oceny całkowitego kosztu posiadania (TCO). Prawdziwe ryzyko finansowe wynika z kosztów systemowych – w tym tych wynikających z przeróbek projektowych, odpadów produkcyjnych, niedociągnięć jakościowych i luk w łańcuchu dostaw. W związku z tym, podstawowa wartość nowoczesnego tłoczenia metalu w motoryzacji wykracza poza same części. Stanowi ono podejście oparte na inżynierii wartości zintegrowanej w całym procesie produkcyjnym. Profesjonalny producent tłoczonych metali w motoryzacji może zoptymalizować proces produkcji u źródła poprzez wczesną współpracę projektową (DFM), osiągając integrację części i maksymalizując wykorzystanie materiałów. To bezpośrednio redukuje koszty zestawienia materiałów (BOM) i złożoność logistyczną. Jednocześnie, solidny proces tłoczenia metalu w motoryzacji, oparty na zaawansowanej technologii narzędzi i kontroli procesu, zapewnia jakość i stabilność dostaw podczas produkcji masowej, zasadniczo zapobiegając różnym ukrytym kosztom. Niniejszy artykuł systematycznie analizuje, w jaki sposób proces tłoczenia metalu w motoryzacji poprawia jakość projektu.

Tłoczenie blach samochodowych: Jak zwiększyć wydajność i obniżyć koszty Czytaj więcej »

części samochodowe do tłoczenia stali,

Tłoczenie metalu w motoryzacji: typowe problemy i rozwiązania

W nowoczesnym przemyśle motoryzacyjnym proces tłoczenia metalu stanowi podstawę integralności strukturalnej, bezpieczeństwa i wydajności pojazdu. Statystyki wskazują, że typowy samochód zawiera ponad 3,000 tłoczonych elementów, których jakość bezpośrednio decyduje o trwałości i poziomie bezpieczeństwa pojazdu. Wraz z postępem trendów elektryfikacji i redukcji masy, precyzja, integralność materiałów i opłacalna skalowalność niestandardowego tłoczenia metalu w motoryzacji stają się coraz bardziej kluczowe. Jako producent tłoczonych metali w motoryzacji z ponad 20-letnim doświadczeniem w tej dziedzinie, Supro doskonale rozumie podstawowe wyzwania w tym złożonym łańcuchu procesów: od właściwości fizycznych materiałów po dynamikę matryc – każda zmienna ma bezpośredni wpływ na niezawodność i opłacalność tłoczonych metali w motoryzacji. Nasze doświadczenie wskazuje, że wiele problemów w produkcji masowej wynika z niedociągnięć we wstępnym projekcie i dopasowaniu procesu. Na przykład odchylenia wymiarowe spowodowane sprężynowaniem materiału, ryzyko pękania podczas formowania stali o wysokiej wytrzymałości lub wahania jakości spowodowane zużyciem formy – wszystkie te kwestie wymagają systematycznych rozwiązań inżynieryjnych. Niniejszy dokument stanowi kompleksowy przewodnik dla profesjonalistów.

Tłoczenie blachy samochodowej: typowe problemy i rozwiązania Czytaj więcej »

Przewiń do góry