Filtruj posty według kategorii

Gięcie blachy

gięcie blachy ze stali nierdzewnej

Przewodnik projektowania gięcia blach: Jak obliczyć minimalny promień gięcia i uniknąć pęknięć

W precyzyjnym gięciu blach, określenie zbyt małego promienia wewnętrznego pozostaje główną przyczyną mikropęknięć i katastrofalnych pęknięć przy rozciąganiu warstwy zewnętrznej. Nieuwzględnienie granicy odkształcenia materiału podczas projektowania komponentów często zamienia rutynowy proces produkcyjny w koszmar jakościowy z niedopuszczalnie wysokim wskaźnikiem braków. Aby opanować technologię gięcia blach, należy posiadać jasną i matematycznie ścisłą wiedzę na temat minimalnych promieni gięcia dla różnych składów stopów i stanów odpuszczenia. Podczas procesu gięcia blachy materiał podlega jednoczesnemu naprężeniu rozciągającemu na warstwie zewnętrznej i naprężeniu ściskającemu na warstwie wewnętrznej wzdłuż osi obojętnej. Gdy stop zostanie wypchnięty poza granicę wydłużenia przy rozciąganiu, odkształcenie plastyczne przechodzi w pęknięcie. Niniejszy poradnik inżynierski zawiera szczegółową analizę zasad fizycznych i mechanicznych, które determinują wybór minimalnego promienia gięcia blachy. Poprzez dostosowanie protokołów projektowania pod kątem możliwości produkcyjnych (DFM) do zweryfikowanych wskaźników metalurgicznych — w tym
Poradnik projektowania gięcia blach: Jak obliczyć minimalny promień gięcia i uniknąć pęknięć Czytaj więcej »

niestandardowe metalowe części bazowe ze stali nierdzewnej

Proces gięcia blachy ze stali nierdzewnej: praktyczny przewodnik

W dziedzinie zaopatrzenia i produkcji blach ze stali nierdzewnej, gięcie blach ze stali nierdzewnej dalekie jest od prostego procesu formowania plastycznego. Wysoki stopień umocnienia, znaczna tendencja do sprężystego odkształcenia oraz stosunkowo niska przewodność cieplna, charakterystyczna dla gatunków stali nierdzewnej, takich jak 304 i 316, odróżniają proces gięcia blach ze stali nierdzewnej od gięcia zwykłej stali niskowęglowej, co czyni go technologią wymagającą wysokiego poziomu wiedzy specjalistycznej i kontroli procesu. Niewłaściwe techniki gięcia mogą prowadzić do pęknięć, nierównomiernych kątów gięcia, uszkodzeń powierzchni lub nadmiernego zużycia narzędzi, co bezpośrednio wpływa na integralność strukturalną części i koszty dostawy. Niniejszy artykuł systematycznie analizuje proces gięcia blach ze stali nierdzewnej – w tym dobór materiałów, precyzyjną konfigurację matryc i urządzeń, parametry procesu oraz strategie kontroli sprężystości – w celu osiągnięcia wysokiej precyzji i powtarzalnej jakości gięcia. Niezależnie od tego, czy chodzi o szybkie prototypowanie, czy o gięcie blach ze stali nierdzewnej na dużą skalę, opanowanie tych zasad jest podstawą zapewnienia wydajności części, kontroli kosztów,

Proces gięcia blachy ze stali nierdzewnej: praktyczny przewodnik Czytaj więcej »

wspornik do gięcia blachy ze stopu aluminium

wybór materiału do gięcia blachy aluminiowej

W dziedzinie precyzyjnego gięcia blach aluminiowych obowiązuje fundamentalna zasada: dobór materiału jest głównym czynnikiem decydującym o niezawodności procesu i wydajności części. Typowe wady – pęknięcia, nierównomierne odkształcenie sprężyste i zarysowania powierzchni – rzadko wynikają wyłącznie z błędów obróbki; zazwyczaj wynikają one z niedopasowania właściwości materiału do procesu. Postrzeganie procesu gięcia blach aluminiowych w uproszczeniu, jako procesu formowania metalu, jest redukcyjne; jest to zasadniczo precyzyjna reakcja mikrostruktury materiału na złożone stany naprężeń. Dlatego w procesie gięcia blach aluminiowych, projekt gięcia nie powinien być oparty na istniejących arkuszach. Zamiast tego, do wyboru optymalnego materiału do gięcia blach aluminiowych i warunków obróbki cieplnej niezbędna jest rygorystyczna analiza geometrii gięcia, wymagań funkcjonalnych i charakterystyki odkształcenia materiału. Wymaga to dogłębnego zrozumienia, jak właściwości materiału – takie jak moduł sprężystości, granica plastyczności i wydłużenie – bezpośrednio wpływają na odkształcenie sprężyste i minimalny promień gięcia. Niniejszy artykuł ma na celu dostarczenie profesjonalnym zespołom ds. zaopatrzenia i inżynierii systematycznych ram doboru materiałów. Przesuwa on

Wybór materiału do gięcia blach aluminiowych Czytaj więcej »

minimalny promień gięcia blachy

Obliczanie promienia gięcia blachy: Jaki jest jego związek z grubością blachy?

W precyzyjnej obróbce blach, dokładne obliczenie i określenie promienia gięcia blachy stanowi decydujący element łączący funkcjonalność projektu z wykonalnością produkcji. Jego związek z grubością blachy nie jest prostą liniową zależnością, lecz złożonym, sprzężonym równaniem obejmującym mechanikę materiału, odkształcenie plastyczne i kontrolę procesu. Powszechnym błędnym przekonaniem jest opieranie się wyłącznie na zasadzie „1 x grubość materiału” przy obliczaniu promienia gięcia, co często prowadzi do ryzyka jakościowego, takiego jak zewnętrzne mikropęknięcia, niestabilność wymiarowa lub nadmierne sprężynowanie. W procesie podejmowania decyzji dotyczących zaopatrzenia i inżynierii, zrozumienie podstawowej zależności między promieniem gięcia blachy a jej grubością – w szczególności logiki sterowania odkształceniem opartej na bezwymiarowym stosunku grubości do promienia (t/R) oraz dynamicznych właściwościach współczynnika K w obliczeniach długości po rozwinięciu – jest technicznym warunkiem wstępnym do oceny możliwości procesowych dostawcy oraz kontroli kosztów i ryzyka projektu. Niniejszy artykuł systematycznie analizuje tę zależność, dostarczając kompletne ramy inżynierskie, od obliczania promienia gięcia blachy po weryfikację symulacyjną. Jego celem jest:

Obliczanie promienia gięcia blachy: Jak jest on powiązany z grubością blachy? Czytaj więcej »

niestandardowe metalowe części bazowe ze stali nierdzewnej

Gięcie blach ze stali nierdzewnej: przyczyny pękania i sposoby rozwiązania

Pęknięcia podczas gięcia blach ze stali nierdzewnej to nie tylko błąd produkcyjny. Mają one bezpośredni wpływ na integralność strukturalną produktu, długotrwałą odporność na korozję oraz całkowity koszt posiadania (CCO) w projektach końcowych. Zrozumienie technicznych przyczyn pęknięć podczas gięcia blach ze stali nierdzewnej ma kluczowe znaczenie dla zarządzania ryzykiem jakościowym w łańcuchu dostaw i oceny możliwości technicznych dostawców. Pęknięcia podczas gięcia blach ze stali nierdzewnej zasadniczo oznaczają uszkodzenie materiału pod wpływem zginania. Główne przyczyny leżą na poziomie materiałoznawstwa: stale nierdzewne austenityczne (np. 304) i stale nierdzewne ferrytyczne (np. 430) wykazują zasadnicze różnice w szybkości utwardzania i ciągliwości. Jeśli kierunek walcowania materiału jest równoległy do ​​linii gięcia, wykorzystywany jest kierunek o najmniejszej ciągliwości, co znacznie zwiększa ryzyko pęknięć podczas gięcia. Po drugie, niewłaściwa kontrola procesu gięcia blach ze stali nierdzewnej – na przykład stosowanie minimalnego promienia gięcia poniżej granicy wytrzymałości materiału – bezpośrednio powoduje rozrywanie włókien na powierzchni zewnętrznej. Solidny proces gięcia blach ze stali nierdzewnej musi być systematycznie integrowany.

Gięcie blach ze stali nierdzewnej: przyczyny pęknięć i sposoby ich rozwiązania Dowiedz się więcej »

formy do gięcia blachy

Kompletny przewodnik po gięciu blach CNC

Wyjątkowy proces gięcia blach CNC to nie tylko operacja gięcia, ale przewidywalny system inżynieryjny, który rozpoczyna się od projektowania pod kątem możliwości produkcyjnych (DFM), przechodzi przez precyzyjne programowanie i jest ostatecznie realizowany poprzez rygorystyczną kontrolę procesu. Podstawową wartością gięcia blach CNC jest systematyczne obniżanie całkowitego kosztu posiadania (TCO) poprzez filozofię produkcji „pierwszy raz, dobrze”. Z technicznego punktu widzenia, przekroczenia kosztów i opóźnienia dostaw często wynikają z nieodpowiedniej oceny na etapie projektowania charakterystyki sprężystości materiału i kolizji sekwencji gięcia. Dojrzały system gięcia blach CNC opiera się na dynamicznych obliczeniach współczynnika K, modelach kompensacji sprężystości opartych na granicy plastyczności materiału oraz precyzyjnym opanowaniu rozkładu naprężeń na matrycy. Czynniki te bezpośrednio wpływają na spójność, dokładność montażu i długoterminową niezawodność komponentów gięcia blach CNC. Niniejszy artykuł systematycznie przedstawia przebieg profesjonalnego procesu gięcia blach CNC – od projektowania pod kątem możliwości produkcyjnych (DFM), planowania procesu i doboru narzędzi po kontrolę jakości – mając na celu optymalizację wydajności komponentów i redukcję kosztów. Podstawowa rola precyzyjnego CNC

Kompletny przewodnik po gięciu blach CNC Czytaj więcej »

wspornik do gięcia blachy ze stopu aluminium

Gięcie blachy aluminiowej bez pęknięć: kompletny przewodnik

W dziedzinie obróbki plastycznej metali, gięcie blach aluminiowych bez pęknięć to nie tylko kwestia dostosowania parametrów, ale raczej systematyczny proces inżynieryjny, obejmujący synergię materiałoznawstwa, mechaniki odkształceń i precyzyjnej inżynierii narzędzi. Wady pęknięć to znacznie więcej niż tylko niedoskonałości powierzchni; bezpośrednio przerywają one ciągłość włókien materiału, prowadząc do drastycznego spadku integralności strukturalnej, dynamicznej wytrzymałości zmęczeniowej i odporności na korozję naprężeniową elementu. Kluczem do udanego procesu gięcia blach aluminiowych jest dogłębne zrozumienie i precyzyjna kontrola ich unikalnego płynięcia plastycznego i mechanizmów uszkodzeń. Opierając się na zasadach metalurgicznych i praktyce inżynierskiej, niniejszy artykuł systematycznie analizuje cały proces gięcia blach aluminiowych – od wyboru stanu stopu i obliczenia odkształceń po optymalizację matryc – i przedstawia praktyczne, profesjonalne rozwiązania ramowe w celu wyeliminowania pęknięć gięcia. Materiały podstawowe – Zrozumienie charakterystyki gięcia blach aluminiowych. Planując projekty gięcia blach aluminiowych, sukces zależy przede wszystkim od…

Gięcie blachy aluminiowej bez pęknięć: kompletny przewodnik Czytaj więcej »

wspornik do gięcia blachy ze stopu aluminium

Gięcie blach metodą pneumatyczną: zasady procesu i przewodnik po sprężynowaniu

W nowoczesnym przemyśle metalowym proces gięcia blach metodą powietrzną stał się podstawową techniką umożliwiającą elastyczną, wydajną i kontrolowaną kosztowo produkcję, szczególnie w środowiskach obsługujących zróżnicowane, niskoseryjne zamówienia. Podstawowa zasada gięcia blach metodą powietrzną polega na zastosowaniu kontrolowanego ciśnienia w trzech niezależnych punktach w celu uformowania blachy. Powoduje to zawieszenie materiału w „przestrzeni powietrznej”, umożliwiając szeroki zakres kątów gięcia przy minimalnych wymaganiach dotyczących oprzyrządowania. Jednak pozorna prostota gięcia blach metodą powietrzną maskuje jego nieodłączną złożoność techniczną. Opanowanie tej technologii wymaga nie tylko wykonania procesu gięcia, ale także precyzyjnego przewidywania i kontrolowania sprężystości – sprężystego powrotu materiału po rozładunku. Sprężystość podczas gięcia blach metodą powietrzną jest determinowana przez granicę plastyczności materiału, moduł sprężystości oraz wybraną geometrię matrycy. Brak dokładnej kompensacji sprężystości ma bezpośredni wpływ na tolerancje wymiarowe, prowadząc do problemów montażowych, zwiększonej liczby braków i kosztownych przeróbek. Dlatego dogłębne zrozumienie mechanicznych zasad gięcia blach metodą powietrzną

Gięcie blach metodą pneumatyczną: zasady procesu i przewodnik po sprężynowaniu Czytaj więcej »

usługi gięcia blach,

5052 Produkcja blachy aluminiowej: Przewodnik po procesie gięcia

W dziedzinie produkcji blach aluminiowych, gięcie stopu aluminium 5052 wiąże się z wyjątkowymi wyzwaniami procesowymi, wymagającymi fundamentalnej wiedzy na temat metalurgii tego stopu. Jako nieulepszalny cieplnie stop aluminium i magnezu, jego właściwości mechaniczne i podatność na odkształcanie są bezpośrednio zależne od stanu umocnienia zgniotowego (np. H32, H34). Głównym wyzwaniem w procesie gięcia blach aluminiowych jest kontrola sprężynowania – zjawiska znacznie bardziej widocznego w aluminium niż w stali ze względu na jego niższy moduł sprężystości (około 69 GPa). Wymaga to precyzyjnych strategii kompensacji opartych na danych specyficznych dla danego materiału, a nie na ogólnych zasadach. Ponadto, aby zapobiec pęknięciom lub defektom skórki pomarańczowej podczas procesu gięcia, niezbędna jest ścisła kontrola struktury ziarna oraz przestrzeganie minimalnych wymagań dotyczących promienia gięcia, w zależności od grubości i stanu blachy. Skuteczne gięcie wymaga systematycznego podejścia, integrującego analizę elementów skończonych (MES) do symulacji, statystyczną kontrolę procesu (SPC) do monitorowania oraz przestrzeganie zasad wymiarowania i tolerowania geometrycznego (GD&T). Niniejszy artykuł systematycznie wyjaśnia sedno problemu.

Produkcja blachy aluminiowej 5052: Przewodnik po procesie gięcia Czytaj więcej »

usługi gięcia blachy aluminiowej

Zrozumienie zasad minimalnego promienia gięcia blachy

W koordynacji między projektowaniem a zaopatrzeniem części blaszanych nie można pominąć zasady minimalnego promienia gięcia blachy. Projektanci dążący do uzyskania estetycznych, ostrych krawędzi często napotykają na pękanie materiału lub niekontrolowane sprężynowanie podczas prototypowania, co prowadzi do opóźnień w projektach, przekroczenia kosztów i ryzyka jakościowego. Zasadniczo minimalny promień gięcia blachy nie jest swobodnie skalowalnym parametrem CAD ani jedynie wartością empiryczną; stanowi on krytyczne ograniczenie, w którym zbiegają się mechanika plastyczności materiału, okna procesu formowania i ostateczna wydajność strukturalna części. Błędna interpretacja tego parametru jako regulowanego szczegółu po projektowaniu, a nie obowiązkowego parametru walidacji przed projektowaniem, jest główną przyczyną awarii w obróbce blach. Niniejszy artykuł systematycznie analizuje kluczowe zmienne minimalnego promienia gięcia blachy i przedstawia zasady inżynieryjne oraz ramy weryfikacji bezpośrednio odnoszące się do przeglądów projektów i ofert dostawców. Celem jest wypełnienie luki między projektowaniem a produkcją, zapewniając wykonalność produkcji części, integralność strukturalną i kontrolę kosztów. Prawidłowe stosowanie tych zasad jest podstawą dokładnego

Zrozumienie zasad minimalnego promienia gięcia blachy Czytaj więcej »

usługi gięcia blach,

5 rozwiązań na problem sprężynowania podczas gięcia blach

Sprężynowanie to nie tylko uciążliwy czynnik, ale istotne zjawisko fizyczne w procesach gięcia blach, którego nie można ignorować. Ten sprężysty powrót po formowaniu, determinowany przez granicę plastyczności materiału i moduł sprężystości, bezpośrednio wpływa na dokładność kąta końcowego i stabilność wymiarową kołnierza. Niekontrolowane sprężynowanie w procesach gięcia blach prowadzi do awarii montażu, problemów z dopasowaniem oraz wysokich kosztów złomu/przeróbek. W lekkich zastosowaniach z wykorzystaniem zaawansowanych stali o wysokiej wytrzymałości (AHSS) i stopów aluminium, sprężynowanie blachy stwarza jeszcze większe problemy. Poleganie wyłącznie na tabelach danych historycznych dotyczących kompensacji jest niewystarczające, aby uwzględnić zmienność inherentną dla nowoczesnych partii materiałów. W tym artykule opisano pięć strategii kontroli sprężynowania blachy, od inżynierii narzędzi po adaptacyjne sterowanie maszyną, ułatwiające przejście od pasywnej kompensacji do aktywnego zarządzania sprężynowaniem. Zrozumienie mechanizmu sprężynowania blachy W formowaniu plastycznym blachy, sprężynowanie blachy reprezentuje nieunikniony sprężysty powrót po odciążeniu. Jego fizyczna istota polega na tym, że każde odkształcenie gięcia obejmuje zarówno sprężystość, jak i

5 rozwiązań na problem sprężynowania podczas gięcia blachy Czytaj więcej »

usługi gięcia blachy aluminiowej

Kompletny przewodnik po gięciu blach

W dziedzinie obróbki i produkcji metali, gięcie blach jest bardzo ważnym procesem, który pozwala precyzyjnie przekształcić kształt blachy, od płaskiej blachy do trójwymiarowej struktury. Poziom procesu gięcia blach ma bezpośredni wpływ na dokładność, wytrzymałość i jakość produktu. Jest ono szeroko stosowane w przemyśle lotniczym i motoryzacyjnym. Jest szeroko stosowane w przemyśle lotniczym, motoryzacyjnym, AGD, budowlanym i wielu innych branżach, dlatego bardzo ważne jest kompleksowe zrozumienie gięcia blach! Artykuł szczegółowo przeanalizuje wiedzę na temat gięcia blach, począwszy od podstawowej definicji, następnie przedstawi popularne rodzaje technologii, a na końcu wymieni jego główne zalety i typowe zastosowania, aby pomóc Ci szybko i kompleksowo zrozumieć gięcie blach! Czym jest gięcie blach? Gięcie blach to proces obróbki plastycznej na zimno, w którym blacha jest odkształcana plastycznie w określonym miejscu poprzez zastosowanie zewnętrznego nacisku.

Kompletny przewodnik po gięciu blach Czytaj więcej »

promień gięcia blachy

Analiza promienia gięcia blachy

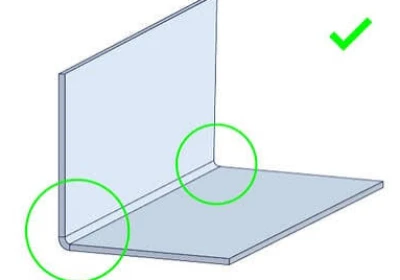
Promień gięcia blachy to coś więcej niż tylko domyślny parametr CAD; to kluczowy czynnik kontroli kosztów, integralności strukturalnej i dokładności montażu. Chociaż większość projektantów domyślnie przyjmuje teoretyczne minimum „1 x grubość”, często jest to sprzeczne z rzeczywistymi realiami ekonomicznymi na hali produkcyjnej – około 95% części o grubości 0.125 cala (0,32 mm) lub mniejszej jest formowanych przy użyciu standardowego promienia gięcia 0.030 cala (0,125 cala) w celu uniknięcia częstych wymian matryc. Zbyt małe promienie gięcia mogą powodować pękanie materiału i nieprzewidywalne sprężynowanie, szczególnie w przypadku materiałów o wysokiej wytrzymałości, takich jak stal nierdzewna lub aluminium 6061-T6. Z drugiej strony, zbyt duże lub niespójne promienie mogą zaburzyć obliczenia współczynnika K, prowadząc do zniekształconych płaskich wzorów i kosztownego nakładania się tolerancji podczas montażu wieloelementowego. W Supro Mfg analizujemy i optymalizujemy tę zmienną – od otworów matrycy V po orientację ziarna materiału – aby zminimalizować straty i zapewnić precyzyjne dopasowanie elementów współpracujących bez konieczności obróbki wtórnej. W tym artykule przedstawiono szczegółową analizę sposobu opanowania promieni gięcia blach — od

Analiza promienia gięcia blachy Czytaj więcej »

proces gięcia aluminium

Przewodnik po gięciu aluminium: Jak giąć aluminium 6061-T6

Jako stop o wysokiej wytrzymałości i niskiej ciągliwości, 6061-T6 musi ściśle przestrzegać swoich ograniczeń mechanicznych podczas gięcia – w przeciwieństwie do miękkich materiałów, niewłaściwe obchodzenie się z materiałem może spowodować pęknięcie przed odkształceniem. Skuteczne gięcie aluminium 6061 wymaga opanowania trzech kluczowych czynników: minimalnego promienia gięcia, zazwyczaj nie mniejszego niż trzykrotność grubości materiału; precyzyjnej kompensacji sprężynowania w oparciu o moduł sprężystości; oraz ścisłej kontroli orientacji ziarna wytłaczanych profili. W Supro Mfg nasza technologia gięcia aluminium integruje prasy krawędziowe CNC z systemami weryfikacji kąta w czasie rzeczywistym, zapewniając powtarzalną precyzję obróbki elementów konstrukcyjnych i zastosowań lotniczych. Niezależnie od tego, czy potrzebujesz usług prototypowania, czy gięcia aluminium na poziomie produkcyjnym, zrozumienie wpływu obróbki cieplnej i doboru matryc na formowalność jest kluczowe. Niniejszy artykuł zawiera szczegółowy opis technicznych podstaw gięcia aluminium 6061-T6 – od metod odprężania po zapobieganie pęknięciom – dzięki czemu Twoje decyzje zakupowe będą oparte na dowodach technicznych, a nie na domysłach. Skontaktuj się z naszym zespołem ds. sprzedaży, aby omówić wymagania dotyczące Twojego projektu. Kluczowe zagadnienia dotyczące gięcia aluminium Podczas gięcia 6061 T6

Poradnik gięcia aluminium: Jak giąć aluminium 6061-T6 Czytaj więcej »

gięcie blachy aluminiowej, części narożne do metalowych wsporników

Niestandardowe metalowe wsporniki narożne: definicja, zalety i zastosowania

Niestandardowe metalowe wsporniki narożne odgrywają kluczową rolę w zapewnieniu stabilności i bezpieczeństwa konstrukcji w różnych zastosowaniach, takich jak meble domowe, sprzęt przemysłowy, urządzenia medyczne i projekty budowlane. Ale czy naprawdę rozumiesz ten powszechny element konstrukcyjny? Czym dokładnie jest i jakie są jego zalety i wady? W tym artykule przeanalizujemy metalowe wsporniki narożne, omawiając ich podstawową definicję, zalety i wady, scenariusze zastosowań i typowe problemy, aby pomóc Ci je rozpoznać i odpowiednio wykorzystać. Czym jest niestandardowy metalowy wspornik narożny? Metalowy wspornik narożny to łącznik konstrukcyjny wykonany z metalu, zazwyczaj w kształcie litery L. Jego główną funkcją jest wzmacnianie, podpieranie lub łączenie dwóch elementów prostopadłych lub ustawionych względem siebie pod kątem, zapewniając stabilność konstrukcji, wytrzymałość i nośność. Charakterystyka metalowych wsporników narożnych: Kształt: Najczęściej 90 stopni, chociaż istnieją również inne kąty (np. 45 stopni, 135 stopni) lub konstrukcje regulowane. Metalowe wsporniki narożne zazwyczaj posiadają jedno lub więcej trójkątnych żeber wzmacniających.

Niestandardowe metalowe wsporniki narożne: definicja, zalety i zastosowania Dowiedz się więcej »

usługi produkcji niestandardowych wsporników metalowych

Przewodnik po projektowaniu wsporników metalowych

Metalowy wspornik jest kluczowym elementem w produkcji przemysłowej, montażu urządzeń i konstrukcjach wsporczych, a jego wydajność i elastyczność są bezpośrednio związane ze stabilnością, bezpieczeństwem i żywotnością produktu końcowego. Rozsądne zaprojektowanie i dobór metalowego wspornika może zapewnić długoterminową stabilność produktu końcowego i jednocześnie obniżyć koszty konserwacji. Jak zatem zaprojektować lub wybrać metalowy wspornik, który idealnie spełni Twoje potrzeby? W artykule wyjaśnimy definicję rdzenia, proces produkcji, typy, kwestie, wykończenie itp., aby pomóc Ci zaprojektować idealny i wytrzymały metalowy wspornik do Twojego zastosowania. Czym jest metalowy wspornik? Metalowy wspornik to podstawowy i niezwykle wszechstronny element sprzętowy, zazwyczaj wykonany z blachy w procesie obróbki mechanicznej. Jego podstawową funkcją jest zapewnienie wsparcia konstrukcyjnego, mocowania i połączenia, a także jest kluczowym elementem zapewniającym integralność i stabilność całego systemu. Powszechnie stosowane materiały: stal, metalowe wsporniki: niski koszt,

Przewodnik po projektowaniu metalowych wsporników Czytaj więcej »

gięcie blachy aluminiowej, części narożne do metalowych wsporników

Jak wykonać niestandardową produkcję blach aluminiowych

Usługi obróbki blach aluminiowych stały się idealnym wyborem dla wielu projektów związanych z obróbką blach ze względu na ich lekkość, odporność na korozję i łatwość obróbki. Jednak standardowa blacha aluminiowa często nie spełnia wymagań nietypowych projektów, dlatego produkcja blach aluminiowych na zamówienie stała się obecnie kluczowym rozwiązaniem. Produkcja blach aluminiowych na zamówienie jest kluczowym rozwiązaniem. Pozwala ona na precyzyjne dopasowanie materiału do rozmiaru i wymagań funkcjonalnych projektu, co nie tylko optymalizuje stabilność strukturalną produktu i poprawia jego użytkowanie, ale także zmniejsza straty podczas obróbki i obniża koszty. W nowoczesnym budownictwie inżynieryjnym, produkcji przemysłowej i różnorodnych projektach rozwoju produktów, odpowiedniość materiału bezpośrednio wpływa na jakość, wydajność i końcowe rezultaty projektu. W tym artykule szczegółowo przeanalizujemy proces produkcji blach aluminiowych na zamówienie – od procesu projektowania, przez dobór materiału aluminiowego, obróbkę mechaniczną, po obróbkę powierzchni. Nasi inżynierowie podzielą się z Państwem swoim bogatym doświadczeniem w zakresie blach aluminiowych.

Jak wykonać niestandardową produkcję blach aluminiowych Czytaj więcej »

Przewodnik po ekranowaniu EMI/RFI w niestandardowej obróbce metali

Przewodnik po ekranowaniu EMI/RFI w niestandardowej obróbce metali

Wraz z rozwojem urządzeń elektronicznych, precyzyjne i wysoce zintegrowane ekranowanie EMI i RFI dla wielu urządzeń i podzespołów elektronicznych zapewnia istotną ochronę przed zakłóceniami elektromagnetycznymi i radiowymi. Szczególnie ważne w komunikacji, medycynie, lotnictwie i innych dziedzinach, bez odpowiedniego ekranowania urządzenia elektroniczne mogą działać nieprawidłowo, pogarszać się ich wydajność, a nawet całkowicie ulec awarii. Artykuł szczegółowo opisuje, jak uzyskać doskonałe ekranowanie EMI/RFI w niestandardowej obróbce metali. Najpierw wyjaśnimy definicję ekranowania EMI i ekranowania RFI, a następnie omówimy właściwy wybór materiałów metalowych i kluczowe czynniki, które należy wziąć pod uwagę, aby pomóc w wyborze odpowiednich materiałów ekranujących. Na koniec szczegółowo omówimy proces niestandardowej obróbki metali i dlaczego warto zaufać firmie Supro w zakresie niestandardowych potrzeb w tym zakresie. Czym jest ekranowanie EMI/RFI? Ekranowanie EMI/RFI to techniczny sposób zapobiegania lub osłabiania zakłóceń EMI (zakłóceń elektromagnetycznych) i RFI (zakłóceń częstotliwości radiowej) za pomocą bariery fizycznej lub technologii materiałowej.

Przewodnik po ekranowaniu EMI/RFI w niestandardowej obróbce metali Dowiedz się więcej »

produkcja niestandardowych blach aluminiowych Produkcja obudów elektrycznych

Przewodnik projektanta niestandardowego gięcia blach

Niniejszy przewodnik zawiera przegląd głównych technik gięcia blach, ich zalet i wad, a także zagadnienia związane z projektowaniem produktów. Zawiera również szczegółowe omówienie praktycznych narzędzi i doboru materiałów. Warto zapoznać się z najbardziej ekonomicznym procesem gięcia blach, aby lepiej wykorzystać tę technologię i uniknąć typowych błędów i strat, a także sprawić, by rozwiązanie projektowe było bardziej satysfakcjonujące dla programu DFM. W razie wątpliwości i pytań dotyczących naszych artykułów technicznych, prosimy o kontakt z naszym zespołem inżynierów online. Z niecierpliwością czekamy na szczegółową dyskusję i wymianę pomysłów. Czym jest gięcie blach? Gięcie blach CNC to proces formowania cienkich blach. Wielu inżynierów nie docenia elastyczności i opłacalności procesu gięcia blach. W dziedzinie obróbki blach, gięcie jest…

Przewodnik projektanta niestandardowego gięcia blachy Czytaj więcej »

usługi gięcia blachy aluminiowej

Technologia gięcia blachy: 10 wiedzy niezbędnej i ważnej

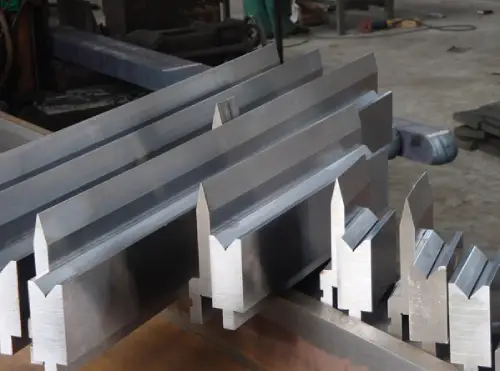
W branży produkcji blach, posiadanie specjalistycznej technologii produkcji jest jedną z najważniejszych kompetencji. Zaawansowana technologia produkcji jest wynikiem bogatego doświadczenia w produkcji, ciągłych udoskonaleń technologicznych oraz zaawansowanego sprzętu produkcyjnego, który optymalizuje zalety gięcia blach pod względem niskich kosztów i wysokiej efektywności ekonomicznej. W tym artykule zespół doświadczonych inżynierów gięcia blach firmy Supro MFG, opierając się na 30-letnim doświadczeniu w produkcji, wyjaśnia wiedzę techniczną i rozwiązania z zakresu gięcia blach, o których większość projektantów nie ma pojęcia. 1. Rodzaje form do gięcia. Narzędzia do gięcia blach (formy/matryce) to jedno z podstawowych narzędzi w procesie formowania blach. Formy do gięcia blach składają się z części górnej i dolnej, przy czym forma górna reprezentuje kąt gięcia, a forma dolna reprezentuje kąt formowania. Poprzez wywieranie nacisku na formy za pomocą giętarki CNC, blacha jest ściskana między formami, a blacha może być…

Technologia gięcia blach: 10 najważniejszych i najważniejszych informacji Czytaj więcej »

Przewiń do góry