






W nowoczesnej inżynierii nadwozi samochodowych, produkcja blach samochodowych stanowi fizyczny fundament konstrukcji nadwozia, podczas gdy procesy spawania stanowią kluczową technologię umożliwiającą wysokowytrzymałą i precyzyjną integrację strukturalną setek tłoczonych elementów z blachy. Jakość procesów spawania blach samochodowych bezpośrednio determinuje sztywność statyczną i dynamiczną nadwozia, trwałość zmęczeniową oraz bezpieczeństwo w razie zderzenia, co stanowi najważniejszy etap produkcji wpływający na integralność strukturalną pojazdu.
Wraz z postępującym trendem redukcji masy, hybrydowe nadwozia wielomateriałowe, wykorzystujące stale o wysokiej wytrzymałości i stopy aluminium, stwarzają coraz poważniejsze wyzwania dla procesów spawania blach samochodowych. Obejmują one takie kwestie, jak kompatybilność metalurgiczna różnych materiałów, kontrola odkształceń termicznych i niezawodność połączeń. Dlatego systematyczne zrozumienie zasad procesu spawania, granic zastosowań i związanych z nimi typowych zagrożeń jakościowych ma kluczowe znaczenie dla zapewnienia końcowej jakości blach samochodowych, kontroli kosztów produkcji i utrzymania stabilności łańcucha dostaw.
Niniejszy artykuł przedstawia dogłębną analizę głównych procesów spawania blach samochodowych z perspektywy praktyki inżynierskiej. Analizuje mechanizmy powstawania typowych defektów oraz strategie sterowania w pętli zamkniętej, oferując ramy oceny technicznej dla profesjonalnego podejmowania decyzji.
Centralna rola i wyzwania procesów spawalniczych w produkcji blach samochodowych
W produkcji blach samochodowych spawanie służy nie tylko jako etap montażu, ale także jako podstawowy proces przekształcania pojedynczych tłoczonych elementów w zintegrowane struktury nadwozia. Jego kluczowa rola polega na ustalaniu ciągłych ścieżek obciążenia, które bezpośrednio wpływają na statyczną sztywność skrętną pojazdu, dynamiczne parametry NVH (hałas, drgania, wibracje i drgania) oraz bezpieczeństwo w razie zderzenia.
Obecne procesy spawania blach samochodowych stoją przed wieloma wyzwaniami. Przejście branży w kierunku lekkiej konstrukcji wielomateriałowej, wykorzystującej zaawansowane stale o wysokiej wytrzymałości (AHSS) i hybrydowe materiały ze stopów aluminium, wiąże się z poważnymi przeszkodami. Materiały te charakteryzują się znacząco różną przewodnością cieplną, temperaturami topnienia i współczynnikami rozszerzalności cieplnej, co komplikuje zakres parametrów spawania i zwiększa ryzyko wystąpienia wad, takich jak pęknięcia na zimno w stali AHSS lub porowatość aluminium.
Ponadto, podczas obróbki materiałów powlekanych, takich jak stal ocynkowana , zapewnienie stałej żywotności elektrody i jakości spoiny pozostaje kluczowym wyzwaniem w produkcji blach samochodowych na dużą skalę. Ma to bezpośredni wpływ zarówno na efektywność kosztową, jak i wydajność produkcji.
Główne procesy spawania blach samochodowych i ich zastosowania inżynieryjne
W systemach produkcji blach samochodowych, wybór procesów spawania stanowi kluczową decyzję inżynierską, wymagającą znalezienia równowagi między wymaganiami konstrukcyjnymi, kompatybilnością materiałową i wydajnością produkcji. Obecnie stosowane procesy spawania blach samochodowych obejmują przede wszystkim punktowe zgrzewanie oporowe (RSW), spawanie laserowe, różne techniki spawania łukowego oraz kombinacje technologii mocowania mechanicznego.
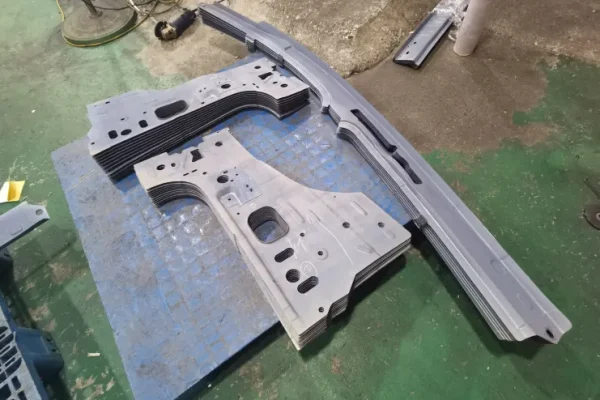
Zgrzewanie punktowe oporowe
W produkcji blach samochodowych, spawanie punktowe oporowe jest dominującą metodą łączenia elementów stalowych, zwłaszcza elementów konstrukcyjnych nadwozia, ze względu na wyjątkową niezawodność, dużą szybkość i przystosowanie do produkcji zautomatyzowanej.
Ten proces spawania blach samochodowych opiera się na zasadzie efektu Joule'a: nacisk jest przykładany do ułożonych arkuszy za pomocą elektrod, a jednocześnie przepływa przez nie prąd o wysokim natężeniu. Generuje on intensywne ciepło, generowane lokalnie poprzez rezystancję styku i rezystancję własną między elementami spawanymi, tworząc jądro spoiny. Trzy kluczowe parametry – prąd spawania, czas spawania i ciśnienie elektrody – muszą być precyzyjnie kontrolowane w wąskim oknie procesowym. Każde odchylenie może skutkować niewystarczającym rozmiarem jądra spoiny (zimna spoina) lub nadmiernym rozpryskiem.
W tym zastosowaniu technologia inwerterowego prądu stałego o średniej częstotliwości stała się powszechnie stosowana. Zapewnia ona bardziej stabilny prąd wyjściowy, co jest szczególnie korzystne przy spawaniu ocynkowanych blach stalowych , skutecznie zapobiegając przywieraniu elektrody i powstawaniu odprysków spawalniczych spowodowanych oparami cynku.
Spawanie laserowe w produkcji blach samochodowych
Spawanie laserowe w produkcji blach samochodowych reprezentuje najwyższy standard jakości w produkcji paneli zewnętrznych i krytycznych szwów. Jego główną zaletą jest wyjątkowo wysoka gęstość energii, umożliwiająca precyzyjne połączenia o wysokim współczynniku kształtu i minimalnych odkształceniach termicznych.
W branży obróbki blach samochodowych, spawanie laserowe dzieli się na trzy główne typy: spawanie laserowe służące do ciągłego uszczelniania paneli dachowych i bocznych, zapewniające zarówno walory estetyczne, jak i wysoką odporność na wodę; lutowanie laserowe przy użyciu drutów na bazie miedzi lub aluminium, stosowane na odsłoniętych obszarach, takich jak pokrywy bagażnika, w celu uzyskania gładkich, nieskazitelnych powierzchni klasy A; oraz zdalne spawanie skanujące laserowe, które wykorzystuje szybkie systemy galwaniczne do bezwładnościowych przeskoków wiązki, zapewniając wyjątkową szybkość obróbki krótkich kołnierzy.
Jednak kontrola jakości spawania laserowego w produkcji blach samochodowych wymaga wyjątkowo rygorystycznych norm. Charakteryzuje się ono ekstremalną wrażliwością na tolerancje montażu elementów obrabianych (zwykle <0.1 mm), czystość blachy i precyzję wiązki. Producenci blach samochodowych muszą stosować precyzyjne oprzyrządowanie, systemy śledzenia spoin w czasie rzeczywistym oraz monitorowanie procesu online (takie jak monitorowanie emisji plazmy lub tylnego promieniowania cieplnego), aby zapewnić, że każdy spaw spełnia podwójne standardy wytrzymałości i estetyki.
Spawanie łukowe i jego odmiany
W przypadku elementów o większej grubości lub skomplikowanej strukturze, takich jak pomocnicze ramy podwozia, ramy foteli i poprzeczki, nieodzownym procesem obróbki blach samochodowych jest spawanie łukowe w osłonie gazowej i jego zaawansowane odmiany.
Spawanie w osłonie gazów obojętnych/aktywnych polega na topieniu drutu spawalniczego i materiału bazowego za pomocą łuku elektrycznego w osłonie gazu ochronnego, tworząc spoiny o wysokiej wytrzymałości. Technologia Cold Metal Transfer (CMT) minimalizuje dopływ ciepła dzięki precyzyjnym cyklom „gorąco-zimno” i mechanicznej separacji kropli, praktycznie eliminując odpryski i znacząco redukując odkształcenia podczas spawania cienkich blach. Dzięki temu jest idealnym rozwiązaniem do spawania precyzyjnych, cienkościennych elementów ze stali nierdzewnej lub stopów aluminium, takich jak zawiasy drzwiowe i podstawy akumulatorów.
Technologie łączenia mechanicznego i hybrydowego w produkcji blach samochodowych
Aby sprostać wyzwaniom związanym z łączeniem różnych materiałów stalowych i aluminiowych oraz zastosowaniami lekkich materiałów kompozytowych, hybrydowe techniki łączące mocowanie mechaniczne z łączeniem klejowym stały się strategicznym wyborem w nowoczesnych procesach produkcji blach samochodowych.
Nitowanie samowiercące nie wymaga wstępnego nawiercania otworów. Specjalne nity przebijają górny materiał i formują na zimno połączenie zazębiające się z dolnym materiałem, zapobiegając powstawaniu kruchych faz powstających podczas spawania różnych metali, zapewniając jednocześnie doskonałą odporność na zmęczenie dynamiczne.
Wiercenie przepływowe śrubami wykorzystuje ciepło tarcia generowane przez wysokie obroty do zmiękczania materiałów, jednocześnie wiercąc, formując i gwintując. Technika ta jest szczególnie przydatna do łączenia elementów aluminiowych i odlewanych ciśnieniowo w produkcji blach samochodowych.
Technologia klejenia, zwłaszcza kleje konstrukcyjne o wysokiej wytrzymałości, nie tylko zapewniają dodatkową wytrzymałość i sztywność połączeń, ale przede wszystkim zapewniają ciągłe uszczelnienie i tłumienie. Skutecznie izolują również korozję elektrochemiczną między różnymi materiałami.
Typowe problemy z jakością i strategie kontroli w procesach spawania blach samochodowych
Systematyczne zarządzanie problemami jakości spawania w procesie produkcji blach samochodowych ma kluczowe znaczenie dla zapewnienia integralności konstrukcyjnej nadwozia, bezpieczeństwa i opłacalności produkcji. Typowe wady nie występują w izolacji, lecz wynikają z wzajemnego oddziaływania procesów, materiałów, urządzeń i systemów zarządzania, co wymaga ograniczenia poprzez stosowanie strategii inżynierii prewencyjnej.
Odkształcenia spawalnicze i koncentracja naprężeń w produkcji blach samochodowych
W produkcji blach samochodowych, odkształcenia spawalnicze i naprężenia szczątkowe wynikają zasadniczo z nierównomiernych cykli termicznych. Podczas procesów spawania, lokalne wysokie temperatury powodują rozszerzanie się materiału, jednak rozszerzanie to jest ograniczane przez otaczający zimny metal, wywołując odkształcenia plastyczne ściskające.
Późniejsze schłodzenie i skurcz poddaje ten obszar naprężeniom rozciągającym, ostatecznie tworząc resztkowe naprężenia rozciągające. W przypadku elementów ze stali nierdzewnej efekt ten jest szczególnie wyraźny ze względu na ich niższą przewodność cieplną i wyższy współczynnik rozszerzalności cieplnej, co czyni je bardziej podatnymi na odchylenia wymiarowe, szczeliny montażowe lub uszkodzenia zmęczeniowe.
Strategie kontroli są wielowarstwowe. Głównym podejściem jest optymalizacja procesów spawania blach samochodowych, ze szczególnym uwzględnieniem technik o niskim dopływie ciepła, takich jak spawanie impulsowe w osłonie gazów ochronnych lub spawanie laserowe , a także projektowanie racjonalnych sekwencji spawania w celu zrównoważenia dystrybucji ciepła.
Konstrukcja oprzyrządowania i przeciwdziałanie odkształceniom stanowią kluczowe zagadnienia inżynieryjne. Oprzyrządowanie o wysokiej sztywności wymusza sztywne mocowanie, a oprzyrządowanie zawiera predefiniowaną kompensację odkształceń przeciwstawnych do przewidywanego kierunku odkształcenia. W przypadku precyzyjnych lub nośnych elementów konstrukcyjnych, zabiegi po spawaniu, takie jak odprężanie wibracyjne lub miejscowe odprężanie termiczne, stanowią skuteczne metody usuwania szkodliwych naprężeń szczątkowych, zapewniając długotrwałą stabilność wymiarową i użytkową.
Pęknięcia spawalnicze w produkcji blach samochodowych
Pęknięcia na gorąco występujące podczas procesów produkcji blach samochodowych ujawniają się w końcowej fazie krzepnięcia spoin. Niskotopliwe fazy eutektyczne tworzą ciekłe warstwy na granicach ziaren, które następnie ulegają rozerwaniu pod wpływem naprężeń skurczowych.
Austenityczne stale nierdzewne charakteryzują się szczególną podatnością. Środki zaradcze koncentrują się na optymalizacji składu chemicznego spoiny poprzez dodanie pierwiastków takich jak mangan do materiału spoiwa, co pozwala na rozdrobnienie ziarna i ograniczenie szkodliwej segregacji zanieczyszczeń. Jednocześnie, ciepło wprowadzane podczas spawania blach samochodowych musi być ściśle kontrolowane poprzez stosowanie niższych prądów spawania i większych prędkości, aby zminimalizować czas przebywania w zakresie temperatur kruchości.
Pęknięcia zimne (pęknięcia indukowane wodorem) powstają podczas chłodzenia po spawaniu do niższych temperatur, w wyniku połączonego działania rozproszonego wodoru, utwardzonej mikrostruktury i naprężeń. Rozwiązania obejmują: stosowanie materiałów spawalniczych o ultraniskiej zawartości wodoru ze ścisłymi protokołami wypiekania; wstępne podgrzanie metalu bazowego przed spawaniem w celu spowolnienia tempa chłodzenia i zapobiegania tworzeniu się kruchego martenzytu; oraz w razie potrzeby zastosowanie obróbki polegającej na usunięciu wodoru po spawaniu, aby zapewnić całkowitą desorpcję wodoru – kluczowy krok dla zapewnienia integralności strukturalnej.
Wady specyficzne dla zgrzewania punktowego oporowego
Zimne punkty/niedostateczne stopienie to najpoważniejsze wady w procesach spawania blach samochodowych, objawiające się niedostatecznym stopieniem rdzenia spoiny i skrajnie niską wytrzymałością. Do przyczyn należą: zbyt niski prąd spawania, zbyt krótki czas spoiny, nadmierny nacisk elektrody lub zużycie końcówki elektrody, co prowadzi do zmniejszenia efektywnej gęstości prądu. Zastosowanie systemów monitorowania prądu stałego wraz z automatycznym szlifowaniem i wymianą końcówek elektrody w oparciu o liczbę punktów zapewnia stały dopływ ciepła do każdej spoiny.
Rozpryski powstają, gdy stopiony metal wydostaje się ze spoiny, co osłabia wytrzymałość połączenia i zanieczyszcza elementy. Głównymi przyczynami są zbyt szybki wzrost prądu podczas spawania wstępnego lub niewystarczające ciśnienie elektrody w procesie produkcji blach samochodowych. Rozwiązania obejmują zastosowanie przebiegów prądu z funkcją narastania oraz serwopneumatycznych lub serwomotorowych systemów stałego ciśnienia, aby precyzyjnie kontrolować topienie metalu i odkształcenie plastyczne.
Przyklejanie się elektrody podczas spawania blach samochodowych występuje głównie podczas spawania stali ocynkowanej lub stopów aluminium. Warstwa cynku lub aluminium o niskiej temperaturze topnienia reaguje z elektrodą miedzianą, powodując stopowanie i późniejsze przyleganie elektrody do przedmiotu obrabianego. To poważnie pogarsza żywotność elektrody i jakość powierzchni przedmiotu obrabianego. Środki zaradcze obejmują wybór elektrod miedzianych chromowo-cyrkonowych o wysokiej twardości i przewodności oraz stosowanie segmentowego, stopniowo zwiększającego się ciśnienia kucia. Utrzymywanie wysokiego ciśnienia po odłączeniu zasilania powoduje rozerwanie warstwy klejącej.
Porowatość i inkluzje
Porowatość w procesie produkcji blach samochodowych powstaje, gdy gazy z jeziorka spawalniczego nie ulatniają się przed zestaleniem, tworząc puste przestrzenie, które znacznie zmniejszają efektywny przekrój i wytrzymałość zmęczeniową spoiny. Głównymi przyczynami są zanieczyszczony gaz osłonowy lub zanieczyszczenie drutu spawalniczego lub powierzchni metalu bazowego olejem, rdzą lub wilgocią. Podczas produkcji blach samochodowych należy przestrzegać rygorystycznych protokołów czyszczenia przed spawaniem (np. przecieranie rozpuszczalnikiem lub szlifowanie mechaniczne), a także regularnie monitorować czystość gazu osłonowego i natężenie przepływu. Kontrola wilgotności otoczenia jest szczególnie istotna w przypadku spawania stopów aluminium.
Wtrącenia żużlowe w procesach spawania blach samochodowych odnoszą się do resztkowych niemetalicznych wtrąceń stałych w spoinie, takich jak topnik lub tlenki. Często występują one podczas spawania wielowarstwowego, gdy czyszczenie międzywarstwowe jest niewystarczające lub gdy nieprawidłowe parametry spawania powodują słabą płynność jeziorka spawalniczego i brak pływania żużla.
Rozwiązania te obejmują ustalenie specyfikacji procesu spawania: dokładne usuwanie żużla z poprzednich warstw podczas spawania wielowarstwowego, optymalizację prądu i napięcia spawania w celu uzyskania odpowiedniego mieszania jeziorka stopionego metalu i oddzielania żużla oraz dobór materiałów eksploatacyjnych o dobrych właściwościach oddzielania żużla.
Szukasz niezawodnych firm produkujących blachy na zamówienie?
Porozmawiaj z zespołem ekspertów Supro MFG
Skontaktuj się z nami, aby uzyskać konkurencyjne ceny loco fabryka,
oraz pełen zakres usług wsparcia technicznego.
Wniosek
W sektorze obróbki blach samochodowych techniki spawania oznaczają coś więcej niż tylko operacje łączenia; stanowią one podstawowe technologie inżynieryjne, które decydują o wytrzymałości konstrukcyjnej pojazdu, jego bezpieczeństwie i kosztach produkcji.
Jeśli potrzebujesz usług obróbki blach samochodowych, skontaktuj się z nami natychmiast! Zespół Supro jest gotowy do pomocy. Założona w 2004 roku firma jest producentem blach samochodowych. Wykorzystując bogate doświadczenie w produkcji, solidny zespół techniczny i kompleksowe zasoby produkcyjne, świadczymy kompleksowe usługi obróbki blach samochodowych ponad 3,000 przedsiębiorstwom na całym świecie.
W Supro, nasz zaangażowany zespół kontroli jakości, doświadczony personel kontroli jakości oraz naukowe procesy zapewniania jakości gwarantują, że produkty przechodzą rygorystyczną kontrolę, aby spełniać określone standardy techniczne. Zapewniamy pełną identyfikowalność wadliwych produktów, obejmującą: kontrolę surowców, weryfikację narzędzi, kontrolę sprzętu, pobieranie próbek z procesu, przegląd opakowań oraz ocenę produktu końcowego.
Nasze procedury QA (zapewnienia jakości) gwarantują zgodność produktów z podstawowymi tolerancjami i standardami jakości. Gwarantujemy terminową dostawę na wszystkich etapach produkcji – od projektu i szybkiego prototypowania po produkcję masową – oferując fachowe wsparcie techniczne, wyjątkową jakość i konkurencyjne ceny dostaw.
Skontaktuj się z nami już dziś, aby rozpocząć efektywną współpracę!







