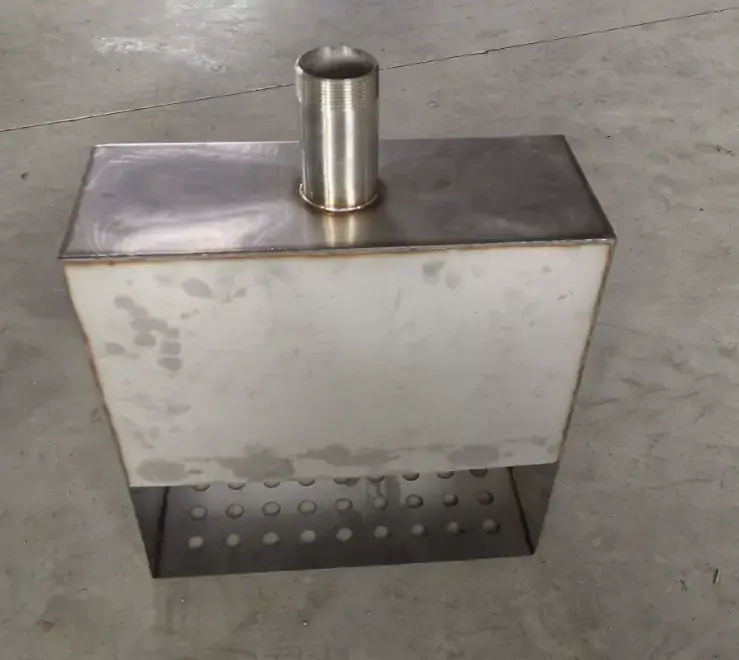
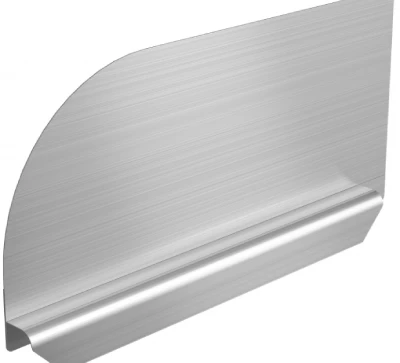

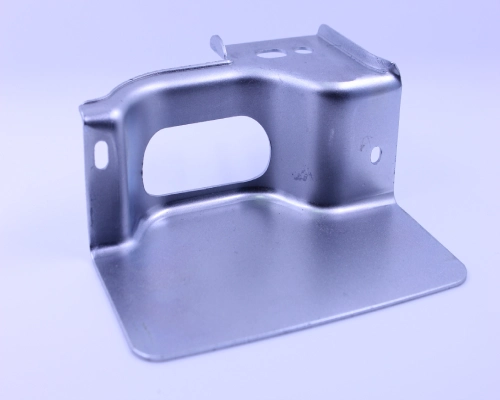
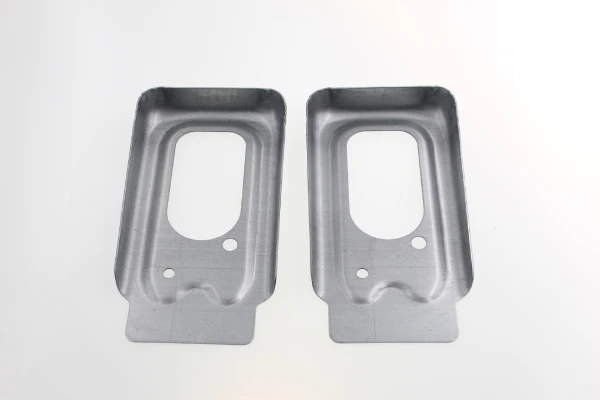
I paraspruzzi sono componenti funzionali in lamiera, tipicamente integrati in assiemi di macchine utensili, alloggiamenti di apparecchiature industriali e sistemi di tenuta dei fluidi. Il loro requisito funzionale principale è quello di mantenere un preciso allineamento geometrico con le superfici di accoppiamento (in genere basamenti, telai o piastre di base delle macchine utensili). Quando un paraspruzzi non aderisce perfettamente alla superficie di montaggio prevista, gli spazi vuoti che ne derivano non solo compromettono l'aspetto estetico del componente, ma ne riducono anche le prestazioni funzionali, in particolare in applicazioni che prevedono la tenuta del liquido di raffreddamento, la gestione dei trucioli o la protezione ambientale.
Una sfida di lunga data nella produzione di paraspruzzi è l'instabilità dimensionale, che si manifesta con piegature e deformazioni. Questi difetti si manifestano in genere durante la fase di assemblaggio finale: sebbene i componenti soddisfino i requisiti dimensionali specificati nei disegni durante l'ispezione, non possono essere allineati con le superfici di accoppiamento durante l'assemblaggio effettivo. Comprendere le cause metallurgiche e meccaniche di queste deformazioni è fondamentale per implementare contromisure efficaci.
Questo articolo analizza i principali meccanismi che causano la deformazione dei paraspruzzi personalizzati: la distribuzione delle sollecitazioni interne, la flessione della macchina piegatrice e la deformazione indotta dal calore durante la saldatura. Propone inoltre soluzioni a livello di processo basate sull'esperienza produttiva.
Principi meccanici della deformazione dei paraspruzzi
Il meccanismo di deformazione dei paraspruzzi personalizzati deriva principalmente da due fattori: le tensioni residue causate dalla deformazione plastica durante la flessione e il ritorno elastico, ovvero il fenomeno di recupero elastico che provoca la variazione dell'angolo di flessione dopo lo scarico.
Distribuzione delle tensioni interne nella formatura della lamiera
Quando un paraspruzzi viene piegato, il materiale subisce una deformazione plastica non uniforme nella direzione dello spessore: le fibre esterne si allungano sotto sforzo di trazione, mentre le fibre interne sono soggette a sforzo di compressione. Questa deformazione differenziale crea un campo di tensioni residue all'interno del pezzo formato.
Nel caso di geometrie complesse di paraspruzzi personalizzati, caratterizzate da flange multiple, intagli o raggi di curvatura variabili, queste tensioni residue presentano una distribuzione asimmetrica. Durante le successive fasi di manipolazione, rifilatura o saldatura, si verifica un rilassamento localizzato delle tensioni nel pezzo, che porta a una deformazione progressiva, spesso rilevabile solo durante l'assemblaggio finale.
L'entità delle tensioni residue dipende dalla resistenza allo snervamento del materiale, dal rapporto tra raggio di curvatura e spessore e dall'orientamento delle fibre rispetto all'asse di curvatura. I pezzi curvati parallelamente alla direzione di laminazione presentano gradienti di tensione residua più elevati, aumentando così il rischio di deformazione.
Una gestione efficace delle sollecitazioni richiede la modellazione predittiva e una sequenza di formatura controllata per ridurre al minimo gli squilibri di sollecitazione.
Ritorno elastico e suo impatto sulle incongruenze dimensionali nei paraspruzzi
Il ritorno elastico si riferisce al recupero elastico della lamiera dopo che la pressione di piegatura viene rilasciata; influisce direttamente sulla precisione dimensionale dei paraspruzzi personalizzati.
Nel caso di paraspruzzi con linee di curvatura lunghe e continue, anche piccole deviazioni angolari, come ad esempio 0.5° per curva, possono accumularsi e formare spazi di diversi millimetri lungo la lunghezza del pezzo quando viene montato contro il piano della macchina.
L'entità del ritorno elastico dipende dal modulo elastico, dal carico di snervamento e dall'indice di incrudimento del materiale; il ritorno elastico è particolarmente pronunciato negli acciai ad alta resistenza e nelle leghe di acciaio inossidabile.
Inoltre, le variazioni di spessore e durezza del materiale all'interno di una singola bobina possono causare un ritorno elastico non uniforme lungo la stessa linea di piegatura, aggravando ulteriormente gli errori geometrici. Sebbene la sovrapiegatura sia una tecnica di compensazione comune, richiede una caratterizzazione precisa del processo per ogni lotto di produzione. Senza una strategia di compensazione affidabile, il ritorno elastico rimarrà la causa principale di un montaggio non corretto nei paraspruzzi personalizzati.
Solo 4 passaggi
parti di fabbricazione in metallo personalizzate online
Contatta il nostro team di esperti e sperimenta l'efficienza e i vantaggi economici dei servizi di fabbricazione digitale dei metalli.
Carica file di progettazione
STL , STEP (.stp), IGES (.igs), (.ZIP) o PDF.
Sii anche un campione o un'idea
Preventivo e analisi del design
Preventivi istantanei di fabbrica e report DfM, la soluzione più ragionevole.
Inizia la produzione
I processi digitali possono avviare le attività degli ordini entro 24 ore.
Consegna in tempo
Mantenimento delle promesse di consegna, approvate da oltre 3000 acquirenti di Global Company.
Cause di deformazione del paraspruzzi legate all'attrezzatura
Le principali cause di deformazione dei paraspruzzi personalizzati, legate alle attrezzature, sono due: la flessione generata dalla pressa piegatrice, che porta ad angoli di piegatura non uniformi nelle aree di grande campata, e la risposta del sistema di compensazione meccanica per contrastare tale flessione.
Deformazione della piegatrice durante la piegatura di pezzi lunghi
Durante il processo di piegatura su una pressa piegatrice a campata lunga, il punzone superiore e il piano inferiore subiscono una deformazione elastica quando sottoposti a forza. Nel caso di paraspruzzi con linee di piegatura lunghe (in genere superiori a due metri), questa deformazione provoca deviazioni angolari non lineari lungo la loro lunghezza.
Il principio meccanico è semplice: la pressione applicata fa sì che il punzone si pieghi verso l'alto e il piano verso il basso, determinando una minore profondità di pressatura al centro e una maggiore profondità di pressatura alle estremità. Di conseguenza, se misurati lungo l'asse longitudinale, i paraspruzzi personalizzati presentano un caratteristico profilo "sorridente" o "accarezzato". Questo errore geometrico si manifesta come spazi vuoti evidenti alle estremità quando il pezzo viene montato sulla base piana della macchina.
Secondo la teoria della flessione delle travi, l'entità della flessione è proporzionale al cubo della lunghezza della campata; pertanto, i paraspruzzi più lunghi sono intrinsecamente più soggetti a questo problema. Le fluttuazioni nella durezza del materiale all'interno di una singola bobina alterano ulteriormente la sua resistenza alla flessione, portando a cambiamenti imprevedibili nel comportamento di flessione. Di conseguenza, è necessario adottare misure proattive per mantenere la coerenza dell'angolo lungo l'intera curva di flessione.
Il ruolo dei sistemi di compensazione meccanica
I sistemi di curvatura meccanica introducono una curvatura verso l'alto precalcolata sul piano di lavoro tramite cunei regolabili, riducendo così la flessione della piegatrice. Nella produzione di paraspruzzi , questi sistemi sono fondamentali per garantire la coerenza dell'angolo di riferimento su tutte le parti del pezzo.
Tuttavia, la compensazione meccanica tradizionale si basa su curve di deflessione fisse, calcolate in base al tonnellaggio nominale e allo spessore del materiale. Questo approccio statico non tiene conto delle variabili in tempo reale, come le variazioni del carico di snervamento tra i lotti, le sottili differenze nelle specifiche di spessore del materiale o le forze asimmetriche sugli stampi.
Nel caso di paraspruzzi personalizzati con assi di flessione multipli, queste variabili fanno sì che la curva di deflessione effettiva si discosti dalla curva meccanica preimpostata. Gli operatori devono ricalibrare le posizioni dei cunei ogni volta che si cambia il pezzo in lavorazione, un processo che introduce ritardi nella configurazione e può portare a errori umani.
Sebbene i sistemi meccanici forniscano le basi funzionali, la loro intrinseca rigidità ne limita l'adattabilità, soprattutto quando si lavora con acciai avanzati ad alta resistenza o si gestiscono diverse lunghezze di curvatura all'interno dello stesso lotto di paraspruzzi.
Cerchi un prodotto affidabile e conveniente
Produttori di lamiere in Cina
Più di 150,000 prodotti OEM per la fabbricazione dei metalli consegnati a oltre 5,000 acquirenti globali.
E approfittane!
Deformazione termica causata dalla saldatura del paraspruzzi
La deformazione termica nei paraspruzzi personalizzati deriva dai forti gradienti di temperatura all'interno della zona termicamente alterata (ZTA) e dalle forze di contrazione accumulate, entrambi fattori che generano tensioni residue, causando la deformazione dei paraspruzzi durante il raffreddamento.
La zona termicamente alterata e la generazione di tensioni termiche
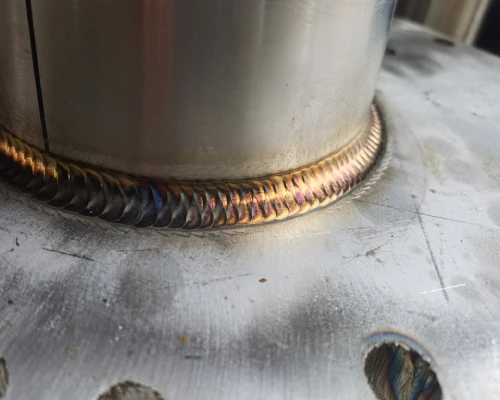
Quando l'arco di saldatura si propaga lungo il giunto, trasferisce calore altamente concentrato al materiale di base del paraspruzzi. Quest'area localizzata tenta di espandersi, ma è vincolata dal materiale di base circostante più freddo, generando così una deformazione plastica compressiva all'interno della zona termicamente alterata (ZTA). Durante il raffreddamento, la ZTA si contrae, generando tensioni residue di trazione longitudinali e trasversali che agiscono su tutta la piastra. Nella sezione trasversale di un paraspruzzi a parete sottile, queste tensioni spesso superano la soglia di instabilità locale, manifestandosi come una tipica deformazione ondulata o una flessione angolare.
L'entità delle sollecitazioni dipende dalla temperatura di picco, dal tempo di permanenza e dalla diffusività termica del materiale. L'acciaio inossidabile austenitico trattiene il calore più a lungo a causa della sua bassa conduttività termica, il che aggrava la deformazione del paraspruzzi in acciaio inossidabile.
Il campo di stress risultante interagisce con le tensioni residue lasciate dalle precedenti operazioni di piegatura, esacerbando ulteriormente gli errori geometrici osservati durante l'assemblaggio finale.
Effetti della sequenza di saldatura e del controllo dell'apporto termico sulle protezioni antispruzzo
Per controllare la deformazione termica negli assemblaggi di paraspruzzi personalizzati, è essenziale un controllo preciso della sequenza di saldatura e dell'apporto termico netto per unità di lunghezza.
La formazione di una saldatura continua e ininterrotta lungo la flangia fissa longitudinale concentra le forze di contrazione, allontanando efficacemente il paraspruzzi dal suo piano. La suddivisione del giunto in sezioni di saldatura sfalsate o sfalsate all'indietro consente un raffreddamento intermedio, riducendo così i picchi di temperatura e uniformando il gradiente termico. Allo stesso tempo, la minimizzazione dell'apporto energetico (misurato in joule per pollice) ottimizzando la velocità di avanzamento e riducendo l'intensità di corrente, riduce il volume di materiale deformato plasticamente.
Saldare in una sequenza strategica, procedendo verso l'esterno dal centro del paraspruzzi o alternativamente su entrambi i lati del componente, permette alle forze di contrazione di annullarsi a vicenda. Questa simmetria previene la deviazione angolare cumulativa e mantiene la planarità della flangia. Rigorosi limiti di temperatura tra le passate impediscono ulteriormente l'accumulo di calore, garantendo che i paraspruzzi personalizzati finali mantengano la relazione geometrica specificata con la superficie del corpo di accoppiamento.
Alla ricerca di aziende affidabili di fabbricazione di lamiere personalizzate?
Parla con il team di esperti Supro MFG
Contattaci per prezzi competitivi franco fabbrica,
e una gamma completa di servizi di supporto tecnico.
Soluzioni di processo per il controllo della deformazione nei dispositivi di protezione dagli spruzzi.
Una soluzione efficace e completa a livello di processo per il problema della deformazione nei paraspruzzi personalizzati deve integrare la compensazione dinamica della flessione durante il processo di piegatura, impiegare metodi di saldatura a basso apporto termico e utilizzare dispositivi di fissaggio rigidi per garantire la precisione e la planarità del pezzo finale.
Compensazione dinamica della deflessione idraulica durante la flessione del paraspruzzi
La compensazione dinamica della flessione idraulica supera i limiti dei sistemi di flessione meccanica, ovvero la loro dipendenza da curve di flessione preimpostate. Nelle protezioni antispruzzo personalizzate con lunghezze di curvatura superiori a due metri, il carico di flessione è concentrato al centro della macchina utensile, causando la flessione verso l'alto del pistone e la deflessione verso il basso del piano di lavoro.
Il sistema di compensazione idraulica è dotato di più cilindri idraulici montati sotto il piano di lavoro che applicano una forza verso l'alto in tempo reale durante la fase di piegatura, contrastando così immediatamente la flessione non appena si verifica. Il controllore CNC calcola la compensazione necessaria in base allo spessore del materiale, alla resistenza alla trazione, alla lunghezza di piegatura e all'angolo target specificati per ciascun programma.
Durante la produzione dei paraspruzzi, i tipi e gli spessori dei materiali variano tra i diversi lotti; questa capacità di adattamento garantisce la coerenza dell'angolo lungo l'intera lunghezza del pezzo, eliminando così i problemi causati da profili "a sorriso" o "a broncio" che impediscono il corretto allineamento con il basamento della macchina utensile.
Saldatura TIG a filo freddo per ridurre l'apporto di calore.
La saldatura TIG convenzionale introduce energia termica concentrata, creando forti gradienti di temperatura nelle sottili protezioni antispruzzo, il che porta a deformazioni dovute a dilatazione e contrazione termica non uniformi.
La saldatura TIG a filo freddo si basa su un principio fondamentalmente diverso: il filo d'apporto viene alimentato sul fronte del bagno di fusione a temperatura ambiente, senza la necessità di preriscaldarlo mediante una fonte di calore ausiliaria prima della deposizione.
L'arco fornisce tutta l'energia termica, ma il filo d'apporto freddo assorbe una parte di questa energia durante la fusione, abbassando così efficacemente la temperatura del bagno fuso e riducendo il gradiente di temperatura tra la zona di saldatura e il metallo base . Rispetto alla saldatura TIG convenzionale, il processo con filo d'apporto freddo può ridurre la larghezza della saldatura del 50% e minimizzare la distorsione massima della saldatura del 23.8%.
Per i paraspruzzi che richiedono giunzioni saldate, la riduzione dell'apporto termico minimizza direttamente la deformazione causata dalla zona termicamente alterata (ZTA) e migliora la stabilità dimensionale durante l'assemblaggio finale.
Ottimizzazione delle sequenze di saldatura e delle strategie di fissaggio per i paraspruzzi
Il controllo del processo per le protezioni antispruzzo saldate non implica solo la gestione dell'apporto termico, ma anche un'attenta pianificazione delle sequenze di saldatura e dei vincoli meccanici imposti dalle attrezzature di fissaggio.
Per i paraspruzzi personalizzati, in genere si include:
Eseguire saldature a punti nei punti critici per garantire un posizionamento stabile del pezzo prima di procedere con la saldatura completa;
Adottando una sequenza di saldatura bilanciata, alternando i due lati dell'assemblaggio per bilanciare le forze di ritiro;
saldatura segmentale, laddove la progettazione del giunto lo consenta;
Controllo rigoroso della temperatura tra le passate per prevenire l'accumulo di calore.
Altrettanto importante è la strategia di serraggio. Morsetti rigidi e ben progettati vincolano il pezzo durante il processo di saldatura, impedendo spostamenti causati dalla dilatazione e contrazione termica. Il design del morsetto deve consentire una dilatazione termica controllata, mantenendo al contempo il componente nella sua geometria finale desiderata. Dispositivi di fissaggio applicati in modo simmetrico attorno alla zona di saldatura distribuiscono uniformemente le forze di serraggio, prevenendo deformazioni localizzate.
Gli elementi di fissaggio devono inoltre adattarsi alla geometria specifica del paraspruzzi, comprese le sue flange, i ritagli e i punti di fissaggio, evitando al contempo l'introduzione di ulteriori concentrazioni di sollecitazioni.
Conclusione
La deformazione e la distorsione del paraspruzzi sono causate da una combinazione di molteplici fattori durante il processo di produzione: tensioni residue generate durante la piegatura, flessione della pressa piegatrice e sollecitazioni termiche causate dalla saldatura. Ciascuno di questi meccanismi porta a un'instabilità dimensionale, impedendo in definitiva al paraspruzzi di aderire correttamente alla superficie di montaggio.
Affrontare queste cause profonde richiede un approccio sistematico. Durante la fase di piegatura, la funzione di compensazione dinamica della deflessione idraulica presente sulle presse piegatrici CNC garantisce angoli di piegatura costanti anche per pezzi lunghi.
Durante la fase di saldatura, la saldatura TIG a filo freddo riduce al minimo l'apporto di calore, mentre una sequenza di saldatura ottimizzata e dispositivi di fissaggio rigidi controllano efficacemente la deformazione termica. L'insieme di questi controlli di processo garantisce che i paraspruzzi prodotti si conformino alla geometria prevista e aderiscano perfettamente alle superfici di accoppiamento, evitando la formazione di spazi vuoti che potrebbero compromettere l'integrità dell'assemblaggio.
Supro è un produttore professionale di protezioni antispruzzo personalizzate. Grazie ad attrezzature all'avanguardia, una vasta esperienza produttiva e un team di ingegneri dedicato, forniamo soluzioni di protezione antispruzzo personalizzate perfette a oltre 3,000 aziende in tutto il mondo, con preventivi di fabbrica autentici.
Per consulenze tecniche, soluzioni di progettazione o specifiche di prodotto, non esitate a contattare il nostro team di ingegneri in qualsiasi momento.