Filtra i post per categoria

servizi di fabbricazione di lamiere

La guida completa alla lavorazione automatizzata della lamiera: rendere la produzione più efficiente

Di fronte a cicli di consegna sempre più brevi, requisiti di tolleranza estremamente rigorosi e richieste del mercato per una produzione in piccoli lotti e altamente personalizzata, i limiti dei processi tradizionali di lavorazione della lamiera stanno diventando sempre più evidenti. In qualità di produttore professionale di sistemi automatizzati per la lavorazione della lamiera, Supro comprende che la chiave per superare questi ostacoli risiede nell'integrazione di fasi di lavorazione frammentate in un sistema di produzione coeso e adattivo. La moderna lavorazione automatizzata della lamiera va ben oltre il semplice assemblaggio di apparecchiature. Sfrutta il Digital Thread per stabilire una connettività dati end-to-end, dalla progettazione alla consegna. In combinazione con unità di esecuzione flessibili e algoritmi decisionali in tempo reale, crea un ecosistema di produzione intelligente, reattivo e di qualità costante. Il valore principale della lavorazione automatizzata della lamiera risiede nella capacità di affrontare due sfide fondamentali nella produzione di alta gamma: un'eccezionale uniformità qualitativa e la resilienza di una catena di fornitura complessa. Ad esempio, grazie al controllo di processo a circuito chiuso nel taglio laser e ai sistemi di compensazione angolare adattiva durante la piegatura, Supro mantiene le tolleranze di lotto entro ±0.1 millimetri. Allo stesso tempo, la pianificazione automatizzata della produzione e l'allocazione dei materiali riducono del 70% i tempi di cambio formato per gli ordini multiprodotto.
La guida completa alla lavorazione automatizzata della lamiera: rendere la produzione più efficiente Leggi di più »

componenti di base in metallo in acciaio inossidabile personalizzati

Processo di piegatura della lamiera di acciaio inossidabile: una guida pratica

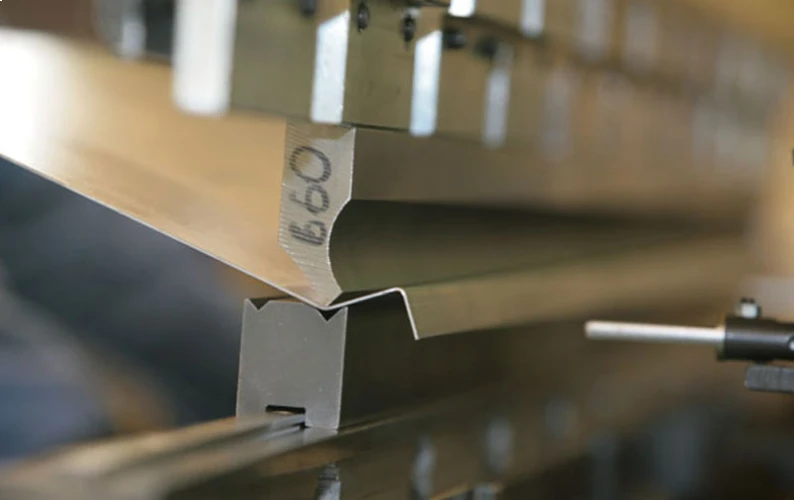
Nel campo dell'approvvigionamento e della produzione di lamiere di acciaio inossidabile, la piegatura della lamiera di acciaio inossidabile è ben lungi dall'essere un semplice processo di formatura plastica. L'elevato tasso di incrudimento, la significativa tendenza al ritorno elastico e la conduttività termica relativamente bassa intrinseca nei gradi di acciaio inossidabile come il 304 e il 316 distinguono il processo di piegatura della lamiera di acciaio inossidabile da quello del normale acciaio a basso tenore di carbonio, rendendolo una tecnologia che richiede un alto livello di competenza e controllo del processo. Tecniche di piegatura improprie possono portare a cricche, angoli di piegatura incoerenti, danni superficiali o usura eccessiva degli utensili, influenzando direttamente l'integrità strutturale dei pezzi e i costi di consegna. Questo articolo analizzerà sistematicamente il processo di piegatura della lamiera di acciaio inossidabile, compresa la selezione del materiale, la configurazione precisa dello stampo e delle attrezzature, i parametri di processo e le strategie di controllo per la gestione del ritorno elastico, al fine di ottenere una qualità di piegatura elevata e costante. Sia per la prototipazione rapida che per la piegatura su larga scala di lamiere di acciaio inossidabile personalizzate, la padronanza di questi principi è la pietra angolare per garantire le prestazioni dei pezzi, controllare i costi,

Processo di piegatura della lamiera di acciaio inossidabile: una guida pratica Leggi di più »

staffa piega lamiera in lega di alluminio

selezione del materiale per la piegatura della lamiera di alluminio

Nel campo della piegatura di precisione della lamiera di alluminio, un principio fondamentale rimane valido: la scelta del materiale è il principale fattore determinante per l'affidabilità del processo e le prestazioni del pezzo. I difetti comuni – cricche, ritorno elastico incoerente e graffi superficiali – raramente derivano esclusivamente da errori di lavorazione; in genere, sono causati da incongruenze tra le proprietà del materiale e il processo. Considerare il processo di piegatura della lamiera di alluminio in modo semplicistico, come una semplice formatura del metallo, è riduttivo; si tratta fondamentalmente della risposta precisa della microstruttura del materiale a stati di sollecitazione complessi. Pertanto, nella piegatura della lamiera di alluminio, la progettazione della piegatura non dovrebbe essere basata su lamiere già disponibili. Al contrario, un'analisi rigorosa della geometria della piegatura, dei requisiti funzionali e delle caratteristiche di deformazione del materiale è essenziale per selezionare il materiale e le condizioni di trattamento termico ottimali per la piegatura della lamiera di alluminio. Ciò richiede una profonda comprensione di come le proprietà del materiale – come il modulo elastico, il carico di snervamento e l'allungamento – determinino direttamente il ritorno elastico e il raggio di curvatura minimo. Questo documento si propone di fornire ai team di approvvigionamento e ingegneria un quadro sistematico per la selezione dei materiali.

Selezione del materiale per la piegatura della lamiera di alluminio Leggi di più »

servizi di piegatura a rulli

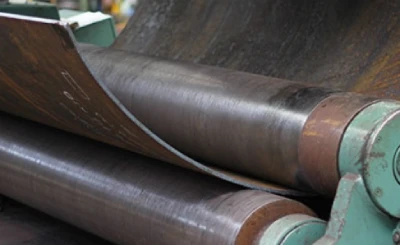
Guida al processo di piegatura a rulli

Il processo di piegatura a rulli è ben lontano da una semplice operazione di formatura della lamiera. Si tratta di un processo produttivo sistematico che trasforma lamiere piane in componenti con curvatura costante o variabile attraverso un controllo preciso della deformazione elasto-plastica. In settori come quello delle macchine pesanti, dei recipienti a pressione e dell'aerospaziale, la realizzazione di qualsiasi progetto si basa su una profonda comprensione e un'esecuzione precisa della piegatura della lamiera. Le principali sfide consistono nel prevedere e controllare il ritorno elastico causato dalla non linearità del materiale, garantendo al contempo una curvatura costante lungo l'intera lunghezza del pezzo. Un processo di piegatura a rulli della lamiera prevedibile, ripetibile ed efficiente ha un impatto diretto sul costo totale del progetto, sui tempi di consegna e sull'integrità strutturale del prodotto finale. Un ritorno elastico incontrollato, eccessive deviazioni di rettilineità delle porte o difetti superficiali comportano lavorazioni secondarie, sprechi di materiale e ritardi nell'assemblaggio. Pertanto, elevare il processo di piegatura a rulli da un'attività artigianale dipendente dall'esperienza a una disciplina ingegneristica prevedibile, basata sulla scienza dei materiali e sui dati di processo, è fondamentale per l'affidabilità della catena di fornitura. Questa guida

Guida al processo di piegatura a rulli Leggi di più »

raggio di curvatura minimo della lamiera

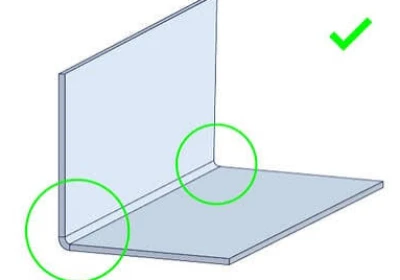
Calcolo del raggio di curvatura della lamiera: qual è la sua relazione con lo spessore della lamiera?

Nella lavorazione di precisione della lamiera, il calcolo e la specifica accurati del raggio di curvatura della lamiera rappresentano il collegamento decisivo tra la funzionalità del progetto e la fattibilità produttiva. La sua relazione con lo spessore della lamiera non è una semplice proporzione lineare, ma piuttosto una complessa equazione accoppiata che coinvolge la meccanica dei materiali, la deformazione plastica e il controllo del processo. Un errore comune si basa esclusivamente sulla regola empirica "1 volte lo spessore del materiale" per il calcolo del raggio di curvatura, che spesso porta a rischi per la qualità come microfratture esterne, instabilità dimensionale o eccessivo ritorno elastico. Per le decisioni di approvvigionamento e ingegneria, la comprensione della relazione fondamentale tra il raggio di curvatura della lamiera e lo spessore della lamiera, in particolare la logica di controllo della deformazione incentrata sul rapporto spessore-raggio (t/R) e sulle caratteristiche dinamiche del fattore K nei calcoli della lunghezza dispiegata, è un prerequisito tecnico per valutare le capacità di processo dei fornitori e controllare i costi e i rischi del progetto. Questo documento decostruisce sistematicamente questa relazione, fornendo un quadro ingegneristico completo dal calcolo del raggio di curvatura della lamiera alla verifica della simulazione. Il suo obiettivo è

Calcolo del raggio di curvatura della lamiera: qual è la sua relazione con lo spessore della lamiera? Per saperne di più »

cassetta degli attrezzi per piegare la lamiera di alluminio

Guida al processo di fabbricazione di scatole in lamiera personalizzate

Nel settore industriale altamente personalizzato, la fabbricazione di scatole in lamiera su misura ha da tempo superato il semplice taglio e la saldatura. Rappresenta un complesso progetto di ingegneria di sistema che integra scienza dei materiali avanzata, progettazione di precisione e un rigoroso controllo di processo. In qualità di produttore di scatole in lamiera con oltre 20 anni di esperienza, Supro comprende a fondo che un progetto di successo nella fabbricazione di scatole in lamiera su misura inizia con la traduzione precisa dei progetti concettuali in prodotti fisici producibili, assemblabili e affidabili. Questo successo dipende non solo dalle capacità delle attrezzature, ma anche dall'integrazione sinergica di tecnologia e maestria artigianale. Questo articolo analizza sistematicamente l'intero processo di fabbricazione di scatole in lamiera, dalla progettazione concettuale, all'analisi di producibilità, alla lavorazione di precisione e al trattamento superficiale, fino alla validazione finale. Approfondisce le tecnologie chiave, i punti di controllo qualità e le migliori pratiche in ogni fase, con l'obiettivo di aiutarvi a comprendere come un processo standardizzato e ingegnerizzato di fabbricazione di scatole in lamiera trasformi l'intento progettuale in prodotti che soddisfano specifiche rigorose.

Guida al processo di fabbricazione di scatole in lamiera personalizzate Leggi di più »

armadio elettrico personalizzato in acciaio inox

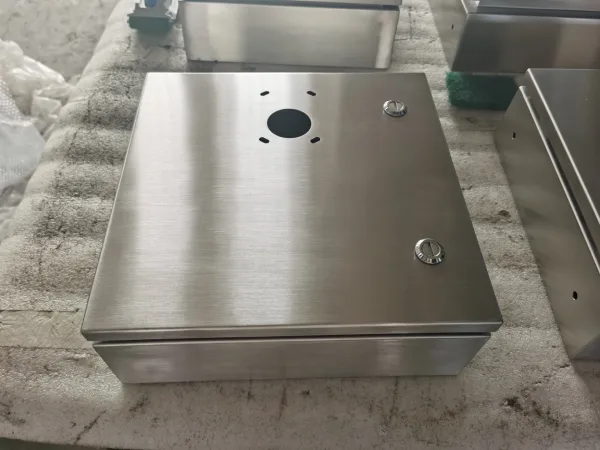
Armadi da esterno personalizzati in acciaio inox: progettati per ambienti difficili.

Le capacità protettive dei tradizionali armadi in acciaio inox per esterni si rivelano spesso inadeguate di fronte a sollecitazioni ambientali complesse, dinamiche e multiformi. Le sfide che gli armadi in acciaio inox per esterni devono affrontare vanno ben oltre la semplice acqua piovana. Comprendono una rete sinergica di corrosione chimica ed elettrochimica, carichi distruttivi fisici e meccanici, intrusione climatica e degrado del microambiente interno, inclusa l'infiltrazione di umidità tramite l'"effetto traspirazione" causato dalle differenze di temperatura. Ogni saldatura non specificamente progettata, ogni componente strutturale non adatto ai carichi del sito e ogni materiale sigillante non progettato per intervalli di temperatura estremi possono diventare il punto di partenza per il cedimento dell'armadio. In qualità di produttore specializzato di armadi in acciaio inox per esterni su misura, Supro riconosce che l'affidabilità dipende dal trattare ogni armadio come un sistema ingegnerizzato che richiede un equilibrio con il suo specifico campo di sollecitazioni ambientali. Questo articolo esplora sistematicamente, da una prospettiva ingegneristica, come gli armadi in acciaio inox per esterni su misura raggiungono prestazioni complete, dalla protezione dalla corrosione e dalla stabilità meccanica all'adattamento climatico, attraverso la selezione scientifica dei materiali, la progettazione strutturale, la tecnologia di sigillatura e la validazione ambientale.

Armadi da esterno personalizzati in acciaio inox: progettati per ambienti difficili. Scopri di più »

componenti di base in metallo in acciaio inossidabile personalizzati

Piegatura di lamiere di acciaio inossidabile: cause e soluzioni per la formazione di crepe

La formazione di cricche durante la piegatura della lamiera di acciaio inossidabile non è semplicemente un errore di fabbricazione. Ha un impatto diretto sull'integrità strutturale del prodotto, sulla resistenza alla corrosione a lungo termine e sul costo totale di proprietà dei progetti finali. Comprendere le origini tecniche delle cricche da piegatura della lamiera di acciaio inossidabile è fondamentale per gestire i rischi di qualità della catena di fornitura e valutare le capacità tecniche dei fornitori. Le cricche da piegatura della lamiera di acciaio inossidabile rappresentano fondamentalmente un cedimento del materiale sotto sforzo di piegatura. Le cause principali hanno origine a livello della scienza dei materiali: gli acciai inossidabili austenitici (ad esempio, 304) e gli acciai inossidabili ferritici (ad esempio, 430) presentano differenze fondamentali nei tassi di incrudimento e nella duttilità. Se la direzione di laminazione del materiale si allinea parallelamente alla linea di piegatura, sfrutta la direzione di minore duttilità, aumentando significativamente il rischio di cricche da piegatura. In secondo luogo, un controllo improprio del processo di piegatura della lamiera di acciaio inossidabile, come l'utilizzo di un raggio di curvatura minimo inferiore al limite del materiale, causa direttamente la lacerazione delle fibre sulla superficie esterna. Un processo di piegatura della lamiera di acciaio inossidabile robusto deve integrare sistematicamente

Piegatura di lamiere di acciaio inossidabile: cause e soluzioni per la formazione di crepe Leggi di più »

stampi per piegatura lamiera

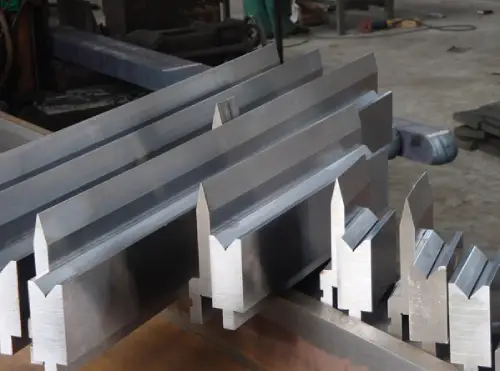
La guida completa alla piegatura della lamiera con macchine CNC

Un processo di piegatura della lamiera CNC eccezionale non è semplicemente un'operazione di piegatura, ma un sistema ingegneristico prevedibile che inizia con la progettazione per la producibilità (DFM), si estende attraverso la programmazione di precisione e si realizza infine attraverso un rigoroso controllo di processo. Il valore fondamentale della piegatura della lamiera CNC risiede nella riduzione sistematica del costo totale di proprietà (TCO) attraverso una filosofia di produzione "Fin dalla prima volta, bene". Tecnicamente, gli sforamenti di budget e i ritardi nelle consegne derivano spesso da una stima inadeguata, in fase di progettazione, delle caratteristiche di ritorno elastico del materiale e delle interferenze nella sequenza di piegatura. Un sistema di piegatura della lamiera CNC maturo si basa su calcoli dinamici del fattore K, modelli di compensazione del ritorno elastico basati sulla resistenza allo snervamento del materiale e una precisa padronanza della distribuzione delle sollecitazioni dello stampo. Questi fattori determinano direttamente la coerenza, la precisione di assemblaggio e l'affidabilità a lungo termine dei componenti in lamiera piegati con macchine CNC. Questo articolo delinea sistematicamente il flusso di processo professionale di piegatura della lamiera CNC, dalla progettazione per la producibilità (DFM), alla pianificazione del processo e alla selezione degli utensili, fino al controllo qualità, con l'obiettivo di ottimizzare le prestazioni dei componenti e ridurre i costi. La posizione centrale del CNC di precisione

La guida completa alla piegatura della lamiera con macchine CNC Leggi di più »

staffa piega lamiera in lega di alluminio

Piegare la lamiera di alluminio senza romperla: una guida completa

Nel campo della formatura dei metalli, piegare la lamiera di alluminio senza fessurazioni non è semplicemente una questione di regolazione dei parametri, ma piuttosto un processo ingegneristico sistematico che coinvolge la sinergia di scienza dei materiali, meccanica della deformazione e ingegneria degli utensili di precisione. I difetti di fessurazione sono molto più di semplici imperfezioni superficiali; interrompono direttamente la continuità delle fibre del materiale, portando a un drastico calo dell'integrità strutturale, della resistenza alla fatica dinamica e della resistenza alla corrosione da stress del componente. La chiave per un processo di piegatura della lamiera di alluminio di successo risiede in una profonda comprensione e in un controllo preciso del suo comportamento di flusso plastico unico e dei meccanismi di rottura. Basato su principi metallurgici e pratica ingegneristica, questo documento analizza sistematicamente l'intero processo di piegatura della lamiera di alluminio, dalla selezione delle condizioni della lega e dal calcolo della deformazione all'ottimizzazione dello stampo, e fornisce un quadro di soluzioni pratico e professionale per eliminare le fessurazioni da piegatura. Materiali fondamentali: comprendere le caratteristiche della piegatura della lamiera di alluminio. Quando si pianificano progetti di piegatura della lamiera di alluminio, il successo dipende principalmente da un

Piegare la lamiera di alluminio senza romperla: una guida completa Leggi di più »

scatola di derivazione elettrica

Produzione di scatole di derivazione: strategie per evitare difetti superficiali

Per le scatole terminali progettate per soddisfare specifici gradi di protezione (NEMA/IEC), l'integrità della superficie non è affatto solo una questione di estetica visiva. Profonde rientranze e graffi passanti agiscono essenzialmente come punti di concentrazione delle sollecitazioni; in ambienti vibranti o umidi, possono accelerare significativamente il cedimento del rivestimento e indurre corrosione interstiziale, minacciando direttamente l'affidabilità a lungo termine dei componenti elettrici interni. Le cause principali di questi difetti possono essere ricondotte all'usura adesiva tra lo stampo e la lamiera durante la piegatura, nonché agli impatti derivanti da una mancanza di isolamento protettivo durante la movimentazione. In qualità di produttori professionali di scatole terminali personalizzate, abbiamo analizzato i suddetti meccanismi di guasto e condividiamo approcci di processo preventivi validati in produzione, che vanno dall'isolamento con mezzo elastico per gli stampi di piegatura alla copertura completa del processo con materiali pre-protettivi, per eliminare fondamentalmente tali rischi di qualità della superficie e garantire le prestazioni dell'intero ciclo di vita delle scatole terminali personalizzate in condizioni operative difficili. Identificazione delle principali fonti di danni superficiali alle scatole terminali Nel processo di produzione di

Produzione di scatole di derivazione: strategie per evitare difetti superficiali Leggi di più »

staffa piega lamiera in lega di alluminio

Piegatura della lamiera ad aria: principi di processo e guida al ritorno elastico

Nella moderna lavorazione dei metalli, il processo di piegatura della lamiera in aria è diventato una tecnica fondamentale per ottenere una produzione flessibile, efficiente e a costi controllati, particolarmente adatta ad ambienti che gestiscono ordini diversificati e a basso volume. Il principio fondamentale della piegatura della lamiera in aria consiste nell'applicare una pressione controllata in tre punti indipendenti per formare la lamiera. Questo mantiene il materiale sospeso all'interno di un'intercapedine d'aria, consentendo un'ampia gamma di angoli di piegatura con requisiti minimi di attrezzatura. Tuttavia, l'apparente semplicità della piegatura della lamiera in aria maschera la sua intrinseca complessità tecnica. Padroneggiare questa tecnologia implica non solo eseguire l'azione di piegatura, ma anche prevedere e controllare con precisione il ritorno elastico, ovvero il recupero elastico del materiale dopo lo scarico. Il ritorno elastico nella piegatura della lamiera in aria è determinato dalla resistenza allo snervamento del materiale, dal modulo elastico e dalla geometria dello stampo selezionato. La mancata compensazione accurata del ritorno elastico ha un impatto diretto sulle tolleranze dimensionali, portando a problemi di assemblaggio, aumento degli scarti e costose rilavorazioni secondarie. Pertanto, una profonda comprensione dei principi meccanici della piegatura della lamiera in aria è essenziale.

Piegatura della lamiera ad aria: principi di processo e guida al ritorno elastico Leggi di più »

servizi di piegatura lamiera

Lavorazione della lamiera di alluminio 5052: Guida al processo di piegatura

Nel campo della lavorazione della lamiera di alluminio, la piegatura della lega di alluminio 5052 presenta sfide di processo uniche che richiedono una comprensione fondamentale del comportamento metallurgico della lega. Essendo una lega di alluminio-magnesio non trattabile termicamente, le sue proprietà meccaniche e la sua formabilità dipendono direttamente dallo stato di incrudimento (ad esempio, H32, H34). La sfida principale nel processo di piegatura della lamiera di alluminio risiede nel controllo del ritorno elastico, un fenomeno significativamente più pronunciato nell'alluminio rispetto all'acciaio a causa del suo modulo elastico inferiore (circa 69 GPa). Ciò richiede strategie di compensazione precise basate su dati specifici del materiale piuttosto che su regole empiriche generiche. Inoltre, per prevenire cricche o difetti a buccia d'arancia durante il processo di piegatura, è essenziale un controllo rigoroso della struttura granulare, unitamente al rispetto dei requisiti minimi del raggio di curvatura in base allo spessore e alle condizioni della lamiera. Una piegatura efficace richiede un approccio sistematico che integri l'analisi agli elementi finiti (FEA) per la simulazione, il controllo statistico di processo (SPC) per il monitoraggio e il rispetto dei principi di dimensionamento e tolleranza geometrica (GD&T). Questo articolo chiarisce sistematicamente il nucleo

Lavorazione della lamiera di alluminio 5052: Guida al processo di piegatura Leggi di più »

staffa di fabbricazione in acciaio zincato su misura

Saldatura di lamiere zincate: processi e applicazioni

Nell'ambito del complesso processo di fabbricazione di lamiere zincate, la saldatura rappresenta l'operazione critica che determina l'integrità strutturale e la durabilità a lungo termine del prodotto finale: un'operazione di precisione irta di sfide tecniche. La principale criticità nella saldatura di lamiere zincate risiede nelle proprietà fisiche del rivestimento di zinco: il punto di ebollizione dello zinco (circa 907 °C) è significativamente inferiore al punto di fusione dell'acciaio (circa 1500 °C). Questa differenza provoca la vaporizzazione violenta dello strato di zinco alle alte temperature dell'arco di saldatura, con conseguenti problemi quali porosità della saldatura, spruzzi eccessivi e intrusione di vapore di zinco nei bordi dei grani, che può indurre infragilimento da metallo liquido (LME). Questi difetti compromettono direttamente la resistenza del giunto e interrompono la continuità del rivestimento, creando punti di innesco per la futura corrosione. Pertanto, un processo di saldatura di lamiere zincate efficace va ben oltre il semplice accoppiamento dei metalli; costituisce un processo di gestione ingegneristica sistematico. Questo documento condurrà un'analisi approfondita di quattro processi di saldatura di base per la fabbricazione di lamiere zincate: saldatura ad arco con gas metallico (GMAW), saldatura a resistenza

Saldatura di lamiere zincate: processi e applicazioni Per saperne di più »

Servizi di fabbricazione su misura di serbatoi in lamiera di acciaio inossidabile

Lavorazione personalizzata di lamiere in acciaio inossidabile: guida al taglio di precisione

Nell'ambito della produzione di precisione contemporanea, la domanda di lavorazione di lamiere di acciaio inossidabile si è evoluta dalla lavorazione di semplici forme geometriche alla realizzazione precisa di contorni complessi e a forma libera. I processi di taglio di lamiere di acciaio inossidabile personalizzate di successo non sono il risultato di una singola macchina, ma piuttosto di un sistema tecnico che integra profondamente la scienza dei materiali, i processi digitalizzati e il controllo di precisione. Nella lavorazione di lamiere di acciaio inossidabile personalizzate, la realizzazione di qualsiasi forma è fondamentalmente vincolata dal comportamento intrinseco del materiale. Ad esempio, le diverse tendenze all'incrudimento degli acciai inossidabili austenitici (come il 316L) rispetto agli acciai inossidabili ferritici (come il 430) determinano direttamente le strategie dei parametri e la logica di controllo della zona termicamente alterata per i processi di taglio delle lamiere di acciaio inossidabile. Allo stesso tempo, l'orientamento di laminazione e lo stato di sollecitazione iniziale della lamiera costituiscono la base fondamentale per prevedere e compensare la deformazione successiva alla lavorazione di contorni complessi. Di conseguenza, una soluzione di taglio di precisione su misura affidabile si basa fondamentalmente su un controllo preciso dell'intera lamiera di acciaio inossidabile.

Lavorazione personalizzata di lamiere in acciaio inossidabile: Guida al taglio di precisione Leggi di più »

fabbricazione di prototipi di lamiere

Lavorazione della lamiera nel settore aerospaziale: la guida completa a processi e materiali

La lavorazione della lamiera per il settore aerospaziale non è una normale lavorazione dei metalli; rappresenta la convergenza di ingegneria, scienza dei materiali e produzione di precisione. Il suo nucleo risiede nella trasformazione di leghe ad alte prestazioni in componenti strutturali affidabili, capaci di resistere a condizioni operative estreme attraverso una deformazione plastica controllata. Le distinzioni fondamentali tra la lavorazione della lamiera per il settore aerospaziale e la lavorazione di livello commerciale si manifestano in tre aspetti chiave: i processi devono essere adattati per sbloccare il potenziale specifico di materiali come le leghe di alluminio temprate T6 o Ti-6Al-4V; le tolleranze aerospaziali sono in genere più rigorose di ±0.13 mm, il che richiede un controllo statistico del processo e una tracciabilità completa lungo tutta la produzione. Comprendere le caratteristiche uniche della lavorazione della lamiera per il settore aerospaziale costituisce il passo fondamentale per stabilire valutazioni qualificate dei fornitori e negoziazioni tecniche. Questo articolo si propone di scomporre gli elementi chiave della catena di processo di lavorazione della lamiera per il settore aerospaziale. Tratta la selezione dei materiali, la formatura di precisione, le tecniche di giunzione e i sistemi di controllo qualità conformi agli standard AS9100 e Nadcap. Le aree di interesse principali includono le caratteristiche di lavorazione dei materiali aerospaziali come le leghe di alluminio, il titanio

Lavorazione della lamiera nel settore aerospaziale: la guida completa a processi e materiali. Scopri di più »

parti di staffe angolari in metallo per piegatura di lamiere di alluminio

Staffe triangolari in metallo personalizzate: resistenti e versatili

Le staffe triangolari metalliche personalizzate, elemento centrale dei sistemi di connessione strutturale, non sono componenti generici, bensì elementi meccanici critici progettati con calcoli precisi. I loro principi di progettazione derivano dalla stabilità statica dei triangoli, garantendo un trasferimento efficiente e affidabile dei carichi complessi alla struttura principale. Per un approvvigionamento professionale, la chiave sta nella comprensione dell'intera catena ingegneristica, dalla progettazione alla validazione delle staffe triangolari metalliche personalizzate: scienza dei materiali con l'impiego di acciaio strutturale ad alta resistenza, lavorazione di precisione dei metalli basata su punzonatura CNC e processi di piegatura deterministici, e un sistema di garanzia della qualità che aderisce rigorosamente a standard come UL e ICC-ES. Il valore delle staffe triangolari metalliche personalizzate risiede nella capacità dei produttori di tradurre carichi ingegneristici astratti in prestazioni strutturali prevedibili, supportate da una documentazione di conformità completa, validata tramite test di carico statico, fatica e resistenza alla corrosione. Scegliere un produttore professionale di staffe triangolari metalliche significa assicurarsi una soluzione a lungo termine per il controllo del rischio e la garanzia delle prestazioni del proprio progetto. Il ruolo centrale delle staffe triangolari metalliche nell'architettura moderna e negli impianti industriali

Staffe triangolari in metallo personalizzate: resistenti e versatili. Scopri di più »

servizi di piegatura della lamiera di alluminio

Comprensione dei principi del raggio di curvatura minimo della lamiera

Nel coordinamento tra la progettazione e l'approvvigionamento di componenti in lamiera, il principio del raggio di curvatura minimo della lamiera non può essere trascurato. I progettisti che perseguono angoli esteticamente netti spesso si imbattono in cricche del materiale o in un ritorno elastico incontrollabile durante la prototipazione, con conseguenti ritardi del progetto, sforamenti dei costi e rischi per la qualità. Fondamentalmente, il raggio di curvatura minimo della lamiera non è un parametro CAD liberamente scalabile o un mero valore empirico; rappresenta un vincolo critico in cui convergono la meccanica della plasticità del materiale, le finestre del processo di formatura e le prestazioni strutturali finali del componente. Interpretarlo erroneamente come un dettaglio regolabile post-progettazione anziché come un parametro di validazione pre-progettazione obbligatorio è la causa principale dei fallimenti nella lavorazione della lamiera. Questo articolo analizza sistematicamente le variabili principali del raggio di curvatura minimo della lamiera e fornisce principi ingegneristici e framework di verifica direttamente applicabili alle revisioni di progettazione e ai preventivi dei fornitori. L'obiettivo è quello di colmare il divario tra progettazione e produzione, garantendo la producibilità del componente, l'integrità strutturale e il controllo dei costi. La corretta applicazione di questi principi è la pietra angolare per una produzione accurata.

Comprensione dei principi del raggio di curvatura minimo della lamiera Leggi di più »

fabbricazione di lamiere per auto

Lavorazione della lamiera nel settore automobilistico: processi di saldatura e problematiche comuni.

Nell'ambito della moderna ingegneria della carrozzeria automobilistica, la fabbricazione di lamiere costituisce la base fisica della struttura della carrozzeria, mentre i processi di saldatura rappresentano la tecnologia fondamentale che consente l'integrazione strutturale ad alta resistenza e alta precisione di centinaia di componenti in lamiera stampata. La qualità dei processi di saldatura nella fabbricazione di lamiere automobilistiche determina direttamente la rigidità statica e dinamica della carrozzeria, la resistenza alla fatica e le prestazioni di sicurezza in caso di incidente, rappresentando la fase di produzione più critica che influenza l'integrità strutturale del veicolo. Con l'avanzare delle tendenze alla riduzione del peso, le carrozzerie ibride multimateriale che incorporano acciai ad alta resistenza e leghe di alluminio presentano sfide più severe per i processi di saldatura nella fabbricazione di lamiere automobilistiche. Queste includono problematiche quali la compatibilità metallurgica tra materiali dissimili, il controllo della deformazione termica e l'affidabilità dei giunti. Pertanto, una comprensione sistematica dei principi del processo di saldatura, dei limiti di applicazione e dei tipici rischi di qualità associati è fondamentale per garantire la qualità finale della fabbricazione di lamiere automobilistiche, controllare i costi di produzione e mantenere la stabilità della catena di fornitura. Questo documento fornisce un'analisi approfondita dei principali processi di saldatura nella fabbricazione di lamiere automobilistiche da un punto di vista

Lavorazione della lamiera per il settore automobilistico: processi di saldatura e problematiche comuni Leggi di più »

parti di fabbricazione di lamiere per autoveicoli

5 processi comuni di lavorazione della lamiera

Nella produzione moderna, i processi di lavorazione della lamiera costituiscono il fondamento di innumerevoli prodotti, dalle carrozzerie automobilistiche e dai componenti aerospaziali agli elettrodomestici di uso quotidiano. Ogni processo di lavorazione della lamiera influenza direttamente la precisione geometrica, l'integrità strutturale e l'affidabilità funzionale del prodotto finale. Il successo di un progetto non si basa su un singolo processo di lavorazione della lamiera, ma richiede l'integrazione strategica di molteplici tecnologie chiave. Questo articolo approfondisce cinque tecnologie fondamentali della lavorazione della lamiera contemporanea: taglio laser, piegatura CNC, stampaggio e formatura a stampo, saldatura e giunzione, e trattamento superficiale. Esaminiamo la logica di processo di ciascuna tecnologia, il suo ruolo all'interno della sequenza produttiva completa e i punti critici di controllo qualità essenziali per il raggiungimento degli obiettivi ingegneristici. Fondamento di precisione dei processi di lavorazione della lamiera: il taglio laser. Come fase iniziale dell'intero processo di lavorazione della lamiera, la competenza tecnica del taglio laser stabilisce in modo fondamentale il parametro di riferimento qualitativo per tutte le operazioni successive. Il suo valore principale risiede nella traduzione fedele e senza perdite del progetto digitale.

5 processi di lavorazione della lamiera più diffusi Leggi di più »

Alloggiamento batteria

Finitura dei bordi dell'alloggiamento della batteria: riduzione del rischio di cortocircuiti

L'elettrificazione dell'industria automobilistica ha presentato sfide senza precedenti per la produzione di alloggiamenti per batterie. Tra le numerose considerazioni sulla qualità nella produzione, tra cui la precisione dimensionale, l'integrità delle saldature e la gestione termica, esiste una modalità di guasto che è più facile da trascurare ma che può portare a guasti catastrofici: spigoli vivi e bave residue. Nei sistemi di batterie ad alta tensione, la barriera isolante tra i componenti conduttivi e l'alloggiamento della batteria funge da linea di difesa critica contro i guasti elettrici. Quando un alloggiamento della batteria di un veicolo elettrico presenta spigoli vivi o bave residue derivanti da processi come stampaggio, taglio laser o lavorazione meccanica, le vibrazioni del veicolo e i cicli termici possono causare la penetrazione di queste sporgenze nel film isolante, nel materiale del separatore o nella guaina del cablaggio. Il risultato è una scarica parziale, un arco elettrico o cortocircuiti catastrofici. Eliminare i rischi correlati alle bave non è solo una questione estetica, ma un requisito di sicurezza fondamentale che richiede controlli ingegneristici sistematici, specifiche chiare e capacità di processo validate. Problemi di bave negli alloggiamenti delle batterie: valutazione del rischio Durante lo stampaggio, il taglio laser o

Finitura dei bordi dell'alloggiamento della batteria: riduzione del rischio di cortocircuiti. Scopri di più »

fabbrica di stampaggio lamiera di porcellana

Cos'è la stampa a trasferimento e come funziona?

Nella moderna produzione di lamiere ad alto volume, il raggiungimento di tolleranze ristrette per alloggiamenti stampati a freddo o componenti complessi richiede l'uso di metodi di produzione specifici. Quando si tratta di complesse operazioni di lavorazione secondaria, i metodi standard di stampaggio continuo sono spesso inadeguati. Per questo motivo, lo stampaggio a trasferimento è emerso come la soluzione ingegneristica definitiva. In sostanza, lo stampaggio a trasferimento è un processo avanzato di formatura dei metalli in cui singoli pezzi di lamiera vengono spostati attraverso più stazioni di stampaggio indipendenti. Questo movimento viene eseguito da un sistema automatizzato a tre assi che utilizza dita meccaniche specializzate e guide. A differenza dei tradizionali processi di alimentazione a bobina, il processo di stampaggio a trasferimento separa fisicamente i pezzi dalla striscia di metallo già nella prima stazione di tranciatura. La completa separazione del pezzo consente agli ingegneri di produzione di eseguire operazioni di imbutitura profonda estrema, punzonatura a camme laterali e complesse operazioni di flangiatura senza essere vincolati dalle limitazioni fisiche delle strisce di supporto continue. Per i professionisti degli acquisti che si occupano di staffe per autoveicoli o custodie elettriche commerciali, specificare lo stampaggio a trasferimento personalizzato migliora direttamente

Cos'è la stampa a trasferimento e come funziona? Scopri di più »

stampaggio lamiera di precisione

Cos'è la stampatura a matrice composta e come funziona?

Nella produzione di componenti in lamiera di alta precisione, il mantenimento di una concentricità assoluta e di una planarità rigorosa durante la produzione ad alto volume rappresenta da tempo una sfida ingegneristica costante. Tuttavia, è proprio in questo ambito che la tecnologia di stampaggio a matrice composta dimostra il suo valore industriale. A differenza dei processi di stampaggio progressivo, che richiedono il trasferimento dei pezzi tra più stazioni e comportano intrinsecamente il rischio di deviazioni cumulative di tolleranza, il processo di stampaggio a matrice composta completa sia la punzonatura che la tranciatura simultaneamente in un'unica operazione di stampaggio. Per i responsabili degli acquisti e i progettisti che valutano gli investimenti in stampi, specificare lo stampaggio a matrice composta di precisione è fondamentale per ottimizzare i costi unitari ed eliminare la necessità di operazioni secondarie. Concentrando tutte le forze di taglio in un'unica stazione altamente calibrata, questo processo di stampaggio garantisce un'eccezionale ripetibilità dimensionale, con un controllo delle tolleranze tipicamente accurato entro ±0.001 pollici. Questa precisa integrità strutturale è strettamente richiesta per geometrie a profilo piatto complesse, come le lamiere dei motori, le rondelle di precisione e i pannelli degli involucri delle batterie. Questo articolo fornisce un'analisi dettagliata dell'architettura dello stampo principale e del flusso di lavoro meccanico passo-passo di

Cos'è la stampatura a matrice composta e come funziona? Scopri di più »

parti di stampaggio lamiera

Stampaggio di metalli ad alta efficienza: riduzione dei tempi di consegna per progetti di medio volume.

Con scadenze di produzione ristrette, il personale addetto agli acquisti e i team di ingegneria si trovano ad affrontare un'enorme pressione per accelerare il time-to-market senza compromettere l'integrità dei componenti. Per la produzione di medio volume, che in genere colma il divario critico tra una produzione annua di 10,000 e 100,000 unità, trovare l'equilibrio ottimale tra ammortamento degli stampi e velocità di produzione rimane una sfida importante per la catena di fornitura. I tradizionali processi di formatura CNC spesso si traducono in tempi di ciclo eccessivamente lunghi, mentre le complesse configurazioni di stampi progressivi richiedono ingenti investimenti iniziali e lunghi cicli di sviluppo degli stampi. Per questo motivo, le strategie di stampaggio della lamiera altamente ottimizzate non sono più solo un'opzione di approvvigionamento, ma sono diventate una necessità operativa. Implementando soluzioni avanzate di stampaggio dei metalli personalizzate, in particolare configurazioni di stampi composti di precisione, gli acquirenti industriali possono ridurre significativamente i tempi di consegna dei progetti. Un processo di stampaggio con stampi composti gestito rigorosamente può eseguire simultaneamente operazioni di tranciatura e punzonatura in un'unica passata di stampaggio, producendo in modo affidabile pezzi di alta precisione ogni pochi secondi. In questo articolo, esploreremo come gli interventi strategici di ingegneria front-end nella catena di fornitura dello stampaggio dei metalli

Stampaggio metalli ad alta efficienza: riduzione dei tempi di consegna per progetti di medio volume. Scopri di più »

parti stampate in metallo personalizzate

Stampaggio di metalli per connettori 5G e schermature EMI: mantenimento di tolleranze di ±0.02 mm ad alta velocità.

La transizione all'infrastruttura 5G ha modificato i requisiti per i processi di stampaggio dei metalli. Operando nella banda delle onde millimetriche al di sopra dei 24 GHz, il comportamento del segnale in questa banda è governato dalle leggi della fisica e non ammette compromessi. A queste frequenze, anche la minima deviazione nella geometria dei componenti può causare direttamente una perdita di segnale misurabile, un disadattamento di impedenza e il fallimento dei test di conformità. Per le stazioni base 5G, i connettori del backplane e i componenti del modulo front-end RF, il processo di produzione è critico quanto la progettazione stessa. Lo stampaggio dei metalli, in particolare lo stampaggio progressivo ad alta velocità, è diventato il processo di produzione preferito per i terminali dei connettori, i pin di contatto e gli alloggiamenti di schermatura EMI/RFI. Se eseguito correttamente, lo stampaggio di precisione dei metalli può soddisfare le tolleranze a livello di micron, la consistenza del materiale e i requisiti di produzione di massa necessari per l'implementazione del 5G. Questo articolo esplora l'applicazione dello stampaggio di metalli personalizzato nei settori dell'elettronica e delle telecomunicazioni, inclusi i requisiti tecnici, le considerazioni sui materiali e il controllo del processo. Le sfide del 5G: perché i processi tradizionali di stampaggio dei metalli non sono all'altezza.

Stampaggio di metalli per connettori 5G e schermature EMI: tolleranze di ±0.02 mm ad alta velocità. Scopri di più »

Componenti metallici stampati di precisione per il settore automobilistico

3 sfide comuni nella stampatura dei metalli per gli involucri delle batterie dei veicoli elettrici

Gli alloggiamenti per batterie dei veicoli elettrici sono tra le applicazioni di stampaggio metallico più impegnative nell'industria automobilistica. I vassoi e i coperchi delle batterie, che in genere superano 1.5 metri di lunghezza, devono soddisfare tolleranze di tenuta e planarità di ±0.5 millimetri sulle superfici di accoppiamento critiche, resistere ai carichi d'urto e mantenere l'integrità strutturale per milioni di cicli di produzione. A differenza dei tradizionali pannelli della carrozzeria automobilistica, questi componenti sono in genere realizzati in leghe di alluminio serie 5000 o 6000 o in acciaio ad alta resistenza avanzato (AHSS), materiali il cui comportamento di formatura differisce significativamente da quello dell'acciaio a basso tenore di carbonio. Per la produzione di alloggiamenti per batterie di veicoli elettrici, la certificazione IATF 16949 e un dossier PPAP completo sono indispensabili. Tuttavia, anche con la certificazione, nella produzione di stampaggio metallico personalizzato si presentano frequentemente problemi pratici: spessore delle pareti non uniforme, deformazioni post-stampaggio, cricche di saldatura e cedimenti delle guarnizioni, tutti fattori che possono compromettere l'intero modulo batteria. La sfida principale non sta nel come individuare questi difetti attraverso l'ispezione durante il processo di produzione di stampaggio di precisione dei metalli, ma nel come eliminarli a

3 sfide comuni nella stampatura dei metalli per gli involucri delle batterie dei veicoli elettrici Leggi di più »

staffa stampata in acciaio

Stampaggio dei metalli per dispositivi medici: ISO 13485, tracciabilità dei materiali e costi

L'industria dei dispositivi medici è soggetta al quadro normativo più rigoroso di qualsiasi altro settore manifatturiero. Nella selezione dei fornitori, le considerazioni principali non sono i prezzi unitari, ma la sicurezza del paziente e la conformità normativa. Essendo un processo produttivo fondamentale per innumerevoli dispositivi medici di Classe II e Classe III, la stampatura dei metalli deve essere rigorosamente controllata. Per i dispositivi medici regolamentati dalla FDA, il semplice possesso della certificazione ISO 9001 è ben lungi dall'essere sufficiente. I rischi connessi includono esiti clinici per i pazienti, sanzioni normative e milioni di dollari di responsabilità per richiami di prodotti. Questo articolo fornisce un quadro di riferimento per la valutazione dei produttori di dispositivi medici che effettuano la stampatura dei metalli, coprendo tre elementi fondamentali non negoziabili: la verifica della certificazione ISO 13485, i sistemi di tracciabilità dei materiali e il costo reale della non conformità. ISO 13485: il fondamento non negoziabile per la stampatura dei metalli nei dispositivi medici. La norma ISO 13485 è uno standard obbligatorio per la stampatura di precisione dei metalli nei dispositivi medici. A differenza della ISO 9001, questo standard richiede l'implementazione di controlli di progettazione, la gestione del rischio secondo la norma ISO 14971 e la tracciabilità dei lotti (clausola 7.5.9). Produttori di stampaggio metalli che non hanno ottenuto questa certificazione

Stampaggio dei metalli per dispositivi medici: ISO 13485, tracciabilità dei materiali e costi. Per saperne di più »

fabbrica cinese di stampaggio metalli

Stampaggio di metalli per il settore aerospaziale: sfide comuni e soluzioni

In quanto anello critico nella produzione aerospaziale, il processo di stampaggio dei metalli determina direttamente i limiti prestazionali e di affidabilità di numerosi componenti strutturali come fusoliere, sistemi di cabina e parti di motore. Il valore fondamentale dello stampaggio di precisione dei metalli in ambito aerospaziale risiede nella possibilità di ottenere una significativa riduzione di peso attraverso un'estrema deformazione del materiale, pur rispettando standard estremamente rigorosi in termini di resistenza, precisione e durata. Tuttavia, questo processo di realizzazione del valore è irto di contraddizioni fondamentali: l'intrinseco comportamento meccanico non lineare dei materiali di grado aerospaziale (come le leghe di titanio ad alta resistenza e le leghe di alluminio avanzate), unito all'inevitabile attrito, alla conduzione del calore e agli effetti di recupero elastico durante lo stampaggio personalizzato dei metalli, crea una finestra di processo estremamente ristretta. Questa complessità fisica si traduce direttamente in una serie di sfide tecniche che i processi di stampaggio dei metalli in ambito aerospaziale devono superare sistematicamente, dal controllo prevedibile del ritorno elastico alla garanzia dell'integrità microstrutturale. Questo articolo analizza sistematicamente le sfide più diffuse nei processi di stampaggio dei metalli in ambito aerospaziale, tra cui il controllo geometrico degli stampaggi, la consistenza del materiale e la conformità della produzione.

Stampaggio di metalli per il settore aerospaziale: sfide comuni e soluzioni Leggi di più »

componenti automobilistici personalizzati in acciaio stampato a imbutitura profonda

Stampaggio di metalli per il settore automobilistico: come migliorare l'efficienza e ridurre i costi

Con l'accelerazione della transizione verso l'elettrificazione, l'industria automobilistica si trova ad affrontare una duplice missione: ristrutturare le architetture dei veicoli riducendo al contempo i costi. Ciò implica un cambiamento nelle decisioni di approvvigionamento, che passano da semplici confronti basati sul "prezzo unitario" a valutazioni approfondite del costo totale di proprietà. I ​​veri rischi finanziari derivano da costi sistemici, inclusi quelli derivanti da riprogettazioni, sprechi di produzione, difetti di qualità e vulnerabilità della catena di fornitura. Di conseguenza, il valore fondamentale della moderna stampatura di metalli per il settore automobilistico va oltre i singoli componenti. Rappresenta un approccio di ingegneria del valore integrato in tutta la fase iniziale del prodotto. Un produttore professionale di stampaggio di metalli per il settore automobilistico può ottimizzare la producibilità del prodotto fin dalle prime fasi, attraverso la collaborazione nella progettazione (DFM), ottenendo l'integrazione dei componenti e massimizzando l'utilizzo dei materiali. Questo riduce direttamente i costi della distinta base (BOM) e la complessità logistica. Allo stesso tempo, un processo di stampaggio di metalli per il settore automobilistico robusto, supportato da tecnologie di attrezzaggio avanzate e dal controllo di processo, garantisce la qualità e la stabilità delle consegne durante la produzione di massa, prevenendo in modo fondamentale diversi costi nascosti. Questo articolo esplora sistematicamente come il processo di stampaggio di metalli per il settore automobilistico migliori il progetto.

Stampaggio di metalli per il settore automobilistico: come migliorare l'efficienza e ridurre i costi. Scopri di più »

parti di automobili per lo stampaggio di acciaio

Stampaggio di metalli per il settore automobilistico: problematiche comuni e soluzioni

Nella moderna produzione automobilistica, il processo di stampaggio dei metalli costituisce la pietra angolare dell'integrità strutturale, della sicurezza e delle prestazioni del veicolo. Le statistiche indicano che un'automobile tipica incorpora oltre 3,000 componenti stampati, la cui qualità determina direttamente la durata e il livello di sicurezza del veicolo. Con l'avanzare dell'elettrificazione e delle tendenze alla riduzione del peso, la precisione, l'integrità del materiale e la scalabilità economicamente vantaggiosa dello stampaggio personalizzato dei metalli per autoveicoli sono diventate sempre più critiche. In qualità di produttore di stampaggio di metalli per autoveicoli con oltre 20 anni di profonda esperienza in questo campo, Supro comprende a fondo le sfide principali all'interno di questa complessa catena di processo: dalle proprietà fisiche del materiale alla dinamica dello stampo, ogni variabile ha un impatto diretto sull'affidabilità e sulla convenienza economica dello stampaggio di metalli per autoveicoli. La nostra esperienza indica che molti problemi di produzione di massa derivano da carenze nella progettazione preliminare e nell'allineamento del processo. Ad esempio, le deviazioni dimensionali causate dal ritorno elastico del materiale, i rischi di fessurazione durante la formatura dell'acciaio ad alta resistenza o le fluttuazioni di qualità innescate dall'usura dello stampo richiedono soluzioni ingegneristiche sistematiche. Questo documento funge da guida completa per i professionisti

Stampaggio di metalli per il settore automobilistico: problemi comuni e soluzioni Leggi di più »

Scorrere fino a Top