

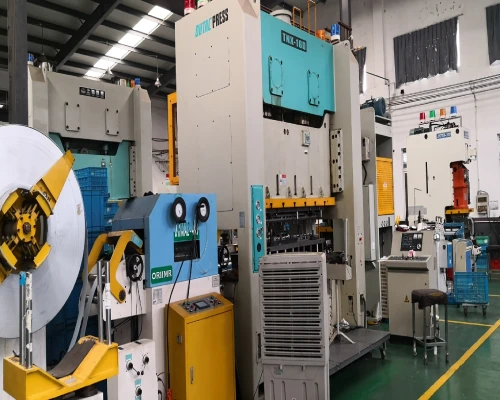

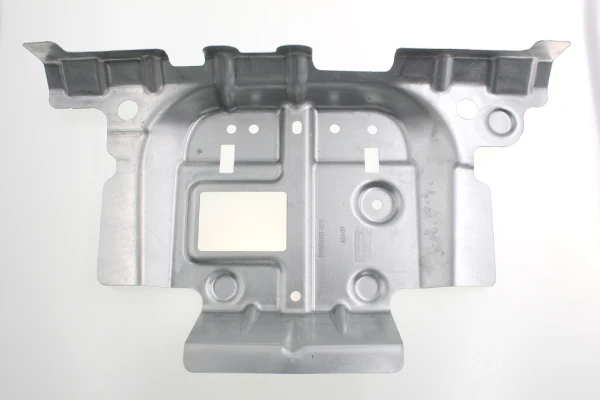
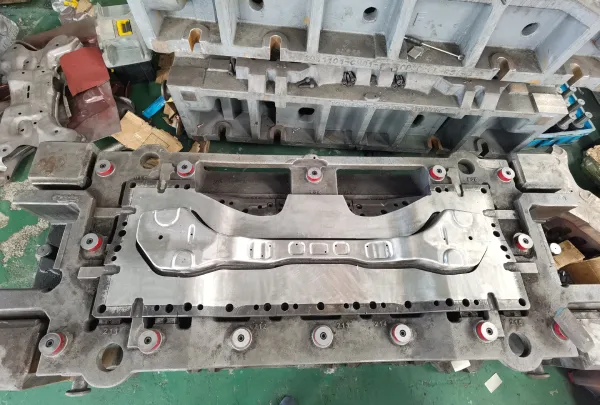
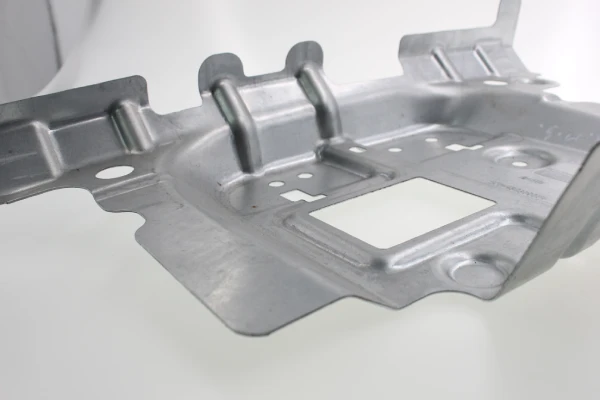
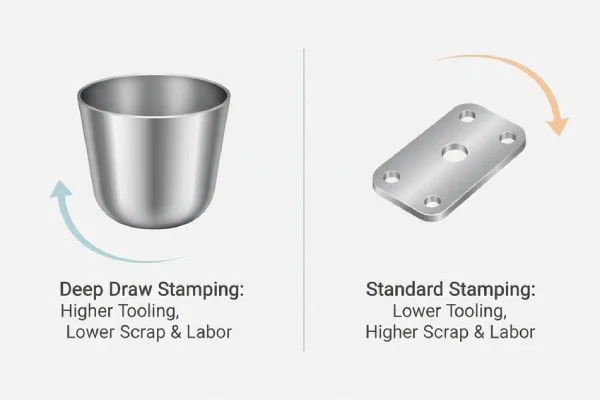

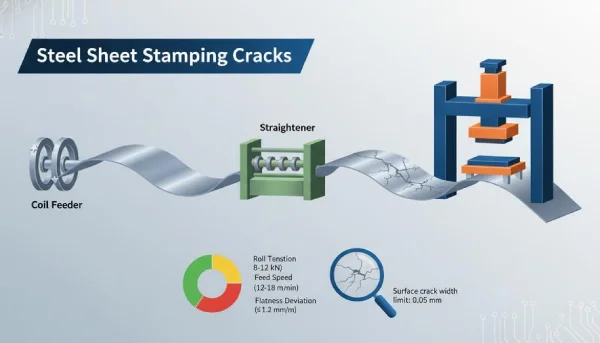
Nella produzione di lamiere d'acciaio stampate, i problemi di fessurazione nell'acciaio ad alta resistenza DP600 rappresentano un punto critico che incide sui tassi di resa e sui cicli di consegna. In qualità di produttore specializzato nello stampaggio di lamiere d'acciaio, Supro ha identificato, attraverso un'approfondita analisi dei guasti, che oltre il 72% delle fessurazioni non si verifica in modo casuale. Al contrario, si concentrano lungo i bordi di rifilatura e sono strettamente correlate alla scelta dei percorsi del processo di stampaggio. L'esclusiva microstruttura bifasica ferrite-martensite del DP600 provoca un incrudimento estremamente rapido durante lo stampaggio. Una volta che il flusso del materiale supera la curva limite di formatura (FLC), le microfessure si propagano rapidamente.
Questo articolo analizza le cause profonde delle cricche, dalla qualità dei bordi alle condizioni dello stampo, integrando i principi metallurgici con i dati di produzione provenienti da scenari reali di stampaggio dell'acciaio. Forniamo approfondimenti tecnici verificabili. In qualità di produttori di lamiere d'acciaio stampate, ci impegniamo ad aiutarvi a comprendere i meccanismi di guasto attraverso dati di processo trasparenti, consentendo l'ottimizzazione a monte del controllo qualità della catena di fornitura.
Perché i fogli DP600 si crepano durante la stampatura?
Nella stampatura di precisione di lamiere d'acciaio, la fessurazione dell'acciaio DP600 si verifica tipicamente a causa di minime fluttuazioni nei parametri di formatura. La microstruttura ferrite-martensite di questo acciaio ad alta resistenza accelera l'incrudimento, rendendo la fessurazione dei bordi una sfida costante nel processo di stampaggio delle lamiere d'acciaio. Comprendere questi meccanismi di fessurazione è fondamentale per garantire l'integrità del pezzo.
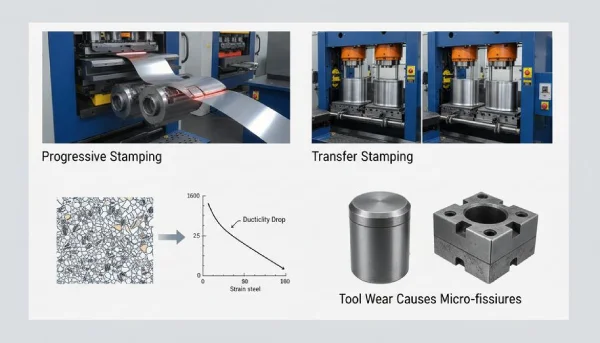
Stampaggio progressivo o stampaggio a trasferimento: quale provoca più crepe sui bordi?
Nella stampatura di lamiere di acciaio DP600, le cricche sui bordi sono spesso riconducibili alla modalità di organizzazione del processo di stampaggio.
Stampaggio progressivo:
Rifinitura e forma si susseguono in modo serrato.
La tensione accumulata si concentra lungo i bordi tagliati.
L'innesco delle cricche spesso inizia nelle zone di bava sottoposte a sollecitazioni.
Stampa a trasferimento termico:
Ogni colpo isola la deformazione.
Minore sollecitazione cumulativa su un singolo bordo.
La manipolazione può causare piccole intaccature sui bordi prima della formatura.
Per la stampatura di lamiere d'acciaio ad alto volume, molte officine, tra cui Supro Mfg, prediligono le configurazioni di trasferimento quando i pezzi presentano ripetute crepe sui bordi nelle staffe e nei rinforzi per il settore automobilistico.
Effetti dell'incrudimento e della struttura granulare nella stampatura profonda
Durante la profonda imbutitura nella stampatura di lamiere d'acciaio, l'incrudimento si manifesta rapidamente.
La struttura granulare dell'acciaio DP600 è una miscela di ferrite e martensite.
La duttilità diminuisce all'aumentare della deformazione.
La formatura in prossimità di raggi acuti spinge il materiale oltre i suoi limiti di formatura.
Ecco cosa accade tipicamente nel processo di stampaggio dell'acciaio:
La deformazione si localizza nel raggio del punzone.
Le proprietà del materiale cambiano con l'indurimento delle zone di martensite.
Si formano dei microvuoti.
Le crepe si aprono sotto sforzo di trazione.
Usura degli utensili su punzone e matrice che causa microfessure
Nella stampatura di lamiere d'acciaio a lungo termine, le condizioni degli utensili incidono in modo significativo sul tasso di difettosità.
All'interno degli utensili usurati: usura del punzone (bordi arrotondati, micro-scheggiature), usura della matrice (superfici ruvide, aumento dell'altezza delle bave). Questi problemi compromettono l'integrità superficiale e innescano micro-fessure nell'acciaio DP600.
Le cause principali spesso si accumulano: scarsa manutenzione nel processo di stampaggio, affaticamento dell'acciaio degli utensili, gioco incoerente.
Una volta che si formano le micro-tacche, il carico di trazione durante lo stampaggio della lamiera d'acciaio propaga rapidamente le crepe. Supro Mfg affronta questo problema con cicli di ispezione programmati degli stampi e un controllo più preciso delle tolleranze, mantenendo bassi i difetti di stampaggio e una produzione costante.
parti di fabbricazione in metallo personalizzate online
Solo 4 passaggi
Contatta il nostro team di esperti e sperimenta l'efficienza e i vantaggi economici dei servizi di fabbricazione digitale dei metalli.
Carica file di progettazione
STL , STEP (.stp), IGES (.igs), (.ZIP) o PDF.
Sii anche un campione o un'idea
Preventivo e analisi del design
Preventivi istantanei di fabbrica e report DfM, la soluzione più ragionevole.
Inizia la produzione
I processi digitali possono avviare le attività degli ordini entro 24 ore.
Consegna in tempo
Mantenimento delle promesse di consegna, approvate da oltre 3000 acquirenti di Global Company.
Proprietà dei materiali e loro impatto sulla stampatura della lamiera d'acciaio
Il comportamento dei materiali può determinare il successo o il fallimento di un componente durante la stampatura della lamiera d'acciaio. Quando compaiono crepe nei componenti in lamiera d'acciaio, raramente si tratta di un fenomeno casuale. Solitamente sono legate alla duttilità, alla direzione delle fibre, agli strati di rivestimento o all'indurimento durante la formatura. Analizziamo come la scienza dei materiali influenza in modo determinante le prestazioni della lamiera d'acciaio stampata.

Limiti di duttilità e formabilità dell'acciaio DP600 laminato a freddo
L'acciaio DP600 laminato a freddo offre un buon equilibrio tra resistenza ed elasticità, ma nella stampatura di lamiere d'acciaio il margine è ridotto.
Comportamento meccanico principale: la duttilità diminuisce all'aumentare della resistenza. La limitata formabilità aumenta il rischio di assottigliamento dei bordi. L'elevata velocità di deformazione durante i cicli di pressatura rapidi riduce l'allungamento.
Zone di rischio pratiche nella stampatura della lamiera d'acciaio: piegatura a raggio stretto , angoli di imbutitura profonda, flange con bordi rifilati.
Nella stampatura di lamiere d'acciaio ad alta velocità, il superamento delle curve limite di formatura durante la simulazione delle prove di trazione spesso permette di prevedere il punto di inizio della frattura. Officine come Supro Mfg regolano i raggi degli stampi e la forza del premilamiera per rimanere entro i limiti di allungamento di sicurezza.
Grado del materiale | Resa di rendimento (MPa) | Resistenza alla trazione (MPa) | Allungamento totale (%) |
DP600 CR | 340-420 | 580-670 | 16-22 |
Acciaio dolce | 180-260 | 300-410 | 28-35 |
HSLA 440 | 300-380 | 440-550 | 20-26 |
Anisotropia: come l'orientamento dei grani influenza la propagazione delle cricche
La laminazione crea anisotropia in ogni lamiera d'acciaio.
Formazione della tessitura: la laminazione allinea l'orientamento delle fibre. Ciò determina l'anisotropia a trazione e la resistenza direzionale.
Comportamento delle cricche: quando il valore r è basso lungo tutta la larghezza, la propagazione delle cricche accelera lungo i bordi di rifinitura. Una tessitura sfavorevole aumenta il rischio di spaccature durante lo stiramento della flangia.
Nelle operazioni di stampaggio della lamiera: i pezzi allineati con la direzione di laminazione si allungano meglio. L'allineamento a 45° può mostrare fratture precoci sui bordi. I bordi tagliati al laser si comportano in modo diverso dai bordi tranciati.
Squilibrio tra resistenza allo snervamento e resistenza alla trazione nell'acciaio zincato
Le ampie differenze tra il limite di snervamento e la resistenza alla trazione creano un flusso di deformazione non uniforme.
Squilibrio meccanico:
Un elevato ritardo nella resa porta a un improvviso flusso plastico.
Il ritorno elastico aumenta negli stampi per lamiere d'acciaio stampate.
Influenza del rivestimento:
L'acciaio zincato aggiunge uno strato di rivestimento in acciaio fragile.
Le microfratture nel rivestimento possono innescare una frattura duttile sottosuperficiale.
Le variazioni locali della microstruttura intensificano le bande di deformazione.
"L'utilizzo di acciai ad alta resistenza avanzati nelle strutture della carrozzeria automobilistica continua ad aumentare, con rapporti di snervamento più elevati che pongono nuove sfide di formatura", ha osservato la World Steel Association nel suo rapporto sulle prospettive dei materiali per il settore automobilistico del 2025. Nelle officine reali, la stampatura di lamiere d'acciaio rivestite richiede un'attenta lubrificazione e velocità di stampaggio ridotte per evitare la formazione di crepe superficiali.
Incrudimento durante la goffratura e relativi rischi metallurgici
Il processo di stampaggio della lamiera d'acciaio può sembrare semplice, ma è metallurgicamente complesso.
Concentrazione della deformazione:
Nelle regioni a piccolo raggio si verifica una grave deformazione plastica.
L'incrudimento rapido porta ad aumenti di resistenza localizzati.
Risposta microstrutturale:
Formazione di bande di deformazione.
L'incrudimento riduce la duttilità residua.
La ridotta tenacità alla frattura aumenta il rischio di microfratture.
Catena di guasti nella stampatura della lamiera d'acciaio:
Torbidità locale
Aumento improvviso della durezza
Innesco di cricche alle radici dell'incavo
Per la produzione in serie di componenti in lamiera d'acciaio stampata , Supro Mfg spesso regola la profondità di stampaggio e aggiunge una ricottura intermedia quando i limiti del materiale sono ristretti. Ciò mantiene l'affidabilità dello stampaggio della lamiera d'acciaio senza comprometterne la resistenza.
Cerchi un prodotto affidabile e conveniente
Produttori di lamiere in Cina
Più di 150,000 prodotti OEM per la fabbricazione dei metalli consegnati a oltre 5,000 acquirenti globali.
E approfittane!
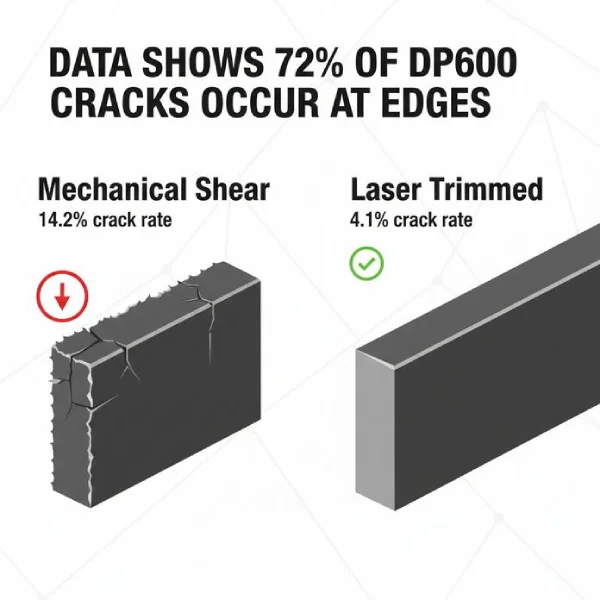
I dati indicano che il 72% delle crepe riscontrate nella stampatura della lamiera d'acciaio DP600 si verificano sui bordi.
Nella stampatura di lamiere d'acciaio, la qualità dei bordi può fare la differenza tra un pezzo riuscito e uno scadente. Le officine che lavorano con lamiere d'acciaio DP600 conoscono bene questo problema: piccoli difetti sui bordi si trasformano in vere e proprie crepe durante la stampatura. Analizziamo come la qualità dei bordi influisce sui risultati nella formatura e nello stampaggio di lamiere d'acciaio.
Qualità dei bordi: correlazioni tra accuratezza dimensionale e finitura superficiale
I dati di produzione confermano una correlazione documentata nella stampatura di lamiere d'acciaio: la qualità del bordo determina la resistenza alle cricche. Per il materiale DP600, il controllo del gioco è fondamentale: un gioco eccessivo tra punzone e matrice aumenta l'altezza delle bave e genera tensioni di trazione sul bordo di taglio, creando punti di concentrazione delle sollecitazioni. I bordi tagliati con metodi convenzionali presentano superfici di frattura ruvide con microvuoti, che fungono da punti di innesco delle cricche durante la formatura. Al contrario, i bordi lavorati mediante stampaggio di precisione o rifilatura laser presentano superfici più lisce, riducendo significativamente la frequenza di innesco delle cricche. Per i produttori di lamiere d'acciaio stampate, questa differenza quantificabile ha un impatto diretto sui tassi di resa produttiva.
Di seguito sono riportati i dati comparativi di produzione derivanti da prove di stampaggio con lamiere di acciaio DP600 nel settore dello stampaggio automobilistico:
Tipo di bordo | Altezza media della bava (mm) | Densità di microfratture (per mm) | Tasso di fessurazione durante la formazione (%) |
Taglio meccanico | 0.18 | 6.5 | 14.2 |
Tranciatura fine | 0.05 | 2.1 | 6.8 |
Rifilato al laser | 0.03 | 1.4 | 4.1 |
Prove non distruttive: approfondimenti sui bordi rifilati rispetto a quelli tranciati.
Nella lavorazione reale della lamiera d'acciaio, non si può riparare ciò che non si vede. È qui che entrano in gioco i controlli non distruttivi.
Le scansioni a ultrasuoni mostrano un maggior numero di difetti sui bordi lungo i bordi tranciati tradizionali. I test con particelle magnetiche segnalano lacerazioni sottosuperficiali dopo una tranciatura aggressiva. Al contrario, i bordi rifilati, soprattutto quelli lavorati al laser, mostrano un flusso metallurgico più uniforme e un minor numero di cricche nascoste.
Principali risultati emersi dalle verifiche di produzione:
Maggiore velocità di propagazione delle crepe nelle parti con bave visibili
Cicli di guasto precedenti durante la formatura per stiramento
Maggiore durata nel passaggio alla rifinitura di precisione
In un programma per il settore automobilistico, il passaggio dalla cesoiatura meccanica alla rifilatura laser ha ridotto le crepe nei componenti stampati in lamiera d'acciaio di quasi il 60%. Non si tratta di un'esagerazione, ma di un controllo di processo efficace.
Per i produttori che spingono al limite le proprie capacità nello stampaggio della lamiera , Supro Mfg integra l'ispezione in linea con la rifilatura controllata per proteggere ogni bordo della lamiera d'acciaio DP600. Bordi puliti. Meno sorprese. Pezzi migliori che escono dalla pressa.
Una volta identificata la causa principale delle fessurazioni, la chiave sta nel trovare la soluzione più adatta per la produzione. Continuate a leggere il nostro prossimo articolo: " Fessurazioni nella stampatura di lamiere d'acciaio DP600: soluzioni di ottimizzazione del processo " per scoprire le strategie di risoluzione specifiche.
Ottieni un preventivo istantaneo franco fabbrica.
Se hai solo un'idea o un vecchio campione, faccelo sapere.
con foto o video e ottieni il nostro preventivo e le soluzioni di produzione.
- Disegni di progettazione del prodotto o file di modello 3D.
- Standard dei materiali e requisiti di aspetto.
- Domanda di quantità di prodotti.
- Standard di settore nel campo applicativo.
- Richieste funzionali
Sintesi
Per quanto riguarda i problemi di fessurazione nella stampatura di lamiere d'acciaio DP600, i dati di produzione confermano che oltre il 72% dei casi di cedimento è riconducibile a problemi di condizione dei bordi. Pertanto, la scelta del gioco di taglio e dei metodi di taglio diventa una decisione critica nella stampatura di precisione di lamiere d'acciaio.
Supro è un'azienda specializzata nella stampatura di lamiere d'acciaio. Grazie ad attrezzature all'avanguardia, una vasta esperienza produttiva e un team di ingegneri altamente qualificati, offriamo servizi di stampaggio di lamiere d'acciaio impeccabili a oltre 3,000 aziende in tutto il mondo, con prezzi di fabbrica. Consegniamo un'ampia gamma di prodotti in modo efficiente e puntuale. Dalla progettazione del prodotto e dalla rapida realizzazione di prototipi in lamiera fino alla produzione di massa, forniamo supporto tecnico specializzato e una qualità eccezionale. Offriamo soluzioni di produzione complete con un'offerta di prodotti altamente competitiva in termini di costi!







