
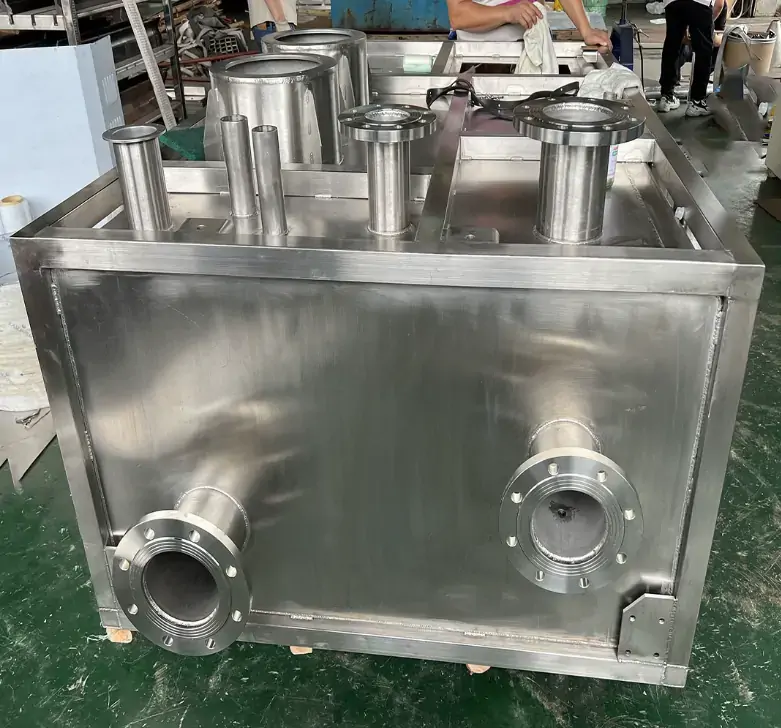










در جوشکاری مخازن نفتی فلزی، یکپارچگی جوش صرفاً یک معیار کیفیت نیست - بلکه پیشنیازی برای اطمینان از هوابندی مخزن است. نشتهای ریز اغلب تنها از طریق آزمایش هیدرواستاتیک قابل تشخیص نیستند و علت اصلی آنها معمولاً در ذوب ناقص در ریشه جوش شیاری نهفته است. اگرچه چنین ناپیوستگیهای حجمی ممکن است از آزمایشهای فشار اولیه سربلند بیرون بیایند، اما میتوانند تحت بارهای عملیاتی چرخهای به ترکهای نفوذی در دیواره تبدیل شوند.
یک مورد مستند از پارگی مخزن ذخیره نفت خام مستقیماً ناشی از عدم ذوب در جوش شیاری یک طرفه بود که این روند را کاملاً تأیید میکند: این نقص تا زمان وقوع شکست ترد تحت تنشهای ترکیبی و شرایط دمای پایین، پنهان باقی ماند. بنابراین، برای از بین بردن ریزنشتها، بازرسی نهایی به تنهایی کافی نیست - این امر مستلزم کنترل جامع فرآیند از آمادهسازی جوش تا پارامترهای جوشکاری، مطابق با استانداردهای تولید شناخته شده مانند AWS D1.1 است.
سوپرو یک تولیدکننده حرفهای مخازن روغن فلزی است. ما به جای تکیه بر بازرسی پس از جوش، کنترل کیفیت را در هر جوش ادغام میکنیم و تحویل مخازن روغن فلزی بدون نشتی را تضمین میکنیم.
این مقاله به بررسی علل ریشهای نفوذ ناقص در مخازن ذخیرهسازی روغن فلزی و همچنین اقدامات کنترلی مهندسی - از ماشینکاری دقیق CNC bevel گرفته تا آزمایش رادیوگرافی ۱۰۰٪ - میپردازد که قابلیت اطمینان از نشتناپذیری را در طول فرآیند ساخت مخزن روغن فلزی تضمین میکند.
درک نفوذ ناقص - علت ریشهای نشتهای ریز در مخازن نفتی فلزی
نفوذ ناقص در جوش مخازن نفتی فلزی به ناپیوستگی حجمی اشاره دارد، به این معنی که فلز جوش در تمام ضخامت اتصال نفوذ نکرده است و در نتیجه باعث عدم ذوب در ناحیه ریشه می شود. این ناپیوستگی ریشه به عنوان یک نقطه تمرکز تنش هندسی عمل می کند و منجر به ترک های خستگی تحت بارهای فشاری چرخه ای می شود.
آزمایش خستگی نشان داده است که استحکام خستگی اتصالات جوش لب به لب با نفوذ ناقص تنها ۱۷٪ اتصالات بدون نقص است. برای مخازن روغن فلزی سفارشی، این کاهش استحکام مستقیماً منجر به خطر نشتهای ریز میشود و آزمایش هیدرواستاتیک به تنهایی نمیتواند این خطر را به طور کامل از بین ببرد.
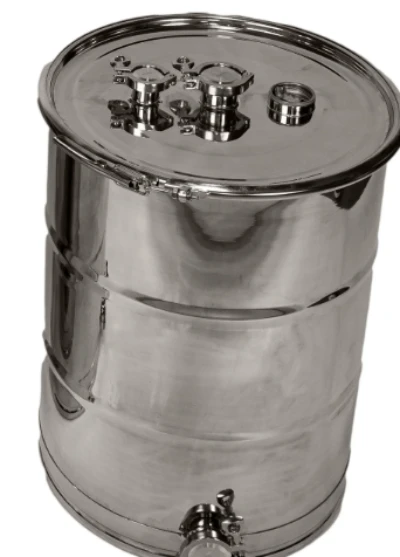
تعریف نفوذ ناقص در جوشهای مخازن فلزی نفت
طبق استاندارد AWS D1.1، ذوب ناقص در جوش به نقص ریشه در جوش شیاری اشاره دارد که در آن فلز جوش در تمام ضخامت اتصال نفوذ نمیکند. این بدان معناست که ناحیه ریشه جوش ذوب نشده است - جوش نمیتواند از ریشه شیار شروع شود و در نتیجه شیارها و شکافهایی در ریشه ایجاد میشود.
این یک نقص سطحی نیست، بلکه یک ناپیوستگی حجمی است که در سطح مقطع جوش تعبیه شده است. برای مخازن روغن فلزی تحت فشار، عدم ذوب، سطح مقطع مؤثر گلوگاه را کاهش میدهد و در نتیجه مستقیماً بر استحکام استاتیک و مقاومت در برابر خستگی تأثیر میگذارد . برخلاف تخلخل یا آخالهای سرباره که ممکن است در سراسر جوش پراکنده باشند، عدم ذوب، تنش را در شیارهای هندسی گسسته متمرکز میکند و آن را به یک نقص بسیار موذی در کاربردهای چرخهای تبدیل میکند.
علل نفوذ ناکافی جوش در مخازن نفتی فلزی
در ساخت مخازن روغن فلزی سفارشی، عدم ذوب معمولاً به سه عامل مرتبط با هم نسبت داده میشود. اول، پارامترهای جوشکاری - جریان ناکافی یا سرعت حرکت بیش از حد - مانع از تولید انرژی قوس کافی برای نفوذ به ریشه اتصال میشوند.
دوم، نقص در آمادهسازی اتصال: ضخامت بیش از حد سطح ریشه، زاویه ناکافی شیار یا شکاف نامناسب ریشه، همگی میتوانند مانع از رسیدن حوضچه جوش به ناحیه ریشه شوند. سوم، خطاها در مسیرهای جوشکاری خودکار: انحراف در مسیرهای رباتیک یا موقعیت نادرست تفنگ جوشکاری نسبت به خط مرکزی جوش میتواند مانع از رسیدن قوس به ریشه اتصال شود.
استاندارد AWS D1.1 این مسائل را از طریق جزئیات اتصال از پیش تأیید شده و صلاحیت اجباری فرآیند برطرف میکند. نکته کلیدی این است که عدم نفوذ کامل اساساً یک مسئله کنترل فرآیند است - میتوان آن را از طریق ماشینکاری دقیق CNC bevel و پارامترهای جوشکاری معتبر، از منبع حذف کرد.
پیشرفت از نفوذ ناکافی جوش به ریزنشتها
نفوذ ناقص جوش لزوماً منجر به نشتی فوری نمیشود - تشخیص این نقص اغلب در طول آزمایش هیدرواستاتیک دشوار است. با این حال، تحت بارهای فشاری چرخهای معمول مخازن ذخیرهسازی روغن فلزی در حین کار، ناحیه ریشه نفوذ نیافته مانند یک ترک از قبل موجود عمل میکند.
دادههای آزمایش خستگی نشان میدهد که جوشهای لب به لب با نفوذ ناقص، استحکام خستگی تنها ۱۷٪ جوشهای بدون نقص دارند. هندسه ریشه نفوذ کم، تمرکز تنش شدیدی ایجاد میکند؛ ترکهای خستگی از شکاف ریشه شروع میشوند و در امتداد مهره جوش باقی مانده گسترش مییابند. نفوذ ناقص از همان ابتدا مانند یک ترک رفتار میکند و بیشتر عمر خستگی کل به جای مرحله شروع، صرف انتشار ترک میشود .
سوابق نشان میدهد که حادثه پارگی مخزن ذخیره نفت خام را میتوان مستقیماً به نقص نفوذ ناقص در جوش شیاری یک طرفه نسبت داد؛ این نقص تا زمان وقوع شکست ترد تحت تنشهای ترکیبی و شرایط دمای پایین، پنهان باقی ماند. این فرآیند - از یک نقص حجمی پنهان تا نشتی از طریق دیواره - دقیقاً همان دلیلی است که هر نمونه نفوذ ناقص باید در طول ساخت مخازن نفتی فلزی تحت فشار به شدت حذف شود.
آیا به دنبال مطمئن و مقرون به صرفه هستید؟
سازندگان ورق فلزی چین
بیش از 150,000 محصول ساخت فلز OEM به بیش از 5,000 خریدار جهانی تحویل داده شده است.
و از آن بهره مند شوید!
استانداردهای جوشکاری و صلاحیت مخازن روغن فلزی سفارشی - چارچوب AWS D1.1
برای مخازن نفت فلزی تحت فشار، AWS D1.1 یک چارچوب جامع از طراحی اتصال تا پذیرش نهایی ایجاد میکند. AWS D1.1 الزامات جوشکاری برای هر نوع سازه جوش داده شده ساخته شده از فولاد کربنی معمولی و فولاد سازهای کم آلیاژ را پوشش میدهد. این استاندارد به طراحی، فرآیندها، تأیید صلاحیت، ساخت، بازرسی و تعمیر میپردازد.
یکی از ویژگیهای کلیدی فرآیند تولید مخازن روغن فلزی سفارشی، پیشبینی مشخصات فنی روش جوشکاری (WPS) از پیش تأیید شده است - در صورت برآورده شدن تمام الزامات فصل 3، AWS D1.1 استفاده از WPS از پیش تأیید شده را برای انواع و فرآیندهای اتصال رایج (SMAW، GMAW، FCAW، SAW) بدون نیاز به آزمایش فیزیکی مجاز میداند. این امر فرآیند تولید را ضمن حفظ کیفیت، ساده میکند.
این استاندارد تصریح میکند که هر WPS باید دمای پیشگرمایش و دمای بین پاسی را مشخص کند. برای جوشکاران، آزمایشهای صلاحیت عملکرد باید از یک WPS از پیش تأیید شده یا تأیید شده که برای اتصال مورد نظر قابل اجرا است، پیروی کنند. هنگامی که AWS D1.1 در اسناد قرارداد مشخص شده است، تمام مفاد باید رعایت شوند، مگر اینکه به صراحت توسط مهندس اصلاح شود. برای تولیدکنندگان مخازن روغن فلزی، رعایت AWS D1.1 اختیاری نیست - این معیار قراردادی برای ارائه مخازن ذخیره روغن فلزی بدون نشت است.
مهندسی فرآیند برای مخازن روغن فلزی سفارشی - حذف عدم نفوذ در منبع
در ساخت مخازن روغن فلزی سفارشی، مهندسی فرآیند میتواند به مسئله عدم ذوب در منبع آن رسیدگی کند. این شامل کنترل هر متغیر بالادستی است: اطمینان از هندسه ثابت اتصال از طریق ماشینکاری CNC برای تضمین جوشپذیری کافی پاس ریشه؛ استفاده از پارامترهای جوشکاری معتبر برای رساندن انرژی قوس کافی به پاس ریشه؛ و بهکارگیری سیستمهای رباتیک با تصحیح مسیر در زمان واقعی برای حفظ تراز مشعل حتی در صورت وجود اعوجاج حرارتی.
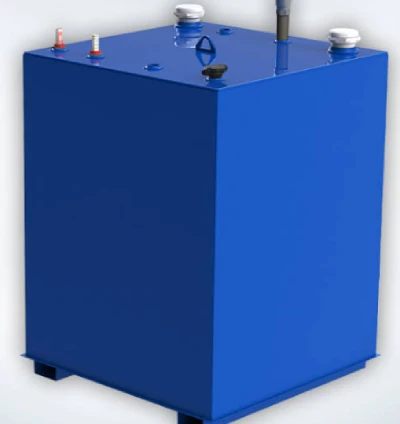
آمادهسازی دقیق محل اتصال - اساس کنترل نفوذ
آمادهسازی اتصال تعیین میکند که آیا قوس جوشکاری میتواند به ناحیه ریشه اتصال در مخازن فلزی ذخیرهسازی روغن برسد یا خیر. AWS D1.1 هندسه شیار مورد نیاز - شامل زاویه شیار، شکاف ریشه و سطح ریشه - را مشخص میکند و این پارامترها باید در محدوده تلرانسهای مشخص شده حفظ شوند.
برای بهبود راندمان تولید هنگام جوشکاری GMAW صفحات فولادی با ضخامت ۱.۵ اینچ ، معمولاً از زاویه شیار ۶۰ تا ۷۰ درجه، فاصله ریشه ۰ تا ۱/۴ اینچ و سطح ریشه ۰ تا ۱/۸ اینچ استفاده میشود.
پخزنی CNC سطحی از دقت تکرارپذیر را فراهم میکند که با برش دستی با مشعل قابل دستیابی نیست - طبق استاندارد AWS D1.1، تلرانس زاویه پخ در محدوده ±5 درجه و تلرانس ابعادی خطی در محدوده ±1/16 اینچ است. ابعاد سطح ریشه به ویژه حیاتی هستند: سطح ریشه بیش از حد بزرگ مانع نفوذ قوس به ریشه جوش میشود، در حالی که سطح ریشه ناکافی خطر سوختگی را ایجاد میکند.
برای تولیدکنندگان مخازن روغن فلزی سفارشی، آمادهسازی دقیق محل اتصال، اصلیترین و اساسیترین اقدام کنترل مهندسی برای جلوگیری از عدم ذوب در هر پروژه مخزن روغن فلزی است.
بهینهسازی پارامترهای جوشکاری برای دستیابی به ذوب کامل در ریشه
پارامترهای پاس ریشه تعیین میکنند که آیا فلز جوش میتواند در طول جوشکاری مخازن روغن فلزی به طور کامل به ریشه اتصال نفوذ کند یا خیر. جریان، انرژی الکتریکی لازم برای نفوذ را فراهم میکند، در حالی که ولتاژ، طول قوس را کنترل میکند - ولتاژ پایینتر، مخروط قوس متمرکزتری ایجاد میکند و در نتیجه نفوذ عمیقتری حاصل میشود.
برای جوشکاری ریشه GMAW در کاربردهای مخازن تحت فشار، حفظ ورودی گرما در سطح 20 کیلوژول بر اینچ یا بالاتر، خطر عدم ذوب را به حداقل میرساند. سرعت تغذیه سیم باید متعادل باشد: سرعت خیلی زیاد عمق نفوذ را کاهش میدهد، در حالی که سرعت خیلی کم باعث میشود حوضچه مذاب جلوتر از قوس حرکت کند و در نتیجه ذوب را مختل کند.
بیرون زدگی الکترود (ESO) نیز بر عمق نفوذ تأثیر میگذارد - برای جوشکاری SAW، قاعده کلی این است که ESO باید برابر با هشت برابر قطر سیم باشد. برای مخازن روغن فلزی سفارشی که از جوشکاری چند پاسه استفاده میکنند، هر فرآیند (پاس ریشه GMAW، جوشکاری منطقه تحت تأثیر حرارت SMAW و پر کردن شکاف SAW) باید در محدوده حداکثر ورودی حرارت مشخص شده خود انجام شود. پارامترهای WPS که از طریق صلاحیت فرآیند تأیید میشوند، پایه مهندسی برای اطمینان از همجوشی پایدار ریشه هستند.
جوشکاری رباتیک مخازن نفتی فلزی - دقت مسیر و نظارت بلادرنگ
تا زمانی که دقت مسیر حفظ شود، جوشکاری رباتیک میتواند تغییرپذیری ذاتی در جوشکاری دستی را از بین ببرد. برای مخازن روغن فلزی سفارشی، تفنگ جوشکاری باید خط مرکزی جوش را در محدوده تلرانسهای دقیق دنبال کند - انحراف جانبی نباید از 0.25 میلیمتر بیشتر شود و انحراف عمودی باید در محدوده 0.63 میلیمتر کنترل شود.
سیستمهای پیشرفته از فناوری اسکن لیزری برای پیشاندازهگیری هندسه مفصل و تولید پارامترهای جبران در لحظه استفاده میکنند. از طریق فناوری ادغام دو حسگر - ترکیب دوربینهای بینایی با حسگرهای لیزری - ردیابی دقیق حتی در هنگام مواجهه با هندسههای پیچیده نیز حاصل میشود.
سیستمهای جوشکاری تطبیقی این را یک گام فراتر میبرند: سیستم ARC-EYE ردیابی سهبعدی جوش را در لحظه فراهم میکند و همزمان پارامترهای سرعت جوشکاری، جریان، ولتاژ و نوسان را تنظیم میکند. این تنظیم در لحظه بسیار مهم است زیرا تلرانسهای مونتاژ اتصال - مانند بیضی بودن، تغییرات ضخامت و شکافهای ریشهای ناهماهنگ - هرگز در اطراف محیط مخزن کاملاً یکنواخت نیستند.
سوپرو، به عنوان یک تولیدکننده حرفهای مخازن روغن فلزی، از فناوری جوشکاری رباتیک با قابلیتهای نظارت بر زمان واقعی استفاده میکند و کنترل فرآیند را از تشخیص غیرفعال به پیشگیری فعال از مشکلات نفوذ ناقص تبدیل میکند.
فقط 4 مرحله
قطعات ساخت فلزی سفارشی آنلاین
با تیم کارشناسان ما تماس بگیرید و کارایی و مزایای اقتصادی خدمات ساخت فلز دیجیتال را تجربه کنید.
آپلود فایل های طراحی
STL، STEP (stp.)، IGES (igs.)، (.ZIP)، یا PDF.
همچنین نمونه یا ایده باشید
تحلیل نقل قول و طراحی
نقل قول های فوری کارخانه و گزارش های DfM، معقول ترین راه حل.
تولید آغاز می شود
فرآیندهای دیجیتال می توانند وظایف سفارش را در عرض 24 ساعت آغاز کنند.
در زمان تحویل
پایبندی به وعده های تحویل، تایید شده توسط بیش از 3000 خریدار شرکت جهانی.
آزمایش غیرمخرب مخازن نفتی فلزی - تأیید عدم وجود نقص قبل از تحویل
برای مخازن ذخیره روغن فلزی تحت فشار، آزمایش غیرمخرب صرفاً یک کار بازرسی نیست - بلکه برای تأیید عدم ذوب کامل در طول فرآیند تولید در نظر گرفته شده است. استاندارد AWS D1.1 بازرسی بصری ۱۰۰٪ از تمام جوشها را به عنوان مبنا الزامی میکند، ضمن اینکه تصریح میکند که آزمایش حجمی اضافی باید روی جوشهای کاملاً نفوذ یافته (CJP) که تحت بارهای کششی چرخهای قرار دارند، انجام شود.
آزمایش هیدرواستاتیک - که معمولاً با ۱.۵ برابر فشار طراحی انجام میشود - یک آزمایش اعتبارسنجی برای تشخیص مسیرهای نشت از طریق دیواره است، اما محدودیتهای آن به خوبی مستند شده است: ویسکوزیته آب ممکن است ترکهای ریز را بپوشاند و آزمایش هیدرواستاتیک نمیتواند عیوب جوش زیرسطحی را که هنوز به سطح منتشر نشدهاند، تشخیص دهد.
آزمایش مایع نافذ (PT) برای تشخیص ناپیوستگیهایی که به سطح نفوذ میکنند، استفاده میشود. طبق استاندارد AWS D1.1، پس از حذف ماده آشکارساز، نشانههای PT باید بر اساس ابعاد واقعی ناپیوستگیها (به جای علائم مایع نافذ) ارزیابی شوند. معیارهای پذیرش از الزامات بصری مربوطه پیروی میکنند؛ برای تخلخل خط لوله با قطر 1 میلیمتر یا بیشتر، طول آن در هر بخش 1 اینچی از جوش نباید از 10 میلیمتر تجاوز کند.
آزمایش رادیوگرافی (RT) تصویربرداری حجمی از ساختار داخلی جوش را فراهم میکند و عدم ذوب را به صورت نشانههای خطی تیره در امتداد خط مرکزی جوش تشخیص میدهد. از آنجا که آزمایش رادیوگرافی سوابق رادیوگرافی دائمی ایجاد میکند و هندسه و توزیع ناپیوستگیهای داخلی را آشکار میکند، همچنان استاندارد طلایی برای جوشهای بحرانی در مخازن نفتی فلزی است.
برای تأیید پیشرفته، آزمایش اولتراسونیک آرایه فازی (PAUT) پوشش حجمی ۱۰۰٪ جوش را فراهم میکند و احتمال تشخیص بالاتر و قابلیتهای اندازهگیری دقیق نقص را ارائه میدهد. کدهای اصلی ساخت و ساز، از جمله AWS و ASME، PAUT را در محدوده روشهای قابل قبول بازرسی جوش قرار دادهاند.
انتخاب بین آزمایش رادیوگرافی (RT)، آزمایش اولتراسونیک (UT) و آزمایش اولتراسونیک آرایه فازی (PAUT) به هندسه اتصال، ضخامت ماده و قابلیت دسترسی بستگی دارد.
ما به عنوان یک تولیدکننده باتجربه مخازن روغن فلزی، استراتژی آزمایش غیرمخرب (NDT) خود را از قبل به عنوان بخشی از برنامه کیفیت خود تعریف میکنیم - به جای اینکه آن را تنها پس از اتمام جوشکاری تعیین کنیم - و هر روش را برای انواع نقصهای خاصی که میتوانند یکپارچگی مخزن روغن فلزی را تهدید کنند، تنظیم میکنیم. از طریق این رویکرد NDT لایهای و سیستماتیک، میتوانیم عدم وجود نشتیهای ریز را تأیید کنیم.
سیستم تضمین کیفیت مخازن فلزی نفت - از مواد اولیه ورودی تا خروجی نهایی
سیستم جامع تضمین کیفیت برای مخازن روغن فلزی سفارشی، کل فرآیند را از بازرسی مواد ورودی تا تحویل نهایی اسناد پوشش میدهد.
به محض رسیدن مواد، سوپرو گزارشهای آزمایش آسیاب (MTR) را بررسی میکند تا تأیید کند که ترکیب شیمیایی و خواص مکانیکی فلز پایه، الزامات طبقهبندی مشخص شده در مشخصات روش جوشکاری (WPS) را برآورده میکند. شماره کوره ثبت شده و به هر قطعه تولید شده متصل میشود و قابلیت ردیابی کامل را در طول فرآیند تضمین میکند.
در طول ساخت مخازن روغن فلزی، بازرسیهای فرآیندی مطابق با بخش 6 استاندارد AWS D1.1 انجام میشود و آمادهسازی اتصال، همترازی، پیشگرمایش، دمای بین پاسی و ظاهر جوش را قبل، حین و بعد از جوشکاری تأیید میکند. هر جوش باید با شناسه جوشکار - که قابل ردیابی به سابقه صلاحیت عملکرد جوشکار (WPQR) مشخص شده در AWS D1.1، بخش 6 است - و همراه با اطلاعات مرجع WPS علامتگذاری شود.
در کل فرآیند تولید مخازن روغن فلزی سفارشی، ما سوابق ابزارهای کالیبره شده و گزارشهای عدم انطباق (NCR) را همراه با تأیید اقدامات اصلاحی نگهداری میکنیم.
تحویل نهایی مخازن ذخیره روغن فلزی شامل مجموعهای کامل از اسناد و مدارک است: سوابق WPS/PQR/WPQR، گزارشهای آزمایش غیرمخرب (NDT)، دادههای آزمایش هیدرواستاتیک و گواهینامههای صدور گواهینامه مواد. برای یک تولیدکننده مخزن روغن فلزی سفارشی، این مجموعه از سوابق کیفیت صرفاً کاغذبازی اداری نیست - بلکه شواهد قابل تأییدی است که هر جوش در مخزن روغن فلزی توسط پرسنل دارای مجوز با استفاده از مواد قابل ردیابی و مطابق با فرآیندهای تأیید شده انجام شده است.
آیا به دنبال یک شرکت سفارشی تولید ورق فلزی قابل اعتماد هستید؟
با تیم متخصص Supro MFG صحبت کنید
برای قیمت های رقابتی کارخانه با ما تماس بگیرید،
و طیف کاملی از خدمات پشتیبانی فنی.
نتیجه
نشتهای ریز صفر در مخازن روغن فلزی از طریق کنترل دقیق فرآیند حاصل میشود، نه اینکه در بازرسی نهایی تشخیص داده شوند.
برای مخازن روغن فلزی تحت فشار، پخزنی دقیق CNC، پارامترهای جوشکاری معتبر، ردیابی رباتیک تطبیقی با جبرانسازی در زمان واقعی و یک فرآیند چند مرحلهای شامل آزمایش رادیوگرافی (RT) 100٪ یا آزمایش اولتراسونیک خودکار (PAUT) جوشهای بحرانی، تضمین میکند که هیچ نقص جوش ریشهای در طول سرویس رخ نخواهد داد.
بسته اسناد تضمین کیفیت - شامل گزارشهای آزمایش مواد (MTR)، مشخصات روش جوشکاری (WPS)/گزارشهای صلاحیت روش جوشکاری (PQR)، گواهیهای صلاحیت جوشکار، گزارشهای آزمایش غیرمخرب (NDT) و دادههای آزمایش هیدرواستاتیک - قابلیت ردیابی قابل تأییدی را فراهم میکند و نشان میدهد که جوشهای روی هر مخزن ذخیرهسازی روغن فلزی توسط پرسنل دارای مجوز مطابق با رویههای تأیید شده انجام شده است. نشت صفر تنها استاندارد تحویل قابل قبول است. هر چیزی کمتر از این استاندارد، خطر بالقوه خرابی آببند را ایجاد میکند.
سوپرو یک تولیدکننده حرفهای مخزن روغن فلزی است. ما با بهرهگیری از تجهیزات پیشرفته، تجربه گسترده در تولید و یک تیم مهندسی حرفهای، خدمات مخزن روغن فلزی سفارشی بینظیری را به بیش از ۳۰۰۰ شرکت در سراسر جهان ارائه میدهیم و قیمتهای واقعی از تولیدکنندگان ارائه میدهیم.
اگر به مشخصات فنی نیاز دارید یا در مورد مشارکت با تولیدکنندگان اصلی تجهیزات (OEM) سوالی دارید، لطفاً با تیم مهندسی ما تماس بگیرید.






