
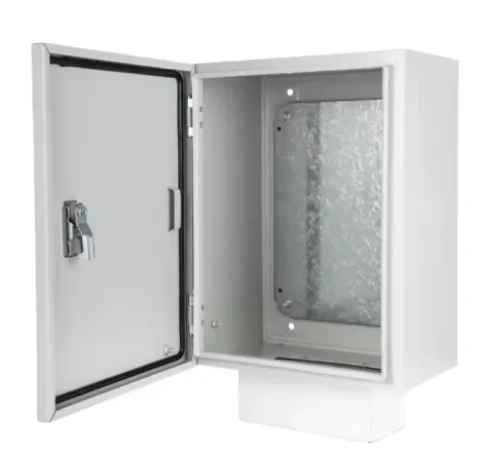









U všech rozváděčů s certifikací NEMA dle UL není prohýbání dveří a zasekávání pantů pouze provozní obtíží – přímo narušují integritu těsnění, což vede k selhání stupně krytí.
Z hlediska zpracování plechů není drtivá většina případů způsobena nedostatečnou pevností materiálu, ale spíše kombinovaným účinkem špatně vyrovnaných os pantů a zbytkového napětí ve dveřním panelu. I diagonální otočení o 2° může vytvořit koncentraci kontaktního napětí uvnitř pantu, což urychluje opotřebení a způsobuje zasekávání.
Tento článek se zaměřuje na tři řiditelné proměnné – konstrukční tolerance, svařovací postupy a výběr pantů – pro kryty NEMA a poskytuje týmům pro nákup a inženýrství kvantifikovatelné cesty ke zlepšení. Společnost Supro Mfg analyzuje tyto základní příčiny jednu po druhé na základě výrobních dat splňujících normy ASTM a UL.
Pochopení prohýbání dveří a zasekávání pantů v rozvaděčích NEMA
Prohýbání dveří a zasekávání pantů v rozvaděčích NEMA pramení z nesouladu mezi geometrickým odsazením osy pantu a tuhostí dveřního panelu. Faktory od kumulativních tolerancí plechu až po tepelnou deformaci při svařování společně narušují soustřednost otvorů pro panty, což vede k prudkému nárůstu třecího momentu. Následující části rozebírají tyto mechanismy selhání jeden po druhém.
Základní mechanická příčina prohýbání dveří v rozvaděčích NEMA
Prohýbání dveří v rozvaděčích NEMA obvykle není způsobeno deformací materiálu, ale spíše nerovnoměrným smrštěním v tepelně ovlivněné zóně mezi pouzdrem pantu a dveřním panelem. Když jsou panty rozloženy po výšce dveří, zbytková napětí po svařování nutí osu pantu odchýlit se od svislé reference.
I odchylka 0.5 mm/m může v důsledku vlastní hmotnosti dveří generovat značný rotační moment. Mnoho skříní NEMA navíc používá za studena válcované ocelové plechy o tloušťce menší než 1.5 mm, jejichž průřezový moment setrvačnosti není dostatečný k odolání dodatečnému zatížení vyvolanému montážními panely uvnitř dveří. Kombinace těchto dvou vad vede k diagonální deformaci dveří, což přímo způsobuje jejich prohýbání.
Mechanismus zasekávání pantů v krytech NEMA
K fyzikálnímu mechanismu zadření pantu dochází, když kontaktní tlak mezi vnitřní stěnou válce pantu a čepem překročí mez únosnosti mazacího filmu. V krytech NEMA je běžnou příčinou ztráta soustřednosti mezi otvory pro panty v rámu a dveřním panelem po ražení nebo svařování. Při zavírání dveří dochází v důsledku nesouososti os válce pantu k ohnutí čepu, což vede ke kontaktu hrana na hranu. Součinitel tření následně stoupá na více než 0.3, což výrazně překračuje konstrukční hodnotu.
Nerovnoměrné nahromadění práškového laku nebo galvanického pokovování uvnitř válce pantu dále snižuje vůli. U venkovních krytů NEMA mohou do vůle zasahovat i produkty koroze, což vede k postupnému zasekávání.
Proč standardní kryty NEMA časem selhávají
I u skříní NEMA, které splňují normu UL 50E, dochází po 3–5 letech provozu často k prohýbání a zasekávání dveří. To není způsobeno počáteční výrobní vadou, ale spíše kumulativními účinky únavy materiálu a tečení.
Opakované otevírání a zavírání dveří způsobuje mikroopotřebení kovu kolem sedla pantu; s každým zvětšením vůle o 0.1 mm se znásobí množství prověšení dveří. Současně trvalá kompresní deformace v těsnicích materiálech (jako je neopren) mění relativní polohu dveří a rámu a přenáší dodatečné předpětí na panty. Ještě důležitější je, že mnoho skříní NEMA prochází po opuštění továrny dodatečnou montáží těžkých komponentů na místě a hmotnost těchto komponentů nebyla nikdy zohledněna v původních výpočtech zatížení pantů.
Hledáte spolehlivé a cenově výhodné
Výrobci plechů v Číně
Více než 150,000 5,000 OEM produktů pro kovovýrobu dodaných více než XNUMX XNUMX globálním zákazníkům.
A těžit z toho!
Inženýrská řešení pro skříně NEMA
Pro řešení prohýbání dveří a zasekávání pantů v rozvaděčích NEMA je nutný tříbodový přístup, který se zaměřuje na geometrii pantů, zvýšení tuhosti dveřního panelu a kontrolu tolerancí svařování. Níže jsou uvedeny kvantifikovatelné konstrukční parametry a procesní specifikace pro informaci pro týmy pro zadávání zakázek a technické týmy.
Optimalizace polohy a typu pantu
U skříní NEMA není nutně lepší umístit panty blíže k rohům dveří. Mechanická analýza ukazuje, že umístění horního pantu v přední 1/6 výšky dveří a spodního pantu v zadní 1/6 výšky dveří maximalizuje torzní tuhost. Pokud výška dveří přesahuje 1200 mm, měl by být přidán třetí pant a panty by měly být rozmístěny nerovnoměrně.
Co se týče typu, vůle standardních lisovaných pantů se obtížně reguluje; doporučují se souvislé klavírní panty nebo nastavitelné panty s jehlovými ložisky. Klavírní panty rozkládají lineární zatížení rovnoměrně po celém okraji dveří, čímž zabraňují lokální koncentraci napětí. U skříní NEMA, které se často otevírají a zavírají, mohou panty z nerezové oceli v kombinaci se samomaznými pouzdry snížit koeficient tření pod 0.12, což výrazně oddaluje nástup zasekávání.
Zesílení konstrukce dveří bez zvýšení hmotnosti
Tuhost dveří přímo určuje schopnost krytu NEMA odolávat prohýbání. Analýza metodou konečných prvků ukazuje, že ražení lichoběžníkových výztuh o hloubce 8–10 mm a šířce 25 mm na vnitřní straně dveřního panelu může zvýšit moment setrvačnosti dveřního panelu více než třikrát, a to při méně než 5% zvýšení hmotnosti.
Dalším přístupem je provedení ohybu o 180° (ohyb okraje) na všech čtyřech stranách dveřního panelu za účelem vytvoření uzavřeného průřezu, což může zvýšit ohybovou tuhost 4–6krát.
Svařované výztuhy jsou vhodné pro extra široké dveře, ale pro kontrolu tepelné deformace je nutné použít přerušované svařování. U nerezových skříní NEMA doporučujeme použít laserem svařovanou sendvičovou konstrukci, aby se dosáhlo rovinnosti dveřního panelu 0.3 mm/m při zachování klasifikace NEMA. Tyto metody zabraňují nákladové a hmotnostní zátěži spojené s nekontrolovaným zvyšováním tloušťky panelu.
Tolerance přesné výroby pro skříně NEMA
Velká většina problémů s zasekáváním pantů pramení z nekontrolovaných tolerancí během výrobní fáze. U zakázkových skříní NEMA specifikujeme, že diagonální rozdíl v rámu nesmí překročit 1.0 mm a souosost sousedních otvorů pro panty musí být kontrolována v rozmezí 0.2 mm. To vyžaduje použití CNC děrovacích lisů a přesných svařovacích přípravků: rám se nejprve bodově svaří na plošinu s rovinností 0.1 mm a poté se provede svařování s plným průvarem. Svařovací sekvence by měla probíhat symetricky od středu směrem k oběma koncům, aby se minimalizovalo deformace způsobená tepelným smrštěním.
Směr děrování otvorů pro panty musí být navíc kolmý k ose čepu pantu, aby se zabránilo vzniku otřepů zakřivených dovnitř. U pouzder NEMA s práškovým nástřikem je nutné před nanesením povlaku použít silikonové zátky k ochraně otvorů pro panty, aby se zajistilo, že tloušťka povlaku nezasáhne do vůle mezi kontakty. Přísné dodržování těchto tolerancí může prodloužit životnost spínače z 20 000 cyklů na více než 50 000 cyklů.
Pouze 4 kroky
online zakázková kovovýroba dílů
Kontaktujte náš tým odborníků a vyzkoušejte efektivitu a ekonomické výhody služeb digitální výroby kovů.
Nahrajte soubory návrhů
STL , STEP (.stp), IGES (.igs), (.ZIP) nebo PDF.
Buďte také vzorem nebo nápadem
Analýza cenové nabídky a návrhu
Okamžité tovární nabídky a zprávy DfM, nejrozumnější řešení.
Výroba začíná
Digitální procesy mohou zahájit zakázky do 24 hodin.
On-Time Delivery
Dodržování slibů dodávek schválených více než 3000 kupujícími z globální společnosti.
Aspekty materiálů a povrchové úpravy pro kryty NEMA
Druh materiálu a povrchová úprava krytů NEMA přímo určují dlouhodobou stabilitu systému pantů. Pevnost základního materiálu ovlivňuje odolnost dveří proti tečení, zatímco typ povlaku řídí rychlost opotřebení třecího páru. Následující technická doporučení se týkají jak výběru materiálu, tak i antifrikčních povlaků.
Výběr jakostí materiálu na základě požadavků na zatížení
Při výběru základních materiálů pro kryty NEMA se nesmíme zaměřovat pouze na mez kluzu, ale také na modul pružnosti a odolnost proti tečení. Pro dveře s celkovou hmotností menší než 15 kg postačuje pro splnění požadavků 1.5 mm válcovaná ocel (DX51D+Z275).
Pokud jsou uvnitř dveří instalovány transformátory nebo rozvaděče o hmotnosti přes 25 kg, musí být materiál vylepšen na 2.0 mm válcovaný mořený plech nebo nerezovou ocel 304. Modul pružnosti nerezové oceli je přibližně 193 GPa, což je podobné modulu pružnosti uhlíkové oceli; vyšší mez korozní únavy nerezových skříní NEMA je však činí vhodnými pro chemické závody nebo pobřežní prostředí.
Materiál čepu pantu by navíc měl mít o jeden stupeň tvrdosti vyšší tvrdost než panel dveří – doporučuje se nerezová ocel 416 nebo chromovaná legovaná ocel, aby se zabránilo opotřebení v důsledku tření při dlouhodobém cyklickém zatížení. Přestože jsou hliníkové kryty NEMA lehké, sedla pantů vyžadují ocelová pouzdra, aby odolala častému otevírání a zavírání.
Antifrikční povlaky pro prodloužení životnosti pantů
Zasekávání pantů v zakázkových krytech NEMA často začíná selháním mazání. Tradiční mazací tuk se může v prašném nebo omyvatelném prostředí smýt, proto by měly být upřednostňovány pevné antifrikční povlaky. Doporučujeme nanést na vnitřní stěny pouzdra pantu a povrch čepů suchý film sulfidu molybdeničitého (MoS₂). Tento povlak udržuje stabilní koeficient tření mezi 0.05 a 0.08 a odolává teplotám od -180 °C do +350 °C.
Pro kryty potravinářské nebo nerezové oceli s certifikací NEMA je bezpečnější volbou eloxovaný povlak impregnovaný PTFE (polytetrafluorethylenem). Důležitá poznámka: Před nanesením povlaku musí být dosedací plochy pantů otryskány pískem, aby se vytvořil mikrotexturovaný povrch o tloušťce 3–5 μm pro správnou přilnavost. Jak bylo ověřeno testováním v solné mlze, panty s povlakem MoS₂ si zachovávají bezproblémový provoz i po 1 000 hodinách vystavení neutrální solné mlze.
Proč si vybrat zakázkové služby kovových krytů Supro MFG
Poskytujte nákladově nejefektivnější řešení pro výrobu a montáž produktů, čímž se rozšiřuje konkurenceschopnost produktů.
a technický tým specializující se na zakázkovou výrobu výroby skořepin již více než 30 let.
Pokročilé výrobní zařízení: Špičkové v oboru zakázková kovová skříň výrobce s vlastními dílnami na plechové výrobky, tlakové lití, přesné obrábění a povrchové úpravy.
ISO 9001-2015, úroveň PPAP III, RoHS, NEMA, CE a další certifikované výrobní normy.
24h*7 online technická podpora v angličtině: Profesionální anglický tým rychle a kdykoli online odpovídá na technické dotazy uživatelů.
pomáhá uživatelům od návrhu produktu, prototypu, sériové výroby, povrchové úpravy, montáže a balení, dopravy a řady služeb s přidanou hodnotou.
Díky vlastním mechanickým a chemickým laboratořím může rychle sledovat kontrolu kvality výrobního procesu a zajistit tak dodávky vysoce kvalitních produktů.
Přijměte podepisování dokumentů NDA, abyste zajistili ochranu informací o produktech zákazníků.
Doručení od dveří ke dveřím v přizpůsobitelném bezpečném balení po dodržení dodacích údajů dohodnutých se zákazníkem.
Postupy pro úpravy a modifikace krytů NEMA na místě
Pokud se u skříní NEMA objeví prohýbání dveří nebo zasekávání pantů, cílem zásahu na místě je obnovit axiální soustřednost a rovnoměrné stlačení podložek. Následující postup popisuje standardní operační postup od diagnostiky poruchy až po instalaci nastavitelných pantů.
Diagnostika závažných závad ve stávajících krytech NEMA
Při provádění diagnostiky na místě u již používaných skříní NEMA je prvním krokem rozlišování mezi deformací dveřního panelu a špatným vyrovnáním pantů. Pomocí úchylkoměru změřte rovinnost zárubně podél diagonály: pokud odchylka přesáhne 2.0 mm/m a dveře se uprostřed vyboulí, je to způsobeno uvolněním zbytkového napětí ve dveřním panelu. Další metodou je použití spárové měrky ke kontrole změn v mezeře zavírání dveří – od strany pantů ke straně zámku; zvětšení mezery přesahující 1.5 mm naznačuje špatně vyrovnanou osu pantu.
U vícekřídlých skříní NEMA proveďte test „částečného otevření“ na každém závěsu jednotlivě: otevřete dveře přibližně o 30° a poté zakývejte panelem dveří nahoru a dolů, abyste rychle identifikovali uvolněné nebo zaseknutá závěsy.
Po zaznamenání všech naměřených dat se rozhodněte, zda použít podložky (kompenzaci distančních vložek) nebo vyměnit celou sestavu pantu. Tento diagnostický proces zabraňuje seřizování žaluzií a zkracuje dobu oprav na místě o 70 %.
Instalace nastavitelných úchytů pantů
Pokud pevné panty na skříních NEMA nemohou splňovat požadavky na vyrovnání, je cenově nejvýhodnějším řešením úpravy instalace nastavitelných úchytů pantů. Doporučujeme použít úchyty pantů s excentrickým pouzdrem, které mají vnitřní excentricitu 1.0–1.5 mm; otočné pouzdro poskytuje vertikální a horizontální rozsah nastavení ±2 mm.
Během instalace nejprve umístěte dveře do ideální zavřené polohy pomocí 5 mm silných dočasných podložek a poté přivařte nebo přišroubujte uchycení pantů k rámu. U nerezových skříní NEMA použijte šrouby vyrobené ze stejného materiálu a naneste prostředek proti zadření. Po nastavení ověřte, zda lze všechny čepy pantů snadno zasunout, když jsou dveře volné, a zda se dveře při otevření do úhlu 90° automaticky nespadnou. Tato úprava může prodloužit zbývající životnost stávajících skříní NEMA o 5–8 let za cenu pouhých 15–20 % výměny celé skříně.
Předcházení opakujícím se poruchám pomocí plánu údržby
I po seřízení vyžaduje systém pantů dveří u skříní NEMA pravidelnou údržbu, aby se předešlo opakovaným poruchám. Doporučujeme provádět standardní kontrolu každých 6 měsíců: pomocí momentového klíče ověřte utahovací momenty všech upevňovacích šroubů pantů (pro šrouby M6 se doporučuje 8–10 N·m); očistěte staré mazivo z misek pantů a naneste mazivo MoS₂ pomocí netkané textilie; zkontrolujte rovnoběžnost mezi rámem dveří a dveřním panelem; pokud odchylka přesáhne 1.0 mm, znovu podložte.
U pouzder NEMA používaných ve vibrujícím prostředí nebo venku je nutná dodatečná kontrola opotřebení čepu pantu – změřte průměr čepu posuvným měřítkem; čep vyměňte, pokud opotřebení přesáhne 0.2 mm. Začleněním výše uvedených položek údržby do firemního systému CMMS (počítačový systém řízení údržby) lze snížit roční míru poruchovosti pantů pod 2 %.
Hledáte spolehlivou firmu na zakázkovou výrobu plechu?
Promluvte si s týmem odborníků Supro MFG
Kontaktujte nás pro konkurenční ceny z továrny,
a celou řadu služeb technické podpory.
Proč Supro Mfg eliminuje prohýbání dveří a zasekávání pantů v rozvaděčích NEMA
Klíčem k eliminaci prohýbání dveří a zasekávání pantů v rozvaděčích NEMA je kontrola geometrie pantů a návrhu tuhosti během výrobní fáze. Společnost Supro Mfg integruje do svého výrobního postupu validaci metodou konečných prvků a procesy přesného svařování. Následující text shrnuje naše hlavní technické výhody.
Systémy pantů na míru pro skříně NEMA
Společnost Supro Mfg nepoužívá standardní lisované panty; místo toho provádíme optimalizaci rozvržení pantů metodou konečných prvků pro každou šarži zakázkových skříní NEMA. Na základě rozměrů dveří, hmotnosti montážního panelu a očekávané životnosti vypočítáme počet pantů, jejich rozteč a jmenovitou nosnost každého pantu. Pro skříně NEMA vyšší než 1500 mm navrhujeme systém se třemi panty s nestejnou roztečí, přičemž prostřední pant je umístěn v bodě 1/3 směrem ke straně zámku, aby se vyvážil zavírací moment.
Všechny válce pantů jsou přesně obráběny pomocí CNC soustružení s tolerancemi vnitřního průměru kontrolovanými na třídu H8 (0/+0.033 mm) a čepy na třídu G7 (-0.010/-0.028 mm), což zajišťuje vůli 0.03–0.06 mm. Tato konstrukce zajišťuje, že zakázkové kryty NEMA zůstanou bez zasekávání i po 50 000 cyklech otevírání a zavírání.
Postupy zajištění kvality
Náš systém kvality stanoví interní normy pro systémy dveřních pantů v rozvaděčích NEMA, které jsou přísnější než normy UL 50E. Po svařování musí být každý rozvaděč zkontrolován pomocí souřadnicového měřicího stroje (CMM): diagonální odchylka rámu a zárubně dveří musí být ≤ 0.8 mm a souosost otvorů pro panty musí být ≤ 0.15 mm.
Svařování se provádí robotickým MIG svařováním symetrickým postupem přeskakování – od středu směrem k oběma koncům, přičemž každá svarová housenka je dlouhá 20 mm a od sebe vzdálena 50 mm – aby se minimalizovalo tepelné smrštění.
Před práškovým lakováním jsou všechny otvory pro panty chráněny silikonovými zátkami odolnými vůči vysokým teplotám, aby se zajistilo, že práškový lak nepronikne do dosedacích ploch. Před odesláním se také provádí 100% manuální ověření: dveře se 20krát otevřou a zavřou a momentový klíč změří krouticí moment každého pantu, přičemž počáteční hodnota se zaznamená jako základní hodnota. Díky těmto postupům je míra opravy pantů v terénu u zakázkových krytů NEMA od společnosti Supro Mfg nižší než 0.3 %.
Podpora návrhu pro specifické aplikace
Kryty NEMA v různých odvětvích mají velmi odlišné požadavky na dveřní panty. Pro klienty z petrochemického průmyslu dodává společnost Supro Mfg panty z nerezové oceli 316L s čepy Hastelloy, ověřené 1,000hodinovým testováním v solné mlze.
Pro kryty NEMA v potravinářském sektoru používáme bezmazné PTFE kompozitní pouzdrové panty, které splňují normu FDA 21 CFR 178.3570 a nevyžadují mazání na místě.
V seismických zónách nebo aplikacích železniční signalizace navrhujeme nastavitelné panty s pojistnými šrouby, které jsou schopny odolat zrychlení 2g bez posunutí.
Kromě toho nabízíme služby reverzního inženýrství pro projekty modernizace: skenujeme a provádíme analýzu metodou konečných prvků (FEA) starých dveří NEMA vrácených zákazníky a do tří pracovních dnů poskytujeme plán nápravy. Tato hluboká možnost přizpůsobení je hlavní výhodou , která odlišuje Supro Mfg od standardních dodavatelů skříní.
Závěr
Řešení prohýbání dveří a zasekávání pantů v rozvaděčích NEMA v podstatě zahrnuje integraci výrobních tolerancí, mechanické konstrukce pantů a výběru materiálu do uzavřeného řídicího systému. Data od společnosti Supro Mfg naznačují, že řízením souososti pomocí přesných svařovacích přípravků, využitím klavírních pantů k rozložení zatížení a nanesením povlaku tuhým mazivem MoS₂ lze životnost pantů u zakázkových rozvaděčů NEMA prodloužit až na 2.5krát více než u standardních produktů UL. Kupující by měli systém pantů vnímat jako klíčový ukazatel ovlivňující celkové náklady na životní cyklus, nikoli pouze jako příslušenství.
Supro je profesionální výrobce zakázkových skříní NEMA . Využíváme moderní vybavení, rozsáhlé výrobní zkušenosti a specializovaný technický tým, abychom poskytli optimální řešení pro skříně NEMA více než 3 000 společnostem po celém světě a nabídli skutečné cenové nabídky od výrobců.
Pro technické specifikace, řešení projektů na míru nebo možnosti obchodní spolupráce se neváhejte kdykoli obrátit na společnost Supro. Náš profesionální technický tým je připraven vám poskytnout řešení šitá na míru.







