
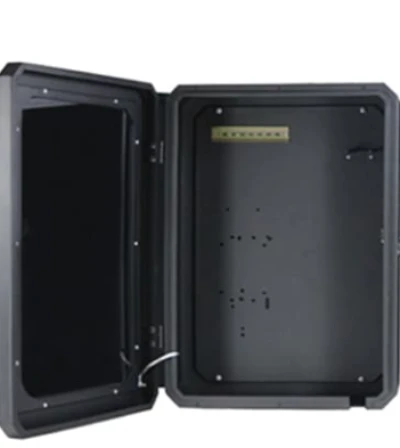









Nabíjecí infrastruktura pro elektromobily funguje venku, vyžaduje minimální běžnou údržbu a musí odolávat dešti, větrem unášené vodní trysce, tajícímu sněhu a mytí vysokotlakou vodou. Kryty s krytím NEMA 3R/4X nebo IP65 jsou specifikovány tak, aby odolaly těmto podmínkám prostředí – NEMA 4X vyžaduje odolnost vůči vodním paprskům a korozivnímu prostředí, zatímco IP65 vyžaduje odolnost vůči vodnímu paprsku s průtokem 12.5 l/min z trysky o průměru 6.3 milimetru ve výšce 2.5 až 3 metry.
V reálném provozu však dochází u velkého počtu krytů nabíjecích stanic pro elektromobily k krátkým netěsnostem po uvedení do provozu, což vede k zemnímu spojení, korozi elektronických součástek a dokonce i k výpadkům systému. Problém zřídkakdy pramení z nedostatečných specifikací, ale spíše z výrobního procesu krytů nabíjecích stanic pro elektromobily: přerušované bodové svařování v rozích, pórovitost a neúplné provaření svarů a nesprávné výpočty kompresních poměrů těsnění – to vše vytváří cesty pro vnikání vlhkosti, což vede k zemnímu spojení, korozi a výpadkům systému.
Pro zajištění skutečně odolných krytů nabíjecích stanic pro elektromobily na míru nestačí pouhé splnění papírových požadavků na ochranu – to vyžaduje komplexní řešení procesního inženýrství, které řeší integritu svařování, konstrukční návrh a těsnicí vlastnosti jako integrovaný systém.
Analýza hlavních příčin: Místa selhání v krytech nabíjecích stanic pro elektromobily
Poruchy způsobené únikem vody v krytech nabíjecích stanic pro elektromobily na zakázku jsou zřídka způsobeny nedostatečnými konstrukčními specifikacemi, spíše jsou často způsobeny vadami výrobního procesu. Ve venkovním prostředí jsou kryty vystaveny dešti, teplotním cyklům a vibračnímu zatížení, takže svary a těsnicí rozhraní jsou nejslabšími články.
Přerušované bodové svařování v rohových spojích zanechává nesvarené mezery; vnitřní vady, jako je pórovitost, struskové vměstky a nedostatek svaření, vytvářejí mikroskopické cesty úniku ve svarech; a chyby ve výpočtu stlačení těsnicích pásů vedou ke ztrátě účinného těsnicího tlaku na rozhraní příruby dveří.
Kterýkoli z těchto tří typů vad může vést k selhání krytí NEMA 4X nebo IP65 během dlouhodobého provozu krytu nabíjecí stanice pro elektromobily, což způsobí zemní zkraty a poškození zařízení. Proto je přesná identifikace hlavních příčin selhání nezbytným předpokladem pro vývoj účinných preventivních opatření.
Přerušované bodové svařování v rohových spojích krytů nabíjecích stanic pro elektromobily
Přerušované bodové svařování v rohových spojích – obvykle sestávající z krátkých, od sebe vzdálených svarových segmentů o délce od jednoho do dvou palců – je navrženo spíše pro dočasnou fixaci než pro trvalé utěsnění. U krytů NEMA 4X výrobní normy výslovně vyžadují, aby byly souvislé svary hladce broušeny. Přerušované svařování zanechává ve spojích nespálené mezery, které se pod hydrostatickým tlakem stávají přímými cestami úniku.
V důsledku teplotních cyklů a vibrací – které jsou běžné u venkovních nabíjecích stanic pro elektromobily – se tyto mezery mohou rozšířit do trhlin, které pronikají stěnou. Vodotěsné kryty nabíjecích stanic pro elektromobily na zakázku vyžadují plně uzavřené svary; jakékoli přerušení svaru ohrozí schopnost krytu dosáhnout jmenovité úrovně ochrany.
Pórovitost, struskové inkluze a nedostatečná penetrace
Pórovitost, struskové vměstky a nedostatečné provaření jsou podpovrchové vady, které jsou pouhým okem neviditelné. Struskové vměstky – kdy se nekovové zbytky z povlaku elektrody nebo tavidla zachytí ve svarovém kovu – jsou obvykle způsobeny nesprávným úhlem elektrody, nadměrnou rychlostí posuvu, nedostatečným svařovacím proudem nebo nedůkladným odstraněním strusky mezi jednotlivými průchody.
Póry tvoří síť dutin, které fungují jako kapilární kanálky pro pronikání vlhkosti. K nedostatečnému svarování kořene svaru dochází, když svarový kov nedosáhne kořene spoje a zanechá tak souvislé nesvarené rozhraní.
Pokud je pro získání certifikace NEMA 4X nebo IP65 vyžadováno zakázkové pouzdro nabíjecí stanice pro elektromobily, jsou takové vady absolutně nepřijatelné.
Chyby ve výpočtech kompresního poměru těsnění
Chyby ve výpočtech kompresního poměru těsnění představují systémovou konstrukční vadu, která přímo ovlivňuje těsnicí výkon krytů nabíjecích stanic pro elektromobily vyrobených na zakázku. Zkušenosti z oboru ukazují, že těsnění z polyuretanové pěny dosahují účinného utěsnění, když je vytvrzená pěna stlačena přibližně o 30 % až 60 %. Stlačení pod tento rozsah vede k mezerám v rozhraní; nadměrné stlačení vede k deformaci v tlaku – tj. k trvalé deformaci se ztrátou pružnosti.
Ideální cílová hodnota komprese je přibližně 40 % s efektivním rozsahem 10 % až 50 %. Pro výrobu krytů nabíjecích stanic pro elektromobily musí přesné výpočty komprese zohledňovat tuhost příruby, uzavírací moment a tvrdost těsnění (nastavitelnou mezi 15 Shore OO a 40 Shore A) – každá proměnná ovlivňuje efektivní těsnicí tlak na rozhraní dveří.
Hledáte spolehlivé a cenově výhodné
Výrobci plechů v Číně
Více než 150,000 5,000 OEM produktů pro kovovýrobu dodaných více než XNUMX XNUMX globálním zákazníkům.
A těžit z toho!
Inženýrská řešení pro hydroizolaci krytů nabíjecích stanic pro elektromobily
Řešení problémů s infiltrací vody v krytech nabíjecích stanic pro elektromobily vyžaduje systematický inženýrský přístup, který řeší každý typ poruchy identifikovaný analýzou hlavních příčin.
Tento rámec řešení integruje tři vzájemně závislé technické oblasti: použití robotické technologie kontinuálního svařování CMT k eliminaci nespojitostí svarů; použití integrované geometrie okapů k odvedení proudu vody od těsnicího rozhraní; a použití těsnění z polyuretanové pěny FIPG s přesně řízenými kompresními poměry.
Tato opatření společně transformují odolnost krytů nabíjecích stanic pro elektromobily vůči povětrnostním vlivům z faktoru kvality na jistotu konstrukčního návrhu.
Robotické CMT kontinuální svařování pro smáčené oblasti s jádrem
Všechny části krytu nabíjecí stanice pro elektromobily, které přicházejí do styku s kapalinou, jsou určeny pro použití robotického kontinuálního svařování CMT (Cold Metal Transfer). Na rozdíl od tradičního svařování MIG využívá CMT vratný pohyb drátu o frekvencích až 170 Hz – drát se při zkratech zasouvá – což snižuje příkon tepla přibližně o 33 % ve srovnání se standardním procesem přenosu pod tavidlem.
U tenkých plechů o tloušťce menší než 1.5 milimetru to znamená minimální deformaci při zachování plné penetrace. Rozstřik se snižuje o 99 %, čímž se eliminuje potřeba čištění po svařování a zachovává se povrchová vrstva odolná proti korozi.
Tento robotický systém zajišťuje opakovatelnost svařovacích parametrů – jako je rychlost posuvu, rychlost podávání drátu a délka oblouku – napříč každou výrobní jednotkou. Pro zakázkové kryty nabíjecích stanic pro elektromobily vyžadující certifikaci NEMA 4X jsou nezbytné kontinuální, hladké svary; technologie CMT umožňuje dosáhnout této specifikace v hromadné výrobě a zároveň se vyhnout problémům s deformací, které jsou běžně spojeny s ručním TIG svařováním tenkostěnných krytů.
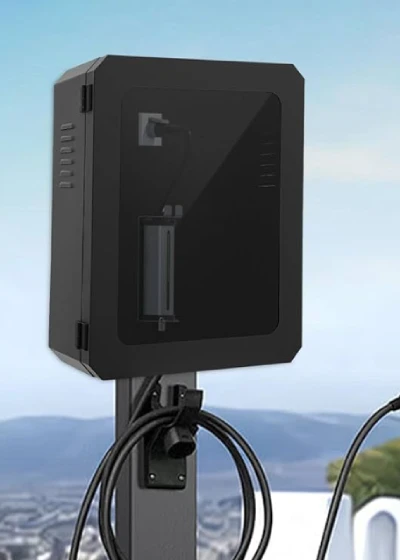
Integrovaný design okapů na okrajích dveřních přírub
Integrovaný okap – tedy vnější vratná příruba vytvořená podél obvodu dveří – zajišťuje pasivní odvodnění krytu nabíjecí stanice pro elektromobily. Tato geometrie odvádí větrem hnanou déšť a odtok vody od rozhraní těsnění dříve, než se vytvoří hydrostatický tlak.
Na rozdíl od řešení, která se spoléhají výhradně na těsnění k blokování vlhkosti, tento okap snižuje objem i rychlost vody dosahující těsnicích povrchů. Tato konstrukční vlastnost je obzvláště důležitá pro aplikace nabíjecích stanic pro elektromobily splňující normy NEMA 3R a 4X, protože tyto kryty jsou vystaveny dešti, plískanici, sněhu a vysokotlakému proudu vody.
Zpětná příruba se vytváří přímo během procesu ohýbání, čímž se eliminuje potřeba sekundární montáže a odstraňují se potenciální cesty úniku na rozhraní mezi dveřmi a rámem. V kombinaci s vhodnou kompresní silou těsnění zajišťuje okapový systém, že těsnicí systém musí odolávat pouze zbytkové vlhkosti, nikoli plnému hydrostatickému tlaku – což je základní princip konstrukce krytů nabíjecích stanic pro elektromobily odolných vůči povětrnostním vlivům.
Polyuretanová pěnová těsnění FIPG s regulovatelným kompresním poměrem
Polyuretanový systém FIPG (Field-In-Place Foaming Gasket) se nanáší přímo na příruby krytů nabíjecích stanic pro elektromobily pomocí automatizovaného dávkovacího zařízení. Tento dvousložkový systém – polyolová pryskyřice (složka A) a vytvrzovací činidlo MDI isokyanát (složka B) – reaguje a pění přímo na podkladu, čímž vytváří bezešvé pěnové těsnění s uzavřenými buňkami a přesnou geometrií kontur. Tvrdost lze nastavit v rozmezí od 15 Shore 0 do 40 Shore A s rozsahem tlakového zatížení a průhybu od 5 kPa do 200 kPa při 25% kompresním poměru.
Těsnicí funkce je dosaženo při kompresním poměru 30 % až 60 % průřezu vytvrzené pěny; pro zakázková rozhraní dveří krytů nabíjecích stanic pro elektromobily je cílový kompresní poměr přibližně 40 % s funkčním rozsahem 10 % až 50 % – což je dostatečné pro přizpůsobení tolerancím přírub bez vzniku deformace v tlaku.
Odrazová kapacita přesahuje 97 %, což zajišťuje dlouhodobý těsnicí výkon za teplotních cyklů v rozmezí od -40 °C do +80 °C. Na rozdíl od lisovaných pryžových těsnění FIPG eliminuje spoje a procesy lepení, čímž eliminuje dva běžné body selhání těsnění krytů venkovních nabíjecích stanic pro elektromobily.
Pouze 4 kroky
online zakázková kovovýroba dílů
Kontaktujte náš tým odborníků a vyzkoušejte efektivitu a ekonomické výhody služeb digitální výroby kovů.
Nahrajte soubory návrhů
STL , STEP (.stp), IGES (.igs), (.ZIP) nebo PDF.
Buďte také vzorem nebo nápadem
Analýza cenové nabídky a návrhu
Okamžité tovární nabídky a zprávy DfM, nejrozumnější řešení.
Výroba začíná
Digitální procesy mohou zahájit zakázky do 24 hodin.
On-Time Delivery
Dodržování slibů dodávek schválených více než 3000 kupujícími z globální společnosti.
Řízení výrobního procesu a zajištění kvality krytů nabíjecích stanic pro elektromobily
Specifikace konstrukce krytu nabíjecích stanic pro elektromobily lze převést do spolehlivého provozu pouze prostřednictvím přísné kontroly procesů a ověřitelného zajištění kvality.
U svarových švů kritéria přijatelnosti pro pórovitost a podpovrchové vady v normě AWS D1.1 jasně definují, které podmínky představují neshodu; zakázkové kryty nabíjecích stanic pro elektromobily splňující krytí IP65 jsou testovány na shodu pomocí zkoušky vodním paprskem prováděné s tryskou o průměru 6.3 milimetru ve vzdálenosti 3 metrů a průtokem 12.5 l/min.
K ověření, zda stlačení těsnění spadá do specifikovaného rozsahu 30 %–50 %, je nutné použít metody, jako je měření tlakové fólie nebo laserové měření posunutí.
U krytů nabíjecích stanic pro elektromobily odolných vůči povětrnostním vlivům není kvalita nikdy samozřejmostí – musí být měřena, zaznamenávána a auditována v každém klíčovém kontrolním bodě.
Kvalifikace svařovacích postupů a nedestruktivní zkoušení
Kvalifikace svařovacího postupu provedená v souladu s normou AWS D1.1 má potvrdit, že zvolené parametry svařování – proud, napětí, rychlost svařování a ochranný plyn – jsou schopny vytvořit spoje, které splňují stanovená kritéria přijetí.
U zakázkových krytů nabíjecích stanic pro elektromobily zahrnuje kvalifikační zkoušky vizuální kontrolu, kontrolu makroleptáním a řízené ohybové zkoušky. Pokud zkušební vzorek pro ohyb vykazuje otevřenou vadu přesahující 1/8 palce nebo kumulativní vadu přesahující 3/8 palce, je považován za neshodný. Následně musí být výrobní svary ověřeny nedestruktivním zkoušením (NDT): penetrační zkouška (PT) detekuje povrchové vady v koutových svarech a rohových spojích; k ověření integrity těsnění krytů nabíjecích stanic pro elektromobily s krytím IP65 se používá zkouška těsnosti hmotnostním spektrometrem s heliem nebo zkouška poklesem tlaku.
Každý svar na zakázkovém krytu nabíjecí stanice pro elektromobily musí být sledovatelný podle schválené specifikace svařovacího postupu (WPS) a záznamy o kontrolách musí být uchovávány pro účely auditu.
Ověření komprese těsnění pro kryt nabíjecí stanice pro elektromobily
Ověření stlačení těsnění zajišťuje, že polyuretanové těsnění FIPG dosahuje specifikovaného rozsahu stlačení 30 %–50 % v celém rozhraní dveří. Fólie indikující tlak (PIF) umístěná mezi spojovacími přírubami poskytuje trvalý vizuální záznam velikosti a rozložení stlačení. Barevná hloubka fólie se mění úměrně s velikostí aplikovaného tlaku, což umožňuje inženýrům identifikovat oblasti s nízkým zatížením, kde je třeba upravit tuhost příruby nebo upravit profil těsnění.
Laserový senzor posunutí navíc měří zmenšení výšky průřezu vytvrzené pěny před a po uzavření, přičemž provádí měření na více místech po obvodu dveří, aby ověřil rovnoměrnost.
U krytů nabíjecích stanic pro elektromobily musí ověření komprese zohledňovat rovinnost plechu, zarovnání pantů a změny síly západky – z nichž každý ovlivňuje efektivní těsnicí tlak.
Jako specializovaný výrobce krytů nabíjecích stanic pro elektromobily dokumentuje Supro ověření komprese pro každou výrobní šarži, což zajišťuje sledovatelnost, kterou kupující potřebují při auditu systémů kvality dodavatelů.
Hledáte spolehlivou firmu na zakázkovou výrobu plechu?
Promluvte si s týmem odborníků Supro MFG
Kontaktujte nás pro konkurenční ceny z továrny,
a celou řadu služeb technické podpory.
Závěr
Dosažení odolného krytu nabíjecí stanice pro elektromobily vůči povětrnostním vlivům se nespoléhá na nadměrně vysoké jmenovité parametry, ale spíše na přísnou kontrolu integrity svarů, geometrie těsnění a ověření komprese.
Robotické kontinuální svařování CMT eliminuje nespojitosti spojů a tepelnou deformaci; validovaná polyuretanová těsnění FIPG s kompresním poměrem 30 %–50 % zajišťují stabilní těsnicí tlak na rozhraní dveří; a integrovaný okap snižuje hydrostatický tlak dříve, než voda dosáhne těsnicích povrchů. Tato opatření společně proměňují kryt nabíjecí stanice pro elektromobily z potenciálního bodu selhání v osvědčený a spolehlivý prvek.
Konstrukční volby mohou skutečně zajistit spolehlivost pouze tehdy, jsou-li podpořeny kvalifikací svařovacího procesu a záznamy o zkouškách komprese na úrovni šarže. Pro kupující musí zakázková nabíjecí stanice pro elektromobily, která splňuje specifikace, nejen splňovat normy NEMA 4X nebo IP65 na papíře, ale také mít každé rozhraní ověřené pomocí ověřitelných záznamů.
Supro je profesionální výrobce zakázkových krytů pro nabíjecí stanice pro elektromobily. Využíváme moderní vybavení, rozsáhlé výrobní zkušenosti a profesionální inženýrský tým a dodáváme perfektní řešení pro zakázkové kryty pro nabíjecí stanice pro elektromobily více než 3 000 společností po celém světě, a to spolu s originálními cenovými nabídkami od výrobců.
Dodáváme širokou škálu produktů efektivně a včas, poskytujeme profesionální technickou podporu a výjimečnou kvalitu od návrhu produktu a rychlé výroby prototypů z plechu až po hromadnou výrobu. Navíc nabízíme komplexní výrobní řešení a vysoce cenově konkurenceschopné dodávky produktů!
S dotazy ohledně technických specifikací, řešení projektů na míru nebo obchodní spolupráce se prosím neprodleně obraťte na společnost Supro. Náš profesionální technický tým je vždy připraven poskytnout vám řešení na míru.







