










Po bezolovnatém reflow pájení se na povrchu stínicích plechovek EMI/RFI objevují viditelné žloutnutí nebo oxidační stopy, což se stává stále častějším problémem v elektronickém průmyslu. Ačkoli tyto kosmetické vady nemusí nutně ovlivnit výkon elektromagnetického stínění, mají významný vliv na estetiku výrobku a dlouhodobou odolnost proti korozi.
Profily bezolovnaté pájky obvykle vystavují součástky maximálním teplotám blížícím se 260 °C, což urychluje oxidační reakce na exponovaných kovových površích. Mezi hlavní příčiny tohoto jevu u zakázkových stínící clony EMI/RFI patří několik faktorů – tepelná degradace netěkavých zbytků lisovacího oleje během procesu SMT reflow, náchylnost substrátu k oxidaci za vysokých teplot (zejména slitiny niklu a stříbra), nevhodné skladovací podmínky vedoucí k předoxidaci a degradace povrchu zhoršená odplyňováním tavidla.
Pochopení těchto mechanismů je klíčové během výroby stínící clony EMI/RFI – to není jen otázka kontroly kvality, ale také nezbytné pro stanovení procesních specifikací, které zajistí integritu povrchů součástek během cyklu pájení reflow a následných fází.
Tento článek zkoumá technické mechanismy, kterými bezolovnaté reflow procesy způsobují degradaci povrchu v plechovkách s stíněním EMI/RFI, se zvláštním zaměřením na proměnné procesu lisování, kompatibilitu povrchové úpravy a kritéria výběru materiálu.
Tepelné požadavky pro bezolovnaté pájení reflow pro stínící plechovky EMI/RFI
Ve srovnání s tradičními procesy s cínem a olověným pájením klade bezolovnaté reflow pájení mnohem vyšší nároky na tepelné vystavení stínícím plechovkám EMI/RFI. Slitina SAC305 (Sn-Ag-Cu), průmyslový standard pro bezolovnatou montáž, má bod tání přibližně 217 °C. Proto musí být maximální teplota reflow nastavena mezi 235 °C a 250 °C, aby se dosáhlo správného smáčení, a během cyklu reflow teplota samotných součástek často dosahuje 260 °C.
U stínicích plechovek EMI/RFI namontovaných přímo na sestavách plošných spojů je toto tepelné cyklování nevyhnutelné. Kombinace vyšších maximálních teplot a delších dob setrvání nad teplotou likvidu urychluje oxidační reakce na kovovém povrchu. Pokud plechovka stínění EMI/RFI postrádá dostatečnou povrchovou ochranu nebo obsahuje kontaminanty generované procesem, tepelná energie působí jako katalyzátor a transformuje potenciální povrchové vady na viditelné změny barvy.
Základní příčiny změny barvy v stínicích plechovkách EMI/RFI po pájení reflow
Změna barvy stínící clony EMI/RFI po pájení reflow pramení z interakce mezi zbytky oleje z lisování, oxidací substrátu a vlhkostí a kontaminanty ze skladování, což vše se výrazně zhoršuje při maximálních teplotách 260 °C.
Zbytky lisovacího oleje
Během procesu lisování vyžadují ochranné plechovky proti EMI/RFI mazací olej, aby se snížilo opotřebení zápustky a zajistila rozměrová přesnost. Pokud se však používají netěkavé nebo vysoce viskózní lisovací oleje, mohou se jejich uhlovodíkové zbytky zachytit v mikrostruktuře povrchu ochranné plechovky.
Když jsou tyto zbytky vystaveny maximální teplotě 260 °C během pájení reflow, podléhají tepelné degradaci – karbonizaci, polymeraci nebo reakci se základním kovem – což má za následek žluté až hnědé povrchové skvrny.
Problém je obzvláště závažný u maziv obsahujících aditiva pro extrémní tlak na bázi síry, protože sulfidy reagují s niklovými nebo měděnými složkami ve slitinách niklu a stříbra za vzniku tmavě zbarvených sulfidových sloučenin.
Ačkoli norma IPC/JEDEC J-STD-020C přímo nespecifikuje limity reziduí pro lisovací oleje, její implicitní požadavky na čistotu povrchu součástek naznačují, že jakékoli organické zbytky, které se před pájením reflow zcela nerozpadly, představují procesní vadu. Proto je výběr plně těkavých lisovacích olejů s nízkým obsahem zbytků primárním procesním rozhodnutím pro prevenci takového zabarvení v zakázkových stínícím plechovkách proti EMI/RFI.
Složení základního materiálu a oxidační tendence ochranných plechovek proti EMI/RFI
Nikl stříbro (slitina mědi, niklu a zinku) se stalo nejběžnější volbou základního materiálu pro zakázkové stínicí plechovky proti EMI/RFI díky svému vyváženému výkonu, pokud jde o účinnost stínění, tvárnost a svařitelnost.
Tento materiál je však ze své podstaty citlivý na oxidaci za vysokých teplot. Při teplotách pájení reflow reaguje atmosférický kyslík s niklem na povrchu slitiny a vytváří film oxidu niklu o tloušťce jen několika nanometrů. Tato oxidová vrstva vytváří žlutý až zlatavý vzhled v důsledku interferenčních efektů tenkého filmu – mechanismus podobný zbarvení pozorovanému při popouštění kovu, kde tloušťka oxidového filmu určuje konečnou vizuální barvu.
Teploty bezolovnatého pájení reflow jsou o 34–38 °C vyšší než u tradičních cín-olovnatých procesů, což tento oxidační proces výrazně urychluje. Cínování sice nabízí vynikající odolnost proti oxidaci, ale může ohrozit pájitelnost; proto se vysokoteplotní nikl stříbrný, ověřený reflow profily při 260 °C a specializované povrchové úpravy, staly kritickými specifikačními parametry pro zajištění povrchové integrity stínicích plechovek EMI/RFI.
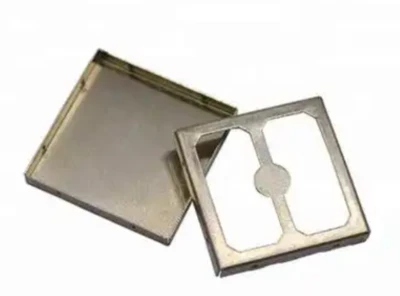
Již existující povrchová oxidace a skladovací podmínky pro ochranné plechovky proti EMI/RFI
Povrchová degradace ochranných plechovek proti EMI/RFI často začíná ještě před jejich vstupem do reflow pece. Nesprávné skladovací podmínky – zejména nekontrolovaná teplota a vlhkost – mohou urychlit atmosférickou oxidaci exponovaných kovových povrchů. Doporučený skladovací rozsah je relativní vlhkost 40 %–60 %; při nadměrně vysoké vlhkosti se vodní pára adsorbuje na povrch ochranných plechovek proti EMI/RFI, což podporuje elektrochemické reakce, které vedou k tvorbě oxidů.
Tato již existující oxidová vrstva obvykle není před pájením reflow viditelná pouhým okem, ale při vysokých teplotách 260 °C se oxidační reakce dramaticky urychluje a mírně oxidovaný povrch se mění na povrch s viditelnou změnou barvy.
Mezi účinná preventivní opatření patří: skladování s kontrolovanou teplotou a vlhkostí; zvedání plechovek od podlahy, aby se zabránilo vlhkosti ze země; začlenění vysoušedel do obalů; a zavedení řízení zásob „first in, first out“ (FIFO) pro zkrácení skladovacích cyklů.
Interakce mezi chemií pájecí pasty a těkavými plyny
Chemické složení pájecí pasty vybrané pro SMT montáž může zhoršit problémy se změnou barvy v ochraně proti EMI/RFI interakcemi s těkavými plyny a zbytky pájecí pasty.
Během procesu pájení reflow se těkavé složky tavidla odpařují a mohou kondenzovat na vnitřním a vnějším povrchu ochranných plechů proti EMI/RFI. Pokud jsou ochranné plechovky umístěny nad sestavy plošných spojů, jsou únikové cesty pro těkavé látky tavidla silně zablokovány, což brání jejich dostatečnému odvětrání. Zbytky produkované určitými složeními tavidla se při zahřátí pod ochrannými plechovkami rozkládají, což vede k vizuálně detekovatelnému zabarvení.
Přestože systémy tavidlů bez nutnosti čištění a bez halogenů nabízejí environmentální výhody, jejich tepelné chování je nekonzistentní – některé formulace jsou náchylnější k tvorbě zbytků zabarvení v uzavřených prostorech než tradiční systémy obsahující halogeny. Kombinovaný účinek těkavých látek tavidla interagujících se zbytky ražebního oleje nebo již existujícími oxidovými vrstvami dále zhoršuje vizuální degradaci.
Pouze 4 kroky
online zakázková kovovýroba dílů
Kontaktujte náš tým odborníků a vyzkoušejte efektivitu a ekonomické výhody služeb digitální výroby kovů.
Nahrajte soubory návrhů
STL , STEP (.stp), IGES (.igs), (.ZIP) nebo PDF.
Buďte také vzorem nebo nápadem
Analýza cenové nabídky a návrhu
Okamžité tovární nabídky a zprávy DfM, nejrozumnější řešení.
Výroba začíná
Digitální procesy mohou zahájit zakázky do 24 hodin.
On-Time Delivery
Dodržování slibů dodávek schválených více než 3000 kupujícími z globální společnosti.
Preventivní opatření a procesní kontroly pro změnu barvy stínící clony EMI/RFI během pájení SMT reflow
Aby se systematicky zabránilo změně barvy stínící clony EMI/RFI během pájení reflow, je zapotřebí koordinovaný přístup ve čtyřech oblastech – mazání lisovacích strojů, povrchová úprava, skladovací prostředí a parametry reflow – aby se eliminovaly kumulativní účinky více faktorů přispívajících k vysokým teplotám.
Optimalizace lisovacích procesů
Klíčem k optimalizaci lisovacích procesů je výběr lisovacích olejů a řízení procesu. Konvenční netěkavé lisovací oleje podléhají tepelné degradaci při teplotách pájení reflow 260 °C, což má za následek žlutohnědé povrchové skvrny v důsledku karbonizace nebo polymerace.
Řešením je použití plně těkavých maziv pro lisování s nízkým obsahem zbytků – tyto produkty se přirozeně odpařují během několika minut po lisování, čímž udržují povrch obrobku čistý bez nutnosti mezičištění. Vysoce kvalitní těkavé lisovací oleje jsou formulovány s odsiřenými rozpouštědly a přísadami pro extrémní tlaky; neobsahují chlór ani reaktivní síru, což zabraňuje reakci sulfidů s niklem nebo mědí ve slitinách niklu a stříbra za vzniku tmavě zbarvených sloučenin.
U vysoce přesných, progresivně ražených ochranných plechovek proti EMI/RFI je navíc nutné pravidelně ověřovat konzistenci nanášeného oleje a testovat úrovně zbytkové kontaminace pomocí metody měření kontaktního úhlu povrchu nebo extrakce rozpouštědlem, aby se zajistilo, že povrchy každé šarže zakázkových ochranných plechovek proti EMI/RFI jsou před vstupem do reflow pece čisté.
Specifikace povrchové úpravy pro pájení reflow
Specifikace povrchové úpravy pro stínící plechovky EMI/RFI musí výslovně zajišťovat kompatibilitu s profilem bezolovnatého pájení reflow při teplotě 260 °C. Ačkoli nikl-stříbro (slitina niklu a stříbra) nabízí vynikající stínící vlastnosti a tvárnost, jeho niklová složka je náchylná k oxidaci při vysokých teplotách.
Pro řešení tohoto problému lze použít specializovaný proces následné úpravy validovaný pro profil přetavování při 260 °C – tento proces přeměňuje povrch cínu na fosfátovou vrstvu, čímž účinně inhibuje růst oxidové vrstvy. Díky tomu si plechovky zachovávají perfektní pájitelnost a původní barvu i po několika cyklech přetavování při 260 °C.
Jako profesionální výrobce stínicích plechovek EMI/RFI poskytuje Supro zkušební protokoly ověřující výběr povrchové úpravy při maximální teplotě 260 °C, včetně měření barevných rozdílů a údajů o posouzení pájitelnosti před a po reflow.
Stejně důležitá je i kontrola tloušťky povlaku – příliš tenký povlak nemůže poskytnout dostatečnou ochranu před vysokými teplotami, zatímco příliš silný povlak může ovlivnit rozměrovou přesnost a konzistenci montáže zakázkových stínicích plechovek EMI/RFI.
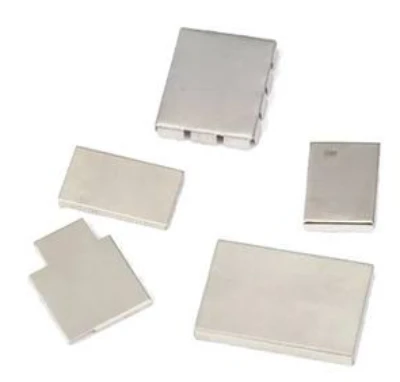
Postupy skladování a manipulace s materiálem pro stínicí plechovky EMI/RFI
Povrchová degradace stínicích plechoviek EMI/RFI často začíná před pájením reflow; kontrola skladovacího prostředí je první linií obrany proti změně barvy. Norma IPC/JEDEC J-STD-033 poskytuje jasné, standardizované pokyny pro skladování součástek citlivých na vlhkost – ideální skladovací podmínky jsou teplota 25 °C nebo nižší a relativní vlhkost 60 % nebo nižší. U otevřených součástek může skladování při nízké vlhkosti (pod 10 % relativní vlhkosti nebo pod 5 % relativní vlhkosti) účinně pozastavit počítání doby použitelnosti a zabránit oxidaci vyvolané vlhkostí.
Konkrétně pro správu skladování stínicích plechoviek EMI/RFI se doporučuje používat sklady s řízenou teplotou a vlhkostí, skladovat je na vyvýšených regálech nad zemí, aby se zabránilo kontaktu s vlhkostí ze země, vkládat do obalu vysoušedla a zavádět řízení zásob „first in, first out“ (FIFO) pro zkrácení skladovacího cyklu. U stínicích plechoviek EMI/RFI skladovaných déle než doporučenou dobu by měly být před použitím při SMT montáži provedeny namátkové kontroly kvality povrchu, aby se potvrdila absence předběžné oxidace.
Řízení křivky procesu přetavování pro stínící plechovky EMI/RFI
Nastavení křivky procesu pájení reflow přímo ovlivňuje stupeň oxidace v zakázkových stínícím plechovkách EMI/RFI. Teplota likvidu bezolovnaté pájecí pasty SAC305 je 217 °C; typická křivka reflow vyžaduje maximální teplotu 245 °C až 260 °C a doba setrvání při teplotách přesahujících 260 °C by neměla překročit 10 sekund.
U stínící clony, které již prošly optimalizací lisovacího oleje a povrchovou úpravou, zůstává správné řízení profilu přetavení konečnou ochranou proti změně barvy. Pokud změna barvy přetrvává, lze zvážit proces přetavení s využitím dusíku – dusíková atmosféra účinně potlačuje oxidaci povrchu a pájecí pasty na stínící cloně EMI/RFI snížením koncentrace kyslíku uvnitř pece.
Společnost Supro poskytuje zákazníkům jasné parametry kompatibility s reflow – včetně maximální teploty špičky, doby nad bodem likvidu a celkové doby trvání tepelného cyklu – takže procesní okno lze během montáže upravit podle specifických specifikací stínící clony EMI/RFI.
Hledáte spolehlivou firmu na zakázkovou výrobu plechu?
Promluvte si s týmem odborníků Supro MFG
Kontaktujte nás pro konkurenční ceny z továrny,
a celou řadu služeb technické podpory.
Závěr
Změna barvy stínící clony EMI/RFI po pájení reflow je problém s kvalitou, kterému lze předejít, a který pramení z chemie procesu, výběru materiálu a kontroly prostředí. Hlavní příčiny – zbytky netěkavého lisovacího oleje, náchylnost základního materiálu k oxidaci, nesprávné skladovací podmínky a interakce s tavidlem – lze řešit pečlivou specifikací a přísným řízením procesu.
Jako profesionální výrobce ochranných plechovek proti EMI/RFI se společnost Supro těmito problémy zabývá ze tří vzájemně souvisejících hledisek: výběrem maziv pro lisování, která se zcela odpaří pod teplotou pájení a rozloží se bez zanechání zbytků; stanovením specifikací povrchové úpravy ověřených tepelnými profily bez použití olova; a implementací skladovacích protokolů, které zabraňují předběžné oxidaci.
Pokud jsou tyto faktory systematicky řešeny, zakázkové stínicí plechovky EMI/RFI si po pájení reflow zachovávají integritu povrchu – splňují tak jak estetické standardy kvality, tak zajišťují odolnost proti korozi.
Společnost Supro Manufacturing Co., Ltd. má více než 20 let zkušeností s návrhem a výrobou vysoce přesných stínící clony EMI/RFI. Pokud potřebujete technické specifikace, řešení na míru nebo dotazy k partnerství s OEM, kontaktujte prosím ihned společnost Supro. Náš profesionální technický tým je vždy připraven poskytnout vám řešení na míru.







