Filtrovat příspěvky podle kategorie

služby v oblasti výroby plechů

Kompletní průvodce automatizovanou výrobou plechových dílů: Zefektivnění výroby

Vzhledem k neustále se zkracujícím dodacím cyklům, extrémním požadavkům na tolerance a poptávce trhu po malosériové výrobě s vysokou mírou přizpůsobení se omezení tradičních procesů výroby plechů stávají stále zřetelnějšími. Jako profesionální výrobce automatizované výroby plechů chápe Supro, že klíčem k překonání těchto bariér je integrace fragmentovaných procesních kroků do soudržného a adaptivního výrobního systému. Moderní automatizovaná výroba plechů přesahuje pouhé stohování zařízení. Využívá digitální vlákno k vytvoření komplexní datové konektivity od návrhu až po dodávku. V kombinaci s flexibilními realizačními jednotkami a algoritmy pro rozhodování v reálném čase buduje responzivní a kvalitní inteligentní výrobní ekosystém. Hlavní hodnota automatizované výroby plechů spočívá v řešení dvou hlavních výzev ve špičkové výrobě: výjimečná konzistence kvality a odolnost komplexního dodavatelského řetězce. Například díky uzavřené smyčce procesního řízení při řezání laserem a adaptivním systémům kompenzace úhlu během ohýbání udržuje Supro tolerance dávek v rozmezí ±0.1 milimetru. Současně automatizované plánování výroby a alokace materiálu zkracují dobu přechodu u objednávek více produktů o 70 %.

Kompletní průvodce automatizovanou výrobou plechových dílů: Zefektivnění výroby Číst dále »
zakázkové kovové základní díly z nerezové oceli

Proces ohýbání plechů z nerezové oceli: Praktický průvodce

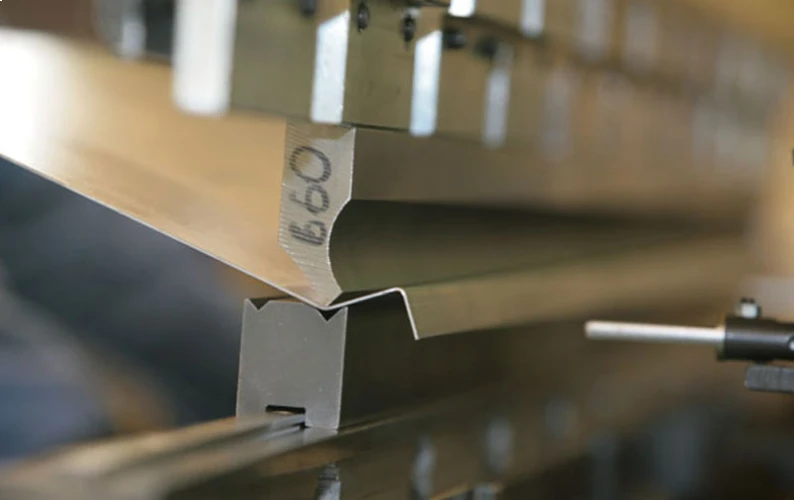
V oblasti nákupu a výroby plechů z nerezové oceli není ohýbání plechů z nerezové oceli zdaleka jednoduchý proces tváření plastů. Vysoká míra zpevnění, výrazný sklon k elastickému pružnění a relativně nízká tepelná vodivost, které jsou vlastní třídám nerezové oceli, jako jsou 304 a 316, odlišují proces ohýbání plechů z nerezové oceli od procesu ohýbání běžné nízkouhlíkové oceli, což z ní činí technologii, která vyžaduje vysokou úroveň odborných znalostí a řízení procesu. Nesprávné techniky ohýbání mohou vést k praskání, nekonzistentním úhlům ohybu, poškození povrchu nebo nadměrnému opotřebení nástrojů, což přímo ovlivňuje strukturální integritu dílů a dodací náklady. Tento článek systematicky analyzuje proces ohýbání plechů z nerezové oceli – včetně výběru materiálu, přesné konfigurace nástrojů a zařízení, procesních parametrů a strategií řízení pružnosti – s cílem dosáhnout vysoce přesné a konzistentní kvality ohýbání. Ať už se jedná o rychlé prototypování nebo o velkoobjemové zakázkové ohýbání plechů z nerezové oceli, zvládnutí těchto principů je základním kamenem pro zajištění výkonu dílů, kontrolu nákladů,

Proces ohýbání plechů z nerezové oceli: Praktický průvodce Číst dále »

ohýbací držák z hliníkové slitiny

výběr materiálu pro ohýbání hliníkových plechů

V oblasti přesného ohýbání hliníkových plechů platí základní princip: Výběr materiálu je primárním určujícím faktorem spolehlivosti procesu a výkonu součásti. Běžné vady – praskání, nekonzistentní pružnost a povrchové škrábance – zřídkakdy pramení pouze z chyb při zpracování; obvykle vznikají z nesouladů mezi vlastnostmi materiálu a procesem. Zjednodušeně řečeno, proces ohýbání hliníkových plechů je reduktivní; v podstatě se jedná o přesnou reakci mikrostruktury materiálu na složité napěťové stavy. Proto by při ohýbání hliníkových plechů neměl být návrh ohýbání založen na existujícím plechu. Místo toho je pro výběr optimálního materiálu pro ohýbání hliníkových plechů a podmínek tepelného zpracování nezbytná důkladná analýza geometrie ohybu, funkčních požadavků a charakteristik deformace materiálu. To vyžaduje hluboké pochopení toho, jak vlastnosti materiálu – jako je modul pružnosti, mez kluzu a prodloužení – přímo určují pružnost a minimální poloměr ohybu. Cílem tohoto článku je poskytnout profesionálním týmům pro zadávání zakázek a inženýrství systematický rámec pro výběr materiálu. Posouvá

výběr materiálu pro ohýbání hliníkových plechů Číst dále »

služby ohýbání válců

Průvodce procesem ohýbání válcem

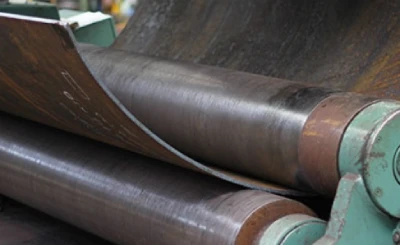
Proces ohýbání plechů válcováním zdaleka není jen jednoduchá operace tváření plechů. Jedná se o systematický výrobní proces, který transformuje ploché desky na součásti s konstantním nebo proměnným zakřivením pomocí přesného řízení elastoplastické deformace. V odvětvích, jako jsou těžké stroje, tlakové nádoby a letecký průmysl, se realizace jakéhokoli konstrukčního záměru opírá o hluboké pochopení a přesné provedení ohýbání plechů. Jeho hlavní výzvy spočívají v predikci a řízení pružnosti způsobené nelinearitou materiálu a zároveň v zajištění konzistentní křivosti po celé délce obrobku. Předvídatelný, opakovatelný a efektivní proces ohýbání plechů válcováním má přímý vliv na celkové náklady projektu, dodací cyklus a strukturální integritu konečného výrobku. Nekontrolované pružnosti, nadměrné odchylky přímosti otvorů nebo povrchové vady vedou k sekundárnímu zpracování, plýtvání materiálem a zpožděním montáže. Proto je pro spolehlivost dodavatelského řetězce zásadní povýšit proces ohýbání plechů z řemesla závislého na zkušenostech na předvídatelnou inženýrskou disciplínu založenou na materiálové vědě a procesních datech. Tato příručka

Průvodce procesem ohýbání válcem Číst dále »

minimální poloměr ohybu plechu

Výpočet poloměru ohybu plechu: Jaký je vztah k tloušťce plechu?

Při přesné výrobě plechů slouží přesný výpočet a specifikace poloměru ohybu plechu jako rozhodující spojnice mezi funkčností návrhu a proveditelností výroby. Jeho vztah k tloušťce plechu není jednoduchý lineární úměrný, ale spíše složitá spřažená rovnice zahrnující mechaniku materiálu, plastickou deformaci a řízení procesu. Běžná mylná představa se pro výpočet poloměru ohybu spoléhá výhradně na pravidlo „1 krát tloušťka materiálu“, což často vede k rizikům kvality, jako jsou vnější mikrotrhliny, rozměrová nestabilita nebo nadměrné pružné zpětné rázy. Pro rozhodování v oblasti zadávání veřejných zakázek a inženýrství je pochopení základního vztahu mezi poloměrem ohybu plechu a tloušťkou plechu – zejména logiky řízení deformace zaměřené na bezrozměrný poměr tloušťky k poloměru (t/R) a dynamické charakteristiky faktoru K ve výpočtech rozložené délky – technickým předpokladem pro vyhodnocení procesních schopností dodavatele a řízení nákladů a rizik projektu. Tento článek systematicky dekonstruuje tento vztah a poskytuje kompletní inženýrský rámec od výpočtu poloměru ohybu plechu až po simulační ověření. Jeho cílem je

Výpočet poloměru ohybu plechu: Jaký je vztah k tloušťce plechu? Číst dále »

box na nářadí pro ohýbání hliníkového plechu

Průvodce procesem výroby plechových krabic na zakázku

Ve vysoce zakázkovém průmyslovém sektoru již dávno překročila rámec pouhého řezání a svařování. Představuje komplexní systémové inženýrství, které integruje pokročilou materiálovou vědu, přesné inženýrské navrhování a přísnou kontrolu procesů. Jako výrobce plechových krabic s více než 20 lety zkušeností společnost Supro hluboce chápe, že úspěšný projekt výroby plechových krabic na zakázku začíná přesným převedením koncepčních návrhů do vyrobitelných, montovatelných a spolehlivě fungujících fyzických produktů. Tento úspěch nezávisí pouze na schopnostech zařízení, ale také na synergické integraci technologií a řemeslného zpracování. Tento článek systematicky analyzuje celý proces výroby plechových krabic – od koncepčního návrhu, analýzy vyrobitelnosti, přesného obrábění a povrchové úpravy až po konečné ověření. Zabývá se klíčovými technologiemi, body kontroly kvality a osvědčenými postupy v každé fázi s cílem pomoci vám pochopit, jak standardizovaný, technicky navržený proces výroby plechových krabic transformuje konstrukční záměr do plechových krabic, které splňují přísné specifikace.

Průvodce procesem výroby plechových krabic na zakázku Číst dále »

zakázková nerezová ovládací skříň

Venkovní nerezové skříňky na míru: Vyrobeno pro náročné prostředí

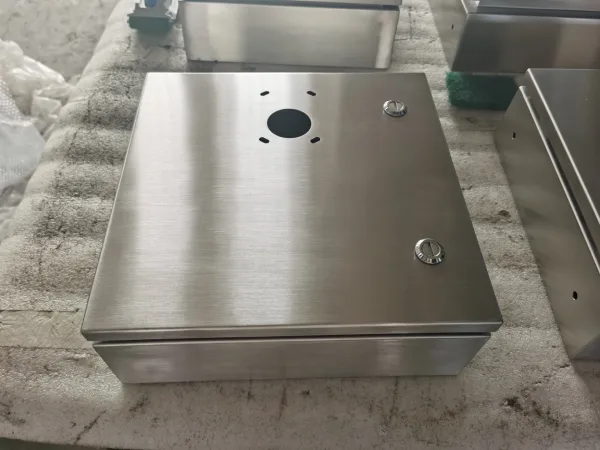
Ochranné schopnosti standardních venkovních nerezových skříní se často ukážou jako nedostatečné, když se setkají se složitým, dynamickým a mnohostranným namáháním prostředí. Výzvy, kterým venkovní nerezové skříně čelí, sahají daleko za hranice pouhé dešťové vody. Zahrnují synergickou síť chemické a elektrochemické koroze, fyzikálního a mechanického destruktivního zatížení, pronikání klimatu a degradace vnitřního mikroprostředí – včetně pronikání vlhkosti prostřednictvím „dýchacího efektu“ způsobeného teplotními rozdíly. Každý svar, který není specificky navržen, každý konstrukční prvek neodpovídající zatížení na místě, a každý těsnicí materiál, který není navržen pro extrémní teplotní rozsahy, se může stát výchozím bodem pro selhání skříně. Jako specializovaný výrobce zakázkových venkovních nerezových skříní si společnost Supro uvědomuje, že spolehlivost závisí na tom, zda se s každou skříní zachází jako s inženýrsky navrženým systémem vyžadujícím rovnováhu se specifickým polem namáhání prostředí. Tento článek systematicky zkoumá z inženýrského hlediska, jak zakázkové venkovní nerezové skříně dosahují komplexního výkonu – od ochrany proti korozi a mechanické stability až po adaptaci na klima – prostřednictvím vědeckého výběru materiálů, konstrukčního návrhu, technologie těsnění a environmentální validace.

Venkovní nerezové skříňky na míru: Vyrobeno pro náročné prostředí Číst dále »

zakázkové kovové základní díly z nerezové oceli

Ohýbání plechů z nerezové oceli: Příčiny praskání a řešení

Praskání během ohýbání nerezového plechu není jen výrobní chyba. Má přímý dopad na strukturální integritu výrobku, dlouhodobou odolnost proti korozi a celkové náklady na vlastnictví konečných projektů. Pochopení technických příčin trhlin v nerezovém plechu při ohýbání je zásadní pro řízení rizik kvality dodavatelského řetězce a hodnocení technických schopností dodavatelů. Trhliny v nerezovém plechu při ohýbání v podstatě představují selhání materiálu při ohybovém namáhání. Hlavní příčiny pramení z úrovně materiálové vědy: Austenitické nerezové oceli (např. 304) a feritické nerezové oceli (např. 430) vykazují zásadní rozdíly v rychlosti zpevnění a tažnosti. Pokud je směr válcování materiálu rovnoběžný s linií ohybu, využívá směr nejslabší tažnosti, což výrazně zvyšuje riziko trhlin při ohýbání. Za druhé, nesprávné řízení procesu ohýbání nerezového plechu – například použití minimálního poloměru ohybu pod limitem materiálu – přímo způsobuje trhání vláken na vnějším povrchu. Robustní proces ohýbání nerezového plechu musí systematicky integrovat...

Ohýbání plechů z nerezové oceli: Příčiny praskání a řešení Číst dále »

formy na ohýbání plechů

Kompletní průvodce CNC ohýbáním plechů

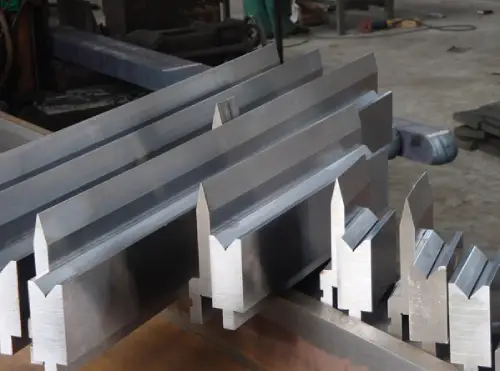
Výjimečný proces CNC ohýbání plechů není jen ohýbací operace, ale předvídatelný inženýrský systém, který začíná návrhem pro vyrobitelnost (DFM), pokračuje přesným programováním a nakonec je realizován prostřednictvím přísné kontroly procesu. Hlavní hodnota CNC ohýbání plechů spočívá v systematickém snižování celkových nákladů na vlastnictví (TCO) prostřednictvím filozofie výroby „napoprvé správně“. Technicky vzato, překročení nákladů a zpoždění dodávek často pramení z nedostatečného odhadu charakteristik pružnosti materiálu ve fázi návrhu a interference v sekvenci ohýbání. Zralý systém CNC ohýbání plechů se spoléhá na dynamické výpočty K-faktoru, modely kompenzace pružnosti založené na mezi kluzu materiálu a přesné zvládnutí rozložení napětí v zápustce. Tyto faktory přímo určují konzistenci, přesnost montáže a dlouhodobou spolehlivost CNC komponentů pro ohýbání plechů. Tento článek systematicky popisuje tok profesionálního procesu CNC ohýbání plechů – od návrhu pro vyrobitelnost (DFM), plánování procesu a výběru nástrojů až po kontrolu kvality – s cílem optimalizovat výkon komponent a snížit náklady. Klíčové postavení přesného CNC

Kompletní průvodce CNC ohýbáním plechů Číst dále »

ohýbací držák z hliníkové slitiny

Ohýbání hliníkového plechu bez praskání: Kompletní průvodce

V oblasti tváření kovů není ohýbání hliníkových plechů bez praskání jen otázkou nastavení parametrů, ale spíše systematickým inženýrským procesem zahrnujícím synergii materiálové vědy, mechaniky deformace a konstrukce přesných nástrojů. Vady způsobené praskáním jsou mnohem více než pouhé povrchové nedokonalosti; přímo narušují kontinuitu vláken materiálu, což vede k drastickému poklesu strukturální integrity, dynamické únavové pevnosti a odolnosti součásti proti korozi v namáhání. Klíčem k úspěšnému procesu ohýbání hliníkových plechů je hluboké pochopení a přesné řízení jeho jedinečného chování při plastickém toku a mechanismů selhání. Na základě metalurgických principů a inženýrské praxe tento článek systematicky analyzuje celý proces ohýbání hliníkových plechů – od výběru stavu slitiny a výpočtu deformace až po optimalizaci nástroje – a poskytuje praktický, profesionální rámec řešení pro eliminaci trhlin v ohybu. Základní materiály – Pochopení charakteristik ohýbání hliníkových plechů Při plánování projektů ohýbání hliníkových plechů závisí úspěch především na…

Ohýbání hliníkového plechu bez praskání: Kompletní průvodce Číst dále »

elektrická svorkovnice

Výroba svorkovnic: Strategie pro zamezení povrchových vad

U svorkovnic navržených tak, aby splňovaly specifické stupně krytí (NEMA/IEC), není integrita povrchu v žádném případě pouze otázkou vizuální estetiky. Hluboké prohlubně a pronikající škrábance v podstatě fungují jako body koncentrace napětí; ve vibrujícím nebo vlhkém prostředí mohou výrazně urychlit selhání povlaku a způsobit štěrbinovou korozi, což přímo ohrožuje dlouhodobou spolehlivost vnitřních elektrických součástí. Základní příčiny těchto vad lze obvykle vysledovat k adheznímu opotřebení mezi raznicí a plechem během ohýbání, stejně jako k nárazům vyplývajícím z nedostatečné ochranné izolace během manipulace. Jako profesionální výrobce zakázkových svorkovnic jsme analyzovali výše uvedené mechanismy selhání a sdílíme výrobní ověřené preventivní procesní přístupy – od elastické mediální izolace pro ohýbací raznice až po kompletní pokrytí procesu předběžnými ochrannými materiály – abychom zásadně eliminovali tato rizika týkající se kvality povrchu a zajistili výkon zakázkových svorkovnic po celou dobu jejich životnosti v náročných provozních podmínkách. Identifikace primárních zdrojů poškození povrchu svorkovnic ve výrobním procesu

Výroba svorkovnic: Strategie pro zamezení povrchových vad Číst dále »

ohýbací držák z hliníkové slitiny

Ohýbání plechů vzduchem: Principy procesu a průvodce pružností

V moderní kovovýrobě se proces ohýbání plechů vzduchem stal základní technikou pro dosažení flexibilní, efektivní a nákladově kontrolované výroby, obzvláště vhodný pro prostředí, která zpracovávají rozmanité zakázky s malým objemem. Základním principem ohýbání plechů vzduchem je použití řízeného tlaku ve třech nezávislých bodech pro tvarování plechu. Tím se materiál zavěsí ve „vzduchové“ mezeře, což umožňuje široký rozsah úhlů ohybu s minimálními požadavky na nástroje. Zdánlivá jednoduchost ohýbání plechů vzduchem však maskuje jeho inherentní technickou složitost. Zvládnutí této technologie zahrnuje nejen provádění ohýbací akce, ale také přesné předpovídání a řízení pružnosti – elastického zotavení materiálu po odlehčení. Pružnost při ohýbání plechů vzduchem je určena mezí kluzu materiálu, modulem pružnosti a zvolenou geometrií nástroje. Pokud se pružnost přesně nekompenzuje, má to přímý dopad na rozměrové tolerance, což vede k problémům s montáží, zvýšené míře zmetkovitosti a nákladným sekundárním opravám. Proto je nezbytné hluboké pochopení mechanických principů ohýbání plechů vzduchem.

Ohýbání plechů vzduchem: Principy procesu a průvodce pružností Číst dále »

služby ohýbání plechů

5052 Výroba hliníkových plechů: Průvodce procesem ohýbání

V oblasti výroby hliníkových plechů představuje ohýbání hliníkové slitiny 5052 jedinečné procesní výzvy, které vyžadují základní pochopení metalurgického chování slitiny. Jako tepelně nezpracovatelná slitina hliníku a hořčíku jsou její mechanické vlastnosti a tvařitelnost přímo závislé na stavu zpevnění (např. H32, H34). Hlavní výzvou v procesu ohýbání hliníkových plechů spočívá v kontrole pružnosti – jevu, který je u hliníku výrazně výraznější než u oceli díky jeho nižšímu modulu pružnosti (přibližně 69 GPa). To vyžaduje přesné kompenzační strategie založené na datech specifických pro materiál, spíše než obecná pravidla. Aby se zabránilo praskání nebo vadám pomerančové kůry během procesu ohýbání, je nezbytná přísná kontrola struktury zrna spolu s dodržováním požadavků na minimální poloměr ohybu na základě tloušťky a stavu plechu. Úspěšné ohýbání vyžaduje systematický přístup integrující analýzu konečných prvků (FEA) pro simulaci, statistické řízení procesů (SPC) pro monitorování a dodržování principů geometrického kótování a tolerance (GD&T). Tento článek systematicky objasňuje hlavní...

5052 Výroba hliníkových plechů: Průvodce procesem ohýbání Číst dále »

zakázková výroba pozinkovaného ocelového držáku

Svařování pozinkovaných plechů: Procesy a aplikace

V rámci komplexního procesu výroby pozinkovaných plechů slouží svařování jako kritická operace určující strukturální integritu a dlouhodobou trvanlivost konečného výrobku – což je přesný úkol plný technických výzev. Základní rozpor při svařování pozinkovaných plechů pramení z fyzikálních vlastností zinkového povlaku: bod varu zinku (přibližně 907 °C) je výrazně nižší než bod tání oceli (přibližně 1500 °C). Tato nerovnost způsobuje, že se zinková vrstva prudce odpařuje za vysokých teplot svařovacího oblouku, což vede k problémům, jako je pórovitost svaru, silné rozstřikování a pronikání zinkových par do hranic zrn – což může způsobit křehnutí tekutého kovu (LME). Tyto vady přímo ohrožují pevnost spoje a narušují kontinuitu povlaku, čímž vytvářejí iniciační body pro budoucí korozi. Úspěšný proces svařování pozinkovaných plechů proto daleko přesahuje dosažení kovového spojení; představuje systematický proces inženýrského řízení. Tento článek provede hloubkovou analýzu čtyř základních procesů svařování pozinkovaných plechů: svařování plynem (GMAW), odporové svařování

Svařování pozinkovaných plechů: Procesy a aplikace Číst dále »

zakázková výroba plechových nádrží z nerezové oceli

Zakázková výroba nerezových plechů: Průvodce přesným řezáním

V rámci současné přesné výroby se poptávka po zpracování plechů z nerezové oceli vyvinula od zpracování jednoduchých geometrických tvarů k přesné realizaci složitých, volných kontur. Úspěšné procesy řezání plechů z nerezové oceli na zakázku nejsou výstupem jednoho stroje, ale spíše technického systému, který hluboce integruje materiálovou vědu, digitalizované procesy a přesné řízení. V rámci zakázkové výroby plechů z nerezové oceli je realizace jakéhokoli tvaru zásadně omezena inherentním chováním materiálu. Například odlišné tendence austenitických nerezových ocelí (jako je 316L) ke zpevňování ve srovnání s feritickými nerezovými ocelemi (jako je 430) přímo diktují strategie parametrů a logiku řízení tepelně ovlivněných zón pro procesy řezání plechů z nerezové oceli. Současně slouží orientace válcování a počáteční stav napětí plechu jako základ pro predikci a kompenzaci deformace po obrábění složitých kontur. Spolehlivé řešení přesného řezání na zakázku se proto zásadně opírá o přesné řízení celého plechu z nerezové oceli.

Zakázková výroba nerezových plechů: Průvodce přesným řezáním Číst dále »

výroba prototypů plechových dílů

Výroba plechů pro letecký průmysl: Kompletní průvodce procesy a materiály

Výroba plechů pro letecký průmysl není obyčejné kovoobrábění; představuje konvergenci inženýrství, materiálové vědy a přesné výroby. Jejím jádrem je přeměna vysoce výkonných slitin na spolehlivé konstrukční komponenty schopné odolat extrémním provozním podmínkám prostřednictvím řízené plastické deformace. Základní rozdíly mezi výrobou plechů pro letecký průmysl a zpracováním komerční kvality se projevují ve třech klíčových aspektech: procesy musí být přizpůsobeny tak, aby se uvolnil specifický potenciál materiálů, jako jsou hliníkové slitiny tvrzené T6 nebo Ti-6Al-4V; tolerance pro letecký průmysl jsou obvykle přísnější než ±0.13 mm, což vyžaduje statistickou kontrolu procesů a plnou sledovatelnost v průběhu celé výroby. Pochopení jedinečných charakteristik výroby plechů pro letecký průmysl představuje základní krok pro zavedení kvalifikovaných hodnocení dodavatelů a technických jednání. Tento článek si klade za cíl dekonstruovat klíčové prvky procesního řetězce výroby plechů pro letecký průmysl. Zahrnuje výběr materiálu, přesné tváření, techniky spojování a systémy kontroly kvality v souladu s normami AS9100 a Nadcap. Mezi klíčové oblasti zájmu patří obráběcí vlastnosti leteckých materiálů, jako jsou hliníkové slitiny, titan...

Výroba plechů pro letecký průmysl: Kompletní průvodce procesy a materiály Číst dále »
hliníkové plechy ohýbání kovových rohových konzolových dílů

Zakázkové kovové trojúhelníkové konzoly: Odolné a všestranné

Jako jádro systémů konstrukčních spojů nejsou zakázkové kovové trojúhelníkové konzoly obecnými komponenty, ale kritickými mechanickými prvky navrženými pomocí přesných výpočtů. Jejich konstrukční principy vycházejí ze statické stability trojúhelníků, což zajišťuje efektivní a spolehlivý přenos komplexních zatížení na hlavní konstrukci. Pro profesionální zadávání veřejných zakázek spočívá jádro v pochopení celého inženýrského řetězce od návrhu zakázkových kovových trojúhelníkových konzol až po validaci: materiálová věda využívající vysokopevnostní konstrukční ocel, přesná kovová výroba založená na CNC děrování a deterministických ohýbacích procesech a systém zajištění kvality striktně dodržující normy, jako jsou UL a ICC-ES. Hodnota zakázkových kovových trojúhelníkových konzol spočívá v tom, že výrobci převádějí abstraktní inženýrská zatížení do předvídatelného konstrukčního výkonu, podpořeného komplexní dokumentací o shodě ověřenou statickým zatížením, únavou a korozní odolností. Výběr profesionálního výrobce kovových trojúhelníkových konzol znamená zajištění dlouhodobého řešení pro kontrolu rizik a zajištění výkonu pro váš projekt. Klíčová role kovových trojúhelníkových konzol v moderní architektuře a průmyslových instalacích

Kovové trojúhelníkové konzoly na míru: Odolné a všestranné Číst dále »

ohýbání hliníkových plechů

Pochopení principů minimálního poloměru ohybu plechů

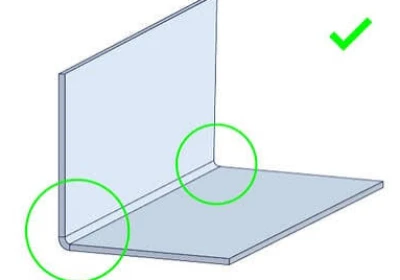
Při koordinaci mezi návrhem plechových dílů a jejich zadáváním nelze přehlížet princip minimálního poloměru ohybu plechu. Konstruktéři, kteří se snaží o esteticky ostré rohy, se během prototypování často setkávají s praskáním materiálu nebo nekontrolovatelným pružným zpětným rázem, což vede ke zpožděním projektu, překročení nákladů a rizikům v oblasti kvality. Minimální poloměr ohybu plechu v zásadě není volně škálovatelný parametr CAD ani pouhá empirická hodnota; představuje kritické omezení, kde se sbíhají mechanika plasticity materiálu, okna procesu tváření a konečný konstrukční výkon dílu. Jeho chybná interpretace jako nastavitelného detailu po návrhu spíše než povinného parametru validace před návrhem je hlavní příčinou selhání při zpracování plechu. Tento článek systematicky analyzuje klíčové proměnné minimálního poloměru ohybu plechu a poskytuje inženýrské principy a ověřovací rámce přímo použitelné pro revize návrhů a cenové nabídky dodavatelů. Jeho cílem je překlenout propast mezi návrhem a výrobou a zajistit vyrobitelnost dílů, strukturální integritu a kontrolu nákladů. Správné uplatňování těchto principů je základním kamenem pro přesné...

Pochopení principů minimálního poloměru ohybu plechových dílů Číst dále »

výroba plechů pro automobily

Výroba plechů pro automobilový průmysl: Svařovací procesy a běžné problémy

V moderním inženýrství automobilových karoserií tvoří výroba plechů pro automobily fyzický základ konstrukce karoserie, zatímco svařovací procesy představují klíčovou technologii umožňující vysoce pevnou a přesnou strukturální integraci stovek lisovaných plechových komponentů. Kvalita svařovacích procesů pro výrobu plechů pro automobily přímo určuje statickou a dynamickou tuhost, únavovou odolnost a bezpečnost při nárazu karoserie, což představuje nejdůležitější fázi výroby ovlivňující strukturální integritu vozidla. S postupujícími trendy v odlehčování představují vícemateriálové hybridní karoserie zahrnující vysokopevnostní oceli a hliníkové slitiny stále závažnější výzvy pro svařovací procesy pro výrobu plechů pro automobily. Patří mezi ně otázky, jako je metalurgická kompatibilita mezi různými materiály, kontrola tepelné deformace a spolehlivost spojů. Systematické pochopení principů svařovacího procesu, hranic aplikace a souvisejících typických rizik kvality je proto klíčové pro zajištění konečné kvality výroby plechů pro automobily, kontrolu výrobních nákladů a udržení stability dodavatelského řetězce. Tento článek poskytuje hloubkovou analýzu běžných svařovacích procesů pro výrobu plechů pro automobily z pohledu...

Výroba plechů pro automobilový průmysl: Svařovací procesy a běžné problémy Číst dále »

výroba dílů z automobilového plechu

5 oblíbených procesů výroby plechů

V moderní výrobě tvoří procesy zpracování plechů základní kámen pro nespočet produktů, od automobilových karoserií a leteckých komponentů až po běžné domácí spotřebiče. Každý proces zpracování plechů přímo ovlivňuje geometrickou přesnost, strukturální integritu a funkční spolehlivost konečného produktu. Úspěch projektu nezávisí na jediném procesu zpracování plechů, ale vyžaduje strategickou integraci několika klíčových technologií. Tento článek se ponoří do pěti základních technologií současného zpracování plechů: laserové řezání, CNC ohýbání, lisování a tváření zápustkami, svařování a spojování a povrchová úprava. Zkoumáme logiku procesu každé technologie, její roli v celém výrobním postupu a kritické body kontroly kvality nezbytné pro dosažení inženýrských cílů. Přesný základ procesů zpracování plechů: Řezání laserem Technická způsobilost laserového řezání jako úvodní fáze celého procesu zpracování plechů zásadně stanovuje měřítko kvality pro všechny následné operace. Jeho základní hodnota spočívá v bezztrátovém a vysoce věrném překladu digitálního návrhu.

5 oblíbených procesů výroby plechů Číst dále »

Pouzdro baterie

Povrchová úprava hran pouzdra baterie: Snížení rizika zkratů

Elektrifikace automobilového průmyslu představuje pro výrobu bateriových pouzder bezprecedentní výzvy. Mezi mnoha aspekty kvality ve výrobě – včetně rozměrové přesnosti, integrity svarů a tepelného managementu – existuje jeden způsob selhání, který se nejsnadněji přehlíží, přestože může vést ke katastrofickým selháním: ostré hrany a zbytkové otřepy. U vysokonapěťových bateriových systémů slouží izolační bariéra mezi vodivými součástkami a pouzdrem baterie jako kritická obranná linie proti elektrickým selháním. Pokud má pouzdro baterie elektromobilu ostré hrany nebo zbytkové otřepy vzniklé v důsledku procesů, jako je lisování, řezání laserem nebo obrábění, vibrace vozidla a tepelné cykly mohou způsobit, že tyto výstupky proniknou izolační fólií, separačním materiálem nebo pláštěm kabelového svazku. Výsledkem je částečný výboj, jiskření nebo katastrofické zkraty. Eliminace rizik souvisejících s otřepy není jen kosmetický problém – je to základní bezpečnostní požadavek, který vyžaduje systematické technické kontroly, jasné specifikace a validované procesní schopnosti. Problémy s otřepy v pouzdrech baterií: Posouzení rizik Během lisování, řezání laserem nebo

Povrchová úprava hran pouzdra baterie: Snížení rizika zkratů Číst dále »

továrna na lisování plechů v Číně

Co je to transferová ražba a jak funguje?

V moderní velkoobjemové výrobě plechů vyžaduje dosažení přesných tolerancí pro hlubokotažená pouzdra nebo složité součásti použití specifických výrobních metod. Při řešení složitých sekundárních operací jsou standardní metody kontinuálního ražení často nedostatečné. Z tohoto důvodu se transferové ražení ukázalo jako konečné inženýrské řešení. Transferové ražení je v podstatě pokročilý proces tváření kovů, při kterém se jednotlivé plechové polotovary pohybují přes několik nezávislých ražených stanic. Tento pohyb se provádí automatizovaným tříosým systémem, který využívá specializované mechanické prsty a vodicí lišty. Na rozdíl od tradičních procesů s podáváním do cívky proces transferového ražení fyzicky odděluje polotovary od kovového pásu hned na první ražené stanici. Úplné oddělení obrobku umožňuje výrobním inženýrům provádět extrémně hluboké tažení, děrování boční vačkou a složité operace lemování, aniž by byli omezeni fyzickými omezeními kontinuálních nosných pásů. Pro odborníky v oblasti nákupu, kteří pořizují automobilové konzole nebo komerční elektrické skříně, specifikace zakázkového transferového ražení přímo zlepšuje...

Co je to transferová ražba a jak funguje? Číst dále »

přesné lisování plechů

Co je to kombinovaná ražba a jak funguje?

Při získávání vysoce přesných plechových dílů je udržení absolutní soustřednosti a přísné rovinnosti během velkoobjemové výroby již dlouho trvalou inženýrskou výzvou. Právě zde však technologie kombinovaného ražení prokazuje svou průmyslovou hodnotu. Na rozdíl od progresivních procesů ražení, které vyžadují přesun dílů mezi více stanicemi a inherentně nesou riziko kumulativních odchylek tolerancí, proces kombinovaného ražení provádí děrování i vyřezávání současně v rámci jednoho ražení. Pro manažery nákupu a konstruktéry, kteří hodnotí investice do forem, je specifikace přesného kombinovaného ražení klíčová pro optimalizaci jednotkových nákladů a eliminaci potřeby sekundárních operací. Soustředěním všech řezných sil do jedné, vysoce kalibrované stanice zajišťuje tento proces ražení výjimečnou opakovatelnost rozměrů s kontrolou tolerance obvykle s přesností ±0.001 palce. Tato přesná strukturální integrita je nezbytně nutná pro náročné geometrie plochých profilů, jako jsou laminace motorů, přesné podložky a panely pouzder baterií. Tento článek poskytuje podrobnou analýzu architektury jádra formy a podrobný mechanický pracovní postup.

Co je to kombinovaná ražba a jak funguje? Číst dále »

plechové lisovací díly

Vysoce efektivní lisování kovů: Zkrácení dodacích lhůt pro středně velké projekty

Vzhledem k napjatým výrobním harmonogramům čelí nákupčí a technické týmy obrovskému tlaku na zrychlení doby uvedení na trh, aniž by byla ohrožena integrita součástí. Pro středně objemovou výrobu – která obvykle překlenuje kritickou mezeru mezi roční produkcí 10 000 a 100 000 kusů – zůstává dosažení optimální rovnováhy mezi amortizací nástrojů a rychlostí výroby hlavní výzvou pro dodavatelský řetězec. Tradiční CNC tvářecí procesy často vedou k nadměrně dlouhým cyklům, zatímco složité progresivní sestavy nástrojů vyžadují nadměrné počáteční kapitálové investice a zdlouhavé cykly vývoje nástrojů. Z tohoto důvodu vysoce optimalizované strategie lisování plechů již nejsou pouze možností nákupu, ale staly se provozní nutností. Implementací pokročilých zakázkových řešení pro lisování kovů – zejména konfigurací přesných kombinovaných nástrojů – mohou průmysloví odběratelé výrazně zkrátit dodací lhůty projektu. Přísně řízený proces lisování kombinovanými nástroji dokáže současně provádět operace řezání a děrování v rámci jediného lisovacího zdvihu a spolehlivě vyrábět vysoce přesné díly každých několik sekund. V tomto článku se budeme zabývat strategickými inženýrskými zásahy do dodávek lisování kovů.

Vysoce efektivní lisování kovů: Zkrácení dodacích lhůt pro středně velké projekty Číst dále »

zakázkové kovové lisovací díly

Kovové ražení pro 5G konektory a EMI stínění: Dodržování tolerancí ±0.02 mm při vysoké rychlosti

Přechod na infrastrukturu 5G změnil požadavky na procesy lisování kovů. V pásmu milimetrových vln nad 24 GHz se chování signálu v tomto pásmu řídí fyzikálními zákony a neumožňuje žádné kompromisy. Na těchto frekvencích může i sebemenší odchylka v geometrii součástek přímo vést k měřitelné ztrátě signálu, nesouladu impedance a selhání při testování shody. U základnových stanic 5G, konektorů na zadní desce a komponent RF front-end modulů je výrobní proces stejně důležitý jako samotný návrh. Lisování kovů – zejména vysokorychlostní progresivní lisování v zápustkách – se stalo preferovaným výrobním procesem pro konektorové terminály, kontaktní kolíky a kryty stínění EMI/RFI. Při správném provedení může přesné lisování kovů splňovat tolerance na úrovni mikronů, konzistenci materiálu a požadavky na hromadnou výrobu nezbytné pro nasazení 5G. Tento článek zkoumá použití zakázkového lisování kovů v elektronickém a telekomunikačním průmyslu, včetně technických požadavků, materiálových aspektů a řízení procesů. Výzvy 5G: Proč tradiční procesy lisování kovů selhávají

Lisování kovů pro 5G konektory a EMI stínění: Dodržujte tolerance ±0.02 mm při vysoké rychlosti Číst dále »

Precision automobilové kovové lisovací díly

3 běžné problémy při lisování kovů pro kryty baterií pro elektromobily

Kryty baterií pro elektromobily patří mezi nejnáročnější aplikace lisování kovů v automobilovém průmyslu. Zásobníky a víka baterií – které jsou obvykle delší než 1.5 metru – musí splňovat tolerance těsnění a rovinnosti ±0.5 milimetru na kritických dosedacích plochách, odolávat nárazovému zatížení a zachovávat si strukturální integritu po miliony výrobních cyklů. Na rozdíl od tradičních panelů karoserie automobilů jsou tyto komponenty obvykle vyrobeny z hliníkových slitin řady 5000 nebo 6000 nebo z pokročilé vysokopevnostní oceli (AHSS) – materiálů, jejichž tvářecí vlastnosti se výrazně liší od nízkouhlíkové oceli. Pro výrobu krytů baterií pro elektromobily je nezbytná certifikace IATF 16949 a kompletní dokumentace PPAP. ​​I s certifikací se však při zakázkové výrobě lisování kovů často vyskytují praktické problémy: nekonzistentní tloušťka stěny, deformace po lisování, trhliny po svařování a selhání těsnění – to vše může ohrozit celý bateriový modul. Klíčovou výzvou není to, jak tyto vady odhalit kontrolou během výrobního procesu přesného lisování kovů, ale jak je eliminovat v dané chvíli.

3 běžné problémy při lisování kovů pro kryty baterií pro elektromobily Číst dále »

ocelový lisovací držák

Lisování kovů zdravotnických prostředků: ISO 13485, sledovatelnost materiálu a náklady

Průmysl zdravotnických prostředků podléhá nejpřísnějšímu regulačnímu rámci ze všech výrobních odvětví. Při výběru dodavatelů nejsou primárním hlediskem jednotkové ceny, ale bezpečnost pacientů a dodržování předpisů. Jako základní výrobní proces pro bezpočet zdravotnických prostředků třídy II a III musí být ražení kovů přísně kontrolováno. U zdravotnických prostředků regulovaných FDA pouhé držení certifikace ISO 9001 zdaleka nestačí. Mezi související rizika patří výsledky léčby pacientů, regulační sankce a miliony dolarů v podobě odpovědnosti za stažení z trhu. Tento článek poskytuje rámec pro hodnocení výrobců ražení kovů ve zdravotnických prostředcích a zahrnuje tři neobchodovatelné klíčové prvky: ověřování certifikace ISO 13485, systémy sledovatelnosti materiálu a skutečné náklady na nedodržení předpisů. ISO 13485 – Neobchodovatelný základ pro ražení kovů ve zdravotnických prostředcích. ISO 13485 je povinná norma pro přesné ražení kovů ve zdravotnických prostředcích. Na rozdíl od ISO 9001 tato norma vyžaduje implementaci konstrukčních kontrol, řízení rizik ISO 14971 a sledovatelnost šarže (článek 7.5.9). Výrobci ražení kovů, kteří tuto certifikaci nezískali.

Lisování kovů zdravotnických prostředků: ISO 13485, sledovatelnost materiálu a náklady Číst dále »

Čínská továrna na lisování kovů

Lisování kovů v leteckém průmyslu: Běžné výzvy a řešení

Proces lisování kovů v leteckém průmyslu, jakožto kritický článek v letecké výrobě, přímo určuje výkonnostní limity a hranice spolehlivosti řady konstrukčních součástí, jako jsou draky letadel, kabinové systémy a části motorů. Hlavní hodnota přesného lisování kovů v leteckém průmyslu spočívá v dosažení významného snížení hmotnosti prostřednictvím extrémní deformace materiálu a zároveň v splnění mimořádně přísných norem pro pevnost, přesnost a trvanlivost. Tento proces realizace hodnoty je však plný zásadních rozporů: inherentní nelineární mechanické chování materiálů letecké třídy (jako jsou vysokopevnostní titanové slitiny a pokročilé hliníkové slitiny) spolu s nevyhnutelnými účinky tření, vedení tepla a elastického zotavení během zakázkového lisování kovů v leteckém průmyslu vytváří mimořádně úzké procesní okno. Tato fyzikální složitost se přímo promítá do řady technických výzev, které musí procesy lisování kovů v leteckém průmyslu systematicky překonávat – od předvídatelné regulace pružin až po zajištění mikrostrukturální integrity. Tento článek systematicky analyzuje nejčastější výzvy v procesech lisování kovů v leteckém průmyslu, včetně geometrické kontroly leteckých kovových výlisků, konzistence materiálu a souladu s výrobními předpisy.

Lisování kovů v leteckém průmyslu: Běžné výzvy a řešení Číst dále »

zakázkové automobilové ocelové hlubokotažné lisované díly

Lisování kovů v automobilovém průmyslu: Jak zlepšit efektivitu a snížit náklady

Vzhledem k tomu, že automobilový průmysl urychluje svůj přechod na elektrifikaci, čelí dvojímu úkolu: restrukturalizaci architektur vozidel a zároveň neustálému snižování nákladů. To znamená posun v rozhodování o zadávání veřejných zakázek od jednoduchého srovnání „jednotkových cen“ k hloubkovému posouzení celkových nákladů na vlastnictví. Skutečná finanční rizika pramení ze systémových nákladů – včetně těch, které vyplývají z přepracování konstrukce, plýtvání výrobou, nedostatků v kvalitě a zranitelností dodavatelského řetězce. V důsledku toho základní hodnota moderního lisování kovů v automobilovém průmyslu přesahuje samotné díly. Představuje přístup hodnotového inženýrství integrovaný do celého procesu výroby. Profesionální výrobce lisování kovů v automobilovém průmyslu může optimalizovat vyrobitelnost produktu u zdroje prostřednictvím včasné spolupráce na návrhu (DFM), dosáhnout integrace dílů a maximalizovat využití materiálu. To přímo snižuje náklady na kusovník a složitost logistiky. Současně robustní proces lisování kovů v automobilovém průmyslu, podpořený pokročilou technologií nástrojů a řízením procesů, zajišťuje kvalitu a stabilitu dodávek během hromadné výroby a zásadně zabraňuje různým skrytým nákladům. Tento článek systematicky zkoumá, jak proces lisování kovů v automobilovém průmyslu zlepšuje projekt.

Lisování kovů v automobilovém průmyslu: Jak zlepšit efektivitu a snížit náklady Číst dále »

ocelové lisování automobilových dílů

Lisování kovů v automobilovém průmyslu: Běžné problémy a řešení

V moderní automobilové výrobě tvoří proces lisování kovů pro automobily základní kámen strukturální integrity, bezpečnosti a výkonu vozidla. Statistiky ukazují, že typický automobil obsahuje více než 3 000 lisovaných komponentů, jejichž kvalita přímo určuje odolnost a bezpečnostní hodnocení vozidla. S postupujícími trendy elektrifikace a odlehčování se stále více klade důraz na přesnost, materiálovou integritu a nákladově efektivní škálovatelnost zakázkového lisování kovů pro automobily. Jako výrobce lisování kovů pro automobily s více než 20 lety hlubokých zkušeností v této oblasti společnost Supro hluboce rozumí klíčovým výzvám v tomto složitém procesním řetězci: od fyzikálních vlastností materiálu až po dynamiku nástrojů, každá proměnná přímo ovlivňuje spolehlivost a nákladovou efektivitu lisování kovů pro automobily. Naše zkušenosti ukazují, že mnoho problémů s hromadnou výrobou pramení z nedostatků v předběžném návrhu a sladění procesů. Například rozměrové odchylky způsobené pružností materiálu, riziko praskání během tváření vysokopevnostní oceli nebo kolísání kvality vyvolané opotřebením formy vyžadují systematická technická řešení. Tento dokument slouží jako komplexní průvodce pro profesionály.

Lisování kovů v automobilovém průmyslu: Běžné problémy a řešení Číst dále »

Přejděte na začátek