
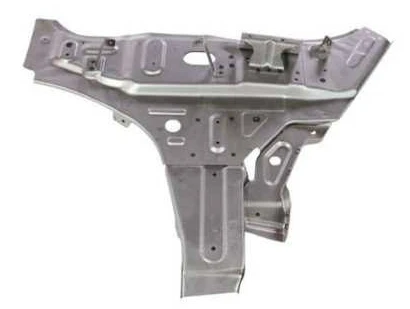






V moderním karosářském inženýrství tvoří výroba automobilových plechů fyzický základ konstrukce karoserie, zatímco svařovací procesy představují klíčovou technologii umožňující vysoce pevnou a přesnou strukturální integraci stovek lisovaných plechových komponentů. Kvalita svařovacích procesů výroby automobilových plechů přímo určuje statickou a dynamickou tuhost, únavovou odolnost a bezpečnost při nárazu karoserie, což představuje nejdůležitější fázi výroby ovlivňující strukturální integritu vozidla.
S postupujícími trendy v odlehčování představují vícemateriálové hybridní karoserie zahrnující vysokopevnostní oceli a hliníkové slitiny stále závažnější výzvy pro svařovací procesy výroby plechů v automobilovém průmyslu. Patří mezi ně otázky, jako je metalurgická kompatibilita mezi různými materiály, kontrola tepelné deformace a spolehlivost spojů. Systematické pochopení principů svařovacího procesu, hranic aplikace a souvisejících typických rizik kvality je proto klíčové pro zajištění konečné kvality výroby plechů v automobilovém průmyslu, kontrolu výrobních nákladů a udržení stability dodavatelského řetězce.
Tento článek poskytuje hloubkovou analýzu běžných svařovacích procesů pro výrobu plechů v automobilovém průmyslu z pohledu inženýrské praxe. Zkoumá mechanismy vzniku běžných vad a strategie řízení v uzavřené smyčce a nabízí rámec pro technické vyhodnocení pro profesionální rozhodování.
Ústřední role a výzvy svařovacích procesů při výrobě plechů pro automobilový průmysl
V automobilovém průmyslu výroby plechů neslouží svařování pouze jako krok montáže, ale jako základní proces transformace jednotlivých lisovaných komponentů do integrovaných struktur karoserie. Jeho klíčová role spočívá ve vytváření kontinuálních drah zatížení, které přímo určují statickou torzní tuhost vozidla, dynamické vlastnosti hluku, vibrací a vibrací (NVH) a maximální bezpečnost při nárazu.
Současné procesy svařování plechů v automobilovém průmyslu čelí mnohastranným výzvám. Posun průmyslu směrem k vícemateriálovému odlehčování s využitím pokročilých hybridních materiálů z vysokopevnostní oceli (AHSS) a hliníkových slitin představuje značné překážky. Tyto materiály vykazují výrazně odlišnou tepelnou vodivost, body tání a koeficienty tepelné roztažnosti, což komplikuje rozsah parametrů svařování a zvyšuje riziko vad, jako jsou studené trhliny v AHSS nebo pórovitost v hliníku.
Navíc při zpracování povlakovaných materiálů, jako je pozinkovaná ocel , zůstává zajištění konzistentní životnosti elektrod a kvality svaru klíčovou výzvou při velkoobjemové výrobě plechů pro automobilový průmysl. To má přímý dopad jak na nákladovou efektivitu, tak na produktivitu výroby.
Hlavní procesy svařování plechů v automobilovém průmyslu a jejich inženýrské aplikace
V rámci systémů výroby plechů pro automobilový průmysl představuje výběr svařovacích procesů kritické inženýrské rozhodnutí, které vyžaduje rovnováhu mezi konstrukčními požadavky, kompatibilitou materiálů a efektivitou výroby. Současné svařovací procesy pro výrobu plechů pro automobilový průmysl zahrnují především bodové odporové svařování (RSW), laserové svařování, různé techniky obloukového svařování a kombinace technologií mechanického upevňování.
Odporové bodové svařování
V automobilovém průmyslu dominuje bodové svařování jako primární proces spojování ocelových součástí – zejména konstrukčních prvků karoserie – díky své výjimečné spolehlivosti, vysoké rychlosti a vhodnosti pro automatizovanou výrobu.
Tento proces svařování plechů pro automobilový průmysl funguje na principu Jouleova topného jevu: na naskládané plechy je aplikován tlak pomocí elektrod, zatímco jimi prochází vysoký proud, čímž se generuje lokalizované intenzivní teplo prostřednictvím kontaktního odporu a vlastního odporu mezi obrobky a vytváří se svarový nuget. Tři kritické parametry – svařovací proud, doba svařování a tlak elektrody – musí být přesně řízeny v úzkém procesním okně. Jakákoli odchylka může vést k nedostatečné velikosti svarového nugetu (studený svar) nebo nadměrnému rozstřiku.
V této aplikaci se stala běžnou variantou technologie stejnosměrného proudu se středofrekvenčním invertorem. Poskytuje stabilnější proudový výstup, což je obzvláště výhodné pro svařování pozinkovaných ocelových plechů , a účinně potlačuje přilepování elektrod a rozstřik svařování způsobený zinkovými parami.
Laserové svařování při výrobě plechů pro automobilový průmysl
Laserové svařování v automobilovém průmyslu představuje nejvyšší standard kvality pro výrobu vnějších panelů a kritických spojů. Jeho hlavní výhodou je mimořádně vysoká hustota energie, která umožňuje přesné spoje s vysokým poměrem stran a minimální tepelnou deformací.
V rámci výroby plechů pro automobilový průmysl se laserové svařování dělí na tři hlavní typy: laserové fúzní svařování pro kontinuální utěsnění střešních a bočních panelů, čímž se dosahuje jak estetického vzhledu, tak vysoké odolnosti proti vodě; laserové pájení s použitím přídavných drátů na bázi mědi nebo hliníku, aplikovaných na exponované oblasti, jako jsou víka zavazadlového prostoru, pro vytvoření hladkých a bezchybných povrchů třídy A; a laserové dálkové skenovací svařování, které využívá vysokorychlostní galvo systémy pro bezsetrvačné přeskakování paprsku, což zajišťuje výjimečné rychlosti zpracování krátkých přírub.
Kontrola kvality laserového svařování při výrobě plechů v automobilovém průmyslu však vyžaduje mimořádně přísné standardy. Vykazuje extrémní citlivost na tolerance montáže obrobků (obvykle vyžadující <0.1 mm), čistotu plechu a přesnost paprsku. Výrobci plechů v automobilovém průmyslu musí používat vysoce přesné přípravky, systémy pro sledování svarových švů v reálném čase a online monitorování procesů (například monitorování plazmové emise nebo zadního tepelného záření), aby zajistili, že každý svar splňuje dvojí standardy pevnosti a estetiky.
Obloukové svařování a jeho varianty
Pro komponenty větší tloušťky nebo složité konstrukce, jako jsou pomocné rámy podvozku, rámy sedadel a příčné nosníky, je svařování v ochranné atmosféře plynu a jeho pokročilé varianty nepostradatelnými procesy výroby plechů v automobilovém průmyslu.
Svařování v ochranné atmosféře inertního/aktivního plynu taví přídavný drát a základní kov obloukem pod ochranným plynem a vytváří tak vysoce pevné spoje. Technologie Cold Metal Transfer (CMT) minimalizuje přívod tepla díky přesným cyklům „horké-studené“ a mechanickému oddělování kapek, čímž prakticky eliminuje rozstřik a výrazně snižuje deformaci při svařování tenkých plechů. Díky tomu je ideální volbou pro svařování vysoce přesných tenkostěnných součástí z nerezové oceli nebo hliníkových slitin, jako jsou dveřní panty a přihrádky na baterie.
Technologie mechanických a hybridních spojů v automobilovém průmyslu
Hybridní techniky kombinující mechanické upevňování s lepením se staly strategickou volbou v moderních procesech výroby plechů v automobilovém průmyslu, které řeší problémy spojování různých materiálů oceli a hliníku a aplikace lehkých kompozitních materiálů.
Samovrtné nýtování nevyžaduje žádné předvrtané otvory. Speciální nýty pronikají do horního materiálu a za studena vytvářejí vzájemně propojený spoj ve spodním materiálu, čímž se zabrání křehkým fázím vznikajícím tavným svařováním různých kovů a zároveň se zajistí vynikající dynamická únavová odolnost.
Vrtací šrouby využívají třecí teplo generované vysokou rychlostí otáčení ke změkčení materiálů a zároveň k vrtání, tváření a řezání závitů. Tato technika je obzvláště vhodná pro spojování hliníkových a tlakově litých součástí při výrobě plechů pro automobily.
Technologie lepení, zejména vysokopevnostní konstrukční lepidla, nejenže poskytuje dodatečnou pevnost a tuhost spoje, ale zásadně také dosahuje nepřetržitého utěsnění a tlumení. Také účinně izoluje elektrochemickou korozi mezi různými materiály.
Běžné problémy s kvalitou a strategie řízení v procesech svařování plechových dílů v automobilovém průmyslu
Systematické řízení problémů s kvalitou svařování při výrobě plechů pro automobilový průmysl je klíčové pro zajištění integrity konstrukce karoserie, bezpečnosti a nákladově efektivní výroby. Běžné vady se nevyskytují izolovaně, ale jsou důsledkem souhry procesů, materiálů, zařízení a systémů řízení, což vyžaduje jejich omezení pomocí preventivních inženýrských strategií.
Deformace při svařování a koncentrace napětí při výrobě plechů pro automobilový průmysl
Při výrobě plechů pro automobilový průmysl vznikají deformace při svařování a zbytková pnutí v zásadě v důsledku nerovnoměrného tepelného cyklování. Během svařovacích procesů způsobují lokalizované vysoké teploty roztahování materiálu, které je však omezeno okolním studeným kovem, což vede k tlakové plastické deformaci.
Následné ochlazení a smrštění pak vystaví tuto oblast tahovému napětí, které nakonec vytvoří zbytková tahová napětí. U součástí z nerezové oceli je tento efekt obzvláště výrazný kvůli jejich nižší tepelné vodivosti a vyššímu koeficientu tepelné roztažnosti, což je činí náchylnějšími k rozměrovým odchylkám, montážním mezerám nebo únavovému porušení.
Strategie řízení jsou vícevrstvé. Primárním přístupem je optimalizace svařovacích procesů pro výrobu plechů v automobilovém průmyslu, s prioritou technik s nízkým tepelným vstupem, jako je pulzní svařování v ochranné atmosféře plynu nebo laserové svařování, a zároveň návrh racionálních svařovacích sekvencí pro vyvážené rozložení tepla.
Návrh upínacích přípravků a protideformačních prvků jsou kritickými inženýrskými aspekty. Vysoce tuhé upínací přípravky vynucují pevné upínání, zatímco nástroje zahrnují přednastavenou kompenzaci protideformačních prvků proti směru očekávané deformace. U vysoce přesných nebo nosných konstrukčních prvků slouží úpravy po svařování, jako je odlehčení vibračního napětí nebo lokalizované tepelné odlehčení napětí, jako účinné metody k uvolnění škodlivých zbytkových napětí a zajištění dlouhodobé rozměrové a výkonnostní stability.
Trhliny při svařování při výrobě plechů pro automobilový průmysl
Horké trhliny, které vznikají během procesů výroby plechů pro automobilový průmysl, se projevují během závěrečné fáze tuhnutí svarů. Nízkotavitelné eutektické fáze tvoří na hranicích zrn kapalné filmy, které se následně od sebe odtrhávají vlivem smršťovacích napětí.
Austenitické nerezové oceli vykazují zvláštní náchylnost. Protiopatření se zaměřují na optimalizaci chemického složení svaru přidáním prvků, jako je mangan, do přídavného materiálu, čímž se zjemní velikost zrna a sníží segregace škodlivých nečistot. Současně musí být tepelný vstup během svařovacích procesů automobilové výroby plechů přísně kontrolován použitím nižších svařovacích proudů a vyšších rychlostí, aby se minimalizovala doba prodlevy v rozsahu křehkých teplot.
Studené trhliny (trhliny vyvolané vodíkem) vznikají během ochlazování po svařování na nižší teploty a jsou výsledkem kombinovaného působení difúzního vodíku, zpevněné mikrostruktury a omezujících napětí. Mezi řešení patří: použití svářecích přídavných materiálů s ultranízkým obsahem vodíku s přísnými protokoly vypalování; předehřev základního kovu před svařováním pro zpomalení rychlosti ochlazování a zabránění tvorbě křehkého martenzitu; a v případě potřeby provedení úpravy svařování pro odstranění vodíku, aby se zajistila úplná desorpce vodíku – což je klíčový krok k zajištění strukturální integrity.
Vady specifické pro odporové bodové svařování
Studená místa/nedostatečné protavení jsou nejzávažnějšími vadami při svařování plechů v automobilovém průmyslu, které se projevují nedostatečným protavením v jádru svaru a extrémně nízkou pevností. Mezi příčiny patří nedostatečný svařovací proud, nedostatečná doba prodlevy, nadměrný tlak elektrody nebo opotřebení hrotu elektrody, což vede ke snížení efektivní hustoty proudu. Použití systémů monitorování konstantního proudu spolu s automatickým přebrušováním krytek elektrody a protokoly pro výměnu na základě počtu bodů zajišťuje konzistentní tepelný příkon na svar.
K rozstřiku dochází, když roztavený kov vystříkne ze svaru, čímž se sníží pevnost spoje a kontaminují se součásti. Mezi hlavní příčiny patří nadměrně rychlý nárůst proudu během počátečního svařování nebo nedostatečný tlak elektrody při výrobě plechů pro automobily. Řešení zahrnují použití proudových průběhů s funkcemi náběhu a servopneumatických nebo servomotorem poháněných systémů konstantního tlaku pro přesné řízení tavení kovu a plastické deformace.
K přilepení elektrody během svařování plechů v automobilovém průmyslu dochází především při svařování pozinkované oceli nebo hliníkových slitin. Nízkotavná vrstva zinku nebo hliníku reaguje s měděnou elektrodou, což způsobuje legování a následnou adhezi mezi elektrodou a obrobkem. To výrazně snižuje životnost elektrody a kvalitu povrchu obrobku. Protiopatření zahrnují výběr vysoce tvrdých a vysoce vodivých chrom-zirkoniových měděných elektrod a použití segmentovaného, postupně se zvyšujícího tlaku kování. Udržování vysokého tlaku po odpojení napájení narušuje přilnutou vrstvu.
Pórovitost a vměstky
Pórovitost při výrobě plechů pro automobily vzniká, když plyny ze svarové lázně neuniknou před ztuhnutím, čímž vznikají dutiny, které výrazně snižují efektivní průřez a únavovou pevnost svaru. Mezi hlavní příčiny patří nečistý ochranný plyn nebo kontaminace přídavného drátu či povrchu základního kovu olejem, rzí nebo vlhkostí. Během výroby plechů pro automobily je nutné dodržovat přísné protokoly čištění před svařováním (např. otírání rozpouštědlem nebo mechanické broušení) a pravidelně sledovat čistotu a průtok ochranného plynu. Regulace okolní vlhkosti je obzvláště důležitá pro svařování hliníkových slitin.
Struskovou příměsí při svařování plechů v automobilovém průmyslu se rozumí zbytkové nekovové pevné příměsi ve svarovém spoji, jako je tavidlo nebo oxidy. K tomu často dochází při vícevrstvém svařování, když je mezivrstvé čištění nedostatečné nebo když nesprávné svařovací parametry vedou ke špatné tekutosti roztavené lázně a neschopnosti strusky plovat.
Řešení zahrnují stanovení specifikací svařovacího procesu: důkladné odstranění strusky z předchozích vrstev během vícevrstvého svařování; optimalizaci svařovacího proudu a napětí pro dosažení dostatečného promíchávání roztavené lázně a oddělení strusky; a výběr spotřebních materiálů s dobrými vlastnostmi pro oddělení strusky.
Hledáte spolehlivou firmu na zakázkovou výrobu plechu?
Promluvte si s týmem odborníků Supro MFG
Kontaktujte nás pro konkurenční ceny z továrny,
a celou řadu služeb technické podpory.
Závěr
V odvětví výroby plechů pro automobilový průmysl nejsou svařovací techniky pouhými spojovacími operacemi; představují klíčové inženýrské technologie, které určují konstrukční výkon, bezpečnost a výrobní náklady vozidla.
Pokud potřebujete služby v oblasti plechové výroby pro automobilový průmysl, ihned nás kontaktujte! Tým Supro je připraven vám pomoci. Byli jsme založeni v roce 2004 a jsme výrobcem plechových výrobků pro automobilový průmysl. Díky rozsáhlým výrobním zkušenostem, silnému technickému týmu a komplexním výrobním zdrojům jsme dodali komplexní služby v oblasti plechové výroby pro automobilový průmysl více než 3 000 podnikům po celém světě.
Ve společnosti Supro náš specializovaný tým kontroly kvality, zkušení pracovníci kontroly kvality a vědecké procesy zajištění kvality zajišťují, aby výrobky procházely přísnou kontrolou, aby splňovaly stanovené technické normy. Udržujeme plnou sledovatelnost vadných položek, která zahrnuje: kontrolu surovin, ověření nástrojů, kontrolu zařízení, odběr vzorků z procesu, kontrolu balení a konečné posouzení výrobku.
Naše postupy QA (zajišťování kvality) zaručují, že výrobky splňují základní tolerance a kritéria kvality. Garantujeme včasné dodání ve všech fázích výroby – od návrhu a rychlé výroby prototypů až po hromadnou výrobu – a poskytujeme odbornou technickou podporu, výjimečnou kvalitu a vysoce cenově konkurenceschopné dodávky.
Kontaktujte nás ještě dnes a začněte efektivní spolupráci!







