
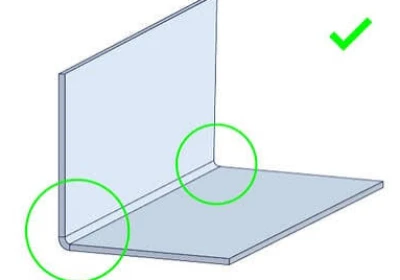










У прецизійному виготовленні листового металу точний розрахунок та визначення радіуса вигину листового металу слугують вирішальною ланкою між функціональністю конструкції та доцільністю виробництва. Його зв'язок з товщиною листа не є простою лінійною пропорцією, а радше складним пов'язаним рівнянням, що включає механіку матеріалу, пластичну деформацію та управління процесом.
Поширена помилкова думка полягає виключно в тому, що для розрахунку радіуса вигину використовується емпіричне правило «1 товщина матеріалу», що часто призводить до ризиків для якості, таких як зовнішні мікротріщини, розмірна нестабільність або надмірне пружне повернення.
Для прийняття рішень щодо закупівель та інженерії, розуміння основного взаємозв'язку між радіусом вигину листового металу та його товщиною, зокрема логіки контролю деформації, зосередженої на безрозмірному співвідношенні товщини до радіуса (t/R) та динамічних характеристиках коефіцієнта K у розрахунках розгорнутої довжини, є технічною передумовою для оцінки можливостей процесу постачальника та контролю витрат і ризиків проекту.
У цій статті систематично розглядається цей зв'язок, що забезпечує повну інженерну основу від розрахунку радіуса вигину листового металу до перевірки моделюванням. Її метою є перетворення радіуса вигину листового металу з неоднозначної анотації креслення на передбачуваний, перевірений ключовий параметр процесу.
Радіус згину листового металу — критичний параметр процесу, що поєднує задум проектування та доцільність виробництва
У машинобудуванні листового металу радіус вигину листового металу є ключовим параметром з подвійною властивістю. Для конструкторів він визначає геометричний вигляд та жорсткість деталі; для інженерів-виробників він безпосередньо визначає, чи можна успішно сформувати матеріал без руйнування та чи можна точно досягти кінцевих розмірів.
Значення мінімального радіуса вигину листового металу не може бути довільно задане, оскільки його основне обмеження випливає з матеріалознавства: під час згинання зовнішні волокна листа розтягуються. Якщо деформація розтягу перевищує граничну межу видовження матеріалу, виникають мікротріщини або пряме руйнування.
Отже, фундаментальна логіка визначення мінімального радіуса вигину листового металу полягає в розрахунку та контролі цієї деформації. Її спрощене співвідношення можна виразити так: мінімальний безпечний радіус (R_min) пропорційний товщині матеріалу (t) та обернено пропорційний максимально допустимій деформації (ε_max), тобто R_min ∝ t / ε_max.
Теоретичні основи радіуса згину листового металу: механічна модель зони деформації згину та товщини
Щоб точно виконати розрахунок радіуса вигину листового металу, необхідно спочатку зрозуміти основні принципи механіки матеріалів. Згинання - це не просто процес кутового формування, а процес пластичної деформації, що включає складні напружено-деформовані стани.

Потік матеріалу та розподіл напружень і деформацій під час гнуття листового металу
Розуміння основ мінімального радіуса вигину листового металу починається з аналізу поведінки матеріалу в зоні деформації згину. За ідеальних умов чистого згину поперек поперечного перерізу листа від внутрішньої до зовнішньої сторони утворюється безперервний градієнт деформації. Внутрішній матеріал зазнає стискаючого пластичного потоку під дією стискання штампом, тоді як зовнішній матеріал піддається розтягувальному напруженню.
Нейтральний шар, який розділяє зони стиснення та розтягу, зміщується всередину та безпосередньо пов'язаний з коефіцієнтом K. Розподіл напружень у цій зоні безпосередньо визначає успіх чи невдачу гнуття листового металу: руйнування відбувається, коли розтягувальне напруження на зовнішній поверхні перевищує міцність матеріалу на розтяг або коли деформація перевищує межу подовження. Тому будь-який науковий розрахунок радіуса вигину листового металу повинен спочатку оцінити цей розподіл деформації.
Основний механізм впливу товщини листового металу
У інженерних рішеннях щодо радіуса вигину листового металу товщина листа є не пасивною розмірною анотацією, а активною, визначальною фізичною змінною. Її основний вплив пронизує весь процес, від оцінки технологічності до остаточного формування.
Товщина як плече важеля
Товщина листа (t) є найважливішим геометричним важелем у механіці згинання. Для заданого радіуса згинання листового металу (R) відстань від крайнього волокна до нейтрального шару (приблизно t/2) визначає величину деформації розтягу.
Фундаментальне рівняння деформації ε ≈ t / (2R + t) чітко ілюструє цей ефект важеля: збільшення товщини безпосередньо призводить до пропорційного збільшення зовнішньої деформації. Це пояснює, чому тонкі листи можуть досягати менших мінімальних радіусів вигину для гострих кутів, тоді як товстіші листи того ж матеріалу потребують більших радіусів для запобігання розтріскуванню. Товщина служить основною інженерною змінною, що пов'язує властивості матеріалу та доцільність процесу.
Співвідношення товщини до радіуса (t/R) як безрозмірний параметр ядра
Співвідношення товщини до радіуса (t/R) служить основним безрозмірним інженерним параметром, що пов'язує товщину листового металу з радіусом вигину, кількісно описуючи ступінь згинання. Високе значення t/R вказує на екстремальну деформацію та значні ризики формування; навпаки, низьке значення t/R означає помірний вигин.
Цей параметр є критично важливим для прогнозування руйнування, утворення зморшок та розрахунку зміщення нейтрального шару (K-фактора). Професійний виробник повинен бути в змозі пояснити значення t/R, що відповідає рекомендованому радіусу згину листового металу, та продемонструвати, як це значення контролюється в межах безпечної межі деформації матеріалу.
Вплив збільшення товщини на пружинну віддачу при згинанні листового металу
Вплив товщини на процеси згинання листового металу виходить за рамки ризику розтріскування; він також значно посилює ефект пружності . Пружина виникає внаслідок пружного відновлення матеріалу після розвантаження, причому кут відновлення залежить від межі текучості листа, модуля пружності та моменту інерції перерізу.
Оскільки момент інерції перерізу пропорційний кубу товщини (I ∝ t³), навіть незначне збільшення товщини призводить до суттєвого зростання енергії пружної деформації. Це означає, що для однакових радіусів вигину листового металу та матеріалів, товстіші пластини демонструють більш виражену кутову пружинну віддачу та радіусну пружинну віддачу, ніж тонші пластини. Отже, розрахунки радіуса вигину для товстого листового металу повинні включати точні моделі компенсації пружинної віддачі, які зазвичай досягаються за допомогою методу скінченних елементів або емпіричних формул, що базуються на базі даних, а не просто застосовувати параметри процесу обробки тонких пластин.
Всього 4 кроки
онлайн металеві деталі на замовлення
Зв’яжіться з нашою командою експертів і відчуйте ефективність та економічні переваги послуг цифрового виготовлення металу.
Завантажте файли дизайну
STL , STEP (.stp), IGES (.igs), (.ZIP) або PDF.
Також будьте зразком чи ідеєю
Аналіз пропозицій та дизайну
Миттєві заводські ціни та звіти DfM — найрозумніше рішення.
Виробництво починається
Цифрові процеси можуть ініціювати завдання замовлення протягом 24 годин.
Вчасна доставка
Дотримання обіцянок доставки, схвалених понад 3000 покупцями Global Company.
Кореляція розрахунків: система математичних зв'язків між радіусом згину листового металу та товщиною листа
З точки зору інженерної практики, кореляція між радіусом вигину листового металу та його товщиною встановлюється за допомогою системи кількісно вимірюваних математичних співвідношень. Ця система виходить за рамки «емпіричних правил», надаючи перевірений інструмент для точного розрахунку радіуса вигину листового металу.
Застосовність та обмеження радіуса згину листового металу за емпіричним правилом
Загальноприйняті галузеві правила, такі як «мінімальний радіус вигину для листового металу з низьковуглецевої сталі дорівнює товщині матеріалу (1t), тоді як для нержавіючої сталі потрібно 2t», забезпечують швидкі орієнтири для попередньої оцінки проекту. Ці рекомендації базуються на великих практичних спостереженнях за пластичними властивостями поширених матеріалів, а їхня основна логіка відповідає типовим допустимим діапазонам деформацій, характерним для різних категорій матеріалів.
Однак, для суворих інженерних закупівель, покладання виключно на емпіричні правила радіуса вигину для листового металу несе ризики. Ці правила не враховують кількісно конкретні умови матеріалу (такі як рівень загартування холоднокатаного прокату або різні марки сплавів), напрямок вигину, орієнтацію прокатки листа та вимоги до якості поверхні.
Наприклад, застосування емпіричних правил радіуса згину для листового металу до високоміцної сталі або компонентів, що потребують фарбування поверхонь класу А, може призвести до появи мікротріщин уздовж країв або видимих ліній удару. Отже, хоча такі правила слугують корисними орієнтирами на етапах концептуального проектування, остаточний радіус згину листового металу для виробництва має визначатися за допомогою більш науково обґрунтованих розрахунків.
Основні принципи наукового розрахунку радіуса згину листового металу: K-фактор та розрахунок довжини в розгорнутому стані
У машинобудуванні листового металу ключем до досягнення точного виробництва є точний розрахунок довжини в розгорнутому вигляді. В основі цього розрахунку лежить точне застосування K-фактора. K-фактор не є довільно встановленою константою; це критична інженерна змінна, яка інтегрує радіус вигину листового металу, товщину пластини та пластичну поведінку матеріалу для визначення положення нейтрального шару під час процесу згинання.
Фізичне значення та інженерне визначення фактора K
Коефіцієнт K – це основний коефіцієнт у розрахунках розгортання листового металу. Його інженерне визначення: K = (t' – Ri) / t, де t' – відстань від нейтрального шару до внутрішньої поверхні, Ri – внутрішній радіус вигину, а t – товщина матеріалу. Він описує ступінь зміщення нейтрального шару всередину в межах поперечного перерізу вигину. Точний коефіцієнт K є важливим для точних розрахунків радіуса вигину листового металу та отримання правильної довжини розробки. Він безпосередньо впливає на розміри заготовки та точність розмірів кінцевого виробу.
Динамічний зв'язок між коефіцієнтом K та співвідношенням товщини до діаметра (t/R)
Існує чіткий динамічний функціональний зв'язок між коефіцієнтом K та відношенням товщини до радіуса (t/R). Коли t/R дуже малий, нейтральний шар наближається до центру товщини пластини, а коефіцієнт K досягає 0.5. Зі збільшенням t/R нейтральний шар значно зміщується до внутрішньої сторони вигину, а коефіцієнт K зменшується, потенційно падаючи до 0.3 або нижче.
Цей зв'язок вказує на те, що зміни радіуса вигину та товщини листового металу безпосередньо впливають на розроблені розміри. Тому розрахунки з використанням фіксованого коефіцієнта K (наприклад, 0.445) є точними лише в певних діапазонах t/R. Для високоточної конструкції або науково обґрунтованих розрахунків радіуса вигину листового металу необхідно використовувати динамічний коефіцієнт K на основі t/R.
Таблиці K-факторів в інженерній практиці
У усталеній інженерній практиці професійні розрахунки радіуса вигину листового металу спираються на таблиці K-фактора, створені експериментально або за допомогою авторитетного програмного забезпечення. У цих таблицях значення K-фактора зазвичай відображаються по осі x у залежності від співвідношення товщини до радіуса (t/R) або співвідношення зовнішнього діаметра до радіуса (t/Ro), організовані за типом матеріалу або рядом межі текучості.
Багато програмних пакетів CAD/CAM, що відповідають стандартам ASME або ISO (наприклад, SolidWorks, AutoForm), містять такі перевірені бази даних. Для критично важливих компонентів виробники калібрують та перевіряють дані про мінімальний радіус вигину листового металу та K-фактор за допомогою фактичних випробувань на вигин, щоб забезпечити точність розрахунків.
Розрахунок мінімального радіуса вигину листового металу
Розрахунок мінімального радіуса вигину листового металу має на меті запобігти розтріскуванню зовнішніх волокон через надмірне розтягування. Його основна формула така: R_min = (t / (2ε_max)) – t, де t – товщина, а ε_max – максимально допустима деформація зовнішніх волокон. Це показує, що мінімальний радіус вигину листового металу прямо пропорційний товщині та обернено пропорційний пластичності матеріалу. Тому постачальники повинні базувати операції з гнуття листового металу на конкретних стандартах матеріалів та професійних розрахунках радіуса вигину для листового металу, а не покладатися виключно на досвід.
Розрахунок радіуса вигину для листового металу та технологія моделювання
Коли проектування листового металу включає високоміцні матеріали, складну геометрію або суворі вимоги до довговічності, традиційні емпіричні формули та таблиці статичних параметрів дедалі частіше виявляють обмеження в розрахунку радіуса вигину. Передові обчислювальні методи та технології цифрового моделювання в сучасній інженерній практиці дозволяють перейти від «емпіричної оцінки» до «наукового прогнозування».

Розрахунок радіуса вигину листового металу на основі даних про властивості матеріалу
Точний розрахунок радіуса вигину листового металу починається з глибокого застосування властивостей матеріалу, що вимагає від виробників використання справжньої кривої залежності напруження від деформації матеріалу. Ключові параметри, такі як індекс зміцнення під час деформації (n-значення) та коефіцієнт пластичної деформації (r-значення), значно підвищують точність обчислювальної моделі у прогнозуванні поведінки зміцнення під час деформації та опору витонченню під час згинання листового металу.
Наприклад, матеріали з вищими значеннями n рівномірніше розподіляють деформацію під час згинання, що дозволяє використовувати більші мінімальні радіуси згину для листового металу. І навпаки, значення r впливає на розподіл деформації між напрямками ширини та товщини. Введення цих точних даних у теоретичні моделі граничних характеристик формування дозволяє оцінити ризик виникнення тріщин для певних комбінацій товщини та радіуса, досягаючи безпеки проектування на основі даних.
Застосування методу скінченних елементів (FEA)
Метод скінченних елементів слугує основним інструментом для переходу дослідження залежності радіуса вигину листового металу від товщини від двовимірних формул до тривимірної віртуальної валідації. Створюючи середовище цифрового моделювання, що охоплює конструкцію штампа, силу утримання та моделі матеріалів, метод скінченних елементів дозволяє візуалізувати розподіл напружень і деформацій у листовому металі, а також потік матеріалу протягом усього процесу гнуття.
Інженери можуть превентивно спостерігати, чи перевищує зовнішня деформація волокон безпечні межі за заданих радіусів вигину листового металу, чи виникають зморшки на внутрішній стороні. Що ще важливіше, метод скінченних елементів (МСЕ) дозволяє високоточно прогнозувати пружність.
Цей метод моделювання особливо важливий для розрахунків радіуса вигину листового металу, особливо для високоміцної сталі або складних багатоетапних операцій гнуття. Він значно зменшує фізичний метод проб і помилок, скорочує цикли розробки та забезпечує успішне формування з першого проходу.
Метод експериментального визначення
Незважаючи на дедалі потужніше моделювання та обчислювальні моделі, експериментальне визначення залишається наріжним каменем для перевірки розрахунків радіуса вигину листового металу та отримання найнадійніших параметрів процесу. Стандартні методи, такі як випробування на V-подібний вигин, передбачають згинання зразків певної товщини матеріалу за допомогою серії пуансонів з різним радіусом кінчика.
Вимірюючи фактичний внутрішній радіус після згинання, кут пружності та перевіряючи зовнішню поверхню на наявність тріщин, можна зворотно-інжинірингувати фактичний мінімальний радіус згину листового металу та точний K-фактор або Y-фактор для цього матеріалу за такої товщини. Ці експериментальні дані використовуються для калібрування параметрів матеріалу та коефіцієнтів тертя в моделях методу скінченних елементів (МСЕ), утворюючи замкнутий цикл валідації «розрахунок-моделювання-експеримент».
Шукаєте надійну компанію з виготовлення листового металу на замовлення?
Поговоріть із командою експертів Supro MFG
Зв'яжіться з нами, щоб отримати конкурентоспроможні ціни франко-заводу,
і повний спектр послуг технічної підтримки.
Висновок
Підсумовуючи, зв'язок між радіусом вигину листового металу та товщиною матеріалу є, по суті, рівнянням точної інженерії, яке визначається механікою матеріалів, геометрією та технологією процесу. Його основні принципи кількісно визначаються через співвідношення товщини до радіуса (t/R) та динамічно змінний K-фактор. Це вимагає, щоб розрахунки радіуса вигину для листового металу не могли спиратися на емпіричне правило «1 помножити товщину матеріалу», а натомість повинні базуватися на конкретних даних про властивості матеріалу.
Якщо вам потрібні послуги з гнуття листового металу , негайно звертайтеся до нас! Supro — професійний виробник обладнання для гнуття листового металу. Використовуючи сучасне обладнання, великий досвід виробництва та спеціалізовану команду інженерів, ми пропонуємо ідеальні рішення з гнуття листового металу понад 3,000 компаніям по всьому світу, пропонуючи справжні ціни виробника.
Ми володіємо великим досвідом, технологіями та сучасним обладнанням, розуміючи вимоги та стандарти для конструкційних компонентів з листового металу в різних галузях промисловості, включаючи сільське господарство, охорону здоров'я, автомобілебудування та аерокосмічну промисловість. Supro використовує 12 різних верстатів для згинання листового металу, що дозволяє нам надавати комплексні послуги з гнуття листового металу для всіх галузей промисловості, гарантуючи високу якість продукції, професійне обслуговування клієнтів та своєчасну доставку.
Якщо у вас є будь-які запитання чи занепокоєння щодо наших послуг з гнуття листового металу, будь ласка, негайно зв'яжіться з нами. Ми завчасно виконаємо всі вимоги вашого проекту!






