Фільтрувати публікації за категорією

послуги з виготовлення листового металу

Повний посібник з автоматизованого виготовлення листового металу: підвищення ефективності виробництва

Зіткнувшись із постійно скороченими циклами поставок, екстремальними вимогами до допусків та ринковим попитом на дрібносерійне виробництво з високим рівнем налаштування, обмеження традиційних процесів виробництва листового металу стають дедалі очевиднішими. Як професійний виробник автоматизованих систем обробки листового металу, Supro розуміє, що ключем до подолання цих бар'єрів є інтеграція фрагментованих етапів обробки в цілісну, адаптивну виробничу систему. Сучасне автоматизоване виготовлення листового металу виходить за рамки простого штабелювання обладнання. Воно використовує цифрову нитку для встановлення наскрізного зв'язку даних від проектування до поставки. У поєднанні з гнучкими виконавчими блоками та алгоритмами прийняття рішень у режимі реального часу, воно створює адаптивну, якісно-стабільну інтелектуальну виробничу екосистему. Основна цінність автоматизованого виготовлення листового металу полягає у вирішенні двох основних проблем високоякісного виробництва: виняткової стабільності якості та стійкості складного ланцюга поставок. Наприклад, завдяки замкнутому циклу управління процесами лазерного різання та адаптивним системам компенсації кута під час згинання, Supro підтримує допуски партій у межах ±0.1 міліметра. Одночасно автоматизоване планування виробництва та розподіл матеріалів скорочують час переналаштування для багатопродуктових замовлень на 70%.
Повний посібник з автоматизованого виготовлення листового металу: підвищення ефективності виробництва Читати далі »

деталі з нержавіючої сталі на замовлення

Процес гнуття листового металу з нержавіючої сталі: практичний посібник

У галузі закупівлі та виробництва листового металу з нержавіючої сталі гнуття листового металу з нержавіючої сталі далеко не є простим процесом пластикового формування. Висока швидкість зміцнення, значна схильність до пружного пружного стиснення та відносно низька теплопровідність, властива таким маркам нержавіючої сталі, як 304 та 316, відрізняють процес гнуття листового металу з нержавіючої сталі від процесу гнуття звичайної низьковуглецевої сталі, що робить цю технологію технологією, яка вимагає високого рівня знань та контролю процесу. Неправильні методи гнуття можуть призвести до розтріскування, нерівномірних кутів вигину, пошкодження поверхні або надмірного зносу інструменту, що безпосередньо впливає на структурну цілісність деталей та вартість доставки. У цій статті буде систематично проаналізовано процес гнуття листового металу з нержавіючої сталі, включаючи вибір матеріалу, точну конфігурацію штампів та обладнання, параметри процесу та стратегії керування пружним стисненням, для досягнення високої точності та стабільної якості гнуття. Незалежно від того, чи йдеться про швидке прототипування, чи про великомасштабне гнуття листового металу з нержавіючої сталі на замовлення, оволодіння цими принципами є наріжним каменем для забезпечення продуктивності деталей, контролю витрат,

Процес гнуття листового металу з нержавіючої сталі: практичний посібник Читати далі »

кронштейн для згинання листового металу з алюмінієвого сплаву

вибір матеріалу для гнуття алюмінієвого листового металу

У галузі прецизійного гнуття алюмінієвого листового металу діє фундаментальний принцип: вибір матеріалу є основним визначальним фактором надійності процесу та продуктивності деталі. Поширені дефекти — розтріскування, нерівномірна пружинність та поверхневі подряпини — рідко виникають виключно через помилки обробки; зазвичай вони виникають через невідповідність між властивостями матеріалу та процесом. Якщо розглядати процес гнуття алюмінієвого листового металу спрощено, оскільки формування металу є редуктивним; це, по суті, точна реакція мікроструктури матеріалу на складні напружені стани. Тому при гнутті алюмінієвого листового металу конструкція гнуття не повинна будуватися навколо існуючого листового матеріалу. Натомість, для вибору оптимального матеріалу для гнуття алюмінієвого листового металу та умов термічної обробки важливий ретельний аналіз геометрії гнуття, функціональних вимог та характеристик деформації матеріалу. Це вимагає глибокого розуміння того, як властивості матеріалу, такі як модуль пружності, межа текучості та видовження, безпосередньо визначають пружинність та мінімальний радіус гнуття. Ця стаття має на меті надати професійним командам із закупівель та інженерії систематичну основу для вибору матеріалів. Вона зміщує...

вибір матеріалу для гнуття алюмінієвого листового металу Читати далі »

послуги з гнуття рулонів

Керівництво з процесу гнуття рулоном

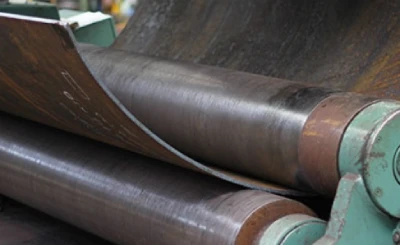
Процес гнуття валком далеко не є простою операцією формування листового металу. Це систематичний виробничий процес, який перетворює плоскі пластини на компоненти з постійною або змінною кривизною завдяки точному контролю пружно-пластичної деформації. У таких секторах, як важке обладнання, посудини під тиском та аерокосмічна промисловість, реалізація будь-якого проектного задуму залежить від глибокого розуміння та точного виконання гнуття листового металу. Його основні проблеми полягають у прогнозуванні та контролі пружності, спричиненої нелінійністю матеріалу, одночасно забезпечуючи послідовну кривизну по всій довжині заготовки. Передбачуваний, повторюваний та ефективний процес гнуття листового металу валком безпосередньо впливає на загальну вартість проекту, цикл поставки та структурну цілісність кінцевого продукту. Неконтрольована пружність, надмірні відхилення прямолінійності отворів або дефекти поверхні призводять до вторинної обробки, втрат матеріалу та затримок складання. Тому перетворення процесу гнуття валком з ремесла, що залежить від досвіду, на передбачувану інженерну дисципліну, що ґрунтується на матеріалознавстві та технологічних даних, має вирішальне значення для надійності ланцюга поставок. Цей посібник

Керівництво з процесу гнуття валком Читати далі »

мінімальний радіус вигину листового металу

Розрахунок радіуса вигину листового металу: як він пов'язаний з товщиною листа?

У прецизійному виготовленні листового металу точний розрахунок та специфікація радіуса вигину листового металу слугують вирішальною ланкою між функціональністю конструкції та доцільністю виробництва. Його зв'язок з товщиною листа не є простою лінійною пропорцією, а радше складним пов'язаним рівнянням, що включає механіку матеріалу, пластичну деформацію та управління процесом. Поширена помилка полягає виключно в тому, що для розрахунку радіуса вигину використовується емпіричне правило «1 помножити товщину матеріалу», що часто призводить до ризиків якості, таких як зовнішні мікротріщини, розмірна нестабільність або надмірне пружне повернення. Для прийняття рішень щодо закупівель та інженерії розуміння основного зв'язку між радіусом вигину листового металу та товщиною листа, зокрема логіки контролю деформації, зосередженої на безрозмірному співвідношенні товщини до радіуса (t/R) та динамічних характеристиках коефіцієнта K у розрахунках розгорнутої довжини, є технічною передумовою для оцінки можливостей процесу постачальника та контролю витрат і ризиків проекту. У цій статті систематично деконструюється цей зв'язок, надаючи повну інженерну основу від розрахунку радіуса вигину листового металу до перевірки за допомогою моделювання. Її метою є...

Розрахунок радіуса згину листового металу: як це пов'язано з товщиною листа? Читати далі »

ящик для інструментів для згинання алюмінієвого листового металу

Керівництво з процесу виготовлення коробок з листового металу на замовлення

У високоспеціалізованому промисловому секторі виготовлення коробок з листового металу на замовлення вже давно вийшло за рамки простого різання та зварювання. Воно являє собою складне системне інженерне починання, яке поєднує передове матеріалознавство, точне машинобудування та суворий контроль процесів. Як виробник коробок з листового металу з понад 20-річним досвідом, Supro глибоко розуміє, що успішний проект виготовлення коробок з листового металу на замовлення починається з точного перетворення концептуальних проєктів у виробні, збиральні та надійно працюючі фізичні продукти. Цей успіх залежить не лише від можливостей обладнання, але й від синергетичної інтеграції технологій та майстерності. У цій статті систематично аналізується весь процес виготовлення коробок з листового металу — від концептуального проєктування, аналізу технологічності, прецизійної механічної обробки та обробки поверхні до остаточної валідації. Вона заглиблюється в основні технології, точки контролю якості та найкращі практики на кожному етапі, прагнучи допомогти вам зрозуміти, як стандартизований, спроектований процес виготовлення коробок з листового металу перетворює задум дизайну на вироби з листового металу, що відповідають суворим специфікаціям.

Керівництво з процесу виготовлення коробок з листового металу на замовлення Читати далі »

шафа управління з нержавіючої сталі на замовлення

Вуличні шафи з нержавіючої сталі на замовлення: створені для суворих умов експлуатації

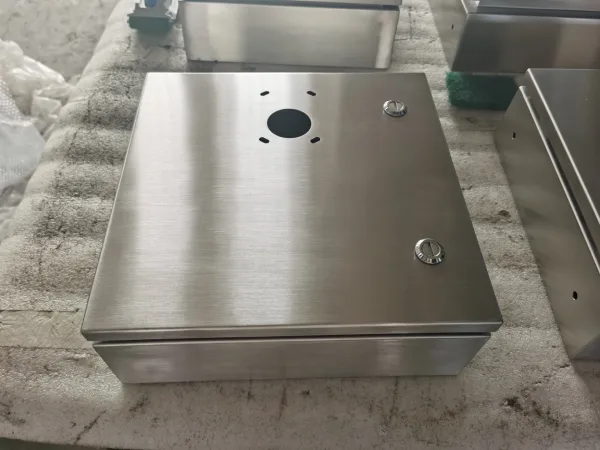
Захисні можливості стандартних шаф з нержавіючої сталі для зовнішнього використання часто виявляються недостатніми, коли вони стикаються зі складними, динамічними та багатогранними впливами навколишнього середовища. Проблеми, з якими стикаються шафи з нержавіючої сталі для зовнішнього використання, виходять далеко за рамки лише дощової води. Вони охоплюють синергетичну мережу хімічної та електрохімічної корозії, фізичних та механічних руйнівних навантажень, проникнення кліматичних умов та деградації внутрішнього мікросередовища, включаючи проникнення вологи через «ефект дихання», спричинений перепадами температур. Кожен зварний шов, який не був спеціально спроектований, кожен структурний компонент, що не відповідає навантаженням на об'єкті, та кожен герметичний матеріал, який не розрахований на екстремальні діапазони температур, можуть стати відправною точкою для виходу з ладу шафи. Як спеціалізований виробник шаф з нержавіючої сталі для зовнішнього використання на замовлення, Supro визнає, що надійність залежить від ставлення до кожної шафи як до інженерної системи, що вимагає рівноваги з її специфічним полем впливу навколишнього середовища. У цій статті систематично досліджується з інженерної точки зору, як шафи з нержавіючої сталі для зовнішнього використання на замовлення досягають комплексної продуктивності — від захисту від корозії та механічної стійкості до адаптації до клімату — завдяки науковому вибору матеріалів, конструкційному проекту, технології герметизації та екологічній перевірці.

Вуличні шафи з нержавіючої сталі на замовлення: створені для суворих умов Читати далі »

деталі з нержавіючої сталі на замовлення

Гнуття листового металу з нержавіючої сталі: причини розтріскування та способи усунення

Розтріскування під час гнуття листового металу з нержавіючої сталі – це не просто виробнича помилка. Воно безпосередньо впливає на структурну цілісність виробу, довгострокову корозійну стійкість та загальну вартість володіння кінцевими проектами. Розуміння технічних причин тріщин при гнутті листового металу з нержавіючої сталі має вирішальне значення для управління ризиками якості ланцюга поставок та оцінки технічних можливостей постачальників. Тріщини при гнутті листового металу з нержавіючої сталі по суті являють собою руйнування матеріалу під дією деформації згину. Основні причини виникають на рівні матеріалознавства: аустенітні нержавіючі сталі (наприклад, 304) та феритні нержавіючі сталі (наприклад, 430) демонструють принципові відмінності у швидкостях зміцнення та пластичності. Якщо напрямок прокатки матеріалу вирівнюється паралельно лінії згину, він використовує напрямок найслабшої пластичності, що значно збільшує ризик тріщин при гнутті. По-друге, неправильне керування процесом гнуття листового металу з нержавіючої сталі, таке як використання мінімального радіуса згину нижче межі матеріалу, безпосередньо призводить до розриву волокон на зовнішній поверхні. Надійний процес гнуття листового металу з нержавіючої сталі повинен систематично інтегрувати...

Гнуття листового металу з нержавіючої сталі: причини розтріскування та способи усунення Читати далі »

форми для згинання листового металу

Повний посібник з гнуття листового металу на верстатах з ЧПК

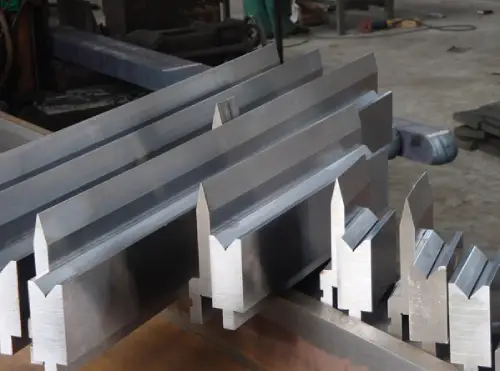
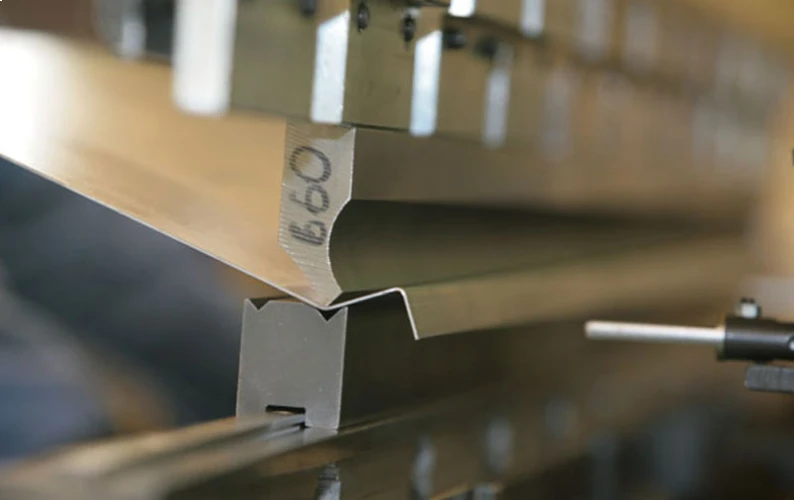
Винятковий процес гнуття листового металу на верстатах з ЧПК – це не просто операція гнуття, а передбачувана інженерна система, яка починається з проектування для технологічності (DFM), продовжується точним програмуванням і зрештою реалізується завдяки суворому контролю процесу. Основна цінність гнуття листового металу на верстатах з ЧПК полягає в систематичному зниженні загальної вартості володіння (TCO) завдяки філософії виробництва «з першого разу». Технічно, перевищення витрат і затримки доставки часто виникають через неадекватну оцінку характеристик пружинного згинання матеріалу на етапі проектування та перешкоди в послідовності гнуття. Зріла система гнуття листового металу на верстатах з ЧПК спирається на динамічні розрахунки K-фактора, моделі компенсації пружинного згинання на основі межі текучості матеріалу та точне володіння розподілом напружень у штампі. Ці фактори безпосередньо визначають узгодженість, точність складання та довгострокову надійність компонентів гнуття листового металу на верстатах з ЧПК. У цій статті систематично описується професійний процес гнуття листового металу на верстатах з ЧПК – від проектування для технологічності (DFM), планування процесу та вибору інструментів до контролю якості – з метою оптимізації продуктивності компонентів та зниження витрат. Ключова позиція точного гнуття листового металу на верстатах з ЧПК.

Повний посібник з гнуття листового металу на верстатах з ЧПК Читати далі »

кронштейн для згинання листового металу з алюмінієвого сплаву

Згинання алюмінієвого листового металу без розтріскування: повний посібник

У галузі обробки металів тиском, гнуття алюмінієвого листового металу без розтріскування – це не просто питання регулювання параметрів, а скоріше систематичний інженерний процес, що включає синергію матеріалознавства, механіки деформації та точного інструментарію. Дефекти розтріскування – це набагато більше, ніж просто поверхневі недоліки; вони безпосередньо порушують безперервність волокон матеріалу, що призводить до різкого зниження структурної цілісності, динамічної втомної міцності та корозійної стійкості компонента під напругою. Ключ до успішного процесу гнуття алюмінієвого листового металу полягає в глибокому розумінні та точному контролі його унікальної поведінки пластичного потоку та механізмів руйнування. Ґрунтуючись на металургійних принципах та інженерній практиці, ця стаття систематично аналізує весь процес гнуття алюмінієвого листового металу – від вибору стану сплаву та розрахунку деформації до оптимізації штампа – та пропонує практичну, професійну основу для усунення тріщин при згинанні. Основні матеріали – розуміння характеристик гнуття алюмінієвого листового металу. Під час планування проектів гнуття алюмінієвого листового металу успіх залежить, перш за все, від...

Згинання алюмінієвого листового металу без розтріскування: повний посібник Читати далі »

електрична клемна коробка

Виробництво клемних коробок: стратегії уникнення дефектів поверхні

Для клемних коробок, розроблених відповідно до певних класів захисту (NEMA/IEC), цілісність поверхні аж ніяк не є лише питанням візуальної естетики. Глибокі вм'ятини та наскрізні подряпини по суті діють як точки концентрації напружень; у вібраційному або вологому середовищі вони можуть значно прискорити руйнування покриття та спричинити щілинну корозію, що безпосередньо загрожує довгостроковій надійності внутрішніх електричних компонентів. Корінні причини цих дефектів зазвичай можна простежити до адгезійного зносу між штампом та листовим металом під час згинання, а також до ударів, що виникають внаслідок відсутності захисної ізоляції під час обробки. Як професійний виробник клемних коробок на замовлення, ми проаналізували вищезгадані механізми відмов та ділимося перевіреними у виробництві превентивними технологічними підходами — від ізоляції еластичним середовищем для згинальних штампів до повного покриття процесу попередніми захисними матеріалами — щоб принципово усунути такі ризики якості поверхні та забезпечити повний життєвий цикл клемних коробок на замовлення в суворих умовах експлуатації. Визначення основних джерел пошкодження поверхні клемних коробок у процесі виробництва

Виробництво клемних коробок: стратегії уникнення дефектів поверхні Читати далі »

кронштейн для згинання листового металу з алюмінієвого сплаву

Повітряне гнуття листового металу: принципи процесу та посібник з пружинного згинання

У сучасному металообробці процес пневматичного гнуття листового металу став основною технікою для досягнення гнучкого, ефективного та контрольованого виробництва, особливо підходить для середовищ, що обробляють різноманітні замовлення з малим обсягом. Фундаментальний принцип пневматичного гнуття листового металу полягає в застосуванні контрольованого тиску в трьох незалежних точках для формування листового металу. Це підвішує матеріал у «повітряному» зазорі, що дозволяє використовувати широкий діапазон кутів згинання з мінімальними вимогами до інструментів. Однак, очевидна простота пневматичного гнуття листового металу маскує його притаманну технічну складність. Оволодіння цією технологією передбачає не тільки виконання дії згинання, але й точне прогнозування та керування пружністю – пружним відновленням матеріалу після розвантаження. Пружинність пневматичного гнуття листового металу визначається межею текучості матеріалу, модулем пружності та обраною геометрією штампа. Нездатність точно компенсувати пружність безпосередньо впливає на допуски розмірів, що призводить до проблем зі складанням, збільшення рівня браку та дорогої вторинної обробки. Тому глибоке розуміння механічних принципів пневматичного гнуття листового металу...

Повітряне гнуття листового металу: принципи процесу та посібник з пружинного згинання Читати далі »

послуги зі згинання листового металу

Виготовлення алюмінієвого листового металу 5052: Посібник з процесу гнуття

У галузі виготовлення листового алюмінію, гнуття алюмінієвого сплаву 5052 створює унікальні технологічні проблеми, які вимагають фундаментального розуміння металургійної поведінки сплаву. Як нетермічно оброблюваний алюмінієво-магнієвий сплав, його механічні властивості та формуваність безпосередньо залежать від стану зміцнення (наприклад, H32, H34). Основна проблема в процесі гнуття алюмінієвого листового металу полягає в контролі пружності — явища, яке значно більш виражене в алюмінії, ніж у сталі, через його нижчий модуль пружності (приблизно 69 ГПа). Це вимагає точних стратегій компенсації, заснованих на даних про конкретний матеріал, а не на загальних емпіричних правилах. Крім того, для запобігання розтріскуванню або дефектам «апельсинової кірки» під час процесу гнуття, важливий суворий контроль структури зерна, а також дотримання вимог до мінімального радіуса гнуття залежно від товщини та стану листа. Успішне гнуття вимагає систематичного підходу, що інтегрує метод скінченних елементів (МСЕ) для моделювання, статистичне управління процесом (СКУ) для моніторингу та дотримання принципів геометричного визначення розмірів та допусків (ГД&Т). У цій статті систематично висвітлюються основні

Виготовлення алюмінієвого листового металу 5052: Посібник з процесу гнуття Читати далі »

виготовлення кронштейна з оцинкованої сталі на замовлення

Зварювання оцинкованого листового металу: процеси та застосування

У комплексному процесі виготовлення оцинкованого листового металу зварювання є критично важливою операцією, що визначає структурну цілісність та довговічність кінцевого виробу — це прецизійне завдання, пов'язане з технічними труднощами. Основна суперечність у зварюванні оцинкованого листового металу виникає з фізичних властивостей цинкового покриття: температура кипіння цинку (приблизно 907°C) значно нижча за температуру плавлення сталі (приблизно 1500°C). Ця невідповідність призводить до бурхливого випаровування цинкового шару під впливом високих температур зварювальної дуги, що призводить до таких проблем, як пористість зварного шва, сильне розбризкування та проникнення парів цинку в межі зерен, що може спричинити окрихчення рідкого металу (РММ). Ці дефекти безпосередньо знижують міцність з'єднання та порушують безперервність покриття, створюючи точки початку майбутньої корозії. Таким чином, успішний процес зварювання оцинкованого листового металу виходить далеко за рамки досягнення з'єднання металу; він являє собою систематичний процес інженерного управління. У цій статті буде проведено поглиблений аналіз чотирьох основних процесів зварювання оцинкованого листового металу: газове дугове зварювання (GMAW), контактне зварювання.

Зварювання оцинкованого листового металу: процеси та застосування Читати далі »

послуги з виготовлення резервуарів з листового металу з нержавіючої сталі на замовлення

Виготовлення листового металу з нержавіючої сталі на замовлення: посібник з точного різання

У сучасному прецизійному виробництві попит на виготовлення листового металу з нержавіючої сталі еволюціонував від обробки простих геометричних форм до точної реалізації складних контурів вільної форми. Успішні процеси різання листового металу з нержавіючої сталі на замовлення є не результатом роботи однієї машини, а скоріше технічною системою, що глибоко інтегрує матеріалознавство, цифрові процеси та точний контроль. У виробництві листового металу з нержавіючої сталі на замовлення реалізація будь-якої форми принципово обмежена властивостями матеріалу. Наприклад, чіткі тенденції до зміцнення аустенітних нержавіючих сталей (таких як 316L) порівняно з феритними нержавіючими сталями (такими як 430) безпосередньо диктують стратегії параметрів та логіку керування зоною термічного впливу для процесів різання листового металу з нержавіючої сталі. Одночасно орієнтація прокатки та початковий напружений стан листа служать основною основою для прогнозування та компенсації деформації після обробки складних контурів. Отже, надійне рішення для точного різання на замовлення принципово залежить від точного контролю по всьому листу з нержавіючої сталі.

Виготовлення листового металу з нержавіючої сталі на замовлення: посібник з точного різання Читати далі »

виготовлення прототипів листового металу

Виготовлення листового металу для аерокосмічної промисловості: повний посібник з процесів та матеріалів

Виготовлення листового металу в аерокосмічній промисловості – це не звичайна металообробка; це поєднання інженерії, матеріалознавства та прецизійного виробництва. Її суть полягає в перетворенні високопродуктивних сплавів на надійні конструкційні компоненти, здатні витримувати екстремальні умови експлуатації завдяки контрольованій пластичній деформації. Фундаментальні відмінності між виготовленням листового металу в аерокосмічній промисловості та обробкою комерційного класу проявляються у трьох ключових аспектах: процеси повинні бути адаптовані для розкриття особливого потенціалу таких матеріалів, як алюмінієві сплави з відпалом T6 або Ti-6Al-4V; допуски в аерокосмічній промисловості зазвичай суворіші за ±0.13 мм, що вимагає статистичного контролю процесу та повної відстежуваності протягом усього виробництва. Розуміння унікальних характеристик виготовлення листового металу в аерокосмічній промисловості є фундаментальним кроком для встановлення кваліфікованих оцінок постачальників та технічних переговорів. Ця стаття має на меті деконструювати основні елементи технологічного ланцюга виготовлення листового металу в аерокосмічній промисловості. Вона охоплює вибір матеріалів, точне формування, методи з'єднання та системи контролю якості, що відповідають стандартам AS9100 та Nadcap. Ключові області уваги включають характеристики обробки аерокосмічних матеріалів, таких як алюмінієві сплави, титан.

Виготовлення листового металу для аерокосмічної промисловості: повний посібник з процесів та матеріалів Читати далі »

гнуття алюмінієвого листового металу металеві кутові кронштейни

Металеві трикутні кронштейни на замовлення: міцні та універсальні

Як основа систем конструкційних з'єднань, металеві трикутні кронштейни на замовлення є не типовими компонентами, а критичними механічними елементами, спроектованими за допомогою точних розрахунків. Їхні принципи проектування випливають зі статичної стійкості трикутників, що забезпечує ефективну та надійну передачу складних навантажень на основну конструкцію. Для професійних закупівель основою є розуміння всього інженерного ланцюжка від проектування металевих трикутних кронштейнів на замовлення до їх валідації: матеріалознавство з використанням високоміцної конструкційної сталі, точне виготовлення металу на основі штампування з ЧПК та детермінованих процесів гнуття, а також система забезпечення якості, що суворо дотримується таких стандартів, як UL та ICC-ES. Цінність металевих трикутних кронштейнів на замовлення полягає в тому, що виробники перетворюють абстрактні інженерні навантаження на передбачувані структурні характеристики, підтверджені вичерпною документацією на відповідність, підтвердженою за допомогою випробувань на статичне навантаження, втому та корозійну стійкість. Вибір професійного виробника металевих трикутних кронштейнів означає отримання довгострокового рішення для контролю ризиків та гарантії ефективності вашого проекту. Основна роль металевих трикутних кронштейнів у сучасній архітектурі та промислових установках.

Металеві трикутні кронштейни на замовлення: міцні та універсальні Читати далі »

послуги з гнуття алюмінієвого листового металу

Розуміння принципів мінімального радіуса згину листового металу

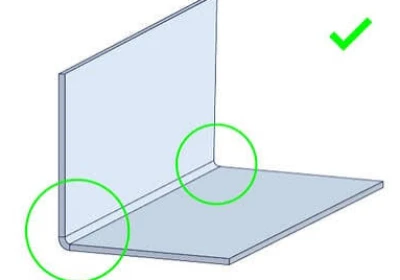
У координації між проектуванням деталей з листового металу та їх закупівлею не можна ігнорувати принцип мінімального радіуса вигину листового металу. Проектувальники, які прагнуть естетично гострих кутів, часто стикаються з розтріскуванням матеріалу або неконтрольованим пружинним відскоком під час створення прототипів, що призводить до затримок проекту, перевитрат коштів та ризиків якості. По суті, мінімальний радіус вигину листового металу не є вільно масштабованим параметром САПР або просто емпіричним значенням; він являє собою критичне обмеження, де сходяться механіка пластичності матеріалу, вікна процесу формування та кінцеві структурні характеристики деталі. Неправильне тлумачення його як регульованого параметра після проектування, а не обов'язкового параметра перевірки перед проектуванням, є основною причиною збоїв обробки листового металу. У цій статті систематично аналізуються основні змінні мінімального радіуса вигину листового металу та наводяться інженерні принципи та рамки верифікації, безпосередньо застосовні до огляду проектів та котирувань постачальників. Вона спрямована на подолання розриву між проектуванням та виробництвом, забезпечуючи технологічність деталей, структурну цілісність та контроль витрат. Правильне застосування цих принципів є наріжним каменем для точного...

Розуміння принципів мінімального радіуса згину листового металу Читати далі »

виготовлення автомобільного листового металу

Виготовлення автомобільних листових металів: процеси зварювання та поширені проблеми

У сучасному кузовному конструюванні виготовлення автомобільних листових металів формує фізичну основу конструкції кузова, тоді як зварювальні процеси є основною технологією, що дозволяє високоміцну та високоточну структурну інтеграцію сотень штампованих компонентів з листового металу. Якість зварювальних процесів виготовлення автомобільних листових металів безпосередньо визначає статичну та динамічну жорсткість кузова, його втомну міцність та безпеку при зіткненнях, що є найважливішим етапом виробництва, що впливає на структурну цілісність автомобіля. З розвитком тенденцій до полегшення ваги, багатоматеріальні гібридні кузови, що включають високоміцні сталі та алюмінієві сплави, створюють серйозніші проблеми для процесів зварювання автомобільних листових металів. До них належать такі проблеми, як металургійна сумісність між різними матеріалами, контроль термічної деформації та надійність з'єднань. Тому систематичне розуміння принципів зварювального процесу, меж застосування та пов'язаних з ними типових ризиків якості має вирішальне значення для забезпечення кінцевої якості виготовлення автомобільних листових металів, контролю виробничих витрат та підтримки стабільності ланцюга поставок. У цій статті наведено поглиблений аналіз основних процесів зварювання автомобільних листових металів з точки зору...

Виготовлення автомобільних листових металів: процеси зварювання та поширені проблеми Читати далі »

деталі для виготовлення автомобільних листових металів

5 популярних процесів виготовлення листового металу

У сучасному виробництві процеси виготовлення листового металу формують основу для незліченної кількості продуктів, від автомобільних кузовів та аерокосмічних компонентів до побутової техніки повсякденного вжитку. Кожен процес виготовлення листового металу безпосередньо впливає на геометричну точність, структурну цілісність та функціональну надійність кінцевого продукту. Успіх проекту залежить не від одного процесу виготовлення листового металу, а вимагає стратегічної інтеграції кількох ключових технологій. У цій статті розглядаються п'ять основних технологій сучасного виготовлення листового металу: лазерне різання, гнуття на верстатах з ЧПК, штампування та формування фігурними штампами, зварювання та з'єднання, а також обробка поверхні. Ми розглядаємо логіку процесу кожної технології, її роль у повній послідовності виробництва та критичні точки контролю якості, необхідні для досягнення інженерних цілей. Точна основа процесів виготовлення листового металу: лазерне різання. Як початковий етап усього процесу виготовлення листового металу, технічна майстерність лазерного різання фундаментально встановлює стандарт якості для всіх наступних операцій. Його основна цінність полягає у безвтратній, високоточній передачі цифрового дизайну.

5 популярних процесів виготовлення листового металу Читати далі »

Корпус акумулятора

Обробка країв корпусу акумулятора: зниження ризику короткого замикання

Електрифікація автомобільної промисловості створила безпрецедентні виклики для виробництва корпусів акумуляторів. Серед багатьох аспектів якості у виробництві, включаючи точність розмірів, цілісність зварних швів та управління температурою, є один режим відмови, який найлегше ігнорувати, але який може призвести до катастрофічних поломок: гострі краї та залишкові задирки. У високовольтних акумуляторних системах ізоляційний бар'єр між провідними компонентами та корпусом акумулятора служить критичною лінією захисту від електричних збоїв. Коли корпус акумулятора електромобіля має гострі краї або залишкові задирки, що виникають внаслідок таких процесів, як штампування, лазерне різання або механічна обробка, вібрації транспортного засобу та термоциклування можуть призвести до проникнення цих виступів через ізоляційну плівку, сепараторний матеріал або оболонку джгута проводів. Результатом є частковий розряд, дугове утворення або катастрофічні короткі замикання. Усунення ризиків, пов'язаних із задирками, - це не просто косметична проблема, це фундаментальна вимога безпеки, яка вимагає систематичного інженерного контролю, чітких специфікацій та перевірених можливостей процесу. Проблеми із задирками на корпусі акумулятора: оцінка ризиків під час штампування, лазерного різання або...

Обробка країв корпусу акумулятора: зменшення ризику короткого замикання Читати далі »

Китайський штампувальний завод

Що таке штампування за допомогою штампувальної матриці та як воно працює?

У сучасному великосерійному виробництві листового металу досягнення жорстких допусків для глибоко витягнутих корпусів або складних компонентів вимагає використання спеціальних методів виробництва. При роботі зі складними операціями вторинної обробки стандартні методи безперервного штампування часто є недостатніми. З цієї причини штампування трансферним штампуванням стало найкращим інженерним рішенням. По суті, штампування трансферним штампуванням – це вдосконалений процес формування металу, в якому окремі заготовки з листового металу переміщуються через кілька незалежних штампувальних станцій. Цей рух виконується автоматизованою тривісною системою, яка використовує спеціалізовані механічні пальці та напрямні рейки. На відміну від традиційних процесів з подачею рулонів, процес штампування трансферним штампуванням фізично відокремлює заготовки від металевої смуги на першій же станції вирубки. Повне відділення заготовки дозволяє інженерам-виробникам виконувати надзвичайно глибоке витягування, бокове пробивання та складні операції з відбортовки, не обмежуючись фізичними обмеженнями безперервних несучих смуг. Для фахівців із закупівель, які шукають автомобільні кронштейни або комерційні електричні корпуси, спеціальне штампування трансферним штампуванням безпосередньо покращує...

Що таке штампування за допомогою штампувальної матриці та як воно працює? Читати далі »

точне штампування листового металу

Що таке штампування складними штампами та як воно працює?

Під час постачання високоточних деталей з листового металу, підтримка абсолютної концентричності та суворої площинності під час великосерійного виробництва вже давно є постійною інженерною проблемою. Однак саме тут технологія штампування складними штампами демонструє свою промислову цінність. На відміну від прогресивних процесів штампування, які вимагають переміщення деталей між кількома станціями та несуть ризик кумулятивних відхилень допусків, процес штампування складними штампами одночасно завершує пробивання та вирубку за один хід штампування. Для менеджерів із закупівель та інженерів-конструкторів, які оцінюють інвестиції у штампи, визначення точного штампування складними штампами є критично важливим для оптимізації собівартості одиниці продукції та усунення необхідності у вторинних операціях. Зосереджуючи всі сили різання в одній, висококаліброваній станції, цей процес штампування забезпечує виняткову повторюваність розмірів, з контролем допусків, як правило, з точністю до ±0.001 дюйма. Ця точна структурна цілісність є суворо необхідною для вимогливих геометрій плоского профілю, таких як ламінації двигунів, прецизійні шайби та панелі корпусів акумуляторів. У цій статті наведено детальний аналіз архітектури штампу та покрокового механічного робочого процесу.

Що таке штампування складними штампами та як воно працює? Читати далі »

деталі штамповки з листового металу

Високоефективне штампування металу: скорочення термінів виконання проектів середнього обсягу

Через стислий графік виробництва, персонал закупівель та інженерні команди стикаються з величезним тиском щодо прискорення часу виходу на ринок без шкоди для цілісності компонентів. Для виробництва середніх обсягів, яке зазвичай долає критичний розрив між річним обсягом виробництва 10 000 та 100 000 одиниць, досягнення оптимального балансу між амортизацією штампів та швидкістю виробництва залишається головним викликом для ланцюга поставок. Традиційні процеси формування на верстатах з ЧПК часто призводять до надмірно тривалих циклів, тоді як складні прогресивні налаштування штампів вимагають надмірних початкових капіталовкладень та тривалих циклів розробки штампів. З цієї причини високооптимізовані стратегії штампування листового металу вже не є просто варіантом закупівлі, а стали операційною необхідністю. Завдяки впровадженню передових рішень для штампування металу на замовлення, зокрема прецизійних конфігурацій складних штампів, промислові покупці можуть значно скоротити терміни виконання проектів. Суворо керований процес штампування складними штампами може одночасно виконувати операції вирубки та штампування за один хід штампування, надійно виготовляючи високоточні деталі кожні кілька секунд. У цій статті ми дослідимо, як стратегічні інженерні втручання на передньому краї в постачання штампування металу.

Високоефективне штампування металу: скорочення термінів виконання проектів середнього обсягу Читати далі »

штамповані металеві деталі на замовлення

Штампування металу для роз'ємів 5G та екранів від електромагнітних перешкод: дотримання допусків ±0.02 мм на високій швидкості

Перехід до інфраструктури 5G змінив вимоги до процесів штампування металу. Працюючи в міліметровому діапазоні хвиль вище 24 ГГц, поведінка сигналу в цьому діапазоні регулюється законами фізики та не допускає жодних компромісів. На цих частотах навіть найменше відхилення в геометрії компонентів може безпосередньо призвести до вимірюваних втрат сигналу, невідповідності імпедансу та невідповідності випробуванням на відповідність. Для базових станцій 5G, роз'ємів об'єднувальної плати та компонентів радіочастотних інтерфейсних модулів виробничий процес є таким же важливим, як і сама конструкція. Штампування металу, особливо високошвидкісне прогресивне штампування, стало кращим виробничим процесом для клем роз'ємів, контактних штифтів та корпусів екранування від електромагнітних/радіочастотних перешкод. За умови правильного виконання точне штампування металу може відповідати вимогам мікронного рівня, консистенції матеріалу та масового виробництва, необхідним для розгортання 5G. У цій статті досліджується застосування штампування металу на замовлення в електронній та телекомунікаційній галузях, включаючи технічні вимоги, врахування матеріалів та контроль процесів. Проблеми 5G: чому традиційні процеси штампування металу не відповідають традиційним

Штампування металу для роз'ємів 5G та екранів електромагнітних перешкод: дотримання допусків ±0.02 мм на високій швидкості Читати далі »

Точне штампування автомобільних металевих деталей

3 поширені проблеми штампування металу для корпусів акумуляторів електромобілів

Корпуси акумуляторів для електромобілів є одними з найвимогливіших застосувань штампування металу в автомобільній промисловості. Лотки та кришки акумуляторів, які зазвичай мають довжину понад 1.5 метра, повинні відповідати допускам герметизації та площинності ±0.5 міліметра на критичних поверхнях, що сполучаються, витримувати ударні навантаження та зберігати структурну цілісність протягом мільйонів виробничих циклів. На відміну від традиційних панелей кузова автомобілів, ці компоненти зазвичай виготовляються з алюмінієвих сплавів серії 5000 або 6000 або вдосконаленої високоміцної сталі (AHSS) – матеріалів, чиї характеристики формування значно відрізняються від низьковуглецевої сталі. Для виробництва корпусів акумуляторів для електромобілів незамінні сертифікація IATF 16949 та повне досьє PPAP. ​​Однак, навіть за наявності сертифікації, у виробництві штампування металу на замовлення часто виникають практичні проблеми: нерівномірна товщина стінок, деформація після штампування, тріщини від зварювання та пошкодження герметизації – все це може поставити під загрозу весь акумуляторний модуль. Ключова проблема полягає не в тому, як виявити ці дефекти шляхом перевірки під час виробничого процесу точного штампування металу, а в тому, як їх усунути на етапі.

3 поширені проблеми штампування металу для корпусів акумуляторів електромобілів Читати далі »

сталевий штампувальний кронштейн

Штампування металу медичних виробів: ISO 13485, відстеження матеріалів та вартість

Виробництво медичних виробів підпадає під дію найсуворішої регуляторної бази серед усіх виробничих секторів. Під час вибору постачальників основними міркуваннями є не ціни за одиницю, а безпека пацієнтів та дотримання нормативних вимог. Як фундаментальний виробничий процес для незліченних медичних виробів класу II та класу III, штампування металу має суворо контролюватися. Для медичних виробів, що регулюються FDA, простого наявності сертифікації ISO 9001 далеко не достатньо. Ризики включають результати лікування пацієнтів, штрафи від регуляторних органів та мільйони доларів відповідальності за відкликання продукції. Ця стаття надає основу для оцінки виробників штампування металу медичних виробів, охоплюючи три невід'ємні основні елементи: перевірку сертифікації ISO 13485, системи відстеження матеріалів та справжню вартість невідповідності. ISO 13485 — Невід'ємна основа для штампування металу медичних виробів. ISO 13485 є обов'язковим стандартом для точного штампування металу медичних виробів. На відміну від ISO 9001, цей стандарт вимагає впровадження контролю проектування, управління ризиками ISO 14971 та відстеження партії (пункт 7.5.9). Виробники штампування металу, які не отримали цієї сертифікації.

Штампування металу медичних виробів: ISO 13485, відстеження матеріалів та вартість Читати далі »

Китайський завод з штампування металу

Штампування металу в аерокосмічній промисловості: поширені проблеми та рішення

Як критична ланка в аерокосмічному виробництві, процес штампування металу в аерокосмічній галузі безпосередньо визначає граничні показники продуктивності та межі надійності численних конструктивних компонентів, таких як планери, системи кабін та деталі двигунів. Основна цінність прецизійного штампування металу в аерокосмічній галузі полягає в досягненні значного зниження ваги за рахунок екстремальної деформації матеріалу, одночасно дотримуючись надзвичайно суворих стандартів міцності, точності та довговічності. Однак цей процес реалізації цінності пов'язаний з фундаментальними суперечностями: властива нелінійна механічна поведінка матеріалів аерокосмічного класу (таких як високоміцні титанові сплави та вдосконалені алюмінієві сплави) у поєднанні з неминучими ефектами тертя, теплопровідності та пружного відновлення під час штампування металу в аерокосмічній галузі на замовлення створює надзвичайно вузьке технологічне вікно. Ця фізична складність безпосередньо перетворюється на низку технічних проблем, які процеси штампування металу в аерокосмічній галузі повинні систематично долати — від передбачуваного контролю пружинного зворотного зв'язку до забезпечення мікроструктурної цілісності. У цій статті систематично аналізуються найпоширеніші проблеми в процесах штампування металу в аерокосмічній галузі, включаючи геометричний контроль штампування металу в аерокосмічній галузі, узгодженість матеріалу та відповідність виробництва.

Штампування металу в аерокосмічній промисловості: поширені проблеми та рішення Читати далі »

деталі глибокого штампування автомобільної сталі на замовлення

Штампування металу в автомобільній промисловості: як підвищити ефективність та зменшити витрати

Оскільки автомобільна промисловість прискорює перехід до електрифікації, вона стикається з подвійним завданням: реструктуризація архітектури транспортних засобів при одночасному постійному зниженні витрат. Це означає перехід у рішеннях про закупівлі від простого порівняння «ціни за одиницю» до поглибленої оцінки загальної вартості володіння. Справжні фінансові ризики виникають через системні витрати, включаючи ті, що виникають внаслідок переробки конструкції, виробничих відходів, недоліків якості та вразливостей ланцюга поставок. Отже, основна цінність сучасного штампування автомобільного металу виходить за рамки самих деталей. Воно являє собою підхід до ціннісної інженерії, інтегрований у весь передній етап продукту. Професійний виробник штампування автомобільного металу може оптимізувати технологічність продукції на місці завдяки ранній співпраці в проектуванні (DFM), досягаючи інтеграції деталей та максимізуючи використання матеріалів. Це безпосередньо знижує витрати на специфікацію продукції та складність логістики. Одночасно, надійний процес штампування автомобільного металу, що базується на передовій технології інструментів та контролі процесів, забезпечує якість та стабільність поставок під час масового виробництва, принципово запобігаючи різним прихованим витратам. У цій статті систематично досліджується, як процес штампування автомобільного металу покращує проект.

Штампування металу для автомобілів: як підвищити ефективність та зменшити витрати Читати далі »

штампування сталі автомобільних деталей

Штампування металу для автомобілів: поширені проблеми та рішення

У сучасному автомобільному виробництві процес штампування автомобільного металу є основою структурної цілісності, безпеки та продуктивності транспортного засобу. Статистика показує, що типовий автомобіль містить понад 3,000 штампованих компонентів, якість яких безпосередньо визначає довговічність та рейтинг безпеки транспортного засобу. З розвитком тенденцій електрифікації та полегшення, точність, цілісність матеріалу та економічна масштабованість індивідуального штампування автомобільного металу стають все більш важливими. Як виробник штампування автомобільного металу з понад 20-річним глибоким досвідом у цій галузі, Supro глибоко розуміє основні проблеми в цьому складному технологічному ланцюжку: від фізичних властивостей матеріалу до динаміки штампів, кожна змінна безпосередньо впливає на надійність та економічну ефективність штампування автомобільного металу. Наш досвід показує, що багато проблем масового виробництва виникають через недоліки попереднього проектування та узгодження процесів. Наприклад, відхилення розмірів, спричинені пружинним відскоком матеріалу, ризики розтріскування під час формування високоміцної сталі або коливання якості, спричинені зносом форми, вимагають систематичних інженерних рішень. Цей документ служить вичерпним посібником для професіоналів.

Штампування металу для автомобілів: поширені проблеми та рішення Читати далі »

Прокрутка до початку