กรองโพสต์ตามหมวดหมู่

คู่มือเทคโนโลยี

การขึ้นรูปอลูมิเนียมแบบดึงลึก

การเกิดรอยย่นในการปั๊มขึ้นรูปโลหะแบบดึงลึก: สาเหตุ การป้องกัน และการควบคุมกระบวนการ

การเกิดรอยย่นเป็นหนึ่งในข้อบกพร่องในการขึ้นรูปที่พบได้บ่อยที่สุดในกระบวนการขึ้นรูปโลหะแบบดึงลึก ข้อบกพร่องนี้แสดงออกมาในรูปของความไม่เสถียรของการโก่งงอในบริเวณขอบของชิ้นงานเมื่อแรงกดตามแนวเส้นรอบวงที่กระทำต่อวัสดุเกินกว่าความสามารถในการคงตัว เมื่อหมัดกดลงและดึงชิ้นงานแบนเข้าไปในช่องแม่พิมพ์ขึ้นรูปโลหะแบบดึงลึก วัสดุบริเวณขอบจะไหลเข้าด้านในในขณะที่เกิดแรงกดตั้งฉากกับทิศทางการไหล เมื่อแรงกดนี้เกินกว่าความต้านทานการโก่งงอของวัสดุ ขอบจะสูญเสียความเสถียรและเกิดการเสียรูปนอกระนาบ จากมุมมองด้านการจัดซื้อ การเกิดรอยย่นนำไปสู่อัตราของเสียที่สูงขึ้น ต้นทุนที่เพิ่มขึ้นสำหรับการตัดแต่งและการแก้ไขในภายหลัง และวงจรการทดลองแม่พิมพ์ที่ยาวนานขึ้น เพื่อป้องกันการเกิดรอยย่น จำเป็นต้องปรับแรงยึดชิ้นงาน (BHF) รัศมีทางเข้าแม่พิมพ์ กลยุทธ์การหล่อลื่น และการเลือกวัสดุอย่างเป็นระบบ การทำความเข้าใจหลักการทางกลของการเกิดรอยย่นและพารามิเตอร์ของกระบวนการที่ควบคุมมันมีความสำคัญอย่างยิ่งต่อการพัฒนาโซลูชันการขึ้นรูปโลหะแบบดึงลึกที่กำหนดเองที่เชื่อถือได้ ซึ่งรับประกันความสม่ำเสมอ

รอยย่นในการปั๊มขึ้นรูปโลหะแบบดึงลึก: สาเหตุ การป้องกัน และการควบคุมกระบวนการอ่านเพิ่มเติม »

วงเล็บขึ้นรูปโลหะสแตนเลสแบบดึงลึกตามสั่ง

คู่มือการปั๊มขึ้นรูปโลหะแบบดึงลึก: กระบวนการ การออกแบบ วัสดุ และคุณภาพ

การขึ้นรูปโลหะแผ่นแบบดึงลึก (Deep draw stamping) เป็นกระบวนการขึ้นรูปโลหะแผ่นที่ใช้แรงกดอัดตรงกลางแผ่นโลหะแบน ทำให้เกิดแรงดึงและแรงอัดขณะที่วัสดุถูกดึงเข้าไปในช่องแม่พิมพ์ ส่งผลให้ได้ชิ้นส่วนกลวงไร้รอยต่อ เมื่อความลึกของชิ้นส่วนที่ขึ้นรูปเกินกว่าเส้นผ่านศูนย์กลางหรือความกว้าง กระบวนการนี้จะถูกจัดประเภทอย่างเป็นทางการว่าเป็นการขึ้นรูปโลหะแผ่นแบบดึงลึก แตกต่างจากกระบวนการขึ้นรูปทั่วไป เช่น การตัด การเจาะ หรือการดัดตื้น กระบวนการขึ้นรูปโลหะแผ่นแบบดึงลึกทำให้เกิดการไหลของวัสดุในแนวรัศมีและแนวเส้นรอบวงอย่างมีนัยสำคัญ ส่งผลให้ได้ชิ้นส่วนที่มีความหนาของผนังสม่ำเสมอและมีความแข็งแรงของโครงสร้าง ซึ่งเป็นระดับคุณภาพที่ไม่สามารถทำได้ด้วยกระบวนการเชื่อมหรือการประกอบ การขึ้นรูปโลหะแผ่นแบบดึงลึกที่ปรับแต่งได้สามารถทำได้ในอัตราการผลิต 15 ถึง 40 ชิ้นต่อนาทีบนเครื่องอัดเชิงกล รองรับโครงการผลิตปริมาณมากด้วยความแม่นยำของขนาดและความสม่ำเสมอ การขึ้นรูปเย็นของกระบวนการนี้ช่วยรักษาสภาพโครงสร้างของเนื้อโลหะและเพิ่มความแข็งแรงดึงได้ 10% ถึง 30% ผ่านการแข็งตัวของวัสดุ

คู่มือการปั๊มขึ้นรูปโลหะแบบดึงลึก: กระบวนการ การออกแบบ วัสดุ และคุณภาพอ่านเพิ่มเติม »

ชิ้นส่วนขั้วต่อไฟฟ้าแบบปั๊มขึ้นรูปทองแดงที่มีความแม่นยำสูง

การบำรุงรักษาเชิงคาดการณ์สำหรับแม่พิมพ์ปั๊มขึ้นรูปต่อเนื่อง: ลดเวลาหยุดทำงานโดยไม่คาดคิด

ในกระบวนการผลิตชิ้นส่วนโลหะด้วยการปั๊มขึ้นรูปปริมาณมาก ความสูญเสียทางการเงินที่เกิดจากการหยุดทำงานโดยไม่คาดคิดของอุปกรณ์ปั๊มขึ้นรูปนั้นไม่ได้จำกัดอยู่แค่การจัดส่งชิ้นส่วนที่ล่าช้าเท่านั้น แต่ผลกระทบจะเพิ่มขึ้นอย่างทวีคูณ ความล้มเหลวของแม่พิมพ์ที่ไม่คาดคิดอาจนำไปสู่การหยุดทำงานอย่างรุนแรงของสายการประกอบอัตโนมัติและทำให้ต้นทุนสินค้าที่ขายเพิ่มขึ้นอย่างมาก ในการดำเนินงานห่วงโซ่อุปทานระดับโลกในปัจจุบัน การพึ่งพากลยุทธ์การบำรุงรักษาแบบตอบสนองหรือ "ใช้งานจนกว่าจะล้มเหลว" ถือเป็นความเสี่ยงทางวิศวกรรมที่ไม่สามารถยอมรับได้ เมื่อดำเนินการโครงการปั๊มขึ้นรูปโลหะความเร็วสูงที่ต้องการความแม่นยำสูง ความสามารถในการคาดการณ์ทางกลอย่างสมบูรณ์คือคุณค่าสูงสุดในภาคอุตสาหกรรม เพื่อให้มั่นใจถึงความสามารถในการคาดการณ์ในการดำเนินงานนี้ Supro MFG ได้ยกเลิกโปรโตคอลการตรวจสอบที่ล้าสมัยโดยสิ้นเชิงและหันมาใช้ระบบนิเวศการบำรุงรักษาเชิงคาดการณ์ (PdM) ที่เข้มงวดและขับเคลื่อนด้วยข้อมูลแทน ด้วยการติดตามเกณฑ์จำนวนจังหวะที่สำคัญอย่างต่อเนื่องและตรวจสอบเส้นโค้งแรงกดแบบไดนามิก วิศวกรแม่พิมพ์ผู้เชี่ยวชาญของเราสามารถกำจัดปัญหาได้อย่างทันท่วงที ก่อนที่การสึกหรอของแม่พิมพ์เพียงเล็กน้อยจะนำไปสู่ความล้มเหลวของแม่พิมพ์อย่างร้ายแรง คู่มือทางเทคนิคนี้ให้การวิเคราะห์เชิงลึกเกี่ยวกับกลไกทางกายภาพที่อยู่เบื้องหลังการเสื่อมสภาพของโครงสร้างแม่พิมพ์ และให้รายละเอียดเกี่ยวกับวิธีการรับประกันว่าการผลิตจะไม่หยุดชะงัก

การบำรุงรักษาเชิงคาดการณ์สำหรับแม่พิมพ์ปั๊มขึ้นรูปต่อเนื่อง: ลดเวลาหยุดทำงานโดยไม่คาดคิด อ่านเพิ่มเติม »

ชิ้นส่วนปั๊มเหล็ก

ข้อบกพร่องทั่วไป 3 ประการในการปั๊มขึ้นรูปต่อเนื่อง: ครีบ, การคืนตัว และการบิดเบี้ยว

ในการผลิตชิ้นส่วนโลหะขึ้นรูปด้วยการปั๊มแบบต่อเนื่องปริมาณมาก ผลกระทบทางการเงินจากชิ้นส่วนที่ชำรุดนั้นกว้างไกลเกินกว่าต้นทุนโดยตรงของเศษโลหะแผ่นที่ทิ้งไป ข้อบกพร่องเล็กน้อย เช่น ครีบที่มากเกินไปหรือการบิดเบี้ยวของขนาด อาจทำให้สายการผลิตอัตโนมัติหยุดทำงานอย่างร้ายแรง บั่นทอนประสิทธิภาพการผลิตโดยรวมอย่างรุนแรง และเพิ่มต้นทุนการเป็นเจ้าของโดยรวมอย่างมาก การดำเนินโครงการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบกำหนดเองที่ปราศจากข้อบกพร่องนั้นไม่ใช่แค่การดำเนินการปั๊มขึ้นรูปทางกลเท่านั้น แต่ต้องอาศัยความเข้าใจอย่างเข้มงวดและอิงข้อมูลเกี่ยวกับคุณสมบัติของวัสดุ ความแข็งแรงของแรงดึงที่สูงมาก และรูปทรงของแม่พิมพ์ที่ซับซ้อน ความผิดปกติของขนาด เช่น การคืนตัวอย่างรุนแรง ไม่ได้เกิดขึ้นโดยบังเอิญ แต่เป็นปฏิกิริยาทางโลหะวิทยาที่คาดการณ์ได้สูง ซึ่งต้องกำจัดออกด้วยวิธีการทางคณิตศาสตร์ในระหว่างขั้นตอนการออกแบบทางวิศวกรรมเบื้องต้น ที่ Supro MFG วิธีการ DFM ของเรากำหนดให้การแก้ไขปัญหาเริ่มต้นก่อนที่เหล็กแผ่นม้วนแรกจะถูกป้อนเข้าเครื่องปั๊มเสียอีก ด้วยการใช้การวิเคราะห์โหมดความล้มเหลวขั้นสูงและการคำนวณช่องว่างเฉือนที่แม่นยำ ผู้เชี่ยวชาญด้านแม่พิมพ์ของเราจะกำจัดสาเหตุหลักของข้อบกพร่องที่สำคัญในการปั๊มขึ้นรูปอย่างต่อเนื่อง

3 ข้อบกพร่องทั่วไปในการปั๊มขึ้นรูปต่อเนื่อง: ครีบโลหะ การคืนตัว และการบิดเบี้ยวอ่านเพิ่มเติม »

ชิ้นส่วนปั๊มเหล็กอัตโนมัติแบบกำหนดเอง

การเพิ่มประสิทธิภาพการจัดวางแผ่นโลหะในกระบวนการปั๊มขึ้นรูปต่อเนื่อง: เพิ่มผลผลิตวัสดุให้สูงสุด

ในการผลิตชิ้นส่วนโลหะแผ่นปริมาณมาก ต้นทุนวัตถุดิบมักคิดเป็น 60% ถึง 70% ของต้นทุนรวมของชิ้นส่วน เมื่อดำเนินการโครงการปั๊มขึ้นรูปความเร็วสูง การเพิ่มประสิทธิภาพการจัดวางแผ่นโลหะไม่ใช่แค่การร่างแบบทางเรขาคณิตธรรมดาๆ เท่านั้น แต่เป็นปัจจัยทางการเงินที่สำคัญที่สุดของคุณ ด้วยการคำนวณระยะห่างการป้อนที่เหมาะสมอย่างมีกลยุทธ์และการใช้เทคนิคการซ้อนแบบประสานขั้นสูง ผู้เชี่ยวชาญด้านแม่พิมพ์สามารถลดเศษวัสดุเหลือทิ้งได้อย่างมาก การเพิ่มการใช้ประโยชน์จากวัสดุจากมาตรฐาน 60% เป็น 85% ที่เหมาะสมที่สุด จะแปลงวัสดุม้วนที่สูญเปล่าให้เป็นการประหยัดต้นทุนที่จับต้องได้ ในคู่มือฉบับนี้ เราจะเจาะลึกถึงหลักการทางกายภาพเบื้องหลังการออกแบบตะแกรงตัวนำ การวางแนวเกรนโลหะ และการอ้างอิงที่แม่นยำ เรียนรู้ว่าการตรวจสอบ DFM ก่อนการผลิตของเราสำหรับกระบวนการปั๊มขึ้นรูปโลหะแบบต่อเนื่องใช้วิธีการทางคณิตศาสตร์อย่างไรเพื่อให้แน่ใจว่ามีการใช้ประโยชน์จากวัสดุสูงสุด ซึ่งท้ายที่สุดแล้วจะทำให้ได้ต้นทุนต่อหน่วยที่ต่ำที่สุดเท่าที่จะเป็นไปได้สำหรับโครงการปั๊มขึ้นรูปแม่พิมพ์แบบต่อเนื่องที่กำหนดเองของคุณ หลักการพื้นฐานของการออกแบบแผ่นตัวนำและระยะห่างในการป้อนในกระบวนการปั๊มขึ้นรูปแบบต่อเนื่อง การเพิ่มประสิทธิภาพแผ่นตัวนำและระยะห่างในการป้อนเป็นพื้นฐานในการกำหนด

การเพิ่มประสิทธิภาพการจัดวางแถบโลหะในการปั๊มขึ้นรูปต่อเนื่อง: เพิ่มผลผลิตวัสดุให้สูงสุดอ่านเพิ่มเติม »

ชิ้นส่วนปั๊มโลหะผสมอลูมิเนียม

เซ็นเซอร์ในแม่พิมพ์และมาตรการความปลอดภัยในการปั๊มขึ้นรูปต่อเนื่อง: ลดความเสียหายของแม่พิมพ์และเพิ่มอัตราผลผลิต

ในด้านการผลิตชิ้นส่วนโลหะขึ้นรูปต่อเนื่อง (Progressive Stamping) การมีข้อบกพร่องเป็นศูนย์ไม่ใช่เพียงแค่เป้าหมายในอุดมคติอีกต่อไป แต่เป็นข้อกำหนดพื้นฐาน สำหรับผู้ผลิตชิ้นส่วนโลหะขึ้นรูปต่อเนื่อง ต้นทุนการผลิตความเร็วสูงยิ่งทำให้ข้อกำหนดด้านคุณภาพนี้เข้มข้นขึ้น: ความผิดพลาดในการป้อนวัสดุเพียงครั้งเดียวหรือการดึงเศษวัสดุขึ้นมา อาจทำลายแม่พิมพ์ที่มีมูลค่าหลายหมื่นดอลลาร์ ทำให้การผลิตหยุดชะงักเป็นเวลาหลายชั่วโมง และส่งผลกระทบต่อชิ้นงานทั้งหมดในล็อตการผลิต เซ็นเซอร์และระบบป้องกันภายในแม่พิมพ์ได้กลายเป็นเทคโนโลยีสำคัญที่ช่วยให้การผลิตชิ้นส่วนโลหะขึ้นรูปต่อเนื่องความเร็วสูงที่มากกว่า 1,000 ครั้งต่อนาทีมีความคุ้มค่าทางเศรษฐกิจ ระบบเหล่านี้ไม่เพียงแต่ตรวจจับปัญหาเท่านั้น แต่ยังป้องกันปัญหาเหล่านั้นล่วงหน้าด้วยการหยุดเครื่องปั๊มในเวลาที่เหมาะสมเพื่อหลีกเลี่ยงการชนกันของแม่พิมพ์ ซึ่งจะช่วยลดเวลาในการซ่อมแซมแม่พิมพ์และเพิ่มผลผลิตของชิ้นส่วนที่สมบูรณ์แบบได้อย่างมาก บทความนี้จะสำรวจเทคโนโลยีเซ็นเซอร์หลักสามอย่างที่ปกป้องการทำงานของเครื่องปั๊มขึ้นรูปต่อเนื่องสมัยใหม่ ได้แก่ หัววัดตรวจจับความผิดพลาดในการป้อนวัสดุ เซ็นเซอร์ตรวจจับเศษวัสดุ (เศษจากการตัดแต่ง) และระบบตรวจสอบจุดศูนย์ตายล่าง (BDC) การตรวจจับความผิดพลาดในการป้อนวัสดุ: แนวป้องกันด่านแรกในการผลิตชิ้นส่วนโลหะขึ้นรูปต่อเนื่อง

เซ็นเซอร์ในแม่พิมพ์และมาตรการความปลอดภัยในการปั๊มขึ้นรูปต่อเนื่อง: ลดความเสียหายของแม่พิมพ์และเพิ่มอัตราผลผลิตอ่านเพิ่มเติม »

บริการปั๊มไดคัทแบบโปรเกรสซีฟ

การคลาดเคลื่อนในการพิมพ์ขึ้นรูปโลหะด้วยแม่พิมพ์หลายขั้นตอน: สาเหตุและวิธีแก้ไข

การปั๊มขึ้นรูปโลหะแบบต่อเนื่อง (Progressive die stamping) เป็นกระบวนการขึ้นรูปโลหะความเร็วสูง โดยใช้แผ่นโลหะที่ป้อนอย่างต่อเนื่องจากม้วน ผ่านสถานีต่างๆ ภายในชุดแม่พิมพ์เดียว แต่ละสถานีจะทำการขึ้นรูปที่แตกต่างกัน เช่น การเจาะ การตัด การดัด การขึ้นรูปเหรียญ หรือการดึงขึ้นรูป จนกระทั่งชิ้นส่วนสำเร็จรูปแยกออกจากตัวรองรับที่สถานีสุดท้าย อัตราการผลิตอยู่ที่ 7 ถึง 1,500 ชิ้นต่อนาที โดยมีค่าความคลาดเคลื่อนของขนาด ±0.025 มิลลิเมตร ซึ่งสามารถทำได้ในรอบการทำงานหลายล้านรอบ อย่างไรก็ตาม ประสิทธิภาพระดับนี้ขึ้นอยู่กับเงื่อนไขสำคัญประการหนึ่ง คือ การวางตำแหน่งของแผ่นโลหะอย่างแม่นยำในแต่ละสถานี แม่พิมพ์แบบต่อเนื่องทั่วไปประกอบด้วย 4 ถึง 30 สถานี แต่ละสถานีได้รับการออกแบบโดยอ้างอิงจากการทำงานก่อนหน้า เมื่อแผ่นโลหะเคลื่อนที่อย่างถูกต้อง กระบวนการปั๊มขึ้นรูปโลหะแบบต่อเนื่องจะให้ผลผลิตที่สม่ำเสมอโดยมีความคลาดเคลื่อนน้อยที่สุด แต่เมื่อเกิดการวางตำแหน่งผิดพลาด ผลที่ตามมาจะก่อให้เกิดปฏิกิริยาลูกโซ่ ข้อผิดพลาดในการวางตำแหน่งเริ่มต้น ซึ่งอยู่ในระดับไมโครเมตร จะสะสมไปทั่วสถานีต่างๆ ซึ่งมักส่งผลให้มีอัตราของเสียเกิน 15% ในกรณีร้ายแรง อาจถึงขั้นทำให้เกิดอาการต่างๆ ได้

การคลาดเคลื่อนในการพิมพ์ขึ้นรูปโลหะด้วยแม่พิมพ์หลายขั้นตอน: สาเหตุและวิธีแก้ไขอ่านเพิ่มเติม »

ปั๊มไดคัทแบบโปรเกรสซีฟแบบกำหนดเอง

PPAP และ FAI ในการปั๊มขึ้นรูปโลหะแบบต่อเนื่องปริมาณมาก

เมื่อซื้อชิ้นส่วนปั๊มขึ้นรูปจำนวนมาก ช่องว่างระหว่างการทดลองแม่พิมพ์ที่ประสบความสำเร็จกับการผลิตชิ้นส่วนนับล้านชิ้นอย่างต่อเนื่อง คือจุดที่ระบบการจัดการคุณภาพมีบทบาทสำคัญอย่างยิ่ง แม่พิมพ์ปั๊มขึ้นรูปที่สามารถผลิตชิ้นส่วนที่ได้มาตรฐานในระหว่างการทดลอง ไม่ได้หมายความว่าจะรับประกันความเสถียรของขนาดตลอดรอบการปั๊มขึ้นรูปนับล้านรอบ ความแตกต่างระหว่างการเริ่มต้นการผลิตที่ราบรื่นและความล้มเหลวด้านคุณภาพที่ทำให้สายการผลิตหยุดชะงักนั้น อยู่ที่การดำเนินการอย่างเคร่งครัดของมาตรการการจัดการคุณภาพสองประการที่เกี่ยวข้องกัน ได้แก่ การตรวจสอบชิ้นงานตัวอย่างแรก (FAI) และกระบวนการอนุมัติชิ้นส่วนที่ผลิต (PPAP) FAI ทำหน้าที่เป็นด่านแรกในการป้องกัน โดยผ่านการตรวจสอบอย่างเป็นระบบและมีความแม่นยำสูง ทำให้มั่นใจได้ว่าผลิตภัณฑ์ชุดแรกที่ผลิตโดยแม่พิมพ์ปั๊มขึ้นรูปใหม่นั้นตรงตามข้อกำหนดด้านขนาดและวัสดุทั้งหมดที่ระบุไว้ในแบบร่างทางวิศวกรรม อย่างไรก็ตาม FAI เพียงอย่างเดียวไม่เพียงพอต่อความต้องการของการผลิตชิ้นส่วนปั๊มขึ้นรูปปริมาณมาก ชิ้นงานตัวอย่างแรกที่ผ่านการตรวจสอบไม่ได้หมายความว่าชิ้นส่วนที่หนึ่งล้านจะผ่านการตรวจสอบเช่นกัน PPAP จึงมีความสำคัญ

PPAP และ FAI ในกระบวนการปั๊มขึ้นรูปโลหะแบบต่อเนื่องปริมาณมาก อ่านเพิ่มเติม »

แม่พิมพ์ปั๊มตายแบบโปรเกรสซีฟขนาดใหญ่แบบกำหนดเอง

แนวทางปฏิบัติของ DFM สำหรับการปั๊มขึ้นรูปด้วยแม่พิมพ์หลายชิ้น: ค่าความคลาดเคลื่อน รัศมี และระยะห่าง

ในด้านการผลิตฮาร์ดแวร์ปริมาณมาก โมเดล CAD 3 มิติที่สมบูรณ์แบบไม่ได้หมายความว่าจะได้ชิ้นส่วนจริงที่สมบูรณ์แบบเสมอไป เพื่อเชื่อมช่องว่างที่สำคัญระหว่างเจตนาในการออกแบบเชิงทฤษฎีและความเป็นจริงของการผลิตในโรงงาน จำเป็นต้องยึดมั่นในหลักการออกแบบเพื่อการผลิต (Design for Manufacturability: DFM) อย่างเคร่งครัด เมื่อขยายไปสู่โครงการปั๊มขึ้นรูปด้วยแม่พิมพ์ความเร็วสูง การตรวจสอบ DFM ในช่วงเริ่มต้นจึงไม่ใช่เพียงแค่พิธีการทางเทคนิคเท่านั้น แต่เป็นกลไกสำคัญทางการเงินในการควบคุมต้นทุนต่อหน่วยและเพิ่มอายุการใช้งานของแม่พิมพ์ให้สูงสุด วิศวกรมักระบุค่าความคลาดเคลื่อนระดับไมครอนหรือส่วนโค้งภายในที่คมมาก ซึ่งเป็นพารามิเตอร์ที่ดูสมบูรณ์แบบบนหน้าจอ แต่สามารถนำไปสู่ความเค้นที่มากเกินไปและการสึกหรอของแม่พิมพ์ก่อนกำหนดภายใต้แรงกระแทกมหาศาลของเครื่องปั๊มขึ้นรูป ด้วยการปรับแบบร่างการออกแบบให้สอดคล้องกับข้อจำกัดทางโลหะวิทยาของการปั๊มขึ้นรูปด้วยแม่พิมพ์ ทีมจัดซื้อสามารถขจัดปัญหาคอขวดในห่วงโซ่อุปทานผ่านการคำนวณทางคณิตศาสตร์ก่อนที่จะตัดเหล็กกล้าเครื่องมือ D2 ที่มีราคาแพง ในบทความนี้ เราจะเจาะลึกถึงกฎ DFM สำหรับการปั๊มโลหะด้วยแม่พิมพ์แบบต่อเนื่อง ตั้งแต่การเจาะแม่พิมพ์อย่างแม่นยำไปจนถึงการขึ้นรูปด้วยแม่พิมพ์

แนวทางปฏิบัติของ DFM สำหรับการปั๊มขึ้นรูปด้วยแม่พิมพ์หลายขั้นตอน: ค่าความคลาดเคลื่อน รัศมี และระยะห่างอ่านเพิ่มเติม »

กรอบโลหะแผ่น

รูปทรงชิ้นส่วนและปริมาณการผลิตส่งผลต่อการเลือกกระบวนการขึ้นรูปโลหะแผ่นอย่างไร

ในด้านการผลิตชิ้นส่วนโลหะที่มีความแม่นยำสูง การจับคู่รูปทรงชิ้นส่วนและปริมาณการผลิตกับกระบวนการขึ้นรูปโลหะแผ่นที่เหมาะสมที่สุด จะเป็นตัวกำหนดต้นทุนรวมในการเป็นเจ้าของโดยตรง เมื่อการออกแบบชิ้นส่วนไม่ได้ผ่านการประเมิน DFM (Design for Manufacturability) ในช่วงเริ่มต้น วิศวกรเครื่องกลและทีมจัดซื้อจัดจ้างทั่วโลกมักจะเผชิญกับงบประมาณที่เกินกำหนด คุณลักษณะทางเรขาคณิตทุกอย่าง ตั้งแต่รัศมีการดัดและความสูงของหน้าแปลน ไปจนถึงความลึกของการดึง จะจำกัดทางเลือกของกระบวนการขึ้นรูปของคุณโดยตรง ประมาณ 80% ของต้นทุนการผลิตชิ้นส่วนจะถูกกำหนดในระหว่างขั้นตอนการออกแบบเริ่มต้น การเลือกวิธีการขึ้นรูปโลหะแผ่นที่ไม่เหมาะสม จะทำให้บริษัทต้องแบกรับต้นทุนการตัดจำหน่ายเครื่องมือที่ไม่จำเป็น ทำให้ความคลาดเคลื่อนสะสมมากขึ้น และผลักดันราคาต่อหน่วยให้สูงขึ้น ตัวอย่างเช่น การระบุคุณลักษณะการดึงลึกในชิ้นส่วนที่มีปริมาณการผลิตต่ำ อาจส่งผลให้ต้นทุนเครื่องมือแข็งสูงเกินสมควร ในขณะที่การพึ่งพาเครื่องดัดโลหะแบบแมนนวลสำหรับการผลิตชิ้นส่วนยึดที่มีปริมาณมาก อาจทำให้เกิดปัญหาคอขวดในการผลิต เพื่อเพิ่มประสิทธิภาพกลยุทธ์การขึ้นรูปโลหะแผ่นที่มีความแม่นยำสูง จำเป็นต้องประเมินการกระจายความเค้น การคืนตัวของวัสดุ และจุดคุ้มทุนของการผลิตล่วงหน้า การจับคู่รูปทรงเรขาคณิต CAD กับความสามารถในการปรับขนาด

รูปทรงชิ้นส่วนและปริมาณการผลิตมีผลต่อการเลือกกระบวนการขึ้นรูปโลหะแผ่นอย่างไรอ่านเพิ่มเติม »

การดัดแผ่นโลหะสแตนเลส

คู่มือการออกแบบการดัดแผ่นโลหะ: วิธีคำนวณรัศมีดัดขั้นต่ำและหลีกเลี่ยงการแตกหัก

ในการดัดแผ่นโลหะที่ต้องการความแม่นยำสูง การกำหนดรัศมีด้านในที่เล็กเกินไปยังคงเป็นสาเหตุหลักของการเกิดรอยแตกขนาดเล็กและความเสียหายจากการดึงอย่างรุนแรงของชั้นนอก การไม่พิจารณาขีดจำกัดความเครียดของวัสดุเมื่อออกแบบชิ้นส่วนมักจะเปลี่ยนกระบวนการผลิตปกติให้กลายเป็นฝันร้ายด้านคุณภาพที่มีอัตราของเสียสูงเกินกว่าจะยอมรับได้ ในการที่จะเชี่ยวชาญเทคโนโลยีการดัดแผ่นโลหะ จำเป็นต้องมีความเข้าใจที่ชัดเจนและแม่นยำทางคณิตศาสตร์เกี่ยวกับรัศมีดัดขั้นต่ำสำหรับส่วนผสมของโลหะผสมและสภาวะการอบชุบต่างๆ ในระหว่างกระบวนการดัดแผ่นโลหะ วัสดุจะได้รับแรงดึงพร้อมกันที่ชั้นนอกและแรงอัดที่ชั้นในตามแนวแกนกลาง เมื่อโลหะผสมถูกดันเกินขีดจำกัดการยืดตัวจากการดึง การเสียรูปพลาสติกจะเปลี่ยนไปเป็นการแตกหัก คู่มือทางวิศวกรรมนี้ให้การวิเคราะห์โดยละเอียดเกี่ยวกับหลักการทางกายภาพและทางกลที่กำหนดการเลือกใช้รัศมีดัดแผ่นโลหะขั้นต่ำ โดยการปรับโปรโตคอลการออกแบบเพื่อการผลิต (DFM) ของคุณให้สอดคล้องกับตัวชี้วัดทางโลหะวิทยาที่ได้รับการตรวจสอบแล้ว—รวมถึง

คู่มือการออกแบบการดัดแผ่นโลหะ: วิธีคำนวณรัศมีดัดขั้นต่ำและหลีกเลี่ยงการแตกหักอ่านเพิ่มเติม »
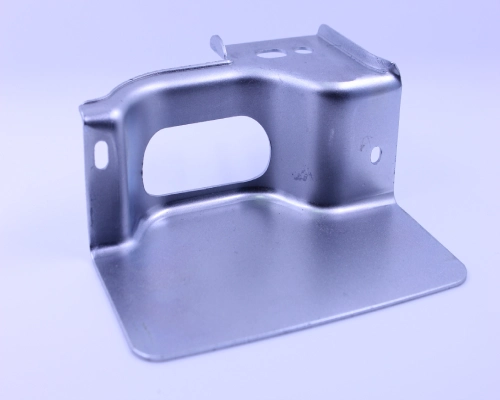
การผลิตชิ้นส่วนโลหะแผ่นตามสั่งสำหรับงานสถาปัตยกรรม

การควบคุมความคลาดเคลื่อนในการผลิตชิ้นส่วนโลหะแผ่น: การเพิ่มประสิทธิภาพกระบวนการและวัสดุ

ในด้านการผลิตชิ้นส่วนโลหะแผ่นที่มีความแม่นยำสูง การจัดการค่าความคลาดเคลื่อนส่งผลโดยตรงต่อผลผลิต การประกอบ และต้นทุนการจัดซื้อโดยรวม สำหรับผู้จัดการฝ่ายจัดซื้อในประเทศตะวันตกที่รับผิดชอบในการจัดหาชิ้นส่วนตามสั่ง และวิศวกรฮาร์ดแวร์ที่เกี่ยวข้องกับการแนะนำผลิตภัณฑ์ใหม่ (NPI) การกำหนดช่วงค่าความคลาดเคลื่อนของมิติที่เหมาะสมที่สุดในการผลิตชิ้นส่วนโลหะแผ่นตามสั่งนั้น จำเป็นต้องสร้างสมดุลระหว่างฟังก์ชันการออกแบบและคุณสมบัติทางกายภาพของวัสดุ ความไม่ตรงกันระหว่างแบบร่างทางวิศวกรรมและขีดความสามารถของโรงงานจริงมักนำไปสู่ปัญหาสำคัญสองประการ ได้แก่ การกำหนดค่าความคลาดเคลื่อนสูงเกินไป ซึ่งจะทำให้ต้นทุนการผลิตเพิ่มขึ้นอย่างมากเนื่องจากเครื่องมือพิเศษและอัตราผลผลิตต่ำ และการกำหนดค่าความคลาดเคลื่อนต่ำเกินไป ซึ่งเสี่ยงต่อการหยุดสายการผลิตอย่างร้ายแรงในระหว่างการประกอบขั้นสุดท้าย แตกต่างจากบล็อกที่ขึ้นรูปด้วยเครื่อง CNC ที่แข็งแรง ชิ้นส่วนโลหะแผ่นแสดงพฤติกรรมที่ไม่เป็นเชิงเส้นเนื่องจากปัจจัยต่างๆ เช่น ทิศทางของเกรน การคืนตัวแบบยืดหยุ่น และการสัมผัสความร้อน การบรรลุความสม่ำเสมออย่างเข้มงวดในค่าความคลาดเคลื่อนของการผลิตชิ้นส่วนโลหะแผ่นตลอดกระบวนการทั้งหมด ตั้งแต่การตัดด้วยเลเซอร์และการดัดด้วยเครื่องดัดโลหะ ไปจนถึงการเชื่อมและการประกอบ จำเป็นต้องมีความเข้าใจเชิงประจักษ์เกี่ยวกับขีดจำกัดการเสียรูปของวัสดุ โดยการประยุกต์ใช้หลักการออกแบบเพื่อการผลิต (Design for Manufacturability: DFM)

การควบคุมความคลาดเคลื่อนในการผลิตชิ้นส่วนโลหะแผ่น: การเพิ่มประสิทธิภาพกระบวนการและวัสดุอ่านเพิ่มเติม »

ต้นแบบการสร้างอย่างรวดเร็วด้วยเครื่อง CNC สำหรับโลหะผสมอลูมิเนียม

จากกระบวนการผลิตต้นแบบสู่การผลิตจำนวนมาก: คู่มือการจัดหาและการออกแบบทางวิศวกรรมสำหรับชิ้นส่วนโลหะสั่งทำพิเศษ

ในการพัฒนาผลิตภัณฑ์ฮาร์ดแวร์ การเปลี่ยนผ่านชิ้นส่วนโลหะสั่งทำพิเศษจากขั้นตอนการผลิตต้นแบบในระยะเริ่มต้นไปสู่การผลิตจำนวนมากเป็นจุดเปลี่ยนที่สำคัญซึ่งความตั้งใจในการออกแบบทางวิศวกรรมและประสิทธิภาพด้านเงินทุนมาบรรจบกันโดยตรง สำหรับผู้จัดการฝ่ายจัดซื้อและวิศวกรเครื่องกล การผลิตต้นแบบอย่างรวดเร็วทำหน้าที่เป็นเกณฑ์มาตรฐานเชิงประจักษ์หลักในการตรวจสอบรูปทรงเรขาคณิต ความพอดีในการประกอบ และประสิทธิภาพการทำงานแบบไดนามิกก่อนที่จะตัดสินใจลงทุนในเครื่องมือแข็ง อย่างไรก็ตาม การพึ่งพาเฉพาะกระบวนการผลิตต้นแบบ เช่น การกัด CNC หลายแกน การกลึง หรือการตัดด้วยลวด EDM มักจะปกปิดความเสี่ยงด้านความสามารถในการผลิตที่อาจเกิดขึ้น คุณลักษณะทางกายภาพที่ดูเหมือนยอมรับได้ในระหว่างการผลิตเบื้องต้น รวมถึงความคลาดเคลื่อนของมิติระดับต่ำกว่าไมครอน รัศมีมุมภายในที่คม หรืออัตราการกำจัดวัสดุที่สูง อาจนำไปสู่ต้นทุนต่อหน่วยที่สูงขึ้นอย่างมากและปัญหาคอขวดด้านผลผลิตในระหว่างการผลิตจำนวนมาก เพื่อแก้ไขช่องว่างนี้ ผู้เชี่ยวชาญด้านการจัดซื้อต้องประเมินว่าการตัดสินใจเกี่ยวกับการผลิตต้นแบบในระยะเริ่มต้นส่งผลกระทบต่อกระบวนการในภายหลังอย่างไร เช่น การปั๊มขึ้นรูปอย่างต่อเนื่อง การผลิตแผ่นโลหะที่มีความแม่นยำ และการผลิต CNC แบบอัตโนมัติ คู่มือนี้จะสรุปหลักการ DFM การแปลงวัสดุโลหะ และโปรโตคอลการประกันคุณภาพที่จำเป็นสำหรับการขยายขนาดการผลิตโลหะสั่งทำพิเศษอย่างมีประสิทธิภาพ

จากกระบวนการผลิตต้นแบบไปจนถึงการผลิตจำนวนมาก: คู่มือการจัดหาและการออกแบบทางวิศวกรรมสำหรับชิ้นส่วนโลหะสั่งทำพิเศษ อ่านเพิ่มเติม »

บริการผลิตชิ้นส่วนโลหะเหล็กตามสั่ง บริการตกแต่งพื้นผิว

การเคลือบสีฝุ่นเทียบกับการชุบอะโนไดซ์: ความทนทาน ต้นทุน และคู่มือการเลือกใช้

สำหรับชิ้นส่วนโลหะแผ่นสั่งทำพิเศษ การปรับสภาพพื้นผิวไม่ใช่เพียงแค่เรื่องความสวยงามเท่านั้น แต่ยังส่งผลโดยตรงต่อประสิทธิภาพทางความร้อน ความต้านทานการกัดกร่อน และความคลาดเคลื่อนในการประกอบ เมื่อประเมินกระบวนการเคลือบผงและการชุบอะโนไดซ์ ทีมวิศวกรรมต้องเผชิญกับข้อแลกเปลี่ยนพื้นฐานระหว่างการเคลือบโพลีเมอร์และการแปลงทางเคมีไฟฟ้า ที่ Supro MFG การตรวจสอบ DFM (Design for Manufacturability) ของเรามักเน้นย้ำว่า การกำหนดข้อกำหนดการปรับสภาพพื้นผิวที่ไม่ถูกต้องอาจทำให้ต้นทุนรวมในการเป็นเจ้าของสูงขึ้น การเคลือบผงจะสร้างชั้นเคลือบโพลีเมอร์แบบเทอร์โมเซตติง (60–120 µm) ผ่านการตกตะกอนด้วยไฟฟ้าสถิต สร้างเกราะป้องกันที่ทนทานสูงต่อแรงกระแทกทางกลและสภาพแวดล้อมภายนอกที่รุนแรง ในทางตรงกันข้าม การชุบอะโนไดซ์ใช้ปฏิกิริยาทางเคมีไฟฟ้าเพื่อแปลงพื้นผิวอะลูมิเนียมให้เป็นชั้นอะลูมิเนียมออกไซด์ (Al₂O₃) ที่เป็นเนื้อเดียวกันและทนต่อการกัดกร่อน รักษาความคลาดเคลื่อนตามมาตรฐาน ISO 2768 อย่างเคร่งครัดโดยไม่เปลี่ยนแปลงรูปทรงเรขาคณิตที่สำคัญ แม้ว่าการเคลือบผงจะเหมาะอย่างยิ่งสำหรับการปกปิดรอยเชื่อมและให้การป้องกันการกัดกร่อนที่คุ้มค่าสำหรับโลหะผสมต่างๆ แต่การชุบอะโนไดซ์ยังคงถือเป็นมาตรฐานสูงสุดสำหรับชิ้นส่วนอะลูมิเนียมกลึงที่สึกหรอได้ง่ายมาก ซึ่งต้องการความแข็งแรงทางไฟฟ้าและต้องผ่านกระบวนการชุบอะโนไดซ์อย่างสมบูรณ์

การเคลือบสีฝุ่นเทียบกับการชุบอะโนไดซ์: ความทนทาน ต้นทุน และคู่มือการเลือกอ่านเพิ่มเติม »

อะลูมิเนียมสั่งทำพิเศษ

รายการตรวจสอบ DFM สำหรับการตัดเฉือน CNC แบบสมบูรณ์

ในการตัดเฉือนด้วยเครื่อง CNC ที่มีความแม่นยำสูง การออกแบบเพื่อการผลิต (Design for Manufacturability หรือ DFM) ทำหน้าที่เป็นสะพานเชื่อมทางเทคนิคระหว่างรูปทรงเรขาคณิต CAD ที่กำหนดไว้กับกระบวนการผลิตจริงในโรงงาน สำหรับผู้จัดการจัดซื้อและวิศวกรออกแบบเครื่องกลในอเมริกาเหนือ การป้อนแบบจำลอง CAD ที่ไม่ได้ปรับให้เหมาะสมโดยตรงเข้าสู่กระบวนการผลิตตามสัญญา ก่อให้เกิดความเสี่ยงในการดำเนินงานหลายประการ เช่น การสึกหรอของเครื่องมือมากเกินไป การตั้งค่าหลายแกนที่ไม่จำเป็น อัตราของเสียที่เกินงบประมาณ และวงจรการประมวลผลคำขอใบเสนอราคา (RFQ) ที่ยาวนาน ในฐานะผู้ผลิตเครื่องจักร CNC ที่มีความแม่นยำสูงที่ได้รับการยอมรับ Supro MFG ดำเนินการตรวจสอบ DFM ทางวิศวกรรมอย่างเข้มงวดก่อนที่จะเริ่มการทำงานของแกนหมุน การประเมินคุณลักษณะโครงสร้างจากมุมมองการผลิตทำให้มั่นใจได้ว่าค่าความคลาดเคลื่อนที่ระบุ ความหนาของผนัง และรูปทรงร่องภายในสอดคล้องกับขีดจำกัดของการตัดเฉือนแบบมาตรฐาน การปรับรัศมีภายใน อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางของรูลึก และการจัดแนวหน้าอ้างอิงให้เหมาะสม สามารถลดต้นทุนการผลิตต่อชั่วโมงได้อย่างมาก ในขณะที่ยังคงรักษาความแข็งแรงทางกลไว้ได้ การปฏิบัติตามโปรโตคอล DFM ของเครื่องจักร CNC ที่ได้มาตรฐาน ช่วยขจัดข้อบกพร่องในการออกแบบโครงสร้างก่อนที่ชิ้นงานจะถูกสร้างขึ้น ทำให้สามารถสร้างต้นแบบได้อย่างรวดเร็วและเปลี่ยนไปสู่การผลิตจำนวนมากได้อย่างราบรื่น การนำสิ่งนี้ไปใช้

รายการตรวจสอบ DFM สำหรับการผลิตด้วยเครื่อง CNC ฉบับสมบูรณ์อ่านเพิ่มเติม »

เหล็กชุบสังกะสีแบบจุ่มร้อนตามสั่ง

คู่มือการเชื่อมเหล็กชุบสังกะสี: ความเสี่ยง การควบคุมกระบวนการ และทางเลือกอื่น

ในการผลิตชิ้นส่วนโลหะแผ่นที่มีความแม่นยำสูง การเชื่อมเหล็กชุบสังกะสีจำเป็นต้องสร้างสมดุลที่สำคัญระหว่างความแข็งแรงของรอยต่อโครงสร้างและความต้านทานการกัดกร่อนของพื้นผิวในระยะยาว แม้ว่าการเคลือบสังกะสีแบบจุ่มร้อนและการเคลือบสังกะสีด้วยไฟฟ้าจะให้การป้องกันการกัดกร่อนแบบแคโทดิกที่สำคัญสำหรับตู้ปิดในโรงงานอุตสาหกรรม โครงสร้าง และชิ้นส่วน HVAC แต่กระบวนการเชื่อมด้วยความร้อนก็ก่อให้เกิดความท้าทายทางโลหะวิทยาอย่างมาก ที่อุณหภูมิการเชื่อมแบบอาร์ค จุดระเหยต่ำของสังกะสี (≈ 906°C) นำไปสู่การเกิดควันออกไซด์ของสังกะสีจำนวนมาก รูพรุนอย่างรุนแรงในบ่อเชื่อม และการลดลงของธาตุในบริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) สำหรับวิศวกรและผู้เชี่ยวชาญด้านการจัดซื้อในอเมริกาเหนือที่ประเมินต้นทุนรวมในการเป็นเจ้าของ (TCO) และจำเป็นต้องปฏิบัติตามมาตรฐาน ISO/AWS D1.1 อย่างเคร่งครัด การใช้โปรโตคอลการเชื่อมที่ไม่เหมาะสมสำหรับเหล็กชุบสังกะสีจะก่อให้เกิดความเสี่ยงต่อความล้มเหลวก่อนกำหนดในการใช้งาน ความเปราะของรอยเชื่อม และการแก้ไขงานที่มีค่าใช้จ่ายสูง คู่มือทางเทคนิคนี้จะสำรวจรูปแบบความเสียหายทางโลหะวิทยาที่เกี่ยวข้องกับการเชื่อมเหล็กชุบสังกะสี กำหนดพารามิเตอร์กระบวนการออกแบบเพื่อการผลิต (DFM) ที่สำคัญ รวมถึงองค์ประกอบของก๊าสปกคลุมสำหรับการเชื่อมด้วยอาร์คโลหะ (GMAW) และการลอกผิวทางกลก่อนการเชื่อม และประเมินผล

คู่มือการเชื่อมเหล็กชุบสังกะสี: ความเสี่ยง การควบคุมกระบวนการ และทางเลือกอื่นอ่านเพิ่มเติม »

บริการผลิตโลหะแผ่น

การวิเคราะห์จุดคุ้มทุนด้านต้นทุนและปริมาณสำหรับกระบวนการผลิตโลหะแผ่นแบบต่างๆ: การปั๊มขึ้นรูปโลหะ เทียบกับ การตัดด้วยเลเซอร์ และการดัดด้วยเครื่อง CNC

สำหรับผู้บริหารฝ่ายจัดซื้อและวิศวกรออกแบบเครื่องกลของ OEM การเพิ่มประสิทธิภาพการใช้จ่ายในการผลิตชิ้นส่วนโลหะแผ่นนั้น จำเป็นต้องสร้างสมดุลระหว่างค่าใช้จ่ายด้านเงินทุนเริ่มต้น (CapEx) และค่าใช้จ่ายในการดำเนินงานระยะยาว (OpEx) ในช่วงเริ่มต้นของการพัฒนาผลิตภัณฑ์ เทคนิคการผลิตชิ้นส่วนโลหะแผ่นที่ยืดหยุ่น โดยเฉพาะอย่างยิ่งการผสมผสานระหว่างการตัดด้วยเลเซอร์ไฟเบอร์ CNC และการขึ้นรูปด้วยเครื่องดัดโลหะหลายแกน ถือเป็นทางเลือกที่เหมาะสมและมีความเสี่ยงต่ำ กระบวนการ "เครื่องมืออ่อน" เหล่านี้ช่วยลดค่าใช้จ่ายด้านวิศวกรรมที่ไม่เกิดขึ้นซ้ำ (NRE) และสามารถรองรับคำสั่งเปลี่ยนแปลงทางวิศวกรรม (ECO) ได้อย่างรวดเร็ว อย่างไรก็ตาม เมื่อปริมาณการผลิตเพิ่มขึ้นจนถึงระดับ EAU (การใช้งานโดยประมาณต่อปี) ที่สูง การพึ่งพาเฉพาะกระบวนการผลิตชิ้นส่วนโลหะแผ่นที่ยืดหยุ่น ซึ่งถูกจำกัดด้วยเวลาในการผลิตและค่าใช้จ่ายทางอ้อมที่เกี่ยวข้องกับการหยุดทำงานของอุปกรณ์ จะทำให้ไม่สามารถรักษาระดับต้นทุนต่อหน่วยขั้นต่ำได้ การจัดการกับการเปลี่ยนแปลงนี้เป็นเรื่องสำคัญเชิงกลยุทธ์: จำเป็นอย่างยิ่งที่จะต้องกำหนดให้แม่นยำว่าเมื่อใดควรเลิกใช้การผลิตชิ้นส่วนโลหะแผ่นที่ยืดหยุ่นและเปลี่ยนไปใช้เครื่องมือแข็ง เช่น แม่พิมพ์ปั๊มแบบก้าวหน้าหรือแบบผสม แม้ว่ากระบวนการปั๊มขึ้นรูปจะต้องใช้เงินลงทุนเริ่มต้นจำนวนมากในการจัดหาเครื่องมือ (10,000–100,000 ดอลลาร์สหรัฐขึ้นไป) แต่การบูรณาการกระบวนการเจาะ การตัด และ... ที่ซับซ้อนเข้าด้วยกันนั้นไม่ใช่เรื่องง่าย

การวิเคราะห์จุดคุ้มทุนด้านต้นทุนและปริมาณสำหรับกระบวนการผลิตโลหะแผ่นแบบต่างๆ: การปั๊มขึ้นรูปโลหะ เทียบกับ การตัดด้วยเลเซอร์ และการดัดด้วยเครื่อง CNCอ่านเพิ่มเติม »

ชิ้นส่วนขึ้นรูปอลูมิเนียมด้วยเครื่อง CNC แบบสั่งทำพิเศษ

วิธีนำค่าความคลาดเคลื่อนของการตัดเฉือนด้วยเครื่อง CNC มาใช้ให้เกิดประสิทธิภาพเพื่อลดต้นทุนการผลิต

ในวงการผลิตชิ้นส่วนโลหะตามสั่ง ความแม่นยำเป็นตัวกำหนดราคา ความแม่นยำทางเรขาคณิตที่ไม่จำเป็นยังคงเป็นหนึ่งในปัจจัยสำคัญที่สุดที่ทำให้ต้นทุนรายการวัสดุ (BOM) ในการผลิตด้วยเครื่อง CNC สูงขึ้น เมื่อทีมวิศวกรรมนำค่าความคลาดเคลื่อนที่ระบุไว้ในส่วนหัวของแบบมาใช้กับทุกมิติโดยอัตโนมัติ พวกเขาจะเผลอใช้ค่าอัตราป้อนต่ำ การตกแต่งผิวขั้นที่สอง เส้นทางการตัดเฉือนแบบพิเศษ และการตรวจสอบด้วยเครื่องวัดพิกัด (CMM) อย่างเข้มงวดสำหรับชิ้นส่วนที่ไม่สำคัญ เพื่อให้การผลิตมีประสิทธิภาพคุ้มค่า จำเป็นต้องใช้แนวทางการออกแบบเพื่อการผลิต (Design for Manufacturability: DFM) ที่เน้นการใช้งานจริง: ควรใช้ค่าความคลาดเคลื่อนที่แคบ (±0.0005” / ±0.01 มม.) เฉพาะกับส่วนเชื่อมต่อแบริ่งที่สำคัญ หมุดกำหนดตำแหน่ง หรือที่นั่งซีลแบบไดนามิกเท่านั้น ในขณะที่ใช้ค่าความคลาดเคลื่อนมาตรฐานทางการค้า (ISO 2768-m) สำหรับชิ้นส่วนที่เปิดโล่ง โดยการปรับข้อกำหนดด้านมิติให้สอดคล้องกับความต้องการใช้งานจริงมากกว่าความสมบูรณ์แบบทางทฤษฎี ทีมจัดซื้อสามารถเพิ่มประสิทธิภาพรอบการตัดเฉือน CNC แบบกำหนดเอง ลดอัตราของเสีย และลดต้นทุนค่าใช้จ่ายในการผลิตโดยรวมได้อย่างมากโดยไม่กระทบต่อประสิทธิภาพของชิ้นส่วนโครงสร้าง ค่าความคลาดเคลื่อนในการตัดเฉือน CNC ส่งผลโดยตรงต่อค่าใช้จ่ายของโรงงาน ค่าความคลาดเคลื่อนที่แคบจะทำให้ต้นทุนค่าใช้จ่ายสูงขึ้นโดยตรง

วิธีนำค่าความคลาดเคลื่อนของการตัดเฉือน CNC มาใช้ให้เกิดประสิทธิภาพเพื่อลดต้นทุนการผลิตอ่านเพิ่มเติม »

ชิ้นส่วนยานยนต์ขึ้นรูปด้วยการปั๊มขึ้นรูปเหล็กชุบสังกะสี

การประเมินผู้ผลิตเครื่องปั๊มขึ้นรูปโลหะแบบต่อเนื่อง: แม่พิมพ์, PPAP และกำลังการผลิต

การหาพันธมิตรสำหรับการผลิตชิ้นส่วนโลหะปริมาณมากเป็นการตัดสินใจด้านการลงทุน (CapEx) ที่สำคัญ ไม่ใช่แค่การเปรียบเทียบราคาอย่างเดียว ในด้านการผลิตชิ้นส่วนโลหะด้วยการปั๊มขึ้นรูป (Progressive Die Stamping) แม่พิมพ์แบบกำหนดเองถือเป็นการลงทุนล่วงหน้าที่สำคัญ ซึ่งส่งผลโดยตรงต่อความเสถียรของวงจรการผลิตทั้งหมด การร่วมมือกับซัพพลายเออร์ที่ไม่มีคุณสมบัติมักนำไปสู่การสึกหรอของแม่พิมพ์ที่เร็วขึ้น การเปลี่ยนแปลงขนาดที่ไม่สามารถควบคุมได้ (เช่น รอยแตกขนาดเล็กหรือการคืนตัว) และท้ายที่สุดส่งผลให้สายการผลิตหยุดทำงานซึ่งมีค่าใช้จ่ายสูง สำหรับผู้เชี่ยวชาญด้านการจัดซื้อ สิ่งสำคัญอย่างแท้จริงคือต้นทุนรวมในการเป็นเจ้าของ (TCO) เพื่อลดความเสี่ยงในห่วงโซ่อุปทานและเพื่อให้แน่ใจว่าชิ้นส่วนที่ผลิตด้วยการปั๊มขึ้นรูปยังคงมีค่าความคลาดเคลื่อนที่แม่นยำตลอดหลายล้านรอบการปั๊ม ผู้ซื้อต้องดำเนินการตรวจสอบโดยวิศวกร บทความนี้มีรายการตรวจสอบทางเทคนิคสำหรับการประเมินผู้ผลิตชิ้นส่วนโลหะด้วยการปั๊มขึ้นรูป และนำเสนอการวิเคราะห์เชิงลึกของตัวชี้วัดที่สำคัญ โดยเน้นที่โครงสร้างพื้นฐานของแม่พิมพ์ภายใน การจับคู่แรงกดที่แม่นยำ และการปฏิบัติตามเอกสาร PPAP และ FAI อย่างเคร่งครัด ด้วยการนำกรอบการวิเคราะห์นี้มาใช้ ทีมจัดซื้อสามารถระบุซัพพลายเออร์ที่มีคุณสมบัติเหมาะสมได้อย่างมั่นใจ

การประเมินผู้ผลิตเครื่องปั๊มขึ้นรูปโลหะแบบต่อเนื่อง: แม่พิมพ์, PPAP และกำลังการผลิตอ่านเพิ่มเติม »

ชิ้นส่วนปั๊มโลหะแบบกำหนดเอง

การปั๊มขึ้นรูปด้วยแม่พิมพ์แบบต่อเนื่องเทียบกับการตัดเฉือนละเอียด: ความแม่นยำ ขอบ และต้นทุน

เมื่อขยายกำลังการผลิตชิ้นส่วนที่ซับซ้อน เช่น เฟืองวงล้อ แผ่นคลัตช์ หรือโครงยึดโครงสร้างสำหรับงานหนัก วิศวกรต้องประเมินความสมดุลระหว่างคุณภาพของขอบและการประหยัดต้นทุนการผลิตอย่างรอบคอบ ความขัดแย้งนี้ inevitably นำไปสู่การเปรียบเทียบกระบวนการผลิตที่ถกเถียงกันอย่างดุเดือดที่สุดในอุตสาหกรรม: การตัดเฉือนละเอียด (fine blanking) กับการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบต่อเนื่อง (progressive die stamping) การตัดเฉือนละเอียดมีชื่อเสียงในด้านการให้ขอบที่คมและสะอาด 100% และความเรียบระดับไมโครสูงมาก โดยทั่วไปแล้วไม่จำเป็นต้องใช้การกลึงเพิ่มเติม อย่างไรก็ตาม ความแม่นยำที่ยอดเยี่ยมนี้มาพร้อมกับค่าใช้จ่ายในการลงทุนด้านเครื่องมือที่สูงมากและเวลาในการผลิตที่ยาวนาน ในทางตรงกันข้าม กระบวนการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบต่อเนื่องเป็นตัวขับเคลื่อนสำคัญในการบรรลุการผลิตจำนวนมากที่รวดเร็วและประหยัดต้นทุน ในขณะที่กระบวนการตัดเฉือนแบบดั้งเดิมทำให้เกิด "อัตราส่วนการตัดต่อการแตกหัก" ที่เป็นลักษณะเฉพาะตามขอบชิ้นส่วน เทคโนโลยีการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบต่อเนื่องที่ทันสมัย—ด้วยเวลาในการผลิตน้อยกว่าหนึ่งวินาที—สามารถลดต้นทุนต่อหน่วยได้อย่างมาก ในบทความนี้ เราจะเจาะลึกถึงหลักการทางกายภาพเบื้องหลังกระบวนการทั้งสองนี้ ด้วยการวิเคราะห์ขีดจำกัดความแม่นยำ รูปทรงขอบ และต้นทุนห่วงโซ่อุปทานในโลกแห่งความเป็นจริง เราจะให้ข้อมูลที่เป็นประโยชน์แก่ผู้จัดการฝ่ายจัดซื้อ

การปั๊มขึ้นรูปด้วยแม่พิมพ์แบบต่อเนื่องเทียบกับการตัดเฉือนละเอียด: ความแม่นยำ ขอบ และต้นทุนอ่านเพิ่มเติม »

ปั๊มไดคัทแบบโปรเกรสซีฟแบบกำหนดเอง

การปั๊มขึ้นรูปด้วยแม่พิมพ์แบบต่อเนื่องเทียบกับการผลิตชิ้นส่วนโลหะแผ่น: การสร้างสมดุลระหว่างต้นทุน ระยะเวลานำส่ง และความยืดหยุ่น

ในภาคการผลิตฮาร์ดแวร์อุตสาหกรรม การเปลี่ยนผ่านจากการแนะนำผลิตภัณฑ์ใหม่ (NPI) ไปสู่การผลิตจำนวนมากเป็นความท้าทายสำคัญสำหรับห่วงโซ่อุปทาน สำหรับผู้จัดการฝ่ายจัดซื้อ การตัดสินใจเชิงกลยุทธ์ระหว่างการผลิตแผ่นโลหะแบบคล่องตัวและการปั๊มขึ้นรูปโลหะแบบอัตโนมัติ จะเป็นตัวกำหนดผลกำไรของโครงการในท้ายที่สุด ณ จุดเปลี่ยนของการผลิตนี้ ผู้เชี่ยวชาญด้านการจัดซื้อต้องสร้างสมดุลอย่างรอบคอบระหว่างค่าใช้จ่ายด้านเงินทุนเริ่มต้น (CapEx) กับต้นทุนต่อหน่วยในระยะยาว กระบวนการผลิตที่ยืดหยุ่น เช่น การตัดด้วยเลเซอร์ไฟเบอร์และการดัดด้วยเครื่อง CNC มอบความยืดหยุ่นในการออกแบบที่เหนือกว่าสำหรับการสร้างต้นแบบและการเปิดตัวสู่ตลาดในช่วงแรก อย่างไรก็ตาม เมื่อการผลิตประจำปีเกินเกณฑ์ที่สำคัญ การพึ่งพาการตั้งค่าการประมวลผลแบบแยกส่วนและต่อเนื่องเหล่านี้จะกลายเป็นภาระทางการเงินอย่างมาก นี่คือจุดที่กระบวนการปั๊มขึ้นรูปโลหะแบบอัตโนมัติเข้ามาเปลี่ยนแปลงสมการทางเศรษฐกิจ ด้วยการรวมการเจาะ การขึ้นรูป และการหล่อหลายขั้นตอนเข้าไว้ในรอบการปั๊มเพียงครั้งเดียวซึ่งใช้เวลาน้อยกว่าหนึ่งวินาที การปั๊มขึ้นรูปโลหะแบบอัตโนมัติจึงช่วยลดขั้นตอนการทำงานด้วยมือที่สิ้นเปลืองต้นทุน ในบทความนี้ เราจะเจาะลึกถึงตัวชี้วัดทางการเงินที่แม่นยำและเกณฑ์ปริมาณการผลิตที่จำเป็นต่อการสร้างสมดุลเชิงกลยุทธ์

การปั๊มขึ้นรูปด้วยแม่พิมพ์แบบต่อเนื่องเทียบกับการผลิตชิ้นส่วนโลหะแผ่น: การสร้างสมดุลระหว่างต้นทุน ระยะเวลานำส่ง และความยืดหยุ่นอ่านเพิ่มเติม »

แม่พิมพ์ปั๊มตายแบบโปรเกรสซีฟขนาดใหญ่แบบกำหนดเอง

ต้นทุนการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบก้าวหน้า: การวิเคราะห์ผลตอบแทนจากการลงทุนและจุดคุ้มทุนของเครื่องมือ

ในภาคการผลิตโลหะอุตสาหกรรม ทีมจัดซื้อต้องเผชิญกับความท้าทายทางการเงินที่สำคัญอย่างต่อเนื่อง นั่นคือ วิธีการสร้างสมดุลระหว่างค่าใช้จ่ายลงทุนเริ่มต้นจำนวนมาก (CapEx) กับเป้าหมายในการบรรลุต้นทุนต่อหน่วยที่ต่ำที่สุดเท่าที่จะเป็นไปได้ เมื่อปริมาณการผลิตต่อปีสำหรับโครงการชิ้นส่วนเกินกว่า 20,000 ชิ้น เศรษฐศาสตร์การผลิตจะเปลี่ยนแปลงไป ทำให้การปั๊มขึ้นรูปด้วยแม่พิมพ์แบบต่อเนื่องกลายเป็นกลยุทธ์ที่สำคัญในการสร้างผลกำไรในระยะยาว แม้ว่าการลงทุนเริ่มต้นในแม่พิมพ์แข็งแบบกำหนดเองอาจดูสูง โดยทั่วไปคิดเป็น 60% ถึง 80% ของงบประมาณเริ่มต้นสำหรับโครงการปริมาณมาก ตามมาตรฐานอุตสาหกรรมสำหรับการขึ้นรูปโลหะที่มีความแม่นยำ แต่กระบวนการทำงานการปั๊มขึ้นรูปโลหะด้วยแม่พิมพ์แบบต่อเนื่องที่ออกแบบมาอย่างรอบคอบจะช่วยให้ต้นทุนเหล่านี้ถูกตัดจำหน่ายอย่างรวดเร็ว ด้วยการรวมการเจาะ การขึ้นรูปเหรียญ และการขึ้นรูปขอบเข้าไว้ในจังหวะการปั๊มที่ซิงโครไนซ์เพียงครั้งเดียว กระบวนการนี้ช่วยลดเวลาในการผลิตจากหลายนาทีเหลือเพียงไม่กี่มิลลิวินาที ซึ่งแทบจะกำจัดขั้นตอนการประมวลผลรองที่ต้องใช้แรงงานจำนวนมากออกไปได้ อย่างไรก็ตาม การจะได้รับผลตอบแทนจากการลงทุน (ROI) อย่างรวดเร็ว จำเป็นต้องมีการคำนวณจุดคุ้มทุนที่แม่นยำและการออกแบบเพื่อการผลิต (DFM) อย่างเข้มงวด ในบทความนี้

ต้นทุนการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบก้าวหน้า: การวิเคราะห์ผลตอบแทนจากการลงทุนและจุดคุ้มทุนของเครื่องมืออ่านเพิ่มเติม »

บริการปั๊มไดคัทแบบโปรเกรสซีฟ

คู่มือฉบับสมบูรณ์เกี่ยวกับการปั๊มขึ้นรูปโลหะแบบต่อเนื่อง: กระบวนการ การออกแบบ และการจัดซื้อจัดหา

เมื่อปริมาณการผลิตต่อปีเกิน 50,000 ชิ้น เศรษฐศาสตร์การผลิตจะเปลี่ยนแปลงไป ปัจจัยหลักที่ขับเคลื่อนต้นทุนจะเปลี่ยนจากเวลาในการผลิตชิ้นส่วนแต่ละชิ้นไปเป็นการออกแบบแม่พิมพ์เริ่มต้นและการเพิ่มประสิทธิภาพผลผลิตของวัสดุในระยะยาว ในระดับการผลิตจำนวนมากเช่นนี้ การปั๊มขึ้นรูปด้วยแม่พิมพ์ต่อเนื่อง (Progressive Die Stamping) เป็นแรงขับเคลื่อนสำคัญเบื้องหลังการผลิตทางอุตสาหกรรมอย่างไม่ต้องสงสัย ด้วยการบูรณาการการทำงานตามลำดับ เช่น การเจาะ การขึ้นรูปเหรียญ และการดัด เข้าไว้ในจังหวะการปั๊มเพียงครั้งเดียว กระบวนการนี้จะเปลี่ยนแผ่นโลหะผสมที่ม้วนไว้ให้เป็นชิ้นส่วนที่มีความคลาดเคลื่อนต่ำในอัตราหลายร้อยรอบการปั๊มต่อนาที สำหรับผู้เชี่ยวชาญด้านการจัดซื้อและวิศวกรโครงสร้าง เมื่อการลงทุนในแม่พิมพ์เริ่มต้นได้รับการคืนทุนแล้ว การใช้ประโยชน์จากเทคโนโลยีการปั๊มขึ้นรูปด้วยแม่พิมพ์ต่อเนื่องหมายถึงการบรรลุถึงขนาดเศรษฐกิจที่เหนือกว่า อย่างไรก็ตาม การรับประกันความแม่นยำของขนาดที่สม่ำเสมอในขณะที่ป้องกันความล้าของแม่พิมพ์ก่อนกำหนดนั้น จำเป็นต้องมีการออกแบบเพื่อการผลิต (Design for Manufacturability: DFM) อย่างเข้มงวดและความสามารถในการผลิตในโรงงานที่มีประสิทธิภาพ บทความนี้นำเสนอการวิเคราะห์เชิงลึกเกี่ยวกับหลักการทางกลของกระบวนการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบต่อเนื่อง โดยอาศัยความเชี่ยวชาญด้านแม่พิมพ์ภายในองค์กรของ Supro MFG อย่างกว้างขวาง

คู่มือฉบับสมบูรณ์เกี่ยวกับการปั๊มขึ้นรูปโลหะแบบต่อเนื่อง: กระบวนการ การออกแบบ และการจัดซื้อจัดหาอ่านเพิ่มเติม »

ชิ้นส่วนปั๊มโลหะแบบกำหนดเอง

การเพิ่มประสิทธิภาพ DFM สำหรับการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอน: ลดต้นทุนแม่พิมพ์

สำหรับผู้จัดการจัดซื้อและวิศวกรฝ่ายผลิต แม่พิมพ์สั่งทำพิเศษถือเป็นค่าใช้จ่ายด้านเงินทุนเริ่มต้น (CAPEX) ที่ใหญ่ที่สุดในโครงการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอน (Transfer Die Stamping) เมื่อขยายกำลังการผลิต กระบวนการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนไม่เพียงแต่จะใช้ประโยชน์จากวัสดุได้อย่างยอดเยี่ยม แต่ยังมีความยืดหยุ่นในการจัดการกับรูปทรงเรขาคณิตที่ซับซ้อนอีกด้วย อย่างไรก็ตาม หากไม่มีแนวทางการออกแบบเพื่อการผลิต (Design for Manufacturability: DFM) ที่เข้มงวด ต้นทุนเครื่องมืออาจพุ่งสูงขึ้นอย่างควบคุมไม่ได้เนื่องจากสถานีปั๊มขึ้นรูปมากเกินไปและกลไกขับเคลื่อนด้วยลูกเบี้ยวที่มีราคาแพง ในฐานะผู้ผลิตแม่พิมพ์ถ่ายโอนสั่งทำพิเศษเฉพาะทาง Supro MFG ประเมินการออกแบบชิ้นส่วนที่ส่งผลให้งบประมาณเครื่องมือสูงขึ้นโดยไม่ตั้งใจอยู่บ่อยครั้ง ตั้งแต่ตู้โลหะอุตสาหกรรมสั่งทำพิเศษไปจนถึงรางแร็คเซิร์ฟเวอร์ที่มีความแม่นยำสูง ประสบการณ์ด้านวิศวกรรมของเราแสดงให้เห็นว่าเกือบ 80% ของต้นทุนการผลิตถูกกำหนดขึ้นในระหว่างขั้นตอน CAD เริ่มต้น โดยการนำการตรวจสอบ DFM เชิงกลยุทธ์ที่ปรับแต่งมาโดยเฉพาะสำหรับการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนสั่งทำพิเศษมาใช้ ทีมจัดซื้อสามารถกำจัดปัญหาการออกแบบเกินความจำเป็น ลดความซับซ้อนในการบำรุงรักษาแม่พิมพ์ และลดอัตราการตัดจำหน่ายของแม่พิมพ์ บทความนี้จะอธิบายรายละเอียดเกี่ยวกับกลยุทธ์ทางวิศวกรรมที่สามารถนำไปปฏิบัติได้จริงซึ่งจำเป็นต่อการเพิ่มประสิทธิภาพรูปทรงเรขาคณิตของชิ้นส่วนและลดต้นทุนแม่พิมพ์สั่งทำพิเศษในการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนที่มีความแม่นยำสูง

การเพิ่มประสิทธิภาพ DFM สำหรับการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอน: ลดต้นทุนแม่พิมพ์อ่านเพิ่มเติม »

ปั๊มขึ้นรูปลึกเหล็กกล้าคาร์บอน

การแก้ไขปัญหาข้อบกพร่องทั่วไปในการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอน: การฉีกขาดและการคืนตัว

แม้ว่าเทคโนโลยีการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนจะให้ประสิทธิภาพที่เหนือกว่าสำหรับการผลิตชิ้นส่วนจำนวนมากที่มีหลายคุณลักษณะ แต่ก็มีข้อกำหนดด้านความทนทานเชิงกลที่เข้มงวดเช่นกัน การลดลงของผลผลิตที่ไม่สามารถคาดเดาได้ ซึ่งมักแสดงออกมาในรูปของการฉีกขาดของวัสดุหรือการคืนตัวของขนาด อาจทำให้ตารางการประกอบหยุดชะงักอย่างรุนแรงและทำให้ต้นทุนต่อหน่วยสูงขึ้น การแก้ไขข้อบกพร่องในการปั๊มขึ้นรูปเหล่านี้ไม่เพียงแต่ต้องมีการปรับแต่งอย่างผิวเผินเท่านั้น แต่ยังต้องใช้แนวทางที่เข้มงวดในด้านวิทยาศาสตร์วัสดุและฟิสิกส์ของแม่พิมพ์ด้วย การฉีกขาดเกิดขึ้นเมื่อความแข็งแรงดึงสูงสุดของโลหะผสมลดลงในระหว่างรอบการดึง ในขณะที่การคืนตัวเกิดจากการคืนตัวแบบยืดหยุ่นที่ไม่ได้รับการแก้ไขหลังจากการขึ้นรูป ในการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนที่มีความแม่นยำสูง การลดความล้มเหลวเหล่านี้เป็นสิ่งสำคัญสำหรับการรักษาการปฏิบัติตามมาตรฐาน PPAP อย่างเคร่งครัดและทำให้มั่นใจว่าการผลิตจะอยู่ในงบประมาณ บทความนี้จะวิเคราะห์สาเหตุหลักของปัญหาสำคัญสองประการนี้อย่างเป็นระบบ เราจะสำรวจวิธีการกำจัดรอยฉีกขาดและการคืนตัวผ่านการปรับระยะห่างของแม่พิมพ์ การเลือกวัสดุ และการออกแบบแม่พิมพ์ให้เหมาะสมโดยใช้การวิเคราะห์องค์ประกอบจำกัด (FEA) เพื่อให้มั่นใจว่าโครงการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนแบบกำหนดเองของคุณจะส่งมอบชิ้นส่วนที่ปราศจากข้อบกพร่องอย่างสม่ำเสมอ หลักการทางกลศาสตร์และกลไกการเกิดข้อบกพร่องของการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอน

การแก้ไขปัญหาข้อบกพร่องทั่วไปในการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอน: การฉีกขาดและการคืนตัวอ่านเพิ่มเติม »

ประเทศจีน โรงงานปั๊มโลหะแผ่น

ความคลาดเคลื่อนมาตรฐานและความแม่นยำสูงในการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอน: การเพิ่มประสิทธิภาพด้านต้นทุน

สำหรับทีมจัดซื้อและวิศวกรออกแบบ การสร้างสมดุลระหว่างฟังก์ชันการทำงานของชิ้นส่วนและต้นทุนต่อหน่วยเป็นความท้าทายรายวัน ที่ Supro MFG หนึ่งในปัจจัยที่ทำให้เกิดต้นทุนที่เราพบเจอบ่อยครั้งในระหว่างการตรวจสอบ DFM คือ “การกำหนดค่าความคลาดเคลื่อนแบบเหมาจ่าย” ซึ่งหมายถึงการใช้ค่าความคลาดเคลื่อนเริ่มต้นที่แน่นเกินไปกับแบบร่างทั้งหมด แม้ว่าเทคโนโลยีการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบถ่ายโอนที่ทันสมัยจะสามารถบรรลุค่าความคลาดเคลื่อนที่แม่นยำได้ถึง ±0.001 นิ้ว แต่การ treating ทุกส่วนที่ไม่สำคัญ เช่น มุมโค้ง รู หรือพื้นผิวรูปทรงอิสระ เป็นคุณลักษณะที่มีความแม่นยำสูง จะทำให้ต้นทุนการผลิตโดยรวมสูงขึ้นอย่างมาก ความไม่สอดคล้องกันทางวิศวกรรมนี้ทำให้แม่พิมพ์สึกหรอเร็วขึ้น ต้องบำรุงรักษาแม่พิมพ์บ่อยครั้ง และเพิ่มอัตราของเสีย ความจริงพื้นฐานของการผลิตโลหะแผ่นนั้นง่ายมาก: ความแม่นยำมาพร้อมกับต้นทุน ในกรณีที่เงื่อนไขทางเรขาคณิตเอื้ออำนวย การใช้ค่าความคลาดเคลื่อนมาตรฐานทางการค้า (±0.005 นิ้ว ถึง ±0.010 นิ้ว) เป็นวิธีที่มีประสิทธิภาพที่สุดในการเพิ่มผลตอบแทนจากการลงทุนในการผลิต ในบทความนี้ เราจะวิเคราะห์รายละเอียดขอบเขตการดำเนินงานระหว่างกระบวนการมาตรฐานและกระบวนการที่มีความแม่นยำสูงในการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบถ่ายโอน โดยอาศัยประสบการณ์ภาคสนามที่สั่งสมมาหลายทศวรรษ เราจะ

ความคลาดเคลื่อนมาตรฐานและความแม่นยำสูงในการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอน: การเพิ่มประสิทธิภาพด้านต้นทุนอ่านเพิ่มเติม »

ชิ้นส่วนปั๊มสแตนเลส

การประยุกต์ใช้การปั๊มขึ้นรูปด้วยแม่พิมพ์แบบถ่ายโอนในขายึดและรางแบบฝังเรียบ

ตัวยึดฝังตัวสำหรับงานหนักและรางยึดอุตสาหกรรมต้องทนต่อแรงคงที่มหาศาลและแรงเฉือนไดนามิกต่อเนื่อง เมื่อทำการแปรรูปโลหะผสมที่มีความหนาและมีความแข็งแรงสูง ไม่ว่าจะเป็นการยึดชั้นวางเซิร์ฟเวอร์ความหนาแน่นสูงหรือการจัดแนวเครื่องจักรหนัก ความสมบูรณ์ของโครงสร้างของชิ้นส่วนที่มีผนังหนาเหล่านี้จะเป็นตัวกำหนดความปลอดภัยของระบบทั้งหมดโดยตรง เมื่อทำการปั๊มขึ้นรูปโลหะผสมที่มีผนังหนา กระบวนการปั๊มขึ้นรูปต่อเนื่องแบบมาตรฐานมักส่งผลให้แผ่นโลหะบิดงออย่างรุนแรงและการเยื้องศูนย์เชิงพื้นที่รูปตัว U สะสม นี่คือเหตุผลที่การปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนได้กลายเป็นโซลูชันการผลิตที่ดีที่สุด ด้วยการแยกแผ่นโลหะที่มีผนังหนาออกจากแผ่นรองรับอย่างสมบูรณ์ กระบวนการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนช่วยให้วิศวกรสามารถทำการดัดงอที่มีแรงดึงสูงมากและการเจาะด้านข้างที่ซับซ้อนได้โดยไม่ทำให้วัสดุบิดงอเสียหาย การจัดการชิ้นส่วนที่เป็นอิสระนี้ในการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนที่มีความแม่นยำสูงช่วยขจัดความเครียดทางกลที่เกิดจากแผ่นโลหะได้อย่างสมบูรณ์ ทำให้มั่นใจได้ถึงความคลาดเคลื่อนของมิติที่สมบูรณ์แบบและการประกอบที่ปราศจากช่องว่างโดยสิ้นเชิง การระบุเทคโนโลยีการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนสำหรับอุปกรณ์โครงสร้างพื้นฐานที่สำคัญ ไม่เพียงแต่รับประกันการจัดเรียงทางกลที่สมบูรณ์แบบและป้องกันความล้มเหลวในการประกอบที่ร้ายแรงเท่านั้น แต่ยังช่วยลดต้นทุนในระยะยาวอีกด้วย

การประยุกต์ใช้การปั๊มขึ้นรูปด้วยแม่พิมพ์แบบถ่ายโอนในขายึดและรางยึดแบบฝังเรียบอ่านเพิ่มเติม »

การปั๊มแผ่นเหล็ก

การผลิตตัวเรือนเครื่องใช้ไฟฟ้าภายในบ้าน: เหตุใดการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบถ่ายโอนจึงเป็นทางเลือกที่ดีกว่า

ตัวเรือนเครื่องใช้ไฟฟ้าในครัวเรือนและเชิงพาณิชย์สมัยใหม่ต้องทนทานต่อสภาพแวดล้อมที่รุนแรงและต้องมีการปิดผนึกทางกายภาพและเคมีอย่างสมบูรณ์เพื่อปกป้องชิ้นส่วนอิเล็กทรอนิกส์ภายในที่บอบบาง แม้แต่ความคลาดเคลื่อนของขนาดเพียงเล็กน้อยก็อาจส่งผลโดยตรงต่อประสิทธิภาพการกันน้ำและฝุ่นของชิ้นงานประกอบขั้นสุดท้าย กระบวนการปั๊มขึ้นรูปต่อเนื่องแบบมาตรฐานมักประสบปัญหาในการรักษาความคลาดเคลื่อนทางเรขาคณิตที่เข้มงวดภายใต้อัตราส่วนการดึงสูง ซึ่งเป็นจุดที่การปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนโดดเด่นในฐานะโซลูชันทางวิศวกรรมที่ดีที่สุด ด้วยการแยกแผ่นโลหะออกจากแถบตัวนำต่อเนื่องที่จำกัดที่สถานีเริ่มต้น เทคโนโลยีการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนช่วยให้วัสดุไหลเข้าสู่โพรงแม่พิมพ์ลึกได้อย่างเป็นธรรมชาติโดยไม่มีแรงดึงจากภายนอก ความสามารถที่สำคัญนี้ช่วยลดการบางลงของผนังเฉพาะจุดและการเกิดรอยแตกขนาดเล็กในโครงสร้างระหว่างการดึงลึกที่ต้องการความแม่นยำสูง สำหรับผู้ซื้อที่ต้องการความน่าเชื่อถือในการผลิตจำนวนมาก การระบุถึงกระบวนการปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนช่วยให้มั่นใจได้ถึงความแข็งแรงของโครงสร้างในขณะที่เพิ่มประสิทธิภาพการใช้ประโยชน์จากวัตถุดิบราคาแพง ในที่สุด การใช้การปั๊มขึ้นรูปด้วยแม่พิมพ์ถ่ายโอนแบบกำหนดเองในการผลิต

การผลิตตัวเรือนเครื่องใช้ไฟฟ้าภายในบ้าน: เหตุใดการปั๊มขึ้นรูปด้วยแม่พิมพ์แบบถ่ายโอนจึงเป็นทางเลือกที่ดีกว่าอ่านเพิ่มเติม »

ปั๊มโลหะแผ่นที่มีความแม่นยำ

การเพิ่มประสิทธิภาพต้นทุนสำหรับการปั๊มขึ้นรูปด้วยแม่พิมพ์ผสม: การลดค่าใช้จ่ายด้านเงินทุนเริ่มต้น

ในด้านการผลิตชิ้นส่วนโลหะขึ้นรูปตามสั่ง แม่พิมพ์ถือเป็นค่าใช้จ่ายเริ่มต้นที่สำคัญสำหรับแผนกจัดซื้อจัดจ้างในอุตสาหกรรมใดๆ เมื่อต้องการจัดหาชิ้นส่วนแบนที่มีความแม่นยำสูง เช่น โครงตลับลูกปืน แหวนรอง หรือแผ่นลามิเนตของมอเตอร์ การขึ้นรูปด้วยแม่พิมพ์แบบผสมมักเป็นวิธีการผลิตที่นิยมใช้ เนื่องจากการทำทั้งการเจาะและการตัดพร้อมกันในจังหวะการขึ้นรูปเพียงครั้งเดียว กระบวนการนี้จึงรับประกันความแม่นยำและความเรียบที่ยอดเยี่ยม ซึ่งเป็นระดับความแม่นยำที่แม่พิมพ์แบบดั้งเดิมมักทำได้ยาก อย่างไรก็ตาม เทคโนโลยีการขึ้นรูปด้วยแม่พิมพ์แบบผสมก็มีข้อจำกัดเช่นกัน การรวมองค์ประกอบการตัดและการเจาะทั้งหมดเข้าไว้ในสถานีแม่พิมพ์เดียวโดยธรรมชาติแล้วจะเพิ่มความซับซ้อนของโครงสร้างแม่พิมพ์ ซึ่งส่งผลโดยตรงต่อต้นทุนด้านวิศวกรรมและการผลิตในขั้นต้น สำหรับผู้จัดการฝ่ายจัดซื้อจัดจ้างที่ต้องรักษาสมดุลระหว่างมาตรฐานคุณภาพที่เข้มงวดกับเป้าหมายการลดต้นทุนที่ท้าทาย การลดต้นทุนเริ่มต้นเหล่านี้จึงมีความสำคัญอย่างยิ่ง กลยุทธ์ที่มีประสิทธิภาพที่สุดคือการทำงานร่วมกันด้านวิศวกรรมในระยะเริ่มต้น ด้วยการประยุกต์ใช้หลักการ “การออกแบบเพื่อการผลิต” (Design for Manufacturability หรือ DFM) ที่ปรับให้เหมาะสมกับการปั๊มขึ้นรูปด้วยแม่พิมพ์ผสมแบบกำหนดเอง ผู้ซื้อสามารถลดชั่วโมงการตัดเฉือนด้วยลวด EDM และเครื่องมือได้อย่างมาก

การเพิ่มประสิทธิภาพต้นทุนสำหรับการปั๊มขึ้นรูปด้วยแม่พิมพ์ผสม: ลดค่าใช้จ่ายด้านเงินทุนเริ่มต้นอ่านเพิ่มเติม »

ปั๊มขึ้นรูปผสมที่มีความแม่นยำ

การกำจัดข้อผิดพลาดในการกำหนดตำแหน่งสะสมโดยใช้การปั๊มขึ้นรูปด้วยแม่พิมพ์ผสม

ในการผลิตชิ้นส่วนโลหะแผ่นด้วยกระบวนการปั๊มขึ้นรูปที่มีความแม่นยำสูง ความสามารถในการควบคุมขนาดให้ได้ตามข้อกำหนดอย่างเคร่งครัดนั้น โดยทั่วไปไม่ได้ขึ้นอยู่กับความสามารถของเครื่องปั๊มขึ้นรูป แต่ขึ้นอยู่กับกระบวนการเลือกใช้แม่พิมพ์มากกว่า เมื่อผลิตชิ้นส่วนที่สำคัญ เช่น รางยึดเซิร์ฟเวอร์ หรือโครงยึดฮาร์ดแวร์ที่ซับซ้อน กระบวนการปั๊มขึ้นรูปหลายสถานีแบบดั้งเดิมจะทำให้เกิดข้อผิดพลาดในการกำหนดตำแหน่งสะสมอย่างหลีกเลี่ยงไม่ได้ การเคลื่อนตัวของวัสดุแต่ละครั้งจะเปลี่ยนจุดอ้างอิงในการผลิต ทำให้ความคลาดเคลื่อนเล็กน้อยสะสมอย่างต่อเนื่องและส่งผลต่อความแม่นยำในการจัดแนวของชิ้นงานประกอบขั้นสุดท้ายในที่สุด อย่างไรก็ตาม นี่คือจุดที่การปั๊มขึ้นรูปด้วยแม่พิมพ์ผสม (compound die stamping) มีข้อได้เปรียบทางวิศวกรรมที่หาที่เปรียบไม่ได้ ด้วยการเจาะและตัดพร้อมกันในจังหวะการปั๊มเพียงครั้งเดียว เทคโนโลยีการปั๊มขึ้นรูปด้วยแม่พิมพ์ผสมจึงช่วยขจัดตัวแปรที่เกี่ยวข้องกับการถ่ายโอนจากสถานีหนึ่งไปยังอีกสถานีหนึ่งได้อย่างสิ้นเชิง โครงสร้างแม่พิมพ์แบบกลับด้านที่เป็นเอกลักษณ์จะล็อคความสัมพันธ์ทางเรขาคณิตระหว่างคุณลักษณะของรูภายในและรูปทรงเส้นรอบวงภายนอก ทำให้มั่นใจได้ถึงความเป็นศูนย์กลางอย่างสมบูรณ์ในขั้นตอนเดียว สำหรับผู้จัดการฝ่ายจัดซื้อที่ต้องปฏิบัติตามข้อกำหนด GD&T (Geometric Dimensioning and Tolerancing) อย่างเคร่งครัด การนำการปั๊มขึ้นรูปด้วยแม่พิมพ์ผสมมาใช้จึงเป็นทางเลือกที่ดี

การกำจัดข้อผิดพลาดในการวางตำแหน่งสะสมโดยใช้การปั๊มขึ้นรูปด้วยแม่พิมพ์ผสมอ่านเพิ่มเติม »

เลื่อนไปที่ด้านบน