
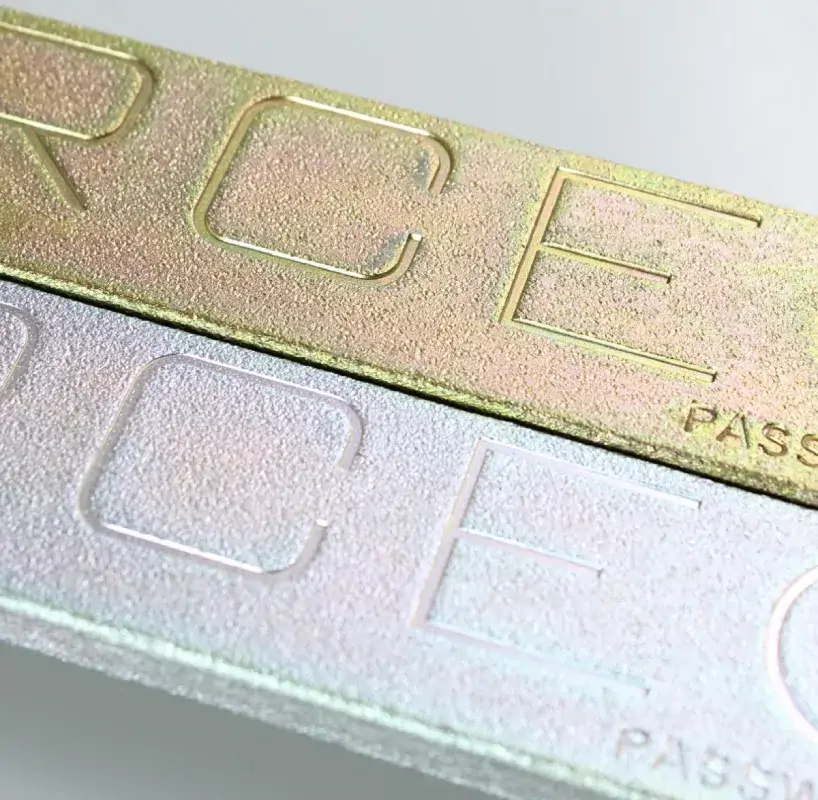










สำหรับชิ้นส่วนโลหะแผ่นสั่ง ทำพิเศษ การปรับสภาพพื้นผิวไม่ใช่เพียงแค่เรื่องความสวยงามเท่านั้น แต่ยังส่งผลโดยตรงต่อประสิทธิภาพทางความร้อน ความต้านทานการกัดกร่อน และความคลาดเคลื่อนในการประกอบ เมื่อประเมินกระบวนการเคลือบผงและการชุบอะโนไดซ์ ทีมวิศวกรรมต้องเผชิญกับข้อแลกเปลี่ยนพื้นฐานระหว่างการเคลือบโพลีเมอร์และการแปลงทางเคมีไฟฟ้า
ที่ Supro MFG การตรวจสอบ DFM (Design for Manufacturability) ของเรามักชี้ให้เห็นว่า การกำหนดข้อกำหนดการรักษาพื้นผิวที่ไม่ถูกต้อง อาจทำให้ต้นทุนรวมในการเป็นเจ้าของสูงขึ้นได้ การเคลือบผงจะสร้างชั้นเคลือบโพลีเมอร์แบบเทอร์โมเซตติง (60–120 µm) ผ่านการตกตะกอนด้วยไฟฟ้าสถิต ทำให้เกิดเกราะป้องกันที่มีความทนทานสูงต่อแรงกระแทกทางกลและสภาพแวดล้อมภายนอกที่รุนแรง ในทางตรงกันข้าม การชุบอะโนไดซ์ใช้ปฏิกิริยาทางเคมีไฟฟ้าในการเปลี่ยนพื้นผิวอะลูมิเนียมให้เป็นชั้นอะลูมิเนียมออกไซด์ (Al₂O₃) ที่เป็นเนื้อเดียวกันและทนต่อการกัดกร่อน โดยรักษาค่าความคลาดเคลื่อนตามมาตรฐาน ISO 2768 อย่างเคร่งครัดโดยไม่เปลี่ยนแปลงรูปทรงเรขาคณิตที่สำคัญ
แม้ว่าการเคลือบสีฝุ่นจะโดดเด่นในการปกปิดรอยเชื่อมและให้การป้องกันการกัดกร่อนที่คุ้มค่าสำหรับโลหะผสมต่างๆ แต่การชุบอะโนไดซ์ยังคงถือเป็นมาตรฐานสูงสุดสำหรับชิ้นส่วนอะลูมิเนียมกลึงที่สึกหรอได้ง่าย ซึ่งต้องการความแข็งแรงทางไฟฟ้าและต้องหลีกเลี่ยงความเสี่ยงของการแยกชั้นอย่างสมบูรณ์ เมื่อเลือกใช้ระหว่างสองกระบวนการนี้ จำเป็นต้องพิจารณาต้นทุนต่อหน่วยเริ่มต้น ประสิทธิภาพการทดสอบการพ่นเกลือ ASTM B117 และสภาพการใช้งานในระยะยาว
ทำความเข้าใจหลักการพื้นฐานของการตกแต่งพื้นผิวโลหะ
การเลือกกระบวนการตกแต่งพื้นผิวโลหะที่เหมาะสมที่สุดนั้น จำเป็นต้องมีความเข้าใจในหลักการทางโลหะวิทยาที่อยู่เบื้องหลังการเคลือบโพลีเมอร์และการแปลงสภาพทางไฟฟ้าเคมีกระบวนการเคลือบผงจะสร้างเกราะป้องกันอินทรีย์บนพื้นผิว ในขณะที่การชุบอะโนไดซ์จะเปลี่ยนพื้นผิวอะลูมิเนียมให้เป็นชั้นออกไซด์ที่ทนทาน ทำให้มั่นใจได้ถึงความสมบูรณ์ของพื้นผิวในระยะยาว

การเคลือบผงคืออะไร? กลไกของกระบวนการและคุณสมบัติของวัสดุเคลือบ
การเคลือบผงเป็นกระบวนการพ่นด้วยไฟฟ้าสถิต โดยใช้เรซินพอลิเมอร์เทอร์โมเซตติงแบบแห้ง (โดยทั่วไปคือโพลีเอสเตอร์ อีพ็อกซี หรือโพลียูรีเทน) พ่นลงบนพื้นผิวโลหะที่ต่อลงดิน แล้วอบให้แข็งตัวด้วยความร้อนในเตาอบที่อุณหภูมิระหว่าง 180 ถึง 200 องศาเซลเซียส ในระหว่างกระบวนการเชื่อมโยงโมเลกุล เรซินจะละลายและไหล ทำให้เกิดเมทริกซ์พอลิเมอร์ที่ต่อเนื่องและทนทานสูง โดยมีความหนาของฟิล์มโดยทั่วไปอยู่ที่ 60 ถึง 120 ไมโครเมตร
จากมุมมองของ DFM (การออกแบบเพื่อการผลิต) สารเคลือบอินทรีย์นี้ให้ความต้านทานแรงกระแทกที่ดีเยี่ยมและสามารถปกปิดข้อบกพร่องเล็กน้อยบนพื้นผิวโลหะ เช่น รอยขัดและรอยเปลี่ยนสีในบริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) ที่เกิดจากการเชื่อม แม้ว่าการเคลือบผงแบบกำหนดเองจะให้ความแข็งแกร่งเชิงกลและการป้องกันการกัดกร่อนจากละอองเกลือที่ยอดเยี่ยมตามมาตรฐาน ASTM B117 บนเหล็กเหล็กกล้าไร้สนิมและอลูมิเนียมวิศวกรต้องพิจารณาถึงการสะสมของสารเคลือบในส่วนประกอบที่สำคัญ เช่น รูเกลียวและข้อต่อแบบกดอัดที่มีความคลาดเคลื่อนต่ำ
การเตรียมพื้นผิวหลายขั้นตอนอย่างเหมาะสม ซึ่งรวมถึงการขจัดคราบไขมันและการบำบัดด้วยเซอร์โคเนียมหรือฟอสเฟต ยังคงมีความสำคัญอย่างยิ่งในการป้องกันการยึดเกาะล้มเหลวเมื่อสัมผัสกับสภาพแวดล้อมที่รุนแรง
การชุบอะโนไดซ์คืออะไร? กระบวนการออกซิเดชันและการสร้างชั้นฟิล์มป้องกันบนอะลูมิเนียมด้วยไฟฟ้าเคมี
แตกต่างจากสารเคลือบอินทรีย์ การอะโนไดซ์เป็นกระบวนการแปลงสภาพทางไฟฟ้าเคมีที่เปลี่ยนพื้นผิวของโลหะผสมอะลูมิเนียมให้กลายเป็นชั้นอะลูมิเนียมออกไซด์ (Al₂O₃) ที่หนาแน่นและไม่นำไฟฟ้า เมื่อโลหะผสมอะลูมิเนียมถูกแช่ในสารละลายอิเล็กโทรไลต์ที่เป็นกรด (โดยทั่วไปคือกรดซัลฟิวริก) และมีการจ่ายกระแสตรงที่ควบคุมได้ โลหะผสมจะทำหน้าที่เป็นขั้วบวกและปล่อยไอออนออกซิเจนออกมา ซึ่งจะทำปฏิกิริยากับพื้นผิวเพื่อสร้างชั้นออกไซด์ที่ขั้วบวก
การชุบอะโนไดซ์ด้วยกรดซัลฟิวริกประเภท IIจะสร้างชั้นออกไซด์ที่มีความหนา 15 ถึง 25 ไมโครเมตร ในขณะที่การชุบอะโนไดซ์แบบฮาร์ดโค้ทประเภท III (เป็นไปตามมาตรฐาน MIL-A-8625) จะสร้างชั้นออกไซด์ที่มีความหนาถึง 50 ไมโครเมตร โดยมีความแข็งผิวมากกว่า 60 HRC เนื่องจากฟิล์มออกไซด์เติบโตในสัดส่วนที่เท่ากันทั้งเข้าและออกจากโลหะพื้นฐาน กระบวนการชุบอะโนไดซ์จึงเป็นไปตามข้อกำหนดความคลาดเคลื่อนของขนาดที่เข้มงวดของ ISO 2768 โดยไม่มีความเสี่ยงต่อการหลุดลอก การบิ่น หรือการแตก
หลังจากการทำอะโนไดซ์แล้ว การปิดผนึกด้วยความร้อนหรือสารเคมีจะช่วยปิดผนึกโครงสร้างรูพรุนระดับจุลภาค ซึ่งช่วยเพิ่มความต้านทานการกัดกร่อนและความเฉื่อยทางเคมีอย่างมาก สำหรับชิ้นส่วนที่มีความแม่นยำสูงในอุตสาหกรรมการบินและอวกาศ การแพทย์ และอิเล็กทรอนิกส์
รายละเอียดประสิทธิภาพ: ความทนทานและการต้านทานต่อสภาพแวดล้อม
ในการประเมินประสิทธิภาพในระยะยาว จำเป็นต้องวิเคราะห์ความแข็งแรงเชิงกล ความเสถียรทางเคมี และความต้านทานต่อรังสียูวี การเคลือบด้วยผงสีให้ความต้านทานต่อแรงกระแทกได้ดีเยี่ยมด้วยฟิล์มโพลีเมอร์ที่มีความยืดหยุ่น ในขณะที่การชุบอะโนไดซ์อาศัยโครงสร้างออกไซด์ที่แข็งและหนาแน่นเพื่อทนต่อการสึกหรอและการกัดกร่อนอย่างรุนแรง
พารามิเตอร์ประสิทธิภาพ / วิศวกรรม | การเคลือบผง (โพลิเมอร์เทอร์โมเซต) | การชุบอะโนไดซ์แบบที่ 2 (กรดซัลฟิวริก) | การชุบอะโนไดซ์แบบแข็งประเภท III | มาตรฐานอุตสาหกรรม / วิธีทดสอบ |
ความหนาของการเคลือบโดยทั่วไป | 60 – 120 µm (2.4 – 4.7 มิล) | 15 – 25 ไมโครเมตร (0.6 – 1.0 มิล) | 50 µm ± 5 µm (2.0 mils) | ASTM B499 (ผง) / ASTM B244 (กระแสไหลวน) |
ระดับความแข็งของพื้นผิว | 2H – 4H (ความแข็งของดินสอ) | 200 – 300 แรงม้า | 400 – 500 HV (เทียบเท่า 60–65 HRC) | ASTM D3363 (ดินสอ) / ASTM E384 (ความแข็งระดับไมโคร) |
ความต้านทานต่อการพ่นละอองเกลือที่เป็นกลาง (NSS) | 1,000 – 3,000 ชั่วโมงขึ้นไป (ขึ้นอยู่กับการเตรียมการรักษาล่วงหน้า) | 336 – 1,000 ชั่วโมง (ปิดผนึก) | 1,000 – 2,000 ชั่วโมง (ปิดผนึก) | ASTM B117 / ISO 9227 |
การเติบโตเชิงมิติต่อพื้นผิว | +60 ถึง +120 µm (โครงสร้างภายนอก 100%) | +7.5 ถึง +12.5 µm (การเจริญเติบโต 50% / การแทรกซึม 50%) | +25 µm (การเจริญเติบโต 50% / การแทรกซึม 50%) | การวิเคราะห์ผลกระทบด้านความคลาดเคลื่อนตามมาตรฐานISO 2768-m |
คุณสมบัติทางอากาศพลศาสตร์/การปล่อยก๊าซ และคุณสมบัติทางไดอิเล็กทริก | ค่าความเป็นฉนวนปานกลาง การปล่อยก๊าซแตกต่างกันไปตามชนิดของเรซิน | มีคุณสมบัติเป็นฉนวนไฟฟ้าที่ดีเยี่ยม ปล่อยก๊าซน้อยมาก | มีค่าการแตกตัวทางไฟฟ้าสูง (>1,000 โวลต์); ไม่มีการปล่อยก๊าซ | ASTM E595 (มาตรฐานการปล่อยก๊าซของ NASA) |
ความแข็งแรงเชิงกล ความต้านทานการสึกหรอ และระดับความแข็ง
ในการประเมินความเหนียวเชิงกล จำเป็นต้องแยกแยะความแตกต่างระหว่างความแข็งของพื้นผิวและความยืดหยุ่นของโครงสร้าง การเคลือบผงแบบกำหนดเองใช้เมทริกซ์โพลีเมอร์ที่เชื่อมโยงกันด้วยสารอินทรีย์ ซึ่งให้ความต้านทานแรงกระแทกและความยืดหยุ่นสูง ภายใต้การเสียรูปเชิงกลหรือการขยายตัวทางความร้อน การเคลือบที่ยืดหยุ่นนี้สามารถดูดซับพลังงานได้โดยไม่แตกหัก ทำให้เหมาะสำหรับชิ้นส่วนโลหะแผ่นโครงสร้างที่ต้องรับแรงสั่นสะเทือนหรือการดัดงอ อย่างไรก็ตาม ความแข็งของดินสอโดยทั่วไปอยู่ในช่วง 2H ถึง 4H เท่านั้น ทำให้เกิดรอยขีดข่วนได้ง่าย
ในทางตรงกันข้ามการชุบอะโนไดซ์แบบฮาร์ดโค้ทชนิดที่ 3จะสร้างโครงสร้างเซรามิกอสัณฐาน Al₂O₃ ที่มีค่าความแข็งระดับไมโครสูงถึง 400 ถึง 500 HV (Rockwell C 60–65) เทียบได้กับเหล็กกล้าเครื่องมือที่ผ่านการชุบแข็ง เนื่องจากชั้นออกไซด์หลอมรวมโดยตรงกับพื้นผิวอะลูมิเนียมแทนที่จะก่อตัวเป็นเปลือกภายนอก จึงให้ความต้านทานการสึกหรอแบบ Taber ที่ยอดเยี่ยมและไม่มีความเสี่ยงต่อการหลุดลอกภายใต้แรงเสียดทานสูง ข้อจำกัดทางกลหลักคือความเปราะบาง ความเค้นดัดงอที่รุนแรงอาจทำให้เกิดรอยแตกขนาดเล็กภายในชั้นอะโนไดซ์ได้
การป้องกันการกัดกร่อนในสภาพแวดล้อมที่รุนแรง (การทดสอบการพ่นละอองเกลือ)
ความต้านทานการกัดกร่อนในสภาพแวดล้อมทางทะเลและอุตสาหกรรมขึ้นอยู่กับความสมบูรณ์ของชั้นป้องกันและความเสถียรทางเคมี ซึ่งแสดงให้เห็นได้จากการทดสอบการพ่นละอองเกลือตามมาตรฐาน ASTM B117
ระบบการเคลือบผงแบบหลายขั้นตอน—ซึ่งเกี่ยวข้องกับการบำบัดด้วยการแปลงสภาพเซอร์โคเนียมหรือโครเมต ตามด้วยการเคลือบชั้นบนสุดด้วยโพลีเอสเตอร์หรือฟลูออโรโพลีเมอร์ที่ทนทานเป็นพิเศษ—สามารถทำให้ได้ความต้านทานต่อการพ่นละอองเกลือที่เป็นกลางได้นาน 1,000 ถึง 3,000 ชั่วโมง ชั้นโพลีเมอร์ที่ต่อเนื่องจะแยกโลหะออกจากความชื้น อิเล็กโทรไลต์ และสารปนเปื้อนจากอุตสาหกรรม อย่างไรก็ตาม หากการเคลือบถูกขูดจนถึงเนื้อโลหะเปล่า การกัดกร่อนเฉพาะจุดอาจลุกลามไปใต้ชั้นเคลือบได้
ในทางตรงกันข้าม กระบวนการอะโนไดซ์อาศัยชั้นอะลูมิเนียมออกไซด์ที่มีรูพรุนและปิดสนิทเพื่อป้องกันสารกัดกร่อน เมื่อได้รับการบำบัดด้วยน้ำร้อนปราศจากไอออนหรือสารเคลือบอะซิเตทนิกเกิล กระบวนการอะโนไดซ์ประเภท II สามารถทนต่อการสัมผัสกับละอองเกลือได้ 336 ถึง 1,000 ชั่วโมง แม้ว่ากระบวนการนี้จะมีความต้านทานต่อตัวทำละลายอินทรีย์และเชื้อเพลิงได้ดีเยี่ยม แต่ชั้นออกไซด์ที่บางยังคงไวต่อการกัดกร่อนจากกรดเข้มข้น (pH < 4) และสารละลายด่าง (pH > 8.5) ในขณะที่สูตรการเคลือบผงประสิทธิภาพสูงแสดงให้เห็นถึงช่วง pH ทางเคมีที่กว้างกว่า
ความเสถียรของรังสี UV และทนต่อสภาพอากาศ
ความทนทานต่อสภาพอากาศในระยะยาวขึ้นอยู่กับความทนทานต่อการเสื่อมสภาพจากปฏิกิริยาเคมีแสงและรังสีจากแสงอาทิตย์ สีฝุ่นอีพ็อกซี่มาตรฐานจะเสื่อมสภาพอย่างรวดเร็วเมื่อโดนแสงแดดโดยตรง เกิดการซีดจางและสีจางลงเนื่องจากการแตกตัวของพันธะเชื่อมโยงจากรังสีอัลตราไวโอเลต เพื่อให้มั่นใจถึงอายุการใช้งานที่ยาวนานภายนอกอาคาร วิศวกรต้องระบุระบบเรซินโพลีเอสเตอร์ที่ทนทานเป็นพิเศษ (SDR) หรือฟลูออโรโพลีเมอร์ FEVE ซึ่งตรงตามข้อกำหนด AAMA 2604 หรือ AAMA 2605 สำหรับการใช้งานกลางแจ้งในฟลอริดาตอนใต้เป็นเวลา 5 ถึง 10 ปี สูตรเฉพาะเหล่านี้ทนทานต่อการแตกตัวของโพลีเมอร์ที่เกิดจากรังสี UV และรักษาความเงางามได้ดี
ในทางกลับกัน การชุบอะโนไดซ์ใสแบบอนินทรีย์นั้นให้ความเสถียรต่อรังสียูวีโดยธรรมชาติ ฟิล์มอะลูมิเนียมออกไซด์เองไม่มีพันธะอินทรีย์ที่จะสลายตัวภายใต้รังสีจากแสงอาทิตย์ เมื่อต้องการสี การย้อมสีโลหะอนินทรีย์ (เช่น การย้อมสีด้วยไฟฟ้าของโคบอลต์หรือดีบุก) จะให้ความต้านทานการซีดจางอย่างถาวร อย่างไรก็ตาม หากใช้สีย้อมอินทรีย์ในกระบวนการปิดผนึกอะโนไดซ์ การสัมผัสกับรังสียูวีจะทำให้สีค่อยๆ ซีดจางลงเมื่อใช้งานกลางแจ้งเป็นเวลานาน
เพียง 4 ขั้นตอน
ชิ้นส่วนโลหะออนไลน์ที่กำหนดเอง
ติดต่อทีมผู้เชี่ยวชาญของเราและสัมผัสกับประสิทธิภาพและผลประโยชน์ทางเศรษฐกิจของบริการแปรรูปโลหะดิจิทัล
อัพโหลดไฟล์ออกแบบ
STL , STEP (.stp), IGES (.igs), (.ZIP) หรือ PDF
ยังเป็นตัวอย่างหรือความคิด
การวิเคราะห์ใบเสนอราคาและการออกแบบ
ราคาโรงงานทันทีและรายงาน DfM ซึ่งเป็นโซลูชันที่สมเหตุสมผลที่สุด
เริ่มผลิต
กระบวนการดิจิทัลสามารถเริ่มงานสั่งได้ภายใน 24 ชั่วโมง
ส่งมอบตรงเวลา
รักษาสัญญาการส่งมอบ ได้รับการอนุมัติจากผู้ซื้อของบริษัททั่วโลกกว่า 3000 ราย
ความคลาดเคลื่อนของขนาดและ DFM (การออกแบบเพื่อการผลิต)
การรวมการปรับสภาพพื้นผิวเข้ากับขั้นตอนการทำงาน DFM ในช่วงแรกๆ สามารถป้องกันข้อผิดพลาดด้านมิติในการประกอบได้ กระบวนการเคลือบผงจะสร้างชั้นเคลือบที่หนาขึ้น ซึ่งอาจเปลี่ยนแปลงค่าความคลาดเคลื่อนที่แคบได้ ในขณะที่กระบวนการอะโนไดซ์ ผ่านการแปลงทางเคมีไฟฟ้าแบบควบคุมและเติบโตจากภายใน จะรักษาความแม่นยำของรูปทรงชิ้นส่วนที่สอดคล้องกับมาตรฐาน ISO 2768

ความแตกต่างของความหนาของฟิล์มและผลกระทบต่อความคลาดเคลื่อนในการประกอบ
ในการผลิตชิ้นส่วนโลหะแผ่นที่มีความแม่นยำสูง การควบคุมการเปลี่ยนแปลงขนาดเป็นสิ่งสำคัญอย่างยิ่งต่อการปฏิบัติตามข้อกำหนดความคลาดเคลื่อนทางเรขาคณิตของ ISO 2768-m หรือ ASME Y14.5 การเคลือบสีฝุ่นแบบกำหนดเองจะสร้างชั้นเคลือบโพลีเมอร์ที่ค่อนข้างหนา โดยทั่วไปมีความหนาตั้งแต่ 60 ถึง 120 ไมโครเมตร (0.0024 นิ้วถึง 0.0047 นิ้ว) ความหนาของชั้นเคลือบที่มากเช่นนี้ จำเป็นต้องมีการปิดบังทางวิศวกรรมในรูที่มีระยะห่างแคบ ตลับลูกปืนแบบกดอัด และพื้นผิวเลื่อนที่มีความแม่นยำสูง เพื่อป้องกันการรบกวนในการประกอบ
ในทางตรงกันข้าม การชุบอะโนไดซ์แบบ Type II จะทำให้ได้ความหนาของฟิล์มโดยรวมเพียง 15 ถึง 25 ไมโครเมตร ในขณะที่การชุบอะโนไดซ์แบบ Type III ที่มีผิวแข็งสามารถมีความหนาได้ประมาณ 50 ไมโครเมตร กุญแจสำคัญคือ ในระหว่างกระบวนการเปลี่ยนสภาพเป็นอะโนไดซ์ 50% ของการเติบโตจะเกิดขึ้นเข้าด้านในสู่โลหะฐาน และอีก 50% จะเติบโตออกไปด้านนอกจากพื้นผิวเดิม การเปลี่ยนแปลงมิติที่ควบคุมได้นี้ช่วยให้วิศวกรสามารถกำหนดกระบวนการชุบอะโนไดซ์สำหรับชิ้นส่วนที่ผ่านการกลึงที่มีความแม่นยำสูงได้โดยไม่ส่งผลกระทบต่อหมุดที่แน่นพอดีหรือเส้นผ่านศูนย์กลางของเกลียว
การไม่คำนึงถึงความหนาของการเคลือบผงสีในช่วงเริ่มต้นของขั้นตอนการออกแบบเพื่อการผลิต (DFM) มักส่งผลให้ต้องทำการเจาะรูเพิ่มหลังจากกระบวนการผลิต หรือต้องปรับแต่งด้วยมืออย่างสิ้นเปลืองในสายการประกอบ
ความเข้ากันได้ของวัสดุรองรับและการปกปิดข้อบกพร่องบนพื้นผิว
การเลือกวัสดุไม่เพียงแต่กำหนดความเป็นไปได้ของการตกแต่งพื้นผิวเท่านั้น แต่ยังส่งผลต่อผลลัพธ์ด้านความสวยงามขั้นสุดท้ายด้วย การเคลือบสีฝุ่นแบบกำหนดเองมีความเข้ากันได้กับพื้นผิวที่ดีเยี่ยม และสามารถนำไปใช้กับเหล็กแผ่นรีดเย็น เหล็กกล้าไร้สนิมเหล็กชุบสังกะสีและโลหะผสมอลูมิเนียมได้อย่างราบรื่น ความหนาของฟิล์มสูงที่เกิดขึ้นระหว่างการอบในเตาอบช่วยให้ระบบการเคลือบสีฝุ่นสามารถปกปิดและอำพรางข้อบกพร่องเล็กน้อยบนพื้นผิว เช่น รอยขัด รอยเส้นความเค้นจากการดัดงอของแผ่นโลหะ และบริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) จากการเชื่อม
ในทางกลับกัน กระบวนการอะโนไดซ์นั้นจำกัดเฉพาะโลหะผสมอะลูมิเนียม และประสิทธิภาพของมันได้รับอิทธิพลอย่างมากจากองค์ประกอบทางเคมีของวัสดุพื้นฐาน โลหะผสมที่มีซิลิคอนหรือทองแดงสูง (เช่น ซีรี่ส์ 2xxx และ 7xxx) จะเกิดชั้นออกไซด์ที่มืดและไม่สม่ำเสมอ ในขณะที่ซีรี่ส์ 5xxx และ 6xxx ให้ความโปร่งใสและความต้านทานการกัดกร่อนที่ดีที่สุด
เนื่องจากชั้นออกไซด์มีความโปร่งใสและยึดติดทางเคมีกับพื้นผิว การชุบอะโนไดซ์จึงทำให้เห็นข้อบกพร่องบนพื้นผิว รอยปั๊ม หรือทิศทางของเกรนได้ชัดเจนขึ้น แทนที่จะปกปิด แนวทางของ DFM กำหนดว่าชิ้นส่วนที่ต้องการชุบอะโนไดซ์แบบใสต้องผ่านการขัดเงาหรือการพ่นทรายอย่างเข้มงวดเพื่อกำจัดรอยดิบจากการผลิตก่อนนำไปแช่ในอ่างชุบ
โครงสร้างต้นทุน ประสิทธิภาพการผลิต และมูลค่าตลอดอายุการใช้งาน
เพื่อประเมินผลกระทบทางการเงินโดยรวม จำเป็นต้องมีการวิเคราะห์อย่างครอบคลุมเกี่ยวกับต้นทุนการผลิตต่อหน่วยเริ่มต้นและข้อกำหนดการบำรุงรักษาในระยะยาว แม้ว่าการเคลือบสีฝุ่นแบบกำหนดเองจะคุ้มค่ากว่าสำหรับชิ้นส่วนโลหะแผ่นที่มีปริมาณมาก แต่กระบวนการชุบอะโนไดซ์ก็มีต้นทุนรวมในการเป็นเจ้าของที่ต่ำกว่าในงานที่มีการสึกหรอสูงและต้องการความแม่นยำสูง
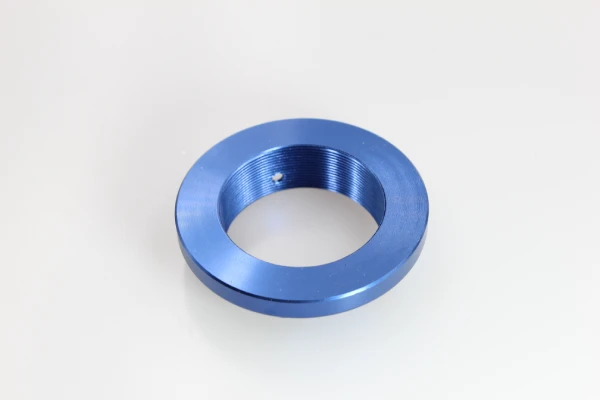
ต้นทุนการลงทุนเริ่มต้นและต้นทุนการผลิตต่อหน่วย
จากมุมมองด้านการจัดซื้อ ต้นทุนต่อหน่วยเริ่มต้นขึ้นอยู่กับปริมาณการผลิต การจัดวางชั้นวาง และการใช้ประโยชน์จากวัตถุดิบเป็นอย่างมาก การเคลือบสีฝุ่นมีประสิทธิภาพด้านต้นทุนที่โดดเด่นสำหรับการผลิตชิ้นส่วนโลหะแผ่นขนาดใหญ่และงานเชื่อมโครงสร้าง สายการพ่นสีฝุ่นแบบไฟฟ้าสถิตอัตโนมัติใช้ระบบการนำผงสีกลับมาใช้ใหม่ ทำให้ได้อัตราการใช้ประโยชน์จากวัสดุสูงถึง 98% ในขณะเดียวกันก็ลดภาระด้านการปฏิบัติตามข้อกำหนดเกี่ยวกับสารประกอบอินทรีย์ระเหยง่าย (VOC) นอกจากนี้ กระบวนการเคลือบสีฝุ่นยังช่วยให้สามารถแปรรูปชิ้นส่วนเหล็ก เหล็กชุบสังกะสี และอลูมิเนียมได้ในสายการผลิตเดียวกัน ซึ่งช่วยลดเวลาในการตั้งค่าเครื่องมือ
ในทางกลับกัน กระบวนการชุบอะโนไดซ์ต้องใช้ค่าใช้จ่ายในการเตรียมวัตถุดิบเริ่มต้นที่สูงกว่า เนื่องจากต้องใช้อุปกรณ์ยึดชิ้นงานไทเทเนียมแบบพิเศษ การบำรุงรักษาถังสารเคมี และการใช้กระแสไฟฟ้าสูงในระหว่างกระบวนการแปลงสภาพทางเคมีไฟฟ้า เนื่องจากปริมาณการผลิตในถังชุบอะโนไดซ์ถูกจำกัดด้วยพื้นที่ผิวมากกว่าน้ำหนักของชิ้นงาน ดังนั้นคำสั่งซื้อที่มีปริมาณน้อยหรือมีรูปทรงเรขาคณิตที่ซับซ้อนมากจึงมีค่าใช้จ่ายต่อหน่วยสูงกว่าเมื่อเทียบกับการผลิตเคลือบสีฝุ่นแบบมาตรฐาน
ข้อกำหนดในการบำรุงรักษาและต้นทุนรวมในการเป็นเจ้าของ (TCO)
การประเมินต้นทุนรวมในการเป็นเจ้าของ (TCO) ในระยะยาว จำเป็นต้องพิจารณาความสมดุลระหว่างต้นทุนเริ่มต้นของการเคลือบพื้นผิวกับความสามารถในการบำรุงรักษาในสถานที่และการใช้งานตลอดอายุการใช้งาน การเคลือบด้วยผงสีเป็นการเคลือบป้องกันที่มีประสิทธิภาพด้านต้นทุน อย่างไรก็ตาม ความเสียหายในสถานที่ที่เกิดจากการกระแทกทางกลหรือรอยขีดข่วนลึกอาจทำให้พื้นผิวสัมผัสถูกเปิดออก ซึ่งอาจนำไปสู่การกัดกร่อนแบบค่อยเป็นค่อยไปใต้ฟิล์มโพลีเมอร์ การซ่อมแซมในสถานที่โดยทั่วไปต้องใช้การขัดด้วยมือ การลงสีรองพื้น และการทาสีแต้มด้วยสีเหลว ซึ่งจะเพิ่มต้นทุนการบำรุงรักษาในระยะยาว
ในทางตรงกันข้าม กระบวนการอะโนไดซ์จะเปลี่ยนพื้นผิวให้กลายเป็นชั้นเซรามิกอนินทรีย์ที่ไม่หลุดลอก ซึ่งแทบไม่ต้องบำรุงรักษาใดๆ นอกจากการทำความสะอาดเป็นระยะด้วยสารละลายผงซักฟอกที่เป็นกลาง
ในสภาพแวดล้อมทางอุตสาหกรรมที่รุนแรงหรือมีการเสียดสีสูง การชุบอะโนไดซ์แบบฮาร์ดโค้ทชนิดที่ 3 ให้ความต้านทานต่อรอยขีดข่วนและความเฉื่อยทางเคมีที่ยอดเยี่ยม ป้องกันความเสียหายของชิ้นส่วนก่อนกำหนดและการหยุดการผลิตที่เสียค่าใช้จ่ายสูง แม้ว่าต้นทุนเริ่มต้นจะสูงกว่า แต่ความสามารถในการยืดอายุการใช้งานของชิ้นส่วนอะลูมิเนียมที่มีความแม่นยำสูงส่งผลให้ต้นทุนรวมในการเป็นเจ้าของ (TCO) ต่ำลงตลอดอายุการใช้งานหลายปีของผลิตภัณฑ์
ตารางการเลือก: การเลือกกระบวนการปรับสภาพพื้นผิวที่เหมาะสมสำหรับการใช้งานของคุณ
การสร้างเมทริกซ์การคัดเลือกที่ขับเคลื่อนด้วยวิศวกรรมสามารถช่วยหลีกเลี่ยงความล้มเหลวในการปฏิบัติงานในสถานที่ซึ่งมีค่าใช้จ่ายสูง และป้องกันข้อกำหนดการรักษาพื้นผิวที่มากเกินไปโดยไม่จำเป็น เพื่อให้การเคลือบผงหรือการชุบอะโนไดซ์เหมาะสมกับการใช้งานเฉพาะ จำเป็นต้องประเมินภาระทางกล สภาพแวดล้อม คุณสมบัติทางโลหะวิทยาของวัสดุ และข้อจำกัดด้านความคลาดเคลื่อนของมิติ
ปัจจัยการคัดเลือก / ข้อกำหนด DFM | ผงเคลือบผิว | การชุบอะโนไดซ์ (ประเภท II / ประเภท III) | แนวทางด้านวิศวกรรมและการจัดซื้อจัดจ้าง |
ความเข้ากันได้ของวัสดุพื้นผิว | เหล็กแผ่นรีดเย็น, เหล็กชุบสังกะสี, เหล็กกล้าไร้สนิม, อลูมิเนียม, ทองเหลือง | ใช้ได้เฉพาะกับโลหะผสมอะลูมิเนียมเท่านั้น (ซีรี่ส์ 5xxx และ 6xxx เหมาะสมที่สุด; ซีรี่ส์ 2xxx/7xxx มีข้อจำกัด) | การชุบอะโนไดซ์ต้องใช้อลูมิเนียมที่มีความบริสุทธิ์สูง ในขณะที่การเคลือบสีฝุ่นเหมาะสำหรับชิ้นส่วนโลหะผสม |
การปิดบังรอยตำหนิบนพื้นผิวและบริเวณที่ได้รับผลกระทบจากความร้อนจากการเชื่อม | สูง (ปิดรอยขัด รอยเชื่อม และบริเวณที่ได้รับผลกระทบจากความร้อนได้อย่างสมบูรณ์) | ไม่มี (ฟิล์มออกไซด์โปร่งใสทำให้เห็นลายโลหะ รอยตัด และรอยขีดข่วนชัดเจนขึ้น) | ระบุให้ทำการพ่นทราย/ขัดเงาด้วยเครื่องจักร ก่อนทำการชุบอะโนไดซ์ สำหรับชิ้นส่วนตกแต่ง |
การปิดบังเกลียวและรูที่มีความแม่นยำสูง | จำเป็น (โครงสร้างหนาทำให้เกลียวติดขัดและรูมีขนาดเล็กเกินไป) | ตัวเลือกเสริม (โครงสร้างขั้นต่ำ; โดยปกติไม่จำเป็นต้องใช้แผ่นปิดสำหรับเกลียวมาตรฐาน) | ระบุข้อกำหนดการปิดบังด้วยปลั๊ก/เทปอย่างชัดเจนในแบบร่างทางวิศวกรรมสำหรับการเคลือบสีฝุ่น |
มาตรฐานการทนต่อสภาพอากาศภายนอกอาคาร | เป็นไปตามมาตรฐานAAMA 2604 / AAMA 2605 (โพลีเอสเตอร์ทนทานพิเศษ / FEVE) | เป็นไปตามมาตรฐานAAMA 611 (อลูมิเนียมอโนไดซ์สำหรับงานสถาปัตยกรรม) | ระบุมาตรฐาน AAMA 2605 / AAMA 611 สำหรับงานสถาปัตยกรรมและงานทางทะเลที่ต้องทนต่อรังสียูวีสูง |
พลวัตต้นทุนสายการผลิต | ต้นทุนต่อหน่วยต่ำสำหรับตู้โลหะแผ่นที่ผลิตในปริมาณปานกลางถึงสูง | ต้นทุนต่อหน่วยสูงขึ้นเนื่องจากโครงสร้างชั้นวางไทเทเนียมและความหนาแน่นของกระแสไฟฟ้า | การเคลือบผงให้ผลผลิตวัสดุที่สูงกว่าด้วยระบบการรีไซเคิลผงด้วยไฟฟ้าสถิต (สูงถึง 98%) |

ควรเลือกใช้การเคลือบสีฝุ่นสำหรับชิ้นส่วนโลหะแผ่นเมื่อใด
ทีมวิศวกรรมควรระบุขั้นตอนการเคลือบสีฝุ่นเมื่อชิ้นส่วนโลหะสั่งทำพิเศษต้องการความทนทานต่อแรงกระแทกสูง ความเข้ากันได้กับโลหะผสมต่างๆ และความสามารถในการปกปิดตำหนิที่มองเห็นได้อย่างสมบูรณ์
ใน กระบวนการผลิตชิ้นส่วนโลหะแผ่นขนาดใหญ่เช่น ตู้ไฟฟ้าที่ได้มาตรฐาน NEMA/IP ตู้โทรคมนาคมกลางแจ้ง และชิ้นส่วนโครงสร้างที่เชื่อมประกอบ ระบบการเคลือบสีฝุ่นจะสร้างชั้นโพลีเมอร์ที่แข็งแรงทนทาน ซึ่งช่วยอุดช่องว่างขนาดเล็ก รอยขัด และบริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) ได้อย่างมีประสิทธิภาพ นอกจากนี้ การเคลือบสีฝุ่นยังเป็นตัวเลือกที่ดีที่สุดเมื่อทำการผลิตชิ้นส่วนที่ประกอบด้วยเหล็กแผ่นรีดเย็น เหล็กกล้าไร้สนิม และอลูมิเนียมในสายการผลิตเดียวกัน
เมื่อความทนทานต่อสภาพอากาศภายนอกและเอกลักษณ์ของแบรนด์ผ่านสีสันมีความสำคัญ การเลือกใช้ระบบเรซินโพลีเอสเตอร์หรือฟลูออโรโพลีเมอร์ FEVE ที่ทนทานเป็นพิเศษและเป็นไปตามมาตรฐาน AAMA 2604/2605 จะช่วยให้คงความเงางามและทนต่อการเกิดคราบขาวจากรังสียูวีได้อย่างยอดเยี่ยม อย่างไรก็ตาม ข้อกำหนด DFM กำหนดให้วิศวกรต้องปิดบังส่วนที่เป็นเกลียว หมุดยึด และพื้นผิวที่ประกบกันด้วยความคลาดเคลื่อนที่แคบในแบบร่างอย่างแม่นยำ เพื่อป้องกันปัญหาในการประกอบที่เกิดจากความหนาของชั้นเคลือบที่มากเกินไป
ควรเลือกการชุบอะโนไดซ์สำหรับอลูมิเนียมที่ผ่านการกลึงและการขึ้นรูปเมื่อใด
ในการออกแบบชิ้นส่วนอะลูมิเนียมที่มีความแม่นยำสูง ซึ่งต้องเป็นไปตามข้อกำหนดความคลาดเคลื่อนทางเรขาคณิต ISO 2768 ที่เข้มงวด ความแข็งของพื้นผิวสูงมาก และประสิทธิภาพการระบายความร้อนที่ดีเยี่ยม ควรระบุกระบวนการชุบอะโนไดซ์ไว้ด้วย
ในการใช้งานที่มีประสิทธิภาพสูง เช่น ตัวเรือนสำหรับอุตสาหกรรมการบินและอวกาศ ตัวเรือนอุปกรณ์ทางการแพทย์ ตัวยึดเลนส์ และแผ่นระบายความร้อน การชุบอะโนไดซ์แบบแม่นยำจะสร้างชั้นเซรามิกที่ต่อเนื่องและไม่หลุดลอก ซึ่งช่วยให้มั่นใจได้ถึงความพอดีของรูยึดและเส้นผ่านศูนย์กลางเกลียวที่สำคัญโดยไม่มีความเสี่ยงต่อการแยกชั้น เมื่อชิ้นส่วนต้องเผชิญกับแรงเสียดทานจากการเลื่อนอย่างรุนแรงหรือสภาพแวดล้อมที่มีการเสียดสี การชุบอะโนไดซ์แบบฮาร์ดโค้ทชนิดที่ 3 ที่เป็นไปตามมาตรฐาน MIL-A-8625 จะให้ความแข็งของพื้นผิวที่ 60 HRC ซึ่งให้ความต้านทานการสึกหรอที่เหนือกว่า
นอกจากนี้ กระบวนการอะโนไดซ์ยังให้ฉนวนไฟฟ้าที่ดีเยี่ยมและเสถียรภาพในการกำจัดก๊าซสำหรับสภาพแวดล้อมสุญญากาศหรือห้องปลอดเชื้อ ในการพิจารณาด้านการออกแบบเพื่อการผลิต (DFM) จำเป็นต้องเลือกโลหะผสมอะลูมิเนียมขึ้นรูปที่เข้ากันได้ โดยเฉพาะอย่างยิ่งซีรีส์ 5xxx และ 6xxxและกำหนดให้มีการขัดเงาเชิงกลหรือการพ่นทรายก่อนการตกแต่งเพื่อให้ได้พื้นผิวโลหะด้านหรือใสที่ไร้ที่ติ เนื่องจากฟิล์มอะโนไดซ์โปร่งใสจะเน้นรอยเส้นจากการผลิตและข้อบกพร่องตามทิศทางของเกรนที่อยู่ด้านล่าง
กำลังมองหาบริษัทผลิตแผ่นโลหะแบบกำหนดเองที่เชื่อถือได้อยู่ใช่ไหม
พูดคุยกับทีมผู้เชี่ยวชาญของ Supro MFG
ติดต่อเราสำหรับราคาโรงงานที่แข่งขันได้
และบริการสนับสนุนด้านเทคนิคอย่างเต็มรูปแบบ
การควบคุมคุณภาพของ Supro MFG: การลดข้อบกพร่องในการตกแต่งพื้นผิว
ที่ Supro MFG ปรัชญาการผลิตแบบ “ปราศจากข้อบกพร่อง” ของเราได้ผสานรวมกระบวนการควบคุมคุณภาพที่เข้มงวดเข้ากับทุกขั้นตอนของกระบวนการตกแต่งพื้นผิว ข้อบกพร่องต่างๆ เช่น ฟองอากาศ รูเล็กๆ และการยึดเกาะที่ไม่ดีในกระบวนการเคลือบผง รวมถึงความแปรปรวนของสี รอยไหม้ หรือความล้มเหลวในการปิดผนึกในกระบวนการชุบอะโนไดซ์ ล้วนเกิดจากความไม่เสถียรของกระบวนการและการปนเปื้อนเป็นส่วนใหญ่ เพื่อปกป้องการลงทุนด้านวิศวกรรมของลูกค้า Supro MFG ไม่เพียงแต่ดำเนินการตรวจสอบแบบเรียลไทม์อย่างเข้มงวดเท่านั้น แต่ยังได้สร้างกรอบการวิเคราะห์โหมดความล้มเหลวและผลกระทบ (FMEA) ที่ครอบคลุมอีกด้วย
ด้วยการควบคุมส่วนประกอบของสารละลายชุบโลหะด้วยไฟฟ้า โปรไฟล์อุณหภูมิของเตาอบ และการต่อสายดินของชั้นวาง เราจึงกำจัดสาเหตุสำคัญที่ก่อให้เกิดปัญหาได้ก่อนที่ชิ้นส่วนจะถึงขั้นตอนการตรวจสอบขั้นสุดท้าย ไม่ว่าจะเป็นการเคลือบสีฝุ่นแบบกำหนดเองสำหรับตู้เหล็กจำนวนมาก หรือการชุบอะโนไดซ์แบบแข็งประเภท III สำหรับตู้อะลูมิเนียมที่มีความแม่นยำสูง ทีมวิศวกรของเราตรวจสอบให้แน่ใจว่าทุกส่วนประกอบเป็นไปตามมาตรฐานคุณภาพระดับสากลที่เข้มงวด เพื่อให้มั่นใจถึงการประกอบที่ราบรื่นและประสิทธิภาพการใช้งานในระยะยาวในตลาดอเมริกาเหนือและยุโรปที่มีความต้องการสูง
กระบวนการเตรียมการก่อนการผลิตอย่างเข้มงวดและการตรวจสอบตามมาตรฐาน ASTM ที่ Supro MFG
ความทนทานที่ยอดเยี่ยมของสารเคลือบนั้นขึ้นอยู่กับความสมบูรณ์ของกระบวนการเตรียมพื้นผิวและการตรวจสอบคุณภาพที่เป็นมาตรฐานที่ Supro MFGสายการผลิตเตรียมพื้นผิวอัตโนมัติของเราใช้กระบวนการล้างไขมันด้วยด่างหลายขั้นตอน การกัดกรด และการเคลือบด้วยเซอร์โคเนียมขั้นสูง เพื่อให้มั่นใจได้ว่าการยึดเกาะของพอลิเมอร์กับระบบการเคลือบผงนั้นดีที่สุด
สำหรับชิ้นส่วนอะลูมิเนียมที่ต้องการการชุบอะโนไดซ์แบบแม่นยำ เราควบคุมความแม่นยำของการไทเทรตทางเคมีอย่างเข้มงวด และใช้น้ำปราศจากไอออนในการล้างเพื่อป้องกันการปนเปื้อนของอิเล็กโทรไลต์และการเปลี่ยนสีของพื้นผิว แต่ละชุดการผลิตจะผ่านการทดสอบหลังการผลิตอย่างเข้มงวดตามมาตรฐาน ASTM เราตรวจสอบความหนาของสารเคลือบโดยใช้เครื่องวัดความหนาแบบแม่เหล็กและแบบกระแสไหลวน (ASTM B499/B244) ประเมินการยึดเกาะเชิงกลผ่านการทดสอบเทปไขว้ (ASTM D3359) และตรวจสอบความสมบูรณ์ของซีลผ่านการทดสอบการละลายกรด (ASTM B680)
ด้วยการผสานรวมกระบวนการเคลือบสีฝุ่นและการชุบอะโนไดซ์เข้ากับระบบควบคุมกระบวนการทางสถิติแบบต่อเนื่อง (SPC) และการรับประกันการตรวจสอบย้อนกลับตามมาตรฐาน ASTM อย่างครบถ้วน Supro MFG จึงสามารถส่งมอบพื้นผิวที่ตรงตามมาตรฐานการจัดซื้อจัดจ้างของ OEM อย่างเข้มงวด ด้วยคุณภาพที่สม่ำเสมอและปราศจากข้อบกพร่อง
หากต้องการคำปรึกษาด้านเทคนิคหรือหารือเกี่ยวกับการเป็นพันธมิตรกับผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) โปรดติดต่อทีมวิศวกรรมของเรา!






