
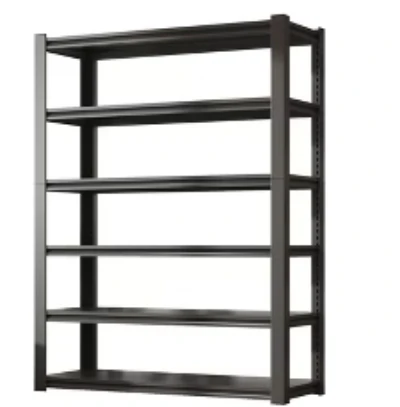










V skladových a priemyselných zariadeniach je štrukturálna integrita ťažkých regálov priamo spojená s prevádzkovou bezpečnosťou. Častým, ale často podceňovaným spôsobom poruchy je však presakovanie červenej hrdze z vnútra stĺpikov, prekrývajúcich sa spojov alebo skrutkových spojov niekoľko mesiacov po inštalácii.
Toto zďaleka nie je len kozmetický problém. Tento jav – známy ako exfiltračná hrdza – je jasným znakom štrbinovej korózie, čo naznačuje nedostatočnú katódovú ochranu a lokalizovanú elektrochemickú aktivitu.
Základná príčina sa často skrýva v procese výroby ťažkých políc – efekt Faradayovej klietky spôsobený elektrostatickým práškovým lakovaním vedie k nedostatkom náteru v úzkych oblastiach alebo k použitiu holých oceľových substrátov bez pozinkovanej ochrany vo vlhkom prostredí. Pochopenie tohto mechanizmu zlyhania je prvým krokom pri výbere partnera pre výrobu plechov s hlbokými znalosťami procesu a schopnosťou implementovať proaktívne kontroly DFM (Design for Manufacturing).
Analýza príčin presakovania červenej hrdze na spojoch ťažkých políc
Hlavnou príčinou presakovania hrdze na spojoch ťažkých kovových regálov je efekt Faradayovej klietky, ktorý spôsobuje, že práškový náter neposkytuje tienenie v úzkych oblastiach, čím sa spúšťa proces makroelektrochemickej korózie ocele v medzerách.
„Efekt Faradayovej klietky“ v povrchovej úprave ťažkých políc
Elektrostatické práškové lakovanie sa spolieha na vysokonapäťové elektrické pole, ktoré poháňa nabité častice prášku a ukladá ich na uzemnené obrobky. Avšak v úzkych medzerách, hlbokých dutinách alebo prekrývajúcich sa oblastiach na mieru vyrobených ťažkých políc sa rozloženie elektrického poľa výrazne skresľuje a vytvára tienené zóny – jav známy ako efekt Faradayovej klietky.
Tento fyzikálny jav bráni nabitým práškovým časticiam v účinnom prenikaní a usadzovaní sa na týchto skrytých povrchoch, čo vedie k defektom alebo hrúbkam náteru, ktoré sú ďaleko pod požiadavkami špecifikácií. Tieto mikroskopické exponované body, nechránené náterom, sa stávajú zraniteľnými oblasťami, kde prednostne začína korózia, čo priamo ohrozuje integritu náteru ako fyzickej bariéry.
Elektrochemicky riadená korózia vo vlhkom prostredí
Keď zlyhá ochrana povlakom a exponovaná oceľ je vystavená vlhkému prostrediu, v medzerách sa vytvorí kompletný elektrochemický korozívny obvod. Exponované oblasti fungujú ako anódy a podliehajú oxidácii (Fe → Fe²⁺ + 2e⁻), zatiaľ čo okolitá oceľ s dobre potiahnutými povrchmi pôsobí ako katóda vďaka svojmu vyššiemu potenciálu a vytvára makroskopickú korozívnu bunku.
Pod vplyvom elektrolytu (kondenzátu alebo vlhkosti) sa ióny železa neustále uvoľňujú z anódovej zóny a podliehajú hydrolýze za vzniku kyseliny, čo ďalej urýchľuje lokálnu rýchlosť korózie. Tento autokatalytický proces spôsobuje jamkovú koróziu na spojoch ťažkých políc, ktorá preniká hlboko do základného materiálu a vedie k neustálemu presakovaniu produktov červenej hrdze smerom von.
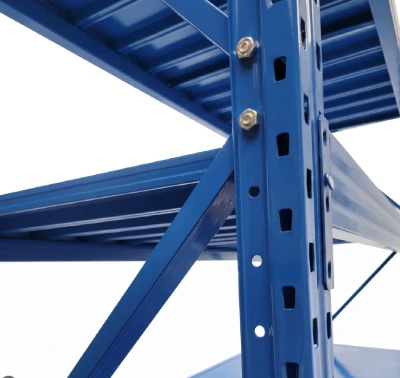
Prehliadnutia pri návrhu ťažkých regálov na mieru: Zanedbané vetranie a odvodnenie
Rúrkové stĺpy, uzavreté profily alebo tesne prekrývajúce sa spoje inherentne vytvárajú kapilárne medzery a uzavreté dutiny v konštrukcii. Ak sa počas fázy návrhu ťažkých kovových regálov nezohľadnia požiadavky na odvodnenie a vetranie, tieto oblasti budú počas teplotných cyklov (ako sú denné teplotné výkyvy) aktívne „dýchať“ a kondenzovať vlhkosť, čo spôsobí, že interiér zostane dlhodobo v stave vysokej saturácie vlhkosťou.
Stojatá voda a zachytená vlhkosť nemôžu prirodzene odtekať a naďalej slúžiť ako zdroj elektrolytov, čo spôsobuje, že proces korózie prebieha bez prerušenia. Táto konštrukčná chyba výrazne znižuje toleranciu konštrukcie voči prevádzkovému prostrediu a je jedným z kľúčových faktorov prispievajúcich k predčasnej vnútornej korózii v ťažkých regáloch, a to aj v normálnych podmienkach.
Riešenie: Systematické zásahy do materiálov, výrobných procesov a dizajnu vysokovýkonných políc
Kontrola korózie v spojoch ťažkých regálov si vyžaduje systematické inžinierske zásahy od výberu základného materiálu a optimalizácie procesu náterov až po návrh konštrukčných detailov; okrem toho musia byť tieto zásahy integrované už v ranej fáze výrobného procesu.
Výber materiálu pre vysokovýkonné police: Použitie predpozinkovanej ocele
Pre ťažké kovové regály vystavené dlhodobému vystaveniu vlhkému prostrediu alebo periodickej kondenzácii je základnou stratégiou prevencie korózie modernizácia základného materiálu zo štandardnej za tepla valcovanej ocele na predpozinkovanú oceľ (napríklad triedy G90/Z275).
Predpozinkovaný povlak poskytuje katódovú ochranu poškriabaným alebo porezaným hrám prostredníctvom mechanizmu obetnej anódy, čím účinne zabraňuje anodickému rozpúšťaniu exponovanej ocele v štrbinách. Tento prístup sa nespolieha na dokonalé pokrytie následnými nátermi; namiesto toho poskytuje konštrukcii nezávislú, súvislú kovovú ochrannú bariéru, čím sa výrazne predlžuje životnosť v náročných prevádzkových podmienkach.
Optimalizované riadenie procesu práškového lakovania
Vzhľadom na geometrickú zložitosť zákazkových vysokovýkonných políc si proces práškového lakovania vyžaduje kalibráciu procesných parametrov, aby sa prekonal efekt Faradayovej klietky. To zahŕňa úpravu napätia, prúdu a tlaku atomizačného vzduchu elektrostatickej striekacej pištole s cieľom optimalizovať kinetickú energiu a pomer hmotnosti k náboju práškových častíc, čím sa zvýši ich schopnosť prenikať do hlbokých dutín.
Výrobné skúsenosti spoločnosti Supro ukazujú, že manuálne striekanie z viacerých uhlov alebo použitie systému piestovej striekacej pištole špeciálne navrhnutého pre zložité prierezy môže výrazne zlepšiť pokrytie náterom v úzkych oblastiach.
Validácia procesu vyžaduje deštruktívny odber vzoriek na meranie hrúbky a priľnavosti náteru (test priečnym rezom) v ťažko dostupných miestach.
Návrh konštrukčných detailov odolných voči korózii
Eliminácia koróznych podmienok vo fáze návrhu je najnákladovo efektívnejším zásahom. Pri rúrkových stojkach ťažkých regálov by mali byť v spodnej časti drenážne otvory s priemerom najmenej 6 mm a v hornej časti alebo v polohách políc by mali byť navrhnuté konvekčné vetracie otvory, ktoré by rozdelili uzavreté dutiny a podporili cirkuláciu vzduchu.
Okrem toho, predbežné nanesenie tmelu alebo použitie pásky na izoláciu prekrytých spojov alebo skrutkových spojov môže účinne zabrániť prenikaniu vlhkosti spôsobenému kapilárnym pôsobením. Tieto konštrukčné detaily zásadne znižujú geometrické hnacie sily štrbinovej korózie bez výrazného zvýšenia výrobných nákladov.
Len 4 kroky
online zákazková kovovýroba dielov
Kontaktujte náš tím odborníkov a vyskúšajte efektivitu a ekonomické výhody služieb digitálnej výroby kovov.
Nahrajte súbory dizajnu
STL , STEP (.stp), IGES (.igs), (.ZIP) alebo PDF.
Buďte tiež vzorom alebo nápadom
Analýza cenovej ponuky a návrhu
Okamžité továrenské ponuky a správy DfM, najrozumnejšie riešenie.
Výroba začína
Digitálne procesy môžu spustiť úlohy objednávky do 24 hodín.
V čase dodania
Dodržiavanie prísľubov dodávok, ktoré schválilo viac ako 3000 XNUMX kupujúcich globálnej spoločnosti.
Priame riadenie dodávateľského reťazca pre vysokovýkonné regály: Inžinierske postupy spoločnosti Supro MFG
Aby sa eliminovali riziká korózie v ťažkých kovových regáloch, validácia materiálov, špecifikácie procesov a kontroly návrhu musia byť integrované do procesu riadenia dodávateľského reťazca už v ranom štádiu, a nie len spoliehanie sa na kontroly pred odoslaním.
Proaktívny zásah počas fázy návrhu (DFM)
Odolnosť voči korózii u vysokovýkonných regálov vyrobených na mieru by sa mala zahrnúť do preskúmaní Design for Manufacturability (DFM) už vo fáze CAD modelovania. Na začiatku projektu inžiniersky tím spoločnosti Supro MFG systematicky kontroluje výkresy, či neobsahujú medzery, mŕtve rohy a uzavreté prierezy, a proaktívne odporúča pridanie drenážnych otvorov alebo úpravu konfigurácií spojov na zmiernenie efektu tienenia Faradayovej klietky.
Zároveň na základe teplotných a vlhkostných podmienok aplikačného prostredia navrhujú alternatívne riešenia , ako sú predpozinkované substráty alebo špecifické náterové systémy. Tento počiatočný zásah transformuje prevenciu korózie z „pasívnej kontroly“ na „proaktívny návrh“, čím sa znižuje riziko štrukturálneho zlyhania v zákazkových vysokovýkonných regáloch pri zdroji.
Komplexná sledovateľnosť kvality
Eliminácia rizík korózie v ťažkých regáloch sa opiera o kompletný dátový reťazec od príchodu surovín do továrne až po expedíciu hotových výrobkov. Na základe systému ISO 9001 spoločnosť Supro MFG uchováva certifikáty o skúške materiálu (MTC) pre každú šaržu predpozinkovaných oceľových plechov a zaznamenáva hmotnosť náteru.
Počas procesu práškového lakovania neustále monitorujeme teplotnú krivku vytvrdzovacej pece a hrúbku filmu a vykonávame deštruktívne testy odberu vzoriek v ťažko dostupných miestach. Všetky záznamy z kontrol (vrátane protokolov o teste priľnavosti priečnym rezom a testoch v soľnej hmle) sa archivujú ako sledovateľná dokumentácia o kvalite šarže, čo zákazníkom poskytuje kompletný reťazec dôkazov, aby sa zabezpečila overiteľnosť a reprodukovateľnosť odolnosti každého produktu voči korózii.
Záver
Presakovanie červenej hrdze na spojoch ťažkých políc nie je izolovaná, náhodná chyba v jednom kroku procesu, ale skôr systémová technická chyba vyplývajúca z interakcie výberu materiálu, fyzikálnych obmedzení procesu nanášania povrchovej úpravy a konštrukčného riešenia.
Zlyhanie ochrany náteru spôsobené efektom Faradayovej klietky spúšťa autokatalytický proces štrbinovej korózie vo vlhkom prostredí, čo sa nakoniec prejaví ako predčasné zlyhanie v priebehu niekoľkých mesiacov od inštalácie. Účinné predchádzanie tomuto problému si vyžaduje integráciu stratégií ochrany proti korózii do fázy návrhu – zabezpečenie inherentnej ochrany prostredníctvom predpozinkovaných substrátov, optimalizáciu pokrytia v ťažko dostupných oblastiach prostredníctvom kalibrácie procesu a elimináciu korozívnych podmienok prostredníctvom návrhu odvodnenia a vetrania.
Spoločnosť Supro, založená v roku 2004, je profesionálny výrobca ťažkých regálov. Vďaka rozsiahlym výrobným skúsenostiam, silnému technickému tímu a komplexným výrobným zdrojom sme poskytli komplexné riešenia pre výrobu ťažkých regálov viac ako 3 000 spoločnostiam po celom svete.
V spoločnosti Supro máme špecializovaný tím kontroly kvality, skúsených pracovníkov kontroly kvality a vedecké procesy kontroly kvality, aby sme zabezpečili, že výrobky prechádzajú prísnou kontrolou, spĺňajú stanovené technické normy a umožňujú kedykoľvek vysledovať chybné výrobky. Tieto procesy zahŕňajú: kontrolu surovín, kontrolu foriem, kontrolu zariadení, odber vzoriek z procesu, kontrolu balenia a záverečnú kontrolu. Vykonávame QA (zabezpečenie kvality), aby sme zabezpečili, že výrobky spĺňajú potrebné tolerancie a normy kvality.
Garantujeme včasné dodanie všetkých produktov. Od návrhu produktu a rýchlej výroby prototypov až po hromadnú výrobu poskytujeme profesionálnu technickú podporu a výnimočnú kvalitu. V prípade technických konzultácií, návrhov projektov, špecifikácií produktov alebo otázok týkajúcich sa partnerstiev s výrobcami originálnych dielov (OEM) neváhajte kedykoľvek kontaktovať náš technický tím.






