
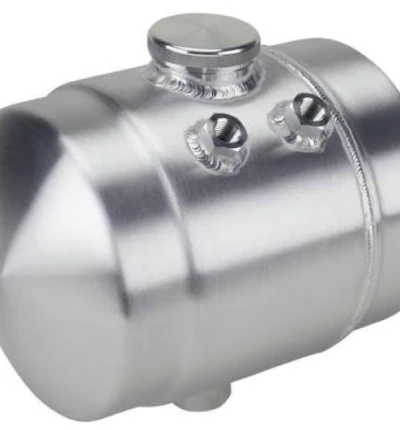









Pri výrobe kovových palivových nádrží už vnútorná čistota nie je len príjemným procesným ukazovateľom, ale skôr kľúčovým parametrom, ktorý určuje spoľahlivosť systému.
Moderné systémy common-rail vznetových motorov typicky pracujú pri tlakoch presahujúcich 2 000 barov (200 MPa), pričom vzdialenosť medzi presnými komponentmi vo vnútri vstrekovačov sa pohybuje od 1 do 5 mikrometrov. V tomto rozsahu akákoľvek čiastočka kovových úlomkov – či už pochádzajúca zo zvárania alebo brúsenia kovovej palivovej nádrže – ktorá sa dostane do potrubí common-rail spolu s palivom, spôsobí nezvratné abrazívne opotrebenie presných spojovacích povrchov.
Globálne predpisy týkajúce sa palív a poprední výrobcovia originálnych dielov (OEM) odporúčajú, aby čistota paliva spĺňala normy ISO 4406 18/16/13. Ak však zváracia troska a cudzie predmety (FOD), ktoré zostali z výrobného procesu kovových palivových nádrží na mieru, nie sú pred prepravou dôkladne odstránené, palubný filtračný systém vozidla nemôže účinne zachytiť kontaminanty, ktoré sa už nachádzajú vo vnútri kovovej palivovej nádrže.
To znamená, že kvalita výroby kovových palivových nádrží na mieru priamo určuje základnú čistotu palivového systému od samého zdroja. Preto spoločnosť Supro MFG zaviedla nulovú toleranciu pre rozstrek zváracej trosky a FOD ako konečný cieľ pri výrobe kovových palivových nádrží – od optimalizácie parametrov zvárania a endoskopickej kontroly slepých miest až po ultrazvukové čistenie a sušenie vysokotlakovým vzduchom, každý krok v celom procesnom reťazci sa točí okolo inžinierskeho záväzku „absolútnej vnútornej čistoty“.
Tento článok systematicky rozoberie riešenia kontroly rozstreku zvarov a FOD pri výrobe kovových palivových nádrží zo štyroch hľadísk: mechanizmy porúch, prevencia a riadenie procesov, metódy kontroly a systémy kontroly kvality.
Zváracia troska a FOD: Skrytá hrozba pre kovové palivové nádrže
Pri výrobe kovových palivových nádrží predstavujú zvarové trosky a cudzie predmety (FOD) „skrytú hrozbu“ kvôli kritickému konfliktu medzi ich fyzikálnymi rozmermi a presnými toleranciami palivových systémov.
Vzdialenosť medzi vnútornými komponentmi v moderných vysokotlakových vstrekovačoch common-rail sa typicky pohybuje od 1 do 5 mikrometrov, zatiaľ čo priemer kovových častíc vznikajúcich pri zváraní vo všeobecnosti túto hodnotu výrazne prevyšuje. Keď sa tieto zvyšky dostanú do obehu paliva s palivom, pôsobia ako tvrdé abrazívne častice, ktoré spôsobujú nezvratné abrazívne opotrebenie presných spojovacích povrchov.
Ak sa kontaminanty zavedené počas fázy výroby kovovej palivovej nádrže nezachytia pri zdroji, následné palubné filtračné systémy nedokážu účinne odstrániť častice, ktoré sa už nachádzajú vo vnútri kovovej palivovej nádrže. Preto je pochopenie zdrojov zváracích rozstrekov a FOD, ako aj ciest šírenia ich porúch, prvým krokom k vytvoreniu účinného systému prevencie a kontroly.
Tvorba a zvyšky zváracích rozstrekov
Rozstrek pri zváraní vzniká rozstrekovaním roztaveného kovu počas procesu zvárania plynovým oblúkom (GMAW). Keď zvárací prúd klesne do určitého rozsahu počas prechodu kvapôčky, kvapôčka kvapaliny sa stane nestabilnou v dôsledku kombinovaných účinkov elektromagnetických síl a povrchového napätia, čo spôsobí, že časť roztaveného kovu bude vystreknutá skôr, ako úplne prejde do zvarového kúpeľa.
Počas samotného zvárania kovových palivových nádrží vzniká veľké množstvo vysokoteplotných kovových rozstrekov, ktorých veľkosť sa pohybuje od niekoľkých stoviek mikrometrov do niekoľkých milimetrov. Tieto rozstreky sa vyskytujú vo vnútri kovových palivových nádrží na mieru v dvoch formách: voľné častice rozptýlené na dne nádrže alebo inklúzie zabudované v rozhraní zvarového švu. Bez ohľadu na ich formu, akonáhle sa počas prevádzky palivom dostanú do palivového potrubia, predstavujú priame ohrozenie palivového systému.
Zdroje cudzích predmetov (FOD)
Okrem zváracích rozstrekov sa zdroje cudzích predmetov (FOD) vo vnútri kovových palivových nádrží na mieru vyskytujú počas celého procesu výroby plechov.
V leteckom a kozmickom priemysle sa FOD definuje ako akýkoľvek cudzí predmet, častica, úlomok alebo médium vo výrobnom prostredí, ktoré môže kontaminovať alebo poškodiť produkt; medzi jeho kategórie patria zvyšky surovín, úlomky z obrábania, nástroje a príslušenstvo, spotrebný materiál a odpad.
Konkrétne pri výrobe kovových palivových nádrží patria medzi primárne zdroje: kovové otrepy a triesky vznikajúce pri rezaní laserom alebo lisovaní; abrazívny a kovom zmiešaný prach vznikajúci pri brúsení zvarových húseníc a povrchovej úprave; chemické zvyšky z pomocných materiálov, ako sú prostriedky proti rozstreku a rezné kvapaliny; a častice prenášané vzduchom v dielenskom prostredí.
Tieto zdroje pokrývajú každú fázu procesu, od vstupnej kontroly plechov až po konečnú montáž. Stojí za zmienku, že častice vykazujú bimodálne rozloženie – veľké častice s priemerom väčším ako 20 mikrometrov zvyčajne pochádzajú zo zváracej trosky alebo kovových rozstrekov, zatiaľ čo extrémne malé častice s priemerom približne 1 mikrometer pochádzajú z kondenzácie kovových pár – čo znamená, že kontrola FOD sa musí súčasne zaoberať makroskopickou aj mikroskopickou mierkou.
Mechanizmus zlyhania: Cesta od zvyšku k zlyhaniu
Prevádzkový tlak vysokotlakových palivových systémov common-rail zvyčajne presahuje 2 000 barov (29 000 psi). Za týchto extrémnych tlakových podmienok prúdi palivo cez presné komponenty vo vnútri vstrekovača extrémne vysokými rýchlosťami. Keď sa do okruhu spolu s palivom dostane troska zo zvárania alebo kovové úlomky z palivovej nádrže , tieto tvrdé častice spôsobujú abrazívne opotrebenie na dosadacích plochách sedla ventilu a ihlového ventilu.
Tento proces opotrebovania sa prejavuje nasledovne: na tesniacom povrchu sedla ventilu sa v dôsledku nárazu častíc vytvárajú škrabance a odlupuje sa materiál, čo vedie k zlyhaniu tesnenia; vôľa vo vodiacej ploche ihlového ventilu sa v dôsledku opotrebovania zväčšuje, čo spôsobuje únik paliva a nekontrolované vstrekovanie paliva; a geometria okraja otvoru trysky sa mení v dôsledku erózie častíc, čo zhoršuje uhol rozprašovacieho kužeľa a kvalitu atomizácie.
Ešte dôležitejšie je, že aj keď je na vstupe palivového čerpadla nainštalované filtračné sito, jeho konštrukcia zvyčajne umožňuje prechod častíc menších ako 100 mikrometrov – a rozsah veľkosti častíc zváracej trosky spadá presne do tohto rozsahu.
Počas prevádzky vibrácie vozidla tiež neustále uvoľňujú trosku zabudovanú vo zvaroch, čo spôsobuje, že predtým čistá kovová palivová nádrž počas používania neustále vytvára nové kontaminanty. To znamená, že nedostatok kontroly FOD počas fázy výroby kovovej palivovej nádrže sa prejaví v poruchách v prevádzke mesiace alebo dokonca roky po dodaní produktu.
Len 4 kroky
online zákazková kovovýroba dielov
Kontaktujte náš tím odborníkov a vyskúšajte efektivitu a ekonomické výhody služieb digitálnej výroby kovov.
Nahrajte súbory dizajnu
STL , STEP (.stp), IGES (.igs), (.ZIP) alebo PDF.
Buďte tiež vzorom alebo nápadom
Analýza cenovej ponuky a návrhu
Okamžité továrenské ponuky a správy DfM, najrozumnejšie riešenie.
Výroba začína
Digitálne procesy môžu spustiť úlohy objednávky do 24 hodín.
V čase dodania
Dodržiavanie prísľubov dodávok, ktoré schválilo viac ako 3000 XNUMX kupujúcich globálnej spoločnosti.
Prevencia zdroja: Stratégie kontroly FOD pri zváraní kovových palivových nádrží
Pri výrobe kovových palivových nádrží by sa prevencia a kontrola zváracej trosky a FOD mali riadiť technickou zásadou, že „zachytávanie pri zdroji má prednosť pred čistením na konci linky“.
Množstvo rozstreku vznikajúceho počas zvárania je primárne určené prívodom tepla a režimom prechodu kvapiek – keď sa prívod tepla výrazne odchýli, rýchlosť rozstreku sa môže zvýšiť z východiskovej hodnoty 1 – 3 % na viac ako 10 %. Preto je minimalizácia tvorby rozstreku počas zvárania kovových palivových nádrží oveľa ekonomickejšia a spoľahlivejšia ako neskoršie spoliehanie sa na metódy čistenia na odstránenie prilepenej zvarovej trosky.
Teraz načrtneme riešenia kontroly zdrojov FOD pre proces zvárania z troch hľadísk: zloženie ochranného plynu, výber prostriedkov proti rozstreku a riadenie zvárania v uzavretom priestore.
Optimalizácia zloženia ochranného plynu a parametrov zvárania
Zloženie ochranného plynu priamo určuje režim prechodu kvapiek a rýchlosť rozstreku. Čistý argón (100 % Ar) umožňuje hladký prechod kvapiek s výrazne nižším rozstrekom ako zmesové plyny obsahujúce CO₂.
Pre proces GMAW používaný na palivových nádržiach z uhlíkovej ocele je bežnou voľbou zmes Ar-CO₂ – pridanie CO₂ zlepšuje prievar a tvorbu zvarových húseníc, ale nadmerne vysoký podiel CO₂ môže zhoršiť rozstrek.
Presné zladenie parametrov zvárania je rovnako dôležité: nadmerne vysoké napätie spôsobuje prenos guľovitých kvapôčok, čo vedie k prudkému zvýšeniu rýchlosti rozstreku; nesúlad medzi rýchlosťou podávania drôtu a napätím narúša stabilitu oblúka. Pulzné GMAW (GMAW-P) môže ďalej potlačiť rozstrek presnou reguláciou špičkového prúdu a trvania impulzu. Pri zváraní tenkých plechov kovových palivových nádrží môže technológia riadenia priebehu použitá v režime skratového prenosu minimalizovať rýchlosť rozstreku.
Pokyny na aplikáciu prostriedkov proti rozstreku
Protirozstrekové činidlá vytvárajú okolo zvarového švu bariérovú vrstvu, čím znižujú priľnavosť zvarovej trosky k povrchu základného kovu a uľahčujú odstránenie rozstreku po zváraní. Ideálne protirozstrekové činidlo by malo spĺňať nasledujúce technické požiadavky: zloženie na vodnej báze, netoxické, ľahko odstrániteľné, nekontaminujúce zvarový šev a neovplyvňujúce následné procesy lakovania alebo elektroforézy. Počas aplikácie sa musí na zváranom povrchu vytvoriť tenká, rovnomerná vrstva . Nastriekajte zo vzdialenosti približne 30 cm a po aplikácii nechajte náter schnúť približne 10 sekúnd.
Pri výrobe kovových palivových nádrží je potrebné venovať osobitnú pozornosť nasledujúcemu: Ak samotný prostriedok proti rozstreku zostane vo vnútri nádrže, stane sa zdrojom chemických cudzích predmetov (FOD). Preto sa musí zvoliť vo vode rozpustná formulácia a počas procesu čistenia po zváraní sa musí úplne odstrániť. Kontrola rozstreku trysky je rovnako dôležitá – nanesenie prostriedku proti rozstreku na vnútorné steny trysky zváracieho horáka zabraňuje upchávaniu trysky, čo môže narušiť prietok ochranného plynu.
Riadenie uzavretej komory pri zváraní kovových palivových nádrží
Základná logika riadenia v uzavretej komore spočíva vo fyzickom zabránení vniknutia rozstreku do vnútra kovovej palivovej nádrže vyrobenej na mieru zabezpečením ochrany pred pretlakom pomocou inertného plynu.
Konkrétne sa do nádrže pred zváraním kontinuálne zavádza nízkoprietokový dusík alebo argón, aby sa vo vnútri nádrže udržiaval mierny pozitívny tlak, kým sa na výstupe nezistia žiadne horľavé výpary. Táto metóda sa stala štandardným bezpečnostným postupom pri opravárenskom zváraní kovových palivových nádrží – pred vykonaním prác za tepla musí byť nádoba dôkladne vyčistená a úplne inertizovaná.
Pri hromadnej výrobe nových kovových palivových nádrží sa tento princíp rozširuje aj na konštrukciu zváracích prípravkov: potrubia inertného plynu sú pripojené k otvorom palivovej nádrže a plyn je počas zvárania nepretržite dodávaný, aby sa vo vnútri nádrže udržiaval tlak o niečo vyšší ako vonkajšia atmosféra, čím sa blokuje cesta rozstreku do nádrže pri zdroji. Skutočnosť, že inertné plyny (ako napríklad CO₂ a argón) sú ťažšie ako vzduch, im pomáha tvoriť stabilnú ochrannú vrstvu na dne nádrže.
Hoci tento proces zvyšuje náklady na spotrebu plynu, ide o kritickú preventívnu investíciu pre kovové palivové nádrže na mieru s vysokými požiadavkami na spoľahlivosť, ktorá zabezpečuje nulovú toleranciu pre vnútorné FOD.
Hľadáte spoľahlivé a cenovo výhodné
Čína Výrobcovia plechov
Viac ako 150,000 5,000 OEM produktov na kovovýrobu dodaných viac ako XNUMX XNUMX globálnym nákupcom.
A profitujte z toho!
Počas výrobnej prevádzky sa vykonáva kontrola kovových palivových nádrží: Vizuálne overenie vnútorných slepých uhlov
Po dokončení procesu zvárania kovových palivových nádrží na mieru vytvárajú ich uzavreté vnútorné dutiny typické slepé miesta, ktoré nie sú voľným okom viditeľné. Na riešenie tejto inžinierskej výzvy je kľúčovou metódou vizuálneho overenia vnútorných cudzích predmetov (FOD) kontrola priemyselným boroskopom. Inšpektori vložia miniatúrnu kamerovú sondu do vnútra cez existujúce otvory na nádrži a skenujú vnútorné steny zvarov a spodné rohy sekciu po sekcii, aby identifikovali priľnavosť trosky zo zvaru, nahromadenie brúsneho prachu alebo zvyšky cudzích predmetov, ktoré sú voľným okom neviditeľné.
Pre kontrolu boroskopom by sa mali stanoviť jasné kritériá prijatia, vrátane, ale nie výlučne:
Na vnútorných stenách kovovej palivovej nádrže nesmú byť prítomné žiadne voľné častice viditeľné voľným okom;
V zvarových zónach nesmú byť prítomné žiadne priľnavé rozstreky;
Na dne nádrže sa nesmú hromadiť žiadne nečistoty ani prach;
Všetky vnútorné povrchy musia mať jednotný kovový povrch.
V prípade slepých miest, ktoré nie je možné priamo pozorovať endoskopiou, by sa mali zaviesť nepriame kontrolné opatrenia v spojení s opatreniami na zabezpečenie procesov (ako je napríklad validácia parametrov čistiacich procesov ).
V prípade feromagnetických kovov, ako sú napríklad palivové nádrže z uhlíkovej ocele, je možné po zváraní vložiť do vnútra nádrže permanentné magnety, ktoré vibrujú a priťahujú uvoľnenú magnetickú zvarovú trosku na zhromažďovanie. Táto metóda môže slúžiť ako predbežný krok pred endoskopickou kontrolou, čím sa znižuje náročnosť následného čistenia.
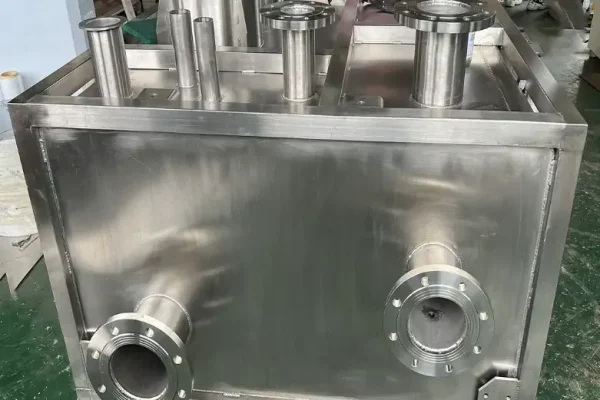
Konečné čistenie kovových palivových nádrží: ultrazvukové čistenie a fúkanie vysokotlakovým vzduchom
Pri výrobe kovových palivových nádrží nie je možné mikroskopické nečistoty, ktoré zostávajú po zváraní a obrábaní, dôkladne odstrániť konvenčnými metódami oplachovania. Ultrazvukové čistenie využíva kavitačný efekt generovaný vysokofrekvenčnými zvukovými vlnami v kvapalnom médiu na účinné uvoľnenie častíc zváracej trosky a brúsneho prachu, ktoré priľnú k vnútorným stenám a slepým otvorom.
Ihneď po čistení sa musí vykonať sušenie pod vysokým tlakom s presne filtrovaným čistým stlačeným vzduchom, aby sa zabránilo tvorbe chemických FOD zo zvyškového čistiaceho roztoku a aby sa predišlo riziku následnej korózie spôsobenej zachytenou vlhkosťou.
Konečným cieľom tohto kombinovaného procesu je zvýšiť vnútornú čistotu kovovej palivovej nádrže tak, aby spĺňala akceptačné normy v súlade s technickými špecifikáciami čistoty, ako sú normy ISO 16232 alebo VDA 19.
Princípy a výhody ultrazvukového čistenia
Základným fyzikálnym mechanizmom ultrazvukového čistenia je kavitačný efekt. Keď sa zvukové vlny generované ultrazvukovým meničom – zvyčajne s frekvenciami medzi 20 kHz a 40 kHz – prenášajú do čistiaceho roztoku, v kvapaline sa vytvorí veľké množstvo bublín s veľkosťou mikrónov. Tieto bubliny rýchlo rastú a počas striedavých cyklov akustického tlaku prudko kolabujú, čím okamžite generujú lokalizované vysoké teploty a rázové vlny vysokého tlaku. Táto energia je dostatočná na uvoľnenie nečistôt, ako sú častice zváracej trosky, brúsny prach a zvyšky oleja.
Pre zložité vnútorné dutiny a slepé miesta vo zvarových švoch kovových palivových nádrží na mieru sú veľké kavitačné bubliny generované v nízkofrekvenčnom rozsahu (20 – 40 kHz) vhodné pre náročné čistiace úlohy; strednofrekvenčný rozsah (40 – 80 kHz) dosahuje rovnováhu medzi intenzitou čistenia a ochranou povrchu.
Približne 90 % priemyselných ultrazvukových čistiacich aplikácií používa frekvenciu 40 kHz. Fyzikálna metóda čistenia ultrazvukovými vlnami nevyžaduje žiadny mechanický kontakt, čím sa zabráni riziku sekundárnych škrabancov a dokáže preniknúť do mikroskopických mŕtvych kútov, kam sa tradičné oplachovanie nedostane, čo z nej robí základný proces čistenia FOD vo vnútri kovových palivových nádrží na mieru.
Vysokotlakové fúkanie vzduchom: Eliminácia sekundárnej kontaminácie
Po dokončení ultrazvukového čistenia predstavuje čistiaci roztok zostávajúci na vnútorných stenách kovovej palivovej nádrže potenciálne chemické riziko FOD. Proces fúkania vysokotlakovým vzduchom využíva presne filtrovaný, čistý stlačený vzduch na dôkladné prepláchnutie vnútra nádrže.
Stlačený vzduch musí byť upravený v chladiacom sušiči a prečistený cez filter nečistôt s jemnosťou 5 μm a filter olejovej hmly s jemnosťou 0.3 μm, aby sa zabezpečilo, že čistota čistiaceho média spĺňa alebo prekračuje požiadavky na čistotu čistených dielov.
Vysokorýchlostný prúd vzduchu nielen dôkladne vytlačí zvyškovú kvapalinu, ale aj vynesie z nádrže všetky zvyškové častice uvoľnené počas procesu čistenia. V prípade uzavretej dutiny kovových palivových nádrží by mal smer fúkania vzduchu sledovať dráhu navrhnutú od vzdialenejšieho konca k bližšiemu koncu, aby sa zabránilo vnášaniu nečistôt hlbšie do slepých oblastí.
Validácia čistoty kovových palivových nádrží: od kvalitatívnej po kvantitatívnu
Pri projektoch výroby kovových palivových nádrží na mieru s vysokými štandardmi by sa overovanie čistoty malo rozšíriť z kvalitatívnej vizuálnej kontroly na kvantitatívne testovanie. V súčasnosti sú dva najbežnejšie používané štandardné systémy na kontrolu čistoty v automobilovom priemysle normy ISO 16232 a VDA 19.
Norma ISO 16232 definuje štandardnú metódu na extrakciu kontaminujúcich častíc z komponentov: po prepláchnutí vnútorných stien kovovej palivovej nádrže kvapalinou sa preplachovací roztok prefiltruje cez membránový filter a častice zachytené na membráne filtra sa potom analyzujú na distribúciu veľkosti a spočítajú.
Norma VDA 19 na druhej strane kombinuje metódy merania veľkosti a počtu častíc s metódami založenými na hmotnosti. Konkrétne pre akceptáciu čistoty kovových palivových nádrží špecifikácie zvyčajne zahŕňajú horné limity pre počet častíc na jednotku plochy alebo na produkt, prahové hodnoty distribúcie veľkosti častíc (ako napríklad povolený počet častíc v troch veľkostných rozsahoch: ≥50 μm, ≥100 μm a ≥200 μm) a horné limity pre celkovú hmotnosť zvyškov.
Ako profesionálny výrobca kovových palivových nádrží spoločnosť Supro komplexne zaznamenáva a archivuje všetky údaje z kontrol, aby vytvorila sledovateľnú dokumentáciu o kvalite.
Hľadáte spoľahlivé firmy na zákazkovú výrobu plechu?
Porozprávajte sa s tímom odborníkov Supro MFG
Kontaktujte nás pre konkurenčné ceny z továrne,
a celý rad služieb technickej podpory.
Systém kontroly kvality kovových palivových nádrží: Štandardizovaná implementácia nulovej tolerancie pre FOD
Zavedenie nulovej tolerancie pre FOD sa nemôže spoliehať na kontroly alebo čistiace postupy v jednej fáze; vyžaduje si skôr zavedenie systematického kontrolného systému pokrývajúceho celý proces od príjmu surovín až po expedíciu hotového výrobku. Výroba kovových palivových nádrží zahŕňa viacero procesov vrátane strihania, ohýbania, zvárania, brúsenia a čistenia a každý proces predstavuje potenciálne rizikové body pre zavlečenie FOD alebo ich zvyškov.
Hlavnou úlohou systému kontroly kvality je preto začleniť požiadavky na kontrolu FOD do prevádzkových postupov a inšpekčných noriem každého procesu, čím sa prostredníctvom návrhu procesu zabezpečí, aby sa princíp nulovej tolerancie premenil z konceptu na vykonateľné a overiteľné denné prevádzkové normy.
Vytvorte mapu kontroly FOD pre celý proces
Podstatou mapy kontrol FOD je preložiť požiadavku nulovej tolerancie do akčných kontrolných bodov pre každý krok procesu. Norma AS9146 v leteckom priemysle výslovne vyžaduje, aby organizácie vykonávali hodnotenia rizík FOD na základe charakteristík produktu a prevádzkových procesov s cieľom určiť klasifikáciu zón a úrovne kontroly.
V procese výroby kovových palivových nádrží musí kontrolná mapa pokrývať všetky fázy procesu, od príjmu plechu, rezania laserom, ohýbania a tvarovania, zvárania a montáže až po čistenie a balenie. Každá fáza by mala špecifikovať úroveň rizika zavlečenia toxických látok, kontrolné opatrenia, zodpovedných pracovníkov a frekvenciu kontrol.
V spoločnosti Supro naše zváracie stanice jasne uvádzajú parametre monitorovania prietoku ochranného plynu a špecifikácie aplikácie prostriedkov proti rozstreku; čistiace stanice špecifikujú ultrazvukovú frekvenciu a časové okno čistenia. Tieto mapy sú umiestnené na viditeľných miestach na každej pracovnej stanici a dynamicky sa aktualizujú podľa zmien procesov – čím sa riadenie FOD transformuje z vágnych požiadaviek na riadenie na jasné, praktické prevádzkové pokyny pre každého operátora.
Školenie personálu a prevádzkové postupy
Informovanosť a zručnosti operátorov predstavujú prvú obrannú líniu pri kontrole FOD. Zváračskí operátori musia absolvovať špecializované školenie v oblasti kontroly trosky a ovládať štandardné prevádzkové postupy pre nastavenie parametrov a používanie prostriedkov proti rozstreku. Čistiaci a kontrolný personál musí mať odbornú spôsobilosť v oblasti interpretácie endoskopických údajov a hodnotenia čistoty. Všetci operátori musia chápať technické odôvodnenie „nulovej tolerancie FOD“ – nie ako dogmatický slogan, ale ako podstatný záväzok k bezpečnosti koncových používateľov a spoľahlivosti zariadení.
Vysledovateľnosť a dokumentácia
V rámci systému manažérstva kvality ISO 9001-2015 by mal byť zavedený komplexný systém dokumentácie pre kontrolu FOD (Feed Out Oil - dodávka odpadu) kovových palivových nádrží na mieru. Ten zahŕňa:
Záznamy o vstupnej kontrole pre každú dávku plechu;
Parametre zváracieho procesu (prúd, napätie, prietok plynu, rýchlosť zvárania) pre každú kovovú palivovú nádrž;
Čísla šarží a záznamy o použití prostriedkov proti rozstreku;
Výsledky endoskopických vyšetrení a vyšetrení;
Parametre procesu ultrazvukového čistenia (frekvencia, teplota, trvanie, číslo šarže čistiaceho roztoku);
Záverečné správy o skúškach čistoty vykonané v súlade s normami ISO 16232 alebo VDA 19.
Všetka dokumentácia musí byť archivovaná pre každú jednotku alebo dávku, aby sa zabezpečilo, že v prípade problému s kvalitou akejkoľvek kovovej palivovej nádrže odoslanej z továrne bude možné ju vysledovať späť ku každému procesnému parametru a záznamu o kontrole počas celého výrobného procesu.
Záver
Kontrola vnútornej čistoty kovových palivových nádrží je nanajvýš dôležitá. Politika nulovej tolerancie pre zváraciu trosku a kvapalné látky z odpadových vôd by sa nemala obmedzovať len na pečiatku „vyhovuje“ v kontrolných správach; skôr musí byť integrovaná do každého detailu procesu, od návrhu až po výrobu.
Od optimalizácie parametrov zvárania a implementácie riadenia v uzavretej slučke pri zdroji, cez endoskopickú kontrolu počas procesu, ultrazvukové čistenie a sušenie vysokotlakovým vzduchom, až po komplexný systém kontroly kvality a sledovateľnú dokumentáciu pokrývajúcu celý proces – každý článok v tomto kompletnom procesnom reťazci predstavuje konkrétnu implementáciu nášho inžinierskeho záväzku „nulovej tolerancie“.
Keďže palivové systémy sú čoraz sofistikovanejšie, je naším najzákladnejším záväzkom voči každému zákazníkovi zabezpečiť, aby každá kovová palivová nádrž na mieru, ktorá opúšťa našu továreň, bola absolútne čistá a spĺňala akceptačné normy čistoty, ako sú ISO 16232 alebo VDA 19. Spoločnosť Supro MFG riadi každý procesný krok inžinierskou logikou a používa overiteľné údaje na dodržiavanie nulovej tolerancie pre kontrolu kvality.
Ak potrebujete technické špecifikácie alebo máte otázky týkajúce sa partnerstiev s výrobcami originálnych dielov (OEM), kontaktujte, prosím, náš technický tím.







