Filtrar postagens por categoria

serviços de fabricação de chapas

Guia completo para fabricação automatizada de chapas metálicas: tornando a produção mais eficiente.

Diante de ciclos de entrega cada vez mais curtos, requisitos de tolerância extremos e demandas de mercado por produção em pequenos lotes e com alto grau de personalização, as limitações dos processos tradicionais de fabricação de chapas metálicas estão se tornando cada vez mais evidentes. Como fabricante profissional de chapas metálicas automatizadas, a Supro entende que a chave para superar essas barreiras reside na integração de etapas de processamento fragmentadas em um sistema de produção coeso e adaptável. A fabricação automatizada moderna de chapas metálicas transcende o mero empilhamento de equipamentos. Ela utiliza o Fio Digital para estabelecer conectividade de dados de ponta a ponta, do projeto à entrega. Combinada com unidades de execução flexíveis e algoritmos de decisão em tempo real, ela constrói um ecossistema de produção inteligente, responsivo e com qualidade consistente. O principal valor da fabricação automatizada de chapas metálicas reside em abordar dois grandes desafios na manufatura de alta tecnologia: consistência de qualidade excepcional e resiliência em cadeias de suprimentos complexas. Por exemplo, por meio do controle de processo em circuito fechado no corte a laser e sistemas adaptativos de compensação de ângulo durante a dobra, a Supro mantém as tolerâncias do lote dentro de ±0.1 milímetros. Simultaneamente, o planejamento automatizado da produção e a alocação de materiais reduzem o tempo de troca de ferramentas para pedidos com múltiplos produtos em 70%.
Guia completo para fabricação automatizada de chapas metálicas: tornando a produção mais eficiente Leia mais »

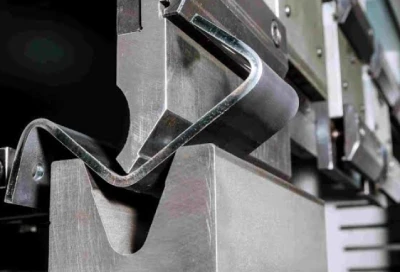
peças de base de metal de aço inoxidável personalizadas

Processo de Dobra de Chapas de Aço Inoxidável: Um Guia Prático

No campo da aquisição e fabricação de chapas de aço inoxidável, a dobra de chapas de aço inoxidável está longe de ser um simples processo de conformação plástica. A alta taxa de endurecimento por trabalho, a significativa tendência ao retorno elástico e a condutividade térmica relativamente baixa inerentes a aços inoxidáveis ​​como o 304 e o 316 distinguem o processo de dobra de chapas de aço inoxidável do processo de dobra de aços de baixo carbono comuns, tornando-o uma tecnologia que exige um alto nível de especialização e controle de processo. Técnicas de dobra inadequadas podem levar a trincas, ângulos de dobra inconsistentes, danos superficiais ou desgaste excessivo da ferramenta, afetando diretamente a integridade estrutural das peças e os custos de entrega. Este artigo analisará sistematicamente o processo de dobra de chapas de aço inoxidável — incluindo a seleção de materiais, a configuração precisa de matrizes e equipamentos, os parâmetros do processo e as estratégias de controle para o gerenciamento do retorno elástico — para alcançar alta precisão e qualidade de dobra consistente. Seja para prototipagem rápida ou dobra de chapas de aço inoxidável personalizadas em larga escala, dominar esses princípios é fundamental para garantir o desempenho da peça e controlar os custos.

Processo de Dobra de Chapas de Aço Inoxidável: Um Guia Prático Leia Mais »

suporte de dobra de chapa de liga de alumínio

seleção de material para dobra de chapa metálica de alumínio

No campo da dobra de precisão de chapas de alumínio, um princípio fundamental se mantém: a seleção do material é o principal determinante da confiabilidade do processo e do desempenho da peça. Defeitos comuns — trincas, retorno elástico inconsistente e arranhões superficiais — raramente decorrem exclusivamente de erros de processamento; eles geralmente surgem de incompatibilidades entre as propriedades do material e o processo. Considerar o processo de dobra de chapas de alumínio de forma simplista, como mera conformação de metal, é redutivo; trata-se fundamentalmente da resposta precisa da microestrutura do material a estados de tensão complexos. Portanto, na dobra de chapas de alumínio, o projeto de dobra não deve ser baseado no estoque de chapas existente. Em vez disso, uma análise rigorosa da geometria da dobra, dos requisitos funcionais e das características de deformação do material é essencial para selecionar o material ideal para a dobra da chapa de alumínio e a condição de tratamento térmico adequada. Isso exige uma compreensão profunda de como as propriedades do material — como módulo de elasticidade, limite de escoamento e alongamento — determinam diretamente o retorno elástico e o raio mínimo de dobra. Este artigo visa fornecer às equipes de compras e engenharia uma estrutura sistemática para a seleção de materiais.

Seleção de materiais para dobra de chapas de alumínio Leia mais »

serviços de curvatura de rolos

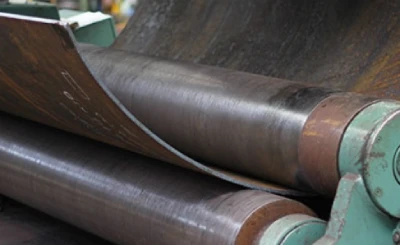
Guia do Processo de Dobra de Rolos

O processo de curvatura por rolos está longe de ser uma simples operação de conformação de chapas metálicas. Trata-se de um processo de fabricação sistemático que transforma placas planas em componentes com curvatura constante ou variável, por meio do controle preciso da deformação elastoplástica. Em setores como equipamentos pesados, vasos de pressão e aeroespacial, a concretização de qualquer projeto depende de um profundo conhecimento e da execução precisa da curvatura de chapas metálicas. Seus principais desafios residem na previsão e no controle do retorno elástico causado pela não linearidade do material, garantindo, ao mesmo tempo, uma curvatura consistente ao longo de todo o comprimento da peça. Um processo de curvatura por rolos de chapas metálicas previsível, repetível e eficiente impacta diretamente o custo total do projeto, o ciclo de entrega e a integridade estrutural do produto final. Retorno elástico descontrolado, desvios excessivos na retilineidade da peça ou defeitos superficiais levam a reprocessamento secundário, desperdício de material e atrasos na montagem. Portanto, elevar o processo de curvatura por rolos de uma técnica dependente da experiência para uma disciplina de engenharia previsível, fundamentada na ciência dos materiais e em dados de processo, é fundamental para a confiabilidade da cadeia de suprimentos. Este guia

Guia do Processo de Curvatura de Cilindros Leia Mais »

raio mínimo de curvatura da chapa metálica

Cálculo do raio de curvatura de chapas metálicas: qual a sua relação com a espessura da chapa?

Na fabricação de chapas metálicas de precisão, o cálculo e a especificação precisos do raio de curvatura da chapa são o elo decisivo entre a funcionalidade do projeto e a viabilidade de fabricação. Sua relação com a espessura da chapa não é uma simples proporção linear, mas sim uma equação complexa acoplada que envolve mecânica dos materiais, deformação plástica e controle de processo. Um equívoco comum baseia-se unicamente na regra prática de "1 vez a espessura do material" para o cálculo do raio de curvatura, o que frequentemente leva a riscos de qualidade, como microfissuras externas, instabilidade dimensional ou retorno elástico excessivo. Para a tomada de decisões em compras e engenharia, compreender a relação fundamental entre o raio de curvatura da chapa metálica e sua espessura — particularmente a lógica de controle de deformação centrada na razão adimensional espessura/raio (t/R) e as características dinâmicas do fator K nos cálculos de comprimento desdobrado — é um pré-requisito técnico para avaliar as capacidades de processo dos fornecedores e controlar os custos e riscos do projeto. Este artigo desconstrói sistematicamente essa relação, fornecendo uma estrutura de engenharia completa, desde o cálculo do raio de curvatura da chapa metálica até a verificação por simulação. Seu objetivo é

Cálculo do raio de curvatura de chapas metálicas: qual a sua relação com a espessura da chapa? Leia mais »

caixa de ferramentas de dobra de chapa de alumínio

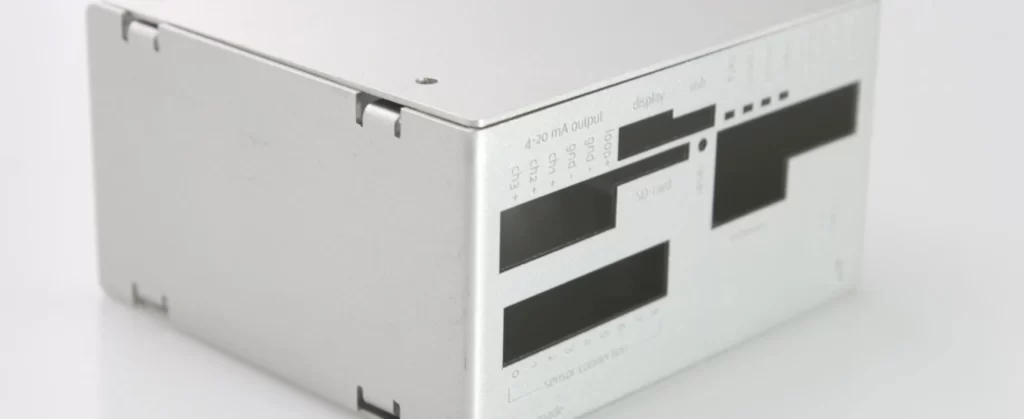
Guia do Processo de Fabricação de Caixas Personalizadas em Chapa Metálica

No setor industrial altamente personalizado, a fabricação de caixas de chapa metálica sob medida há muito transcende o simples corte e soldagem. Representa um complexo empreendimento de engenharia de sistemas que integra ciência de materiais avançada, projeto de engenharia de precisão e rigoroso controle de processos. Como fabricante de caixas de chapa metálica com mais de 20 anos de experiência, a Supro compreende profundamente que um projeto bem-sucedido de fabricação de caixas de chapa metálica sob medida começa com a tradução precisa de projetos conceituais em produtos físicos fabricáveis, montáveis ​​e com desempenho confiável. Esse sucesso depende não apenas das capacidades dos equipamentos, mas também da integração sinérgica de tecnologia e habilidade artesanal. Este artigo analisa sistematicamente todo o processo de fabricação de caixas de chapa metálica — desde o projeto conceitual, análise de fabricabilidade, usinagem de precisão e tratamento de superfície até a validação final. Ele explora as principais tecnologias, os pontos de controle de qualidade e as melhores práticas em cada etapa, com o objetivo de ajudá-lo a entender como um processo padronizado e projetado de fabricação de caixas de chapa metálica transforma a intenção do projeto em produtos que atendem a especificações rigorosas.

Guia do Processo de Fabricação de Caixas de Metal Personalizadas Leia Mais »

armário de controle de aço inoxidável personalizado

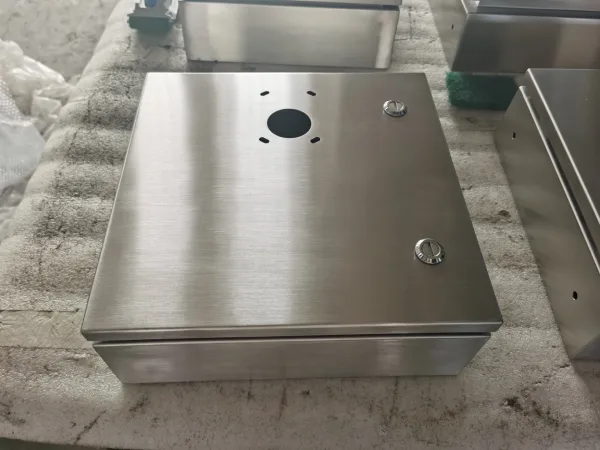
Armários externos personalizados em aço inoxidável: construídos para ambientes agressivos.

As capacidades de proteção dos armários externos padrão em aço inoxidável muitas vezes se mostram inadequadas quando confrontadas com tensões ambientais complexas, dinâmicas e multifacetadas. Os desafios enfrentados por esses armários vão muito além da simples água da chuva. Eles abrangem uma rede sinérgica de corrosão química e eletroquímica, cargas destrutivas físicas e mecânicas, intrusão climática e degradação do microambiente interno — incluindo a entrada de umidade pelo "efeito de respiração" causado pelas diferenças de temperatura. Cada solda não projetada especificamente, cada componente estrutural inadequado às cargas do local e cada material selante não projetado para faixas de temperatura extremas pode se tornar o ponto de partida para a falha do armário. Como fabricante especializada em armários externos personalizados em aço inoxidável, a Supro reconhece que a confiabilidade depende do tratamento de cada armário como um sistema projetado que requer equilíbrio com seu campo de tensão ambiental específico. Este artigo explora sistematicamente, sob uma perspectiva de engenharia, como os armários externos personalizados em aço inoxidável alcançam um desempenho abrangente — desde a proteção contra corrosão e estabilidade mecânica até a adaptação climática — por meio da seleção científica de materiais, projeto estrutural, tecnologia de vedação e validação ambiental.

Armários externos personalizados em aço inoxidável: construídos para ambientes agressivos. Saiba mais »

peças de base de metal de aço inoxidável personalizadas

Dobramento de chapas de aço inoxidável: causas e soluções para trincas

Trincas durante a dobra de chapas de aço inoxidável não são apenas um erro de fabricação. Elas impactam diretamente a integridade estrutural do produto, a resistência à corrosão a longo prazo e o custo total de propriedade dos projetos finais. Compreender as origens técnicas das trincas na dobra de chapas de aço inoxidável é crucial para gerenciar os riscos de qualidade na cadeia de suprimentos e avaliar as capacidades técnicas dos fornecedores. As trincas na dobra de chapas de aço inoxidável representam fundamentalmente a falha do material sob tensão de dobra. As principais causas têm origem no nível da ciência dos materiais: aços inoxidáveis ​​austeníticos (por exemplo, 304) e aços inoxidáveis ​​ferríticos (por exemplo, 430) apresentam diferenças fundamentais nas taxas de endurecimento por deformação e na ductilidade. Se a direção de laminação do material estiver alinhada paralelamente à linha de dobra, ela explora a direção de menor ductilidade, aumentando significativamente o risco de trincas por dobra. Em segundo lugar, o controle inadequado do processo de dobra de chapas de aço inoxidável — como o uso de um raio de dobra mínimo abaixo do limite do material — causa diretamente o rompimento das fibras na superfície externa. Um processo robusto de dobra de chapas de aço inoxidável deve integrar sistematicamente

Dobramento de chapas de aço inoxidável: causas e soluções para trincas Leia mais »

moldes de dobra de chapa metálica

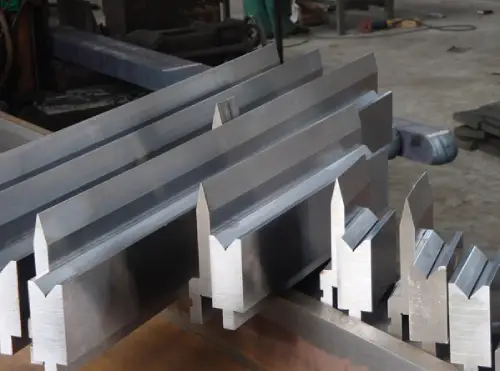
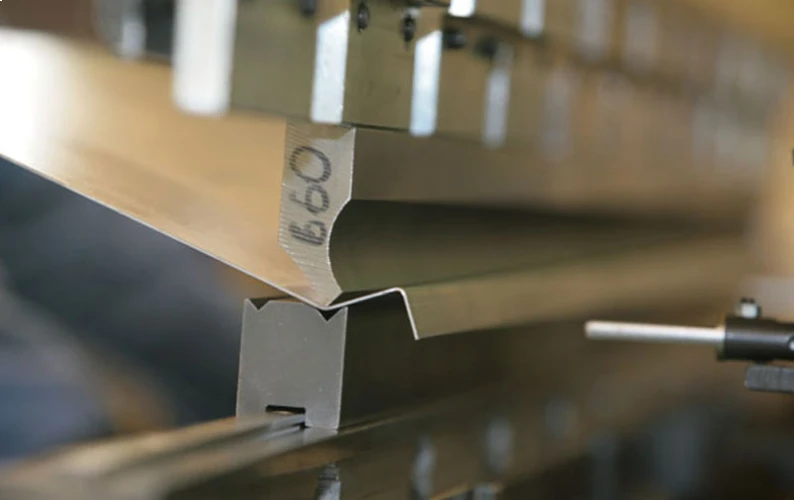
O Guia Completo para Dobra de Chapas Metálicas CNC

Um processo excepcional de dobra de chapas metálicas por CNC não é meramente uma operação de dobra, mas um sistema de engenharia previsível que começa com o Design para Manufaturabilidade (DFM), se estende por meio da programação de precisão e é finalmente concretizado por meio de um rigoroso controle de processo. O principal valor da dobra de chapas metálicas por CNC reside na redução sistemática do Custo Total de Propriedade (TCO) por meio de uma filosofia de fabricação "Certo na Primeira Tentativa". Tecnicamente, estouros de orçamento e atrasos na entrega frequentemente decorrem da estimativa inadequada, na fase de projeto, das características de retorno elástico do material e da interferência na sequência de dobra. Um sistema maduro de dobra de chapas metálicas por CNC se baseia em cálculos dinâmicos do fator K, modelos de compensação de retorno elástico baseados na resistência ao escoamento do material e domínio preciso da distribuição de tensão na matriz. Esses fatores determinam diretamente a consistência, a precisão da montagem e a confiabilidade a longo prazo dos componentes dobrados por CNC. Este artigo descreve sistematicamente o fluxo do processo profissional de dobra de chapas metálicas por CNC — desde o Design para Manufaturabilidade (DFM), planejamento do processo e seleção de ferramentas até o controle de qualidade — visando otimizar o desempenho do componente e reduzir custos. A Posição Central da Precisão CNC

Guia completo para dobra de chapas metálicas CNC Leia mais »

suporte de dobra de chapa de liga de alumínio

Dobrando chapas de alumínio sem rachar: um guia completo

Na área de conformação de metais, dobrar chapas de alumínio sem fissuras não é simplesmente uma questão de ajustar parâmetros, mas sim um processo sistemático de engenharia que envolve a sinergia da ciência dos materiais, da mecânica da deformação e da engenharia de ferramentas de precisão. Os defeitos de fissuração são muito mais do que meras imperfeições superficiais; eles interrompem diretamente a continuidade das fibras do material, levando a uma queda drástica na integridade estrutural, na resistência à fadiga dinâmica e na resistência à corrosão sob tensão do componente. A chave para um processo de dobra de chapas de alumínio bem-sucedido reside na compreensão profunda e no controle preciso de seu comportamento único de fluxo plástico e mecanismos de falha. Com base em princípios metalúrgicos e práticas de engenharia, este artigo analisa sistematicamente o processo completo de dobra de chapas de alumínio — desde a seleção da liga e o cálculo da deformação até a otimização da matriz — e fornece uma estrutura de solução prática e de nível profissional para eliminar fissuras de dobra. Materiais Fundamentais — Compreendendo as Características da Dobra de Chapas de Alumínio. Ao planejar projetos de dobra de chapas de alumínio, o sucesso depende principalmente de uma

Dobrar chapas de alumínio sem rachar: um guia completo Leia mais »

caixa de terminais elétricos

Fabricação de caixas de terminais: estratégias para evitar defeitos superficiais

Para caixas de terminais projetadas para atender a classificações de proteção específicas (NEMA/IEC), a integridade da superfície não é apenas uma questão de estética visual. Indentações profundas e arranhões que penetram a superfície atuam como pontos de concentração de tensão; em ambientes com vibração ou umidade, podem acelerar significativamente a falha do revestimento e induzir corrosão por frestas, ameaçando diretamente a confiabilidade a longo prazo dos componentes elétricos internos. As causas principais desses defeitos geralmente podem ser atribuídas ao desgaste adesivo entre o chip e a chapa metálica durante a dobra, bem como a impactos resultantes da falta de isolamento protetor durante o manuseio. Como fabricantes profissionais de caixas de terminais personalizadas, analisamos os mecanismos de falha mencionados e compartilhamos abordagens de processo preventivo validadas em produção — desde isolamento com meio elástico para chips dobrados até cobertura completa do processo com materiais de pré-proteção — para eliminar fundamentalmente esses riscos de qualidade da superfície e garantir o desempenho durante todo o ciclo de vida das caixas de terminais personalizadas em condições operacionais severas. Identificando as principais fontes de danos à superfície das caixas de terminais. No processo de fabricação de

Fabricação de caixas de terminais: estratégias para evitar defeitos de superfície Leia mais »

suporte de dobra de chapa de liga de alumínio

Dobra de chapas metálicas no ar: princípios do processo e guia de retorno elástico

Na fabricação moderna de metais, o processo de dobra a ar de chapas metálicas tornou-se uma técnica essencial para alcançar uma produção flexível, eficiente e com custos controlados, especialmente adequada para ambientes que lidam com pedidos diversificados e de baixo volume. O princípio fundamental da dobra a ar de chapas metálicas envolve a aplicação de pressão controlada em três pontos independentes para moldar a chapa. Isso suspende o material dentro de um espaço de "ar", permitindo uma ampla gama de ângulos de dobra com requisitos mínimos de ferramentas. No entanto, a aparente simplicidade da dobra a ar de chapas metálicas mascara sua complexidade técnica inerente. Dominar essa tecnologia envolve não apenas executar a ação de dobra, mas também prever e controlar com precisão o retorno elástico — a recuperação elástica do material após a remoção da pressão. O retorno elástico na dobra a ar de chapas metálicas é determinado pela resistência ao escoamento do material, pelo módulo de elasticidade e pela geometria da matriz selecionada. A falha em compensar com precisão o retorno elástico impacta diretamente as tolerâncias dimensionais, levando a problemas de montagem, aumento das taxas de refugo e retrabalho secundário dispendioso. Portanto, um profundo conhecimento dos princípios mecânicos da dobra a ar de chapas metálicas é fundamental.

Dobra de chapas metálicas no ar: princípios do processo e guia de retorno elástico Leia mais »

serviços de dobra de chapas

Fabricação de chapas de alumínio 5052: Guia do processo de dobra

Na área de fabricação de chapas de alumínio, a curvatura da liga de alumínio 5052 apresenta desafios de processo únicos que exigem uma compreensão fundamental do comportamento metalúrgico da liga. Como uma liga de alumínio-magnésio não tratável termicamente, suas propriedades mecânicas e conformabilidade dependem diretamente da condição de endurecimento por deformação (por exemplo, H32, H34). O principal desafio no processo de curvatura de chapas de alumínio reside no controle do retorno elástico — um fenômeno significativamente mais pronunciado no alumínio do que no aço devido ao seu menor módulo de elasticidade (aproximadamente 69 GPa). Isso exige estratégias de compensação precisas baseadas em dados específicos do material, em vez de regras genéricas. Além disso, para evitar trincas ou defeitos de casca de laranja durante o processo de curvatura, o controle rigoroso da estrutura granular é essencial, juntamente com a observância dos requisitos mínimos de raio de curvatura com base na espessura e condição da chapa. A curvatura bem-sucedida requer uma abordagem sistemática que integre análise de elementos finitos (FEA) para simulação, controle estatístico de processo (CEP) para monitoramento e observância dos princípios de dimensionamento e toleranciamento geométrico (GD&T). Este artigo elucida sistematicamente o núcleo

Fabricação de chapas de alumínio 5052: Guia do processo de dobra Leia mais »

suporte de fabricação personalizado em aço galvanizado

Soldagem para fabricação de chapas metálicas galvanizadas: processos e aplicações

Dentro do abrangente processo de fabricação de chapas metálicas galvanizadas, a soldagem é a operação crítica que determina a integridade estrutural e a durabilidade a longo prazo do produto final — uma tarefa de precisão repleta de desafios técnicos. A principal contradição na soldagem para fabricação de chapas metálicas galvanizadas decorre das propriedades físicas do revestimento de zinco: o ponto de ebulição do zinco (aproximadamente 907 °C) é significativamente inferior ao ponto de fusão do aço (aproximadamente 1500 °C). Essa disparidade faz com que a camada de zinco vaporize violentamente sob as altas temperaturas do arco de soldagem, levando a problemas como porosidade da solda, respingos severos e intrusão de vapor de zinco nos contornos de grão — o que pode induzir fragilização por metal líquido (FML). Esses defeitos comprometem diretamente a resistência da junta e interrompem a continuidade do revestimento, criando pontos de iniciação para corrosão futura. Portanto, um processo de soldagem bem-sucedido para fabricação de chapas metálicas galvanizadas vai muito além da simples união dos metais; constitui um processo sistemático de gestão de engenharia. Este artigo realizará uma análise aprofundada de quatro processos principais de soldagem para fabricação de chapas metálicas galvanizadas: Soldagem a Arco com Gás e Metal (GMAW), Soldagem por Resistência (R&R)

Soldagem para fabricação de chapas metálicas galvanizadas: processos e aplicações Leia mais »

serviços de fabricação personalizada de tanques de chapa metálica em aço inoxidável

Fabricação personalizada de chapas metálicas em aço inoxidável: Guia de corte de precisão

Na manufatura de precisão contemporânea, a demanda por fabricação de chapas de aço inoxidável evoluiu do processamento de formas geométricas simples para a realização precisa de contornos complexos e de forma livre. Processos de corte personalizados de chapas de aço inoxidável bem-sucedidos não são o resultado de uma única máquina, mas sim de um sistema técnico que integra profundamente ciência dos materiais, processos digitalizados e controle de precisão. Na fabricação personalizada de chapas de aço inoxidável, a obtenção de qualquer forma é fundamentalmente limitada pelo comportamento inerente do material. Por exemplo, as distintas tendências de endurecimento por deformação dos aços inoxidáveis ​​austeníticos (como o 316L) em comparação com os aços inoxidáveis ​​ferríticos (como o 430) ditam diretamente as estratégias de parâmetros e a lógica de controle da zona afetada pelo calor para os processos de corte de chapas de aço inoxidável. Concomitantemente, a orientação de laminação e o estado de tensão inicial da chapa servem como base fundamental para prever e compensar a deformação após a usinagem de contornos complexos. Consequentemente, uma solução confiável de corte de precisão sob medida depende fundamentalmente do controle preciso em toda a chapa de aço inoxidável.

Fabricação personalizada de chapas metálicas em aço inoxidável: Guia de corte de precisão Leia mais »

fabricação de protótipos em chapa metálica

Fabricação de chapas metálicas para o setor aeroespacial: o guia completo de processos e materiais.

A fabricação de chapas metálicas para o setor aeroespacial não é uma metalurgia comum; ela representa a convergência de engenharia, ciência dos materiais e manufatura de precisão. Seu núcleo reside na transformação de ligas de alto desempenho em componentes estruturais confiáveis, capazes de suportar condições operacionais extremas por meio de deformação plástica controlada. As distinções fundamentais entre a fabricação de chapas metálicas para o setor aeroespacial e o processamento comercial se manifestam em três aspectos principais: os processos devem ser adaptados para liberar o potencial específico de materiais como ligas de alumínio temperado T6 ou Ti-6Al-4V; as tolerâncias aeroespaciais são tipicamente mais rigorosas que ±0.13 mm, exigindo controle estatístico de processo e rastreabilidade completa ao longo da produção. Compreender as características únicas da fabricação de chapas metálicas para o setor aeroespacial constitui o passo fundamental para estabelecer avaliações de fornecedores qualificados e negociações técnicas. Este artigo visa desconstruir os elementos centrais da cadeia de processos de fabricação de chapas metálicas para o setor aeroespacial. Ele abrange a seleção de materiais, a conformação de precisão, as técnicas de união e os sistemas de controle de qualidade em conformidade com as normas AS9100 e Nadcap. As principais áreas de foco incluem as características de usinagem de materiais aeroespaciais, como ligas de alumínio e titânio.

Fabricação de chapas metálicas para o setor aeroespacial: o guia completo de processos e materiais Leia mais »

peças de suporte de canto de metal para dobra de chapa de alumínio

Suportes triangulares de metal personalizados: duráveis ​​e versáteis

Como núcleo dos sistemas de conexão estrutural, os suportes triangulares metálicos personalizados não são componentes genéricos, mas sim elementos mecânicos críticos projetados por meio de cálculos precisos. Seus princípios de design derivam da estabilidade estática dos triângulos, garantindo que cargas complexas sejam transferidas de forma eficiente e confiável para a estrutura principal. Para uma aquisição profissional, o ponto central reside na compreensão de toda a cadeia de engenharia, desde o projeto do suporte triangular metálico personalizado até a validação: ciência dos materiais utilizando aço estrutural de alta resistência, fabricação de metal de precisão baseada em puncionamento CNC e processos de dobra determinísticos, e um sistema de garantia de qualidade que segue rigorosamente normas como UL e ICC-ES. O valor dos suportes triangulares metálicos personalizados reside na capacidade dos fabricantes de traduzir cargas de engenharia abstratas em desempenho estrutural previsível, respaldado por documentação de conformidade abrangente, validada por meio de testes de carga estática, fadiga e resistência à corrosão. Selecionar um fabricante profissional de suportes triangulares metálicos significa adquirir uma solução de controle de risco e garantia de desempenho a longo prazo para o seu projeto. O Papel Fundamental dos Suportes Triangulares Metálicos na Arquitetura Moderna e Instalações Industriais

Suportes triangulares de metal personalizados: duráveis ​​e versáteis. Saiba mais »

serviços de dobra de chapas de alumínio

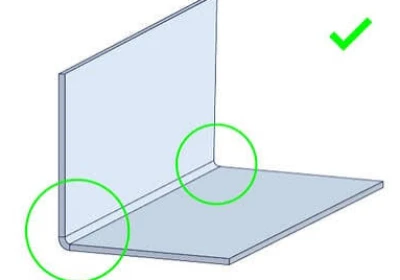
Entendendo os princípios do raio mínimo de curvatura de chapas metálicas

Na coordenação entre o projeto e a aquisição de peças em chapa metálica, o princípio do raio mínimo de curvatura não pode ser negligenciado. Projetistas que buscam cantos esteticamente perfeitos frequentemente se deparam com trincas no material ou retorno elástico incontrolável durante a prototipagem, o que leva a atrasos no projeto, estouros de orçamento e riscos à qualidade. Fundamentalmente, o raio mínimo de curvatura da chapa metálica não é um parâmetro CAD livremente escalável ou um mero valor empírico; ele representa uma restrição crítica onde convergem a mecânica da plasticidade do material, as janelas do processo de conformação e o desempenho estrutural final da peça. Interpretá-lo erroneamente como um detalhe ajustável após o projeto, em vez de um parâmetro obrigatório de validação pré-projeto, é a causa principal de falhas no processamento de chapas metálicas. Este artigo analisa sistematicamente as principais variáveis ​​do raio mínimo de curvatura da chapa metálica e fornece princípios de engenharia e estruturas de verificação diretamente aplicáveis ​​a revisões de projeto e orçamentos de fornecedores. Seu objetivo é preencher a lacuna entre projeto e fabricação, garantindo a fabricabilidade da peça, a integridade estrutural e o controle de custos. A aplicação correta desses princípios é a base para a precisão na fabricação.

Entendendo os princípios do raio mínimo de curvatura de chapas metálicas Leia mais »

fabricação de chapas de automóveis

Fabricação de chapas metálicas automotivas: processos de soldagem e problemas comuns

Na engenharia moderna de carrocerias automotivas, a fabricação de chapas metálicas constitui a base física da estrutura da carroceria, enquanto os processos de soldagem representam a tecnologia central que permite a integração estrutural de alta resistência e precisão de centenas de componentes estampados em chapa metálica. A qualidade dos processos de soldagem na fabricação de chapas metálicas automotivas determina diretamente a rigidez estática e dinâmica da carroceria, a durabilidade à fadiga e o desempenho em colisões, representando a etapa de fabricação mais crítica que afeta a integridade estrutural do veículo. Com as tendências de redução de peso, as carrocerias híbridas multimateriais que incorporam aços de alta resistência e ligas de alumínio apresentam desafios ainda maiores para os processos de soldagem na fabricação de chapas metálicas automotivas. Esses desafios incluem questões como a compatibilidade metalúrgica entre materiais diferentes, o controle da deformação térmica e a confiabilidade das juntas. Portanto, a compreensão sistemática dos princípios dos processos de soldagem, dos limites de aplicação e dos riscos de qualidade típicos associados é crucial para garantir a qualidade final da fabricação de chapas metálicas automotivas, controlar os custos de produção e manter a estabilidade da cadeia de suprimentos. Este artigo fornece uma análise aprofundada dos principais processos de soldagem na fabricação de chapas metálicas automotivas, desde a sua concepção até a sua aplicação em engenharia.

Fabricação de chapas metálicas automotivas: processos de soldagem e problemas comuns Leia mais »

peças de fabricação de chapas metálicas automotivas

5 Processos Populares de Fabricação de Chapas Metálicas

Na manufatura moderna, os processos de fabricação de chapas metálicas formam a base fundamental para inúmeros produtos, desde carrocerias automotivas e componentes aeroespaciais até eletrodomésticos do dia a dia. Cada processo de fabricação de chapas metálicas influencia diretamente a precisão geométrica, a integridade estrutural e a confiabilidade funcional do produto final. O sucesso de um projeto não depende de um único processo de fabricação de chapas metálicas, mas sim da integração estratégica de múltiplas tecnologias-chave. Este artigo explora cinco tecnologias essenciais da fabricação contemporânea de chapas metálicas: corte a laser, dobra CNC, estampagem e conformação por matriz, soldagem e união, e tratamento de superfície. Examinamos a lógica de processo de cada tecnologia, seu papel na sequência completa de fabricação e os pontos críticos de controle de qualidade essenciais para atingir os objetivos de engenharia. Fundamentos de Precisão dos Processos de Fabricação de Chapas Metálicas: Corte a Laser Como etapa inicial de todo o processo de fabricação de chapas metálicas, a proficiência técnica do corte a laser estabelece fundamentalmente o padrão de qualidade para todas as operações subsequentes. Seu principal valor reside na tradução precisa e sem perdas do projeto digital.

5 Processos Populares de Fabricação de Chapas Metálicas Leia Mais »

Carcaça da bateria

Acabamento das bordas da caixa da bateria: Reduzindo o risco de curto-circuito

A eletrificação da indústria automotiva apresentou desafios sem precedentes para a fabricação de carcaças de baterias. Entre as muitas considerações de qualidade na produção — incluindo precisão dimensional, integridade da solda e gerenciamento térmico — há um modo de falha que é facilmente negligenciado, mas que pode levar a falhas catastróficas: bordas afiadas e rebarbas residuais. Em sistemas de baterias de alta tensão, a barreira isolante entre os componentes condutores e a carcaça da bateria serve como uma linha de defesa crítica contra falhas elétricas. Quando uma carcaça de bateria de veículo elétrico apresenta bordas afiadas ou rebarbas residuais resultantes de processos como estampagem, corte a laser ou usinagem, as vibrações do veículo e os ciclos térmicos podem fazer com que essas saliências penetrem na película isolante, no material separador ou na bainha do chicote de fios. O resultado é descarga parcial, arco voltaico ou curto-circuito catastrófico. Eliminar os riscos relacionados a rebarbas não é meramente uma questão estética — é um requisito fundamental de segurança que exige controles de engenharia sistemáticos, especificações claras e capacidades de processo validadas. Problemas com Rebarbas em Carcaças de Baterias: Avaliação de Riscos Durante a estampagem, corte a laser ou

Acabamento das bordas da caixa da bateria: Reduzindo o risco de curto-circuito Leia mais »

fábrica de estampagem de chapas de metal da china

O que é estampagem por transferência e como funciona?

Na fabricação moderna de chapas metálicas em alto volume, alcançar tolerâncias rigorosas para carcaças estampadas ou componentes complexos exige o uso de métodos de fabricação específicos. Ao lidar com operações complexas de processamento secundário, os métodos padrão de estampagem contínua geralmente são inadequados. Por esse motivo, a estampagem por transferência emergiu como a solução de engenharia definitiva. Essencialmente, a estampagem por transferência é um processo avançado de conformação de metais no qual chapas metálicas individuais são movimentadas através de múltiplas estações de estampagem independentes. Esse movimento é realizado por um sistema automatizado de três eixos que utiliza dedos mecânicos especializados e trilhos-guia. Ao contrário dos processos tradicionais alimentados por bobina, o processo de estampagem por transferência separa fisicamente as chapas da tira de metal já na primeira estação de corte. A separação completa da peça permite que os engenheiros de manufatura realizem operações de estampagem profunda extrema, puncionamento lateral e flangeamento complexo sem serem limitados pelas restrições físicas das tiras de suporte contínuas. Para profissionais de compras que buscam suportes automotivos ou gabinetes elétricos comerciais, especificar a estampagem por transferência personalizada melhora diretamente a eficiência.

O que é estampagem por transferência e como funciona? Leia mais »

estampagem de chapas de precisão

O que é estampagem composta e como funciona?

Na fabricação de peças de chapa metálica de alta precisão, manter a concentricidade absoluta e a planicidade rigorosa durante a produção em larga escala tem sido um desafio constante para a engenharia. É exatamente nesse ponto que a tecnologia de estampagem composta demonstra seu valor industrial. Ao contrário dos processos de estampagem progressiva — que exigem a transferência de peças entre múltiplas estações e, inerentemente, apresentam o risco de desvios cumulativos de tolerância —, o processo de estampagem composta realiza tanto o puncionamento quanto o corte simultaneamente em um único golpe de estampagem. Para gerentes de compras e engenheiros de projeto que avaliam investimentos em matrizes, especificar a estampagem composta de precisão é fundamental para otimizar os custos unitários e eliminar a necessidade de operações secundárias. Ao concentrar todas as forças de corte em uma única estação altamente calibrada, esse processo de estampagem garante uma repetibilidade dimensional excepcional, com controle de tolerância tipicamente preciso dentro de ±0.001 polegadas. Essa integridade estrutural precisa é estritamente necessária para geometrias de perfil plano exigentes, como lâminas de motores, arruelas de precisão e painéis de carcaças de baterias. Este artigo fornece uma análise detalhada da arquitetura central da matriz e do fluxo de trabalho mecânico passo a passo da estampagem composta.

O que é estampagem composta e como funciona? Leia mais »

peças de estampagem de chapas

Estampagem de metais de alta eficiência: reduzindo os prazos de entrega para projetos de médio volume.

Com cronogramas de produção apertados, as equipes de compras e engenharia enfrentam imensa pressão para acelerar o tempo de lançamento no mercado sem comprometer a integridade dos componentes. Para a produção de médio volume — que normalmente preenche a lacuna crítica entre a produção anual de 10,000 e 100,000 unidades — encontrar o equilíbrio ideal entre a amortização da matriz e a velocidade de produção continua sendo um grande desafio para a cadeia de suprimentos. Os processos tradicionais de conformação CNC geralmente resultam em tempos de ciclo excessivamente longos, enquanto as configurações complexas de matrizes progressivas exigem investimentos iniciais de capital excessivos e longos ciclos de desenvolvimento de matrizes. Por esse motivo, estratégias de estampagem de chapas metálicas altamente otimizadas não são mais apenas uma opção de compras, mas se tornaram uma necessidade operacional. Ao implementar soluções avançadas de estampagem de metal personalizadas — particularmente configurações de matrizes compostas de precisão — os compradores industriais podem reduzir significativamente os prazos de entrega dos projetos. Um processo de estampagem com matriz composta rigorosamente gerenciado pode realizar simultaneamente operações de corte e puncionamento em um único golpe de estampagem, produzindo peças de alta precisão de forma confiável a cada poucos segundos. Neste artigo, exploraremos como intervenções estratégicas de engenharia de front-end na cadeia de suprimentos de estampagem de metal podem otimizar o processo.

Estampagem de metais de alta eficiência: reduzindo os prazos de entrega para projetos de médio volume. Saiba mais »

peças de estampagem de metal personalizadas

Estampagem de metal para conectores 5G e blindagens EMI: tolerâncias de ±0.02 mm em alta velocidade.

A transição para a infraestrutura 5G alterou os requisitos para os processos de estampagem de metal. Operando na faixa de ondas milimétricas acima de 24 GHz, o comportamento do sinal nessa faixa é regido pelas leis da física e não admite concessões. Nessas frequências, até mesmo o menor desvio na geometria do componente pode resultar diretamente em perda de sinal mensurável, incompatibilidade de impedância e falha nos testes de conformidade. Para estações base 5G, conectores de backplane e componentes de módulos front-end de RF, o processo de fabricação é tão crítico quanto o próprio projeto. A estampagem de metal — particularmente a estampagem progressiva de alta velocidade — tornou-se o processo de fabricação preferido para terminais de conectores, pinos de contato e invólucros de blindagem EMI/RFI. Quando executada corretamente, a estampagem de metal de precisão pode atender às tolerâncias em nível micrométrico, à consistência do material e aos requisitos de produção em massa necessários para a implantação do 5G. Este artigo explora a aplicação da estampagem de metal personalizada nas indústrias eletrônica e de telecomunicações, incluindo requisitos técnicos, considerações sobre materiais e controle de processo. Os Desafios do 5G: Por que os Processos Tradicionais de Estampagem de Metal Não Atendem às Necessidades Tradicionais

Estampagem de metal para conectores 5G e blindagens EMI: mantenha tolerâncias de ±0.02 mm em alta velocidade. Saiba mais »

Peças estampadas de metal automotivas de precisão

3 desafios comuns na estampagem de metais para invólucros de baterias de veículos elétricos

Os invólucros de baterias para veículos elétricos estão entre as aplicações de estampagem de metal mais exigentes na indústria automotiva. As bandejas e tampas das baterias — que geralmente têm mais de 1.5 metro de comprimento — devem atender a tolerâncias de vedação e planicidade de ±0.5 milímetros em superfícies de contato críticas, suportar impactos e manter a integridade estrutural ao longo de milhões de ciclos de produção. Ao contrário dos painéis de carroceria tradicionais, esses componentes são normalmente feitos de ligas de alumínio das séries 5000 ou 6000 ou aço de alta resistência avançado (AHSS) — materiais cujo comportamento de conformação difere significativamente do aço de baixo carbono. Para a fabricação de invólucros de baterias para veículos elétricos, a certificação IATF 16949 e um dossiê PPAP completo são indispensáveis. No entanto, mesmo com a certificação, problemas práticos surgem frequentemente na produção de estampagem de metal personalizada: espessura de parede inconsistente, deformação pós-estampagem, trincas de solda e falhas de vedação — todos os quais podem comprometer todo o módulo da bateria. O principal desafio não está em como detectar esses defeitos por meio de inspeção durante o processo de produção de estampagem de metal de precisão, mas em como eliminá-los na fase final de fabricação.

3 desafios comuns na estampagem de metais para invólucros de baterias de veículos elétricos Leia mais »

suporte de estampagem de aço

Estampagem de metais para dispositivos médicos: ISO 13485, rastreabilidade de materiais e custos.

A indústria de dispositivos médicos está sujeita à estrutura regulatória mais rigorosa de qualquer setor de manufatura. Ao selecionar fornecedores, as principais considerações não são os preços unitários, mas sim a segurança do paciente e a conformidade regulatória. Como um processo de fabricação fundamental para inúmeros dispositivos médicos de Classe II e Classe III, a estampagem de metais deve ser rigorosamente controlada. Para dispositivos médicos regulamentados pelo FDA, possuir apenas a certificação ISO 9001 está longe de ser suficiente. Os riscos envolvidos incluem os resultados para os pacientes, penalidades regulatórias e milhões de dólares em responsabilidade por recalls. Este artigo fornece uma estrutura para avaliar fabricantes de estampagem de metais para dispositivos médicos, abordando três elementos essenciais não negociáveis: verificação da certificação ISO 13485, sistemas de rastreabilidade de materiais e o verdadeiro custo da não conformidade. ISO 13485 — A Base Inegociável para a Estampagem de Metais em Dispositivos Médicos A ISO 13485 é uma norma obrigatória para a estampagem de metais de precisão em dispositivos médicos. Ao contrário da ISO 9001, esta norma exige a implementação de controles de projeto, gerenciamento de riscos ISO 14971 e rastreabilidade de lotes (Cláusula 7.5.9). Fabricantes de estampagem de metais que não obtiveram esta certificação

Estampagem de metais para dispositivos médicos: ISO 13485, rastreabilidade de materiais e custos Leia mais »

Fábrica de estampagem de metais da China

Estampagem de metais para o setor aeroespacial: desafios e soluções comuns

Como um elo crítico na fabricação aeroespacial, o processo de estampagem de metais determina diretamente o limite de desempenho e os parâmetros de confiabilidade de inúmeros componentes estruturais, como fuselagens, sistemas de cabine e peças de motores. O principal valor da estampagem de metais de precisão para o setor aeroespacial reside na obtenção de uma significativa redução de peso por meio da deformação extrema do material, atendendo simultaneamente a padrões excepcionalmente rigorosos de resistência, precisão e durabilidade. No entanto, esse processo de obtenção de valor é repleto de contradições fundamentais: o comportamento mecânico não linear inerente aos materiais de grau aeroespacial (como ligas de titânio de alta resistência e ligas de alumínio avançadas), aliado aos inevitáveis ​​efeitos de atrito, condução de calor e recuperação elástica durante a estampagem de metais personalizada, cria uma janela de processo excepcionalmente estreita. Essa complexidade física se traduz diretamente em uma série de desafios técnicos que os processos de estampagem de metais para o setor aeroespacial devem superar sistematicamente — desde o controle previsível do retorno elástico até a garantia da integridade microestrutural. Este artigo analisa sistematicamente os desafios mais prevalentes nos processos de estampagem de metais para o setor aeroespacial, incluindo o controle geométrico das peças estampadas, a consistência do material e a conformidade da produção.

Estampagem de metais para o setor aeroespacial: desafios e soluções comuns Leia mais »

peças personalizadas de estampagem profunda em aço para a indústria automotiva

Estampagem de metais na indústria automotiva: como melhorar a eficiência e reduzir custos

À medida que a indústria automotiva acelera sua transição para a eletrificação, enfrenta uma missão dupla: reestruturar as arquiteturas dos veículos e, ao mesmo tempo, reduzir continuamente os custos. Isso significa uma mudança nas decisões de compras, passando de simples comparações de "preço unitário" para avaliações aprofundadas do custo total de propriedade. Os verdadeiros riscos financeiros decorrem de custos sistêmicos, incluindo aqueles resultantes de retrabalho de projeto, desperdício de produção, falhas de qualidade e vulnerabilidades da cadeia de suprimentos. Consequentemente, o valor essencial da estampagem de metais automotiva moderna vai além das próprias peças. Representa uma abordagem de engenharia de valor integrada em toda a etapa inicial do processo produtivo. Um fabricante profissional de estampagem de metais automotivos pode otimizar a manufaturabilidade do produto na origem por meio da colaboração no projeto inicial (DFM), alcançando a integração de peças e maximizando a utilização de materiais. Isso reduz diretamente os custos da lista de materiais (BOM) e a complexidade logística. Simultaneamente, um processo robusto de estampagem de metais automotivos, sustentado por tecnologia avançada de ferramentas e controle de processo, garante a estabilidade da qualidade e da entrega durante a produção em massa, prevenindo fundamentalmente diversos custos ocultos. Este artigo explora sistematicamente como o processo de estampagem de metais automotivos aprimora o projeto.

Estampagem de metais para a indústria automotiva: como melhorar a eficiência e reduzir custos Leia mais »

estampagem de aço peças automotivas

Estampagem de metais na indústria automotiva: problemas comuns e soluções

Na fabricação automotiva moderna, o processo de estampagem de metais é fundamental para a integridade estrutural, segurança e desempenho dos veículos. Estatísticas indicam que um automóvel típico incorpora mais de 3,000 componentes estampados, cuja qualidade determina diretamente a durabilidade e a classificação de segurança do veículo. Com o avanço das tendências de eletrificação e redução de peso, a precisão, a integridade do material e a escalabilidade com boa relação custo-benefício da estampagem de metais automotiva personalizada tornaram-se cada vez mais críticas. Como fabricante de peças estampadas em metal para a indústria automotiva, com mais de 20 anos de vasta experiência nesse campo, a Supro compreende profundamente os principais desafios dessa complexa cadeia de processos: das propriedades físicas do material à dinâmica da matriz, cada variável impacta diretamente a confiabilidade e a relação custo-benefício das peças estampadas em metal para a indústria automotiva. Nossa experiência indica que muitos problemas na produção em massa decorrem de deficiências no projeto preliminar e na adequação do processo. Por exemplo, desvios dimensionais causados ​​pelo retorno elástico do material, riscos de trincas durante a conformação de aços de alta resistência ou flutuações de qualidade desencadeadas pelo desgaste do molde exigem soluções de engenharia sistemáticas. Este documento serve como um guia completo para profissionais da área.

Estampagem de metais para a indústria automotiva: problemas comuns e soluções Leia mais »

Voltar ao Topo