
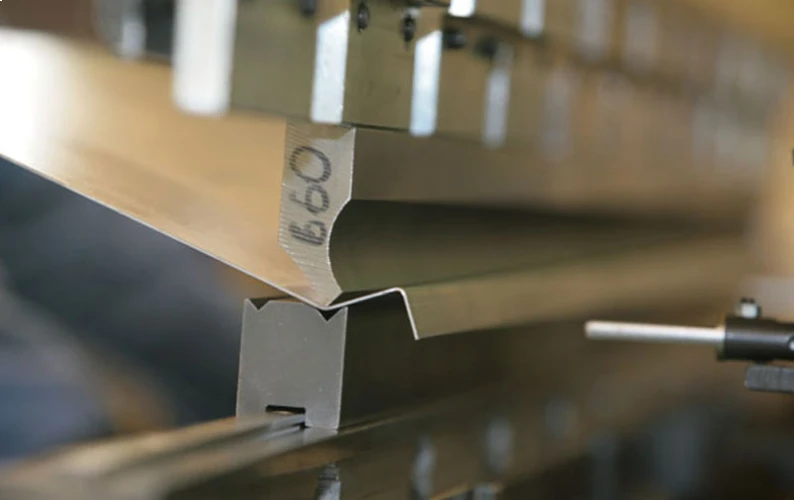










No setor de aquisição e fabricação de chapas de aço inoxidável, a dobra dessas chapas está longe de ser um simples processo de conformação plástica. A alta taxa de endurecimento por deformação, a significativa tendência ao retorno elástico e a condutividade térmica relativamente baixa inerentes a aços inoxidáveis como o 304 e o 316 diferenciam o processo de dobra de chapas de aço inoxidável do processo de dobra de aços de baixo carbono comuns, tornando-o uma tecnologia que exige alto nível de especialização e controle de processo. Técnicas de dobra inadequadas podem levar a trincas, ângulos de dobra inconsistentes, danos superficiais ou desgaste excessivo da ferramenta, afetando diretamente a integridade estrutural das peças e os custos de entrega.
Este artigo analisará sistematicamente o processo de dobra de chapas de aço inoxidável — incluindo a seleção de materiais, a configuração precisa de matrizes e equipamentos, os parâmetros do processo e as estratégias de controle para o gerenciamento do retorno elástico — para alcançar alta precisão e qualidade de dobra consistente. Seja para prototipagem rápida ou dobra de chapas de aço inoxidável personalizadas em larga escala, dominar esses princípios é fundamental para garantir o desempenho da peça, controlar custos e otimizar a confiabilidade da cadeia de suprimentos.
Desafios no processo de dobra de chapas de aço inoxidável
Em comparação com o aço de baixo carbono, as propriedades físicas do aço inoxidável apresentam diversos desafios fundamentais no processo de dobra. Primeiramente, a maior resistência ao escoamento e à tração do aço inoxidável exigem maior tonelagem de dobra e aumentam significativamente o retorno elástico — um grande obstáculo ao controle preciso do ângulo.
Em segundo lugar, o processo induz taxas de endurecimento por deformação extremamente elevadas, o que significa que o material endurece rapidamente e torna-se quebradiço após a dobra inicial. Um planejamento inadequado do processo (como raios de curvatura excessivamente pequenos ou sequências de dobra incorretas) pode facilmente desencadear microfissuras na face externa da dobra.
Por fim, a condutividade térmica relativamente baixa do aço inoxidável concentra o calor gerado durante a curvatura, podendo intensificar as tensões localizadas e reduzir a vida útil da ferramenta. Consequentemente, uma solução eficiente para a curvatura de chapas de aço inoxidável exige uma abordagem de engenharia sistemática, e não apenas ajustes de parâmetros.
Ciência dos Materiais das Ligas de Aço Inoxidável
Um profundo conhecimento das propriedades metalúrgicas do aço inoxidável é fundamental para dominar o processo de dobra de chapas metálicas de aço inoxidável . O aço inoxidável não é um material único; sua microestrutura e propriedades mecânicas dependem principalmente dos elementos de liga, em particular o teor e o equilíbrio de cromo, níquel e molibdênio. Para projetos personalizados de dobra de chapas metálicas de aço inoxidável , a seleção da liga de aço inoxidável correta é crucial.
Os aços inoxidáveis austeníticos comuns (por exemplo, 304/316) são populares devido à sua excelente conformabilidade e resistência à corrosão. Sua estrutura cristalina cúbica de faces centradas sofre um significativo endurecimento por deformação durante o trabalho a frio. Isso significa que a resistência na zona de dobra aumenta rapidamente durante a dobra de chapas de aço inoxidável , enquanto a ductilidade diminui. Isso impacta diretamente o planejamento do processo de dobra de chapas de aço inoxidável : são necessárias forças de dobra maiores e as operações de conformação repetidas no mesmo local são significativamente limitadas.
Em contraste, os aços inoxidáveis ferríticos (por exemplo, o 430) apresentam uma estrutura cúbica de corpo centrado com taxas de endurecimento por deformação mais baixas. No entanto, exibem tenacidade insuficiente à temperatura ambiente, tornando-os mais propensos a riscos de fissuração quando o raio de curvatura da chapa de aço inoxidável é pequeno.
Os aços inoxidáveis martensíticos (ex.: 410) apresentam alta dureza e geralmente são considerados inadequados para operações complexas de dobra de chapas metálicas. Portanto, o sucesso dos processos de dobra de chapas de aço inoxidável requer a seleção científica de tipos de liga de aço inoxidável apropriados, com base nos requisitos funcionais do componente (resistência, resistência à corrosão) e na complexidade da conformação.
Preparação preliminar para o processo de dobra de chapas de aço inoxidável
Antes de iniciar as operações de dobra, o preparo preliminar sistemático é o elemento central que determina o sucesso, o controle de custos e a qualidade final de projetos personalizados de dobra de chapas de aço inoxidável . Um preparo eficaz se baseia em dois pilares: cálculos matemáticos precisos e um planejamento de processo abrangente.
O núcleo dos cálculos matemáticos reside no comprimento desenvolvido, que se baseia em valores do fator K ajustados para tipos e condições específicas de aço inoxidável. Em segundo lugar, vem o estabelecimento da sequência de dobramento — otimizando a ordem das dobras para evitar interferências entre as matrizes, controlar o fluxo de material e gerenciar os efeitos cumulativos do encruamento.
Cálculo da tolerância de curvatura
O cálculo da tolerância de dobra reside na determinação do fator K (coeficiente da camada neutra). Para a dobra de chapas de aço inoxidável , valores genéricos para aço de baixo carbono (por exemplo, 0.44) não podem ser aplicados diretamente. Devido à sua maior resistência ao escoamento e ao comportamento singular de retorno elástico, a camada neutra desloca-se de forma mais significativa em direção ao diâmetro interno durante a dobra do aço inoxidável. Tomando como exemplo o aço inoxidável austenítico 304, na dobra em matriz em V padrão, o fator K, validado empiricamente, varia tipicamente de 0.45 a 0.48.
O valor específico depende da espessura do material, do raio de curvatura real e da abertura inferior da matriz. Um fator K incorreto causará desvios sistemáticos nas dimensões desdobradas subsequentes, levando ao desperdício de material ou à falha na montagem.
Desenvolvimento do roteiro do processo
Desenvolver um roteiro de processo de dobra de chapas de aço inoxidável com estrutura lógica é a etapa de planejamento crítica para transformar projetos em produtos qualificados. Os princípios fundamentais incluem:
Priorize as curvas que possam interferir nas operações subsequentes.
Progrida das bordas da folha em direção ao centro.
Para múltiplas curvas, geralmente segue-se uma sequência de aresta curta seguida de aresta longa para aumentar a estabilidade.
Uma operação complexa de dobra de chapas de aço inoxidável requer a decomposição em múltiplas subetapas, intercaladas com ajustes necessários de corte ou posicionamento secundário. O planejamento também deve especificar a seleção de ferramentas, a tonelagem da prensa e as configurações do batente traseiro para cada processo. Um planejamento meticuloso não só previne colisões entre ferramenta e peça, como também aumenta o rendimento e a consistência dimensional, controlando o fluxo de material e a sequência de endurecimento por trabalho, garantindo a eficiência de projetos personalizados de dobra de chapas de aço inoxidável.
Apenas 4 passos
peças de fabricação de metal personalizadas online
Entre em contato com nossa equipe de especialistas e experimente a eficiência e os benefícios econômicos dos serviços de fabricação digital de metal.
Carregar arquivos de design
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Seja também uma amostra ou uma ideia
Análise de cotação e projeto
Cotações instantâneas de fábrica e relatórios DfM, a solução mais razoável.
Início da fabricação
Os processos digitais podem iniciar tarefas de pedidos em 24 horas.
Entrega no prazo
Mantendo as promessas de entrega, aprovadas por mais de 3000 compradores da Global Company.
Equipamentos e matrizes para o processo de dobra de chapas de aço inoxidável
Equipamentos e matrizes profissionais e bem ajustados são a garantia física fundamental para se obter uma dobra de chapas de aço inoxidável de alta qualidade. A seleção inadequada de componentes não só leva a uma precisão descontrolada das peças, como também impacta diretamente a eficiência e os custos de produção.
Primeiramente, os equipamentos personalizados para dobra de chapas de aço inoxidável devem possuir capacidade de carga e rigidez mecânica suficientes para superar a alta resistência ao escoamento do aço inoxidável, garantindo ângulos de dobra consistentes. Em segundo lugar, a ciência dos materiais e o projeto geométrico das matrizes de dobra de chapas de aço inoxidável são cruciais. Elas devem resistir ao endurecimento por deformação e aos efeitos abrasivos do aço inoxidável, evitando arranhões na superfície, amassados ou aderência do material (arrancamento).
Equipamentos para processo de dobra de chapas de aço inoxidável
Uma prensa dobradeira CNC qualificada é fundamental para a execução de dobras de chapas de aço inoxidável com precisão . A seleção depende de uma ampla reserva de tonelagem e rigidez excepcional. Devido à alta resistência ao escoamento do aço inoxidável, os requisitos de força de dobra normalmente excedem em 1.5 a 2 vezes os do aço de baixo carbono de espessura equivalente.
Consequentemente, os equipamentos de dobra de chapas de aço inoxidável devem possuir uma margem de tonelagem significativa para evitar deflexão perceptível do pistão ao dobrar chapas grossas ou ranhuras em V pequenas. Além disso, um sistema de compensação de deflexão hidráulica de alta precisão e uma estrutura monobloco robusta são cruciais para garantir ângulos de dobra consistentes em toda a peça.
Matrizes para processo de dobra de chapas de aço inoxidável
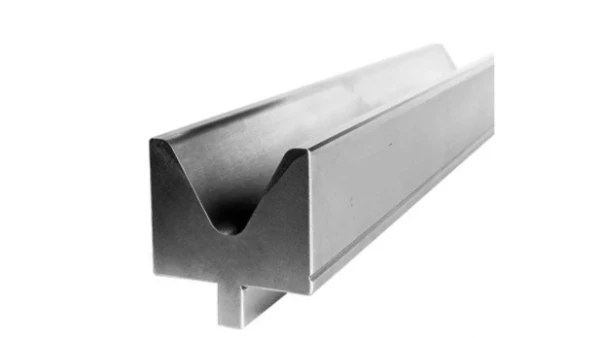
As matrizes são os componentes críticos que interagem diretamente com o material, e sua seleção determina o limite máximo de qualidade alcançável na dobra de chapas de aço inoxidável personalizadas. A matriz superior (punção) deve ser feita de aço ferramenta de alta dureza e tenacidade, como o DC53 ou o metal duro, com o raio da ponta precisamente ajustado ao raio de dobra interno desejado. A largura da abertura em V da matriz inferior (matriz) é normalmente recomendada como sendo de 6 a 8 vezes a espessura do material para reduzir a força de dobra necessária e minimizar o risco de arranhões na superfície.
O acabamento superficial das matrizes de dobra de chapas de aço inoxidável deve atingir um nível de polimento espelhado. Cavidades de matriz com alto polimento minimizam o atrito com as superfícies de aço inoxidável, prevenindo eficazmente arranhões, aderência (adesão do material às matrizes) e prolongando a vida útil da matriz. Este é um requisito indispensável para garantir a qualidade da superfície dos componentes estruturais dobrados em chapas de aço inoxidável.
Controle de parâmetros no processo de dobra de chapas de aço inoxidável
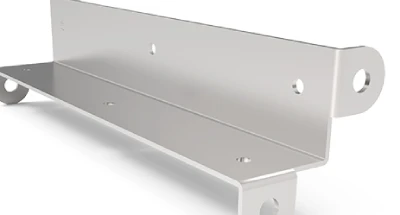
O controle preciso e repetível dos parâmetros do processo é a etapa operacional fundamental para traduzir a intenção do projeto em precisão física. As estratégias de controle de parâmetros para a dobra de chapas de aço inoxidável concentram-se em três variáveis principais inter-relacionadas: velocidade, retorno elástico e lubrificação. A velocidade de dobra deve ser otimizada devido à baixa condutividade térmica e à alta taxa de endurecimento por deformação do aço inoxidável, a fim de controlar trincas e o retorno elástico.
O retorno elástico exige controle preciso por meio de técnicas como sobrecurvatura, pressão de retenção ou compensação da matriz. Lubrificantes de alto desempenho são o meio essencial para garantir a estabilidade do processo de curvatura de chapas de aço inoxidável sob medida.
Controle de velocidade no processo de dobra de chapas de aço inoxidável
Nossa experiência indica que a velocidade de dobra não é um parâmetro ajustável arbitrariamente, mas sim uma variável crítica que requer otimização com base nas propriedades do material. Ao contrário do aço carbono, a baixa condutividade térmica e a alta taxa de endurecimento por deformação do aço inoxidável exigem velocidades de dobra mais lentas. Normalmente, recomenda-se que as velocidades do martelo estejam na faixa de 15 a 25 mm/s.
Velocidades de dobra mais lentas permitem tempo suficiente para o fluxo plástico e a redistribuição das tensões internas, reduzindo os picos de tensão localizados causados por taxas de deformação excessivas. Isso facilita a prevenção da formação de microfissuras na borda externa da dobra, aumenta a estabilidade do ângulo de dobra e permite obter raios de dobra consistentes no processo de dobra de chapas de aço inoxidável.
Compensação do retorno elástico na dobra de chapas de aço inoxidável
O retorno elástico é o fenômeno mais proeminente na curvatura de chapas de aço inoxidável e requer gerenciamento proativo. A alta resistência ao escoamento do aço inoxidável causa uma recuperação elástica significativa após o descarregamento. A prática da engenharia emprega principalmente três estratégias para lidar com isso:
Primeiro, o método de sobrecurvatura envolve o cálculo e a definição precisos de uma profundidade de curvatura superior ao ângulo desejado; segundo, a aplicação de uma breve pressão na parte inferior do curso de curvatura para reduzir o retorno elástico por meio do relaxamento da tensão; terceiro, o uso de matrizes de curvatura de chapa metálica de aço inoxidável personalizadas com projetos de compensação de ângulo.
Método de Sobrecurvatura
A sobrecurvatura é a técnica de compensação de retorno elástico mais direta e amplamente aplicada na curvatura de chapas de aço inoxidável. Seu princípio envolve o controle preciso da profundidade de deformação da matriz superior para induzir uma deformação plástica que exceda o ângulo desejado, garantindo que o material atinja o ângulo correto após o retorno elástico.
A quantidade de sobrecurvatura necessária não é fixa; ela depende da resistência ao escoamento específica do material, da espessura, da abertura da ranhura em V da matriz e do ângulo de curvatura desejado. Este método exige alta precisão no controle de profundidade da máquina de curvatura e serve como abordagem fundamental para lidar com o retorno elástico no processo de curvatura de chapas de aço inoxidável.
Permanência no fundo
A técnica de "bottom dwell" consiste em manter a matriz superior sob pressão por 0.5 a 2 segundos ao final do curso de dobra. Esse tempo de permanência induz microdeformação e relaxamento de tensão no material, reduzindo efetivamente o retorno elástico no processo de dobra de chapas de aço inoxidável. Esse método é particularmente eficaz para controlar o retorno elástico em chapas grossas ou em chapas de aço inoxidável de alta resistência.
Seu mecanismo reside na pressão sustentada que induz um fluxo plástico dependente do tempo próximo ao ponto de escoamento, compensando parcialmente a deformação elástica. Na prática, o tempo de permanência requer otimização: um tempo muito curto pode produzir resultados insuficientes, enquanto um tempo muito longo pode exacerbar o endurecimento por deformação.
Projeto de compensação de matriz
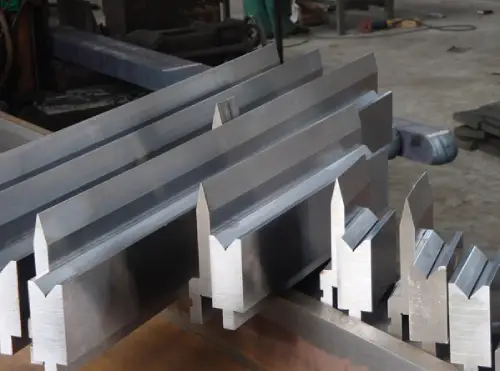
O projeto de compensação de matriz é uma estratégia que neutraliza o retorno elástico na dobra de chapas de aço inoxidável, modificando a geometria da matriz. Existem duas abordagens comuns: primeiro, usinar ângulos negativos específicos em ambos os lados da ranhura em V da matriz inferior — por exemplo, usinar o ângulo da matriz inferior para 88 graus para obter uma peça de trabalho de 90 graus. Segundo, realizar retificação direcionada no ângulo da ponta da matriz superior para torná-lo ligeiramente menor que o ângulo alvo.
Essas matrizes de dobra de chapas de aço inoxidável personalizadas com compensação geométrica incorporam uma deformação reversa predefinida durante a conformação, atingindo o ângulo desejado após o retorno elástico. A vantagem reside na extrema estabilidade do processo após a fabricação das matrizes, tornando-as particularmente adequadas para projetos de dobra de chapas de aço inoxidável de alto volume e longa duração. No entanto, as desvantagens incluem custos de fabricação mais elevados, alta especialização e requisitos rigorosos para a precisão da previsão do projeto.
O papel crucial da lubrificação
No processo de dobra de chapas de aço inoxidável, o uso de lubrificantes especializados de alto desempenho é um requisito obrigatório. Graxas de uso geral normalmente não suportam as altas pressões de contato geradas durante a dobra do aço inoxidável. Lubrificantes específicos para conformação de metais, contendo aditivos como cloro e enxofre, devem ser aplicados na área de contato entre a chapa e a matriz inferior, bem como ao longo do trajeto da ponta da matriz superior. Isso facilita:
– Reduzir o coeficiente de atrito entre a chapa e as matrizes, diminuindo assim a força de flexão e o desgaste.
– Impedir a adesão de materiais entre o aço inoxidável e o aço da matriz causada pela alta pressão, o que é crucial para preservar o acabamento superficial da peça.
– Promover o fluxo de material, contribuindo para a formação de um raio de curvatura mais uniforme em chapas de aço inoxidável.
Procurando uma empresa confiável de fabricação de chapas metálicas personalizadas?
Fale com a equipe de especialistas da Supro MFG
Contacte-nos para preços competitivos à saída da fábrica,
e uma gama completa de serviços de suporte técnico.
Conclusão
Um projeto bem-sucedido de dobra de chapas de aço inoxidável sob medida começa com a especificação precisa dos tipos e condições do aço inoxidável, cálculos de desdobramento e planejamento do processo fundamentados em princípios físicos e, por fim, depende de equipamentos suficientemente rígidos, matrizes projetadas profissionalmente e controle preciso de parâmetros como velocidade, pressão e compensação de retorno elástico.
A Supro é uma fabricante profissional de dobra de chapas de aço inoxidável . Com equipamentos avançados, vasta experiência em fabricação e uma equipe de engenharia especializada, fornecemos serviços impecáveis de dobra de chapas de aço inoxidável para mais de 3,000 empresas em todo o mundo, oferecendo orçamentos diretamente da fábrica.
Como fabricante líder do setor de dobra de chapas de aço inoxidável, entregamos com eficiência uma ampla variedade de produtos dentro do prazo. Do projeto do produto e fabricação rápida de protótipos em chapa metálica à produção em massa, oferecemos suporte técnico especializado e qualidade excepcional. Oferecemos soluções completas de fabricação e fornecimento de produtos com custos altamente competitivos!






