
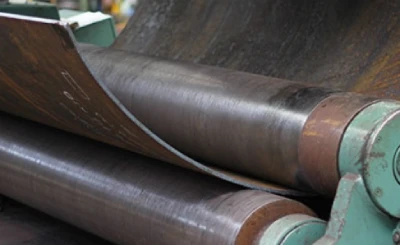










O processo de curvatura por rolos está longe de ser uma simples operação de conformação de chapas metálicas. Trata-se de um processo de fabricação sistemático que transforma placas planas em componentes com curvatura constante ou variável, através do controle preciso da deformação elastoplástica. Em setores como equipamentos pesados, vasos de pressão e aeroespacial, a concretização de qualquer projeto depende de um profundo conhecimento e da execução precisa da curvatura de chapas metálicas. Seus principais desafios residem na previsão e no controle do retorno elástico causado pela não linearidade do material, garantindo, ao mesmo tempo, uma curvatura consistente ao longo de todo o comprimento da peça.
Um processo de curvatura de chapas metálicas previsível, repetível e eficiente impacta diretamente o custo total do projeto, o ciclo de entrega e a integridade estrutural do produto final. Retorno elástico descontrolado, desvios excessivos na retilineidade da chapa ou defeitos superficiais levam a processamento secundário, desperdício de material e atrasos na montagem. Portanto, elevar o processo de curvatura de chapas metálicas de uma técnica dependente da experiência para uma disciplina de engenharia previsível, fundamentada na ciência dos materiais e em dados de processo, é crucial para a confiabilidade da cadeia de suprimentos.
Este guia analisa sistematicamente as variáveis que influenciam a qualidade da curvatura por rolos a partir de uma perspectiva de princípios de engenharia — desde as propriedades dos materiais até estratégias de conformação progressiva em múltiplas passagens e técnicas de correção de circularidade em circuito fechado. Demonstraremos como o controle científico do processo de curvatura por rolos transforma projetos teóricos em componentes com geometrias precisas e propriedades mecânicas superiores, estabelecendo vantagens confiáveis em termos de qualidade e custo para seus projetos.
Definição de curvatura por rolos
Do ponto de vista da mecânica da engenharia, a curvatura por rolos é um processo de conformação contínua que controla com precisão uma chapa metálica além do seu limite de elasticidade, levando-a à zona de deformação plástica e, consequentemente, à curvatura permanente. Sua essência reside na criação de um sistema de "curvatura em três pontos" em movimento contínuo, através do suporte de dois rolos inferiores e da pressão descendente ativa de um rolo superior. Diferentemente da conformação por impacto em um único ponto, a característica fundamental da curvatura por rolos de chapas metálicas reside no acúmulo e na liberação progressivos e controláveis da deformação.
O controle coordenado da pressão descendente do cilindro superior (comumente chamada de "deflexão") e da taxa de alimentação determina a extensão e a compressão do material dentro e fora da camada neutra, controlando, assim, com precisão o raio de curvatura final. Um processo de curvatura por cilindros bem-sucedido depende de um profundo conhecimento das curvas reológicas do material, dos coeficientes de atrito e da rigidez do equipamento. Modelos matemáticos preveem e compensam o retorno elástico , garantindo precisão e consistência na conformação.
Principais vantagens da curvatura por rolos
Primeiramente, esse processo garante excepcional retidão longitudinal e continuidade de curvatura. Na fabricação de componentes de grande vão, como roletes de esteira ou superfícies arquitetônicas, a curvatura por rolos evita distorções localizadas, formando arcos suaves e precisos que protegem a precisão da montagem subsequente e a estética estrutural. Em segundo lugar, a curvatura por rolos de chapas metálicas minimiza a concentração de tensões localizadas e os riscos de danos à superfície. Ela promove um fluxo de fibras mais uniforme, previne o início de microfissuras e preserva melhor as propriedades mecânicas do material base.
Um processo de curvatura por rolos consolidado oferece alta repetibilidade e escalabilidade. Uma vez que os parâmetros do processo de curvatura por rolos — como pressão mais baixa, número de passagens e velocidade dos rolos — são otimizados e validados para materiais e dimensões específicos, torna-se possível obter uma produção em lotes altamente consistente. Isso se traduz diretamente em maior estabilidade de qualidade, menores taxas de refugo e ciclos de entrega mais curtos, proporcionando, em última análise, um controle confiável do custo total de propriedade.
O papel da ciência dos materiais no processo de curvatura por rolos
Na prática da engenharia, a ciência dos materiais serve como base fundamental para determinar os parâmetros do processo, prever os resultados da conformação e controlar a qualidade final. Cada operação de curvatura de chapas metálicas essencialmente direciona metais específicos para sofrerem um fluxo plástico controlado ao longo de um caminho predeterminado. A composição química, as condições de tratamento térmico e a microestrutura do material definem diretamente suas características e limites de fluxo.
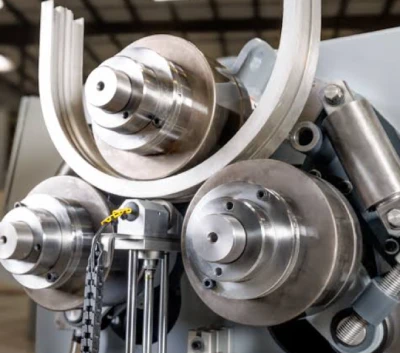
Principais propriedades dos materiais
O processo de curvatura de chapas metálicas por rolos começa com uma interpretação precisa das propriedades mecânicas do material. Ignorar esses atributos e confiar apenas na experiência leva a processos de curvatura instáveis e retorno elástico inconsistente, aumentando assim o tempo de calibração e as taxas de refugo. A resistência ao escoamento do material serve como base para o cálculo da tonelagem inicial necessária dos rolos de curvatura. No entanto, parâmetros mais específicos do material determinam a precisão e a estabilidade da conformação:
O índice de endurecimento por deformação (valor n) descreve quantitativamente a taxa na qual a resistência de um material à deformação aumenta durante a conformação, influenciando diretamente a estratégia de distribuição da pressão descendente durante a curvatura por rolos em múltiplas passagens. A razão de deformação plástica (valor r) revela a anisotropia do material entre a deformação no plano e na direção da espessura, cujo valor impacta diretamente o controle do diâmetro e a circularidade do orifício após a conformação do cilindro.
Características de curvatura de rolos de diferentes categorias de materiais
Cada material apresenta comportamento de conformação e desafios distintos durante a curvatura por rolos devido às suas propriedades mecânicas e metalúrgicas únicas. O aço de baixo carbono , com sua boa ductilidade e retorno elástico moderado, é um material comum para a curvatura de chapas metálicas. Os aços de alta resistência (por exemplo, ASTM A572 Grau 50 ou superior) exigem forças de curvatura maiores devido à sua resistência ao escoamento extremamente alta e à acentuada tendência ao encruamento, com ângulos de retorno elástico que podem exceder o dobro dos do aço de baixo carbono. O processo de curvatura por rolos deve empregar incrementos de curvatura maiores e pode exigir etapas intermediárias de alívio de tensões para evitar microfissuras antes de atingir a curvatura final.
O aço inoxidável austenítico apresenta alta tenacidade e taxas de endurecimento por deformação acentuadas. A curvatura de chapas metálicas por rolos requer uma estratégia de pequenos incrementos e múltiplas passagens, com atenção especial ao acabamento da superfície dos rolos para evitar riscos. As ligas de alumínio possuem um módulo de elasticidade equivalente a apenas um terço do do aço, resultando em maior retorno elástico e sensibilidade à indentação superficial. Isso exige controle preciso da força de curvatura e equipamentos em bom estado de conservação.
As ligas de titânio e as ligas à base de níquel são materiais dispendiosos com uma janela de conformação extremamente estreita à temperatura ambiente. Apresentam um retorno elástico extremamente elevado durante a curvatura por laminação. A curvatura por laminação a quente (dentro de uma faixa de temperatura específica) é normalmente necessária para reduzir as tensões de escoamento, aumentar a ductilidade e controlar o retorno elástico. O monitoramento rigoroso da uniformidade da temperatura é essencial para evitar a degradação das propriedades do material ou transformações de fase prejudiciais.
Apenas 4 passos
peças de fabricação de metal personalizadas online
Entre em contato com nossa equipe de especialistas e experimente a eficiência e os benefícios econômicos dos serviços de fabricação digital de metal.
Carregar arquivos de design
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Seja também uma amostra ou uma ideia
Análise de cotação e projeto
Cotações instantâneas de fábrica e relatórios DfM, a solução mais razoável.
Início da fabricação
Os processos digitais podem iniciar tarefas de pedidos em 24 horas.
Entrega no prazo
Mantendo as promessas de entrega, aprovadas por mais de 3000 compradores da Global Company.
Controle sistemático dos parâmetros do processo de curvatura de rolos
Transformar projetos teóricos em componentes físicos precisos depende do controle sistemático dos parâmetros do processo. Uma solução profissional de curvatura de chapas metálicas por rolos caracteriza-se pela capacidade de integrar variáveis como profundidade de laminação, velocidade de avanço e número de passes — configurações anteriormente independentes — em um sistema dinâmico, interativo e mutuamente ajustado.
Fluxograma de controle passo a passo do processo de curvatura de rolos
Um processo de curvatura de chapas metálicas previsível e de alta precisão é um sistema de controle passo a passo onde cada fase se interliga. Esse fluxo de trabalho padronizado traduz dados de materiais e cálculos mecânicos em formas geométricas precisas. Ele elimina as variáveis incontroláveis inerentes aos métodos tradicionais que dependem da experiência do operador, garantindo alta consistência desde a primeira peça até a produção em massa.
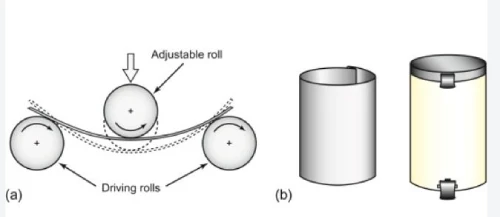
Cálculos de pré-processamento
Os cálculos de pré-processamento formam a base teórica para se obter sucesso na curvatura por rolos na primeira tentativa. Isso começa com a entrada precisa das propriedades mecânicas do material (como limite de escoamento, módulo de elasticidade, valor n e valor r). Combinando esses dados com o raio de curvatura e a espessura da chapa desejados, os parâmetros-chave são calculados por meio da teoria de curvatura ou simulação de elementos finitos: posição teórica da camada neutra, comprimento de corte, retorno elástico estimado e sequência de prensagem em múltiplas passagens.
Por exemplo, ao curvar chapas de aço de alta resistência, os cálculos devem levar em conta os significativos efeitos de endurecimento por deformação e planejar a distribuição da pressão para evitar o afinamento excessivo localizado. A ficha de processo digital gerada nesta etapa serve como fonte de instruções para todas as operações subsequentes, estabelecendo a base para a precisão e a repetibilidade no processo de curvatura de chapas metálicas.
Preparação e Calibração de Equipamentos
Antes de inserir os parâmetros do processo de curvatura de rolos no equipamento, o sistema mecânico deve ser verificado para garantir que esteja em seu estado inicial. Isso inclui a calibração do paralelismo dos eixos dos rolos em máquinas de curvatura de três ou quatro rolos, utilizando instrumentos de medição de precisão, geralmente exigindo uma tolerância de erro de ≤0.05 mm/m. Qualquer desalinhamento causa defeitos de conicidade ou espiral nos componentes estruturais laminados. Simultaneamente, a calibração dos sensores de pressão e deslocamento do sistema hidráulico é crucial. Esses sensores são a base para converter a pressão descendente teórica em movimento físico preciso, evitando problemas relacionados ao lote causados por condições do equipamento.
Pré-dobra final
A pré-dobra das extremidades é a etapa decisiva que determina a qualidade da área da costura longitudinal no corpo do cilindro. Em máquinas de dobra de chapas simétricas de três rolos, cada extremidade da chapa possui um trecho reto com aproximadamente metade da distância entre os centros dos rolos inferiores, que não pode ser dobrado diretamente pelo rolo superior.
Um processo profissional de dobra de chapas metálicas emprega matrizes de pré-dobra dedicadas ou utiliza a função de assistência lateral de equipamentos de quatro rolos para pré-formar ambas as extremidades. O raio de curvatura da pré-dobra deve ser ligeiramente menor que o raio alvo para compensar os efeitos de retorno elástico durante a subsequente dobra sincronizada por rolos. A execução inadequada desta etapa fará com que a circularidade da porta da extremidade do cilindro exceda as tolerâncias, criando problemas para a soldagem subsequente.
Dobra do rolo principal
A curvatura do rolo principal constitui a etapa central da conformação progressiva em múltiplos passes. Em vez de prensar até a profundidade desejada em uma única operação, esse processo aumenta sequencialmente a força descendente do rolo superior em múltiplos passes, de acordo com uma sequência pré-calculada, acompanhada pelo avanço alternado da peça.
Por exemplo, a primeira passada pode atingir 60% da profundidade teórica, com as passadas subsequentes reduzindo progressivamente o incremento. Essa estratégia de curvatura por rolos distribui a tensão uniformemente, controla eficazmente o retorno elástico e previne defeitos como bordas afiadas. Para materiais sensíveis ao encruamento, como o aço inoxidável, a conformação em múltiplas passadas também reduz os riscos de fissuração.
Correção de circularidade em circuito fechado
À medida que a peça se aproxima do fechamento, inicia-se a fase de correção de circularidade em circuito fechado. Nesta etapa, medições em múltiplos pontos, utilizando um calibrador de diâmetro interno ou externo, identificam desvios de circularidade (por exemplo, ovalização). Em seguida, os operadores aplicam correções de pressão localizadas e precisas com base nos dados de medição.
Em equipamentos CNC modernos, a curvatura de chapas metálicas permite a medição digital e a compensação automática por meio de scanners a laser. O arredondamento em circuito fechado eleva a precisão geométrica de milímetros para níveis de 0.01 mm, garantindo que os componentes estruturais curvados atendam aos rigorosos requisitos de aplicação, como invólucros de baterias para armazenamento de energia e painéis elétricos selados.
Análise dos efeitos interativos nos parâmetros do processo de curvatura de rolos
Os parâmetros do processo não operam de forma independente, mas existem dentro de um sistema altamente acoplado. Compreender seus efeitos interativos é crucial para otimizar o processo de curvatura por rolos. As principais variáveis incluem: pressão descendente do rolo superior (ΔS), distância entre os centros dos rolos inferiores (L), taxa de avanço (V) e número de passes (N). Por exemplo, na curvatura de chapas metálicas, a força descendente ΔS determina diretamente o momento fletor, mas seu efeito é modulado pela distância entre os centros dos rolos inferiores (L): um valor maior de L requer um ΔS maior para atingir o mesmo efeito de curvatura, aumentando simultaneamente o comprimento da borda reta.
A taxa de avanço V na curvatura por rolos impacta a eficiência da produção e a qualidade da superfície. Valores excessivamente altos de V podem causar arranhões no processamento de aços de alta resistência e alteram ligeiramente a tensão de escoamento do material devido aos efeitos da taxa de deformação. A interação mais complexa dos parâmetros do processo de curvatura por rolos ocorre na alocação do número de passes N e da variação de deformação (ΔS) por passe. Para materiais com retorno elástico significativo, aumentar N e reduzir ΔS por passe prolonga o tempo de processamento, mas permite um rastreamento mais preciso da curva de endurecimento do material. Isso resulta em um controle dimensional superior e reduz as tensões residuais.
Procurando uma empresa confiável de fabricação de chapas metálicas personalizadas?
Fale com a equipe de especialistas da Supro MFG
Contacte-nos para preços competitivos à saída da fábrica,
e uma gama completa de serviços de suporte técnico.
Indicadores-chave de qualidade (KQI) para o processo de curvatura de rolos
O KQI transcende a simples conformidade dimensional, representando um conjunto de especificações de engenharia quantificáveis e dados de produção rastreáveis. A precisão geométrica serve como a dimensão mais intuitiva e fundamental para avaliar processos de curvatura por rolos . As principais métricas incluem: circularidade/cilindricidade, retilineidade da geratriz, consistência do raio de curvatura alvo, retilineidade da porta e planicidade.
A integridade do material é a garantia intrínseca de desempenho e confiabilidade. Uma operação de curvatura de chapas metálicas bem-sucedida deve preservar ou aprimorar as propriedades inerentes do material ao mesmo tempo em que altera sua geometria. Os principais indicadores de qualidade (KQIs) relevantes incluem: qualidade da superfície, uniformidade da espessura/controle da taxa de afinamento, defeitos do material, tensão residual e níveis de distorção.
Processos e dados formam a base para a previsibilidade e a melhoria contínua na curvatura de chapas metálicas. Os principais indicadores de qualidade (KQIs) relevantes incluem: taxa de aceitação da primeira peça, índice de capacidade do processo (Cpk), precisão da previsão do retorno elástico, etc. Portanto, um sistema de KQIs rigoroso amplia a garantia da qualidade do processo de curvatura de chapas, da inspeção final para todo o ciclo de vida do processo. Ele avalia objetivamente a capacidade de um fabricante de curvatura de chapas de transformar desenhos em componentes de alto desempenho e alta confiabilidade.
Conclusão
Em resumo, a curvatura de chapas metálicas na manufatura moderna evoluiu de uma técnica altamente dependente da experiência do operador para uma disciplina de engenharia previsível, fundamentada na ciência dos materiais, modelagem mecânica e controle em malha fechada baseado em dados. Se você precisa de serviços de curvatura de chapas, entre em contato conosco imediatamente! A Supro é uma fabricante profissional de equipamentos de curvatura de chapas. Com equipamentos avançados, vasta experiência em manufatura e uma equipe de engenharia especializada, fornecemos serviços de curvatura perfeitos para mais de 3,000 empresas em todo o mundo, oferecendo orçamentos genuínos de fabricantes.
Possuímos vasta experiência, tecnologia de ponta e equipamentos avançados, compreendendo as demandas e os padrões para componentes estruturais de chapa metálica dobrada em diversos setores, incluindo agricultura, medicina, indústria automotiva e aeroespacial. A Supro opera 12 máquinas de dobra de chapa metálica distintas, oferecendo serviços completos de dobra de chapa metálica para qualquer setor, garantindo produtos de alta qualidade, atendimento profissional ao cliente e entrega pontual.
Se você tiver alguma dúvida ou preocupação sobre nossos serviços de dobra de chapas metálicas, entre em contato conosco imediatamente. Atenderemos proativamente a todos os requisitos do seu projeto!






