










Wyroby metalowe stanowią fundament współczesnego przemysłu i codziennego życia ludzi – od konstrukcji stalowych w budynkach użyteczności publicznej po zaawansowane narzędzia codziennego użytku. Są one wszechobecne. Jednak niestandardowe wyroby metalowe są podatne na korozję spowodowaną czynnikami środowiskowymi, co często prowadzi do pogorszenia ich właściwości, skrócenia ich żywotności, a nawet zagrożeń dla bezpieczeństwa i strat ekonomicznych. Dlatego zapobieganie korozji stało się kluczowym aspektem ochrony niestandardowych wyrobów metalowych.
W artykule systematycznie omówiono przyczyny korozji wyrobów metalowych, wskazano najczęstsze rodzaje korozji i szczegółowo przedstawiono siedem praktycznych i skutecznych metod antykorozyjnych. Celem jest dostarczenie kompleksowego przewodnika po ochronie wyrobów z blachy, który pomoże zmaksymalizować okres eksploatacji produktów oraz chronić ich wartość i bezpieczeństwo.
Co jest przyczyną korozji wyrobów metalowych?
Istotą korozji wyrobów metalowych jest proces korozji elektrochemicznej pomiędzy metalem a otoczeniem, czyli reakcja redoks pomiędzy metalem a substancjami w otoczeniu. Główne przyczyny tego procesu to:
Wilgoć i tlen:
Jest to najczęstsza przyczyna rdzewienia wyrobów metalowych zawierających żelazo. Gdy powierzchnia metalu jest wystawiona na działanie wilgotnego powietrza, cząsteczki wody adsorbują się i tworzą warstwę wodną. Ta warstwa wodna rozpuszcza tlen z powietrza i dostarcza roztwór elektrolitu niezbędny do korozji galwanicznej.
Elektrolit:
Sama przewodność wody nie jest duża, ale gdy rozpuszczą się w niej inne substancje (takie jak sól, substancje kwaśne, substancje zasadowe itp.), zniszczy ona warstwę tlenku na powierzchni niestandardowych prac metalowych, a jednocześnie zwiększy przewodność filmu wodnego, co przyspieszy szybkość korozji elektrochemicznej.
Właściwości chemiczne i skład samego metalu:
Nie wszystkie wyroby metalowe są podatne na korozję. Na przykład, wyroby z aluminium i niestandardowe wyroby ze stali nierdzewnej tworzą na powierzchni gęstą warstwę utlenionego filmu, zapobiegając dalszej korozji wewnątrz. Natomiast produkty korozji żelaza i zwykłej stali węglowej są bardzo luźne i porowate, a zamiast chronić wnętrze, przyciągają więcej wilgoci i tlenu, powodując dalsze postępy korozji wewnątrz.
Uszkodzenia fizyczne i wady powierzchni:
Zadrapania, nacięcia lub szczeliny na powierzchni niestandardowych elementów metalowych mogą uszkodzić ich warstwę ochronną, narażając metal na działanie czynników zewnętrznych i stając się zaczątkiem korozji. Miejsca te mają również tendencję do gromadzenia wilgoci i zanieczyszczeń, co powoduje korozję wżerową.
Korozja galwaniczna:
Kiedy dwa różne metale zetkną się bezpośrednio w obecności elektrolitu, powstaje ogniwo pierwotne.
Metale chemicznie bardziej aktywne (takie jak cynk, aluminium) staną się anodą i będą podlegać przyspieszonej korozji, podczas gdy metale mniej aktywne chemicznie (takie jak miedź, stal nierdzewna) będą chronić katodę.
Na przykład, jeśli wyroby metalowe wykonane z żelaza zostaną połączone z wyrobami metalowymi wykonanymi z miedzi w wilgotnym środowisku, żelazo będzie rdzewieć szybciej.
Typowe rodzaje korozji w produktach metalowych
Korozję wyrobów metalowych można podzielić na dwie główne kategorie: korozję lokalną i korozję całkowitą, która często występuje w przypadku naprężeń rozciągających i obecności środowiska korozyjnego.
Korozja lokalna objawia się jako określony obszar uszkodzenia, w tym pękanie korozyjne naprężeniowe (pęknięcia prostopadłe do naprężenia), korozja wżerowa (uszkodzenie powierzchni na małym obszarze), korozja międzykrystaliczna (dyfuzja wzdłuż granic ziaren), a także korozja wżerowa; korozja całościowa materiału, równomierny ubytek, występujący w silnie kwaśnym i zasadowym środowisku.
Różnica pomiędzy nimi przejawia się w zakresie uszkodzeń i trudności ich przewidywania, korozja lokalna jest bardziej ukryta.
Miejscowa korozja
Pękanie korozyjne naprężeniowe (SCC): metal poddany naprężeniom rozciągającym (takim jak obciążenia eksploatacyjne urządzeń, naprężenia szczątkowe, naprężenia spawalnicze) i specyficznym czynnikom korozyjnym, pękanie nagłe. Pęknięcia występują głównie w krysztale lub wzdłuż jego struktury, zazwyczaj bez wyraźnego ostrzeżenia, a szkody są bardzo poważne (np. w przypadku zbiorników ciśnieniowych, mostów, lin stalowych).
Korozja punktowa: powierzchnia wyrobów metalowych ma niewielką średnicę i głębokość, a produkty korozji gromadzą się wewnątrz otworów, na zewnątrz widoczne są jedynie niewielkie punkty. Jest to zjawisko bardzo ukryte i destrukcyjne, trudne do wykrycia na czas, co może prowadzić do perforacji wyrobów metalowych, powodując nagłe wypadki. Zbiorniki ze stali nierdzewnej do długoterminowego przechowywania wody wodociągowej zawierającej chlor, produkowane na zamówienie , w środowisku nadmorskim , są podatne na korozję wżerową.
Korozja punktowa: powierzchnia wyrobów metalowych ma niewielką średnicę i głębokość, a produkty korozji gromadzą się wewnątrz otworów, na zewnątrz widoczne są jedynie niewielkie punkty. Jest to zjawisko bardzo ukryte i destrukcyjne, trudne do wykrycia na czas, co może prowadzić do perforacji wyrobów metalowych, powodując nagłe wypadki. Zbiorniki ze stali nierdzewnej do długoterminowego przechowywania wody wodociągowej zawierającej chlor, produkowane na zamówienie , w środowisku nadmorskim , są podatne na korozję wżerową.
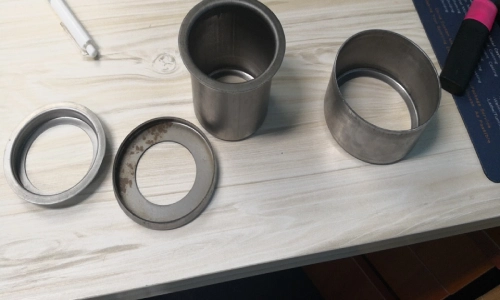
Korozja międzykrystaliczna: korozja wzdłuż granic ziaren metalu lub w jego pobliżu, przy czym korozja w obrębie bryły ziaren jest bardzo niewielka. Trudno ją wykryć z powierzchni, ale może ona poważnie uszkodzić wiązania między ziarnami, co powoduje spadek wytrzymałości mechanicznej wytwarzanych wyrobów metalowych, a nawet ich nagłe pęknięcie.
Korozja wżerowa: występuje w szczelinach metalowych i metalowych, metalowych i niemetalowych (takich jak powierzchnia połączenia kołnierzowego, śruba i części szczeliny, pierścień uszczelniający i styk metalowy). Korozja wżerowa postępuje szybciej niż korozja zewnętrzna, często z nagromadzeniem czarnych lub białych produktów korozji. Jej główną przyczyną jest różnica w stężeniu tlenu lub składzie roztworu, która tworzy „baterię różnic stężeń”, powodując powstawanie szczelin wewnątrz anody i poważną korozję. Korozja wżerowa występuje głównie w produktach z blachy, połączeniach śrubowych, nitowanych, uszczelkach pod nimi itp.
Jednorodna korozja
Korozja równomierna to korozja wytworzonych wyrobów metalowych. Jest to jeden z najczęstszych typów korozji. Na powierzchni całego metalu zachodzi reakcja korozji równomiernej, objawiająca się stopniowym ścieńczeniem grubości wytworzonych wyrobów metalowych, stopniową utratą połysku powierzchni i ostatecznie utworzeniem ciągłej warstwy produktów korozji (takich jak rdza, warstwa tlenków itp.).
Powstaje ciągła warstwa produktów korozji (np. rdzy, warstwy tlenków itp.). Wyroby ze stali nierdzewnej na zamówienie mogą ulec całkowitej korozji w obecności silnych kwasów i zasad. Zagrożenia związane z całkowitą korozją są zazwyczaj kontrolowane i można je przewidzieć za pomocą prostego testu zanurzeniowego. Całkowita korozja nie uszkadza wytwarzanych wyrobów metalowych w sposób ukryty, lecz poprzez zmiany w wyglądzie powierzchni (np. rdza, utrata połysku) intuicyjnie sugeruje występowanie korozji, co ułatwia szybką interwencję i ich konserwację.
Do typowych scenariuszy zalicza się: ogólne rdzewienie zwykłych zewnętrznych balustrad ze stali węglowej, równomierne ścieńczenie rur z czystej miedzi w lekko kwaśnej wodzie oraz tworzenie się ogólnej utlenionej warstwy na wyrobach stalowych w piecu wysokotemperaturowym reagującym z tlenem.
online niestandardowe części do produkcji metalu
Tylko 4 kroki
Skontaktuj się z naszym zespołem ekspertów i poznaj wydajność i korzyści ekonomiczne usług cyfrowej obróbki metali.
Prześlij pliki projektowe
STL , STEP (.stp), IGES (.igs), (.ZIP) lub PDF.
Bądź też próbką lub pomysłem
Analiza wyceny i projektu
Natychmiastowe wyceny fabryczne i raporty DfM, najbardziej rozsądne rozwiązanie.
Rozpoczęcie produkcji
Procesy cyfrowe mogą inicjować zlecenia w ciągu 24 godzin.
Dostawa na czas
Dotrzymywanie obietnic dostawy, zatwierdzone przez ponad 3000 nabywców globalnej firmy.
7 sposobów na zapobieganie korozji wyrobów metalowych
Na czym polega ochrona antykorozyjna wyrobów metalowych?
Antykorozja to metoda ochrony wyrobów metalowych , które łatwo rdzewieją i korodują, za pomocą różnych środków, aby przedłużyć ich żywotność. Zazwyczaj stosuje się metody zapobiegania korozji chemicznej, fizycznej i elektrochemicznej.
Dobór odpowiednich surowców do niestandardowych prac metalowych
To jedna z najpowszechniejszych i najskuteczniejszych metod zapobiegania i kontroli korozji metalowych wyrobów gotowych. Wybierając surowce, należy wziąć pod uwagę:
- Zrozumieć czynniki środowiskowe i czynniki korozyjne, w tym rodzaj, stężenie, temperaturę, ciśnienie, stan przepływu mediów korozyjnych, rodzaje i ilość zanieczyszczeń, zawartość tlenu, a także obecność lub brak stałych zawiesin i mikroorganizmów.
- Testy symulacyjne przeprowadza się w rzeczywistych warunkach, aby zrozumieć odporność korozyjną różnych materiałów metalowych i ich właściwości procesowe.
- Dokonujemy kompleksowych analiz odporności na korozję i ekonomiczności materiałów do niestandardowych prac metalowych.
- Rozważ zastosowanie odpowiednich środków zapobiegających korozji.
Poszycie metalowe
Pokrywając powierzchnię wyrobów metalowych warstwą metalu o większej odporności na korozję, zapewnia się zarówno ochronę barierową, jak i ochronę katodową. Typowe procesy to:
Cynkowanie ogniowe: wyroby metalowe zanurzane są w roztopionym roztworze cynku, tworząc warstwę cynku o grubości 50-100 μm. Cynk reaguje preferencyjnie z mediami korozyjnymi (anoda protektorowa), co jest odpowiednie do obróbki stali, śrub, balustrad itp., z okresem eksploatacji na zewnątrz do 10-20 lat;
Galwanizacja jest stosowana głównie w przypadku wyrobów metalowych, które wymagają długotrwałego narażenia na warunki atmosferyczne lub korozję.
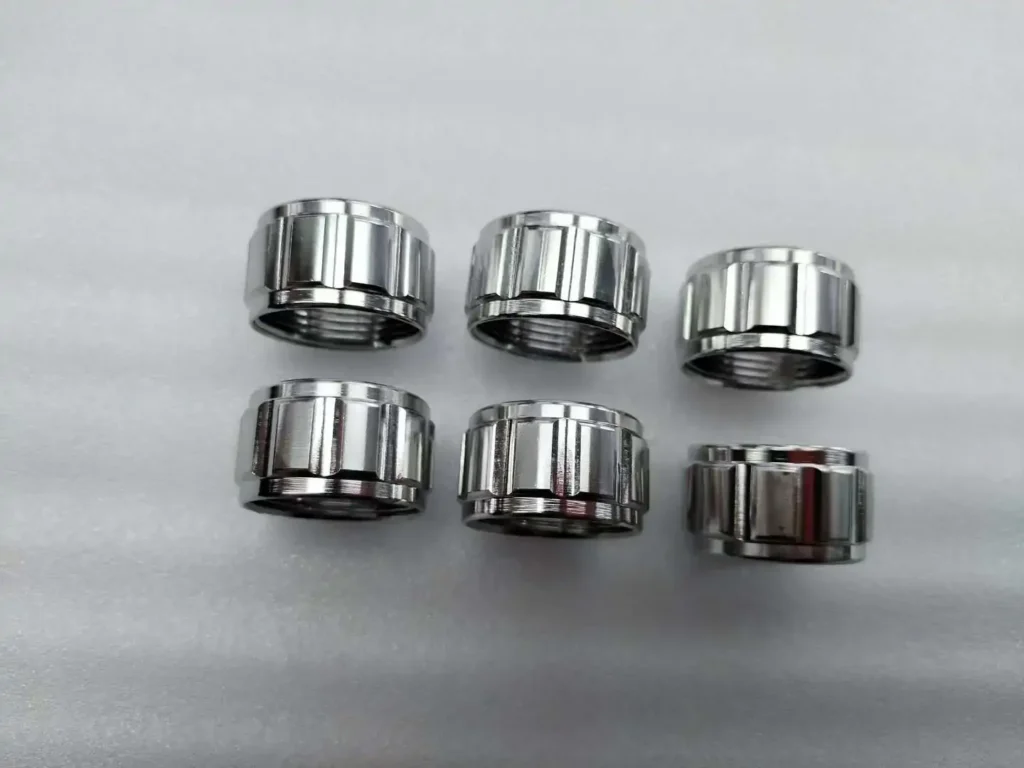
- Galwanizacja chrom/nikiel: chrom lub nikiel osadza się na powierzchni niestandardowych wyrobów metalowych poprzez elektrolizę, tworząc twardą, odporną na zużycie warstwę pasywacyjną (nieprzewodzącą, blokującą korozję elektrochemiczną), nadającą się do okuć (kranów, klamek), blach precyzyjnych Metal Fabrication.
- Ocynkowany stop aluminium i magnezu: w porównaniu z tradycyjnym ocynkowaniem, jego odporność na korozję jest 3-5 razy wyższa, nadaje się do wyrobów blaszanych narażonych na działanie soli w środowisku przybrzeżnym (kontenery, urządzenia końcowe).
Powłoka ochronna niemetaliczna
To najpowszechniejsza i najtańsza metoda zapobiegania korozji. Na powierzchnię niestandardowych elementów metalowych nakładana jest obojętna bariera, która izoluje metal od środowiska korozyjnego. Typowe procesy to:
Farby: zapewniają bogate kolory i dobrą ochronę. Zawierają podkład (często zawierający inhibitory korozji, takie jak fosforan cynku), farbę pośrednią i warstwę nawierzchniową (dobra odporność na warunki atmosferyczne).
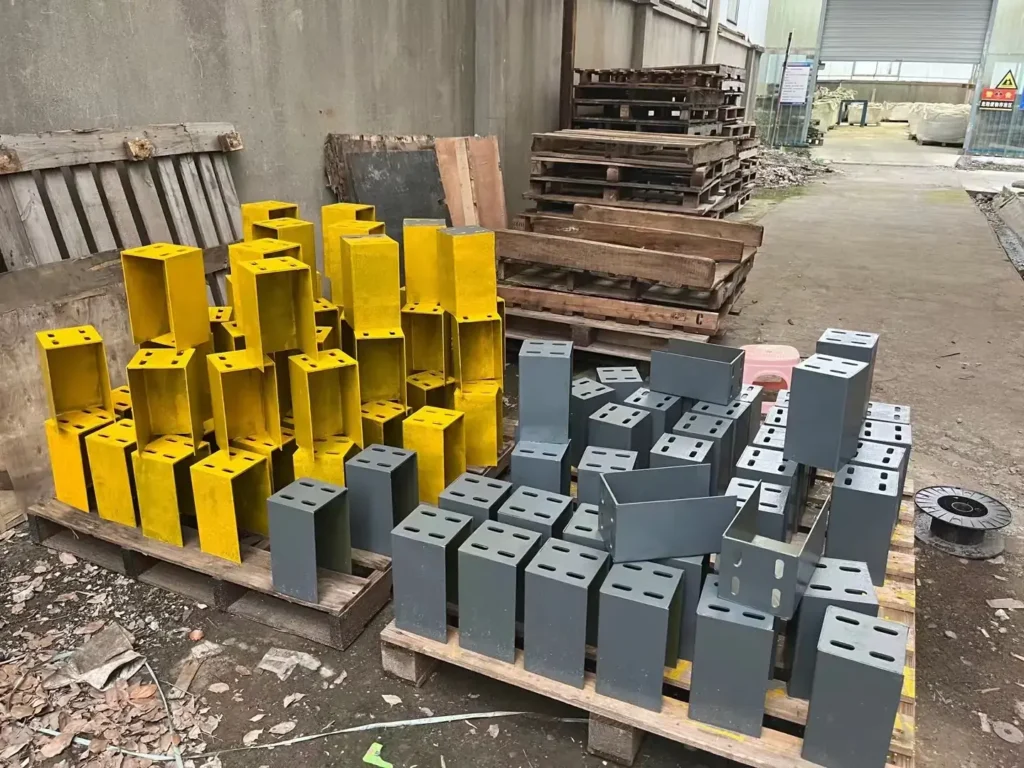
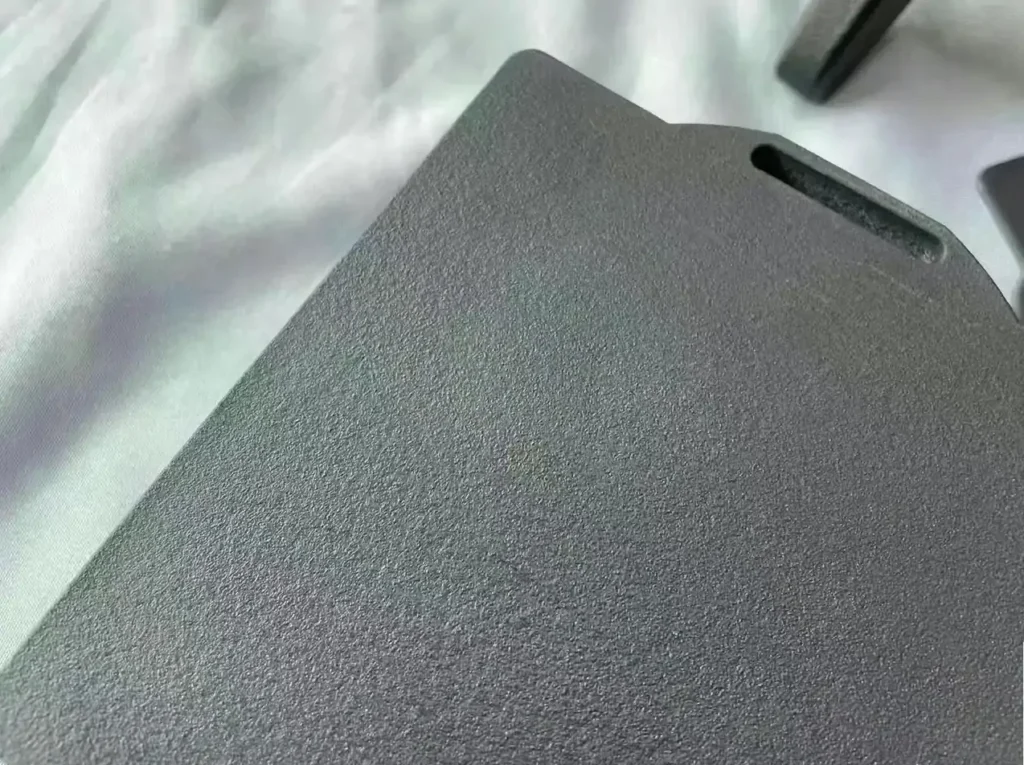
Malowanie proszkowe: Suchy proszek z tworzywa sztucznego jest natryskiwany elektrostatycznie na powierzchnię wyrobów metalowych, a następnie utwardzany w wysokiej temperaturze, tworząc twardą powłokę, która jest mocna, trwała i estetyczna. Szeroko stosowane w sprzęcie AGD, meblach i obiektach zewnętrznych.
Nadaje się do większości wyrobów metalowych poddawanych obróbce, szczególnie elementów wystawianych na działanie czynników zewnętrznych (takich jak barierki ochronne, słupy latarni ulicznych itp.), a także do zwykłych produktów ze stali węglowej.
Ochrona elektrochemiczna
Zgodnie z zasadą elektrochemiczną, do kontroli korozji wyrobów metalowych w roztworze elektrolitu, łącznie z ochroną katodową i anodową.
Ochronę elektrochemiczną stosuje się głównie w przypadku konstrukcji zanurzonych lub zakopanych (takich jak kadłuby statków, rurociągi podziemne, zbiorniki magazynowe) za pomocą metod elektrochemicznych w celu wymuszenia ochrony niestandardowych prac metalowych.
- Ochronę katodową można stosować na dwa sposoby: Anoda ofiarna i prąd przyłożony. Metoda anody ofiarnej polega na połączeniu kawałka metalu (takiego jak blok ze stopu cynku, magnezu lub aluminium) o wyższej aktywności niż metal chroniony przed korozją, jako anody, aby chronić wytwarzane wyroby metalowe jako katodę. Metoda prądu przyłożonego polega na użyciu zewnętrznego źródła prądu stałego do przyłożenia prądu ujemnego do chronionych wytwarzanych wyrobów metalowych, tak aby całość stała się katodą i była chroniona. Cały produkt staje się katodą i jest chroniony.
- ochrona anodowa polega na podłączeniu chronionych, niestandardowych prac metalowych do dodatniego bieguna źródła zasilania prądem stałym, polaryzacji anodowej poprzez prąd, potencjał elektrody przesuwa się w kierunku dodatnim, wzrasta do określonej wartości, metal zostanie pasywowany, co znacznie zmniejszy szybkość korozji.


Średnie leczenie
Poprzez zmianę charakteru czynnika korozyjnego, w celu zapobiegania lub ograniczania korozji czynnika w niestandardowym procesie obróbki blacharskiej. Metodę tę można stosować wyłącznie w przypadku czynnika korozyjnego o ograniczonej objętości. Można ją podzielić na dwie kategorie:
Usuwanie lub redukcja szkodliwych składników medium. Typowe metody obejmują osuszanie, kontrolę zapylenia, eliminację pary wodnej, dwutlenku siarki, pyłu i innych szkodliwych składników zawartych w powietrzu; deoksygenacja, będąca główną technologią uzdatniania wody kotłowej, może skutecznie kontrolować korozję wody w systemie kotłowym.
Dodanie inhibitorów korozji. Dodanie niewielkiej ilości środka antykorozyjnego może znacznie zmniejszyć szybkość korozji substancji. Inhibitory korozji hamują reakcje anodowe lub katodowe poprzez tworzenie warstwy adsorpcyjnej lub wytrącającej na powierzchni wyrobów metalowych. Inhibitory korozji dzielą się na dwie kategorie: nieorganiczne i organiczne. Nieorganiczne inhibitory korozji to azotany, azotyny, fosforany, krzemiany, węglany itd. Organiczne inhibitory korozji to aminy, aldehydy, związki heterocykliczne, imidazoliny i siarczki organiczne.
Stosowany jest głównie w układach chłodzenia samochodowego, przemysłowych systemach obiegowych wody, w procesach magazynowania wyrobów metalowych (takich jak magazyny sprzętu, magazyny części zamiennych), w zamkniętych przestrzeniach (takich jak metalowe części podwozia sprzętu elektronicznego), istnieją specyficzne potrzeby dotyczące przechowywania nośników w kontenerach itd.
Projektowanie zapobiegające korozji
Już na etapie projektowania wyrobów metalowych, należy ograniczyć strukturę, która może powodować miejscową korozję (np. szczeliny, ostre narożniki, obszary podmokłe), a także zmienić geometrię elementów wyposażenia. Zastosowanie odpowiednich materiałów i procesów montażowych itp. może ograniczyć lub zapobiec korozji. Oto kilka konkretnych metod:
Unikaj szczelin: unikaj tworzenia szczelin przez uszczelki i powierzchnie metalowe (zapobieganie korozji szczelin); stosuj spawanie zamiast nitowania lub wypełnij szczeliny masą uszczelniającą.
Optymalizacja drenażu: zewnętrzne konstrukcje metalowe (np. markizy, platformy sprzętowe) są projektowane ze spadkiem drenażu wynoszącym 1-3°, aby zapobiec gromadzeniu się wody na powierzchni; na dnie metalowych pojemników znajdują się otwory drenażowe, aby zapobiec gromadzeniu się pozostałości cieczy.
Zapobiegaj korozji galwanicznej: Unikaj bezpośredniego kontaktu dwóch metali o dużej różnicy potencjałów (np. stali i miedzi). Jeśli wymagane jest połączenie, użyj uszczelek izolacyjnych lub tulei izolacyjnych.
Metodę tę stosuje się głównie na etapie projektowania i produkcji niestandardowych elementów metalowych, zwłaszcza w przypadku skomplikowanych części blaszanych i precyzyjnych komponentów blaszanych, które są podatne na miejscową korozję.
regularna konserwacja
Wprowadzenie regularnego programu konserwacji może skutecznie zapobiegać korozji i wydłużać żywotność wyrobów metalowych.
Czyszczenie: Regularnie usuwaj sól, kurz, brud i pleśń z powierzchni produktów blaszanych. Mogą one wchłaniać wilgoć i tworzyć komórki korozyjne.
Kontrola i naprawa: Należy regularnie sprawdzać powłokę wyrobów metalowych pod kątem zarysowań, pęcherzy, łuszczenia się i innych uszkodzeń oraz na czas dokonywać lokalnych napraw, aby zapobiec rozprzestrzenianiu się korozji z miejsca pęknięcia.
Ponowne malowanie: należy wykonać ponowne malowanie zanim powłoka osiągnie okres trwałości użytkowej.
Najczęściej zadawane pytania dotyczące ochrony antykorozyjnej wyrobów metalowych
Która metoda ochrony antykorozyjnej jest najlepsza?
Nie ma uniwersalnej metody, metoda ochrony antykorozyjnej zależy od zastosowania, środowiska i wymagań eksploatacyjnych. Na przykład, zewnętrzne, niestandardowe konstrukcje stalowe są zazwyczaj cynkowane ogniowo i natryskowo; precyzyjne elementy blaszane mogą być niklowane lub chromowane.
Która stal jest bardziej odporna na rdzę, ocynkowana czy zwykła malowana?
Stal ocynkowana (zwłaszcza ocynkowana ogniowo) zazwyczaj zapewnia trwalszą i bardziej kompleksową ochronę. Zapewnia podwójną ochronę: po pierwsze, powłoka cynkowa pokrywa stal i stanowi barierę ochronną, a po drugie, zapewnia ochronę katodową, gdzie nawet w przypadku uszkodzenia powłoki cynk chroni stal, działając jako anoda, która ulega korozji w pierwszej kolejności. Zwykła, malowana stal zapewnia jedynie ochronę barierową, a po jej uszkodzeniu stal natychmiast zaczyna korodować.
Czy koszt zapobiegania rdzewieniu jest bardzo wysoki?
W krótkiej perspektywie, zabiegi antykorozyjne zwiększają początkowy koszt. Jednak w kontekście kosztów całego cyklu życia, skuteczne zabiegi antykorozyjne mogą znacząco obniżyć długoterminowe koszty konserwacji i wymiany.
Dlaczego warto wybrać firmę Supro jako dostawcę wyrobów metalowych?
Supro to producent niestandardowych elementów metalowych z ponad 20-letnim doświadczeniem w produkcji niestandardowych wyrobów metalowych. Wybierając Supro, pomagamy zapobiegać korozji Twoich wyrobów metalowych już od samego początku:
- oferuje wybór materiałów odpornych na korozję, takich jak aluminium, miedź, mosiądz, stal nierdzewna, stal ocynkowana i wiele innych.
- oferuje części malowane proszkowo, galwanizowane, anodowane i inne wykończenia ochronne.
- bierze pod uwagę wytrzymałość i odporność na korozję wytwarzanych wyrobów metalowych.
- zapewnia konsultacje i wskazówki techniczne w czasie rzeczywistym online,
niezależnie od tego czy będziemy współpracować czy nie, szybko i dokładnie otrzymasz profesjonalne rozwiązania.
Skontaktuj się z nami już dziś , aby rozpocząć efektywną współpracę w zakresie nierdzewnych, dostosowanych do potrzeb klientów wyrobów metalowych!







