
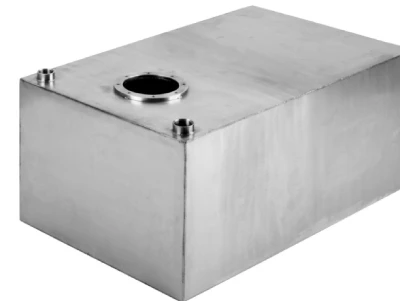






燃料漏れによる外装コーティングの劣化は、金属製燃料タンクがその耐用年数を通じて直面する、長期的かつ費用のかかる課題である。
燃料補給作業中に偶発的な漏洩が発生することはほぼ避けられません。従来の塗料や密着性の低い粉体塗料が炭化水素燃料に接触すると、溶剤が塗膜基材に急速に浸透します。これにより塗膜が膨潤し、基材界面での密着性が低下し、最終的には塗膜が剥離して、むき出しの鋼材が大気腐食にさらされます。その結果、広範囲にわたる錆や塗膜の剥離が発生し、構造的完全性や操業上の安全性が損なわれます。
金属製燃料タンクにおけるこの故障モードに対処するには、一般的な作業場の慣行に頼るのではなく、体系的で規格に基づいたアプローチが必要となる。
特注金属製燃料タンクの場合、耐久性のある保護システムの基盤となるのは、SSPC-SP10/NACE No. 2規格(すなわち、ほぼ白色の金属ブラスト洗浄)に準拠した表面処理です。この規格では、表面積の少なくとも95%は、スケール、錆、既存のコーティングなど、目に見えるすべての汚染物質が除去されている必要があると規定されています。このレベルの清浄度を達成し、適切なアンカー形状と組み合わせることで、高性能コーティングシステムが意図どおりに機能するために必要な機械的インターロックが実現します。
表面処理が完了したら、耐薬品性コーティングを選択することが重要です。ASTM D5402に準拠したMEK溶剤耐性試験で適切に硬化・検証されたこれらのコーティングシステムは、長期的な燃料侵食に耐えるために必要な架橋密度を提供します。
本稿では、表面処理、コーティングの選択、硬化検証といった相互に関連する変数について詳しく検討し、特注金属製燃料タンクにおける燃料起因のコーティング不良を解消するための、再現性のある一連のエンジニアリング手順を確立することを目的とする。
燃料が金属製燃料タンクのコーティングを劣化させるメカニズムの解明
保護されていない金属製燃料タンクで発生する劣化プロセスは、まず分子レベルから始まります。ガソリン、ディーゼル、ジェット燃料といった炭化水素燃料は、脂肪族溶媒と芳香族溶媒からなる複雑な混合物であり、その溶解度パラメータは、多くの従来の有機ポリマーバインダーの溶解度パラメータと非常に近い値を示します。
漏れた燃料が金属製燃料タンクのコーティング表面に接触すると、これらの低分子量物質は自由体積や微細孔を通してコーティングマトリックスに浸透します。吸収された溶媒分子は、ポリマー鎖間の分子間ファンデルワールス力を弱め、コーティングの膨潤、可塑化、そしてガラス状の剛性の喪失を引き起こします。
この溶媒和効果により、コーティングの架橋ネットワークが徐々に劣化する。これはエポキシ系システムでよく知られている現象で、芳香族燃料成分が分光分析によって検出可能な測定可能な化学的劣化を引き起こす。
2つ目の、より深刻な故障メカニズムは、コーティングと基材の界面における接着力の低下です。特注の金属製燃料タンクの場合、コーティングの性能は、コーティング工程中に形成される機械的なインターロックに大きく依存します。燃料が界面に浸透すると、フィルムに吸着していた水分や汚染物質が脱着されます。さらに重要なことに、燃料は接着に必要な熱力学的駆動力を排除する境界層を形成します。その結果、剥離が発生し、コーティングは浸透点から横方向に剥がれ落ちます。
この界面破壊は、浸透によって誘発される膨れによって加速されます。膨れとは、燃料に溶ける劣化生成物が健全なコーティングの下に蓄積し、局所的な圧力を生み出す現象です。燃料に繰り返しさらされる金属製燃料タンクの場合、この体積膨張と界面剥離の複合的な影響により、自己増殖的な破壊サイクルが発生します。つまり、漏れが発生するたびにコーティングが徐々に劣化し、最終的には広範囲にわたる錆びや剥離が避けられなくなります。
金属製燃料タンクの長期コーティング保護のための基礎
特注金属製燃料タンクの保護コーティングの耐久性は、下地表面の前処理にほぼ完全に依存します。SSPC-SP 10のほぼ白色のブラスト洗浄基準を厳守することで、必要なアンカーとなる粗さが確保され、スケール、錆、可溶性塩類が徹底的に除去されます。これらの条件を満たさなければ、どんなに高性能なトップコートでも補うことはできません。
ニアホワイトメタルブラストの定義
SSPC-SP 10 / NACE No. 2ニアホワイトメタルブラスト規格は、乾式ブラスト法を用いて炭素鋼表面で達成可能な清浄度等級を規定しています。この規格では、表面面積の少なくとも95%が、スケール、錆、古い塗膜、その他の異物を含む、目に見えるすべての汚染物質から完全に解放されている必要があります。
許容される残留物はわずかな着色のみで、表面積の5%を超えてはなりません。着色を一切許容しないSSPC-SP 5ホワイトメタル規格と比較すると、ニアホワイトグレードは、エンジニアリングの実務においてより経済的な妥協点を提供します。
金属製燃料タンクの場合、このレベルの清浄度を達成することは、その後の高性能コーティングシステムが期待される保護機能を発揮するための前提条件となります。この基準を下回る表面処理は、コーティングの密着性不足や早期の破損に直接つながります。
必要なアンカープロファイルの達成
サンドブラストは、単に表面をきれいにするだけでなく、コーティングとの機械的な嵌合に必要な微細な表面テクスチャ、つまりアンカー形状や表面粗さを作り出すことも目的としています。
アンカープロファイルとは、ブラスト材が基材に衝突した際に形成される、山と谷が波打つような構造のことです。その深さはミル(1インチの1000分の1)で測定されます。特注金属製燃料タンクの外部保護コーティングシステムの場合、推奨されるアンカープロファイルの深さは1.5~2.0ミルです。過酷な使用条件下では、2.5~5.0ミルの深さが必要となる場合もあります。プロファイルが浅すぎると、コーティングの機械的結合が不十分になり、剥離しやすくなります。逆に、プロファイルが深すぎると、コーティングが山を完全に覆えず、ピンホールが発生する可能性があります。
アンカー形状の測定は、ASTM D4417 に従って行う必要があります。ASTM D4417 では、目視比較、複製テープ、光学顕微鏡の 3 つの現場測定手法が規定されています。角張った鋼粒などのブラスト材の選択は、結果として得られる形状と深さを直接決定します。
ブラスト前洗浄および汚染物質制御
ブラスト作業の有効性は、ブラスト前に汚染物質を除去することから始まります。SSPC-SP 1溶剤洗浄規格は、すべてのSSPCブラスト仕様を実施するための前提条件です。この規格では、ブラスト前に、油、グリース、汚れ、絞り剤、切削剤などの目に見える可溶性汚染物質を、溶剤、蒸気、アルカリ溶液、または乳化剤などの方法を用いて、金属製燃料タンク材料の表面から完全に除去しなければならないと規定しています。
この工程は、特注の金属製燃料タンクにとって特に重要です。製造工程で残った切削油、防錆油、離型剤などをサンドブラスト前に除去しないと、サンドブラスト工程中の高圧媒体によって基材表面の微細な孔に押し込まれてしまうからです。
これらの埋め込まれた炭化水素汚染物質は、その後のコーティング後に界面汚染層を形成し、コーティングがその表面に耐久性のある化学的または機械的な結合を形成することを妨げます。溶剤洗浄が完了したら、サンドブラスト工程に進む前に、表面に残った粉塵もすべて除去する必要があります。
たった4ステップ
オンラインカスタム金属加工部品
専門家チームに連絡して、デジタル金属加工サービスの効率と経済的メリットを体験してください。
デザインファイルをアップロードする
STL、STEP(.stp)、IGES(.igs)、(。ZIP)、またはPDF。
また、サンプルまたはアイデアである
見積もりと設計分析
インスタントファクトリ見積もりとDfMレポート、最も合理的なソリューション。
製造開始
デジタルプロセスは、24時間以内に注文タスクを開始できます。
納期について
3000人以上のグローバル企業のバイヤーによって承認された配達の約束を守る。
金属製燃料タンク専用に設計されたコーティングシステム
金属製燃料タンクに指定されるコーティングシステムは、炭化水素の浸透および溶解に対する耐性を本質的に備えている必要があります。ポリウレタン粉体塗料およびエポキシプライマー/アクリルトップコートの組み合わせは、適切な膜厚で塗布され、燃料暴露環境に必要な架橋密度が得られるように硬化されれば、業界で実績のあるソリューションです。
ポリウレタン粉体塗料:最適なソリューション
ポリウレタン粉体塗料は、高い架橋密度と優れた耐薬品性により、金属製燃料タンクの外部保護のための好ましいシステムとなっている。
熱硬化性ポリウレタン粉末は、硬化過程で緻密な三次元ポリマーネットワークを形成する。その分子構造中のウレタン結合は、コーティングに優れた柔軟性と耐衝撃性を与えるとともに、燃料分子の浸透を効果的に遮断する。
エポキシ系塗料と比較して、ポリウレタン粉体塗料は優れた耐候性と光沢保持性を持ち、耐燃料性も良好であるため、屋外環境にさらされる金属製燃料タンクに適しています。さらに、ポリウレタン粉体塗料は優れた流動性を示し、滑らかな表面仕上げが得られるため、その後の清掃やメンテナンスが容易になります。
燃料漏れに頻繁にさらされる金属製燃料タンクにとって、ポリウレタン粉体塗装の総合的な性能は、工学的実践において最も信頼性の高い保護ソリューションとなる。
代替案としてエポキシプライマーとアクリルトップコートを使用する
エポキシプライマーとアクリル系トップコートからなる2層構造のシステムは、金属製燃料タンクの保護において費用対効果の高い代替ソリューションとなります。エポキシプライマーは金属基材への優れた密着性と耐食性を備え、水分や腐食性物質の浸透を効果的に遮断します。しかしながら、エポキシコーティングは長期間紫外線にさらされるとチョーキングや黄変を起こしやすいため、保護のためにトップコートを塗布する必要があります。
アクリル系トップコートは、優れた耐候性、色持ち、光沢保持性を備え、エポキシプライマーとの層間密着性も良好です。
アクリル系トップコートの耐溶剤性は、一般的にポリウレタン系よりも低いことに留意すべきである。したがって、この2層塗装システムは、燃料との接触頻度が低い用途、または機器が主に屋内や保護された環境に設置されている場合に適している。燃料に頻繁にさらされるような過酷な用途では、ポリウレタン粉体塗装システムを優先的に使用することを推奨する。
金属製燃料タンクで避けるべき状況:従来型のコーティングと不適切に硬化された粉体塗装
アルキド塗料などの従来型の工業用塗料は、低コストであることから、汎用板金部品に広く使用されています。しかし、これらの塗料の分子構造に含まれるエステル結合は、炭化水素系溶剤に対して非常に敏感です。燃料と接触すると、急速に膨潤、軟化、あるいは完全に溶解してしまうことがあります。そのため、燃料と接触する金属製燃料タンクのどの部分にも、このような塗料は適していません。
同様に懸念されるのは、硬化が不十分な粉体塗料です。粉体塗料の耐薬品性は、硬化プロセス中に形成される架橋密度に依存します。硬化が不十分な場合、ポリマーネットワークが完全に形成されず、燃料や洗浄剤などの化学物質に対する塗料の耐性が著しく低下し、表面の軟化、変色、さらには塗膜の溶解といった症状が現れます。
硬化度は、MEK溶剤耐性ワイプ試験(ASTM D5402)によって確認できます。この試験に不合格となったコーティングは使用すべきではありません。金属製燃料タンクメーカーにとって、これら2種類のコーティングシステムを避けることは、製品の長期的な信頼性を確保するための基本的な前提条件となります。
信頼性が高く費用対効果の高いものをお探しですか
中国の金属加工メーカー
150,000を超えるOEM金属加工製品が、5,000を超える世界中のバイヤーに提供されました。
そしてそれから利益を得る!
金属製燃料タンクの品質保証:MEK溶剤耐性試験
MEK溶剤拭き取り試験(ASTM D5402)は、特注金属製燃料タンクの外装コーティングの硬化レベルと耐燃料性を検証するための重要な品質管理手段であり、その結果はコーティングが燃料腐食に耐えられるかどうかを直接的に反映する。
ASTM D5402を業界標準として
ASTM D5402は、溶剤拭き取り法を用いて有機コーティングの耐溶剤性を評価するための標準方法を規定しており、実験室、現場、または製造工場環境において適用可能です。この規格の基本原理は、熱硬化性コーティングが硬化プロセス中に形成する架橋ネットワークに基づいています。架橋密度が高いほど、コーティングの溶剤溶解に対する耐性が高くなります。
試験中、作業者はMEK溶剤に浸した綿棒またはガーゼを、制御された圧力(通常2,000~3,000kli)で、特注の金属製燃料タンクのコーティング表面に前後にこすりつけます。1回の前方ストロークに続いて1回の後方ストロークが「ダブルラブ」としてカウントされます。コーティングメーカーは通常、試験に合格するために必要なダブルラブの最小回数を指定しており、一般的な要件は50回または100回です。
金属製燃料タンクのコーティングシステムに関して、ASTM D5402は、生産ラインで迅速に実施できる硬化品質検証手段を提供します。FTIR赤外線分析やTMA熱機械分析などの実験室的方法と比較して、この試験は産業現場においてかけがえのない実用性を提供します。
金属製燃料タンク用途におけるMEK試験結果の解釈
MEK試験結果の解釈は、特注金属燃料タンクコーティングの納入品質の判定に直接関係する。試験は、所定の回数の二重摩擦後、基材の露出が見られない場合、または拭き取り工程中にコーティングが基材に浸透した場合に終了する。
業界の経験から、熱硬化性塗料の場合、200回の二重摩擦サイクルで破損がなければ完全硬化したとみなされ、100サイクルでほとんどの塗料用途の要件を満たすのに十分であり、50サイクルが最低限許容される閾値であるとされています。
しかし、MEKに対する反応はコーティングシステムによって異なり、ポリウレタン粉体塗料は架橋密度が高いため、通常100サイクルを超える試験にも容易に合格するのに対し、エポキシ系塗料は硬化が不十分な場合、より低いサイクル数で軟化や浸透を示すことが多い。
MEK試験の結果は定性的な評価であり、膜厚、硬化の均一性、コーティングの欠陥など、さまざまな要因の影響を受けることに留意する必要があります。プロの金属製燃料タンクメーカーであるSuproは、単一の試験結果のみを判断基準とするのではなく、MEK試験に加えて膜厚測定や接着剥離試験などの他の検査方法を組み合わせることで、多次元的な品質検証システムを構築しています。
信頼できるカスタム板金製造会社をお探しですか?
Supro MFGの専門チームに相談する
競争力のある工場出荷時の価格については、お問い合わせください。
と技術サポートサービスのフルレンジ。
金属製燃料タンク製造におけるベストプラクティス
製造現場において、カスタム金属製燃料タンクのコーティング仕様を信頼性の高い性能へと変換するためには、3つの運用上の柱が不可欠です。SSPC-SP 10サンドブラスト工程を製造ワークフローにシームレスに統合すること、静電スプレーと熱硬化サイクルを厳密に管理すること、そして追跡可能な文書を維持しながら体系的な硬化後検査を実施することです。
これらの手順は、燃料や機械的損傷に長期間さらされた際のコーティングの耐久性を直接的に決定づけるものであり、品質保証システムの核となる部分を構成する。
金属燃料タンク製造工程への表面処理の統合
SSPC-SP 10 ニアホワイトブラスト洗浄を金属製燃料タンクの標準製造工程に組み込むことは、長期的な塗膜密着性を確保するための重要な決定事項です。成形後、鋼材表面には急速に薄い腐食層が形成されます。一部のメーカーは化学処理を使用していますが、これはコストは低いものの、表面形状をほとんど変化させず、塗膜密着性への寄与もごくわずかです。
一方、サンドブラスト処理は、腐食層を効果的に除去し、基材表面に微細な凹凸を形成することで、コーティングとの機械的な密着性を高めます。金属製燃料タンクの製造工程では、サンドブラスト処理とコーティング処理の間隔を厳密に管理する必要があります。サンドブラスト処理後の表面は環境汚染物質に非常に敏感であり、わずか30分で瞬間的な錆が発生する可能性があるためです。
コーティング塗布および硬化パラメータ
金属製燃料タンクへの粉体塗装は、一般的に静電スプレー法が用いられます。この方法では、高電圧の静電気によって粉末粒子が接地された被塗装物の表面に付着し、隅や端の部分でも均一な膜厚を確保できます。スプレー電圧は通常40~60kVに制御され、スプレーガンと被塗装物との距離は15~30cmに保たれます。
硬化はコーティングの最終的な性能を左右する重要な工程です。ポリウレタン粉体塗料の場合、完全な化学架橋反応を達成するために、被塗物を180~200℃で10~20分間保持する必要があります。
硬化温度や保持時間が不十分だと、ポリマーネットワークが完全に形成されず、コーティングの耐燃料性が著しく低下します。硬化炉の温度均一性も同様に重要です。炉内のすべての領域で温度変動が許容範囲内に収まるように、定期的な校正が必要です。
硬化後の検査および記録
硬化後の品質検査と文書化は、カスタム金属燃料タンクコーティングが納品される前の最終防衛線となります。検査項目には、コーティング膜厚測定(通常60~100μm)、密着引張試験(ASTM D4541に準拠)、およびMEK溶剤耐性ワイプ試験(ASTM D5402に準拠)が含まれます。
金属製燃料タンクのすべての領域において、乾式膜厚計を用いて複数箇所で膜厚を測定し、塗膜が不十分または塗り残されている箇所がないことを確認する必要があります。すべての検査データは、ブラスト処理前の洗浄記録、アンカー形状測定データ(ASTM D4417に準拠)、硬化炉の温度プロファイル、各種塗膜性能試験の結果などを含め、包括的な品質文書ファイルにまとめる必要があります。
包括的で追跡可能な文書システムは、顧客監査における重要な焦点となるだけでなく、金属製燃料タンクメーカーの社内における継続的なプロセス改善のための技術的基盤としても機能します。
結論
金属製燃料タンクにおける燃料によるコーティングの劣化をなくすためには、体系的で規格に基づいたアプローチを採用する必要があります。その技術的基盤は、相互に関連する3つの柱に基づいています。すなわち、必要なアンカープロファイルを実現し、表面に汚染物質が付着していないことを確認するためのSSPC-SP 10規格に準拠した表面処理、炭化水素の浸透を防ぐための高架橋密度コーティングシステムの選択、そしてASTM D5402に準拠したMEK溶剤耐性試験による硬化の完全性の検証です。
Suproは、特注金属製燃料タンクの専門メーカーです。高度な設備、豊富な製造経験、そしてプロフェッショナルなエンジニアリングチームを活用し、世界中の3,000社以上のお客様に完璧な特注金属製燃料タンクソリューションを提供するとともに、メーカー直販価格をご提示いたします。
技術的なご相談、設計ソリューション、製品仕様に関するご質問は、いつでもお気軽に弊社のエンジニアリングチームまでお問い合わせください。






