




プログレッシブダイスタンピングは、高速金属成形プロセスです。コイルから連続的に供給される帯状材料が、単一の金型セット内の複数のステーションを順次通過し、各ステーションでパンチング、ブランキング、曲げ加工、コイニング、深絞り加工といった個別の加工が行われ、最終ステーションで完成品がキャリアから分離されます。生産性は毎分7~1,500個で、数百万サイクルにわたって±0.025ミリメートルの寸法公差を実現できます。
しかし、このレベルの性能を実現するには、各ステーションにおけるストリップの正確な位置決めという、不可欠な前提条件が一つ必要です。一般的なプログレッシブダイには4~30個のステーションがあり、各ステーションは前の工程を考慮して設計されています。
ストリップが正しく送られれば、順送プレス加工は最小限の誤差で安定した出力を実現します。しかし、一度位置ずれが発生すると、連鎖反応が起こり、最初はマイクロメートル単位の位置誤差が各工程で蓄積され、不良率が15%を超えることも少なくありません。深刻な場合、順送プレス金型が損傷し、生産停止に至ることもあります。
本稿では、カスタムプログレッシブダイスタンピングにおけるアライメントエラーの主な原因である、ピッチエラー、パイロットピンのキャリブレーション不良、フィーダーのリリースタイミングの不適切という3つの要因を検証し、エラーが各ステーション間で蓄積されるメカニズムを分析し、基本的なダイデバッグの原理と診断手順に基づいた対応する修正戦略を提案する。
プログレッシブダイスタンピングにおけるミスアライメントの定義
高速順送プレス加工環境において、ミスアライメントとは、金属ストリップが金型内の様々なステーションを通過する際に、実際の位置と設計上の位置との間に生じるあらゆるずれを指します。一般的な順送プレス加工機は4~30個のステーションで構成され、各ステーションはパンチング、ブランキング、曲げ加工、コイン加工、深絞り加工などの特定の加工を行います。これらのステーションは、ストリップの送り距離に合わせて、正確な間隔(ピッチ)で配置されています。
システム全体の精度は、ある基本原理に基づいています。コイルフィーダーと搬送システムはストリップをあるステーションから次のステーションへと移動させますが、その機能は単にワークピースを目標位置の近くに配置することであり、それによって金型の位置決め機構(主にパイロットピン)が最終的なマイクロメートルレベルの位置合わせを実行できるようになります。
パイロットピンは、ストリップにあらかじめ開けられた位置合わせ穴に挿入されることで、送り動作ごとに生じる微細な誤差を補正します。この位置決めプロセスが、ピッチ誤差、パイロットピンの校正ずれ、または送り動作とパイロットピン解放のタイミングのずれなどによって失敗すると、位置ずれが発生します。
その影響は累積的です。あるステーションでの0.1ミリメートルの位置決め誤差は、最終ステーションに到達するまでに0.3~0.5ミリメートルにまで増幅される可能性があります。要求の厳しい用途では、最新の順送金型の再現性を5~10マイクロメートル(μm)レベルで維持する必要があります。そのため、この範囲を超えるずれは、プレス加工部品の寸法誤差、金型の摩耗加速、さらには金型の損傷につながる可能性があります。
つまり、位置ずれは順送金型プレス加工の安定性を損なう「最初の火種」であり、発生源で制御しなければならない重要な変数である。
プログレッシブスタンピング金型のずれの主な原因
順送金型における位置ずれは、主にピッチ誤差、ガイドピンの校正ずれ、および不適切な送り出しタイミングに起因します。これら3つの故障原因はそれぞれ独立していますが、しばしば複合的に作用し、ステーション間の位置決め基準と再現性を直接的に損ない、その後の連鎖的な故障の根本原因となります。

ピッチエラー
ピッチ(送り長さとも呼ばれる)とは、順送ダイによるプレス加工の各サイクル中にストリップが進む距離を指します。ピッチ誤差は、実際の送り長さが設計上の送り距離からずれた場合に発生します。これは、以下の要因によって発生する可能性があります。
まず、送りローラーのキャリブレーションが不適切です。送りローラーはストリップを挟み込み、特定の角度だけ回転して材料を1送り分送り出します。回転距離のキャリブレーションが不適切だと、サイクルごとに一定のずれが生じます。
第二に、送りローラーの滑りです。送り装置の左右のバネ圧が不均一だと、特に厚いシートを処理する際に、材料が滑り落ちることがあります。
第三に、コイルのクラウン(湾曲)についてです。キャンバー(つまり、コイルの端がまっすぐでない状態)は、スリット加工中の送りコイルに起因する場合もあれば、レベラーやストレートナーによって引き起こされる場合もあります。キャンバーが大きいと送り性能に影響を及ぼし、横方向のずれが生じます。
第四に、巻き取りリングの張力です。送りローラーが早すぎるタイミングで解放されると、送り装置とコイルの間にある緩んだリングの重みで、ストリップが本来の位置からずれてしまう可能性があります。
パイロットピンの校正誤差
パイロットピンは、順送金型における主要な位置決め機構です。これらの円筒形のピンは、焼き入れと研磨が施されており、上型に取り付けられ、成形加工前にストリップにあらかじめ開けられた穴に係合して、送り出し誤差を補正します。パイロットピンの校正誤差は、通常、次の3つの形で現れます。
まず、ガイドの係合が不十分です。ワークピースを固定するために圧力をかける前に、パイロットピンの有効直径が加圧パッドまたは解放パッドの表面より外側に突き出ている必要があります。加圧パッドがストリップを挟み込む前にパイロットピンが完全に係合しない場合、ガイド穴の位置がずれてしまい、パイロットピンが変形したり、曲がったり、最悪の場合は穴が完全に破損したりする可能性があります。
第二に、ガイドクリアランスの不適切さです。パイロットピン周辺のクリアランスは、順送プレス加工材の厚さ、ワークピースの寸法、および公差要件によって決まります。クリアランスが不足すると、ワークピースがパイロットピンと共に上昇し、クリアランスが過剰になると、位置ずれが発生します。
第三に、パイロットピンの摩耗または損傷です。パイロットピンは、カスタムプログレッシブダイプレス加工の製造工程中に摩耗します。パイロットピンのテーパー形状が失われたり、固着したりすると、位置決め精度が低下し、累積誤差が生じます。
給弾/パイロットリリースタイミングの不適切
送り出しとは、送りローラーがストリップを積極的に解放し、パイロットピンがストリップのガイド穴に入り始める瞬間を指し、これによりストリップは後続の金型閉鎖プロセス中に自由に浮遊し、パイロットピンが独立して最終的な位置決めを完了します。
解放が早すぎると、ローラーが開いた後に巻き取りウインチからの逆張力によってストリップがわずかに引き戻され、長手方向に負のずれが生じます。解放が遅すぎると、ローラーがまだストリップを挟んだままになり、強制位置合わせプロセス中にパイロットピンに過度の横方向せん断力が加わり、軽度の場合はガイド穴の伸長、重度の場合はパイロットピンの破損につながる可能性があります。
順送プレス加工では、パイロットピンのテーパーガイド部(弾丸状の先端部)が穴の開口部に接触し、直線部に入る前に、理想的なリリースウィンドウを設定する必要があります。このウィンドウは通常、クランクシャフト角度5°~10°の範囲に及びます。リフターを備えた順送プレス加工では、ローラーがストリップを閉じて再びクランプする前に、リフターがストリップをフィード面まで持ち上げていることを確認する必要もあります。そうしないと、ストリップが落下する際に初期位置からずれてしまい、次のサイクルのフィード長さにずれが生じます。
信頼性が高く費用対効果の高いものをお探しですか
中国の金属加工メーカー
150,000を超えるOEM金属加工製品が、5,000を超える世界中のバイヤーに提供されました。
そしてそれから利益を得る!
プログレッシブダイスタンピングプロセスにおける連鎖的故障メカニズム ― エラーがどのように蓄積されるか
順送プレス金型における位置ずれの最も厄介な点は、その累積的な性質にある。初期の工程で発生した位置決め誤差は単独で存在するのではなく、その後の工程全体を通して継続的に蓄積されていく。
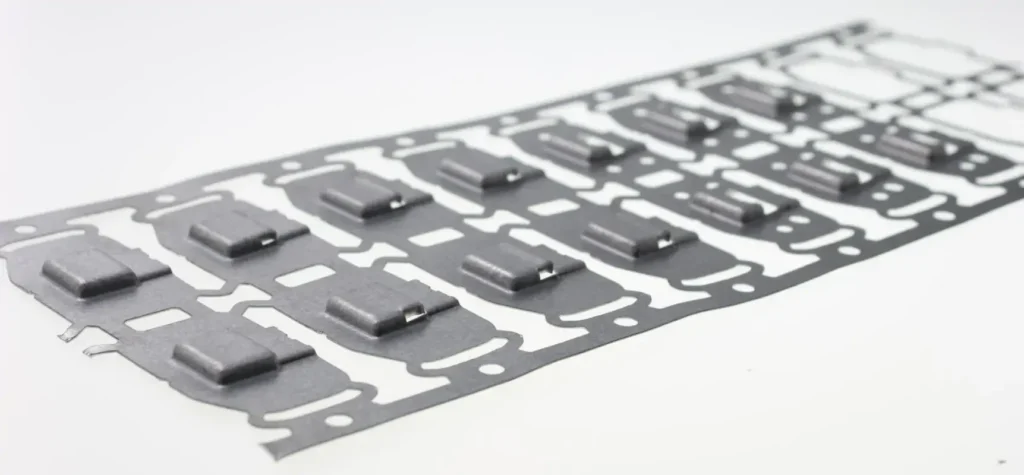
観測点間の累積偏差
カスタムプログレッシブダイプレス加工において、累積偏差の本質は、後続ステーションの位置決め基準が、理論上の絶対座標からではなく、前のステーションで既に加工された形状から導き出されるという点にある。
一般的なプログレッシブダイには、4~30個のステーションがあります。N番目のステーションにおける位置決め誤差は、単独で発生するものではなく、ステーション1からN-1までのすべての位置ずれの合計です。誤差伝播理論によれば、全体の偏差は、各ステーションにおける偏差の代数和にほぼ等しくなります。
あるステーションで0.02mmのピッチドリフトが発生し、それが後続の5つのステーションに伝播した場合、最終曲げステーションでの累積偏差は0.07mmを超える可能性があります。一方、航空宇宙や自動車のシャーシ部品では、通常、重要な寸法公差が±0.05mm以内に収まることが求められます。
この非線形重ね合わせは、最終的なパンチングおよび成形形状が理論上の中心線からずれるだけでなく、ステーション間の相対位相も変化させ、スライドの横方向の動きとストリップ供給のタイミングとの間に干渉を引き起こし、その結果、サイドパンチ穴と位置合わせ穴の位置関係が仕様を超えることになります。
このような誤差を制御するためには、順送金型プレス加工の設計段階で修正ステーション(再打ちステーション)を計画する必要があります。基準をリセットするために制約のない位置決め戦略を採用することで、先行ステーションから後続ステーションへの偏差の伝達経路を遮断できます。
二次的な故障
累積した偏差の直接的な結果は、順送金型プレス部品の寸法公差外であり、二次的な故障とは、金型自体およびプロセスシステムが受ける間接的な損傷を指します。
パイロットピンに設計許容値を超える横方向の修正力が継続的に加わると、ガイド穴の内壁に片側押し出し変形や裂け目が生じる可能性があります。その結果、穴径が大きくなり、後続ステーションの位置決め拘束剛性がさらに低下するため、「偏差の増加→位置決め精度の低下→さらなる偏差の増加」という悪循環が発生します。
同時に、曲げ加工ステーションにおけるストリップの位置ずれにより、曲げパンチとダイの切削刃との実際の接触面積が理論上の適用点からずれてしまいます。この不均一な荷重分布により、ダイインサートの局所的な剥離や早期摩耗が発生し、プログレッシブダイの耐用年数が設計上の期待値である5,000,000万ストロークから1,000,000万ストローク未満にまで急激に低下する可能性があります。
より深刻な二次的な故障としては、順送プレス金型の構造的完全性に関するものがあります。位置ずれによってストリッパープレートのガイド穴がパンチの中心とずれると、金型閉鎖時に発生する横方向の曲げモーメントによってガイド部品が損傷し、プレススライドの精度が損なわれる可能性があります。
カスタムプログレッシブダイプレス加工の製造において、位置ずれによって発生する二次的な不具合は、不良率の上昇よりも対処が難しい場合が多い。なぜなら、根本原因が不明瞭であり、トラブルシューティングに時間がかかり、修理のために金型セット全体を停止させる必要がある場合が多いからである。
このような不具合を防ぐ最善の方法は、デバッグ段階でセンサーを用いて各ステーションの切削力曲線を監視し、力-変位の基準値を確立することです。これにより、曲線に何らかのずれが検出された時点で早期に警告を発することができ、位置ずれを未然に防ぐことができます。
プログレッシブダイスタンピングにおけるアライメントずれの修正戦略と予防策
プログレッシブダイスタンピングにおける位置ずれの問題に対処するには、修正戦略は、ダイアライメント、リリースタイミングのキャリブレーション、パイロットピンのメンテナンス、および体系的な診断という4つの主要分野に焦点を当てる必要があります。このアプローチにより、エラーの連鎖を断ち切り、ワークステーション間の位置決め基準の一貫性を回復できます。

正しいプログレッシブダイアライメントの確立
順送プレス金型のアライメントは、系統的な位置ずれを解消するための基本的な工程です。その目的は、金型中心線と送り方向との厳密な平行性を維持すると同時に、送り面が金型ベースと同一平面であることを保証することです。
実際には、金型ベースプレートとプレス作業台の間に精密キーブロックを取り付け、ダイヤルゲージを使用して金型の両側を校正することで、平行度誤差を0.02 mm/m以内に制御できます。送りラインの高さを合わせることも同様に重要です。送り機の出口面が金型の送り入口面より0.05 mm以上高いか低い場合、ストリップは最初のステーションに入る前に余分な曲げ応力を受け、パイロットピンにかかる力の方向が変わります。
プレスラムと作業台との直角度も定期的に確認する必要があります。一般的に、300mmのストローク範囲内でのずれは0.03mm以下であることが求められます。
カスタムプログレッシブダイプレス加工の各バッチ生産前に、簡単な位置合わせ確認を行うことをお勧めします。自動生産を開始する前に、標準セットアップストリップを手動で送り込み、各ステーションのガイド穴とパンチ中心との同心度を確認してください。
パイロットリリースタイミングを正しく設定する
標準設定の原理は以下のとおりです。クランクシャフトが回転し、パイロットピンのテーパーガイド部(弾丸状の先端)の先端がストリップガイド穴の上端に接触した時点で、送りローラーは直ちに解放(開放)する必要があります。このタイミングは、プログレッシブダイの閉鎖高さとガイドピンの長さに応じて、通常、プレスストローク角度の180°~195°の範囲に相当します。
解放が早すぎると、巻き取り張力による引き戻しによって、ストリップは長手方向に負のずれを起こします。解放が遅すぎると、送りローラーとパイロットピンの間で「綱引き」効果が発生し、最良の場合でもガイド穴の縁が片側に圧縮変形し、最悪の場合はパイロットピンが曲がったり折れたりします。
正確なタイミングを実現するには、カムスイッチまたは角度エンコーダをオシロスコープと組み合わせて使用し、電気信号を捕捉してリリースカムの取り付け角度を調整し、リリース動作がパイロットピンがストリップに挿入される物理的なプロセスと厳密に同期するようにする必要があります。デバッグが完了したら、各ステーションの位置合わせ穴の同心度の変化を比較してタイミングの安定性を確認するため、機械を低速(例えば20 SPM)で10ストローク連続運転する必要があります。
プログレッシブダイにおけるパイロットピンの設計とメンテナンス
パイロットピンの設計パラメータは、その位置合わせ能力と耐用年数を直接左右します。円錐形ガイド部(弾丸状先端部)のテーパー角は、通常15°~30°に設定されます。角度が小さいほど、位置合わせ力の曲線が緩やかになり、薄板(t ≤ 1.0 mm)や高精度な順送プレス加工に適しています。一方、角度が大きいほど、厚板や、より高い位置合わせ許容度が求められる用途に適しています。
パイロットピンの直線部分の直径は、位置決め剛性を確保しつつ干渉による詰まりを防ぐために、位置合わせ穴の公称直径より0.005~0.015mm小さくする必要があります。
材料に関しては、耐摩耗性と曲げ強度に優れているため、粉末高速度鋼(ASP2053など)または超硬合金(YG6Xなど)が好ましい選択肢となります。耐用年数を延ばすために、表面にTiNまたはTiCNコーティングを施すこともあります。
メンテナンスに関しては、50,000回の順送りプレスストロークごとに顕微鏡でパイロットピンを検査し、円錐面の傷、堆積物、または微小亀裂を重点的に確認することをお勧めします。直線部の直径は200,000ストロークごとに空気圧ゲージで測定し、摩耗が元の直径の0.01mmを超えた場合は交換が必要です。順送り金型のパイロットピンは、新旧のピンを混在させることで生じる非対称な位置合わせ力を避けるため、必ずペアで交換してください。
高速順送型プレス加工における位置ずれ問題の診断プロセス
カスタムプログレッシブダイプレス加工において不良率が異常に上昇した場合、体系的な診断プロセスによってダウンタイムを最小限に抑えることができます。推奨されるトラブルシューティング手順は以下のとおりです。
ステップ1:順送プレス加工材料の特性を検査します。ストリップ幅の公差が±0.1mm以内であることを確認し、エッジにバリや波状(反り)がないかチェックします。これらの要素は金型とは無関係ですが、送りの安定性に直接影響します。
ステップ2:パイロットピンの解放タイミングを確認します。プレスをインチモードでゆっくり操作し、パイロットピンの先端がガイド穴に接触したときに送りローラーが同期して開くかどうかを観察します。必要に応じて、ストロボスコープを使用して、動的動作中のタイミングの一貫性を観察します。
ステップ 3: 物理的な障害をトラブルシューティングします。ストリッパー プレートとストリップの間にスクラップ材 (スラグ引き抜き) がないか確認し、潤滑剤の粘度が高すぎてストリップがくっついていないか確認し、戻り行程中にリフターが完全にリセットされることを確認します。
ステップ4:最初の3つのステップで異常が見つからない場合は、プログレッシブダイをプレス機から取り外し、座標測定機(CMM)に載せて、各ステーションのキャビティ間の実際の中心距離を再測定します。これらの測定値を設計図と比較して、長時間の衝撃によってダイ構造に塑性変形が生じていないかを確認します。この段階的なトラブルシューティング手順に従うことで、プログレッシブダイのプレス加工パラメータを闇雲に調整することによって生じる新たな変数の発生を防ぐことができます。
結論
プログレッシブダイスタンピングにおける位置ずれの問題は、単一の故障原因に起因するものではなく、ピッチ誤差、パイロットピンの校正誤差、不適切な送り出し順序の相互作用によって段階的に増幅される、システム的な偏差の累積的なプロセスを表しています。
カスタムプログレッシブダイスタンピングにおけるエンジニアリングの実践に基づくと、ピッチ誤差は各送り工程における基準ドリフトの大きさを決定し、パイロットピンの校正偏差は位置決め基準の一貫性を損ない、不適切なリリースタイミングは最初の2つの要因を動的に連動させ、最終的には許容できない寸法偏差と最終工程での不良率の上昇として現れます。
最も注意すべき点は、位置ずれそのものではなく、初期の微妙なずれの兆候を見過ごすことです。ガイド穴の同心度に0.02mmのずれが1つのステーションで発生した場合、速やかに対処しないと、5~8つのステーションを通過する間に0.08mmを超えるずれに容易に蓄積されてしまいます。これは、順送金型プレス加工部品の重要な機能寸法が±0.05mmの公差範囲を超えるのに十分な大きさであり、自動車産業や電子機器産業では、バッチ全体を廃棄しなければならないことを意味します。
したがって、根本的な解決策は体系的なトラブルシューティングにあります。まず、送り線の高さが金型ベースと同一平面上にあることを確認し、次に、ガイド穴に入る際のパイロットピンのテーパー面の解放フェーズを調整し、最後に、各ステーションにおけるパンチング力曲線のベースラインデータを比較することで、微細な異常を特定します。
順送金型におけるデバッグとメンテナンスへの投資は、通常、プロジェクト総コストの5%未満ですが、量産品質の安定性の95%以上を直接的に左右します。順送金型プレス加工メーカーにとって、ミスアライメント防止を「事後的な金型修理」から「事前的な校正」へと移行することが、製造コスト全体の削減とバッチの一貫性向上への鍵となります。
技術的なパラメータに関するお問い合わせ、カスタマイズされたプロジェクトソリューション、またはOEMパートナーシップに関するご相談は、Suproまでお気軽にご連絡ください。当社の専門エンジニアリングチームが、いつでもお客様に最適なアプリケーションソリューションをご提供いたします。







