
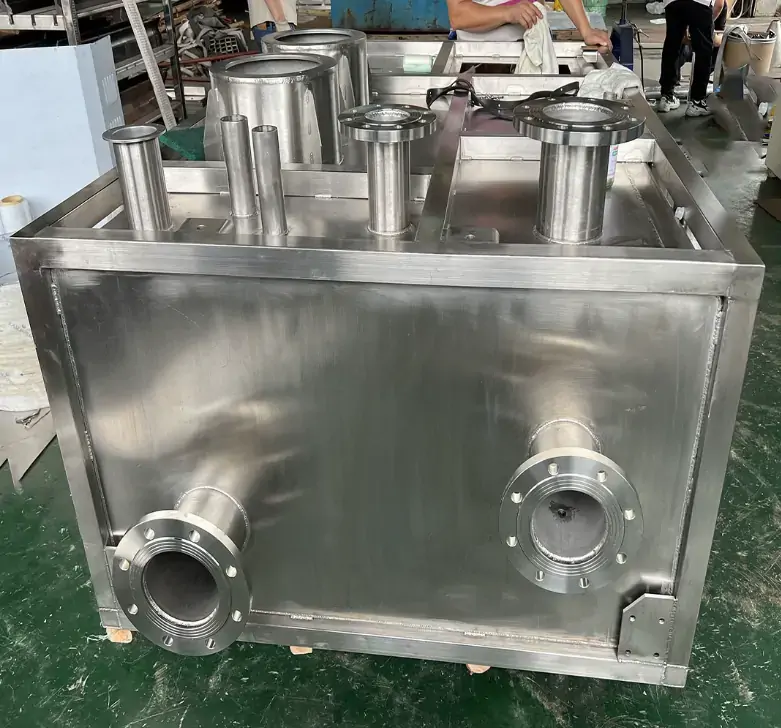





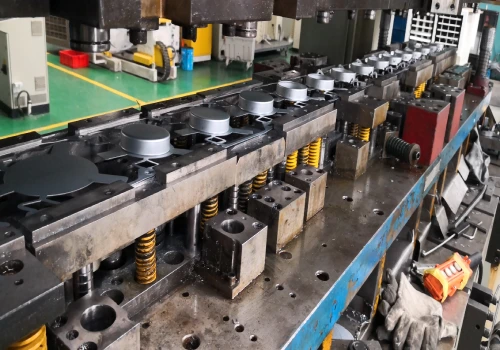
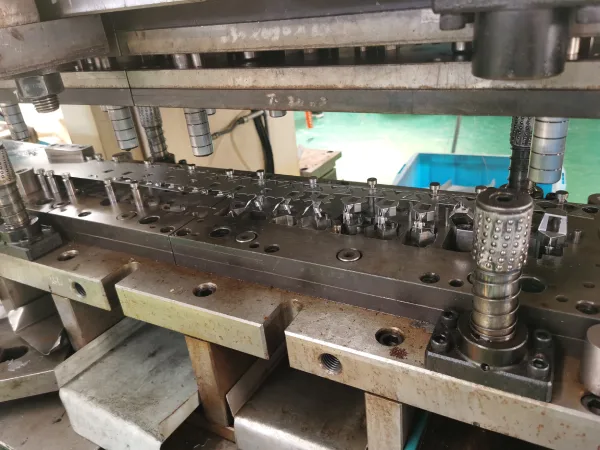

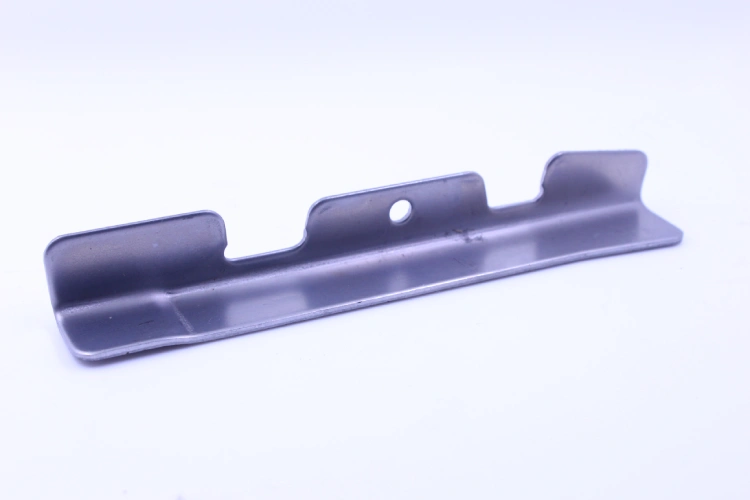
金属製ガスタンクのプレス加工工程において、肉厚管理は単なる寸法精度の問題ではなく、容器の耐圧性と運用上の安全性に直接影響を与える。
深絞り加工は、金属製ガスタンクの半殻を成形する際に、板金を金型キャビティ内に放射状に流し込むことで複雑な幾何学的形状を形成するが、このプロセスには局所的な薄肉化という固有のリスクが伴う。材料の流れ速度がパンチの衝撃速度に追いつかない場合、角部は流れではなく伸びによって形状変化を補正せざるを得なくなり、結果として連続的な厚み減少が生じる。
過度の肉厚減少は、肉眼では検出が困難な微細な亀裂、あるいは貫通亀裂へと発展する可能性があります。このような欠陥は、特注の金属製ガスタンクなどの圧力容器において特に危険です。肉厚不足は、圧力安全率を直接的に低下させるからです。
従来の試行錯誤による金型開発では安全マージンを定量化することが困難であり、業界は成形限界図(FLD)を中心とした予測エンジニアリング手法へと徐々に移行しつつあります。AutoFormやPAM-STAMPなどの有限要素シミュレーションプラットフォームを使用することで、金属製ガスタンクメーカーは、鋼材を切断する前に肉厚分布を予測し、重要な領域を特定し、プロセスパラメータを最適化することができます。これにより、成形されたカスタム金属製ガスタンクの最も薄い部分が設計仕様と安全基準を満たしていることを保証できます。
金属製ガスタンクにおける壁の薄肉化と破裂のメカニズムの解明
深絞り加工において、金属製ガスタンクの半殻部分の肉厚が薄くなるのは、材料が金型キャビティに流れ込む際の応力状態の変化によるものです。フランジ部では、半径方向の引張応力と接線方向の圧縮応力が同時に作用します。前者は材料を金型キャビティに流し込む力となり、後者は材料の変形抵抗によって生じます。
半径方向の引張応力が材料の塑性流動限界を超えると、肉厚が減少し始める。この肉厚減少は、金属製ガスタンクの角部で最も顕著に現れる。角部では、曲率が急激に変化するため、材料は流動ではなく伸張によって形状変化を補正せざるを得なくなる。
肉厚減少は均一に分布するわけではありません。金属製ガスタンクの深絞り加工では、パンチ半径部で最大の肉厚減少が発生し、ダイ半径が小さくなるにつれて肉厚減少の度合いが増します。局所的な肉厚減少が臨界値に達すると、材料はネッキング段階に入ります。これは、成形限界線図(FLD)で定義される破壊の前兆です。ひずみ経路が成形限界曲線(FLC)を横切ると、微小亀裂が発生し、急速に伝播して肉厚を貫通する破壊へと発展します。
特注金属製ガスタンクなどの圧力容器では、肉厚減少から破断に至る一連の事象は特に危険です。肉厚不足は圧力安全率を直接低下させ、微小亀裂は従来の目視検査では検出できない場合が多いからです。この力学的メカニズムを理解することは、その後の金型設計の最適化やシミュレーションによる肉厚減少の制御を行うための前提条件となります。
金属製ガスタンクのプレス加工における肉厚減少と破損の根本原因
金属製ガスタンクのプレス加工における肉厚減少および破損の主な原因は、金型形状(保持力、絞りビード配置、フィレット半径)、加工条件(潤滑、パンチ速度、絞り比)、および材料特性(伸び、異方性、エッジ品質)の3つです。これらの要因はそれぞれひずみ経路を変化させ、局所的な肉厚減少が成形限界を超える原因となる可能性があります。
金型設計パラメータ
特注金属製ガスタンクの成形工程において、金型の形状はひずみ経路を直接決定します。ブランク保持力(BHF)は精密に調整する必要があり、BHFが不足するとしわが発生し、過剰になるとパンチの角付近で破れが生じます。
パンチの半径は特に重要です。部品の壁がパンチから離れると、壁の厚さが最小になります。半径が小さいほど引張応力が集中し、局所的な薄肉化が加速されます。
ドロービードの形状も複雑さを増す要因となる。凸状の縁の高さを上げるとシワは抑制されるが、薄くなる傾向が強まり、一方、裏側の縁の半径を大きくすると逆の効果が生じる。
加圧式金属製ガスタンクの用途では、金型半径のわずかなずれでも、重要な角部における肉厚の完全性を損なう可能性がある。
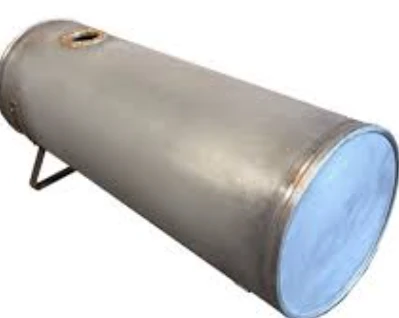
深絞り加工による金属製ガスタンクの製造条件
金属ガスタンクの深絞り加工における摩擦と流れのダイナミクスは、加工パラメータによって決まります。潤滑効果は摩擦係数によって定量化できます。深絞り加工されたステンレス鋼の場合、摩擦係数が0.024のときに最小肉厚減少率は5.42%ですが、摩擦係数が0.17を超えると、亀裂発生の傾向が著しく高まります。
パンチ速度の影響も同様に大きい。速度を上げると歪みの集中が悪化し、最大肉厚減少は常にパンチ先端の半径部分で発生する。パンチ速度を下げると、肉厚分布の均一性が向上する。
金属製ガスタンクの製造においては、潤滑と速度の相互作用を最適化することが、成形形状全体にわたって均一な肉厚を維持するために極めて重要である。
金属製ガスタンクの材料
ブランク材の機械的特性は、カスタム金属製ガスタンクの成形性を根本的に決定づける。破断伸びは延性の主要な指標であり、一方、塑性異方性(ランクフォードr値で定量化される)は、圧延方向に対する肉厚減少挙動に大きな影響を与える。
面内異方性の高い材料は、深絞り加工時に耳状欠陥が発生しやすく、そのため肉厚制御が難しくなります。成形限界線図(FLD)は、これらの変数を総合的に考慮し、安全な変形と破壊の境界を定義します。
加圧式金属ガスタンク用途においては、均一伸びが高く異方性が制御された深絞り加工用鋼材の選定は必須条件であり、製品出荷前に材料認証によってFLD要件への適合性を確認する必要があります。
たった4ステップ
オンラインカスタム金属加工部品
専門家チームに連絡して、デジタル金属加工サービスの効率と経済的メリットを体験してください。
デザインファイルをアップロードする
STL、STEP(.stp)、IGES(.igs)、(。ZIP)、またはPDF。
また、サンプルまたはアイデアである
見積もりと設計分析
インスタントファクトリ見積もりとDfMレポート、最も合理的なソリューション。
製造開始
デジタルプロセスは、24時間以内に注文タスクを開始できます。
納期について
3000人以上のグローバル企業のバイヤーによって承認された配達の約束を守る。
金属製ガスタンクの深絞り加工用金型設計
金属製ガスタンクの深絞り加工における従来の金型設計は、主に試行錯誤に頼っており、肉厚減少による破損に対する安全マージンを定量的に評価することができませんでした。Suproは、成形限界図と有限要素解析に基づく予測エンジニアリング設計に移行し、金型製造前に体系的なリスク評価、パラメータ最適化、検証を行うことで、コストのかかる反復的な手直し作業を回避しています。
試行錯誤アプローチの限界
金属製ガスタンクの金型開発には、試行錯誤による方法が依然として伝統的な手法であるが、その限界は大きい。金型試作費用だけで深絞り金型の総コストの約30%を占め、金型の修正からプレス機での再テストまでの各工程には通常数ヶ月を要する。
特注金属製ガスタンクの半殻など、複雑な形状を伴う多段階深絞り加工では、中間金型の形状、ブランク形状、板厚、保持力、潤滑条件など、多数のパラメータを評価する必要があります。試行錯誤の方法では、このような多変量環境を体系的に最適化することはできません。
さらに、局所的な肉厚減少などの重大な欠陥は、試運転中の目視検査では検出できない場合が多い。つまり、金型は初期試運転には合格するものの、量産時に規格外の肉厚になる可能性がある。これは、肉厚の健全性が安全マージンを直接左右する加圧金属ガスタンク用途においては、到底許容できないリスクである。
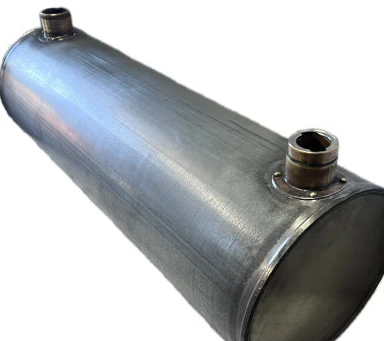
予測工学の必要性
予測工学は、カスタム金属製ガスタンクの金型設計における試行錯誤アプローチの根本的な欠点を克服するものです。成形限界線図(FLD)は、成形性を評価するための定量的な枠組みを提供し、安全な変形と局所的なくびれや破断との境界を定義します。
AutoFormやPAM-STAMPといった有限要素解析プラットフォームは、仮想プロトタイピングをサポートしており、物理的なプロトタイピングの反復作業を不要にします。これらのプラットフォームの予測能力は十分に実証されており、深絞り加工部品のシミュレーション結果では、厚さ予測の誤差が実験結果と比較してわずか5.45%であることが示されています。
業界の事例研究は、このアプローチの有効性をさらに裏付けています。ある自動車部品サプライヤーは、PAM-STAMPシミュレーションを使用して金型設計サイクルを6~12ヶ月から1ヶ月に短縮し、金型性能は予測結果と完全に一致しました。
金属製ガスタンクメーカーにとって、シミュレーション主導型の開発モデルを採用するということは、重要な肉厚減少箇所を特定し、ドロービードの形状を最適化し、鋼材を切断する前に安全率に基づいて肉厚を検証することを意味します。これにより、コストのかかる再加工を回避し、最初の生産ロットから寸法精度を確保できます。
信頼性が高く費用対効果の高いものをお探しですか
中国の金属加工メーカー
150,000を超えるOEM金属加工製品が、5,000を超える世界中のバイヤーに提供されました。
そしてそれから利益を得る!
AutoFormとPAM-STAMPを用いた金属製ガスタンク用プレス金型のシミュレーション主導型開発
金属製ガスタンク成形プロセスにおけるシミュレーション主導の金型開発は、AutoFormとPAM-STAMPという2つの業界標準プラットフォームに依存しています。AutoFormは、深絞り、再プレス加工、トリミング、フランジ加工、ヘミング加工などのプロセスを高速かつ正確にシミュレーションすることを可能にし、強力なスプリングバック予測機能を提供します。
PAM-STAMPは、多段階加工に対応し、超高強度鋼(UHSS)やアルミニウムなどの先進材料を取り扱い、薄肉化、しわ、破断といった複雑な形状における重要な成形性問題を予測します。そのシミュレーション精度は徹底的に検証されており、深絞り加工部品に関する検証研究では、予測された厚さ値と実験結果との偏差はわずか5.45%でした。
特注金属製ガスタンクの場合、主要なシミュレーション出力には、局所的な肉厚減少領域を特定するための肉厚分布マップ、破壊リスクを評価するための成形限界図(FLD)、およびその後の溶接位置合わせに影響を与えるスプリングバック予測が含まれます。
反復的な最適化機能も同様に重要であり、エンジニアはブランクのクランプ力、ドロービードの形状、潤滑係数、パンチ速度など、さまざまなパラメータを体系的に評価できる。
この仮想プロトタイピング手法は、費用のかかる物理的なプロトタイピングの反復作業を不要にします。その結果、最初の生産ロットから寸法精度が確保され、高額な手直し作業を回避し、金型開発サイクルを大幅に短縮できます。
金属製ガスタンクの薄肉化を制御するための実用的な工学的対策
深絞り加工された金属製ガスタンクにおいて、肉厚減少の問題に対処するための実用的な対策は3つあります。それは、絞りビードの形状を最適化すること、高応力領域における肉厚公差を許容すること、そして十分な伸びと制御可能な異方性を持つ材料を選択することです。これらの対策を組み合わせることで、破損のリスクを低減し、特注金属製ガスタンクの完全性を確保できます。
ビーズ描画最適化
特注金属製ガスタンクの深絞り加工において、絞りビードの形状は肉厚分布に大きな影響を与える。
ドロービードは、板金を繰り返し曲げ伸ばしすることで金型キャビティへの材料の流れを制御し、しわの発生を抑制する拘束力を生み出します。しかし、この拘束には代償が伴います。体系的な最適化研究によると、ドロービードの高さと半径が肉厚減少に影響を与える主要なパラメータであり、それぞれ41.78%と43.6%を占めています。
ドロービードの高さを上げると、しわの発生を効果的に抑制できる一方で、局所的な薄化を必然的に悪化させる。逆に、リバースドロービードの半径を大きくすると、逆の効果が生じる。
特注の金属製ガスタンクの場合、シミュレーションに基づくドロービード最適化、つまりビードの高さ、半径、位置を繰り返し評価することで、エンジニアはしわの発生を防ぎつつ、肉厚の減少を抑制するというバランスを取ることができる。
完全に最適化されたドロービード形状は、しわと薄肉化の両方を同時に最小限に抑えることで、成形性を大幅に向上させることができる。
厚さ公差
加圧式金属ガスタンク用途では、重要な部分の肉厚公差を指定することは選択肢ではなく、安全上の必須要件です。深絞り加工では必然的に肉厚の不均一性が生じ、特にパンチの角半径部分、つまりワークピースの壁がパンチとの接触を失う部分で肉厚の減少が最も顕著になります。
従来の手法では公称肉厚の達成に重点が置かれていたが、圧力容器の設計には異なるアプローチが必要である。成形後の最小肉厚が圧力容器の安全率要件を満たすように、高応力領域では十分な肉厚を確保しなければならない。
そのためには、許容可能な薄肉化限界を事前に定義する必要があり、その後、重要な角部における予測される薄肉化がこれらの限界内に収まるように金型形状を設計しなければならない。
金属製ガスタンクの製造においては、これは厚み公差が金型設計の入力パラメータであって、出力結果ではないことを意味する。つまり、プロセス設計においては、最も高い圧力応力がかかる箇所に十分な材料が保持されるようにしなければならない。
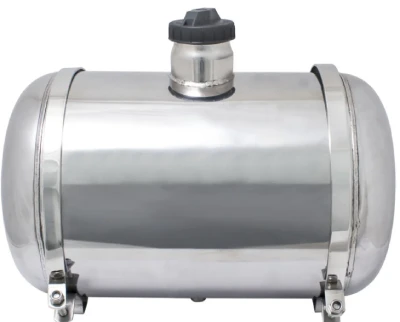
特注金属製ガスタンクの材料選定と準備
材料の選択は、金属製ガスタンクを過度の薄肉化や破損なく深絞り加工できるかどうかを根本的に左右する。材料特性の中でも、延性(破断伸び)と法線異方性(ランクフォードのr値)の2つが特に重要である。
延性が高いということは、くびれが生じる前に塑性変形できる能力が大きいことを意味し、一方、法線異方性が高いということは、絞り加工中の肉厚減少に対する抵抗力が高まることを意味する。
深絞り加工用鋼(ギャップレス鋼(IF)など)は、優れたR値と均一な伸びにより、肉厚減少に対する耐性において、従来の絞り加工用鋼を常に上回る性能を発揮します。
特注金属製ガスタンク用途では、一般的にHP295鋼が指定されます。その微細構造、組織、降伏比、および塑性ひずみ比(R値)が重要な選定基準となります。
機械的特性に加え、ブランクの準備も同様に重要です。バリやエッジの層間剥離は応力集中点となり、成形時に亀裂を引き起こす可能性があります。金属製ガスタンクの製造においては、材料認証でFLD規格への適合性を確認する必要があり、最初の絞り加工を行う前に、応力集中点を排除するために、ブランクはエッジ品質規格に従って準備されなければなりません。
信頼できるカスタム板金製造会社をお探しですか?
Supro MFGの専門チームに相談する
競争力のある工場出荷時の価格については、お問い合わせください。
と技術サポートサービスのフルレンジ。
典型的な事例研究 ― 金属製ガスタンク半殻のコーナー半径部の薄肉処理
金属製ガスタンクの製造において、各半殻の角の半径部分は、肉厚が薄くなる最も重要な箇所である。
コーナー半径が8~12mmの一般的な金属製ガスタンクの半殻では、この部分の材料は金型キャビティに引き込まれる際に、激しい曲げと伸張を受けます。この部分のひずみ経路は、成形限界曲線(FLC)に近づくか、それを超えることが多く、そのため、初期のくびれや潜在的な破断が発生する主要な箇所となります。
例えば、コーナー半径が10mmに指定された鋼鉄製ガスタンクの半殻を製造する場合を考えてみましょう。従来のパラメータを用いた初期の金型試作では、コーナー部分の肉厚減少率が25%を超え、圧力容器用途で一般的に指定される上限値である20%をはるかに上回ることが判明しました。
さらに、肉厚減少は不均一に分布しており、パンチ先端付近で肉厚減少が最も顕著であった一方、フランジ付近は比較的厚いままであった。この局所的な肉厚減少は、成形後の最小肉厚が設計要件を下回るため、圧力容器の安全マージンを直接的に損なう結果となった。
この問題に対処するため、シミュレーションに基づく対策が必要となった。AutoFormソフトウェアを用いて、1989年にBarlatとLianが提唱した降伏基準と併せて成形プロセスをモデル化した。シミュレーション結果によると、パンチ先端半径とダイコーナー半径を大きくすることで薄肉化率を低減できるが、その代償としてパンチング力が増大することが示された。
さらに重要な点として、ドロービードの形状が最適化されました。凸エッジの高さを上げるとシワの発生は抑制されますが、薄肉化が悪化します。一方、逆エッジの半径を大きくすると、逆の効果が生じます。最適化された構成により、これらの相反するパラメータのバランスが取れ、コーナーの薄肉化率が25%から約18%に低下し、許容範囲内に収まりました。
再設計された金型は実験的に検証され、厚み測定の結果、シミュレーション予測からの偏差は5.45%以内であることが確認されました。最終結果:特注の金属製ガスタンク半殻は、重要なコーナー半径において均一な肉厚を示し、製造開始以来、寸法仕様と圧力封じ込め安全要件の両方を満たしています。
結論
金属製ガスタンクの深絞り加工における肉厚減少と破損という長年の課題は、試行錯誤による金型開発では解決できません。前述のとおり、局所的な肉厚減少のメカニズムは十分に解明されており、その根本原因である金型形状、加工条件、材料特性などは、予測工学によって制御可能です。
AutoFormやPAM-STAMPといったシミュレーションプラットフォームを活用し、ドロービードの最適化、肉厚公差の許容範囲、厳密な材料選定といった実務的な対策と組み合わせることで、これらのアプローチは、あらゆるカスタム金属製ガスタンクの成形肉厚が圧力保持要件を満たすことを保証します。
Suproは、特注金属製ガスタンクの専門メーカーです。高度な設備、豊富な製造経験、そしてプロフェッショナルなエンジニアリングチームを活用し、世界中の3,000社以上のお客様に完璧な特注金属製ガスタンクサービスを提供し、メーカー直販価格をご提示いたします。
技術仕様、カスタマイズされたプロジェクトソリューション、またはOEMパートナーシップに関するお問い合わせは、Suproまでお気軽にご連絡ください。当社の専門エンジニアリングチームは、お客様専用のアプリケーションソリューションを常にご提供できるよう準備しております。






