




El estampado progresivo es un proceso de conformado de metales de alta velocidad en el que una tira de material, alimentada continuamente desde una bobina, pasa secuencialmente por múltiples estaciones dentro de un mismo juego de troqueles. Cada estación realiza una operación de procesamiento distinta (punzonado, troquelado, doblado, acuñado o embutición profunda) hasta que la pieza terminada se separa del soporte en la estación final. La productividad oscila entre 7 y 1,500 piezas por minuto, con tolerancias dimensionales de ±0.025 milímetros que se pueden lograr durante millones de ciclos.
Sin embargo, este nivel de rendimiento depende de un requisito indispensable: el posicionamiento preciso de la tira en cada estación. Un troquel progresivo típico contiene de 4 a 30 estaciones, cada una diseñada en función de la operación anterior.
Cuando la tira avanza correctamente, el proceso de estampado con troquel progresivo ofrece una producción uniforme con una desviación mínima. Sin embargo, una vez que se produce una desalineación, las consecuencias desencadenan una reacción en cadena: los errores de posición iniciales, inicialmente a escala micrométrica, se acumulan en las distintas estaciones, lo que a menudo resulta en tasas de desperdicio superiores al 15 %. En casos graves, esto incluso puede dañar el troquel de estampado progresivo, provocando paradas de producción.
Este artículo examina las tres fuentes principales de errores de alineación en el estampado progresivo personalizado: errores de paso, fallos en la calibración de los pines piloto y sincronización incorrecta de la liberación del alimentador; analiza el mecanismo por el cual se acumulan los errores en las distintas estaciones y propone estrategias correctivas correspondientes basadas en principios fundamentales de depuración de matrices y procedimientos de diagnóstico.
Definición de desalineación en el estampado con troquel progresivo
En un entorno de estampado con troqueles progresivos de alta velocidad, la desalineación se refiere a cualquier desviación entre la posición real de una tira de metal y su posición de diseño a medida que pasa por las distintas estaciones del troquel. Un troquel progresivo típico contiene de 4 a 30 estaciones, cada una de las cuales realiza una operación específica, como punzonado, troquelado, doblado, acuñado o embutición profunda. Estas estaciones están dispuestas a intervalos precisos (es decir, paso) que coinciden con la distancia de avance de la tira en cada ciclo.
La precisión de todo el sistema se basa en un principio fundamental: si bien el alimentador de bobinas y el sistema de transporte mueven la tira de una estación a la siguiente, su función es simplemente posicionar la pieza de trabajo cerca de la ubicación objetivo para que los mecanismos de posicionamiento de la matriz (principalmente pasadores guía) puedan realizar la alineación final a nivel micrométrico.
Los pasadores guía corrigen los errores mínimos causados por cada avance al insertarse en orificios de alineación preperforados en la tira. Cuando este proceso de posicionamiento falla, ya sea por un error de paso, una desviación en la calibración de los pasadores guía o una sincronización incorrecta entre el avance y la liberación de los pasadores guía, se produce una desalineación.
Las consecuencias son acumulativas: un error de posicionamiento de 0.1 milímetros en una estación puede amplificarse hasta alcanzar entre 0.3 y 0.5 milímetros al llegar a la estación final. Para aplicaciones exigentes, la repetibilidad de los troqueles progresivos modernos debe mantenerse en el rango de 5 a 10 micrómetros (μm); por lo tanto, cualquier desviación que supere este rango puede provocar desviaciones dimensionales en las piezas estampadas, un desgaste acelerado del troquel o incluso daños en el mismo.
En resumen, la desalineación es la "chispa inicial" que perturba la estabilidad del proceso de estampado con troquel progresivo y es una variable crítica que debe controlarse en su origen.
Principales causas de desalineación en troqueles de estampado progresivo
La desalineación en el estampado con troqueles progresivos se debe principalmente a errores de paso, desviaciones en la calibración de los pasadores guía y una sincronización incorrecta de la liberación de la alimentación. Si bien estas tres fuentes de falla son independientes, a menudo se combinan, comprometiendo directamente las referencias de posicionamiento y la repetibilidad entre estaciones, y constituyendo la causa principal de fallas en cascada posteriores.

Error de tono
El paso (también conocido como longitud de avance) se refiere a la distancia que avanza la tira durante cada ciclo de estampado con troquel progresivo. Se produce un error de paso cuando la longitud de avance real se desvía de la distancia de avance diseñada. Esto puede deberse a los siguientes factores:
En primer lugar, la calibración de los rodillos de alimentación es incorrecta. Estos rodillos sujetan la tira y giran en un ángulo específico para avanzar el material en un incremento. Si la distancia de rotación no está calibrada correctamente, se produce un desfase constante en cada ciclo.
En segundo lugar, el deslizamiento de los rodillos de alimentación. Una presión desigual de los resortes en los lados izquierdo y derecho del alimentador puede provocar que el material se deslice, especialmente al procesar láminas más gruesas.
En tercer lugar, la curvatura de la bobina. La curvatura (es decir, que los bordes de la bobina no estén rectos) puede originarse en la bobina de alimentación durante el proceso de corte o ser causada por la niveladora o enderezadora. Una curvatura pronunciada afecta el rendimiento de la alimentación y provoca un desplazamiento lateral.
Cuarto, la tensión del anillo de recogida. Si los rodillos de alimentación se liberan demasiado pronto, el peso del anillo flojo entre el alimentador y la bobina puede desviar la tira de su posición prevista.
Errores de calibración en los pines piloto
Los pasadores piloto son el mecanismo de posicionamiento principal en las matrices progresivas. Estos pasadores cilíndricos, que han sido endurecidos y rectificados, se montan en la matriz superior y se acoplan con los orificios preperforados en la tira para corregir errores de alimentación antes de que se realice la operación de conformado. Los errores de calibración en los pasadores piloto generalmente se manifiestan de las siguientes tres maneras:
En primer lugar, un acoplamiento insuficiente de las guías. El diámetro efectivo de los pasadores guía debe extenderse más allá de la superficie de la almohadilla de presión o de liberación para posicionar correctamente la pieza antes de aplicar presión para fijarla. Si los pasadores guía no se acoplan completamente antes de que la almohadilla de presión sujete la tira, los orificios guía se desalinearán; los pasadores guía pueden deformarse, doblarse o incluso romperse por completo.
En segundo lugar, la holgura de la guía es incorrecta. La holgura alrededor de los pasadores guía viene determinada por el espesor de los materiales de estampado progresivo, las dimensiones de la pieza y los requisitos de tolerancia. Una holgura insuficiente provocará que la pieza se eleve junto con los pasadores guía; una holgura excesiva dará lugar a una desviación de posición.
En tercer lugar, el desgaste o daño de los pasadores guía. Los pasadores guía se desgastan durante el ciclo de producción del estampado progresivo personalizado. Cuando los pasadores guía pierden su forma cónica o se atascan, su precisión de posicionamiento disminuye, lo que genera errores acumulativos.
Sincronización incorrecta de la alimentación/liberación del piloto
La liberación de la alimentación se refiere al momento en que los rodillos de alimentación liberan activamente la tira cuando los pasadores piloto comienzan a entrar en los orificios guía de la tira, lo que permite que la tira flote libremente durante el proceso posterior de cierre de la matriz, y los pasadores piloto completan de forma independiente el posicionamiento final.
Si la liberación se produce demasiado pronto, la tira experimentará un ligero retroceso debido a la tensión inversa del cabrestante de recogida tras la apertura de los rodillos, lo que provocará una desviación negativa en la dirección longitudinal; si la liberación se produce demasiado tarde, los rodillos seguirán sujetando la tira y los pasadores piloto estarán sometidos a fuerzas de cizallamiento laterales excesivas durante el proceso de alineación forzada, lo que puede provocar el alargamiento de los orificios guía en casos leves o la rotura de los pasadores piloto en casos graves.
En el proceso de estampado con troqueles progresivos , la ventana de liberación ideal debe ajustarse cuando la sección cónica de la guía (punta de bala) de los pasadores piloto entra en contacto con la abertura del orificio, pero antes de que entren en la sección recta; esta ventana suele abarcar un rango de ángulo del cigüeñal de 5° a 10°. Para los troqueles de estampado progresivos equipados con un elevador, también es necesario asegurarse de que el elevador haya subido la tira al plano de alimentación antes de que los rodillos puedan cerrarse y sujetarla de nuevo; de lo contrario, la tira se desplazará de su posición inicial al caer, lo que provocará una desviación en la longitud de alimentación para el siguiente ciclo.
¿Está buscando confiable y rentable
Fabricante chino de estructuras metálicas
Más de 150,000 5,000 productos de fabricación de metal OEM entregados a más de XNUMX compradores globales.
¡Y benefíciate de ello!
Mecanismos de falla en cascada en el proceso de estampado con troqueles progresivos: cómo se acumulan los errores
El aspecto más insidioso de la desalineación en los troqueles de estampado progresivo reside en su naturaleza acumulativa. Los errores de posicionamiento introducidos en las primeras estaciones no existen de forma aislada, sino que se acumulan continuamente a lo largo de las operaciones posteriores.
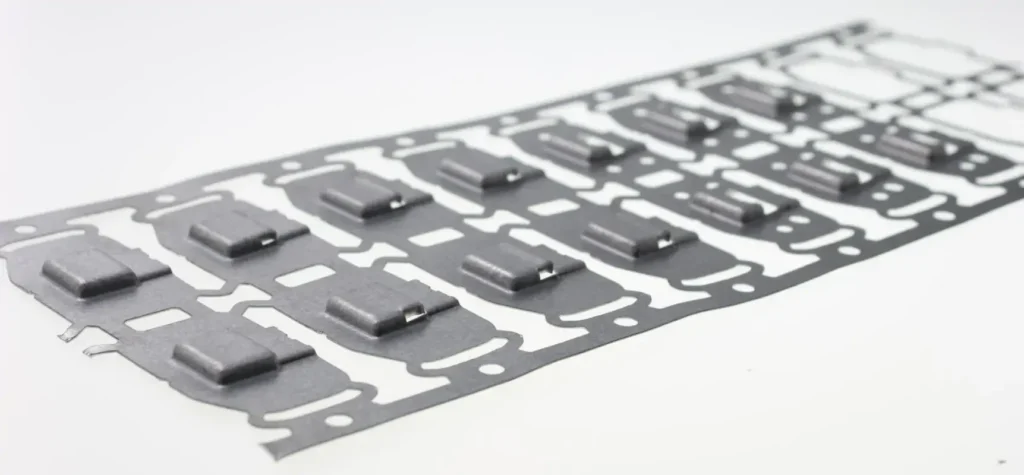
Desviación acumulada entre estaciones
En el estampado progresivo personalizado, la naturaleza de la desviación acumulativa radica en el hecho de que las referencias de posicionamiento para las estaciones subsiguientes se derivan de características ya mecanizadas en la estación anterior, en lugar de coordenadas absolutas teóricas.
Un dado progresivo típico tiene entre 4 y 30 estaciones. El error de posicionamiento en la estación N no se produce de forma aislada, sino que es la suma de todos los desfases de posición introducidos en las estaciones 1 a N-1. Según la teoría de propagación de errores, la desviación total es aproximadamente igual a la suma algebraica de las desviaciones en cada estación.
Si se produce una desviación de paso de 0.02 mm en una estación determinada y esta se propaga a través de cinco estaciones subsiguientes, la desviación acumulada en la estación de doblado final puede superar los 0.07 mm; mientras que las piezas de chasis aeroespaciales o automotrices normalmente requieren tolerancias dimensionales críticas que se encuentren dentro de ±0.05 mm.
Esta superposición no lineal no solo provoca que las características finales de punzonado y conformado se desvíen de la línea central teórica, sino que también altera la fase relativa entre las estaciones, causando interferencia entre el movimiento lateral del carro y la sincronización de la alimentación de la tira, lo que resulta en que la relación posicional entre los orificios de punzonado laterales y los orificios de alineación exceda las especificaciones.
Para controlar estos errores, es necesario planificar estaciones de corrección (estaciones de reimpresión) durante la fase de diseño del proceso de estampado con troquel progresivo. Al adoptar una estrategia de posicionamiento sin restricciones para restablecer la referencia, se interrumpe la transmisión de desviaciones desde las estaciones anteriores a las posteriores.
Fallos secundarios
La consecuencia directa de las desviaciones acumuladas es la falta de tolerancia dimensional en la pieza estampada con troquel progresivo, mientras que las fallas secundarias se refieren a los daños indirectos sufridos por el propio troquel y el sistema de proceso.
Cuando los pasadores piloto se someten continuamente a fuerzas de corrección lateral que superan sus tolerancias de diseño, las paredes internas de los orificios guía pueden sufrir deformación por extrusión unilateral o incluso desgarro. El consiguiente aumento del diámetro del orificio debilita aún más la rigidez de la restricción de posicionamiento de las estaciones subsiguientes, creando un ciclo de retroalimentación positiva de «mayor desviación → menor posicionamiento → mayor desviación».
Al mismo tiempo, debido a la desalineación de la posición de la tira en la estación de doblado, el área de contacto real entre el punzón de doblado y el filo de corte de la matriz se desvía del punto de aplicación teórico. Esta distribución desigual de la carga puede provocar el desprendimiento localizado o el desgaste prematuro de los insertos de la matriz, lo que podría reducir drásticamente la vida útil de la matriz progresiva, pasando de los 5,000,000 de ciclos previstos en el diseño a menos de 1,000,000 de ciclos.
Las fallas secundarias más graves afectan la integridad estructural de la matriz de estampado progresivo: si una desalineación posicional provoca que los orificios guía de la placa extractora no coincidan con el centro del punzón, el momento flector lateral generado durante el cierre de la matriz puede dañar los componentes de la guía e incluso comprometer la precisión del carro de la prensa.
En la producción de estampado progresivo personalizado , las fallas secundarias causadas por desalineación suelen ser más difíciles de solucionar que un aumento en las tasas de desperdicio, ya que las causas fundamentales están ocultas, la resolución de problemas consume mucho tiempo y, a menudo, es necesario desconectar todo el conjunto de troqueles para su reparación.
La mejor manera de prevenir tales fallas es monitorear las curvas de fuerza de corte en cada estación mediante sensores durante la fase de depuración y establecer una línea base de fuerza-desplazamiento. Esto proporciona una alerta temprana en cuanto se detecta cualquier desviación en la curva, lo que permite corregir la desalineación a tiempo.
Estrategias de corrección y medidas preventivas para desviaciones de alineación en el estampado con troqueles progresivos.
Para solucionar los problemas de desalineación en el estampado progresivo, las estrategias de corrección deben centrarse en cuatro áreas clave: alineación del troquel, calibración de la sincronización de liberación, mantenimiento de los pasadores piloto y diagnósticos sistemáticos. Este enfoque interrumpe la propagación del error y restablece la coherencia en las referencias de posicionamiento entre las estaciones de trabajo.

Cómo establecer la alineación correcta de la matriz progresiva
La alineación progresiva de la matriz de estampado es un proceso fundamental para eliminar la desalineación sistemática. Su objetivo es mantener un paralelismo estricto entre el eje central de la matriz y la dirección de avance, asegurando al mismo tiempo que el plano de avance sea coplanar con la base de la matriz.
En la práctica, al instalar bloques de guía de precisión entre la placa base de la matriz y la mesa de trabajo de la prensa, y al usar un comparador de cuadrante para calibrar ambos lados de la matriz, los errores de paralelismo se pueden controlar con una precisión de 0.02 mm/m. Igualar la altura de la línea de alimentación es igualmente crítico: si el plano de salida de la máquina de alimentación está más de 0.05 mm por encima o por debajo del plano de entrada de la matriz, la tira estará sometida a una tensión de flexión adicional antes de entrar en la primera estación, lo que alterará la dirección de la fuerza sobre los pasadores piloto.
También debe verificarse periódicamente la perpendicularidad del pistón de la prensa con respecto a la mesa de trabajo; normalmente, la desviación no debe ser superior a 0.03 mm dentro de un rango de carrera de 300 mm.
Se recomienda realizar una verificación rápida de alineación antes de cada lote de producción de estampado progresivo personalizado. Introduzca manualmente una tira de configuración estándar para confirmar la concentricidad de los orificios guía de cada estación con el centro del punzón antes de iniciar la producción automatizada.
Ajuste correcto de la sincronización de la liberación del piloto
El principio de ajuste estándar es el siguiente: cuando el cigüeñal gira hasta el punto en que la punta de la sección cónica de la guía de los pasadores piloto (punta de bala) entra en contacto con el borde superior del orificio de la guía de la tira, los rodillos de alimentación deben liberarse (abrirse) inmediatamente. Este momento suele corresponder a un ángulo de carrera de la prensa de entre 180° y 195°, dependiendo de la altura de cierre de la matriz progresiva y la longitud de los pasadores guía.
Si la liberación se produce demasiado pronto, la tira experimentará una desviación negativa en la dirección longitudinal debido al retroceso causado por la tensión de recogida; si la liberación se produce demasiado tarde, se desarrollará un efecto de "tira y afloja" entre los rodillos de alimentación y los pasadores guía, lo que en el mejor de los casos provocará una deformación por compresión unilateral del borde del orificio guía y, en el peor de los casos, provocará que los pasadores guía se doblen o se rompan.
Para lograr una sincronización precisa, se requiere el uso de un interruptor de leva o un codificador angular junto con un osciloscopio para capturar las señales eléctricas y ajustar el ángulo de instalación de la leva de liberación, asegurando que la acción de liberación esté estrictamente sincronizada con el proceso físico de los pasadores piloto que entran en la tira. Una vez finalizada la depuración, la máquina debe funcionar de forma continua durante 10 ciclos a baja velocidad (por ejemplo, 20 SPM) para verificar la estabilidad de la sincronización comparando los cambios en la concentricidad de los orificios de alineación en cada estación.
Diseño y mantenimiento de pasadores piloto en matrices progresivas
Los parámetros de diseño de los pasadores piloto determinan directamente su capacidad de alineación y su vida útil. El ángulo de conicidad de la sección de guía cónica (punta cónica) suele estar entre 15° y 30°. Un ángulo menor proporciona una curva de fuerza de alineación más suave, adecuada para materiales delgados (t ≤ 1.0 mm) o aplicaciones de estampado progresivo de alta precisión; un ángulo mayor es adecuado para materiales gruesos o situaciones que requieren una mayor tolerancia de alineación.
El diámetro de la sección recta de los pasadores guía debe ser entre 0.005 y 0.015 mm menor que el diámetro nominal del orificio de alineación para garantizar la rigidez del posicionamiento y evitar atascos por interferencia.
En cuanto a los materiales, el acero rápido en polvo (como el ASP2053) o el carburo cementado (como el YG6X) son las opciones preferidas debido a su resistencia al desgaste y a la flexión; se puede aplicar un recubrimiento de TiN o TiCN a la superficie para prolongar su vida útil.
Para el mantenimiento, se recomienda inspeccionar los pasadores piloto con un microscopio después de cada 50 000 ciclos de estampado progresivo, prestando especial atención a la superficie cónica para detectar arañazos, acumulación de material o microfisuras. El diámetro de la sección recta debe medirse con un medidor neumático cada 200 000 ciclos, y se requiere su reemplazo cuando el desgaste supere los 0.01 mm del diámetro original. Cabe destacar que los pasadores piloto en una matriz progresiva deben reemplazarse en pares para evitar la introducción de fuerzas de alineación asimétricas causadas por la mezcla de pasadores nuevos y viejos.
Proceso de diagnóstico para problemas de desalineación en el estampado progresivo de alta velocidad
Cuando la tasa de desperdicio aumenta de forma anormal durante la producción de estampado progresivo personalizado, un proceso de diagnóstico sistemático puede minimizar el tiempo de inactividad. La secuencia de solución de problemas recomendada es la siguiente:
Paso 1: Inspeccione las propiedades de los materiales de estampado progresivo: verifique que la tolerancia del ancho de la tira esté dentro de ±0.1 mm y compruebe si hay rebabas u ondulaciones (curvatura) en los bordes. Estos factores son independientes de la matriz, pero afectan directamente la estabilidad de la alimentación.
Paso 2: Verifique la sincronización de liberación del pasador piloto: haga funcionar la prensa lentamente en modo de avance lento y observe si los rodillos de alimentación se abren de forma sincrónica cuando las puntas de los pasadores piloto entran en contacto con los orificios guía; si es necesario, utilice un estroboscopio para observar la consistencia de la sincronización durante el funcionamiento dinámico.
Paso 3: Solucionar obstrucciones físicas: comprobar si hay material de desecho (arrastre de virutas) entre la placa extractora y la tira, verificar que el lubricante no sea demasiado viscoso, ya que esto provoca que la tira se adhiera, y asegurarse de que los elevadores se restablezcan completamente durante la carrera de retorno.
Paso 4: Si no se detectan anomalías en los tres primeros pasos, retire la matriz progresiva de la prensa y colóquela en una máquina de medición por coordenadas (MMC) para volver a medir las distancias reales entre los centros de las cavidades de cada estación. Compare estas mediciones con los planos de diseño para verificar si un impacto prolongado ha provocado deformación plástica en la estructura de la matriz. Seguir este proceso de resolución de problemas paso a paso puede evitar la introducción de nuevas variables derivadas del ajuste indiscriminado de los parámetros del proceso de estampado con matriz progresiva.
Conclusión
Los problemas de desalineación en el estampado con troqueles progresivos no se deben a una única causa de fallo, sino que representan un proceso acumulativo de desviaciones sistémicas que se amplifican paso a paso mediante la interacción de errores de paso, desviaciones en la calibración de los pasadores piloto y una secuencia de liberación de alimentación incorrecta.
Según la práctica de ingeniería en el estampado progresivo personalizado, los errores de paso determinan la magnitud de la deriva de referencia durante cada avance; las desviaciones en la calibración del pasador piloto comprometen la consistencia de la referencia de posicionamiento; y una sincronización de liberación inadecuada provoca que los dos primeros factores se acoplen dinámicamente, manifestándose finalmente como desviaciones dimensionales inaceptables y tasas de desperdicio crecientes en la estación final.
Lo que exige mayor precaución no es la desalineación en sí, sino la negligencia al ignorar las señales de desviación sutiles y tempranas. Cuando se produce una desviación de 0.02 mm en la concentricidad de un orificio guía en una sola estación, si no se corrige con prontitud, puede acumularse fácilmente hasta superar los 0.08 mm tras pasar por cinco u ocho estaciones; una magnitud suficiente para que las dimensiones funcionales críticas de una pieza estampada con troquel progresivo superen la tolerancia de ±0.05 mm, lo que en las industrias automotriz o electrónica implica desechar todo el lote.
Por lo tanto, la solución fundamental reside en la resolución sistemática de problemas: comenzando por verificar que la altura de la línea de alimentación sea coplanar con la base de la matriz, luego calibrando la fase de liberación de las superficies cónicas de los pasadores piloto a medida que entran en los orificios guía y, finalmente, identificando anomalías microscópicas comparando los datos de referencia de las curvas de fuerza de punzonado en cada estación.
La inversión en la depuración y el mantenimiento de troqueles progresivos suele representar menos del 5 % del coste total de un proyecto, pero determina directamente más del 95 % de la estabilidad de la calidad en la producción en masa. Para los fabricantes de troqueles progresivos , pasar de la reparación reactiva de troqueles a la calibración proactiva es la clave para reducir los costes generales de fabricación y mejorar la uniformidad de los lotes.
Para consultas sobre parámetros técnicos, soluciones de proyectos personalizadas o asesoramiento sobre colaboraciones con fabricantes de equipos originales (OEM), póngase en contacto con Supro de inmediato. Nuestro equipo de ingeniería profesional está listo para ofrecerle una solución a medida en cualquier momento.







