
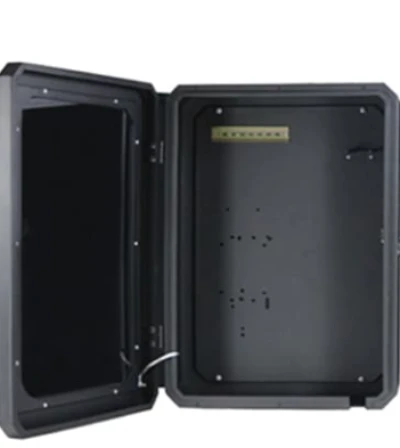










El despliegue acelerado de infraestructura de carga pública ha expuesto las casetas de las estaciones de carga de vehículos eléctricos a riesgos físicos sin precedentes: actos de vandalismo como colisiones menores de vehículos, golpes con objetos contundentes y entradas forzadas mediante la manipulación de cerraduras provocan directamente tiempos de inactividad de los equipos y altos costes de reparación.
El grado de protección IK10, definido por la norma IEC 62262, exige que la carcasa resista una energía de impacto de 20 julios (equivalente a la fuerza de impacto generada por un objeto de 5 kg que cae desde una altura de 400 mm), garantizando que el grado de protección IP permanezca inalterado tras la prueba y que los puntos de apertura y cierre de la puerta no sufran daños. Sin embargo, cumplir con el grado de protección IK10 no se reduce simplemente a aumentar el grosor del material.
Desde la perspectiva de la fabricación de carcasas para estaciones de carga de vehículos eléctricos, los modos de fallo de la aleación de aluminio de 2.5 mm y del acero inoxidable de 1.5 mm ante un impacto son fundamentalmente diferentes: el aluminio absorbe energía mediante deformación plástica, mientras que el acero inoxidable corre el riesgo de agrietarse debido a la concentración de tensiones. A nivel de diseño estructural, las bisagras ocultas, un sistema de cierre multipunto de tres puntos y el principio de ausencia de fijaciones expuestas conforman una línea de defensa sistemática que elimina las superficies de ataque externas.
Este artículo desglosa sistemáticamente la estrategia de fabricación completa para una carcasa de estación de carga de vehículos eléctricos con clasificación IK10, abarcando todo, desde la selección del material base y la ingeniería estructural hasta el control del proceso de fabricación.
Comprender la clasificación de protección IK10 y su importancia para las carcasas de las estaciones de carga de vehículos eléctricos.
La norma IEC 62262 clasifica la protección contra impactos mecánicos de las envolventes de equipos eléctricos en 11 niveles, que van desde IK00 hasta IK10, siendo IK10 el nivel de protección más alto de este sistema.
La carcasa de una estación de carga para vehículos eléctricos con clasificación IK10 debe soportar una energía de impacto de 20 julios, equivalente a la fuerza de impacto generada por un objeto de 5 kg que se deja caer desde una altura de 400 mm. Tras la prueba, la carcasa no debe presentar grietas ni deformaciones permanentes, y los componentes eléctricos internos deben permanecer intactos.
Cabe destacar que la prueba IK10 se realiza utilizando un aparato de péndulo grande con un cabezal de impacto hemisférico de 50 mm de radio; cada superficie expuesta se somete a cinco impactos, sin que se produzcan más de cuatro impactos en las inmediaciones de un mismo punto.
Desde la perspectiva de la fabricación de chapa metálica, superar la prueba IK10 depende no solo del espesor del material, sino también del diseño de la rigidez estructural; específicamente, de la dispersión de las trayectorias de transferencia de energía de impacto, la eliminación de zonas de concentración de tensiones y la capacidad de carga de las soldaduras y los pliegues. Estos detalles de ingeniería determinan directamente la integridad estructural de la carcasa de la estación de carga de vehículos eléctricos ante un impacto de 20 julios.
Selección de materiales: Cómo elegir el material base para la carcasa de la estación de carga de vehículos eléctricos.
La decisión sobre el material base para la carcasa de una estación de carga de vehículos eléctricos con clasificación IK10 es, esencialmente, una cuestión de equilibrio técnico entre aleación de aluminio y acero inoxidable. La solución estándar de la industria emplea aleación de aluminio de grado marino de 2.5 mm o acero inoxidable de grado 316/316L de 1.5 mm.
La ventaja de la aleación de aluminio reside en su capacidad para absorber energía mediante deformación plástica al impacto (deformándose en lugar de fracturarse), manteniendo así la integridad del sellado de la carcasa; el acero inoxidable, por otro lado, ofrece mayor resistencia a la tracción y a los arañazos, pero es más propenso a agrietarse debido a la concentración de tensiones en impactos de alta energía.
Carcasa de aleación de aluminio para estación de carga de vehículos eléctricos
La aleación de aluminio de grado marino de 2.5 mm es una opción de material probada para las carcasas de estaciones de carga de vehículos eléctricos con clasificación IK10. Al ser sometida a un impacto, el aluminio tiende a sufrir deformación plástica en lugar de fracturarse, absorbiendo 20 J de energía de impacto durante la deformación y manteniendo la integridad del sellado de la carcasa.
Esta característica de “deformación sin rotura” es especialmente importante en los puntos de carga públicos: si bien la carcasa de la estación de carga para vehículos eléctricos puede sufrir abolladuras, los componentes eléctricos internos permanecen intactos y el equipo continúa funcionando. La aleación de aluminio 5052 es un grado común para este tipo de aplicación.
Además, el aluminio tiene una densidad de aproximadamente un tercio de la del acero inoxidable, lo que reduce significativamente la dificultad de instalación y los costos de transporte. Su capa de óxido natural proporciona resistencia a la corrosión en entornos de alta humedad, como las zonas costeras. El recubrimiento en polvo (como el sistema AkzoNobel) mejora aún más la resistencia a la intemperie y a los arañazos de las carcasas personalizadas para estaciones de carga de vehículos eléctricos.
Carcasa de acero inoxidable para estación de carga de vehículos eléctricos
El acero inoxidable de grado 316L de 1.5 mm es una alternativa para las carcasas de estaciones de carga de vehículos eléctricos con clasificación IK10; también se puede optar por el grado 304.
El acero inoxidable posee una resistencia a la tracción superior (≥500 MPa) a la del aluminio y destaca por su resistencia a la corrosión, a los arañazos y por su estabilidad estructural a largo plazo. Sin embargo, ante impactos de alta energía, el acero inoxidable es más propenso a agrietarse debido a la concentración de tensiones. Una vez que se forma una grieta, compromete el sellado de la carcasa, permitiendo la entrada de humedad y polvo y poniendo en peligro los componentes electrónicos internos.
Esta diferencia en los modos de fallo requiere una atención especial durante la fabricación de chapa metálica para garantizar el control de calidad de las soldaduras y la eliminación de zonas de concentración de tensiones en las carcasas de acero inoxidable de las estaciones de carga de vehículos eléctricos.
Además, el acero inoxidable pesa tres veces más que el aluminio y tiene una conductividad térmica de tan solo 15–25 W/m·K (en comparación con los aproximadamente 205 W/m·K del aluminio), lo cual debe tenerse en cuenta en los diseños de disipación de calor. La selección del material debe basarse en una evaluación exhaustiva del entorno de instalación, el presupuesto y los requisitos de protección térmica.
¿Está buscando confiable y rentable
Fabricante chino de estructuras metálicas
Más de 150,000 5,000 productos de fabricación de metal OEM entregados a más de XNUMX compradores globales.
¡Y benefíciate de ello!
Diseño estructural de la carcasa de la estación de carga de vehículos eléctricos
El diseño estructural actúa como el puente de ingeniería que traduce las propiedades de los materiales en resistencia al impacto de nivel IK10. Desde la disposición de las nervaduras de refuerzo y la ocultación de las bisagras hasta el sellado integrado, cada decisión de diseño influye directamente en la respuesta estructural y los modos de fallo de la carcasa de la estación de carga de vehículos eléctricos ante un impacto de 20 J.
Espesor del panel y disposición de las nervaduras de refuerzo de la carcasa de la estación de carga de vehículos eléctricos
El grosor del panel es el punto de partida para cumplir con los estándares IK10: 2.5 mm de aleación de aluminio o 1.5 mm de acero inoxidable son los estándares de la industria. Sin embargo, simplemente aumentar el grosor no es la solución óptima. La disposición de las nervaduras maximiza la rigidez con un aumento mínimo de peso: al disponer estratégicamente nervaduras entrecruzadas en la parte posterior de los paneles de la carcasa de la estación de carga de vehículos eléctricos, la energía de impacto de 20 J se dispersa por todo el panel a través de la red de nervaduras, evitando la deformación permanente causada por la concentración localizada de tensiones.
El análisis de elementos finitos es indispensable en este proceso: la modelización mediante simulación identifica las zonas de concentración de tensiones, lo que permite realizar ajustes específicos en el espaciado y la forma de la sección transversal de los refuerzos, garantizando que cada gramo de material contribuya a la resistencia al impacto.
Además, redondear las esquinas afiladas es un principio fundamental de la ingeniería: las esquinas afiladas actúan como puntos focales naturales para las fuerzas de impacto, mientras que las esquinas redondeadas dispersan la carga a lo largo de la superficie curva.
Diseño de bisagra oculta
Las bisagras expuestas son el componente más vulnerable del sistema estructural de la carcasa de la estación de carga de vehículos eléctricos: cuando se ven sometidas a un impacto, los pasadores de las bisagras se deforman o se rompen, lo que provoca directamente que la puerta no cierre o pierda su estanqueidad.
Las bisagras ocultas alojan todo el mecanismo de pivote dentro del marco de la puerta, eliminando físicamente cualquier elemento estructural vulnerable externo. Desde el punto de vista de la ingeniería, las bisagras ocultas deben alinearse con precisión con la estructura de borde plegado del marco de la puerta; el marco en la zona de instalación de la bisagra debe tener el grosor suficiente para soportar cargas de impacto y, al mismo tiempo, garantizar un funcionamiento suave de la puerta.
Esta lógica de diseño se basa en el principio de "ningún elemento de fijación expuesto": eliminar todos los elementos externos que podrían servir como puntos de ataque.
Sellado integrado del marco de la puerta y resistencia a los impactos.
La distancia entre el marco y el panel de la puerta determina directamente la trayectoria de la transferencia de energía del impacto. La estructura de borde plegado y el diseño de marco superpuesto aumentan la longitud de la trayectoria de transmisión de la fuerza: la fuerza del impacto viaja desde el panel a través del borde plegado, el marco de la puerta y, finalmente, a la estructura principal del cerramiento; cuanto más larga sea la trayectoria, más se disipará la energía.
El sistema de sellado cumple una doble función: las juntas de espuma de poliuretano o las juntas de espuma de silicona, aplicadas in situ, no solo garantizan el grado de protección IP (IP54/IP65) de la carcasa de la estación de carga de vehículos eléctricos personalizada, sino que también absorben parte de la energía mediante deformación elástica en el momento del impacto, ralentizando la transmisión de la onda expansiva a los componentes eléctricos internos.
La clave del diseño reside en hacer coincidir la compresión de la tira de sellado con la rigidez del marco de la puerta: una tira de sellado demasiado blanda pierde su función de soporte al recibir un impacto, mientras que una demasiado dura no puede absorber la energía de forma eficaz.
El diseño integrado de sellado y resistencia al impacto combina esencialmente los dos requisitos funcionales originalmente independientes de "protección" y "sellado" en un sistema de ingeniería unificado.
Solo 4 pasos
piezas de fabricación de metal personalizadas en línea
Póngase en contacto con nuestro equipo de expertos y experimente la eficiencia y los beneficios económicos de los servicios de fabricación digital de metales.
Subir archivos de diseño
STL, STEP (.stp), IGES (.igs), (.ZIP) o PDF.
También sea una muestra o una idea.
Cotización y análisis de diseño
Cotizaciones instantáneas de fábrica e informes DfM, la solución más razonable.
Comienza la fabricación
Los procesos digitales pueden iniciar tareas de pedidos dentro de las 24 horas.
El tiempo de entrega
Cumplir las promesas de entrega, aprobadas por más de 3000 compradores de empresas globales.
Cerraduras y dispositivos antipalanca para las carcasas de las estaciones de carga de vehículos eléctricos: eliminación de las superficies de ataque externas.
Las cerraduras y los dispositivos antipalanca constituyen la última línea de defensa física en el sistema antivandalismo de la estación de carga de vehículos eléctricos. La lógica de ingeniería detrás de este diseño es eliminar todos los puntos de ataque accesibles desde el exterior, sin dejar ningún lugar donde puedan ser forzados con herramientas.
Sistema de cierre multipunto de tres puntos
Las cerraduras de un solo punto concentran la tensión bajo fuerzas de palanca, lo que resulta en una resistencia extremadamente limitada a la entrada forzada. El sistema de cierre multipunto de tres puntos utiliza un único componente de control para accionar simultáneamente los puntos de cierre superior, medio e inferior, distribuyéndolos uniformemente a lo largo de toda la altura de la puerta de la carcasa de la estación de carga de vehículos eléctricos personalizada.
El número de puntos de cierre se puede configurar de forma flexible según la altura de la puerta, permitiendo el funcionamiento sincronizado de hasta siete o más puntos. La clave del cierre multipunto reside en distribuir las fuerzas de palanca entre varios puntos de apoyo: incluso si falla un punto de cierre, los restantes mantienen la puerta cerrada, impidiendo así que se abra por impacto.
Protección del cilindro de la cerradura y diseño antipalanca
El cilindro de la cerradura es el objetivo más directo de los ataques en el sistema antipalanca de la estación de carga de vehículos eléctricos. Los modelos de cerradura profesionales con cilindro de disco o función de candado son la configuración estándar. Las estrategias de protección más avanzadas emplean un diseño de cilindro de cerradura de giro libre, donde el cilindro puede girar libremente en estado bloqueado sin activar el mecanismo de desbloqueo, resistiendo eficazmente los ataques de torsión y perforación.
Las arandelas antitaladro y la carcasa metálica proporcionan una barrera física adicional para el cilindro de la cerradura. La carcasa presenta contornos biselados o redondeados para eliminar las superficies planas que podrían servir de punto de apoyo para herramientas de palanca, un principio de diseño coherente con la lógica de las bisagras ocultas: eliminar todos los elementos geométricos vulnerables desde el exterior.
Las cerraduras que cumplen con la clase de resistencia RC2 de la norma DIN 1630 son la opción recomendada para las carcasas de las estaciones de carga de vehículos eléctricos en exteriores.
Principio de no dejar elementos de fijación expuestos
Todos los elementos de fijación en las carcasas personalizadas de las estaciones de carga para vehículos eléctricos —incluidos los pernos de montaje de las bisagras, los tornillos de montaje de la cerradura y los remaches de conexión del panel— deben estar ocultos dentro del marco de la puerta o utilizar tornillos a prueba de manipulaciones. Los elementos de fijación metálicos visibles externamente, como las cabezas de los tornillos y los remaches, sirven como puntos de apoyo para herramientas de palanca, lo que permite a un atacante aplicar fuerza directamente con un destornillador o una palanca.
Las estrategias de ingeniería para implementar el principio de "sin fijaciones expuestas" incluyen: colocar las fijaciones en la cara interior de las bridas del marco de la puerta, usar tuercas remachables ciegas para la fijación interna o emplear tornillos avellanados cubiertos con tapones de cabeza plana. Además, los diseños modulares, como los paneles laterales reemplazables, deben lograr un equilibrio entre la facilidad de mantenimiento y la seguridad; los mecanismos de cambio rápido no deben comprometer la resistencia al apalancamiento.
¿Está buscando una empresa confiable de fabricación de chapa personalizada?
Hable con el equipo de expertos de Supro MFG
Contáctenos para precios competitivos en fábrica,
y una gama completa de servicios de soporte técnico.
Proceso de fabricación de carcasas para estaciones de carga de vehículos eléctricos: transformando el diseño en un producto con clasificación IK10.
La precisión en la fabricación es el factor decisivo para traducir el rendimiento del diseño en una resistencia al impacto con clasificación IK10. Desde el troquelado y el conformado hasta la soldadura y el ensamblaje, cada paso del proceso afecta directamente al rendimiento real de las carcasas personalizadas para estaciones de carga de vehículos eléctricos ante un impacto de 20 J, mientras que la consistencia en la producción en masa es el umbral clave para trasladar el valor de la ingeniería de los prototipos a la producción en masa.
Troquelado y conformado de precisión
El corte por láser es el proceso preferido para la etapa de troquelado de la carcasa de la estación de carga de vehículos eléctricos con clasificación IK10. La precisión del corte por láser puede alcanzar ±0.1 mm, y los equipos de alta gama pueden lograr una precisión de posicionamiento de ±0.03 mm, lo que garantiza la precisión posicional de los contornos del panel, los orificios de montaje y las líneas de plegado. Estas tolerancias dimensionales determinan directamente la alineación de los ángulos de plegado y la disposición de las nervaduras posteriores. Los bordes cortados deben estar libres de rebabas y deformaciones térmicas, ya que los defectos en los bordes pueden convertirse en fuentes de concentración de tensiones bajo cargas de impacto.
El proceso de plegado CNC es igualmente crítico: las modernas prensas plegadoras CNC pueden lograr una precisión de control angular de ±0.1°, con una precisión de plegado controlada entre 0.05 mm y 0.1 mm. Para la aleación de aluminio de 2.5 mm y el acero inoxidable de 1.5 mm, los parámetros de compensación de recuperación elástica deben ajustarse con precisión según el grado y el espesor del material para garantizar que la precisión geométrica de los elementos clave, como las bridas del marco de la puerta y los refuerzos, de la carcasa de la estación de carga de vehículos eléctricos personalizada se mantenga constante durante la producción en masa.
Control de soldadura y ensamblaje para carcasas de estaciones de carga de vehículos eléctricos
La soldadura es la etapa de la fabricación de las carcasas de las estaciones de carga de vehículos eléctricos más propensa a introducir defectos, y también es una variable clave que afecta a la resistencia al impacto IK10.
La calidad de la soldadura afecta directamente a la eficiencia de la transferencia de carga de impacto dentro de la estructura de la carcasa de la estación de carga de vehículos eléctricos personalizada: los defectos de soldadura (porosidad, falta de fusión, socavación) se agrietarán primero bajo un impacto de 20 J.
Debido a su estructura austenítica, el acero inoxidable presenta baja conductividad térmica y un alto coeficiente de dilatación térmica, lo que lo hace más propenso a la deformación térmica durante la soldadura. Las estrategias de control incluyen: asegurar las piezas con abrazaderas y dispositivos de sujeción; planificar la secuencia de soldadura para distribuir el calor de manera uniforme; utilizar soldadura intermitente en lugar de soldadura continua para reducir la concentración de calor; y controlar las holguras de las juntas y los ángulos de las ranuras.
Para la soldadura de aleaciones de aluminio , es fundamental controlar la porosidad y la degradación de la resistencia de la soldadura. El aplanamiento posterior a la soldadura y la inspección dimensional garantizan que la planitud del panel de la puerta y el paralelismo del marco se mantengan dentro de los límites de tolerancia.
Tratamiento de superficies y resistencia a la intemperie de las carcasas de las estaciones de carga de vehículos eléctricos.
El sistema de tratamiento superficial para las carcasas de las estaciones de carga de vehículos eléctricos exteriores determina directamente su resistencia a la intemperie y a los arañazos a largo plazo. El recubrimiento en polvo es la solución estándar de la industria, utilizando un sistema de recubrimiento de poliéster en polvo aplicado mediante pulverización electrostática para garantizar la adherencia del recubrimiento. El espesor del recubrimiento se controla normalmente entre 60 y 80 μm para lograr un equilibrio entre la resistencia al impacto y la flexibilidad.
Los recubrimientos de poliéster termoendurecible en polvo para uso exterior deben cumplir con estándares específicos de resistencia a la intemperie y a la corrosión; los sistemas de alta calidad pueden ofrecer una garantía de 8 años o más. La etapa de pretratamiento (desengrasado, fosfatado o cromado [para aluminio]) afecta directamente la adherencia del recubrimiento y la resistencia a la niebla salina.
Para entornos costeros o de alta humedad, se recomienda utilizar sistemas de recubrimiento en polvo de alta resistencia a la intemperie. Además, todas las áreas soldadas deben lijarse antes del recubrimiento para eliminar la escoria y los bordes afilados, garantizando así una cobertura completa sin puntos débiles.
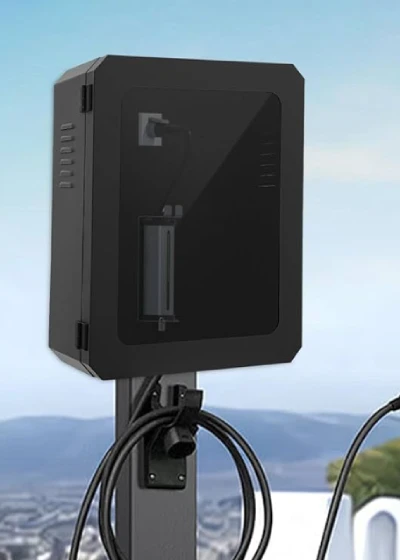
Pruebas, validación y control de calidad para carcasas de estaciones de carga de vehículos eléctricos.
Las pruebas y la validación de las carcasas de las estaciones de carga de vehículos eléctricos con clasificación IK10 deben ajustarse estrictamente al marco de la norma IEC 62262. Las pruebas se realizarán utilizando un péndulo o un aparato de caída libre con una energía de impacto de 20 julios.
Cada superficie expuesta debe resistir 5 impactos, con no más de 4 impactos en las inmediaciones de la misma ubicación. Las muestras deben ser carcasas completas, sin usar y con todos los componentes instalados. Tras las pruebas, la carcasa de la estación de carga de vehículos eléctricos no debe presentar grietas ni daños funcionales, y los puntos de apertura y cierre de la puerta deben seguir funcionando correctamente.
Superar la prueba de muestra es solo el punto de partida. Durante la producción en masa, debe establecerse un sistema de control de procesos que abarque desde la trazabilidad de los lotes de material y la consistencia en los parámetros de corte y doblado láser hasta el estricto cumplimiento de las especificaciones del proceso de soldadura.
La inspección del primer artículo (FAI) verifica que la primera unidad de cada lote coincida con la muestra certificada en cuanto a precisión geométrica y características estructurales. Las pruebas de muestreo periódicas y el control estadístico de procesos (SPC) garantizan que cada lote de carcasas personalizadas para estaciones de carga de vehículos eléctricos cumpla con los requisitos IK10. La certificación de terceros (de organizaciones como SGS, TÜV, etc.) proporciona al comprador una garantía de calidad objetiva y trazable.
Conclusión
La fabricación de carcasas para estaciones de carga de vehículos eléctricos con clasificación IK10 nunca se ha tratado de optimizar un solo paso del proceso, sino más bien de un esfuerzo de colaboración que involucra la ciencia de los materiales, la ingeniería estructural y los procesos de fabricación.
Desde el mecanismo de absorción de energía de la deformación plástica en aleación de aluminio de 2.5 mm, hasta el diseño sistemático antipalanca con bisagras ocultas y un sistema de bloqueo múltiple de tres puntos, pasando por el control del aporte térmico de la soldadura y la garantía de resistencia a la intemperie que proporciona el recubrimiento en polvo, cada decisión de ingeniería impacta directamente en la integridad estructural ante un impacto de 20 J. La fiabilidad de la producción en masa depende de la verificación continua mediante el control de procesos y la certificación por terceros.
Como fabricante especializado de carcasas para estaciones de carga de vehículos eléctricos, nuestro valor reside en transformar el estándar IK10 en una entrega de producto verificable y trazable, garantizando que cada carcasa personalizada para estaciones de carga de vehículos eléctricos supere la prueba en entornos públicos reales.
Para consultas técnicas, soluciones de diseño de sistemas o especificaciones de productos, no dude en ponerse en contacto con nuestro equipo de ingeniería en cualquier momento.






