











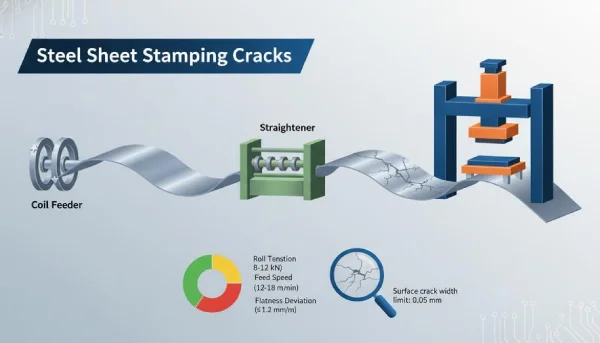
En la producción de estampado de chapa de acero, el agrietamiento en el acero de alta resistencia DP600 representa un punto crítico que afecta los índices de rendimiento y los ciclos de entrega. Como fabricante especializado en estampado de chapa de acero, Supro ha identificado, mediante un análisis exhaustivo de fallas, que más del 72 % de las grietas no se producen de forma aleatoria. Por el contrario, se concentran a lo largo de los bordes de corte y están estrechamente relacionadas con la selección de las trayectorias del proceso de estampado. La microestructura bifásica única de ferrita-martensita del DP600 provoca un endurecimiento por deformación extremadamente rápido durante el estampado. Una vez que el flujo del material supera la curva límite de conformado (FLC), las microgrietas se propagan rápidamente.
Este artículo profundiza en las causas fundamentales del agrietamiento —desde la calidad de los bordes hasta el estado de la matriz— mediante la integración de principios metalúrgicos con datos de producción de escenarios reales de estampado de acero. Ofrecemos información técnica verificable. Como fabricante de estampado de chapa de acero, nos comprometemos a ayudarle a comprender los mecanismos de fallo a través de datos de proceso transparentes, lo que permite optimizar el control de calidad de la cadena de suministro desde las primeras etapas.
¿Por qué se agrietan las láminas DP600 durante el estampado?
En el estampado de precisión de chapas de acero, el agrietamiento del acero DP600 suele deberse a mínimas fluctuaciones en los parámetros de conformado. La microestructura ferrítica-martensítica de este acero avanzado de alta resistencia acelera el endurecimiento por deformación, lo que convierte el agrietamiento de los bordes en un problema constante en el proceso de estampado de chapas de acero. Comprender estos mecanismos de agrietamiento es fundamental para garantizar la integridad de las piezas.
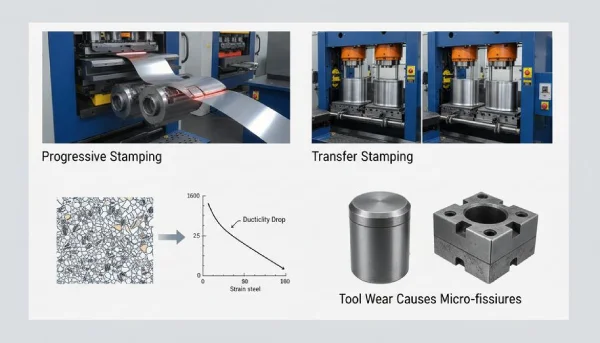
Estampado progresivo vs. estampado por transferencia: ¿Cuál provoca más grietas en los bordes?
En el estampado de chapas de acero DP600, las grietas en los bordes suelen estar relacionadas con la forma en que se organiza el proceso de estampado.
Estampado progresivo:
El recorte y el moldeado se producen en rápida sucesión.
La tensión acumulada se produce a lo largo de los bordes cortados.
La formación de grietas suele comenzar en las zonas de rebaba sometidas a tensión.
Estampado por transferencia:
Cada impacto aísla la deformación.
Menor tensión acumulada en un solo borde.
La manipulación puede dañar los bordes antes de darles forma.
Para el estampado de chapa de acero en grandes volúmenes, muchos talleres, incluido Supro Mfg, prefieren los sistemas de transferencia cuando las piezas presentan grietas repetidas en los bordes de los soportes y refuerzos para automóviles.
Efectos del endurecimiento por deformación y la estructura granular en el embutido profundo
Durante el proceso de embutición profunda en el estampado de chapa de acero, el endurecimiento por deformación se produce rápidamente.
La estructura granular del acero DP600 combina ferrita y martensita.
La ductilidad disminuye a medida que aumenta la deformación.
El conformado cerca de radios agudos fuerza al material más allá de sus límites de conformado.
Esto es lo que suele ocurrir en el estampado de acero:
La deformación se localiza en el radio del punzón.
Las propiedades del material cambian a medida que las zonas de martensita se endurecen.
Se forman microvacíos.
Las grietas se abren bajo tensión.
Desgaste de la herramienta en el punzón y la matriz que provoca microfisuras.
En el estampado de chapa de acero a largo plazo, el estado de la herramienta influye silenciosamente en los índices de defectos.
En las herramientas desgastadas: Desgaste del punzón (bordes redondeados, microdesprendimiento). Desgaste de la matriz (superficies rugosas, aumento de la altura de la rebaba). Estos problemas afectan la integridad de la superficie y provocan microfisuras en el acero DP600.
Las causas principales suelen acumularse: mantenimiento deficiente en el proceso de estampado, fatiga del acero para herramientas y holgura inconsistente.
Una vez que se forman las micromuescas, la carga de tracción durante el estampado de chapa de acero propaga rápidamente las grietas. Supro Mfg aborda este problema con ciclos de inspección de matrices programados y un control de holgura más estricto, lo que mantiene bajos los defectos de estampado y una producción constante.
piezas de fabricación de metal personalizadas en línea
Solo 4 pasos
Póngase en contacto con nuestro equipo de expertos y experimente la eficiencia y los beneficios económicos de los servicios de fabricación digital de metales.
Subir archivos de diseño
STL, STEP (.stp), IGES (.igs), (.ZIP) o PDF.
También sea una muestra o una idea.
Cotización y análisis de diseño
Cotizaciones instantáneas de fábrica e informes DfM, la solución más razonable.
Comienza la fabricación
Los procesos digitales pueden iniciar tareas de pedidos dentro de las 24 horas.
El tiempo de entrega
Cumplir las promesas de entrega, aprobadas por más de 3000 compradores de empresas globales.
Propiedades de los materiales y su impacto en el estampado de chapas de acero
El comportamiento del material puede determinar el éxito o el fracaso de una pieza durante el estampado de chapa de acero. Cuando aparecen grietas en las piezas de chapa de acero, rara vez son aleatorias. Suelen estar relacionadas con la ductilidad, el flujo del grano, las capas de recubrimiento o el endurecimiento durante el conformado. Analicemos cómo la ciencia de los materiales influye de forma sutil en el rendimiento del estampado de chapa de acero.

Límites de ductilidad y conformabilidad del acero DP600 laminado en frío.
El acero laminado en frío DP600 equilibra la resistencia y la elasticidad, pero en el estampado de chapa de acero, el margen es ajustado.
Comportamiento mecánico básico: La ductilidad disminuye a medida que aumenta la resistencia. La conformabilidad limitada aumenta el riesgo de adelgazamiento de los bordes. La alta velocidad de deformación durante los ciclos de prensado rápidos reduce la elongación.
Zonas de riesgo prácticas en el estampado de chapa de acero: doblado de radio reducido , esquinas de embutición profunda, bridas de borde recortado.
En el estampado de chapa de acero de alta velocidad, superar las curvas límite de conformado durante la simulación de ensayos de tracción suele predecir el punto de inicio de la fractura. Empresas como Supro Mfg ajustan los radios de la matriz y la fuerza de sujeción de la chapa para mantenerse dentro de los rangos de elongación seguros.
Grado del material | Fuerza de producción (MPa) | Resistencia a la tracción (MPa) | Elongación total (%) |
DP600 CR | 340-420 | 580-670 | 16-22 |
Acero dulce | 180-260 | 300-410 | 28-35 |
HSLA 440 | 300-380 | 440-550 | 20-26 |
Anisotropía: Cómo la orientación de los granos afecta la propagación de grietas
El proceso de laminado crea anisotropía en cada lámina de acero.
Formación de textura: El laminado alinea la orientación del grano. Esto genera anisotropía de tracción y resistencia direccional.
Comportamiento de las grietas: Cuando el valor r es bajo en todo el ancho, la propagación de las grietas se acelera a lo largo de los bordes de corte. Una textura desfavorable aumenta el riesgo de rotura durante el estiramiento de la brida.
En las operaciones de estampado de chapa metálica: las piezas alineadas con la dirección de laminación se estiran mejor. Una alineación a 45° puede mostrar fracturas prematuras en los bordes. Los bordes cortados con láser se comportan de manera diferente a los bordes cortados por cizallamiento.
Desequilibrio entre la resistencia a la fluencia y la resistencia a la tracción en el acero galvanizado
Las grandes diferencias entre el límite elástico y la resistencia a la tracción generan una distribución desigual de la deformación.
Desequilibrio mecánico:
Un retraso en el rendimiento elevado conlleva un flujo plástico repentino.
La recuperación elástica aumenta en los troqueles de estampado de chapa de acero.
Influencia del recubrimiento:
El acero galvanizado añade una capa de recubrimiento de acero quebradizo.
Las microfisuras en el recubrimiento pueden desencadenar una fractura dúctil subsuperficial.
Las variaciones en la microestructura local intensifican las bandas de tensión.
Según el informe de perspectivas de materiales para la industria automotriz de la Asociación Mundial del Acero de 2025, "el uso de aceros avanzados de alta resistencia sigue aumentando en las estructuras de carrocería de los automóviles, y los mayores índices de fluencia plantean nuevos desafíos en el conformado". En los talleres, el estampado de chapas de acero recubiertas requiere una lubricación cuidadosa y velocidades de estirado más lentas para evitar grietas en la superficie.
Endurecimiento por deformación durante el estampado y sus riesgos metalúrgicos
El proceso de estampado de chapa de acero parece sencillo, pero es metalúrgicamente complejo.
Concentración de deformación:
En las regiones de radio pequeño se produce una deformación plástica severa.
El endurecimiento por deformación rápido produce aumentos localizados de la resistencia.
Respuesta microestructural:
Formación de bandas de tensión.
El endurecimiento por deformación reduce la ductilidad residual.
La disminución de la tenacidad a la fractura aumenta el riesgo de microfisuras.
Cadena de fallos en el estampado de chapa de acero:
Adelgazamiento local
Aumento repentino de la dureza
Inicio de grietas en las raíces del relieve
Para el estampado de piezas de chapa de acero en grandes volúmenes , Supro Mfg suele ajustar la profundidad del grabado y añadir un recocido intermedio cuando las limitaciones de material son estrictas. Esto garantiza la fiabilidad del estampado de chapa de acero sin sacrificar la resistencia.
¿Está buscando confiable y rentable
Fabricantes de chapa de China
Más de 150,000 5,000 productos de fabricación de metal OEM entregados a más de XNUMX compradores globales.
¡Y benefíciate de ello!
Los datos indican que el 72% de las grietas en el estampado de chapas de acero DP600 se producen en los bordes.
En el estampado de chapa de acero, el estado de los bordes puede ser determinante para el éxito o el fracaso de la pieza. Los talleres que trabajan con chapa de acero DP600 conocen bien este problema: pequeñas imperfecciones en los bordes se convierten en grietas importantes durante el estampado. Analicemos cómo la calidad de los bordes influye en los resultados del conformado y estampado de chapa de acero.
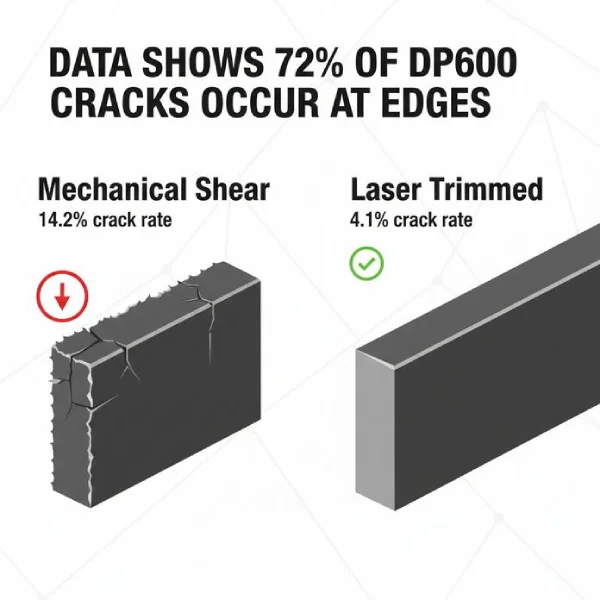
Calidad de los bordes: correlación entre precisión dimensional y acabado superficial.
Los datos de producción confirman una correlación documentada en el estampado de chapa de acero: la calidad del borde determina la resistencia al agrietamiento. Para el material DP600, el control de la holgura es fundamental: una holgura excesiva entre el punzón y la matriz aumenta la altura de la rebaba y genera tensión en el borde de corte, creando puntos de concentración de tensión. Los bordes cortados convencionalmente presentan superficies de fractura rugosas con microvacíos, que actúan como puntos de inicio de grietas durante el conformado. Por el contrario, los bordes procesados mediante estampado de precisión o corte láser presentan superficies más lisas, lo que reduce significativamente la tasa de inicio de grietas. Para los fabricantes de chapa de acero estampada, esta diferencia cuantificable impacta directamente en los índices de rendimiento de la producción.
A continuación se muestran datos comparativos de producción de pruebas de estampado realizadas con chapas de acero DP600 en el sector del estampado de automóviles:
Tipo de borde | Altura media de la rebaba (mm) | Densidad de microfisuras (por mm) | Tasa de agrietamiento en el conformado (%) |
Cizalla mecánica | 0.18 | 6.5 | 14.2 |
Blanking fino | 0.05 | 2.1 | 6.8 |
Recortado con láser | 0.03 | 1.4 | 4.1 |
Análisis no destructivo de bordes recortados frente a bordes cortados
En el estampado de chapa de acero en la práctica, no se puede arreglar lo que no se ve. Ahí es donde entran en juego los ensayos no destructivos.
Los análisis ultrasónicos muestran mayores defectos en los bordes cortados tradicionalmente. Las pruebas de partículas magnéticas revelan desgarros subsuperficiales tras un proceso de troquelado agresivo. Por el contrario, los bordes recortados, especialmente los procesados con láser, presentan un flujo metalúrgico más uniforme y menos grietas ocultas.
Principales conclusiones de las auditorías de producción:
Mayor tasa de propagación de grietas en piezas con rebabas visibles.
Ciclos de falla más tempranos durante el conformado por estiramiento
Mayor durabilidad al cambiar al recorte de precisión.
En un programa de la industria automotriz, el cambio del corte mecánico al recorte láser redujo el agrietamiento en las piezas estampadas de chapa de acero en casi un 60 %. Esto no es publicidad engañosa, es control de procesos.
Para los fabricantes que buscan superar los límites en el estampado de chapa metálica , Supro Mfg integra la inspección en línea con el recorte controlado para proteger cada borde de la chapa de acero DP600. Bordes limpios. Menos sorpresas. Piezas de mejor calidad que salen de la prensa.
Una vez identificada la causa raíz del agrietamiento, la clave reside en cómo abordarlo durante la producción. Continúe leyendo nuestro siguiente artículo: « Agrietamiento en el estampado de chapa de acero DP600: Soluciones para la optimización del proceso » para conocer estrategias de resolución específicas.
Obtenga una cotización instantánea del precio de fábrica.
Si solo tiene una idea o una muestra antigua, infórmenos.
con foto o video y obtenga nuestra cotización y soluciones de fabricación.
- Dibujos de diseño de productos o archivos de modelos 3D.
- Estándares de materiales y requisitos de apariencia.
- Demanda de cantidad de producto.
- Estándares de la industria en el campo de aplicación.
- Requerimientos funcionales
Resumen
En lo que respecta a los problemas de agrietamiento en el estampado de chapa de acero DP600, los datos de producción confirman que más del 72 % de los casos de fallo se deben a problemas en los bordes. Por lo tanto, la selección de la holgura de corte y los métodos de corte se convierte en una decisión crucial en el estampado de precisión de chapa de acero.
Supro es un fabricante profesional de estampado de chapa de acero. Gracias a equipos de última generación, una amplia experiencia en fabricación y un equipo de ingeniería especializado, ofrecemos servicios de estampado de chapa de acero de alta calidad a más de 3,000 empresas en todo el mundo, con precios directos de fabricante. Entregamos una amplia gama de productos de forma eficiente y puntual. Desde el diseño del producto y la fabricación rápida de prototipos de chapa metálica hasta la producción en masa, brindamos soporte técnico experto y una calidad excepcional. Ofrecemos soluciones de fabricación integrales con una oferta de productos altamente competitiva en precio.






