









Im Bereich des WIG-Schweißens von Aluminium haben wir beobachtet, dass Einkaufsabteilungen „Argongas mit 99.9 % Reinheit“ häufig als Standardprodukt für das Wolfram-Inertgas-Schweißen (WIG) betrachten, ohne zu erkennen, dass diese Vorgehensweise die Schweißnahtqualität beeinträchtigen, die Produktionseffizienz verringern und letztendlich die Projektkosten in die Höhe treiben kann. Der grundlegende Irrtum besteht darin, das WIG-Schweißgas für Aluminium lediglich als Schutzgas zu betrachten und dabei zu verkennen, dass es ein aktiver, dynamischer Bestandteil des Plasma-Lichtbogens selbst ist.
Beim WIG-Schweißen von Aluminium erfüllt das Gas drei entscheidende und miteinander verbundene Funktionen: Erstens schützt es vor der schnellen Bildung von Aluminiumoxid (Al₂O₃). Zweitens bestimmen sein Ionisationspotenzial und seine Wärmeleitfähigkeit direkt die Lichtbogencharakteristik und die Wärmeeinbringungskurven. Vor allem aber ermöglicht es die „kathodische Reinigung“, die die Oxidschicht während der Wechselstromzyklen aufbricht. Eine ungeeignete Auswahl oder unsachgemäße Anwendung des WIG-Schweißgases kann zu Verfärbungen der Schweißnaht, Lichtbogenanomalien, inneren Poren oder unzureichendem Einbrand führen.
Dieser Artikel befasst sich eingehend mit der präzisen Auswahl und Anwendung von GTAW-Aluminiumschweißgas und erläutert detailliert den synergistischen Kontrollmechanismus zwischen Gasfluss und elektrischen Parametern, um Ihnen ein umfassendes Verständnis und eine effektive Nutzung des GTAW-Aluminiumschweißgases zu ermöglichen.
Grundlagen – Warum das WIG-Schweißgas für Aluminium so wichtig ist
Im Bereich des WIG-Schweißens von Aluminium wird die Bedeutung des Schutzgases von vielen Entscheidungsträgern nicht vollständig erfasst. Es ist nicht bloß ein Verbrauchsmaterial, sondern ein aktives Prozessmedium während des Schweißvorgangs.
Herausforderungen bei der Reaktivität und Oxidation von Aluminium
Beim WIG-Schweißen von Aluminium steht man vor einer grundlegenden metallurgischen Herausforderung: Aluminium weist eine extrem hohe Affinität zu Sauerstoff auf. An der Luft bildet es sofort eine dünne Oxidschicht. Diese Schicht bietet zwar einen makroskopischen Schutz für das Grundmaterial, erschwert aber das WIG-Schweißen von Aluminium erheblich.
Die Oxidschicht hat einen Schmelzpunkt von ca. 2050 °C und liegt damit weit über dem Schmelzpunkt des Aluminiumsubstrats (ca. 660 °C). Wird diese Oxidschicht beim WIG-Schweißen von Aluminium nicht effektiv entfernt oder ihre Bildung verhindert, wirkt sie als starke Barriere und verursacht direkt Defekte wie mangelnde Verschmelzung und Schweißnahtverunreinigungen. Daher ist das Hauptziel beim WIG-Schweißen von Aluminium unter Schutzgas die Schaffung einer sauerstofffreien Umgebung für das Schmelzbad und die Wärmeeinflusszone, um die spontane Oxidationsreaktion bei hohen Temperaturen zu unterdrücken.
Die drei Kernfunktionen des WIG-Schweißens von Aluminiumgas
Die Rolle des Schutzgases beim WIG-Schweißen von Aluminium lässt sich in drei Aspekten zusammenfassen:
Erstens bildet das beim WIG-Schweißen von Aluminium entstehende Schutzgas eine laminare Barriere, die atmosphärischen Stickstoff, Sauerstoff und Wasserdampf wirksam ausschließt und so deren Auflösung im Schmelzbad sowie die damit einhergehende Porosität und Versprödung verhindert.
Zweitens bestimmen das Ionisationspotenzial und die Wärmeleitfähigkeit des Schutzgases als Plasmamedium direkt die Lichtbogenstabilität, die Konzentration und die Effizienz der Wärmeübertragung auf das Werkstück. Beispielsweise erhöht die Zugabe von Helium die Lichtbogenspannung und die Energiedichte signifikant.
Drittens fördert es die Kathodenzerstäubung. Während der negativen Halbperiode des Wechselstroms (Elektrode negativ) dient der Beschuss mit Ionen des Schutzgases beim WIG-Schweißen von Aluminium als wichtigster physikalischer Mechanismus zum Aufbrechen von Oberflächenoxidschichten.
Detaillierte Analyse des „Kathodenatomisierungs“-Effekts
Die Kathodenzerstäubung ist ein einzigartiges und entscheidendes physikalisches Phänomen beim Wechselstrom-WIG- Schweißen von Aluminium , dessen Wirksamkeit direkt von der Wahl des Schutzgases abhängt. Während der negativen Phase (EN) des Wechselstroms fungiert das Werkstück als Kathode und wird von beschleunigten positiven Ionen beschossen. Dieser Beschuss erfüllt einen doppelten Zweck: Erstens wird die Aluminiumoxidschicht auf der Werkstückoberfläche durch kinetische Energie aufgebrochen und abgetragen, wodurch das Grundmaterial freigelegt wird; zweitens bietet der freigelegte Bereich einen Pfad für die Elektronenemission und stabilisiert so den Lichtbogen.
Argon erzeugt aufgrund seiner idealen Masse und Ionisationseigenschaften die effektivste und gleichmäßigste Zerstäubungszone (die hellen, silberweißen Streifen, die beidseitig der Schweißnaht sichtbar sind). Ist das WIG-Schweißgas für Aluminium nicht rein genug, fließt es nicht richtig oder ist es verunreinigt, wird die Zerstäubung schwächer, ungleichmäßig oder fällt vollständig aus. Dies führt zu dunklen Schweißkanten, Einschlüssen und mangelhafter Verschmelzung bei WIG-Schweißungen von Aluminium.
Warum Sie sich für die kundenspezifischen Metallbearbeitungsdienstleistungen von Supro MFG entscheiden sollten
Bieten Sie die kostengünstigste Kostenlösung für die Herstellung und Montage von Produkten und erweitern Sie die Wettbewerbsfähigkeit der Produkte.
ein technisches Team, das sich seit mehr als 30 Jahren auf die Herstellung kundenspezifischer Schalen spezialisiert hat.
Hochmoderne Fertigungsanlagen: Branchenführende kundenspezifische Lösungen Metallgehäuse Hersteller mit eigenen Werkstätten für Blechbearbeitung, Druckguss, Präzisionsbearbeitung und Oberflächenbeschichtung.
ISO 9001-2015, PPAP III Level, RoHS, NEMA, CE und andere zertifizierte Produktionsstandards.
Englischer technischer Online-Support rund um die Uhr: Das professionelle englische Team antwortet jederzeit und schnell online auf technische Fragen der Benutzer.
Unterstützung von Benutzern bei Produktdesign, Prototypen, Serienfertigung, Oberflächenbehandlung, Montage und Verpackung, Transport und einer Reihe von Mehrwertdiensten.
Mit hauseigenen Mechanik- und Chemielabors kann es die Qualitätskontrolle des Herstellungsprozesses schnell überwachen, um die Lieferung qualitativ hochwertiger Produkte sicherzustellen.
Akzeptieren Sie die Unterzeichnung von NDA-Dokumenten, um sicherzustellen, dass die Produktinformationen der Kunden geschützt sind.
Haus-zu-Haus-Lieferung in anpassbarer sicherer Verpackung nach Einhaltung der mit dem Kunden vereinbarten Lieferdetails.
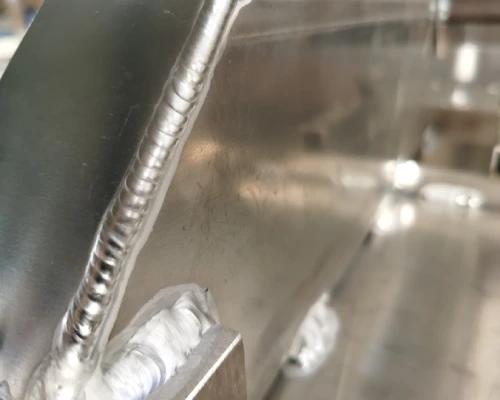
Strategie zur Auswahl des Schutzgases beim GTAW-Schweißen von Aluminium
Bei der Auswahl des Schutzgases für das WIG-Schweißen von Aluminium ist es entscheidend zu beachten, dass diese Entscheidung weit über reine Gaskosten hinausgeht. Sie beeinflusst direkt die Schweißnahtqualität, die Produktionseffizienz und die gesamten Fertigungskosten. Die hohe Reaktivität von Aluminium und der hohe Schmelzpunkt seiner Oberflächenoxidschicht erfordern, dass das Schutzgas die Kathodenzerstäubung effektiv fördert und ein stabiles Lichtbogenplasma aufrechterhält.
Reines Argongas
Reines Argon ist das Standardgas für die meisten WIG-Schweißanwendungen an Aluminium. Es bietet eine ausgezeichnete Lichtbogenstabilität, zuverlässige Kathodenreinigung und ist vergleichsweise kostengünstig. Als einatomiges Gas besitzt Argon ein niedriges Ionisationspotenzial, wodurch sich unter Wechselstrombedingungen ein stabiler, weicher Lichtbogen ausbilden lässt. Dies führt zu einer breiten, gleichmäßigen Kathodenzerstäubungszone, die die Oxidschicht auf der Aluminiumoberfläche effektiv entfernt.
Die größte Einschränkung beim WIG-Schweißen von Aluminium liegt in seiner relativ geringen Wärmeleitfähigkeit. Dies führt zu einer geringeren Lichtbogenenergiedichte, was wiederum zu geringer Einbrandtiefe und begrenzten Schweißgeschwindigkeiten führt. Bei Werkstoffen mit einer Dicke von mehr als ca. 10 mm (3/8 Zoll) erfordert das WIG-Schweißen von Aluminium mit reinem Argon typischerweise eine höhere Wärmeeinbringung (erreicht durch Erhöhung des Stroms oder Reduzierung der Schweißgeschwindigkeit) oder mehrere Schweißdurchgänge. Dies erhöht das Risiko von Werkstückverzug und steigert die Gesamtproduktionskosten. Daher ist reines Argon die bevorzugte Wahl für das WIG- Schweißen dünner Aluminiumbleche und für dekorative Schweißnähte, bei denen das Erscheinungsbild entscheidend ist.
Argon-Helium-Gemisch
Um die Wärmeeinbringungsbeschränkungen von reinem Argon zu überwinden, ist die Beimischung von Helium zum Gemisch eine Schlüsselstrategie. Helium besitzt eine höhere Ionisierungsenergie und Wärmeleitfähigkeit, wodurch beim WIG-Schweißen von Aluminium ein heißerer und konzentrierterer Lichtbogen erzeugt werden kann.
Argon-Helium-Gemische bieten drei wesentliche Vorteile: eine deutlich erhöhte Eindringtiefe (bis zu 30-50 %), die höhere Schweißgeschwindigkeiten beim WIG-Schweißen und damit eine gesteigerte Produktivität ermöglicht, und eine verringerte Porosität durch verlängerte Verweilzeit des Schmelzbades.
Übliche Mischungsverhältnisse sind:
Ar/He-Gemische im Verhältnis 75/25 werden eingesetzt, um Lichtbogeneigenschaften und Kosten in Einklang zu bringen. Für Aluminiumlegierungen mit hoher Wärmeleitfähigkeit (z. B. der 5000er-Serie) oder dickere Aluminiumquerschnitte beim WIG-Schweißen werden hingegen Helium-Anteile von 50/50 oder höher verwendet. Obwohl Helium die direkten Gaskosten erhöht, überwiegen die Vorteile hinsichtlich Produktivitätssteigerung, Reduzierung von Nacharbeiten und Verbesserung der WIG-Schweißqualität in der Regel.
Entscheidungsprozess bei der Auswahl des Schweißgases für das GTAW-Aluminiumschweißen
Um die Schweißqualität zu optimieren und die Kosten zu kontrollieren, ist die Auswahl des geeigneten WIG-Schweißgases für Aluminium entscheidend. Zu den wichtigsten zu berücksichtigenden Faktoren gehören:
Reines Argon eignet sich typischerweise für dünne Aluminiumbleche (< 1/8 Zoll oder 3 mm). Mit zunehmender Dicke sollte der Heliumanteil schrittweise erhöht werden.
Heliumgemischte Gase besitzen eine höhere Ionisierungsenergie und Wärmeleitfähigkeit, was höhere Schweißgeschwindigkeiten beim WIG-Schweißen von Aluminium ermöglicht.
Bei Verbindungsgeometrien mit tiefen Kerben oder Kehlnähten sind Gaskombinationen erforderlich, die einen höheren Wärmeeintrag erfordern.
Die Kostenbudgets müssen mit den Leistungsanforderungen in Einklang gebracht werden.
Nur 4 Schritte
Online-kundenspezifische Metallfertigungsteile
Wenden Sie sich an unser Expertenteam und erleben Sie die Effizienz und die wirtschaftlichen Vorteile digitaler Dienstleistungen im Metallbau.
Designdateien hochladen
STL , STEP (.stp), IGES (.igs), (.ZIP) oder PDF.
Seien Sie auch ein Muster oder eine Idee
Angebots- und Designanalyse
Sofortige Fabrikangebote und DfM-Berichte, die günstigste Lösung.
Die Fertigung beginnt
Digitale Prozesse können Bestellaufgaben innerhalb von 24 Stunden anstoßen.
Pünktliche Lieferung
Einhalten von Lieferversprechen, die von über 3000 Käufern des globalen Unternehmens genehmigt wurden.
Koordination und Steuerung der WIG-Aluminiumschweißparameter
Um eine gleichbleibende Schweißnahtqualität zu erzielen, ist die präzise Einstellung der WIG-Schweißparameter für Aluminium unerlässlich – es reicht nicht aus, einfach nur Werte festzulegen. Dieser Prozess weist multivariate, nichtlineare und zeitlich veränderliche Eigenschaften mit dynamischen Wechselwirkungen zwischen den Parametern auf.
WIG-Schweißen von Aluminium: Gasdurchflussrate: Präzise Steuerung
Die Gasdurchflussrate ist ein Parameter beim WIG-Aluminiumschweißen, der eine präzise Kalibrierung erfordert und nicht einfach ein- oder ausgeschaltet werden kann. Unzureichender Gasdurchfluss (z. B. unter 15 SCFH) führt zum Ausfall des laminaren Strömungsschutzes und zum Eindringen von Atmosphäre, was direkt zu Schweißnahtoxidation und Porosität führt.
Ein zu hoher Gasdurchfluss beim WIG-Schweißen von Aluminium ist jedoch ebenso schädlich. Zu hohe Durchflussraten (z. B. über 30 SCFH) erzeugen Turbulenzen, die durch den Venturi-Effekt Luft in die Schutzgasatmosphäre saugen. Der optimale Gasdurchfluss beim WIG-Schweißen von Aluminium hängt vom Düsendurchmesser, dem Abstand zwischen Brenner und Werkstück sowie der Nahtgeometrie ab.
GTAW-Schweißen von Aluminium: Reinheit und Verunreinigung des Schutzgases – Versteckte Qualitätsrisiken
Für das WIG-Schweißen von Aluminium ist Argon mit einer Reinheit von mindestens 99.996 % (Reinheitsgrad 4.6) erforderlich. Das größte Risiko liegt jedoch oft nicht in der Gasflasche selbst, sondern im Zufuhrsystem. Verunreinigungen entstehen häufig durch Feuchtigkeit in beschädigten Leitungen, Öl aus Druckluftsystemen oder durch Lufteintritt in gealterte Schläuche. Diese Verunreinigungen beeinträchtigen die Reinheit des Gases und führen direkt zu Porosität und Oxideinschlüssen in den WIG-Schweißnähten von Aluminium.
Unsere Erfahrung zeigt, dass Verunreinigungen entstehen, wenn neue Gasflaschen ohne ausreichende Spülung der Anschlussstellen an das System angeschlossen werden. Daher sind regelmäßige Reinheitsprüfungen des Schweißgases beim WIG-Aluminiumschweißen und die Verwendung von Schläuchen mit geringer Permeabilität, die speziell für das Schweißen entwickelt wurden (z. B. PVC-freie Schläuche), entscheidende Maßnahmen zur Minimierung dieses versteckten Qualitätsrisikos.
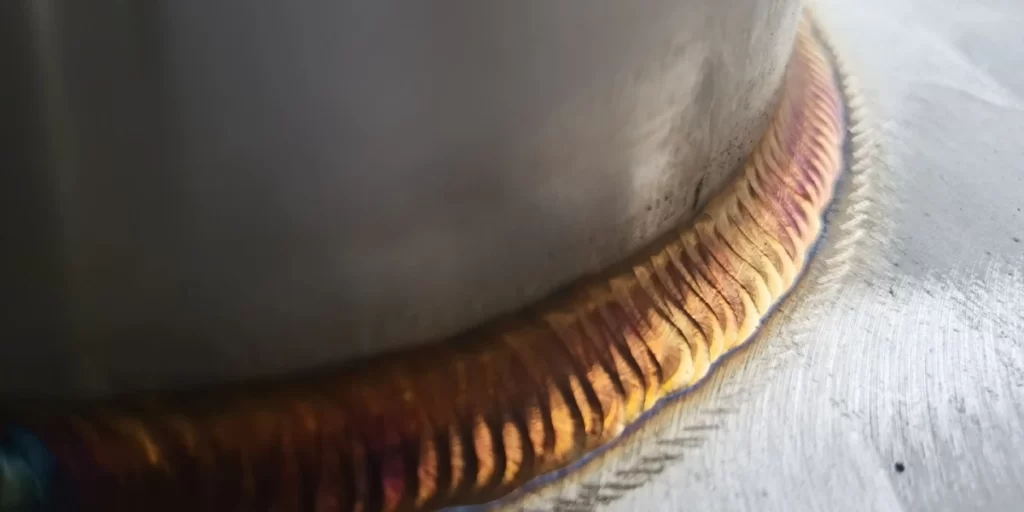
Vor- und Nachlaufzeiteinstellungen für die WIG-Aluminiumschweißparameter
Vor- und Nachströmung sind zwei gängige Parameter beim WIG-Schweißen von Aluminium. Die Vorströmung (typischerweise 0.5–1.5 Sekunden) stellt sicher, dass das Schutzgas die Luft in Brenner und Düse vor dem Zünden des Hochspannungs-Hochfrequenz-Lichtbogens vollständig verdrängt. Dadurch werden anfängliche Verunreinigungen und Oxidationen der Wolframelektrode am Zündpunkt verhindert. Die Nachströmung ist noch kritischer: Nach dem Erlöschen des Lichtbogens muss das Schutzgas das noch glühende Schmelzbad und die Wolframelektrode weiterhin schützen, bis diese unter die Oxidationsschwelle (ca. 400 °C) abgekühlt sind. Eine unzureichende Nachströmungszeit führt beim WIG-Schweißen von Aluminium direkt zu Kraterrissen am Schweißnahtende, Oxidationsverfärbungen und Abbrennen der Wolframelektrode.
Synergie zwischen Gas- und elektrischen Parametern
Die Wahl des Schutzgases und der elektrischen Parametereinstellungen beim WIG-Schweißen von Aluminium sind keine unabhängigen Variablen; sie weisen starke Synergieeffekte auf. Bei Verwendung von Heliumgemischen ermöglicht deren höheres Ionisationspotenzial die Anpassung des Elektroden-Negativanteils (EN) innerhalb der Wechselstromwellenform, um einen tieferen Einbrand bei gleichzeitig ausreichender Kathodenreinigung zu erzielen.
Diese Synergie kommt beim gepulsten WIG-Schweißen von Aluminium noch besser zur Geltung: Der hohe Wärmeeintrag während des Spitzenstroms erfordert eine zuverlässige Schutzgasabdeckung, um potenziell erhöhten Turbulenzneigungen entgegenzuwirken; die Wahl von Heliumgemischen ermöglicht die Verwendung etwas niedrigerer Spitzenströme, um die gleiche Eindringtiefe zu erreichen, wodurch die Wärmeeinflusszone reduziert wird.
Das Verständnis und die angemessene Anwendung der Synergieeffekte von Gas- und elektrischen Parametern beim WIG-Schweißen von Aluminium sind von zentraler Bedeutung für die Prozessoptimierung , die Steigerung der Schweißgeschwindigkeit und -effizienz bei gleichzeitiger Sicherstellung der Qualität.
Auf der Suche nach einem zuverlässigen kundenspezifischen Blechbearbeitungsunternehmen?
Sprechen Sie mit dem Expertenteam von Supro MFG
Kontaktieren Sie uns für wettbewerbsfähige Preise ab Werk,
und eine vollständige Palette von technischen Support-Services.
Analyse und Gegenmaßnahmen für häufige Fehler beim WIG-Schweißen von Aluminium
Das Verständnis dafür, wie Schutzgas Schweißfehler verursachen kann, ist entscheidend für die Bewertung von Aluminium-GTAW-Schweißdienstleistungen und die Qualitätskontrolle.
Dunkle Schweißkanten und Flecken
Dunkle Schweißkanten oder tiefe Flecken entstehen durch einen Ausfall des Schutzgases beim WIG-Schweißen von Aluminium. Wenn die Schutzgasatmosphäre beeinträchtigt ist, reagieren das heiße Aluminiumschmelzbad und die Wolframelektrode mit dem Sauerstoff und Stickstoff der Luft, wodurch Oxide und Nitride entstehen.
Zu den Hauptursachen gehören typischerweise:
Unzureichender Gasdurchfluss beim WIG-Schweißen von Aluminium (unter ~15 SCFH), wodurch kein wirksamer Schutzschild erzeugt wird; oder übermäßig hoher Durchfluss (über ~30 SCFH), der Turbulenzen erzeugt, die Luft mitreißen.
Leckagen oder Verunreinigungen im Gasversorgungssystem, wie z. B. gealterte Schläuche oder lose Verbindungen.
Zu großer Brennerwinkel oder zu großer Abstand zum Werkstück beeinträchtigen die Schutzgaswirkung.
Die Nachlaufzeit in den GTAW-Aluminiumschweißparametern ist zu kurz eingestellt, was während der Schweißnahtabkühlung zu Oxidation führt.
Gegenmaßnahmen: Systematisches Gasmanagement beim WIG-Schweißen von Aluminium mit kalibrierten Durchflussmessern, Sicherstellung der Gasreinheit, Festlegung einer angemessenen Nachlaufzeit basierend auf Düsengröße und Schweißstrom sowie Aufrechterhaltung zugfreier Schweißbereiche.
Dichte Porosität
Dichte Porosität zählt zu den schädlichsten und kostspieligsten Fehlern beim WIG-Schweißen von Aluminium. Wasserstoff weist eine relativ hohe Löslichkeit in flüssigem Aluminium auf, diese nimmt jedoch während der Metallerstarrung stark ab, was zu Einschlüssen und Blasenbildung führt.
Zu den Hauptquellen dieses Wasserstoffs gehören: Feuchtigkeitskontamination im GTAW-Aluminium-Schweißgaszufuhrsystem, beispielsweise durch gerissene wassergekühlte Brenner, Kondensation oder feuchte Zylinder; Verunreinigungen auf Werkstück- oder Schweißdrahtoberflächen, einschließlich Öl, Fett oder Kondenswasser; und unzureichende Vorreinigung vor dem Schweißen.
Gegenmaßnahmen: Führen Sie ein systematisches Reinigungs- und Präventionsprogramm durch. Alle Schweißbereiche und Schweißzusätze müssen gründlich gereinigt werden. Verwenden Sie im Gaszufuhrsystem für das WIG-Aluminiumschweißen hochwertige Schläuche mit geringer Permeabilität und führen Sie regelmäßige Dichtigkeitsprüfungen durch, um sicherzustellen, dass die Gasreinheit den Spezifikationen entspricht. Gewährleisten Sie einen ausreichenden und stabilen Gasfluss, um eine gleichbleibende Schutzumgebung zu schaffen.
Unzureichender Einbrand und zu geringe Schweißgeschwindigkeit
Dies ist ein direkter Hinweis auf zu geringe Wärmezufuhr und eine ungeeignete Gaswahl beim WIG-Schweißen von Aluminium. Reines Argon sorgt zwar für eine ausgezeichnete Lichtbogenzündung und Kathodenreinigung, seine geringe Wärmeleitfähigkeit begrenzt jedoch die Lichtbogenenergiedichte und die Einbrandtiefe. Bei dickeren Blechen reicht reines Argon allein oft nicht für einen ausreichenden Einbrand aus.
Lösung: Verwenden Sie ein Argon-Helium-Gemisch. Helium besitzt eine höhere Ionisierungsenergie und Wärmeleitfähigkeit, wodurch ein heißerer und konzentrierterer Lichtbogen erzeugt wird. Diese Eigenschaft ermöglicht beim WIG-Schweißen von Aluminium einen tieferen Einbrand, höhere Verarbeitungsgeschwindigkeiten und erleichtert durch die etwas längere Verweilzeit des Schmelzbades das Entweichen von Gasen, wodurch die Porosität reduziert wird.
Fazit
Zusammenfassend lässt sich sagen, dass beim WIG-Schweißen von Aluminium das Schutzgas kein gewöhnliches Verbrauchsmaterial, sondern ein aktives Prozessmedium mit strengen technischen Spezifikationen ist. Die Auswahl und die Anwendungsqualität des Schutzgases bestimmen unmittelbar die Schweißnahtqualität, die Produktionseffizienz und die gesamten Fertigungskosten.
Supro ist ein spezialisierter Hersteller von Metallverarbeitungsprodukten. Dank modernster Ausrüstung, langjähriger Fertigungserfahrung und eines professionellen Ingenieurteams bieten wir über 3,000 Unternehmen weltweit perfekte WIG-Schweißdienstleistungen für Aluminium zu Herstellerpreisen.
Supro bietet umfassende WIG-Schweißdienstleistungen für Aluminium – wir unterstützen Sie nicht nur bei der Auswahl geeigneter Aluminiumwerkstoffe für Ihre Projekte, sondern liefern auch die benötigten Bauteile effizient. Zertifiziert nach ISO 9001 und TS 16949, bieten wir Ihnen kompetente technische Beratung und Komplettlösungen für die Fertigung von präzisionsgefertigten Aluminiumlegierungsteilen , Aluminiumgehäusen, Standard-Aluminiumprofilen und kundenspezifischen Aluminiumprototypen.







