
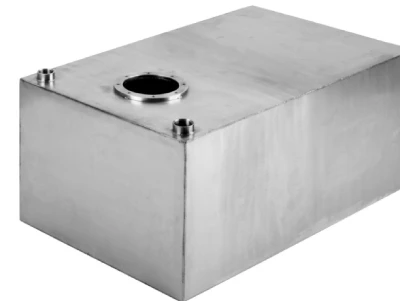






Zhoršení stavu vnějšího nátěru v důsledku úniku paliva je dlouhodobý a nákladný problém, kterému čelí každá kovová palivová nádrž po celou dobu své životnosti.
Náhodné úniky jsou během tankování téměř nevyhnutelné; když se tradiční nátěry nebo práškové nátěry se špatnou přilnavostí dostanou do kontaktu s uhlovodíkovými palivy, rozpouštědla rychle pronikají do podkladu nátěru. To vede k bobtnání nátěru, ztrátě přilnavosti na rozhraní substrátu a v konečném důsledku k delaminaci nátěru – holá ocel je vystavena atmosférické korozi. Výsledkem je rozsáhlé rezivění a odlupování nátěru, což ohrožuje strukturální integritu a provozní bezpečnost.
Řešení tohoto způsobu selhání u kovových palivových nádrží vyžaduje systematický přístup založený na normách, spíše než spoléhání se na obecné postupy v dílnách.
U zakázkových kovových palivových nádrží začíná základ odolného ochranného systému přípravou povrchu v souladu s normou SSPC-SP10/NACE č. 2 (tj. tryskání kovu téměř do bílého stavu). Tato norma stanoví, že alespoň 95 % povrchu musí být zbaveno všech viditelných nečistot, včetně okumu, rzi a stávajících nátěrů. Dosažení této úrovně čistoty v kombinaci s vhodným profilem kotvy poskytuje mechanické spojení nezbytné pro to, aby jakýkoli vysoce výkonný nátěrový systém fungoval podle očekávání.
Jakmile je příprava povrchu dokončena, je klíčový výběr chemicky odolných povlaků. Pokud jsou tyto povlakové systémy správně vytvrzeny a ověřeny zkouškou odolnosti vůči rozpouštědlům MEK v souladu s normou ASTM D5402, poskytují potřebnou hustotu zesítění, aby odolaly dlouhodobé erozi paliva.
Tento článek se ponoří do těchto vzájemně závislých proměnných – přípravy povrchu, výběru povlaku a ověření vytvrzování – s cílem stanovit sadu opakovatelných inženýrských postupů pro eliminaci selhání povlaku způsobeného palivem v zakázkových kovových palivových nádržích.
Pochopení mechanismu, kterým palivo způsobuje degradaci kovových povlaků palivových nádrží
Proces degradace, ke kterému dochází v jakékoli nechráněné kovové palivové nádrži, začíná zpočátku na molekulární úrovni. Uhlovodíková paliva – ať už benzín, nafta nebo letecké palivo – jsou komplexní směsi složené z alifatických a aromatických rozpouštědel, jejichž parametry rozpustnosti jsou extrémně blízké parametrům mnoha tradičních organických polymerních pojiv.
Když uniklé palivo přijde do kontaktu s vnějším povrchem kovového povlaku palivové nádrže, tyto nízkomolekulární látky pronikají do matrice povlaku volným objemem a mikroporézy. Po absorpci molekuly rozpouštědla oslabují mezimolekulární van der Waalsovy síly mezi polymerními řetězci, což způsobuje bobtnání, plastifikaci a ztrátu skelné tuhosti povlaku .
Tento solvatační efekt postupně degraduje zesítěnou síť povlaku – jev dobře zdokumentovaný v systémech na bázi epoxidů, kde aromatické složky paliva spouští měřitelnou chemickou degradaci detekovatelnou spektroskopickou analýzou.
Druhý, závažnější mechanismus selhání zahrnuje ztrátu adheze na rozhraní mezi povlakem a substrátem. U jakékoli zakázkové kovové palivové nádrže závisí výkon povlaku zásadně na mechanickém spojení vytvořeném během procesu povlakování. Když palivo pronikne rozhraním, desorbuje adsorbovanou vlhkost a nečistoty z filmu; co je důležitější, vytváří mezní vrstvu, která eliminuje termodynamickou hnací sílu potřebnou pro adhezi. Výsledkem je delaminace – povlak se odlupuje bočně od bodu průniku.
Toto selhání rozhraní je urychleno tvorbou puchýřů vyvolanou permeací, při níž se produkty degradace rozpustné v palivu hromadí pod neporušeným povlakem a vytvářejí lokalizovaný tlak. U kovových palivových nádrží opakovaně vystavených palivu vytváří kombinovaný účinek této objemové expanze a mezifázové delaminace cyklus samošířícího se selhání – každý únik způsobuje postupnou degradaci povlaku, dokud se rozsáhlé koroze a odlupování nestanou nevyhnutelnými.
Základ pro dlouhotrvající ochranu kovových palivových nádrží nátěrem
Trvanlivost jakéhokoli ochranného nátěru na zakázkové kovové palivové nádrži závisí téměř výhradně na předúpravě podkladového povrchu. Přísné dodržování normy SSPC-SP 10 pro téměř bílé tryskání vytváří požadovanou drsnost pro ukotvení a zajišťuje důkladné odstranění vodního kamene, rzi a rozpustných solí – podmínek, které, pokud nejsou splněny, nemohou kompenzovat ani ty nejpokročilejší vrchní nátěry.
Definice tryskání téměř bílého kovu
Norma SSPC-SP 10 / NACE č. 2 pro tryskání kovů do téměř bílé barvy specifikuje stupně čistoty, kterých lze dosáhnout na površích z uhlíkové oceli pomocí metod suchého tryskání. Tato norma vyžaduje, aby alespoň 95 % povrchu bylo zcela zbaveno všech viditelných kontaminantů – včetně okujů, rzi, starých nátěrů a dalších cizích látek.
Jediným přípustným zbytkem je mírné zabarvení, které nesmí pokrývat více než 5 % plochy povrchu. Ve srovnání se standardem SSPC-SP 5 White Metal (který nepovoluje žádné zabarvení) nabízí stupeň Near-White v inženýrské praxi ekonomičtější kompromis.
U jakékoli kovové palivové nádrže je dosažení této úrovně čistoty nezbytným předpokladem pro následné vysoce výkonné nátěrové systémy, které poskytnou očekávanou ochrannou funkci – příprava povrchu pod touto úrovní bude mít přímo za následek nedostatečnou přilnavost nátěru a předčasné selhání.
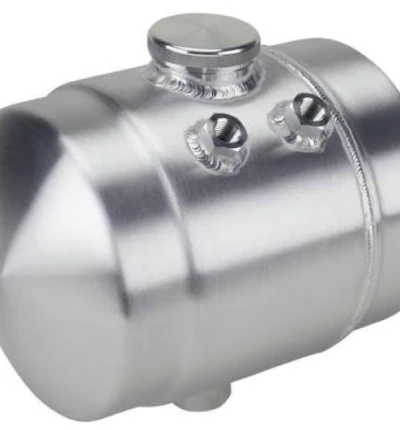
Dosažení požadovaného profilu kotvy
Pískování není jen o čistotě, ale také o vytvoření mikroskopické povrchové textury potřebné pro mechanické spojení s povlakem – tedy kotevního profilu nebo drsnosti povrchu.
Kotvící profil je zvlněná struktura vrcholů a údolí, které vznikají při dopadu tryskacího média na podklad; jeho hloubka se měří v tisícinách palce (mil). Pro systém vnějšího ochranného nátěru zakázkových kovových palivových nádrží je doporučená hloubka kotvící profilu 1.5 až 2.0 mil; v některých náročných provozních podmínkách je vyžadována hloubka 2.5 až 5.0 mil. Pokud je profil příliš mělký, povlak postrádá dostatečné mechanické spojení a je náchylný k odlupování; pokud je profil příliš hluboký, povlak nemusí vrcholy zcela zakrýt, což vede k pórům.
Měření profilu kotvy by mělo být prováděno v souladu s normou ASTM D4417, která specifikuje tři techniky měření na místě: vizuální srovnání, duplicitní pásku a optickou mikroskopii. Volba abrazivního média – například hranaté ocelové drti – přímo určuje výslednou morfologii a hloubku profilu.
Předběžné čištění a kontrola kontaminantů před tryskáním
Účinnost jakéhokoli tryskání začíná odstraněním kontaminantů před samotným tryskáním. Norma SSPC-SP 1 pro čištění rozpouštědly je předpokladem pro implementaci všech specifikací tryskání SSPC. Tato norma stanoví, že před tryskáním musí být všechny viditelné rozpustné kontaminanty – jako je olej, mastnota, nečistoty, tažné a řezné směsi – důkladně odstraněny z povrchu kovových palivových nádrží pomocí metod, jako jsou rozpouštědla, pára, alkalické roztoky nebo emulze.
Tento krok je obzvláště důležitý u zakázkových kovových palivových nádrží: pokud se před pískováním neodstraní řezné oleje, oleje proti korozi nebo separační prostředky zbylé z výrobního procesu, budou během procesu pískování vtlačeny do mikroporéz povrchu substrátu vysokotlakým médiem.
Tyto zabudované uhlovodíkové kontaminanty vytvoří po následném nanesení vrstvy mezifázovou kontaminující vrstvu, která zabrání jakémukoli nátěru ve vytvoření trvalé chemické nebo mechanické vazby na daný povrch. Po dokončení čištění rozpouštědlem je nutné před zahájením procesu pískování odstranit také veškerý zbytkový prach z povrchu.
Pouze 4 kroky
online zakázková kovovýroba dílů
Kontaktujte náš tým odborníků a vyzkoušejte efektivitu a ekonomické výhody služeb digitální výroby kovů.
Nahrajte soubory návrhů
STL , STEP (.stp), IGES (.igs), (.ZIP) nebo PDF.
Buďte také vzorem nebo nápadem
Analýza cenové nabídky a návrhu
Okamžité tovární nabídky a zprávy DfM, nejrozumnější řešení.
Výroba začíná
Digitální procesy mohou zahájit zakázky do 24 hodin.
On-Time Delivery
Dodržování slibů dodávek schválených více než 3000 kupujícími z globální společnosti.
Nátěrové systémy speciálně navržené pro kovové palivové nádrže
Jakýkoli nátěrový systém určený pro kovové palivové nádrže musí být ze své podstaty odolný vůči pronikání a rozpouštění uhlovodíků. Polyuretanové práškové nátěry a kombinace epoxidového základního nátěru a akrylového vrchního nátěru jsou osvědčenými řešeními v průmyslu, za předpokladu, že jsou naneseny v odpovídající tloušťce filmu a vytvrzeny tak, aby se dosáhlo hustoty zesíťování požadované pro prostředí vystavená palivu.
Polyuretanové práškové laky: Preferované řešení
Polyuretanové práškové laky se staly preferovaným systémem pro vnější ochranu kovových palivových nádrží díky své vysoké hustotě zesítění a výjimečné chemické odolnosti.
Termosetický polyuretanový prášek vytváří během vytvrzování hustou trojrozměrnou polymerní síť. Uretanové vazby v jeho molekulární struktuře dodávají povlaku vynikající flexibilitu a odolnost proti nárazu a zároveň účinně blokují pronikání molekul paliva.
Ve srovnání s epoxidovými systémy nabízí polyuretanový prášek vynikající odolnost proti povětrnostním vlivům a zachování lesku při zachování dobré odolnosti vůči palivu, díky čemuž je vhodný pro kovové palivové nádrže vystavené venkovnímu prostředí. Polyuretanové práškové barvy navíc vykazují vynikající tekuté vlastnosti, což vede k hladkému povrchu, který usnadňuje následné čištění a údržbu.
Pro kovové palivové nádrže, které jsou často vystaveny rozlití paliva, je komplexní výkon polyuretanových práškových nátěrů nejspolehlivějším ochranným řešením ve strojírenské praxi.
Epoxidový základní nátěr s akrylovým vrchním nátěrem jako alternativa
Dvouvrstvý systém sestávající z epoxidového základního nátěru a akrylového vrchního nátěru představuje cenově výhodné alternativní ochranné řešení pro kovové palivové nádrže. Epoxidové základní nátěry nabízejí výjimečnou přilnavost ke kovovým podkladům a vynikající odolnost proti korozi , čímž účinně blokují pronikání vlhkosti a korozivních médií. Epoxidové nátěry jsou však náchylné k křídování a žloutnutí při dlouhodobém vystavení UV záření, proto je nutné aplikovat vrchní nátěr pro ochranu.
Akrylové vrchní nátěry poskytují vynikající odolnost vůči povětrnostním vlivům, stálost barvy a lesku a zároveň vykazují dobrou přilnavost mezi vrstvami s epoxidovým základním nátěrem.
Je třeba poznamenat, že odolnost akrylátových vrchních nátěrů vůči rozpouštědlům je obecně nižší než u polyuretanových systémů. Proto je tento dvouvrstvý systém vhodný pro aplikace s nepravidelným kontaktem s palivem nebo tam, kde se zařízení nachází převážně v interiéru nebo v chráněném prostředí. Pro náročné aplikace zahrnující častý kontakt s palivem se doporučuje upřednostnit použití polyuretanových práškových lakovacích systémů.
Situace, kterým je třeba se vyhnout u kovových palivových nádrží: Konvenční nátěry a nesprávně vytvrzené práškové nátěry
Konvenční průmyslové barvy – jako jsou alkydové barvy – se široce používají na plechových součástech pro všeobecné použití díky své nízké ceně. Esterové vazby v jejich molekulární struktuře jsou však extrémně citlivé na uhlovodíková rozpouštědla; při kontaktu s palivem rychle bobtnají, změknou nebo se dokonce úplně rozpustí. Takové povlaky nejsou vhodné pro jakoukoli část kovové palivové nádrže, která přichází do kontaktu s palivem.
Stejně znepokojivé jsou i nesprávně vytvrzené práškové laky. Chemická odolnost práškových laků závisí na hustotě síťování vytvořené během procesu vytvrzování – pokud je vytvrzování nedostatečné, polymerní síť není plně vytvořena a odolnost laku vůči chemikáliím, jako jsou paliva a čisticí prostředky, je výrazně snížena, což se projevuje změkčením povrchu, tvorbou skvrn nebo dokonce rozpuštěním filmu.
Stupeň vytvrzení lze ověřit testem odolnosti proti otírání rozpouštědlem MEK (ASTM D5402). Povlaky, které tomuto testu neprojdou, by neměly být uvedeny do provozu. Pro výrobce kovových palivových nádrží je vyhýbání se těmto dvěma typům povlakových systémů základním předpokladem pro zajištění dlouhodobé spolehlivosti jejich výrobků.
Hledáte spolehlivé a cenově výhodné
Čínský výrobce kovovýrob
Více než 150,000 5,000 OEM produktů pro kovovýrobu dodaných více než XNUMX XNUMX globálním zákazníkům.
A těžit z toho!
Zajištění kvality kovových palivových nádrží: Zkouška odolnosti vůči rozpouštědlům MEK
Zkouška otírání rozpouštědlem MEK (ASTM D5402) je klíčovým měřítkem kontroly kvality pro ověření úrovně vytvrzení a odolnosti vnějšího povlaku na zakázkových kovových palivových nádržích vůči palivu; její výsledky přímo odrážejí, zda je povlak schopen odolávat korozi paliva.
ASTM D5402 jako průmyslová norma
Norma ASTM D5402 specifikuje standardní metodu pro hodnocení odolnosti organických povlaků vůči rozpouštědlům pomocí techniky stírání rozpouštědlem, která je použitelná v laboratorním, polním nebo výrobním prostředí. Základní princip této normy je založen na zesíťované síti vytvořené termosetickými povlaky během procesu vytvrzování – čím vyšší je hustota zesíťování, tím větší je odolnost povlaku vůči rozpouštění rozpouštědlem.
Během testování obsluha tře vatovým tamponem nebo gázou namočenou v rozpouštědle MEK tam a zpět po povrchu povlaku na zakázkové kovové palivové nádrži při kontrolovaném tlaku (obvykle 2 000 až 3 000 kJ). Jeden tah vpřed následovaný jedním tahem vzad se počítá jako jeden „dvojitý tření“. Výrobci povlaků obvykle specifikují minimální počet dvojitých tření potřebných k úspěšnému absolvování testu; běžné požadavky jsou 50 nebo 100 dvojitých tření.
Pro nátěrové systémy na kovových palivových nádržích poskytuje norma ASTM D5402 způsob ověření kvality vytvrzování, který lze rychle provést na výrobní lince – ve srovnání s laboratorními metodami, jako je infračervená analýza FTIR nebo termomechanická analýza TMA, nabízí tento test nenahraditelnou praktičnost v průmyslovém prostředí.
Interpretace výsledků testu MEK pro aplikace s kovovými palivovými nádržemi
Interpretace výsledků testu MEK přímo souvisí s určením kvality dodávek povlaků na zakázkové kovové palivové nádrže. Test je ukončen, když po dosažení předem stanoveného počtu dvojitých tření není pozorována žádná expozice substrátu nebo když povlak během procesu stírání pronikne k substrátu.
Zkušenosti z oboru ukazují, že u termosetových nátěrů se 200 cyklů dvojitého tření bez selhání považuje za indikátor úplného vytvrzení; 100 cyklů postačuje k splnění požadavků většiny aplikací nátěrů; a 50 cyklů představuje minimální přijatelnou hranici.
Reakce MEK se však u různých nátěrových systémů liší – polyuretanové práškové nátěry díky své vysoké hustotě zesítění obvykle snadno procházejí testy přesahujícími 100 cyklů, zatímco epoxidové systémy často vykazují změknutí nebo penetraci při nižším počtu cyklů, pokud je vytvrzování nedostatečné.
Je třeba poznamenat, že výsledky testů MEK jsou kvalitativní hodnocení a jsou ovlivněny různými proměnnými, včetně tloušťky filmu, rovnoměrnosti vytvrzování a vad povlaku. Jako profesionální výrobce kovových palivových nádrží kombinuje Supro testování MEK s dalšími kontrolními metodami – jako je měření tloušťky filmu a testování adheze – aby vytvořil vícerozměrný systém ověřování kvality, spíše než aby se spoléhal na jediný výsledek testu jako jediný základ pro posouzení.
Hledáte spolehlivou firmu na zakázkovou výrobu plechu?
Promluvte si s týmem odborníků Supro MFG
Kontaktujte nás pro konkurenční ceny z továrny,
a celou řadu služeb technické podpory.
Nejlepší postupy pro výrobu kovových palivových nádrží
Pro převedení specifikací povrchové úpravy do spolehlivého výkonu pro zakázkové kovové palivové nádrže ve výrobní hale jsou nezbytné tři provozní pilíře: bezproblémová integrace procesu pískování SSPC-SP 10 do výrobního postupu, přísná kontrola cyklů elektrostatického stříkání a tepelného vytvrzování a provádění systematických kontrol po vytvrzování s udržováním sledovatelné dokumentace.
Tyto postupy přímo určují trvanlivost nátěru při dlouhodobém vystavení palivu a mechanickému poškození a společně tvoří jádro systému zajištění kvality.
Integrace přípravy povrchu do procesu výroby kovových palivových nádrží
Začlenění téměř bílého tryskání SSPC-SP 10 do standardního výrobního procesu kovových palivových nádrží je klíčovým rozhodnutím pro zajištění dlouhodobé přilnavosti povlaku. Po vytvoření se na povrchu oceli rychle vytvoří tenká vrstva koroze; někteří výrobci používají chemické ošetření, které je sice levnější, ale jen málo mění topografii povrchu a jen minimálně přispívá k přilnavosti povlaku.
Pískování na druhou stranu účinně odstraňuje vrstvu koroze a vytváří mikroskopickou drsnost na povrchu substrátu, čímž zajišťuje mechanické spojení povlaku. Při výrobě kovových palivových nádrží musí být časový interval mezi pískováním a povlakováním přísně kontrolován – povrch po pískování je vysoce náchylný k působení znečištění z prostředí a blesková rez se může vytvořit již za 30 minut.
Parametry aplikace a vytvrzování nátěru
Aplikace práškových barev na kovové palivové nádrže obvykle využívá proces elektrostatického stříkání, při kterém statická elektřina vysokého napětí způsobuje ulpívání částic prášku na povrchu uzemněného obrobku, čímž se zajišťuje rovnoměrné pokrytí tloušťkou filmu i v rozích a na hranách. Stříkací napětí se obvykle reguluje mezi 40–60 kV a vzdálenost mezi stříkací pistolí a obrobkem se udržuje na 15–30 cm.
Vytvrzování je kritický krok, který určuje konečné vlastnosti povlaku – polyuretanové práškové povlaky vyžadují, aby byl obrobek udržován při teplotě 180–200 °C po dobu 10–20 minut, aby se dosáhlo úplného chemického zesítění.
Nedostatečná teplota vytvrzování nebo doba výdrže zabrání úplnému vytvoření polymerní sítě, což povede k významnému snížení odolnosti povlaku vůči palivu. Rovnoměrnost teploty vytvrzovací pece je stejně důležitá; je nutná pravidelná kalibrace, aby se zajistilo, že teplotní výkyvy ve všech oblastech pece zůstanou v přijatelných mezích.
Kontrola a dokumentace po vytvrzení
Kontroly kvality a dokumentace po vytvrzení představují poslední linii obrany před dodáním zakázkového kovového povlaku palivové nádrže. Mezi kontrolní položky by měly patřit: měření tloušťky povlakového filmu (obvykle požadováno 60–100 μm), zkouška adheze a odlupování (v souladu s normou ASTM D4541) a zkouška odolnosti proti otírání rozpouštědlem MEK (v souladu s normou ASTM D5402).
Měření tloušťky filmu by mělo být prováděno na více místech ve všech oblastech kovové palivové nádrže pomocí měřidla suchého filmu, aby se zajistilo, že se nevyskytnou žádná místa s nedostatečným nebo vynechaným nátěrem. Veškerá data z kontrol by měla být shromažďována do komplexního souboru dokumentace kvality, včetně záznamů o čištění před tryskáním, údajů o měření profilu kotvy (v souladu s normou ASTM D4417), teplotních profilů vytvrzovací pece a výsledků různých testů výkonu nátěru.
Komplexní a sledovatelný systém dokumentace není jen klíčovým bodem při zákaznických auditech, ale slouží také jako technický základ pro neustálé zlepšování interních procesů výrobce kovových palivových nádrží.
Závěr
Aby se eliminovalo selhání povlaků kovových palivových nádrží způsobené palivem, je nutné přijmout systematický přístup založený na normách. Jeho technický základ spočívá na třech vzájemně závislých pilířích: příprava povrchu v souladu s normou SSPC-SP 10 pro dosažení požadovaného profilu kotvy a zajištění povrchu bez kontaminantů; výběr povlakového systému s vysokou hustotou zesíťování, který odolává pronikání uhlovodíků; a ověření integrity vytvrzení pomocí zkoušky odolnosti vůči rozpouštědlům MEK v souladu s normou ASTM D5402.
Supro je specializovaný výrobce kovových palivových nádrží na zakázku. Využíváme moderní vybavení, rozsáhlé výrobní zkušenosti a profesionální inženýrský tým, abychom poskytli perfektní řešení kovových palivových nádrží na zakázku více než 3 000 společnostem po celém světě a nabídli skutečné cenové nabídky od výrobců.
Pro technické konzultace, konstrukční řešení nebo specifikace produktů se neváhejte kdykoli obrátit na náš technický tým.






