
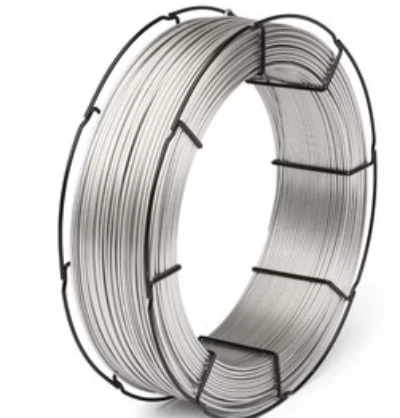









Зварювальний дріт є найпоширенішим витратним матеріалом у операціях дугового зварювання в газовому електродію (GMAW) та дугового зварювання вольфрамовими електродами (GTAW), проте його вплив на кінцеву якість зварного шва часто недооцінюється. Він безпосередньо впливає на якість з'єднання, ефективність виробництва та вартість одного зварного шва.
Різні типи зварювального дроту — від суцільного зварювального дроту для газового дугового зварювання (GMAW) у чистих приміщеннях до порошкового зварювального дроту для польового монтажу та дроту для дугового зварювання під флюсом (SAW) для високошвидкісного зварювання товстих листів — кожен з них потребує підбору на основі характеристик сплаву та дотримання відповідних специфікацій захисного газу. Неправильне застосування може призвести до пористості, тріщин або повторної обробки, чого можна уникнути завдяки систематичному вибору.
У Supro MFG ми визначаємо тип зварювального дроту на основі класифікацій AWS та теплового навантаження для конкретних застосувань, забезпечуючи бездефектні зварні шви від тонкостінних корпусів до важких конструкційних компонентів.
У цьому посібнику детально розглядаються типи зварювального дроту, критерії вибору різних матеріалів та особливості застосування.
Основні категорії зварювального дроту
Вибір зварювального дроту є рішенням, що залежить від конкретного процесу, і він безпосередньо впливає на ефективність наплавлення, якість зварювання та загальні виробничі витрати. Чотири основні типи зварювального дроту працюють на основі принципово різних механізмів захисту та кінетики плавлення. Розуміння цих відмінностей та вибір відповідного типу для процесу є основою для досягнення високоякісних зварних швів.
Суцільний зварювальний дріт
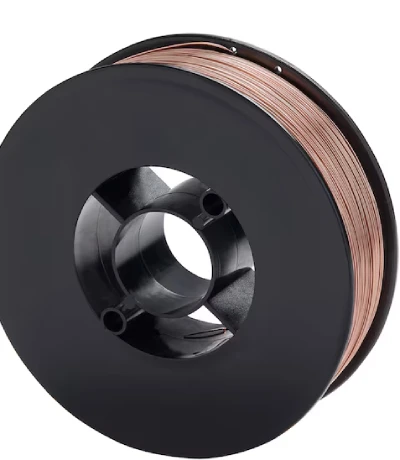
Суцільний зварювальний дріт — це однорідний, безперервний присадний метал, зазвичай з мідним покриттям для підвищення електропровідності та стійкості до корозії. Він створює чисті профілі зварних швів на вуглецевій сталі, нержавіючій сталі та алюмінієвих основах з мінімальним розбризкуванням та стабільними механічними властивостями.
Найпоширенішим суцільним зварювальним дротом для низьковуглецевої сталі є серія ER70S, де «ER» означає електрод або зварювальний стрижень, «70» вказує на мінімальну міцність на розрив 70 000 psi, а «S» означає суцільний зварювальний дріт. У цій серії ER70S-6 містить вищий рівень розкислювачів марганцю та кремнію, які активно нейтралізують поверхневі оксиди під час зварювання, що робить його придатним для базових металів з легкою іржею або окалиною. ER70S-3, з нижчим вмістом кремнію, підходить для чистіших поверхонь.
Порівняно з ER70S-3, зварювальний дріт S-6 пропонує чудову плинність розплавленої ванни, більш гладкий профіль зварного шва та менше розбризкування — характеристики, які роблять його стандартним вибором в автомобільній та загальному виробництві листового металу , особливо там, де існують особливі вимоги до зовнішнього вигляду зварного шва та радіографічної цілісності.
У контрольованих приміщеннях суцільний зварювальний дріт забезпечує чистіші зварні шви, ніж порошковий дріт, але для забезпечення стабільної роботи потрібен зовнішній захисний газ (зазвичай 75–90 % аргону, решта – вуглекислий газ) та чистий основний метал без окалини.
Порошковий зварювальний дріт (FCAW)
Порошковий зварювальний дріт складається з трубчастої металевої оболонки, заповненої осердям, що складається з флюсових сполук, металевих порошків та розкислювачів. Отриманий зварний шов покривається залишковим шлаком, який захищає зварний шов та надає йому форми.
Цей тип зварювального дроту в основному поділяється на дві підкатегорії:
Самозахисний порошковий зварювальний дріт (FCAW-S) повністю залежить від хімічних реакцій усередині флюсового осердя для утворення захисного газу та шлаку, не потребуючи зовнішнього захисного газу. Ця характеристика робить FCAW-S ідеальним для роботи на відкритому повітрі, де вітер може перешкоджати газовому захисту; однак він утворює більше бризок, ніж зварювальний дріт із захистом газу.
Зварювальний дріт із флюсовим порошком у середовищі захисного газу (FCAW-G) поєднує в собі шлакову систему із зовнішнім захисним газом (зазвичай 100% CO₂ або сумішшю аргону/CO₂ 75–85%), що забезпечує більш гладкий вигляд зварного шва, вищу швидкість наплавлення та зменшення розбризкування. FCAW-G (AWS A5.20 E71T-1C/M) підтримує зварювання у всіх положеннях, пропонує вищу швидкість наплавлення, ніж суцільний зварювальний дріт, дозволяє використовувати вищі швидкості зварювання та демонструє більшу стійкість до окалини та поверхневих забруднень.
Можливість зварювання в різних положеннях позначається кодом у класифікації AWS: «1» означає всі положення, включаючи зварювання вертикально вгору та над головою; «0» обмежується зварюванням у плоскій та горизонтальній площині.
Дріт для дугового зварювання під флюсом (SAW)
Зварювання під флюсом (SAW) виконується під суцільним шаром гранульованого флюсу, який не тільки запобігає забрудненню атмосфери, дуговому спалаху та розбризкуванню, але й створює зварні шви з глибоким проникненням у товстих пластинах. Цей процес зварювання під флюсом (SAW) з використанням дроту досягає швидкості наплавлення до 45 кг/год на електрод, що робить його кращим методом для поздовжніх зварних швів труб , поздовжніх з'єднань резервуарів під тиском та виготовлення морських конструкцій, що відповідають стандартам ASME Section IX та API 5L.
Для зварювання вуглецевої сталі стандартним вибором є мідні плаковані суцільні зварювальні дроти, такі як AWS EM12K та EM13K, тоді як дроти для дугового зварювання під флюсом з порошковою основою можуть ще більше збільшити швидкість наплавлення. Однак, оскільки флюсове покриття залежить від сили тяжіння, цей процес обмежений плоским та горизонтальним положеннями зварювання.
Спеціальні та спеціалізовані зварювальні дроти для сплавів
Для корозійностійких сплавів та застосувань за високих температур хімічний склад спеціальних зварювальних дротів повинен точно відповідати складу основного металу, щоб запобігти розтріскуванню або електрохімічній корозії, спричиненій розведенням.
Серія аустенітних нержавіючих сталей включає: ER308/308L для базових металів марки 304, ER316/316L для сплавів марки 316 (де ER316LSi покращує змочуваність та текучість зварювальної ванни завдяки підвищеному вмісту кремнію) та ER309 для з'єднання нержавіючої сталі з вуглецевою сталлю.
Зварювання алюмінію відповідає стандарту AWS A5.10: ER4043 (що містить 5% кремнію) забезпечує чудову стійкість до розтріскування та плинність розплавленої ванни для сплавів серії 6XXX, тоді як ER5356 (на основі магнію) пропонує вищу міцність після зварювання для морських застосувань серії 5XXX. Зварювальний дріт на основі нікелю (ERNiCrMo-3, еквівалент Inconel 625) підходить для високотемпературних середовищ із вмістом сірки в нафтогазовому та хімічному секторах.
Всього 4 кроки
онлайн металеві деталі на замовлення
Зв’яжіться з нашою командою експертів і відчуйте ефективність та економічні переваги послуг цифрового виготовлення металу.
Завантажте файли дизайну
STL , STEP (.stp), IGES (.igs), (.ZIP) або PDF.
Також будьте зразком чи ідеєю
Аналіз пропозицій та дизайну
Миттєві заводські ціни та звіти DfM — найрозумніше рішення.
Виробництво починається
Цифрові процеси можуть ініціювати завдання замовлення протягом 24 годин.
Вчасна доставка
Дотримання обіцянок доставки, схвалених понад 3000 покупцями Global Company.
Вибір зварювального дроту для конкретних матеріалів
Хімічний склад основного металу впливає на вибір зварювального дроту більш безпосередньо, ніж будь-який інший фактор. Підбір присадного металу до сплаву основного металу запобігає розтріскуванню, спричиненому розрідженням, підтримує стійкість до корозії та гарантує, що механічні властивості відповідають вимогам специфікацій. Якщо вибрано неправильний тип зварювального дроту на основі основного металу, руйнування зварного шва під робочими навантаженнями неминуче.
Вибір зварювального дроту з вуглецевої сталі
У галузі загального виготовлення вуглецевої сталі суцільний зварювальний дріт ER70S-6 є галузевим стандартом. Його високий вміст марганцю (1.40%–1.85%) та кремнію (0.80%–1.15%) як розкислювачів ефективно нейтралізує поверхневі оксиди та легку іржу, тим самим зменшуючи пористість при виготовленні листового металу . Коли поверхня основного металу бездоганно підготовлена, зварювальний дріт ER70S-3 утворює менше кремнієвих відкладень, що робить його придатним для застосувань з мінімальними вимогами до очищення після зварювання.
Для конструкційної сталі, що піддається динамічним навантаженням або низькотемпературним середовищам, низьколеговані зварювальні дроти, такі як ER80S-Ni1 (що містить 1.0%–1.5% нікелю), забезпечують чудову в'язкість на надріз. Порошковий зварювальний дріт E71T-1C/M забезпечує вищу швидкість наплавлення та кращу адаптацію до шлаку на товстіших компонентах з вуглецевої сталі, що робить його кращим вибором для виготовлення каркасів важкого обладнання та морських конструкцій, де як ефективність виробництва, так і якість зварювання є однаково важливими.
Вибір зварювального дроту з нержавіючої сталі
Вміст хрому та нікелю у зварювальному дроті з нержавіючої сталі має бути еквівалентним або вищим, ніж у сплаві основного металу, щоб підтримувати стійкість до корозії в агресивних середовищах. Для основних металів марок 304 та 304L правильним вибором є ER308 та ER308L – марка «L» обмежує вміст вуглецю до 0.03% або менше, запобігаючи міжкристалічній карбідній осадженню в зоні термічного впливу зварювання . Під час зварювання нержавіючої сталі 316/316L зварювальний дріт ER316L містить 2.0%–3.0% молібдену для протидії точковій корозії в середовищах, багатих на хлориди.
Під час з'єднання нержавіючої сталі з вуглецевою сталлю (що є поширеним явищем у збірках з листового металу на замовлення ) як перехідний шар можна використовувати ER309. Цей суцільний зварювальний дріт враховує різні коефіцієнти теплового розширення та запобігає міграції вуглецю, тим самим запобігаючи утворенню мартенситу на межі зварювання.
Вибір алюмінієвого зварювального дроту
Вибір алюмінієвого зварювального дроту повинен враховувати сумісність між групами сплавів та робочими температурами. Для профілів та листів серії 6XXX ER4043 (що містить 5% кремнію) знижує температуру плавлення, зменшує схильність до гарячого розтріскування та покращує текучість розплавленої ванни — властивості, які є критично важливими для виготовлення тонкостінних алюмінієвих виробів. Однак, анодування після зварювання призведе до темно-сірого кольору зварного шва ER4043, що може бути неприйнятним для відкритих архітектурних компонентів.
Для морських сплавів серії 5XXX (таких як 5052, 5083 та 5086), ER5356 (що містить 5% магнію) забезпечує вищу міцність після зварювання та демонструє чудову корозійну стійкість у середовищі з солоною водою. ER5356 також зберігає стабільність кольору зварного шва після анодування.
Обидва ці марки твердого зварювального дроту вимагають використання чистого аргону як захисного газу та повинні зберігатися належним чином, щоб запобігти поглинанню вологи.
Шукаєте надійний та вигідний
Виробники листового металу в Китаї
Понад 150,000 5,000 OEM-продуктів для виготовлення металу доставлено понад XNUMX XNUMX покупцям по всьому світу.
І отримати від цього користь!
Вибір зварювального дроту для конкретних застосувань
Умови застосування, такі як товщина матеріалу, доступність зварних швів та відмінності між середовищем на місці та в цеху, визначають, який зварювальний дріт забезпечить задовільну ефективність виробництва та рівень браку. Вибір відповідних типів зварювального дроту для конкретних застосувань допомагає уникнути витрат на повторну обробку та контролювати витрати на одиницю продукції.
Виготовлення тонкого листового металу
Під час зварювання тонких листів товщиною менше 3 мм необхідно точно контролювати підведення тепла, щоб запобігти прогоранню та деформації. Суцільний зварювальний дріт діаметром 0.023–0.030 дюйма в поєднанні із захисним газом аргону/вуглекислого газу з вмістом 75–90% забезпечує передачу короткого замикання, тим самим швидко охолоджуючи розплавлену ванну між дугами. ER70S-6 залишається стандартним типом зварювального дроту для зварювання тонкої вуглецевої сталі завдяки гладкому профілю зварного шва.
Для алюмінієвих листів товщиною менше 2 мм використання суцільного зварювального дроту ER4043 із захистом від чистого аргону мінімізує внесення тепла, запобігаючи появі гарячих тріщин.
Для зварювання тонких листів зазвичай слід уникати використання порошкового зварювального дроту, оскільки його сфероїдальний перенос крапель генерує тривале тепло, яке може легко спричинити деформацію прецизійних деталей.
Зварювання важких конструкційних компонентів та трубопроводів
Для кругового шовного зварювання важких конструкційних компонентів і трубопроводів потрібна формула зварювального дроту, яка забезпечує баланс між швидкістю наплавлення та стабільними механічними властивостями. Для листів з вуглецевої сталі товщиною понад 12 мм порошковий зварювальний дріт E71T-1C/M забезпечує швидкість наплавлення на 20–30% вищу, ніж суцільний зварювальний дріт, а також добре працює на поверхнях з окалиною та незначним забрудненням. Можливість зварювання в усіх положеннях (AWS Class 1) дозволяє зварювати згори на з'єднаннях колон та рамах важкого обладнання.
Для трубопроводів класу X52–X80 суцільний зварювальний дріт ER70S-G з оптимізованими розкислювачами забезпечує проникнення кореня без зворотного підсмоктування. Дріт для дугового зварювання під флюсом EM12K з нейтральним флюсом є стандартним матеріалом для поздовжнього шовного зварювання на резервуарах під тиском та морських палях, забезпечуючи глибоке проникнення та зварні шви без розбризкування зі швидкістю руху понад 30 дюймів за хвилину.
Виробництво автомобільних та оригінальних компонентів
Зварювання в автомобільному секторі та секторі виробництва компонентів оригінального обладнання (OEM) робить акцент на зовнішньому вигляді зварного шва, стійкості до втоми та повторюваності процесу. Суцільний зварювальний дріт ER70S-6 діаметром 0.035 дюйма, що використовується з газовою сумішшю аргону та CO₂ у співвідношенні 90/10, забезпечує гладкі, дрібнозернисті зварні шви на шасі та компонентах підвіски, що є критично важливою вимогою для роботизованих зварювальних камер MIG .
Коли фарба або електрофоретичне покриття потребують мінімального залишку на поверхні, рекомендується використовувати зварювальний дріт з низьким вмістом кремнію (ER70S-3). Для вихлопних систем та високотемпературних колекторів зварювальний дріт з нержавіючої сталі ER309 або ER316L запобігає утворенню окалини та окисленню зварного шва за температур до 800°C.
Окрім рам важких вантажівок, застосування порошкового зварювального дроту в автомобільному секторі є відносно обмеженим; при зварюванні рам важких вантажівок висока швидкість наплавлення зварювального дроту E71T-1C усуває необхідність видалення шлаку після зварювання. У прецизійному виробництві листового металу відстеження кожної партії зварювального дроту до сертифікації AWS є невід'ємною вимогою.
Шукаєте надійну компанію з виготовлення листового металу на замовлення?
Поговоріть із командою експертів Supro MFG
Зв'яжіться з нами, щоб отримати конкурентоспроможні ціни франко-заводу,
і повний спектр послуг технічної підтримки.
Критерії вибору зварювального дроту та оптимізація процесу
Відсутність систематичної основи для вибору зварювального дроту може призвести до пористості, переробки та невідповідності специфікаціям. Правильні типи зварювального дроту можна визначити шляхом систематичної оцінки основного матеріалу, товщини, положення, навколишнього середовища та прикладених навантажень. Крім того, параметри процесу повинні бути узгоджені з хімічним складом та діаметром зварювального дроту.
П'ятифакторна структура відбору
Ефективний вибір зварювального дроту вимагає систематичної оцінки таких аспектів: склад основного металу (визначає відповідність сплаву), товщина матеріалу (визначає діаметр та теплову введену потужність), положення зварювання (впливає на вибір між порошковим або суцільним зварювальним дротом), вплив навколишнього середовища (зварювання методом GMAW у приміщенні чи зварювання методом FCAW на відкритому повітрі) та вимоги до експлуатації (міцність на розрив, ударна в'язкість, корозійна стійкість).
Наприклад, для зварювання колон з вуглецевої сталі на місці потрібно використовувати порошковий зварювальний дріт E71T-8 (самозахисний) для дотримання вимог до вітростійкості, тоді як у цехах з контрольованим кліматом той самий сплав використовувався б із суцільним зварювальним дротом ER70S-6 для досягнення чистішого зварного шва. Нехтування будь-яким із цих п'яти факторів зазвичай призводить до дефектів зварного шва або непотрібних витрат на витратні матеріали.
Відповідний діаметр дроту та захисний газ
Діаметр зварювального дроту має бути узгоджений із захисним газом для досягнення бажаного режиму переносу дроту. Для зварювальних дротів із твердої вуглецевої сталі діаметром менше 0.035 дюйма (0,035 дюйма) збагачена аргоном газова суміш (75%–90% Ar / решта CO₂) може забезпечити стабільний перенос короткого замикання при зварюванні тонких листів. Для зварювальних дротів діаметром 0.045 дюйма (0,045 дюйма) або більше чистий вуглекислий газ або суміш 85% аргону/15% вуглекислого газу можуть забезпечити розпилювальний перенос при зварюванні товстих листів.
Зварювальний дріт з флюсовим порошком E71T-1C потребує вуглекислого газу для активації своєї рутилової шлакової системи; використання суміші аргону та вуглекислого газу змінить профіль зварного шва та глибину проникнення.
Для дроту для дугового зварювання під флюсом вибір діаметра є відносно простим: використовуйте від 1/16 до 3/32 дюйма для зварювання плоских пластин при 300–500 амперах; використовуйте 1/8 дюйма для високошвидкісних дугових систем послідовного дугового зварювання.
Висновок
Вибір відповідного зварювального дроту є фундаментальним рішенням в управлінні якістю металообробки . Розуміння його системи класифікації, сумісності сплавів з конкретними матеріалами та характеристик, пов'язаних з процесом, не тільки оптимізує цілісність з'єднання, але й підвищує ефективність виробництва та контролює витрати.
Незалежно від того, чи обробляється звичайна вуглецева сталь за допомогою ER70S-6, чи працюється з корозійностійкою нержавіючою сталлю, що вимагає ER316L, зварювальний дріт має бути обраний як незамінний компонент повноцінної зварювальної системи.
Supro MFG – професійний виробник виробів з листового металу, що спеціалізується на постачанні деталей з листового металу на замовлення та зварних вузлів клієнтам з усього світу. Щоб отримати рекомендації щодо типів зварювального дроту для конкретних застосувань або консультації щодо виробництва, зверніться до нашої інженерної команди.







