

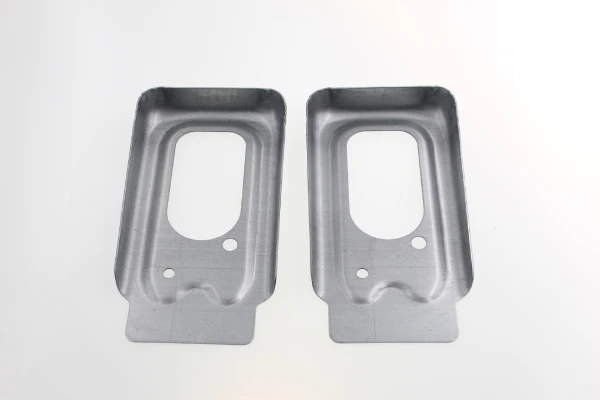
Процес екструзії алюмінію перетворює алюміній та його сплави на різноманітні складні та безперервні профілі, що знаходить широке застосування в аерокосмічній галузі, медичному виробництві, будівництві, промисловому обладнанні та інших галузях.
Однак, основою досягнення цього процесу є екструзійна матриця для алюмінію, конструкція та застосування якої безпосередньо визначають точність, продуктивність та ефективність виробництва алюмінієвих екструзійних деталей. З постійним удосконаленням технології обробки алюмінію, проектування та виробництво екструзійних матриць для алюмінію також стикаються з дедалі суворішими вимогами.
У цій статті аналізуються алюмінієві екструзійні матриці, спочатку визначаються основні принципи процесу екструзії, потім представлені основні типи матриць і, нарешті, висвітлюється функціональна цінність додаткового оснащення.
Процес екструзії алюмінію
Процес екструзії алюмінію формує матеріали з алюмінієвих сплавів у профілі з фіксованими формами поперечного перерізу за допомогою матриць. Його основний принцип нагадує видавлювання зубної пасти: під тиском м’які алюмінієві стрижні проштовхуються через алюмінієву екструзійну матрицю, утворюючи довгі, схожі на смуги профілі, що відповідають формі матриці.
Основні етапи процесу екструзії алюмінію
Нагрівання заготовки: Спочатку циліндричні злитки алюмінієвого сплаву нагрівають у печі приблизно до 400-500°C. За цієї температури алюміній стає легкотекучим для формування без плавлення.
Завантаження та екструзія: Нагріта заготовка переміщується в камеру екструдера. На одному кінці камери розташована матриця зі спеціальним профілем. Екструдер активує плунжер, чинячи величезний тиск на заготовку. Під дією цієї сили ковкий алюміній проштовхується через матрицю.
Формування: Коли алюміній протікає через отвір матриці, він приймає точну форму поперечного перерізу матриці, утворюючи безперервний алюмінієвий профіль із певним контуром.
Охолодження та вирівнювання: Щойно екструдований профіль надзвичайно гарячий і м'який. Його переносять на охолоджувальний шар, який зазвичай охолоджують повітрям або водою. Після охолодження профіль проходить через вирівнювальний пристрій, щоб усунути вигини та скручування, забезпечуючи його пряму та точність розмірів.
Різання та старіння: Випрямлений профіль розрізається до потрібної комерційної довжини за допомогою різального пристрою. Нарізані профілі зазвичай піддаються процесу старіння для подальшого підвищення твердості та міцності профілю.
Швидкий поворот прототипу
Прагнення перевершити очікування щодо якості та швидкого виконання, а також забезпечення високоякісних деталей із листового металу.
Листовий метал на вимогу
Незалежно від того, чи це швидке створення прототипів чи виробництво великих обсягів, ми впровадимо це відповідно до потреб і стандартів клієнтів.
Реальна ціна виробників
Інтегруйте дизайн продукту, згинання, штампування, різання, обробку поверхні тощо, щоб забезпечити серію виробничих рішень.
Що таке екструзійна матриця для алюмінію?
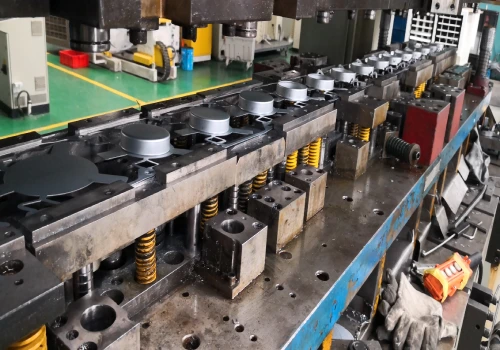
Алюмінієва екструзійна матриця є основним компонентом усього процесу екструзії алюмінію. Це надзвичайно твердий, міцний сталевий диск або прямокутний блок, зазвичай виготовлений з високоміцної легованої сталі, що містить один або декілька порожнин.
Конструктивні особливості екструзійних штампів для алюмінію
Баланс потоку матеріалу: Забезпечте рівномірну швидкість потоку алюмінієвого матеріалу по всій кожній секції матриці. Надмірний потік у будь-якій зоні може призвести до вигину профілю, скручування або неточності розмірів. Швидкість потоку можна збалансувати, регулюючи довжину робочої зони порожнини матриці або додаючи опір у зонах високого потоку.
Міцність та довговічність: Алюмінієві екструзійні матриці працюють за високих температур та екстремального тиску, зазнаючи інтенсивного тертя від розплавленого алюмінію. Тому вони повинні бути виготовлені зі спеціальної інструментальної сталі для гарячої обробки та проходити ретельну термічну обробку, щоб мінімізувати знос, деформацію та розтріскування.
Точність профілю: Точність обробки алюмінієвої екструзійної матриці безпосередньо визначає розмірні допуски та якість поверхні екструдованих профілів.
Типи алюмінієвих екструзійних штампів
Алюмінієві екструзійні матриці можна умовно розділити на три типи залежно від їхньої конструкції та застосування: суцільні матриці, порожнисті матриці та напівпорожнисті матриці. Вибір відповідного типу матриці має вирішальне значення для успішного екструдування якісних алюмінієвих профілів високої якості.
Цільні штампи
Вони виготовляються з єдиного суцільного сталевого блоку з повністю відкритою порожниною штампа — без внутрішніх металевих перемичок або серцевин, що утворюють замкнуті пустоти. Цей тип штампа виготовляє суцільні алюмінієві профілі без порожнин і підходить для простих форм.
Переваги: проста конструкція, низька вартість виробництва, висока міцність та легке обслуговування.
Порожнисті штампи
Порожнисті штампи необхідні для виготовлення екструдованих профілів з однією або кількома повністю закритими внутрішніми порожнинами, такими як труби або квадратні труби. Ці алюмінієві екструзійні штампи підходять для виготовлення складних конструкційних компонентів, включаючи трубчасті секції та конструктивні елементи з внутрішніми ребрами жорсткості.
Найпоширенішим порожнистим штампом для виготовлення порожнистих профілів є розрізний штамп. Він складається з основи штампа та серцевини штампа. Серцевина штампа закріплена в центрі основи штампа, а зазор між основою штампа та серцевиною штампа формує остаточну форму профілю.
Під час екструзії заготовка розділяється на кілька алюмінієвих потоків колекторними отворами. Ці потоки протікають через перехідну секцію та знову сходяться в зварювальній камері. В умовах високої температури та високого тиску зварювальної камери вони міцно возз'єднуються за допомогою твердотільного зварювання (дифузії між атомами металу), утворюючи безшовний порожнистий профіль.
Переваги: Здатний виготовляти складні багатопорожнисті профілі з гладкими зовнішніми поверхнями.
Напівпорожнисті штампи
Напівпорожнисті штампи поєднують у собі характеристики суцільних та порожнистих штампів для виробництва алюмінієвих екструзій, що містять як суцільні, так і порожнисті профілі. Подібні за конструкцією до розбіжних штампів, вони мають серцевину штампа, яка не підвішена центрально через перемичку, а з'єднана з корпусом штампа через одну або кілька стовпів.
Додаткові інструменти для алюмінієвих екструзійних матриць
Під час екструзії алюмінію матриця є центральним елементом формування, але для завершення всього процесу екструзії та забезпечення якості профілю потрібен ряд допоміжних інструментів, що працюють узгоджено. Ці інструменти в першу чергу підтримують матрицю, направляють профіль, забезпечують стабільну екструзію алюмінію та підтримують правильну форму.
Кільце для штампування/кільце для утримання штампу
Це важке сталеве кільце надійно скріплює алюмінієву екструзійну матрицю, опорну площадку матриці та опорні площадки разом. Воно встановлено як єдине ціле на передньому кінці барабана екструдера.
Це запобігає розхитування або зміщенню всієї збірки алюмінієвої екструзійної матриці під тиском екструзії в сотні тонн, забезпечуючи стабільність і безпеку системи.
Пад для штампа
Підкладка для матриці являє собою високоміцну сталеву пластину, розташовану безпосередньо за алюмінієвою екструзійною матрицею, яка служить переважно опорою.
Без опори матриці, алюмінієва екструзійна матриця була б схильна до деформації, руйнування або передчасного зносу під величезним тиском.
Опорна подушка
Опорна площадка розташована за опорною площадкою матриці. Це надзвичайно товстий і міцний сталевий блок, який служить основним компонентом для витримування тиску, що передається екструзійним стрижнем.
Його основна функція полягає в рівномірному розподілі зосередженого зусилля від екструзійного стрижня по всій алюмінієвій екструзійній матриці та вузлу матриці, запобігаючи пошкодженням, спричиненим локальним надмірним напруженням.
Інструменти для випрямлення
Після екструзії та охолодження профілі можуть дещо вигинатися та деформуватися, що вимагає використання випрямляючих інструментів.
Випрямлячі натягу затискають обидва кінці профілю за допомогою пристосувань і прикладають розтягувальне зусилля, що перевищує межу текучості матеріалу. Це викликає невелику залишкову пластичну деформацію, тим самим випрямляючи профіль.
Система охолодження
Хоча система охолодження не контактує безпосередньо з алюмінієвою екструзійною матрицею, вона контролює швидкість охолодження екструдованого профілю. Це має вирішальне значення для кінцевих механічних властивостей та стабільності розмірів профілю.
Немає файлів дизайну? Дозвольте Supro MFG зробити це за вас.
Ми часто стикаємося з клієнтами, у яких немає професійних креслень та документації, а лише креативна ідея, що призводить до того, що проект зупиняється.
Якщо ви потрапили в таку ситуацію, зверніться до нашої команди експертів.
Supro MFG, як провідний виробник металевих виробів на замовлення, має досвідчену команду інженерів, які використовують свій великий досвід виготовлення та технічні знання, щоб втілити вашу ідею в реальний продукт та створити файли дизайну, такі як STEP /STP/SLDPRT/DXF/PDF/PRT/DWG/AI.
Саме це робить SUPRO MFG таким чудовим, і 2,000 корпоративних, підприємців, художників та інших покупців з усього світу із задоволенням працюють з нами та користуються перевагами наших універсальних виробничих послуг.
Отримайте миттєву цінову пропозицію зараз!
Підсумовуючи, процес екструзії алюмінію значною мірою залежить від надійності та точності штампів. Розуміння та правильне застосування різних типів штампів для екструзії алюмінію та відповідного допоміжного обладнання має вирішальне значення для оптимізації процесу екструзії алюмінію.
Supro — професійний виробник алюмінієвих екструзійних профілів. Використовуючи сучасне обладнання, великий досвід виробництва та спеціалізовану команду інженерів, ми надаємо бездоганні послуги з виготовлення алюмінієвих екструзій понад 3,000 компаніям по всьому світу, а також надаємо справжні цінові пропозиції від виробників.
Як провідний виробник алюмінієвих екструзійних виробів у галузі, ми постачаємо різноманітну продукцію ефективно та вчасно. Від проектування продукції та швидкого виготовлення прототипів з листового металу до масового виробництва, ми забезпечуємо експертну технічну підтримку та виняткову якість. Ми пропонуємо комплексні виробничі рішення та постачання продукції за конкурентними цінами!