
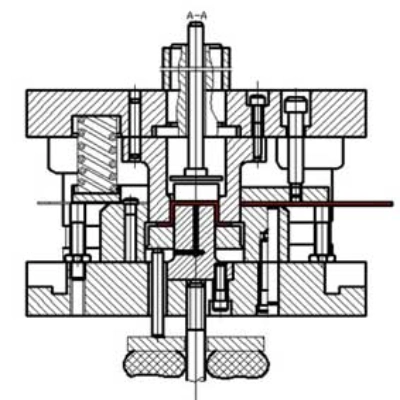









Гнуття листового металу – це виробничий процес, у якому використовується зовнішній тиск для пластичної деформації листових металевих матеріалів, що дозволяє їм утворити певний кут і форму кривої. Найчастіше використовуються такі типи гнуття листового металу: V-подібне гнуття, Z-подібне гнуття, гнуття зворотним тиском тощо.
Формування високоякісних деталей з листового металу, що гнутся, повинно враховувати різноманітні фактори, щоб уникнути різних ризиків якості, що вимагає багатого виробничого досвіду та технічних знань.
Компанія Supro MFG вже понад 25 років спеціалізується на точному згинанні деталей з листового металу, надаючи повний спектр виробничих рішень для різних галузей промисловості по всьому світу, включаючи: проектування виробів, проектування та виробництво прес-форм, масове виробництво продукції та обробку поверхонь.
Але часто конструктори листового металу не враховують фактичний виробничий процес, що робить конструкцію деталей з листового металу занадто ідеальною, що призводить до ризиків для якості у процесі виробництва продукції.
Нижче я опишу деякі поширені проблеми у виготовленні деталей з листового металу, сподіваюся, це вам допоможе.
Висота формування гнуття листового металу
Під час процесу гнуття листового металу висота згинання повинна бути вдвічі більшою за товщину матеріалу та радіус згину, а саме H ≥ 2t + R.
Великий досвід виробництва деталей з листового металу показує, що якщо висота занадто мала, матеріал не може чекати на краще позиціонування та формування, що призводить до деформації та спотворення виробу, і правильний розмір не може бути гарантований.
Що робити, коли в місці згину є гіпотенуза? Саме тут багато конструкторів деталей з листового металу спантеличені, адже занадто похилий бік завжди неповний або деформований. Насправді все дуже просто, конструкцію виробу потрібно трохи змінити, щоб мінімальний край відповідав мінімальній висоті згину.
Звичайно, коли дизайн виробу неможливо змінити, ми можемо вирішити спроектувати виріб більшим за розумну висоту, а потім відрізати зайвий матеріал за допомогою різання або іншої механічної обробки, щоб відповідати функціональному дизайну виробу, запобігати деформації та спотворенню виробу, а також покращувати його якість.
Радіус згинання листового металу
Гнуття листового металу – це процес холодної обробки листового металу, тому ми повинні враховувати характеристики листового металу, різні матеріали мають різні ступені текучості та мінімальний радіус вигину, дотримуватися розумного значення вигину.
Крім того, радіус вигину листового металу не є максимально великим. Якщо радіус вигину великий, коефіцієнт пружності матеріалу збільшиться, а його формувальний стан буде нестабільним.
Зазвичай команда експертів Supro MFG аналізує конструкцію виробу та проектує радіус згинальної матриці трохи меншим, ніж конструкція виробу, щоб матеріал міг підтримувати достатню пружність та досягати проектного розміру, а також краще контролювати якість та кут вигину.
Радіус вигину не є настільки малим, наскільки це можливо. Занадто малий радіус вигину призведе до надмірного згинання металевого листа або навіть перевищення міцності металевого листа, що призведе до поломки виробу, особливо для матеріалів з високою твердістю (наприклад: у стані T6). Алюмінієвий сплав), надмірний вигин призведе до внутрішнього руйнування матеріалу, що вплине на міцність.
Зазвичай технічна команда Supro MFG вирішує додати до металевого листа пази для ліній згину, щоб уникнути поломки матеріалу, та рельєфні лінії на металевому листі, щоб було достатньо місця для згину та зменшення тріщин під час згинання та деформації листа, але це незначно впливає на міцність конструкції.
Напрямок вигину
Досвідчений виробник деталей для гнуття листового металу – це не лише виготовлення листового металу спеціаліст, але також фахівець з матеріалів.
Оскільки в процесі гнуття листового металу необхідно аналізувати напрямок волокон матеріалу. Якщо напрямок гнуття збігається з напрямком волокон матеріалу, це призведе до тріщин у деталях, що гнутся, з листового металу та зниження міцності виробу. Це вимагає великого досвіду у використанні матеріалів.
Нездатність утримувати матеріал призводить до невдалого згинання
Така ситуація часто виникає, коли змінюється конструкція виробу, і до структури оригінального литого виробу додається конструкція згинання.
На ранній стадії виробництва деталей з листового металу ми організовуємо всі послідовності гнуття таким чином, щоб усі деталі виробу можна було згинати та формувати впорядкованим чином, і загалом не було жодних поломок при згинанні.
Однак, Supro MFG активно допомагає клієнтам розробляти нові продукти, що неминуче призводить до змін у дизайні продукції та збільшення попиту на функціональні структури.
Загалом, явище неможливості пресування матеріалу зосереджене переважно на краях та посередині. Перший метод полягає у зміні конструкції, яка блокуватиме рух конструкції для згинання, залишаючи необхідну висоту згинання (2t+R), якщо зміна передбачає... Коли критичні розміри неможливі, ми можемо зробити пази в певних місцях та використовувати спеціальні стійки для згинання, щоб уникнути конструкцій, що перешкоджають згинанню.
Розумний резервний зазор згину
У процесі виготовлення металевих коробок або коробок методом гнуття листового металу ми часто стикаємося з тим, що два зігнуті краї призводять до контакту матеріалу або навіть до перешкод через похибки розміру та деформації, що впливає на використання виробу. А під час використання знос матеріалу призводить до скорочення терміну служби.
Розумна конструкція залишатиме зазор 0.2-0.3 мм у кутах і краях, які можуть контактувати, що може уникнути перешкоджання матеріалу під час процесу згинання.
Ефективно підвищують міцність деталей, що гнутся з листового металу.
Деталі з листового металу широко використовуються в різних галузях промисловості та відіграють дуже важливу роль. Такі вироби, як листовий метал металеві шафи, корпуси з листового металу та інші вироби вимагають опорної міцності деталей з листового металу, тому нам потрібно бути більш розумними в деталях дизайну виробу, щоб ефективно підвищити міцність деталей, що згинаються.
У процесі згинання найпоширенішим способом згинання країв є вибір короткої та широкої конструкції згинання, яка не впливає на розмір та зовнішній вигляд виробу, що є дуже хитрим трюком.
Тонко зменшуйте складні згинальні структури
Надто складна конструкція згинання, хоча здається, що конструкція дуже винахідлива, дуже розумна та насичена дизайнерськими рішеннями, але при проектуванні звичайних промислових деталей з листового металу надмірно складне згинання значно збільшує вартість штампа для згинання та сам процес згинання. Важко забезпечити точні розмірні вимоги під час процесу згинання, що збільшує витрати на оплату праці. Крім того, складна конструкція згинання призведе до втрат матеріалу, і під час різання буде вирізано більше матеріалу.
Таким чином, Supro MFG, окрім спеціальних вимог до застосування, може вибрати конструкцію деталей з листового металу, що гнутся, з роздільною структурою та поєднати їх за допомогою зварювання або клепки, що може не тільки підвищити міцність виробу, але й знизити вартість.
Важко вирівняти віддалені отвори?
Коли металевий лист багаторазово згинається, на краю накопичуються надмірні допуски на вигин, що збільшує значення похибки, тому положення отвору без розумного проектування дуже схильне до відхилень.
У Supro MFG ми зазвичай встановлюємо елементи позиціонування на розгорнутій графіці виробу, такі як невеликі отвори або фаски, щоб компенсувати розмірні помилки, спричинені деформацією згину, шляхом проектування позиціонування під час обробки.
Нормальну функцію виробу також можна забезпечити, збільшивши отвір або отвір у формі талії.
Коли потрібні дуже точні отвори з дуже жорсткими допусками на розміри, ми зазвичай використовуємо вторинну обробку (штампування, 3D-лазерне різання, обробку на верстатах з ЧПК) для створення точних отворів та інших спеціальних конструкцій.
Висновок
Етапи обробки деталей, що обробляються в цеху листового металу, включають: попереднє випробування виробу, пробне виробництво та серійне виробництво продукції. У процесі обробки продукції та пробного виробництва необхідно своєчасно спілкуватися з клієнтами та отримувати відповідну оцінку обробки перед масовим виробництвом продукції.
Supro MFG — професійний виробник деталей з листового металу на замовлення, що спеціалізується на: дизайні зовнішнього вигляду виробів, структурному та функціональному дизайні, швидкому прототипуванні виробів, проектуванні прес-форм, виробництві прес-форм, швидкому прототипуванні листового металу, масовому виробництві листового металу та інших послугах.







