
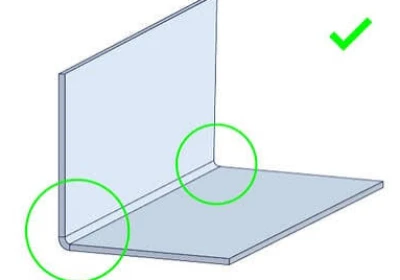










ในการผลิตชิ้นส่วนโลหะแผ่นที่มีความแม่นยำสูง การคำนวณและการกำหนดรัศมีโค้งงอของโลหะแผ่นอย่างแม่นยำนั้นถือเป็นจุดเชื่อมโยงที่สำคัญระหว่างฟังก์ชันการใช้งานของการออกแบบและความเป็นไปได้ในการผลิต ความสัมพันธ์ระหว่างรัศมีโค้งงอและความหนาของแผ่นโลหะไม่ใช่สัดส่วนเชิงเส้นอย่างง่าย แต่เป็นสมการเชิงซ้อนที่เกี่ยวข้องกับกลศาสตร์ของวัสดุ การเสียรูปพลาสติก และการควบคุมกระบวนการ
ความเข้าใจผิดที่พบบ่อยคือ การยึดถือเพียงกฎ "1 เท่าของความหนาของวัสดุ" ในการคำนวณรัศมีดัด ซึ่งมักนำไปสู่ความเสี่ยงด้านคุณภาพ เช่น รอยแตกร้าวขนาดเล็กที่ผิวภายนอก ความไม่เสถียรของขนาด หรือการคืนตัวมากเกินไป
สำหรับการจัดซื้อและการตัดสินใจทางวิศวกรรม การทำความเข้าใจความสัมพันธ์หลักระหว่างรัศมีการดัดของแผ่นโลหะและความหนาของแผ่นโลหะ โดยเฉพาะอย่างยิ่งตรรกะการควบคุมความเครียดที่เน้นไปที่อัตราส่วนความหนาต่อรัศมี (t/R) ซึ่งเป็นตัวเลขไร้มิติ และลักษณะไดนามิกของปัจจัย K ในการคำนวณความยาวที่คลี่ออก ถือเป็นข้อกำหนดทางเทคนิคที่จำเป็นสำหรับการประเมินความสามารถของกระบวนการของซัพพลายเออร์ และการควบคุมต้นทุนและความเสี่ยงของโครงการ
บทความนี้วิเคราะห์ความสัมพันธ์ดังกล่าวอย่างเป็นระบบ โดยนำเสนอโครงสร้างทางวิศวกรรมที่สมบูรณ์ ตั้งแต่การคำนวณรัศมีดัดแผ่นโลหะไปจนถึงการตรวจสอบด้วยการจำลอง จุดมุ่งหมายคือการเปลี่ยนรัศมีดัดแผ่นโลหะจากคำอธิบายในแบบร่างที่ไม่ชัดเจน ให้กลายเป็นพารามิเตอร์กระบวนการหลักที่คาดการณ์ได้และตรวจสอบได้
รัศมีการดัดแผ่นโลหะ—พารามิเตอร์กระบวนการที่สำคัญซึ่งเชื่อมโยงความตั้งใจในการออกแบบและความเป็นไปได้ในการผลิต
ในงานวิศวกรรมโลหะแผ่นรัศมีการดัดของโลหะแผ่นเป็นพารามิเตอร์สำคัญที่มีคุณสมบัติสองประการ สำหรับนักออกแบบ มันกำหนดรูปร่างและความแข็งแรงของชิ้นส่วน ในขณะที่สำหรับวิศวกรการผลิต มันเป็นตัวกำหนดโดยตรงว่าวัสดุจะสามารถขึ้นรูปได้สำเร็จโดยไม่แตกหักหรือไม่ และขนาดสุดท้ายจะสามารถทำได้อย่างแม่นยำหรือไม่
ค่ารัศมีดัดแผ่นโลหะขั้นต่ำไม่สามารถกำหนดได้อย่างตามใจชอบ เนื่องจากข้อจำกัดหลักมาจากวิทยาศาสตร์วัสดุ กล่าวคือ ในระหว่างการดัด เส้นใยด้านนอกของแผ่นโลหะจะถูกยืดออก หากความเครียดดึงเกินขีดจำกัดการยืดตัวสูงสุดของวัสดุ จะเกิดรอยแตกขนาดเล็กหรือการแตกหักโดยตรง
ดังนั้น หลักการพื้นฐานในการกำหนดรัศมีดัดขั้นต่ำของแผ่นโลหะจึงอยู่ที่การคำนวณและควบคุมความเครียดนี้ ความสัมพันธ์แบบง่ายๆ สามารถแสดงได้ดังนี้: รัศมีที่ปลอดภัยขั้นต่ำ (R_min) เป็นสัดส่วนโดยตรงกับความหนาของวัสดุ (t) และเป็นสัดส่วนผกผันกับความเครียดสูงสุดที่อนุญาต (ε_max) กล่าวคือ R_min ∝ t / ε_max
หลักการทางทฤษฎีของรัศมีการดัดแผ่นโลหะ: แบบจำลองทางกลของโซนการเสียรูปจากการดัดและความหนา
ในการคำนวณรัศมีดัดโค้งของแผ่นโลหะอย่างแม่นยำ จำเป็นต้องเข้าใจหลักการพื้นฐานของกลศาสตร์วัสดุเสียก่อน การดัดโค้งไม่ใช่เพียงกระบวนการขึ้นรูปเชิงมุมธรรมดา แต่เป็นกระบวนการเปลี่ยนรูปพลาสติกที่เกี่ยวข้องกับสภาวะความเค้นและความเครียดที่ซับซ้อน

การไหลของวัสดุและการกระจายความเค้น-ความเครียดระหว่างการดัดแผ่นโลหะ
การทำความเข้าใจพื้นฐานของรัศมีโค้งงอขั้นต่ำของแผ่นโลหะเริ่มต้นด้วยการวิเคราะห์พฤติกรรมของวัสดุในบริเวณการเสียรูปจากการดัดงอ ภายใต้สภาวะการดัดงอที่สมบูรณ์แบบ จะเกิดการไล่ระดับความเครียดอย่างต่อเนื่องทั่วหน้าตัดของแผ่นโลหะจากด้านในไปด้านนอก วัสดุด้านในจะเกิดการไหลแบบพลาสติกอัดภายใต้แรงอัดของแม่พิมพ์ ในขณะที่วัสดุด้านนอกจะอยู่ภายใต้แรงดึง
ชั้นกลางซึ่งคั่นระหว่างโซนการอัดและการดึงจะเลื่อนเข้าด้านในและมีความสัมพันธ์โดยตรงกับค่า K การกระจายความเค้นภายในโซนนี้เป็นตัวกำหนดความสำเร็จหรือความล้มเหลวของการดัดแผ่นโลหะโดยตรง การแตกหักเกิดขึ้นเมื่อความเค้นดึงบนพื้นผิวด้านนอกเกินกว่าความแข็งแรงดึงของวัสดุ หรือเมื่อความเครียดเกินขีดจำกัดการยืดตัว ดังนั้น การคำนวณรัศมีดัดทางวิทยาศาสตร์ใดๆ สำหรับแผ่นโลหะจึงต้องประเมินการกระจายความเครียดนี้ก่อน
กลไกหลักที่ส่งผลต่อความหนาของแผ่นโลหะ
ในการตัดสินใจทางวิศวกรรมเกี่ยวกับรัศมีการดัดแผ่นโลหะ ความหนาของแผ่นโลหะไม่ใช่เพียงแค่ค่าบ่งชี้มิติ แต่เป็นตัวแปรทางกายภาพที่มีบทบาทสำคัญ อิทธิพลหลักของมันส่งผลต่อกระบวนการทั้งหมด ตั้งแต่การประเมินความเป็นไปได้ในการผลิตไปจนถึงการขึ้นรูปขั้นสุดท้าย
ความหนาในฐานะคานงัด
ความหนาของแผ่นโลหะ (t) เป็นตัวแปรทางเรขาคณิตที่สำคัญที่สุดในกลศาสตร์การดัด สำหรับรัศมีการดัดแผ่นโลหะที่กำหนด (R) ระยะห่างของเส้นใยด้านนอกสุดจากชั้นกลาง (ประมาณ t/2) จะเป็นตัวกำหนดขนาดของความเครียดดึง
สมการความเครียดพื้นฐาน ε ≈ t / (2R + t) แสดงให้เห็นถึงผลกระทบของคานอย่างชัดเจน กล่าวคือ ความหนาที่เพิ่มขึ้นจะนำไปสู่การเพิ่มขึ้นของความเครียดภายนอกในสัดส่วนที่เท่ากัน นี่คือเหตุผลว่าทำไมแผ่นโลหะบางจึงสามารถดัดโค้งได้รัศมีต่ำสุดที่เล็กกว่าสำหรับมุมแหลม ในขณะที่แผ่นโลหะที่หนากว่าของวัสดุชนิดเดียวกันต้องการรัศมีที่ใหญ่กว่าเพื่อป้องกันการแตกร้าว ความหนาจึงเป็นตัวแปรทางวิศวกรรมหลักที่เชื่อมโยงคุณสมบัติของวัสดุและความเป็นไปได้ของกระบวนการผลิต
อัตราส่วนความหนาต่อรัศมี (t/R) เป็นพารามิเตอร์ไร้มิติหลัก
อัตราส่วนความหนาต่อรัศมี (t/R) เป็นพารามิเตอร์ทางวิศวกรรมไร้หน่วยหลักที่เชื่อมโยงความหนาของแผ่นโลหะกับรัศมีการดัดงอ โดยอธิบายความรุนแรงของการดัดงอในเชิงปริมาณ ค่า t/R สูงแสดงถึงความเครียดสูงและความเสี่ยงในการขึ้นรูปอย่างมาก ในทางกลับกัน ค่า t/R ต่ำแสดงถึงการดัดงอที่ไม่รุนแรง
พารามิเตอร์นี้มีความสำคัญอย่างยิ่งต่อการทำนายการแตกหัก การเกิดรอยย่น และการคำนวณการเคลื่อนตัวของชั้นกลาง (ค่า K) ผู้ผลิตมืออาชีพควรสามารถอธิบายค่า t/R ที่สอดคล้องกับรัศมีการดัดแผ่นโลหะที่แนะนำ และสาธิตวิธีการควบคุมค่านี้ให้อยู่ภายในขีดจำกัดความเครียดที่ปลอดภัยของวัสดุได้
ผลกระทบจากการขยายภาพของความหนาต่อการคืนตัวเมื่อดัดแผ่นโลหะ
ความหนาของแผ่นโลหะมีผลต่อกระบวนการดัดงอมากกว่าแค่ความเสี่ยงต่อการแตกร้าว นอกจากนี้ยังส่ง ผลให้ปรากฏการณ์ การคืนตัว (springback) รุนแรงขึ้นอย่างมาก การคืนตัวเกิดจากการที่วัสดุคืนตัวกลับสู่สภาพเดิมเมื่อคลายแรงกด โดยมุมการคืนตัวจะขึ้นอยู่กับความแข็งแรงของจุดคราค (yield strength) โมดูลัสความยืดหยุ่น และโมเมนต์ความเฉื่อยของหน้าตัดของแผ่นโลหะ
เนื่องจากโมเมนต์ความเฉื่อยของหน้าตัดแปรผันตรงกับกำลังสามของความหนา (I ∝ t³) แม้แต่การเพิ่มความหนาเพียงเล็กน้อยก็ส่งผลให้พลังงานความเครียดเชิงยืดหยุ่นเพิ่มขึ้นอย่างมาก ซึ่งหมายความว่าสำหรับรัศมีการดัดงอของแผ่นโลหะและวัสดุที่เหมือนกัน แผ่นที่หนากว่าจะแสดงการคืนตัวเชิงมุมและการคืนตัวเชิงรัศมีที่เด่นชัดกว่าแผ่นที่บางกว่า ดังนั้น การคำนวณรัศมีการดัดงอสำหรับแผ่นโลหะหนาจึงต้องใช้แบบจำลองการชดเชยการคืนตัวที่แม่นยำ ซึ่งโดยทั่วไปทำได้โดยการวิเคราะห์องค์ประกอบจำกัดหรือสูตรเชิงประจักษ์ที่ขับเคลื่อนด้วยฐานข้อมูล แทนที่จะใช้พารามิเตอร์กระบวนการสำหรับแผ่นบางเพียงอย่างเดียว
เพียง 4 ขั้นตอน
ชิ้นส่วนโลหะออนไลน์ที่กำหนดเอง
ติดต่อทีมผู้เชี่ยวชาญของเราและสัมผัสกับประสิทธิภาพและผลประโยชน์ทางเศรษฐกิจของบริการแปรรูปโลหะดิจิทัล
อัพโหลดไฟล์ออกแบบ
STL , STEP (.stp), IGES (.igs), (.ZIP) หรือ PDF
ยังเป็นตัวอย่างหรือความคิด
การวิเคราะห์ใบเสนอราคาและการออกแบบ
ราคาโรงงานทันทีและรายงาน DfM ซึ่งเป็นโซลูชันที่สมเหตุสมผลที่สุด
เริ่มผลิต
กระบวนการดิจิทัลสามารถเริ่มงานสั่งได้ภายใน 24 ชั่วโมง
ส่งมอบตรงเวลา
รักษาสัญญาการส่งมอบ ได้รับการอนุมัติจากผู้ซื้อของบริษัททั่วโลกกว่า 3000 ราย
ความสัมพันธ์ในการคำนวณ: ระบบความสัมพันธ์ทางคณิตศาสตร์ระหว่างรัศมีดัดของแผ่นโลหะและความหนาของแผ่นโลหะ
จากมุมมองทางวิศวกรรม ความสัมพันธ์ระหว่างรัศมีดัดโค้งของแผ่นโลหะและความหนาของแผ่นโลหะได้รับการกำหนดขึ้นผ่านระบบความสัมพันธ์ทางคณิตศาสตร์ที่สามารถวัดได้ ระบบนี้เหนือกว่า "กฎเกณฑ์เชิงประจักษ์" และเป็นเครื่องมือที่ตรวจสอบได้สำหรับการคำนวณรัศมีดัดโค้งของแผ่นโลหะอย่างแม่นยำ
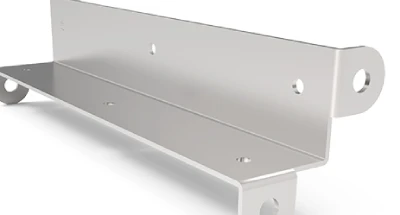
ขอบเขตการใช้งานและข้อจำกัดของกฎทั่วไปเกี่ยวกับการดัดโค้งของแผ่นโลหะ
หลักเกณฑ์ทั่วไปในอุตสาหกรรม เช่น “รัศมีดัดขั้นต่ำสำหรับแผ่นโลหะเหล็กกล้าคาร์บอน ต่ำ เท่ากับความหนาของวัสดุ (1t) ในขณะที่เหล็กกล้าไร้สนิมต้องการ 2t” เป็นจุดอ้างอิงอย่างรวดเร็วสำหรับการประเมินการออกแบบเบื้องต้น หลักเกณฑ์เหล่านี้มาจากข้อสังเกตเชิงปฏิบัติอย่างกว้างขวางเกี่ยวกับคุณสมบัติทางพลาสติกของวัสดุทั่วไป โดยตรรกะพื้นฐานสอดคล้องกับช่วงความเครียดที่อนุญาตโดยทั่วไปซึ่งเป็นลักษณะเฉพาะของวัสดุประเภทต่างๆ
อย่างไรก็ตาม สำหรับการจัดซื้อจัดจ้างทางวิศวกรรมที่เข้มงวด การพึ่งพาเพียงแค่รัศมีดัดโค้งตามหลักการทั่วไปของแผ่นโลหะมีความเสี่ยง หลักการเหล่านี้ไม่ได้คำนึงถึงเงื่อนไขเฉพาะของวัสดุ (เช่น ระดับความแข็งจากการรีดเย็นหรือเกรดโลหะผสมที่แตกต่างกัน) ทิศทางการดัด การวางแนวการรีดแผ่นโลหะ และข้อกำหนดด้านคุณภาพพื้นผิวอย่างเป็นปริมาณ
ตัวอย่างเช่น การนำกฎทั่วไปเกี่ยวกับรัศมีดัดของแผ่นโลหะไปใช้กับเหล็กกล้าความแข็งแรงสูงหรือชิ้นส่วนที่ต้องการพื้นผิวทาสีเกรด A อาจส่งผลให้เกิดรอยแตกขนาดเล็กตามขอบหรือรอยกระแทกที่มองเห็นได้ ดังนั้น แม้ว่ากฎดังกล่าวจะเป็นแนวทางที่มีประโยชน์ในระหว่างขั้นตอนการออกแบบ แต่รัศมีดัดของแผ่นโลหะขั้นสุดท้ายสำหรับการผลิตจะต้องกำหนดโดยการคำนวณที่มีพื้นฐานทางวิทยาศาสตร์ที่แม่นยำกว่า
หลักการพื้นฐานของการคำนวณทางวิทยาศาสตร์สำหรับรัศมีการดัดแผ่นโลหะ: การคำนวณค่า K และความยาวเมื่อคลี่ออก
ในงานวิศวกรรมโลหะแผ่น กุญแจสำคัญในการผลิตที่แม่นยำอยู่ที่การคำนวณความยาวที่คลี่ออกได้อย่างถูกต้อง หัวใจสำคัญของการคำนวณนี้คือการประยุกต์ใช้ค่า K อย่างแม่นยำ ค่า K ไม่ใช่ค่าคงที่ที่กำหนดขึ้นโดยพลการ แต่เป็นตัวแปรทางวิศวกรรมที่สำคัญซึ่งบูรณาการรัศมีการดัดงอของโลหะแผ่น ความหนาของแผ่น และพฤติกรรมความยืดหยุ่นของวัสดุ เพื่อกำหนดตำแหน่งของชั้นกลางระหว่างกระบวนการดัดงอ
ความสำคัญทางกายภาพและคำจำกัดความทางวิศวกรรมของปัจจัย K
ค่า K เป็นค่าสัมประสิทธิ์หลักในการคำนวณการคลี่แผ่นโลหะ นิยามทางวิศวกรรมคือ: K = (t' – Ri) / t โดยที่ t' คือระยะห่างจากชั้นกลางถึงพื้นผิวด้านใน Ri คือรัศมีการดัดด้านใน และ t คือความหนาของวัสดุ ค่า K อธิบายถึงระดับการเคลื่อนที่เข้าด้านในของชั้นกลางภายในหน้าตัดการดัด ค่า K ที่แม่นยำมีความสำคัญอย่างยิ่งต่อการคำนวณรัศมีการดัดที่แม่นยำในแผ่นโลหะและการได้ความยาวการคลี่ที่ถูกต้อง มันส่งผลโดยตรงต่อขนาดการตัดและขนาดที่แม่นยำของผลิตภัณฑ์ขั้นสุดท้าย
ความสัมพันธ์เชิงพลวัตระหว่างค่า K และอัตราส่วนความหนาต่อเส้นผ่านศูนย์กลาง (t/R)
มีความสัมพันธ์เชิงฟังก์ชันแบบไดนามิกที่ชัดเจนระหว่างค่า K และอัตราส่วนความหนาต่อรัศมี (t/R) เมื่อ t/R มีค่าน้อยมาก ชั้นที่เป็นกลางจะเข้าใกล้กึ่งกลางความหนาของแผ่น และค่า K จะเข้าใกล้ 0.5 เมื่อ t/R เพิ่มขึ้น ชั้นที่เป็นกลางจะเลื่อนไปทางด้านในของส่วนโค้งอย่างเห็นได้ชัด และค่า K จะลดลง อาจลดลงเหลือ 0.3 หรือต่ำกว่านั้น
ความสัมพันธ์นี้แสดงให้เห็นว่าการเปลี่ยนแปลงของ รัศมี ดัดและความหนาของแผ่นโลหะส่งผลโดยตรงต่อขนาดที่ได้ ดังนั้น การคำนวณโดยใช้ค่า K คงที่ (เช่น 0.445) จะมีความแม่นยำเฉพาะในช่วง t/R ที่กำหนดเท่านั้น สำหรับการออกแบบที่มีความแม่นยำสูงหรือการคำนวณรัศมีดัดที่ถูกต้องตามหลักวิทยาศาสตร์สำหรับแผ่นโลหะ ต้องใช้ค่า K แบบไดนามิกตาม t/R
ตารางค่า K ในทางปฏิบัติทางวิศวกรรม
ในทางปฏิบัติทางวิศวกรรมที่เป็นที่ยอมรับ การคำนวณรัศมีดัดโค้งของแผ่นโลหะอย่างมืออาชีพจะอาศัยตารางค่า K ที่สร้างขึ้นจากการทดลองหรือซอฟต์แวร์ที่เป็นที่ยอมรับ โดยทั่วไปแล้ว ตารางเหล่านี้จะแสดงค่า K เทียบกับอัตราส่วนความหนาต่อรัศมี (t/R) หรืออัตราส่วนเส้นผ่านศูนย์กลางภายนอกต่อรัศมี (t/Ro) เป็นแกน x โดยจัดเรียงตามประเภทวัสดุหรือชุดความแข็งแรงคราก
ซอฟต์แวร์ CAD/CAM หลายแพ็กเกจที่สอดคล้องกับมาตรฐาน ASME หรือ ISO (เช่น SolidWorks, AutoForm) ได้รวมฐานข้อมูลที่ผ่านการตรวจสอบแล้วไว้ด้วย สำหรับชิ้นส่วนที่สำคัญ ผู้ผลิตจะปรับเทียบและตรวจสอบความถูกต้องของข้อมูลรัศมีดัดขั้นต่ำและค่า K ของแผ่นโลหะผ่านการทดสอบการดัดจริงเพื่อให้มั่นใจในความแม่นยำของการคำนวณ
การคำนวณรัศมีดัดขั้นต่ำของแผ่นโลหะ
การคำนวณรัศมีดัดขั้นต่ำของแผ่นโลหะมีจุดประสงค์เพื่อป้องกันการแตกร้าวของเส้นใยด้านนอกเนื่องจากการยืดตัวมากเกินไป สูตรหลักคือ: R_min = (t / (2ε_max)) – t โดยที่ t คือความหนา และ ε_max คือค่าความเครียดสูงสุดที่ยอมรับได้ของเส้นใยด้านนอก ซึ่งแสดงให้เห็นว่ารัศมีดัดขั้นต่ำของแผ่นโลหะแปรผันตรงกับความหนาและแปรผกผันกับความยืดหยุ่นของวัสดุ ดังนั้น ผู้ผลิตควรดำเนินการดัดแผ่นโลหะโดยอิงตามมาตรฐานวัสดุเฉพาะและการคำนวณรัศมีดัดอย่างมืออาชีพสำหรับแผ่นโลหะ แทนที่จะพึ่งพาประสบการณ์เพียงอย่างเดียว
การคำนวณรัศมีดัดสำหรับแผ่นโลหะและเทคโนโลยีการจำลอง
เมื่อการออกแบบแผ่นโลหะเกี่ยวข้องกับวัสดุที่มีความแข็งแรงสูง รูปทรงเรขาคณิตที่ซับซ้อน หรือข้อกำหนดด้านอายุการใช้งานที่เข้มงวด สูตรเชิงประจักษ์แบบดั้งเดิมและตารางพารามิเตอร์แบบคงที่เริ่มแสดงให้เห็นถึงข้อจำกัดในการคำนวณรัศมีดัดงอมากขึ้นเรื่อยๆ วิธีการคำนวณขั้นสูงและเทคโนโลยีการจำลองแบบดิจิทัลในทางวิศวกรรมสมัยใหม่ช่วยให้ก้าวข้ามจากการ "การประมาณค่าเชิงประจักษ์" ไปสู่ "การทำนายทางวิทยาศาสตร์" ได้

การคำนวณรัศมีดัดโค้งสำหรับแผ่นโลหะโดยอิงจากข้อมูลคุณสมบัติของวัสดุ
การคำนวณรัศมีโค้งงอที่แม่นยำสำหรับแผ่นโลหะเริ่มต้นด้วยการประยุกต์ใช้คุณสมบัติของวัสดุอย่างละเอียด ซึ่งกำหนดให้ผู้ผลิตต้องใช้เส้นโค้งความเค้น-ความเครียดที่แท้จริงของวัสดุ พารามิเตอร์สำคัญ เช่น ดัชนีการแข็งตัวของวัสดุ (ค่า n) และอัตราส่วนความเครียดพลาสติก (ค่า r) ช่วยเพิ่มความแม่นยำของแบบจำลองการคำนวณในการทำนายพฤติกรรมการแข็งตัวของวัสดุและความต้านทานต่อการบางลงระหว่างการดัดแผ่นโลหะ อย่างมีนัยสำคัญ
ตัวอย่างเช่น วัสดุที่มีค่า n สูงกว่าจะกระจายความเครียดได้สม่ำเสมอกว่าในระหว่างการดัด ทำให้สามารถใช้รัศมีการดัดขั้นต่ำที่ใหญ่กว่าสำหรับแผ่นโลหะได้ ในทางกลับกัน ค่า r มีอิทธิพลต่อการกระจายความเครียดระหว่างทิศทางความกว้างและความหนา การป้อนข้อมูลที่แม่นยำเหล่านี้ลงในแบบจำลองขีดจำกัดการขึ้นรูปตามทฤษฎีจะช่วยให้สามารถประเมินความเสี่ยงของการแตกร้าวสำหรับความหนาและรัศมีที่เฉพาะเจาะจงได้ ทำให้เกิดความปลอดภัยในการออกแบบที่ขับเคลื่อนด้วยข้อมูล
การประยุกต์ใช้การวิเคราะห์องค์ประกอบจำกัด (FEA)
การวิเคราะห์ด้วยวิธีไฟไนต์เอเลเมนต์ (Finite Element Analysis: FEA) เป็นเครื่องมือหลักในการเปลี่ยนการศึกษาความสัมพันธ์ระหว่างรัศมีโค้งงอและความหนาของแผ่นโลหะจากสูตรสองมิติไปสู่การตรวจสอบเสมือนจริงสามมิติ โดยการสร้างสภาพแวดล้อมการจำลองดิจิทัลที่ครอบคลุมการออกแบบแม่พิมพ์ แรงยึด และแบบจำลองวัสดุ FEA ช่วยให้เห็นภาพการกระจายของความเค้นและความเครียดภายในแผ่นโลหะ รวมถึงการไหลของวัสดุตลอดกระบวนการดัดทั้งหมด
วิศวกรสามารถสังเกตล่วงหน้าได้ว่าความเครียดของเส้นใยด้านนอกเกินขีดจำกัดที่ปลอดภัยที่รัศมีการดัดแผ่นโลหะที่กำหนดหรือไม่ หรือเกิดรอยย่นที่ด้านในหรือไม่ ที่สำคัญกว่านั้น การวิเคราะห์ด้วยวิธีไฟไนต์เอเลเมนต์ (FEA) ช่วยให้สามารถทำนายการคืนตัวของวัสดุได้อย่างแม่นยำสูง
วิธีการจำลองนี้มีความสำคัญอย่างยิ่งสำหรับการคำนวณรัศมีดัดในแผ่นโลหะ โดยเฉพาะอย่างยิ่งสำหรับเหล็กกล้าความแข็งแรงสูงหรือการดัดหลายขั้นตอนที่ซับซ้อน ช่วยลดการลองผิดลองถูกทางกายภาพ ลดระยะเวลาในการพัฒนา และรับประกันอัตราความสำเร็จในการขึ้นรูปครั้งแรกได้อย่างมาก
วิธีการกำหนดค่าทดลอง
แม้ว่าแบบจำลองการจำลองและการคำนวณจะมีประสิทธิภาพมากขึ้นเรื่อยๆ แต่การกำหนดค่าด้วยวิธีการทดลองยังคงเป็นหัวใจสำคัญในการตรวจสอบความถูกต้องของการคำนวณรัศมีดัดสำหรับแผ่นโลหะ และการได้มาซึ่งพารามิเตอร์กระบวนการที่น่าเชื่อถือที่สุด วิธีการมาตรฐาน เช่น การทดสอบการดัดรูปตัววี เกี่ยวข้องกับการดัดชิ้นงานที่มีความหนาของวัสดุเฉพาะโดยใช้ชุดของหมัดที่มีรัศมีปลายแตกต่างกัน
โดยการวัดรัศมีด้านในที่แท้จริงหลังการดัด มุมการคืนตัว และการตรวจสอบพื้นผิวด้านนอกเพื่อหาการแตกร้าว จะสามารถคำนวณย้อนกลับเพื่อหาค่ารัศมีดัดขั้นต่ำที่แท้จริงของแผ่นโลหะ และค่า K-factor หรือ Y-factor ที่แม่นยำสำหรับวัสดุนั้นที่ความหนาดังกล่าวได้ ข้อมูลจากการทดลองเหล่านี้จะถูกนำมาใช้ในการปรับเทียบพารามิเตอร์ของวัสดุและสัมประสิทธิ์แรงเสียดทานในแบบจำลอง FEA ทำให้เกิดวงจรการตรวจสอบความถูกต้องแบบปิดของ “การคำนวณ-การจำลอง-การทดลอง”
กำลังมองหาบริษัทผลิตแผ่นโลหะแบบกำหนดเองที่เชื่อถือได้อยู่ใช่ไหม
พูดคุยกับทีมผู้เชี่ยวชาญของ Supro MFG
ติดต่อเราสำหรับราคาโรงงานที่แข่งขันได้
และบริการสนับสนุนด้านเทคนิคอย่างเต็มรูปแบบ
สรุป
โดยสรุป ความสัมพันธ์ระหว่างรัศมีการดัดของแผ่นโลหะและความหนาของวัสดุนั้นโดยพื้นฐานแล้วเป็นสมการทางวิศวกรรมที่มีความแม่นยำสูง ซึ่งกำหนดโดยกลศาสตร์ของวัสดุ เรขาคณิต และเทคโนโลยีการผลิต หลักการสำคัญของมันถูกวัดปริมาณผ่านอัตราส่วนความหนาต่อรัศมี (t/R) และค่า K ที่เปลี่ยนแปลงไปตามพลวัต ดังนั้น การคำนวณรัศมีการดัดของแผ่นโลหะจึงไม่สามารถอาศัยกฎเชิงประจักษ์ที่ว่า “1 เท่าของความหนาของวัสดุ” ได้ แต่ต้องอาศัยข้อมูลคุณสมบัติเฉพาะของวัสดุแทน
หากคุณต้องการบริการดัดแผ่นโลหะโปรดติดต่อเราทันที! Supro คือผู้ผลิตดัดแผ่นโลหะมืออาชีพ ด้วยอุปกรณ์ที่ทันสมัย ประสบการณ์การผลิตที่กว้างขวาง และทีมวิศวกรผู้เชี่ยวชาญ เราจึงสามารถมอบโซลูชันการดัดแผ่นโลหะที่สมบูรณ์แบบให้กับบริษัทกว่า 3,000 แห่งทั่วโลก พร้อมเสนอราคาจากผู้ผลิตโดยตรง
เรามีความเชี่ยวชาญ เทคโนโลยี และอุปกรณ์ที่ทันสมัยอย่างครบครัน เข้าใจถึงข้อกำหนดและมาตรฐานสำหรับการดัดแผ่นโลหะเพื่อผลิตชิ้นส่วนโครงสร้างในอุตสาหกรรมต่างๆ รวมถึงเกษตรกรรม การดูแลสุขภาพ การผลิตยานยนต์ และอวกาศ Supro มีเครื่องดัดแผ่นโลหะที่แตกต่างกัน 12 เครื่อง ทำให้เราสามารถให้บริการดัดแผ่นโลหะแบบครบวงจรแก่ทุกอุตสาหกรรม พร้อมทั้งรับประกันผลิตภัณฑ์คุณภาพสูง บริการลูกค้าอย่างมืออาชีพ และการส่งมอบตรงเวลา
หากคุณมีคำถามหรือข้อสงสัยใด ๆ เกี่ยวกับบริการดัดแผ่นโลหะของเรา โปรดติดต่อเราทันที เราพร้อมที่จะตอบสนองทุกความต้องการของโครงการของคุณอย่างเต็มที่!






