










การเชื่อมเหล็กกล้าไร้สนิมในแท่นขุดเจาะนอกชายฝั่ง โรงงานผลิตน้ำจืด และสายการผลิตสารเคมี จำเป็นต้องมีการควบคุมทางโลหะวิทยาที่แม่นยำ เหล็กกล้าไร้สนิมเกรดดูเพล็กซ์ (เช่น 2205) และเกรดซูเปอร์ดูเพล็กซ์ (เช่น 2507) ต้องมีสัดส่วนออสเทนไนต์-เฟอร์ไรต์ที่สมดุล 50/50 อย่างเคร่งครัด เพื่อรักษาความสมบูรณ์ของโครงสร้างภายใต้แรงดัน
รายงานจาก Grand View Research ระบุว่าตลาดเหล็กกล้าไร้สนิมทั่วโลกมีมูลค่าสูงถึง 111 พันล้านดอลลาร์สหรัฐในปี 2023 โดยได้รับแรงขับเคลื่อนอย่างมากจากโครงสร้างพื้นฐานด้านพลังงานที่ต้องการวัสดุที่ตรงตามมาตรฐาน NACE MR0175 สำหรับสภาพแวดล้อมที่มีกรดซัลฟิวริก การเชื่อมที่แม่นยำเป็นตัวกำหนดว่ารอยต่อที่มีมูลค่าสูงเหล่านี้จะคงอยู่หรือจะเกิดการแตกร้าวจากการกัดกร่อนเนื่องจากความเค้น
ประเภทของกระบวนการเชื่อมเหล็กกล้าไร้สนิมดูเพล็กซ์
เหล็กกล้า ไร้สนิมดูเพล็กซ์ต้องการการควบคุมอุณหภูมิอย่างเข้มงวด ความสมดุลที่แม่นยำระหว่างความแข็งแรงและความต้านทานการกัดกร่อนขึ้นอยู่กับปริมาณความร้อนที่ป้อนเข้าไป (โดยเหมาะสมที่สุดคือ0.5 - 1.5 กิโลจูล/มม.² ) สารเติมแต่งชนิดพิเศษ และการเลือกใช้วัสดุป้องกันรังสีแบบปฏิกิริยา
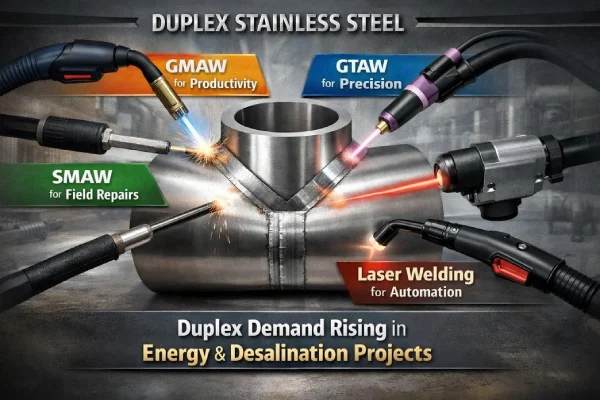
การเชื่อมด้วยแก๊สอาร์คโลหะ (GMAW) สำหรับเหล็กกล้าดูเพล็กซ์
เมื่อทำการเชื่อม GMAW บนเหล็กกล้าไร้สนิมดูเพล็กซ์ การจัดการความร้อนถือเป็นสิ่งสำคัญที่สุด:
พารามิเตอร์การเชื่อม
- กระแสไฟฟ้าและแรงดันไฟฟ้าคงที่ อินพุตความร้อน ต้องอยู่ระหว่าง 0.5 ถึง 1.5 กิโลจูล/มม. อย่างเคร่งครัด เพื่อป้องกัน การตกตะกอนเฟสซิกมา.
- ความเร็วในการเดินทางช่วยปกป้อง จุลภาค เนื่องจากการเย็นตัวอย่างรวดเร็วทำให้เปราะแตกง่าย
ฟิลเลอร์โลหะ
- ลวดเสริมด้วยนิกเกิล (โดยทั่วไปจะมีนิกเกล 9% เช่น ER2209) ช่วยรักษาสมดุลของเฟสโดยบังคับให้เกิดการก่อตัวของออสเทนไนต์
- การจับคู่ทางเคมีช่วยจำกัดการเจือจาง
สำหรับโรงงานเชื่อมสแตนเลสที่รับงานปริมาณมาก:
- ตั้งค่าโหมดการถ่ายโอนแบบสเปรย์
- ตรวจสอบอุณหภูมิระหว่างช่องลำเลียงอย่างเคร่งครัดให้ต่ำกว่า 150°C (300°F)
- ตรวจสอบระดับเฟอร์ไรต์หลังจากเย็นตัวลงแล้ว
วิธีนี้ช่วยรักษาประสิทธิภาพการผลิตพร้อมทั้งปกป้องสัดส่วนออสเทนไนต์ที่สำคัญ ซึ่งเป็นแนวปฏิบัติมาตรฐานเมื่อคุณไว้วางใจSupro MFGสำหรับบริการเชื่อมโลหะระดับมืออาชีพที่ได้รับการสนับสนุนจากการควบคุมคุณภาพระดับยานยนต์ 100%
การเชื่อมด้วยอาร์กทังสเตนแก๊ส (GTAW) โดยใช้ลวดเชื่อม TIG
การเชื่อมแบบ GTAW เหมาะสำหรับงานเชื่อมสแตนเลสผนังบางที่ต้องการความสมบูรณ์ของรอยเชื่อมชั้นแรกอย่างเข้มงวด
- แน่น การออกแบบร่วมกัน ลดการบิดเบือน
- บริสุทธิ์ ป้องกันแก๊ส (มักเสริมด้วยไนโตรเจน 2-3%) ช่วยป้องกันการเกิดออกซิเดชันและเติมเต็มออสเทนไนต์
- แม็ทชิ่ง ลวดเชื่อม TIG ช่วยปรับปรุงคุณภาพการเชื่อม คุณภาพ.
สำหรับงานเชื่อมรอยต่อท่อสแตนเลส ผู้ปฏิบัติงาน:
- ทำความสะอาดอย่างทั่วถึง
- ไล่ก๊าซออกด้วยก๊าซอาร์กอน
- ใช้ความร้อนต่ำ
ผลลัพธ์ที่ได้คือการเชื่อมสแตนเลสที่เรียบเนียน ควบคุมได้ และผ่านการทดสอบ ASTM A923สำหรับเฟสระหว่างโลหะ อย่าง สม่ำเสมอ
การเชื่อมโลหะด้วยไฟฟ้าแบบอาร์คหุ้มฉนวน (SMAW) โดยใช้ลวดเชื่อม
ทีมงานภาคสนามใช้เทคนิค SMAW ในการซ่อมแซมเหล็กกล้าไร้สนิมดูเพล็กซ์ในสภาพแวดล้อมที่รุนแรง
ลวดเชื่อม
การเก็บรักษาโดยควบคุมความชื้น (โดยใช้ขั้วไฟฟ้า E2209 ที่บรรจุในถุงสุญญากาศ)
เลือกขั้วให้ถูกต้อง
ความเสี่ยงด้านคุณภาพ
ระวัง สิ่งเจือปน ที่เป็นตะกรัน
ตรวจสอบความสามารถในการเชื่อมก่อนประกอบชิ้นส่วน
หลังการเชื่อม
ประเมินความจำเป็นในการอบชุบความร้อนหลังการเชื่อม (PWHT) เพื่อละลายสารประกอบโลหะระหว่างโลหะ
สิ่งนี้ทำให้การเชื่อมภาคสนามยังคงใช้งานได้จริง โดยเฉพาะอย่างยิ่งเมื่อใช้หน่วยแบบพกพาในระหว่างการผลิตจำนวนน้อย หรือเมื่อคุณร่วมมือกับSupro MFGเพื่อการตรวจสอบต้นแบบอย่างรวดเร็วภายในเวลาเพียง 1-3 วันก่อนการใช้งานภาคสนาม
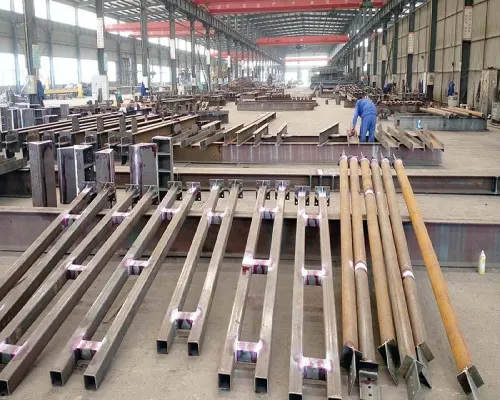
การเชื่อมด้วยลวดเชื่อมไส้ฟลักซ์ (FCAW) ในรอยต่อที่ทนต่อการกัดกร่อน
ด้วยวิธีFCAWอัตราการตกตะกอนจะเพิ่มขึ้นอย่างรวดเร็ว โดยมักจะเกิน 5 กิโลกรัมต่อชั่วโมง
องค์ประกอบของฟลักซ์
- ช่วยให้ส่วนโค้งคงที่
- ช่วยในการปลดปล่อยตะกรันรูปทรงต่างๆ
โลหะเชื่อม
- รองรับ คุณสมบัติทางกล.
- รักษา ความต้านทานการกัดกร่อน.
สมาคมเหล็กกล้าไร้สนิมนานาชาติ (International Stainless Steel Forum)ระบุในรายงานแนวโน้มตลาดปี 2025 ว่าความต้องการเหล็กกล้าไร้สนิมแบบดูเพล็กซ์ยังคงเพิ่มขึ้นอย่างต่อเนื่องในโครงการด้านพลังงานและการผลิตน้ำจืด ซึ่งผลักดันให้ผู้ผลิตหันไปใช้โซลูชันการเชื่อมที่มีประสิทธิภาพสูงขึ้น
แนวโน้มดังกล่าวทำให้ร้านค้าต่างๆ พัฒนากระบวนการอย่างต่อเนื่อง ช่วยให้พวกเขาก้าวล้ำนำหน้าคู่แข่ง โดยใช้กระบวนการผลิตที่ได้รับการรับรองมาตรฐาน ISO 9001 และ IATF 16949 ของ Supro MFG เพื่อให้มั่นใจได้ว่าการอัปเกรดที่มีประสิทธิภาพสูงนั้นมีความยั่งยืน
การเชื่อมด้วยเลเซอร์สำหรับเหล็กกล้าไร้สนิมซูเปอร์ดูเพล็กซ์
สำหรับเหล็กกล้าไร้สนิมซูเปอร์ดูเพล็กซ์ การเชื่อมด้วยเลเซอร์ช่วยให้เกิดการกระจายความร้อนที่แม่นยำ ซึ่งมักใช้ควบคู่กับโซลูชันการตัดด้วยเลเซอร์ขั้นสูง:
ความหนาแน่นของพลังงานสูง
การเจาะลึก
เขตที่ได้รับผลกระทบจากความร้อน (HAZ) ที่แคบลง ช่วยลดระยะเวลาที่อยู่ในเขตอันตรายของเฟสซิกมาที่อุณหภูมิ 700–900°C ให้น้อย ที่สุด
ความได้เปรียบในการผลิต
ระบบอัตโนมัติในตัว
การควบคุมการบิดเบือนสัญญาณที่ยอดเยี่ยม
โลหะวิทยา
การควบคุมการเปลี่ยนแปลงโครงสร้างจุลภาคช่วยรักษาความแข็งแรงไว้ได้
ในสายการผลิตที่มีสเปคสูง เทคโนโลยีนี้ช่วยให้ได้รอยต่อที่เรียบเนียนและลดการแก้ไขงานให้น้อยที่สุด ทำให้การผลิตคาดการณ์ได้แม่นยำยิ่งขึ้น โดยเฉพาะอย่างยิ่งเมื่อคุณเพิ่มประสิทธิภาพโครงการของคุณด้วยการวิเคราะห์ DFM ฟรีและบริการตัดด้วยเลเซอร์ขั้นสูงจากSupro MFG
ทำไมต้องเลือก Supro MFG
ราคาโรงงานจริง:
จัดหาโซลูชั่นด้านต้นทุนที่คุ้มค่าที่สุดสำหรับการผลิตและการประกอบผลิตภัณฑ์ ขยายขีดความสามารถในการแข่งขันของผลิตภัณฑ์
ทีมงานเทคนิคมืออาชีพ:
a ทีมงานด้านเทคนิคที่เชี่ยวชาญด้านการปรับแต่งตามความต้องการเฉพาะ มีประสบการณ์ในการผลิตเปลือกหอยมานานกว่า 30 ปี
อุปกรณ์การผลิตขั้นสูง: การผลิตแบบกำหนดเองชั้นนำของอุตสาหกรรม ตู้โลหะ ผู้ผลิตที่มีโรงงานแปรรูปแผ่นโลหะ การหล่อแบบฉีด โรงกลึงแม่นยำ และโรงเคลือบผิวภายใน
ISO 9001-2015 ผู้ผลิต:
ISO 9001-2015 ระดับ PPAP III, RoHS, NEMA, CE และมาตรฐานการผลิตที่ผ่านการรับรองอื่นๆ
การสนับสนุนทางเทคนิคภาษาอังกฤษออนไลน์ 24 ชั่วโมง*7: ทีมงานภาษาอังกฤษมืออาชีพจะตอบคำถามทางเทคนิคของผู้ใช้ทางออนไลน์ได้ตลอดเวลาอย่างรวดเร็ว
โซลูชันการผลิตแบบครบวงจร:
ช่วยเหลือผู้ใช้ตั้งแต่การออกแบบผลิตภัณฑ์ ต้นแบบ การผลิตเป็นชุด การปรับสภาพพื้นผิว การประกอบและบรรจุภัณฑ์ การขนส่ง และชุดบริการเสริมต่างๆ
ความสามารถในการทดสอบที่มีสิทธิ์:
ด้วยห้องปฏิบัติการกลศาสตร์และเคมีภายในองค์กร บริษัทจึงสามารถตรวจสอบการควบคุมคุณภาพกระบวนการผลิตได้อย่างรวดเร็ว เพื่อให้มั่นใจได้ว่าผลิตภัณฑ์ที่ส่งมอบมีคุณภาพสูง
การคุ้มครองทรัพย์สินทางปัญญา (NDA):
ยอมรับการลงนามในเอกสาร NDA เพื่อให้แน่ใจว่าข้อมูลผลิตภัณฑ์ของลูกค้าได้รับการคุ้มครอง
ความมุ่งมั่นในการส่งมอบตรงเวลา:
การจัดส่งแบบ door-to-door ในบรรจุภัณฑ์ที่ปลอดภัยที่ปรับแต่งได้หลังจากปฏิบัติตามรายละเอียดการจัดส่งที่ตกลงกับลูกค้า
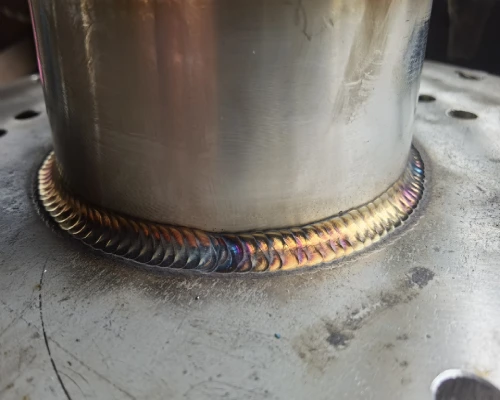
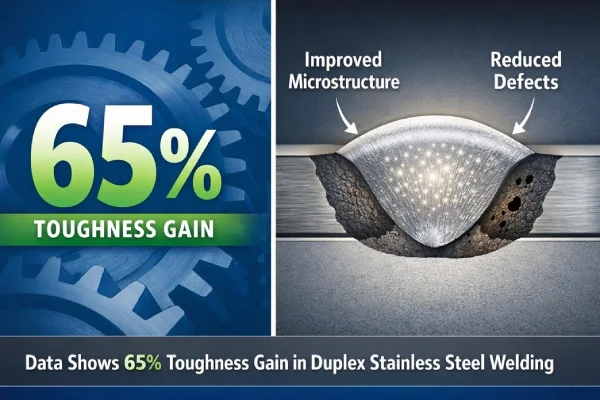
ข้อมูลแสดงให้เห็นว่าการเชื่อมเหล็กกล้าไร้สนิมดูเพล็กซ์มีความทนทานเพิ่มขึ้น 65%
การปรับปรุงการควบคุมกระบวนการและเคมีของสารเติมแต่งให้เหมาะสมที่สุด ส่งผลให้ได้ผลลัพธ์ที่ตรวจสอบได้ ข้อมูลจริงจากโรงงานที่สอดคล้องกับมาตรฐาน ISO 17781แสดงให้เห็นถึงการเพิ่มความแข็งแรงได้สูงสุดถึง 65% เมื่อการดำเนินการสอดคล้องกับข้อกำหนดทางโลหะวิทยาอย่างสมบูรณ์
การประเมินวิธีการทดสอบด้วยอุปกรณ์ทดสอบอัลตราโซนิก
ในการเชื่อมโลหะสแตนเลส การตรวจสอบความถูกต้องเริ่มต้นด้วยการทดสอบด้วยคลื่นอัลตราโซนิค (โดยเฉพาะ Phased Array UT) และการประเมินแบบไม่ทำลายอัจฉริยะ
กรอบการตรวจสอบ
การตั้งค่าอุปกรณ์
- การสอบเทียบของ อุปกรณ์ทดสอบ โดยใช้บล็อกที่ได้รับการรับรอง
- การปรับความไวเพื่อปรับสมดุลเฟสแบบดูเพล็กซ์
ขั้นตอนการสแกน
- การกวาดลำแสงทำมุมผ่านแนวรอยเชื่อม
- การตรวจสอบด้วยคลื่นสะท้อนแบบพัลส์สำหรับบริเวณที่มีความหนาปานกลาง
การตีความข้อมูล
- การตรวจสอบความแรงของสัญญาณ
- เกณฑ์การยอมรับที่เชื่อมโยงกับ คุณภาพการเชื่อม
ความสัมพันธ์เชิงกล
| ตัวอย่างทดสอบ | พลังงานกระแทก (J) | เฟอร์ไรต์ (%) | อัตราข้อบกพร่อง (%) |
|---|---|---|---|
| การเชื่อมมาตรฐาน | 45 | 62 | 3.8 |
| การเชื่อมที่ได้รับการปรับให้เหมาะสม | 74 | 52 | 1.1 |
| อินพุตความร้อนที่ควบคุมได้ | 78 | 50 | 0.9 |
พลังงานกระแทกที่สูงขึ้นนั้นสอดคล้องอย่างเคร่งครัดกับคุณสมบัติของวัสดุ ที่ได้รับการปรับให้เหมาะสม และการควบคุมการตรวจจับข้อบกพร่อง อย่างเข้มงวด
ผลกระทบของก๊าซป้องกันและการควบคุมปริมาณความร้อนที่ป้อนเข้า
การควบคุมก๊าซปกคลุมและปริมาณความร้อนที่ป้อนเข้าไปจะช่วยป้องกันการเกิดบริเวณที่เปราะแตกได้
กลยุทธ์ก๊าซ
- ส่วนผสมที่อุดมไปด้วยอาร์กอน
- เติมไนโตรเจน (2-3%) เพื่อช่วยให้คงตัว จุลภาค
การปรับสมดุลพารามิเตอร์
- การปรับแรงดันและกระแสไฟฟ้า (0.5 – 1.5 กิโลจูล/มม.)
- การตรวจสอบความเร็วในการเดินทาง
ผลลัพธ์ที่เกิดขึ้น
- อัตราส่วนเฟอร์ไรต์/ออสเทนไนต์ที่สมดุล
- แข็งแรง คุณสมบัติทางกล
- ปรับตัวดีขึ้น ความสมบูรณ์ของการเชื่อม
การปรับตั้งค่าการเชื่อมอย่างแม่นยำจะช่วยปกป้องความแข็งแรงต่อแรงกระแทกในระหว่างกระบวนการผลิตสแตนเลส
บทบาทของลวดเชื่อมและแท่งเชื่อม TIG ในการเพิ่มความแข็งแรง
การเลือกโลหะฟิลเลอร์
- การจับคู่องค์ประกอบทางเคมีในลวดเชื่อม (โดยใช้โลหะผสมนิกเกล 9%)
- ปริมาณไนโตรเจนที่ควบคุมได้ในแท่งเชื่อม TIG
ผลลัพธ์ทางโลหะวิทยา
- สูงกว่า ความต้านแรงดึง
- ความแข็งแรงของแรงดึงที่คงที่
- ความต้านทานการกัดกร่อนที่ดีขึ้น (รักษาค่า PREN ให้มากกว่า 40)
ร้านค้าที่ใช้ส่วนประกอบที่มีความแม่นยำสูงรายงานว่าได้รับผลลัพธ์ที่ดีขึ้นอย่างต่อเนื่องเมื่อองค์ประกอบทางเคมีของสารเติมแต่งสอดคล้องกับโลหะฐานแบบดูเพล็กซ์อย่างแม่นยำ ซึ่งช่วยลดความล้มเหลวในการปฏิบัติตามข้อกำหนดได้อย่างมาก
ชิ้นส่วนโลหะออนไลน์ที่กำหนดเอง
เพียง 4 ขั้นตอน
ติดต่อทีมผู้เชี่ยวชาญของเราและสัมผัสกับประสิทธิภาพและผลประโยชน์ทางเศรษฐกิจของบริการแปรรูปโลหะดิจิทัล
อัพโหลดไฟล์ออกแบบ
STL , STEP (.stp), IGES (.igs), (.ZIP) หรือ PDF
ยังเป็นตัวอย่างหรือความคิด
การวิเคราะห์ใบเสนอราคาและการออกแบบ
ราคาโรงงานทันทีและรายงาน DfM ซึ่งเป็นโซลูชันที่สมเหตุสมผลที่สุด
เริ่มผลิต
กระบวนการดิจิทัลสามารถเริ่มงานสั่งได้ภายใน 24 ชั่วโมง
ส่งมอบตรงเวลา
รักษาสัญญาการส่งมอบ ได้รับการอนุมัติจากผู้ซื้อของบริษัททั่วโลกกว่า 3000 ราย
4 ข้อดีของการเชื่อม TIG แบบพัลส์
การเชื่อม TIG แบบพัลส์ความถี่สูง (100-500 เฮิรตซ์) ช่วยควบคุมความร้อนได้อย่างแม่นยำยิ่งขึ้น ลดความจำเป็นในการแก้ไขงานซ้ำในโครงสร้างนอกชายฝั่งและโครงสร้างพื้นฐานที่สำคัญ
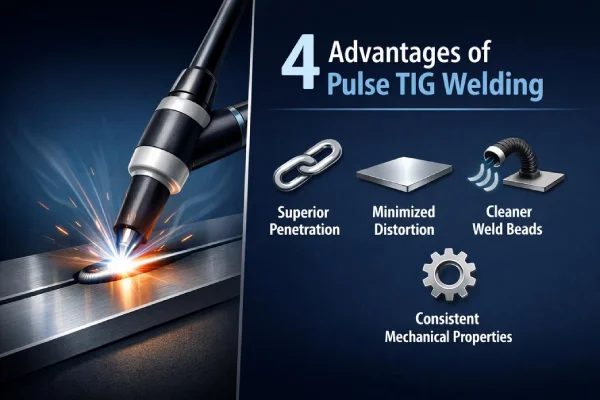
ประสิทธิภาพการแทรกซึมที่เหนือกว่าในเหล็กกล้าไร้สนิม 316 และซูเปอร์ดูเพล็กซ์
ปัจจัยวัสดุหลัก
โครงสร้างทำจากสแตนเลสดูเพล็กซ์:
- อัตราส่วนเฟอร์ไรต์/ออสเทนไนต์ที่สมดุล
- ไวต่อสิ่งเกิน อินพุตความร้อน
ความต้านทานการกัดกร่อนต้องการการแทรกซึม อย่างเต็มที่
ไดนามิกของอาร์ค TIG แบบพัลส์
กระแสสูงสุดที่ควบคุมได้:
- กลั่น ลักษณะโค้ง
- บริเวณการหลอมรวมที่แคบลงและลึกขึ้น
กระแสไฟฟ้าพื้นหลัง
- ช่วยรักษาเสถียรภาพของแอ่งหลอมเหลว
- ช่วยให้ได้ผลลัพธ์การเชื่อมสแตนเลสที่สม่ำเสมอ
สำหรับท่อผนังหนา วิธีนี้ช่วยลดข้อบกพร่องจากการเชื่อมที่ไม่สมบูรณ์ ทำให้ควบคุมการเชื่อมต่อร่องลึกได้อย่างแน่นหนาโดยไม่ทำให้โลหะฐานร้อนเกินไป
ลดการบิดเบือนให้น้อยที่สุดด้วยการจัดการความร้อนที่แม่นยำ
การตั้งค่าแบบพัลส์ช่วยลด ปริมาณความร้อนเฉลี่ยได้สูงสุดถึง 20% ซึ่งช่วยปรับปรุงการควบคุมความผิดเพี้ยนของเสียง
ตรรกะการจัดการความร้อน
กระแสไฟฟ้าพื้นหลังต่ำ
ลดความเค้นตกค้าง
การรักษาคุณสมบัติของวัสดุให้ดีขึ้น
รอบพีคสั้น
รักษาความสามารถ ในการเชื่อม
- ตั้งค่าความถี่พัลส์
- ปรับอัตราส่วนระหว่างค่าสูงสุดกับค่าพื้นหลัง
- ตรวจสอบความเรียบของพื้นผิว
เชื่อมรอยเชื่อมได้สะอาดกว่าด้วยเครื่องดูดควันขั้นสูง
ส่วนโค้งที่มั่นคง
- ดีกว่า ป้องกันแก๊ส ความคุ้มครอง
- สูงกว่า ความบริสุทธิ์ของการเชื่อม
ระบบดูดควันแบบบูรณาการ
- ทัศนวิสัยที่ชัดเจน
- ปรับตัวดีขึ้น ความปลอดภัยของผู้ปฏิบัติงาน
- ควบคุม การควบคุมสิ่งแวดล้อม
ในโรงงานที่ทันสมัย ควันปริมาณน้อยช่วยให้ผู้ปฏิบัติงานสามารถรักษาองศาของหัวเชื่อมได้อย่างแม่นยำ ส่งผลให้ได้พื้นผิว ที่เรียบเนียนเป็น เลิศ
คุณสมบัติเชิงกลที่สม่ำเสมอได้รับการตรวจสอบโดยเครื่องทดสอบความแข็ง
| วัสดุ | กระแสไฟสูงสุด (A) | ปริมาณความร้อนเฉลี่ย (กิโลจูล/มม.) | ความแข็งของ HAZ (HV) | แรงดึง (MPa) |
|---|---|---|---|---|
| เหล็กสแตนเลส 316 | 180 | 0.85 | 185 | 580 |
| สแตนเลสซุปเปอร์ดูเพล็กซ์ | 210 | 0.92 | 260 | 780 |
| สแตนเลสดูเพล็กซ์ | 195 | 0.88 | 240 | 720 |
| 316 (การเชื่อม TIG แบบไม่ใช้พัลส์) | 180 | 1.10 | 205 | 560 |
| ซูเปอร์ดูเพล็กซ์ (แบบไม่เป็นพัลส์) | 210 | 1.25 | 285 | 750 |
ขั้นตอนการตรวจสอบ
การตรวจสอบความ ถูกต้องของเครื่องทดสอบความแข็ง
- ตรวจสอบ โลหะเชื่อม
- เปรียบเทียบ โซนที่ได้รับผลกระทบจากความร้อน (HAZ)
การตรวจสอบเชิงกล
- ยืนยัน กำลังรับ Yield
- ตรวจสอบ ความอ่อน
- ตรวจสอบคร่าวๆ จุลภาค
รับใบเสนอราคาราคาโรงงานทันที
หากคุณมีความคิดหรือตัวอย่างเก่า แจ้งให้เราทราบ
ด้วยภาพถ่ายหรือวิดีโอและรับใบเสนอราคาและโซลูชั่นการผลิตของเรา
- ภาพวาดการออกแบบผลิตภัณฑ์หรือไฟล์โมเดล 3 มิติ
- มาตรฐานวัสดุและข้อกำหนดด้านรูปลักษณ์
- ปริมาณความต้องการสินค้า.
- มาตรฐานอุตสาหกรรมในด้านการสมัคร
- ความต้องการการทำงาน
คำถามที่พบบ่อยเกี่ยวกับการเชื่อมสแตนเลส
อะไรทำให้การเชื่อมเหล็กกล้าไร้สนิมดูเพล็กซ์และซูเปอร์ดูเพล็กซ์เหมาะสมสำหรับการใช้งานในอุตสาหกรรมหนัก?
1. ข้อได้เปรียบด้านวัสดุ
- โครงสร้างเฟอร์ไรต์-ออสเทนไนต์ที่สมดุลช่วยต้านทานการแตกร้าวจากการกัดกร่อนภายใต้ความเค้น
- มีความแข็งแรงรับแรงดึงสูงกว่าเหล็กกล้าไร้สนิม 304 หรือ 316
2. การควบคุมกระบวนการ
- ก๊าซ การเชื่อมโลหะด้วยอาร์ก การเชื่อมแบบ GMAW และการเชื่อมแบบ FCAW (Flux-Cored Arc Welding) รักษาเสถียรภาพของการเชื่อมด้วยลวดเชื่อมแบบมีฟลักซ์หุ้มและลวดเชื่อมทั่วไป
- การเชื่อมด้วยอาร์คทังสเตนแก๊ส (GTAW) โดยใช้ลวดเชื่อม TIG ช่วยให้ควบคุมความร้อนได้แม่นยำยิ่งขึ้นในรอยต่อที่สำคัญ
3. ผ่านการทดสอบพิสูจน์แล้ว
หลังจากเชื่อมเสร็จแล้ว จะใช้เครื่องทดสอบอัลตราโซนิกและเครื่องทดสอบความแข็งเพื่อตรวจสอบความสมบูรณ์ของการหลอมรวม
วัสดุสิ้นเปลืองและวิธีการตรวจสอบแบบใดที่ช่วยให้การเชื่อมสแตนเลสมีประสิทธิภาพยาวนาน?
• ส่วนผสมที่มีอาร์กอนเป็นส่วนประกอบช่วยให้แนวเชื่อมเรียบเนียนขึ้นบนสแตนเลส 316
• การเติมไนโตรเจนในปริมาณที่ควบคุมได้ (2-3%) ช่วยให้เหล็กกล้าไร้สนิมดูเพล็กซ์รักษาความสมดุลของเฟสและค่า PREN ได้
ใช้คู่กับ:
- เครื่องเชื่อม MIG สำหรับการป้อนลวดที่สม่ำเสมอในสายการผลิต
- เครื่องเชื่อม TIG สำหรับการเชื่อมรอยแรกที่ได้ความแม่นยำสูง
- เครื่องดูดควันเพื่อปกป้องผู้ปฏิบัติงานที่สวมหมวกนิรภัยสำหรับงานเชื่อม หน้ากากป้องกันระบบทางเดินหายใจ และชุดกันไฟ
ก๊าสปกคลุมและอุปกรณ์มีผลต่อคุณภาพการเชื่อมสแตนเลสอย่างไร?
① การจับคู่วัสดุสิ้นเปลือง
- ลวดเชื่อมสำหรับงานซ่อมแซมภาคสนามด้วยวิธี SMAW
- ลวดเชื่อมไส้ฟลักซ์สำหรับงานเชื่อมชิ้นงานหนา
- ลวดเชื่อม TIG สำหรับการเชื่อม GTAW แบบควบคุมบนแผ่นสแตนเลส 304 บางๆ
② การเตรียมพื้นผิว
- แปรงลวด แผ่นเจียร และแคลมป์เชื่อม ช่วยให้รอยต่ออยู่ในแนวเดียวกันและสะอาด
③ การตรวจสอบขั้นสุดท้าย
- ชุดทดสอบการแทรกซึมเผยให้เห็นข้อบกพร่องบนพื้นผิว
- อุปกรณ์ทดสอบแบบไม่ทำลาย (NDT) และบริการทดสอบด้วยรังสีเอกซ์ ตรวจจับข้อบกพร่องที่ซ่อนอยู่ ทำให้มั่นใจได้ถึงความน่าเชื่อถือสูงสำหรับผู้ผลิตที่ต้องการโซลูชันระยะยาว ตัวอย่างเช่น การใช้ผู้ให้บริการที่ได้รับการรับรองมาตรฐาน ISO 9001 และ IATF 16949 ช่วยให้มั่นใจได้ถึงโซลูชัน OEM/ODM แบบครบวงจรคุณภาพสูง ตั้งแต่การสร้างต้นแบบอย่างรวดเร็วภายใน 1-3 วัน ไปจนถึงการผลิตจำนวนมาก การส่งมอบคุณภาพระดับยานยนต์ 100% เป็นสิ่งสำคัญ ไม่ว่าคุณจะต้องการการเชื่อมโลหะที่แม่นยำ การผลิตแผ่นโลหะหรือหากต้องการตู้แบบสั่งทำพิเศษ การติดต่อเราจะช่วยให้คุณได้รับใบเสนอราคาจากผู้ผลิตโดยตรงและการวิเคราะห์โครงสร้างที่เชื่อถือได้
อ้างอิง
- ตลาดเหล็กกล้าไร้สนิมทั่วโลกมีมูลค่าทะลุ 111 พันล้านดอลลาร์สหรัฐ – grandviewresearch.com / Grand View Research
- มาตรฐาน NACE MR0175 – ampp.org / AMPP
- การแตกร้าวจากการกัดกร่อนเนื่องจากความเค้น – npl.co.uk / NPL
- 0.5 – 1.5 กิโลจูล/มม. – twi-global.com / TWI Global
- การตกตะกอนเฟสซิกมา – nih.gov / PMC
- โครงสร้างจุลภาค – mdpi.com / MDPI
- ลวดเสริมด้วยนิกเกิล – hobartbrothers.com / Hobart Brothers
- การก่อตัวของออสเทนไนต์ – sciencedirect.com / ScienceDirect
- การทดสอบตามมาตรฐาน ASTM A923 – astm.org / ASTM International
- เฟสระหว่างโลหะ – osti.gov / OSTI
- การอบชุบความร้อนหลังการเชื่อม – patsnap.com / Eureka
- เวทีเหล็กกล้าไร้สนิมนานาชาติ – worldstainless.org / World Stainless
- ช่วงอุณหภูมิอันตรายของเฟสซิกมา 700–900°C / โลหะผสมรีด
- ISO 17781 – iso.org / ISO
- การทดสอบด้วยคลื่นอัลตราโซนิค – twi-global.com / TWI Global
- การประเมินแบบไม่ทำลาย – asnt.org / ASNT
- ส่วนผสมที่อุดมไปด้วยอาร์กอน – twi-global.com / TWI Global
- ความแข็งแรงดึง – astm.org / ASTM International
- PREN > 40 – bssa.org.uk / BSSA
- เครื่องทดสอบความแข็ง – astm.org / ASTM International






