Фильтровать сообщения по категориям

услуги по изготовлению листового металла

Полное руководство по автоматизированной обработке листового металла: повышение эффективности производства.

В условиях постоянно сокращающихся сроков поставки, жестких требований к допускам и рыночного спроса на мелкосерийное производство с высокой степенью индивидуализации, ограничения традиционных процессов обработки листового металла становятся все более очевидными. Как профессиональный производитель автоматизированного оборудования для обработки листового металла, компания Supro понимает, что ключ к преодолению этих барьеров заключается в интеграции разрозненных этапов обработки в целостную, адаптивную производственную систему. Современная автоматизированная обработка листового металла выходит за рамки простого размещения оборудования. Она использует цифровую цепочку данных для обеспечения сквозной связи данных от проектирования до поставки. В сочетании с гибкими исполнительными блоками и алгоритмами принятия решений в реальном времени она создает гибкую, качественную и стабильную интеллектуальную производственную экосистему. Основная ценность автоматизированной обработки листового металла заключается в решении двух основных задач высокотехнологичного производства: исключительной стабильности качества и устойчивости сложной цепочки поставок. Например, благодаря замкнутому контуру управления процессом лазерной резки и адаптивным системам компенсации угла при гибке, Supro поддерживает допуски партии в пределах ±0.1 миллиметра. Одновременно с этим, автоматизированное планирование производства и распределение материалов сокращают время переналадки для заказов, включающих несколько продуктов, на 70%.
Полное руководство по автоматизированной обработке листового металла: повышение эффективности производства Подробнее »

изготовленные на заказ металлические базовые детали из нержавеющей стали

Процесс гибки листового металла из нержавеющей стали: практическое руководство.

В области закупки и производства листовой нержавеющей стали гибка листового металла далеко не является простым процессом пластической формовки. Высокая скорость упрочнения, значительная склонность к упругому восстановлению и относительно низкая теплопроводность, присущие таким маркам нержавеющей стали, как 304 и 316, отличают процесс гибки листового металла от процесса гибки обычной низкоуглеродистой стали, что делает эту технологию требующей высокого уровня квалификации и контроля процесса. Неправильные методы гибки могут привести к растрескиванию, непостоянным углам изгиба, повреждению поверхности или чрезмерному износу инструмента, что напрямую влияет на структурную целостность деталей и себестоимость поставки. В данной статье будет проведен систематический анализ процесса гибки листового металла из нержавеющей стали, включая выбор материала, точную конфигурацию штампа и оборудования, параметры процесса и стратегии контроля упругого восстановления, для достижения высокой точности и стабильного качества гибки. Независимо от того, используется ли гибка для быстрого прототипирования или крупномасштабной гибки листового металла из нержавеющей стали на заказ, освоение этих принципов является краеугольным камнем для обеспечения производительности деталей и контроля затрат.

Процесс гибки листового металла из нержавеющей стали: практическое руководство Подробнее »

Кронштейн для гибки листового металла из алюминиевого сплава

выбор материала для гибки алюминиевого листового металла

В области прецизионной гибки алюминиевого листового металла действует фундаментальный принцип: выбор материала является основным фактором, определяющим надежность процесса и характеристики детали. Распространенные дефекты — растрескивание, непостоянное упругое восстановление и царапины на поверхности — редко возникают исключительно из-за ошибок обработки; как правило, они обусловлены несоответствием свойств материала и процесса. Упрощенное рассмотрение процесса гибки алюминиевого листового металла как формования металла является упрощением; по сути, это точная реакция микроструктуры материала на сложные напряженные состояния. Поэтому при гибке алюминиевого листового металла конструкция изгиба не должна основываться на существующем листовом материале. Вместо этого, тщательный анализ геометрии изгиба, функциональных требований и характеристик деформации материала необходим для выбора оптимального материала для гибки алюминиевого листового металла и условий термообработки. Это требует глубокого понимания того, как свойства материала — такие как модуль упругости, предел текучести и удлинение — напрямую определяют упругое восстановление и минимальный радиус изгиба. Цель данной статьи — предоставить профессиональным группам по закупкам и проектированию систематическую основу для выбора материала. Она меняет подход...

Выбор материала для гибки алюминиевого листового металла Подробнее »

услуги по гибке рулонов

Руководство по процессу гибки валков

Процесс вальцовой гибки — это далеко не простая операция формовки листового металла. Это систематический производственный процесс, который преобразует плоские пластины в компоненты с постоянной или переменной кривизной за счет точного контроля упругопластической деформации. В таких отраслях, как тяжелое оборудование, сосуды под давлением и аэрокосмическая промышленность, реализация любого проектного замысла зависит от глубокого понимания и точного выполнения процесса вальцовой гибки листового металла. Основные проблемы заключаются в прогнозировании и контроле упругого восстановления, вызванного нелинейностью материала, при обеспечении постоянной кривизны по всей длине заготовки. Предсказуемый, воспроизводимый и эффективный процесс вальцовой гибки листового металла напрямую влияет на общую стоимость проекта, срок поставки и структурную целостность конечного продукта. Неконтролируемое упругое восстановление, чрезмерные отклонения от прямолинейности отверстий или дефекты поверхности приводят к вторичной обработке, отходам материала и задержкам сборки. Поэтому превращение процесса вальцовой гибки из зависящего от опыта ремесла в предсказуемую инженерную дисциплину, основанную на материаловедении и технологических данных, имеет решающее значение для надежности цепочки поставок. Данное руководство

Руководство по процессу гибки валков Подробнее »

минимальный радиус изгиба листового металла

Расчет радиуса изгиба листового металла: как он связан с толщиной листа?

В высокоточной обработке листового металла точный расчет и определение радиуса изгиба листового металла являются решающим звеном между функциональностью конструкции и технологичностью производства. Его связь с толщиной листа не является простой линейной пропорцией, а представляет собой сложное взаимосвязанное уравнение, включающее механику материала, пластическую деформацию и управление процессом. Распространенное заблуждение основано исключительно на эмпирическом правиле «1 умножить на толщину материала» для расчета радиуса изгиба, что часто приводит к рискам для качества, таким как наружные микротрещины, нестабильность размеров или чрезмерное упругое восстановление. Для принятия решений в области закупок и проектирования понимание основной взаимосвязи между радиусом изгиба листового металла и толщиной листа — в частности, логики управления деформацией, основанной на безразмерном числе отношения толщины к радиусу (t/R) и динамических характеристиках коэффициента K в расчетах длины в развернутом состоянии — является технической предпосылкой для оценки технологических возможностей поставщиков и контроля затрат и рисков проекта. В данной статье систематически анализируется эта взаимосвязь, предоставляется полная инженерная модель от расчета радиуса изгиба листового металла до проверки моделирования. Ее цель —

Расчет радиуса изгиба листового металла: как он связан с толщиной листа? Подробнее »

ящик для инструментов для гибки листового алюминия

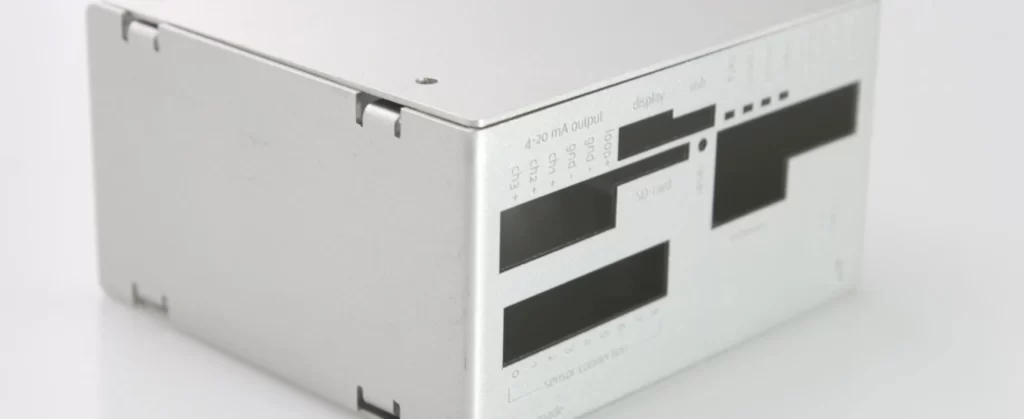
Руководство по процессу изготовления коробок из листового металла на заказ

В высокотехнологичном промышленном секторе изготовление металлических коробок на заказ давно вышло за рамки простой резки и сварки. Это сложная инженерная задача, объединяющая передовые методы материаловедения, точное проектирование и строгий контроль технологических процессов. Компания Supro, производитель металлических коробок с более чем 20-летним опытом, глубоко понимает, что успешный проект по изготовлению металлических коробок на заказ начинается с точного воплощения концептуальных проектов в технологичные, сборные и надежно работающие физические изделия. Этот успех зависит не только от возможностей оборудования, но и от синергетической интеграции технологий и мастерства. В данной статье систематически анализируется весь процесс изготовления металлических коробок — от концептуального проектирования, анализа технологичности, точной обработки и обработки поверхности до окончательной проверки. В ней рассматриваются основные технологии, точки контроля качества и лучшие практики на каждом этапе, чтобы помочь вам понять, как стандартизированный, разработанный процесс изготовления металлических коробок преобразует проектные замыслы в изделия, соответствующие строгим техническим требованиям.

Руководство по процессу изготовления коробок из листового металла на заказ Подробнее »

индивидуальный шкаф управления из нержавеющей стали

Уличные шкафы из нержавеющей стали, изготовленные на заказ: созданы для суровых условий эксплуатации.

Защитные возможности стандартных наружных шкафов из нержавеющей стали часто оказываются недостаточными при воздействии сложных, динамичных и многогранных факторов окружающей среды. Проблемы, с которыми сталкиваются наружные шкафы из нержавеющей стали, выходят далеко за рамки одной лишь дождевой воды. Они включают в себя синергетическую сеть химической и электрохимической коррозии, физических и механических разрушительных нагрузок, воздействия климатических условий и деградации внутренней микросреды, включая проникновение влаги за счет «эффекта дыхания», вызванного перепадами температур. Каждый сварной шов, не спроектированный специально, каждый конструктивный элемент, не соответствующий нагрузкам на объекте, и каждый герметизирующий материал, не предназначенный для экстремальных температурных диапазонов, могут стать отправной точкой для отказа шкафа. Как специализированный производитель наружных шкафов из нержавеющей стали на заказ, компания Supro понимает, что надежность зависит от рассмотрения каждого шкафа как инженерной системы, требующей равновесия со специфическим полем воздействий окружающей среды. В этой статье систематически исследуется с инженерной точки зрения, как изготовленные на заказ наружные шкафы из нержавеющей стали обеспечивают комплексную производительность — от защиты от коррозии и механической стабильности до адаптации к климату — посредством научного выбора материалов, проектирования конструкции, технологии герметизации и экологической проверки.

Уличные шкафы из нержавеющей стали, изготовленные на заказ: созданы для суровых условий эксплуатации Подробнее »

изготовленные на заказ металлические базовые детали из нержавеющей стали

Изгиб листового металла из нержавеющей стали: причины образования трещин и способы их устранения.

Образование трещин при гибке листового металла из нержавеющей стали — это не просто производственный брак. Оно напрямую влияет на структурную целостность изделия, долговременную коррозионную стойкость и общую стоимость владения конечными проектами. Понимание технических причин образования трещин при гибке листового металла из нержавеющей стали имеет решающее значение для управления рисками качества в цепочке поставок и оценки технических возможностей поставщиков. Трещины при гибке листового металла из нержавеющей стали, по сути, представляют собой разрушение материала под воздействием изгибающей нагрузки. Основные причины кроются на уровне материаловедения: аустенитные нержавеющие стали (например, 304) и ферритные нержавеющие стали (например, 430) демонстрируют принципиальные различия в скорости упрочнения и пластичности. Если направление прокатки материала совпадает с линией изгиба, оно использует направление наименьшей пластичности, значительно увеличивая риск образования трещин при изгибе. Во-вторых, неправильный контроль процесса гибки листового металла из нержавеющей стали — например, использование минимального радиуса изгиба ниже предела прочности материала — напрямую приводит к разрыву волокон на внешней поверхности. Надежный процесс гибки листового металла из нержавеющей стали должен систематически интегрировать

Изгиб листового металла из нержавеющей стали: причины образования трещин и способы их устранения Подробнее »

формы для гибки листового металла

Полное руководство по гибке листового металла на станках с ЧПУ

Исключительный процесс гибки листового металла на станках с ЧПУ — это не просто операция гибки, а предсказуемая инженерная система, которая начинается с проектирования с учетом технологичности (DFM), продолжается точным программированием и в конечном итоге реализуется посредством строгого контроля процесса. Основная ценность гибки листового металла на станках с ЧПУ заключается в систематическом снижении общей стоимости владения (TCO) за счет философии производства «с первого раза правильно». Технически, перерасход средств и задержки поставок часто возникают из-за неадекватной оценки характеристик упругого восстановления материала на этапе проектирования и помех в последовательности гибки. Зрелая система гибки листового металла на станках с ЧПУ опирается на динамические расчеты K-фактора, модели компенсации упругого восстановления на основе предела текучести материала и точное управление распределением напряжений в матрице. Эти факторы напрямую определяют стабильность, точность сборки и долгосрочную надежность компонентов, изготовленных на станках с ЧПУ. В этой статье систематически описывается профессиональный процесс гибки листового металла на станках с ЧПУ — от проектирования с учетом технологичности (DFM), планирования процесса и выбора оснастки до контроля качества — с целью оптимизации производительности компонентов и снижения затрат. Ключевая роль прецизионных станков с ЧПУ

Полное руководство по гибке листового металла на станках с ЧПУ Подробнее »

Кронштейн для гибки листового металла из алюминиевого сплава

Изгибание алюминиевого листового металла без растрескивания: полное руководство.

В области металлообработки гибка алюминиевого листового металла без образования трещин — это не просто вопрос регулировки параметров, а скорее систематический инженерный процесс, включающий в себя синергию материаловедения, механики деформаций и проектирования прецизионных инструментов. Дефекты в виде трещин — это гораздо больше, чем просто поверхностные дефекты; они напрямую нарушают целостность волокон материала, что приводит к резкому снижению структурной целостности, динамической усталостной прочности и коррозионной стойкости компонента. Ключ к успешной гибке алюминиевого листового металла заключается в глубоком понимании и точном контроле его уникального поведения при пластическом течении и механизмов разрушения. На основе металлургических принципов и инженерной практики в данной статье систематически анализируется весь процесс гибки алюминиевого листового металла — от выбора состояния сплава и расчета деформаций до оптимизации штампа — и предлагается практическое, профессиональное решение для устранения трещин при гибке. Основные материалы — понимание характеристик гибки алюминиевого листового металла. При планировании проектов по гибке алюминиевого листового металла успех в первую очередь зависит от

Изгибание алюминиевого листового металла без растрескивания: полное руководство Подробнее »

электрическая клеммная коробка

Производство клеммных коробок: стратегии предотвращения дефектов поверхности.

Для клеммных коробок, разработанных в соответствии со стандартами защиты NEMA/IEC, целостность поверхности отнюдь не является вопросом визуальной эстетики. Глубокие вмятины и сквозные царапины, по сути, действуют как точки концентрации напряжений; в условиях вибрации или влажности они могут значительно ускорить разрушение покрытия и вызвать щелевую коррозию, напрямую угрожая долгосрочной надежности внутренних электрических компонентов. Первопричины этих дефектов обычно связаны с адгезионным износом между матрицей и листовым металлом во время гибки, а также с ударами, возникающими из-за отсутствия защитной изоляции при обращении. Как профессиональный производитель клеммных коробок на заказ, мы проанализировали вышеупомянутые механизмы отказов и делимся проверенными в производстве подходами к предотвращению проблем — от изоляции эластичной средой для гибочных матриц до полного покрытия процесса предварительными защитными материалами — чтобы коренным образом устранить такие риски для качества поверхности и обеспечить работоспособность клеммных коробок на заказ на протяжении всего срока службы в суровых условиях эксплуатации. Выявление основных источников повреждения поверхности клеммных коробок в процессе производства

Производство клеммных коробок: стратегии предотвращения дефектов поверхности Подробнее »

Кронштейн для гибки листового металла из алюминиевого сплава

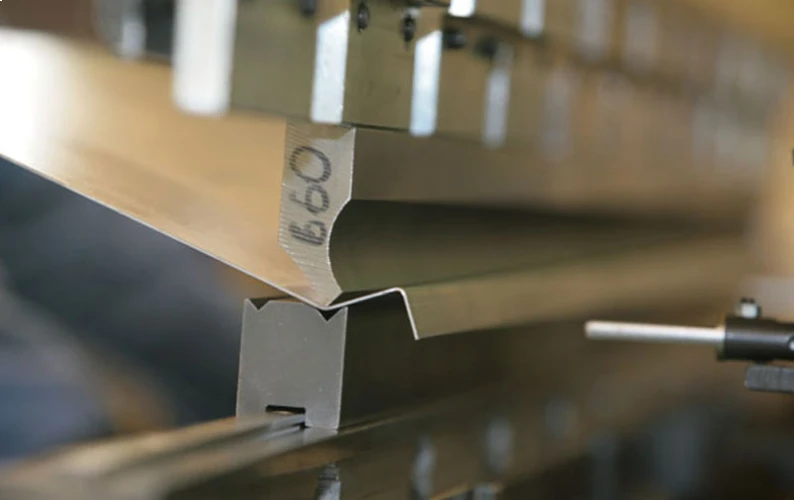
Гибка листового металла на воздухе: принципы процесса и руководство по восстановлению упругости.

В современном металлообрабатывающем производстве процесс гибки листового металла с помощью воздушного прессования стал ключевой технологией для достижения гибкого, эффективного и экономически контролируемого производства, особенно подходящей для условий обработки разнообразных мелкосерийных заказов. Основной принцип гибки листового металла с помощью воздушного прессования заключается в приложении контролируемого давления в трех независимых точках для формирования листового металла. Это позволяет удерживать материал в «воздушном» зазоре, обеспечивая широкий диапазон углов гибки с минимальными требованиями к оснастке. Однако кажущаяся простота гибки листового металла с помощью воздушного прессования скрывает ее присущую техническую сложность. Освоение этой технологии включает в себя не только выполнение процесса гибки, но и точное прогнозирование и контроль упругого восстановления — упругого возврата материала после снятия нагрузки. Упругость при гибке листового металла с помощью воздушного прессования определяется пределом текучести материала, модулем упругости и выбранной геометрией штампа. Неспособность точно компенсировать упругое восстановление напрямую влияет на допуски размеров, что приводит к проблемам сборки, увеличению брака и дорогостоящей вторичной доработке. Поэтому глубокое понимание механических принципов гибки листового металла с помощью воздушного прессования имеет решающее значение.

Гибка листового металла на воздухе: принципы процесса и руководство по восстановлению упругости. Подробнее »

услуги по гибке листового металла

Изготовление изделий из алюминиевого листового металла марки 5052: руководство по процессу гибки.

В области обработки листового алюминия гибка алюминиевого сплава 5052 представляет собой уникальные технологические проблемы, требующие фундаментального понимания металлургического поведения сплава. Как нетермообрабатываемый алюминиево-магниевый сплав, его механические свойства и формуемость напрямую зависят от состояния упрочнения (например, H32, H34). Основная проблема в процессе гибки листового алюминия заключается в контроле упругого восстановления — явления, значительно более выраженного у алюминия, чем у стали, из-за его более низкого модуля упругости (приблизительно 69 ГПа). Это требует точных стратегий компенсации, основанных на данных, специфичных для материала, а не на общих эмпирических правилах. Кроме того, для предотвращения растрескивания или дефектов типа «апельсиновая корка» в процессе гибки необходим строгий контроль структуры зерна, а также соблюдение минимальных требований к радиусу гибки в зависимости от толщины и состояния листа. Для успешного выполнения гибки необходим систематический подход, интегрирующий конечно-элементный анализ (КЭА) для моделирования, статистический контроль процессов (СПК) для мониторинга и соблюдение принципов геометрического размерного и допускового контроля (ГДК). В данной статье систематически излагаются основные положения этого подхода.

Изготовление изделий из алюминиевого листового металла марки 5052: руководство по процессу гибки Подробнее »

кронштейн для изготовления изделий из оцинкованной стали на заказ

Сварка оцинкованных листовых металлических конструкций: процессы и области применения

В рамках комплексного процесса изготовления изделий из оцинкованного листового металла сварка является критически важной операцией, определяющей структурную целостность и долговечность конечного изделия — это высокоточная задача, сопряженная с множеством технических трудностей. Основное противоречие в сварке оцинкованного листового металла заключается в физических свойствах цинкового покрытия: температура кипения цинка (приблизительно 907 °C) значительно ниже температуры плавления стали (приблизительно 1500 °C). Это несоответствие приводит к интенсивному испарению цинкового слоя под воздействием высоких температур сварочной дуги, вызывая такие проблемы, как пористость сварного шва, сильное разбрызгивание металла и проникновение паров цинка в границы зерен, что может привести к жидкометаллическому охрупчиванию (ЖО). Эти дефекты напрямую снижают прочность соединения и нарушают целостность покрытия, создавая точки зарождения будущей коррозии. Поэтому успешный процесс сварки оцинкованного листового металла выходит далеко за рамки простого достижения металлического соединения; он представляет собой систематический процесс инженерного управления. В данной работе будет проведен углубленный анализ четырех основных процессов сварки оцинкованного листового металла: газодуговой сварки (GMAW) и контактной сварки.

Сварка оцинкованного листового металла: процессы и области применения Подробнее »

Изготовление на заказ резервуаров из листового металла из нержавеющей стали.

Изготовление изделий из листового металла из нержавеющей стали на заказ: руководство по прецизионной резке.

В современном высокоточном производстве спрос на обработку листового металла из нержавеющей стали эволюционировал от обработки простых геометрических форм до точного воплощения сложных, произвольных контуров. Успешные процессы резки листового металла из нержавеющей стали на заказ — это не результат работы одной машины, а скорее техническая система, глубоко интегрирующая материаловедение, цифровые процессы и высокоточное управление. В процессе изготовления изделий из листового металла из нержавеющей стали на заказ реализация любой формы принципиально ограничена присущими материалу свойствами. Например, различные тенденции упрочнения аустенитных нержавеющих сталей (таких как 316L) по сравнению с ферритными нержавеющими сталями (такими как 430) напрямую определяют стратегии параметров и логику управления зоной термического воздействия в процессах резки листового металла из нержавеющей стали. Одновременно с этим, ориентация прокатки и начальное напряженное состояние листа служат основой для прогнозирования и компенсации деформации после сложной контурной обработки. Следовательно, надежное решение для высокоточной резки на заказ принципиально зависит от точного контроля по всей поверхности листа нержавеющей стали.

Изготовление изделий из листового металла из нержавеющей стали на заказ: руководство по точной резке Подробнее »

изготовление прототипа из листового металла

Изготовление изделий из листового металла в аэрокосмической отрасли: полное руководство по процессам и материалам.

Изготовление деталей из листового металла для аэрокосмической отрасли — это не обычная металлообработка; это слияние инженерных решений, материаловедения и высокоточной обработки. Его суть заключается в преобразовании высокоэффективных сплавов в надежные конструкционные компоненты, способные выдерживать экстремальные условия эксплуатации, посредством контролируемой пластической деформации. Фундаментальные различия между изготовлением деталей из листового металла для аэрокосмической отрасли и обработкой промышленного класса проявляются в трех ключевых аспектах: процессы должны быть адаптированы для раскрытия специфического потенциала таких материалов, как алюминиевые сплавы, закаленные по стандарту Т6, или Ti-6Al-4V; допуски в аэрокосмической отрасли, как правило, строже, чем ±0.13 мм, что требует статистического контроля процесса и полной прослеживаемости на протяжении всего производства. Понимание уникальных характеристик изготовления деталей из листового металла для аэрокосмической отрасли является основополагающим шагом для проведения квалифицированной оценки поставщиков и технических переговоров. Данная статья направлена ​​на анализ основных элементов технологической цепочки изготовления деталей из листового металла для аэрокосмической отрасли. В ней рассматриваются выбор материалов, прецизионная формовка, методы соединения и системы контроля качества, соответствующие стандартам AS9100 и Nadcap. Ключевые области исследований включают в себя характеристики обработки аэрокосмических материалов, таких как алюминиевые сплавы и титан.

Изготовление изделий из листового металла для аэрокосмической отрасли: полное руководство по процессам и материалам Подробнее »

гибка алюминиевого листа, металлические уголки, кронштейны

Металлические треугольные кронштейны на заказ: прочные и универсальные.

Металлические треугольные кронштейны, являясь основой систем структурных соединений, представляют собой не просто стандартные компоненты, а критически важные механические элементы, разработанные на основе точных расчетов. Принципы их проектирования основаны на статической устойчивости треугольников, обеспечивая эффективную и надежную передачу сложных нагрузок на основную конструкцию. Для профессиональных закупщиков ключевым моментом является понимание всей инженерной цепочки от проектирования металлических треугольных кронштейнов до их проверки: материаловедение с использованием высокопрочной конструкционной стали, прецизионная обработка металла на основе ЧПУ-штамповки и детерминированных процессов гибки, а также система обеспечения качества, строго соответствующая стандартам UL и ICC-ES. Ценность металлических треугольных кронштейнов заключается в том, что производители преобразуют абстрактные инженерные нагрузки в предсказуемые структурные характеристики, подкрепленные исчерпывающей документацией, подтвержденной испытаниями на статическую нагрузку, усталость и коррозионную стойкость. Выбор профессионального производителя металлических треугольных кронштейнов означает приобретение долгосрочного решения для контроля рисков и обеспечения производительности вашего проекта. Ключевая роль металлических треугольных кронштейнов в современной архитектуре и промышленных установках

Металлические треугольные кронштейны на заказ: прочные и универсальные Подробнее »

услуги по гибке алюминиевого листового металла

Понимание принципов расчета минимального радиуса изгиба листового металла

При координации между проектированием деталей из листового металла и закупкой материалов нельзя игнорировать принцип минимального радиуса изгиба листового металла. Конструкторы, стремящиеся к эстетически острым углам, часто сталкиваются с растрескиванием материала или неконтролируемым пружинением во время прототипирования, что приводит к задержкам проекта, перерасходу средств и рискам для качества. В основе принципа лежит то, что минимальный радиус изгиба листового металла — это не свободно масштабируемый параметр САПР или просто эмпирическое значение; он представляет собой критическое ограничение, где сходятся механика пластичности материала, параметры процесса формования и конечные структурные характеристики детали. Неправильная интерпретация его как регулируемой детали после проектирования, а не как обязательного параметра проверки до проектирования, является основной причиной сбоев в обработке листового металла. В данной статье систематически анализируются основные переменные минимального радиуса изгиба листового металла и приводятся инженерные принципы и рамки проверки, непосредственно применимые к анализу проекта и коммерческим предложениям поставщиков. Цель статьи — преодолеть разрыв между проектированием и производством, обеспечивая технологичность детали, структурную целостность и контроль затрат. Правильное применение этих принципов является краеугольным камнем для точного выполнения работы.

Понимание принципов расчета минимального радиуса изгиба листового металла Подробнее »

изготовление автомобиля из листового металла

Изготовление деталей из листового металла в автомобильной промышленности: сварочные процессы и распространенные проблемы.

В современном автомобилестроении изготовление кузовов из листового металла формирует физическую основу конструкции кузова, а сварочные процессы представляют собой ключевую технологию, обеспечивающую высокопрочную и высокоточную структурную интеграцию сотен штампованных компонентов из листового металла. Качество сварочных процессов при изготовлении кузовов из листового металла напрямую определяет статическую и динамическую жесткость кузова, усталостную прочность и безопасность при столкновении, являясь наиболее важным этапом производства, влияющим на структурную целостность автомобиля. В условиях развития технологий снижения веса, многокомпонентные гибридные кузова, включающие высокопрочные стали и алюминиевые сплавы, представляют собой более серьезные проблемы для сварочных процессов при изготовлении кузовов из листового металла. К ним относятся такие проблемы, как металлургическая совместимость разнородных материалов, контроль термической деформации и надежность соединений. Поэтому систематическое понимание принципов сварочных процессов, границ применения и связанных с ними типичных рисков для качества имеет решающее значение для обеспечения конечного качества изготовления кузовов из листового металла, контроля производственных затрат и поддержания стабильности цепочки поставок. В данной статье представлен углубленный анализ основных сварочных процессов при изготовлении кузовов из листового металла в автомобилестроении.

Изготовление деталей из листового металла для автомобильной промышленности: сварочные процессы и распространенные проблемы Подробнее »

автомобильные детали изготовления листового металла

5 популярных процессов обработки листового металла

В современном производстве процессы обработки листового металла составляют основу для бесчисленного множества изделий, от автомобильных кузовов и аэрокосмических компонентов до бытовой техники. Каждый процесс обработки листового металла напрямую влияет на геометрическую точность, структурную целостность и функциональную надежность конечного продукта. Успех проекта зависит не от одного процесса обработки листового металла, а от стратегической интеграции множества ключевых технологий. В этой статье рассматриваются пять основных технологий современной обработки листового металла: лазерная резка, гибка на станках с ЧПУ, штамповка и формовка, сварка и соединение, а также обработка поверхности. Мы изучаем логику процесса каждой технологии, ее роль в полной производственной последовательности и критически важные точки контроля качества, необходимые для достижения инженерных целей. Основа точности процессов обработки листового металла: лазерная резка. Как начальный этап всего процесса обработки листового металла, техническое мастерство лазерной резки принципиально устанавливает эталон качества для всех последующих операций. Ее основная ценность заключается в высококачественном и без потерь преобразовании цифрового проекта.

5 популярных процессов обработки листового металла Подробнее »

Корпус батареи

Обработка кромок корпуса батареи: снижение риска короткого замыкания.

Электрификация автомобильной промышленности создала беспрецедентные проблемы для производства корпусов аккумуляторных батарей. Среди множества факторов, влияющих на качество производства, включая точность размеров, целостность сварных швов и терморегулирование, существует один вид отказов, который чаще всего упускается из виду, но может привести к катастрофическим последствиям: острые края и остаточные заусенцы. В высоковольтных аккумуляторных системах изоляционный барьер между проводящими компонентами и корпусом батареи служит критически важной линией защиты от электрических отказов. Когда корпус батареи электромобиля имеет острые края или остаточные заусенцы, образовавшиеся в результате таких процессов, как штамповка, лазерная резка или механическая обработка, вибрации автомобиля и термические циклы могут привести к проникновению этих выступов в изоляционную пленку, разделительный материал или оболочку жгута проводов. Результатом является частичный разряд, искрение или катастрофические короткие замыкания. Устранение рисков, связанных с заусенцами, — это не просто косметическая проблема, а фундаментальное требование безопасности, требующее систематического инженерного контроля, четких спецификаций и подтвержденных технологических возможностей. Проблемы с заусенцами в корпусе батареи: оценка рисков во время штамповки, лазерной резки или

Обработка кромок корпуса батареи: снижение риска коротких замыканий Подробнее »

Китайский завод по штамповке листового металла

Что такое штамповка с переносом штампа и как она работает?

В современном крупносерийном производстве изделий из листового металла достижение жестких допусков для корпусов, изготовленных методом глубокой вытяжки, или сложных компонентов требует использования специальных методов производства. При работе со сложными операциями вторичной обработки стандартные методы непрерывной штамповки часто оказываются недостаточными. По этой причине штамповка с переносом штампа стала оптимальным инженерным решением. По сути, штамповка с переносом штампа — это усовершенствованный процесс формовки металла, при котором отдельные заготовки из листового металла перемещаются через несколько независимых штамповочных станций. Это перемещение осуществляется автоматизированной трехкоординатной системой, использующей специальные механические пальцы и направляющие. В отличие от традиционных процессов подачи рулонного металла, процесс штамповки с переносом штампа физически отделяет заготовки от металлической полосы уже на первой станции штамповки. Полное отделение заготовки позволяет инженерам-технологам выполнять экстремальную глубокую вытяжку, боковую пробивку и сложные операции фланцевания, не будучи ограниченными физическими ограничениями непрерывных несущих полос. Для специалистов по закупкам, занимающихся поставками автомобильных кронштейнов или коммерческих электрических корпусов, использование штамповки с переносом штампа на заказ напрямую улучшает качество продукции.

Что такое штамповка с переносом штампа и как она работает? Подробнее »

прецизионная штамповка листового металла

Что такое штамповка с использованием составных штампов и как она работает?

При производстве высокоточных деталей из листового металла поддержание абсолютной концентричности и строгой плоскостности в условиях крупносерийного производства долгое время оставалось сложной инженерной задачей. Однако именно здесь технология штамповки с использованием комбинированных штампов демонстрирует свою промышленную ценность. В отличие от процессов штамповки с прогрессивными штампами, которые требуют перемещения деталей между несколькими станциями и по своей природе несут риск накопления отклонений от допусков, процесс штамповки с использованием комбинированных штампов выполняет как пробивку, так и вырубку одновременно в рамках одного штамповочного хода. Для менеджеров по закупкам и инженеров-конструкторов, оценивающих инвестиции в штампы, выбор высокоточной штамповки с использованием комбинированных штампов имеет решающее значение для оптимизации себестоимости единицы продукции и устранения необходимости в дополнительных операциях. Концентрируя все силы резания на одной высокоточной станции, этот процесс штамповки обеспечивает исключительную повторяемость размеров с точностью контроля допусков, как правило, в пределах ±0.001 дюйма. Такая точная структурная целостность строго необходима для сложных плоских профилей, таких как пластины двигателей, прецизионные шайбы и панели корпусов батарей. В этой статье представлен подробный анализ основной архитектуры штампа и пошаговый механический рабочий процесс.

Что такое штамповка с использованием составных штампов и как она работает? Подробнее »

штампованные детали из листового металла

Высокоэффективная штамповка металла: сокращение сроков выполнения заказов среднего объема.

В условиях жестких производственных графиков специалисты по закупкам и инженерные группы испытывают огромное давление, стремясь ускорить вывод продукции на рынок без ущерба для целостности компонентов. Для среднесерийного производства, которое обычно заполняет критический разрыв между годовым объемом выпуска в 10 000 и 100 000 единиц, достижение оптимального баланса между амортизацией штампов и скоростью производства остается серьезной проблемой для цепочки поставок. Традиционные процессы формовки на станках с ЧПУ часто приводят к чрезмерно длительным циклам, в то время как сложные прогрессивные штамповочные установки требуют чрезмерных первоначальных капиталовложений и длительных циклов разработки штампов. По этой причине высокооптимизированные стратегии штамповки листового металла перестали быть просто вариантом закупки и стали операционной необходимостью. Внедряя передовые решения для штамповки металла на заказ, особенно высокоточные составные штамповочные конфигурации, промышленные покупатели могут значительно сократить сроки выполнения проектов. Тщательно управляемый процесс штамповки составных штампов позволяет одновременно выполнять операции вырубки и пробивки в рамках одного штамповочного хода, надежно производя высокоточные детали каждые несколько секунд. В этой статье мы рассмотрим, как стратегические инженерные решения на начальном этапе в цепочке поставок штамповки металла могут помочь.

Высокоэффективная штамповка металла: сокращение сроков выполнения заказов среднего объема Подробнее »

изготовленные на заказ детали штамповки металла

Штамповка металла для 5G-разъемов и экранов от электромагнитных помех: обеспечение точности ±0.02 мм при высокой скорости.

Переход к инфраструктуре 5G изменил требования к процессам штамповки металла. Работая в миллиметровом диапазоне частот выше 24 ГГц, поведение сигнала в этом диапазоне подчиняется законам физики и не допускает компромиссов. На этих частотах даже малейшее отклонение в геометрии компонента может напрямую привести к измеримой потере сигнала, несоответствию импеданса и сбою при тестировании на соответствие стандартам. Для базовых станций 5G, разъемов объединительных плат и компонентов радиочастотных модулей производственный процесс так же важен, как и сама конструкция. Штамповка металла, особенно высокоскоростная штамповка с прогрессивной матрицей, стала предпочтительным производственным процессом для клемм разъемов, контактных штырей и корпусов экранирования от электромагнитных и радиочастотных помех. При правильном выполнении прецизионная штамповка металла может соответствовать допускам на микронном уровне, однородности материала и требованиям массового производства, необходимым для развертывания 5G. В этой статье рассматривается применение нестандартной штамповки металла в электронной и телекоммуникационной отраслях, включая технические требования, соображения относительно материалов и управление процессом. Проблемы 5G: почему традиционные процессы штамповки металла не соответствуют традиционным стандартам.

Штамповка металла для 5G-разъемов и экранов от электромагнитных помех: обеспечение точности ±0.02 мм на высокой скорости Подробнее »

Высокоточные автомобильные детали, изготовленные методом штамповки металла.

3 распространённые проблемы при штамповке металла для корпусов аккумуляторных батарей электромобилей

Корпуса аккумуляторных батарей для электромобилей относятся к числу наиболее сложных изделий, изготавливаемых методом штамповки металла в автомобильной промышленности. Лотки и крышки для батарей, длина которых обычно превышает 1.5 метра, должны соответствовать допускам на герметичность и плоскостность ±0.5 миллиметра на критически важных сопрягаемых поверхностях, выдерживать ударные нагрузки и сохранять структурную целостность на протяжении миллионов производственных циклов. В отличие от традиционных автомобильных кузовных панелей, эти компоненты обычно изготавливаются из алюминиевых сплавов серий 5000 или 6000 или высокопрочной стали (AHSS) — материалов, свойства формования которых значительно отличаются от свойств низкоуглеродистой стали. Для производства корпусов аккумуляторных батарей для электромобилей необходимы сертификация IATF 16949 и полный пакет документов PPAP. ​​Однако даже при наличии сертификации в процессе штамповки металла часто возникают практические проблемы: непостоянная толщина стенок, деформация после штамповки, трещины в сварных швах и нарушения герметичности — все это может поставить под угрозу весь аккумуляторный модуль. Главная сложность заключается не в том, как выявлять эти дефекты с помощью контроля качества в процессе высокоточной штамповки металла, а в том, как их устранять на более позднем этапе.

3 распространенные проблемы при штамповке металла для корпусов аккумуляторных батарей электромобилей Подробнее »

стальной штампованный кронштейн

Штамповка металла для медицинских изделий: ISO 13485, отслеживаемость материалов и стоимость.

Производство медицинских изделий подчиняется самым строгим нормативным требованиям среди всех производственных секторов. При выборе поставщиков основными критериями являются не цена за единицу продукции, а безопасность пациентов и соответствие нормативным требованиям. Металлическая штамповка, являющаяся основополагающим производственным процессом для бесчисленного количества медицинских изделий класса II и III, должна строго контролироваться. Для медицинских изделий, регулируемых FDA, простого наличия сертификата ISO 9001 далеко не достаточно. Связанные с этим риски включают в себя последствия для пациентов, штрафы со стороны регулирующих органов и миллионные убытки от отзыва продукции. В этой статье представлен подход к оценке производителей медицинских изделий, занимающихся металлической штамповкой, охватывающий три основных элемента, не подлежащих обсуждению: проверка соответствия стандарту ISO 13485, системы отслеживания материалов и реальная стоимость несоответствия требованиям. ISO 13485 — Непреложная основа для металлической штамповки медицинских изделий. ISO 13485 является обязательным стандартом для прецизионной металлической штамповки медицинских изделий. В отличие от ISO 9001, этот стандарт требует внедрения контроля проектирования, управления рисками ISO 14971 и отслеживания партий (пункт 7.5.9). Производители штампованного металла, не получившие эту сертификацию.

Штамповка металла для медицинских изделий: ISO 13485, отслеживаемость материалов и стоимость Подробнее »

Китайский завод по штамповке металла

Штамповка металла в аэрокосмической отрасли: распространенные проблемы и решения.

Являясь важнейшим звеном в аэрокосмическом производстве, процесс штамповки металла напрямую определяет предельные характеристики и пределы надежности многочисленных конструкционных компонентов, таких как планеры, системы кабины и детали двигателей. Основная ценность прецизионной штамповки металла в аэрокосмической отрасли заключается в значительном снижении веса за счет экстремальной деформации материала при одновременном соблюдении исключительно строгих стандартов прочности, точности и долговечности. Однако этот процесс реализации ценности сопряжен с фундаментальными противоречиями: присущее аэрокосмическим материалам (таким как высокопрочные титановые сплавы и перспективные алюминиевые сплавы) нелинейное механическое поведение в сочетании с неизбежными эффектами трения, теплопроводности и упругого восстановления во время штамповки металла в аэрокосмической отрасли создает исключительно узкий технологический диапазон. Эта физическая сложность напрямую приводит к ряду технических проблем, которые процессы штамповки металла в аэрокосмической отрасли должны систематически преодолевать — от предсказуемого контроля упругого восстановления до обеспечения микроструктурной целостности. В данной статье систематически анализируются наиболее распространенные проблемы в процессах штамповки металла в аэрокосмической отрасли, включая геометрический контроль штампованных деталей, однородность материала и соответствие производственным требованиям.

Штамповка металла в аэрокосмической отрасли: распространенные проблемы и решения Подробнее »

Изготовление на заказ автомобильных стальных деталей методом глубокой штамповки

Штамповка металла в автомобильной промышленности: как повысить эффективность и снизить затраты.

По мере ускорения перехода автомобильной промышленности к электрификации перед ней встает двойная задача: реструктуризация архитектуры транспортных средств при одновременном постоянном снижении затрат. Это означает сдвиг в решениях о закупках от простого сравнения «единичной цены» к углубленной оценке общей стоимости владения. Реальные финансовые риски связаны с системными затратами, включая затраты, возникающие из-за доработки конструкции, производственных отходов, проблем с качеством и уязвимостей в цепочке поставок. Следовательно, основная ценность современной автомобильной штамповки металла выходит за рамки самих деталей. Она представляет собой подход к оптимизации затрат, интегрированный на всех этапах разработки продукта. Профессиональный производитель автомобильной штамповки металла может оптимизировать технологичность производства на этапе проектирования за счет раннего сотрудничества в разработке (DFM), обеспечивая интеграцию деталей и максимальное использование материалов. Это напрямую снижает стоимость спецификации материалов и сложность логистики. Одновременно надежный процесс автомобильной штамповки металла, подкрепленный передовыми технологиями оснастки и контролем процесса, обеспечивает качество и стабильность поставок в процессе массового производства, принципиально предотвращая различные скрытые затраты. В данной статье систематически исследуется, как процесс автомобильной штамповки металла повышает эффективность проектов.

Штамповка металла в автомобильной промышленности: как повысить эффективность и снизить затраты Подробнее »

штамповка автомобильных деталей из стали

Штамповка металла в автомобильной промышленности: распространенные проблемы и решения.

В современном автомобилестроении процесс штамповки металла является краеугольным камнем структурной целостности, безопасности и производительности автомобиля. Статистика показывает, что типичный автомобиль включает в себя более 3,000 штампованных компонентов, качество которых напрямую определяет долговечность и рейтинг безопасности автомобиля. По мере развития тенденций электрификации и снижения веса точность, целостность материала и экономически эффективная масштабируемость штамповки металла в автомобиле приобретают все большее значение. Компания Supro, производитель деталей для автомобильной штамповки с более чем 20-летним опытом работы в этой области, глубоко понимает основные проблемы в этой сложной технологической цепочке: от физических свойств материала до динамики штамповки, каждая переменная напрямую влияет на надежность и экономическую эффективность автомобильной штамповки. Наш опыт показывает, что многие проблемы массового производства возникают из-за недостатков в предварительном проектировании и согласовании технологического процесса. Например, отклонения размеров, вызванные упругим восстановлением материала, риск растрескивания при формовке высокопрочной стали или колебания качества, вызванные износом пресс-формы, требуют систематических инженерных решений. Этот документ служит всеобъемлющим руководством для профессионалов.

Штамповка металла в автомобильной промышленности: распространенные проблемы и решения Подробнее »

Наверх