











В области прецизионной гибки алюминиевого листового металла действует фундаментальный принцип: выбор материала является основным фактором, определяющим надежность процесса и характеристики детали. Распространенные дефекты — растрескивание, непостоянное упругое восстановление и царапины на поверхности — редко возникают исключительно из-за ошибок обработки; как правило, они обусловлены несоответствием свойств материала и процесса. Рассматривать процесс гибки алюминиевого листового металла упрощенно, как формовку металла, — значит упрощать его; по сути, это точная реакция микроструктуры материала на сложные напряженные состояния.
Поэтому при гибке алюминиевого листового металла конструкция изгиба не должна основываться на уже имеющемся листовом материале. Вместо этого, тщательный анализ геометрии изгиба, функциональных требований и характеристик деформации материала имеет важное значение для выбора оптимального материала для гибки алюминиевого листового металла и условий термообработки. Это требует глубокого понимания того, как свойства материала — такие как модуль упругости, предел текучести и удлинение — напрямую определяют упругое восстановление и минимальный радиус изгиба.
Цель данной статьи — предоставить профессиональным командам по закупкам и проектированию систематизированную основу для выбора материалов. Она переводит успешную гибку алюминиевого листового металла с опоры на корректировки после обработки на основанный на данных, предсказуемый процесс выбора материалов. Это гарантирует достижение баланса между производительностью, надежностью и общим контролем затрат в рамках проектов.
Анализ основных свойств материала для гибки алюминиевого листового металла.
Успешный процесс гибки алюминиевого листового металла в значительной степени зависит от точного контроля кривой напряжение-деформация материала. Такие свойства, как модуль Юнга (E) и предел текучести (σₛ), напрямую влияют на упругое восстановление . Удлинение (A%) и индекс упрочнения (n-значение) совместно определяют пластичность материала и способность к распределению деформации, определяя достижимый радиус изгиба или возможность выполнения сложных многоступенчатых операций формовки. Коэффициент пластической деформации (r-значение) и состояние поверхности напрямую связаны с размерной однородностью и контролем качества поверхности в массовом производстве.
Модуль упругости (E) алюминиевого листового металла при гибке
Для всех алюминиевых сплавов модуль упругости E имеет относительно постоянное значение, приблизительно равное 69 ГПа. Эта характеристика является физической причиной упругого восстановления при гибке листового алюминия по индивидуальному заказу . Во время гибки энергия, накопленная в материале на стадии упругой деформации, высвобождается при разгрузке, вызывая обратное изменение угла заготовки.
Из-за более низкого значения модуля упругости алюминия он накапливает пропорционально большее количество энергии упругой деформации по сравнению со сталью. Следовательно, упругое восстановление при гибке алюминиевого листового металла более выражено и должно быть точно количественно оценено. При планировании нестандартных проектов по гибке алюминиевого листового металла компания Supro сначала проводит первоначальное моделирование упругого восстановления на основе значения модуля упругости, чтобы предотвратить такие проблемы, как угловое отклонение и разрушение сборки.
Предел текучести (σ_s) алюминиевого листового металла при гибке
Предел текучести является критически важным параметром для алюминиевых сплавов , напрямую определяющим пороговое напряжение, при котором начинается необратимая пластическая деформация. Значения предела текучести значительно различаются в зависимости от материала листового алюминия, используемого для гибки, и условий термообработки. Например, предел текучести сплава 6061-T6 составляет около 275 МПа, в то время как у сплава 5052-O он может быть ниже 90 МПа. Более высокий предел текучести создает две основные проблемы: во-первых, он увеличивает упругое восстановление в процессе гибки листового алюминия, требуя более сложной компенсации угла; во-вторых, он ограничивает минимальный радиус изгиба.
Относительное удлинение (в %) материала, используемого для гибки алюминиевого листового металла.
Относительное удлинение представляет собой общую пластическую деформацию, которую материал может выдержать до разрушения, выраженную в процентах. Оно оценивает предел формообразования алюминиевого листового металла при гибке и является решающим показателем сопротивления растрескиванию на внешней поверхности изгиба.
При изгибании алюминиевого листового металла с малым внутренним радиусом (например, R < 1 толщины материала) внешняя поверхность изгиба испытывает сильное растягивающее напряжение. Материалы с высоким удлинением (например, 5052-O, у которого A% может превышать 20%) могут безопасно выдерживать это напряжение, тогда как материалы с низким удлинением (например, 6061-T6, у которого A% может составлять всего 10%) склонны к растрескиванию.
Для деталей из листового алюминия, изготовленных на заказ методом гибки, требующих сложных или жестких условий формовки, удлинение материала должно соответствовать геометрическим параметрам гибки. Профессиональный производитель деталей из листового алюминия, изготовленных методом гибки, должен предоставить рекомендации по минимальному радиусу гибки, основанные на различных данных об удлинении, в рамках анализа технологичности производства.
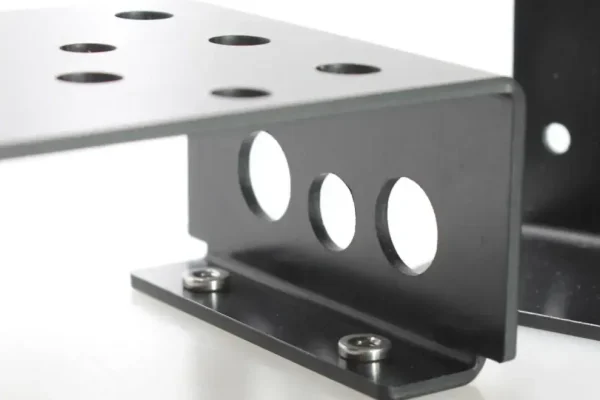
Индекс упрочнения при деформации (значение n) алюминиевого листового металла при гибке
Индекс упрочнения при деформации (n-значение) описывает скорость упрочнения материала в процессе пластической деформации. Более высокое значение n указывает на то, что алюминиевый листовой металл, используемый для гибки, может более эффективно противостоять локальному утонению за счет самоупрочнения в зоне деформации, что приводит к более равномерному распределению деформации. Это свойство имеет решающее значение для деталей из алюминиевого листового металла, требующих многопроходной прогрессивной гибки или имеющих сложные характеристики фланца.
Например, некоторые сплавы серии 5xxx (такие как 5083) обладают относительно высокими значениями n, что обеспечивает превосходные характеристики при сложных операциях формовки. В процессах гибки алюминиевого листового металла понимание значения n помогает прогнозировать локальное повышение твердости после гибки и его влияние на последующие операции, такие как штамповка или клепка. Будучи профессиональным производителем изделий из алюминиевого листового металла , компания Supro не только уделяет внимание исходному состоянию материала, но и прогнозирует изменения в процессе обработки, обеспечивая стабильные характеристики конечного изделия.
Коэффициент пластической деформации (r-значение) алюминиевого листового металла при гибке
Коэффициент пластической деформации (r-значение) измеряет разницу в способности листа к деформации в плоскости и по толщине, выявляя анизотропию материала. Значение r, отличное от 1, указывает на непостоянство свойств материала в зависимости от ориентации. При гибке алюминиевого листового металла это приводит к критической проблеме: когда линия изгиба параллельна или перпендикулярна направлению прокатки листа, угол изгиба и упругое восстановление будут различаться.
При высокоточной гибке алюминиевого листового металла для изготовления корпусов или конструкционных элементов такое изменение направления может вызывать трудности при сборке или деформацию формы. Профессиональные производители изделий из алюминиевого листового металла, занимающиеся гибкой, указывают ориентацию направления прокатки на развертке детали и используют постоянные направления укладки слоев в процессе производства для контроля анизотропии материала.
Состояние поверхности листового алюминия, используемого для гибки.
Состояние поверхности напрямую влияет на эстетику и функциональность изделия, что делает его чрезвычайно важным при изготовлении изделий из листового алюминия на заказ. К распространенным видам обработки поверхности относятся анодирование , порошковая покраска, предварительная покраска, шлифовка или зеркальная полировка. Основные риски при гибке этих материалов связаны с царапинами, вмятинами или трещинами в покрытии. Это не только ухудшает внешний вид, но и может повредить антикоррозионную защиту покрытия. Профессиональные решения для изготовления изделий из листового алюминия на заказ требуют специализированных гибочных матриц, обеспечивающих отсутствие царапин, чистых производственных помещений и оптимизированного контроля давления.
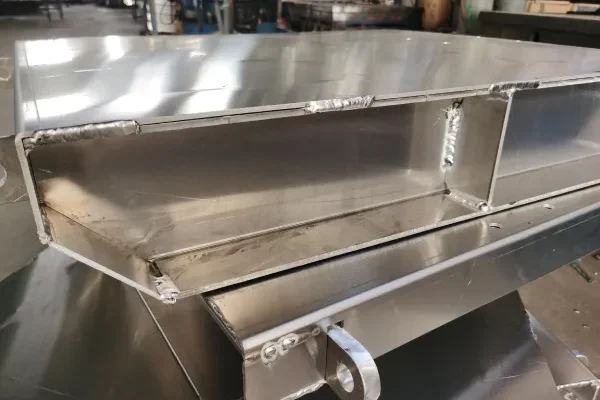
Характеристики изгиба распространенных алюминиевых сплавов
При выборе материалов для гибки листового алюминия на заказ крайне важно понимать присущие основным сплавам свойства и ограничения по изгибу. Различные серии сплавов, такие как серии 5xxx и 6xxx, демонстрируют принципиальные различия в формуемости, прочности и возможностях постобработки. Эти различия напрямую влияют на стоимость, производительность и надежность поставки деталей из листового алюминия, изготовленных на заказ методом гибки . В таблице ниже анализируются основные характеристики гибки, потенциальные риски и типичные области применения каждой серии с точки зрения инженерного производства, что обеспечивает четкую сравнительную структуру.
Типичные уклоны и условия | Характеристики изгиба | Риски и меры противодействия | Применение | |
Серия 1xxx (чистый алюминий) | 1050-O、1100-H14 | Исключительно высокая пластичность, крайне низкий предел текучести, минимальное упругое восстановление, что позволяет выполнять сложные операции формовки. | Низкая прочность, склонность к деформации: детали обладают низкой жесткостью после формовки и подвержены случайным вмятинам при транспортировке. Мера противодействия: Оптимизация решений в области упаковки и логистики. | Контейнеры для химических веществ, детали, изготовленные методом глубокой вытяжки и штамповки, декоративная внутренняя отделка, неконструктивные элементы, требующие предельной формуемости. |
Серия 3xxx (Марганцевая серия) | 3003-O/H14 | Хороший баланс формуемости и коррозионной стойкости, умеренная прочность и подходящая скорость упрочнения при деформации. | Различия в твердости между партиями: могут вызывать незначительные изменения в упругости. Контрмера: Требовать предоставления протоколов испытаний материалов (ТИМ) и проводить точную проверку первого образца. | Ребра и кожухи теплообменников, кровельные материалы зданий, корпуса общего назначения и кухонная посуда. |
Серия 5xxx (магниевая серия) | 5052-O/H32、 5083-O | Отличные общие характеристики при изгибе. Термообработка O-temper демонстрирует хорошую пластичность; термообработка H32 и аналогичные термообработки обеспечивают практическую прочность при сохранении хорошей формуемости. | Материалы, закаленные в H-фазе, трескаются при изгибе под острым углом: необходимо строго соблюдать минимальный радиус изгиба, установленный в зависимости от состояния (например, внутренний радиус ≥1t рекомендуется для сплава 5052-H32). | Компоненты судов, кузовные панели автомобилей, корпуса для наружных электронных устройств, востребованные детали шасси. |
Серия 6xxx (магниево-кремниевая серия) | 6061-T4 / T6 | Состояние Т4 идеально подходит для упрочнения старением, поскольку гибка с последующей покраской распылением и запеканием значительно повышает прочность. Состояние Т6 обеспечивает высокую прочность, но гибка в холодном состоянии практически невозможна. | Состояния Т4 и Т6 легко спутать. Меры противодействия: Четко указывать условия на чертежах и в заказах, а также проводить выборочные проверки твердости поступающих материалов. | Состояние T4: Автомобильные конструкции, подверженные столкновениям, и велосипедные рамы, требующие усиления после сварки. Состояние T6: Используется исключительно для простых несущих элементов с большим радиусом. |
Серия 7xxx (на основе цинка) | 7075-T6 | В обычных условиях холодная гибка представляет собой чрезвычайно сложную задачу, поскольку материал обладает очень высокой прочностью, но очень низкой пластичностью и выраженной склонностью к хрупкости. | Холодная гибка очень подвержена растрескиванию. Меры противодействия: Если гибка алюминиевого листового металла неизбежна, следует применять специализированные процессы, такие как горячая формовка, и тщательно проверять процедуры термообработки. | Каркасы аэрокосмических конструкций, высокопроизводительные гоночные компоненты и другие конструкции, предъявляющие экстремальные требования к прочности и имеющие простые профили изгиба. |
Всего 4 шага
онлайн изготовленные на заказ металлические детали
Свяжитесь с нашей командой экспертов и убедитесь в эффективности и экономических преимуществах цифровых услуг по изготовлению металлоконструкций.
Загрузить файлы дизайна
STL, STEP (.stp), IGES (.igs), (.ZIP) или PDF.
Также будьте образцом или идеей
Анализ цен и дизайна
Мгновенные заводские котировки и отчеты DfM, самое разумное решение.
Начало производства
Цифровые процессы могут инициировать задачи заказа в течение 24 часов.
Своевременная доставка
Выполнение обещаний по доставке, одобренных более чем 3000 покупателями глобальной компании.
Выбор степени закалки для гибки алюминиевого листового металла.
В процессах гибки материал, находящийся в состоянии закалки (часто обозначаемый суффиксами O, H или T), является более важным критерием выбора, чем марка сплава. Он точно описывает металлургическую историю и микроструктуру до поставки, напрямую определяя предел текучести, пластичность и реакцию на процесс гибки алюминиевого листового металла. Таким образом, неправильная интерпретация обозначения состояния закалки является наиболее распространенной и дорогостоящей ошибкой, приводящей к сбоям в серийном производстве.
O Закалка (отожженная)
Температура O указывает на то, что материал прошел полный отжиг, в результате чего образуется наиболее мягкая и стабильная микроструктура. Для гибки алюминиевого листового металла материал с температурой O обеспечивает максимальную пластичность и самый низкий предел текучести. Низкая плотность дислокаций и отсутствие внутренних напряжений позволяют ему выдерживать экстремальную пластическую деформацию при гибке без разрушения.
Таким образом, O-temper является предпочтительным материалом для гибки алюминиевого листового металла, если конструкция вашей детали из алюминиевого листового металла включает острые углы, чрезвычайно малые внутренние радиусы изгиба (например, R/t < 0.5) или сложные конфигурации с несколькими изгибами. Его чрезвычайно низкий предел текучести также приводит к относительно небольшому и более предсказуемому упругому восстановлению.
Однако эта исключительная формуемость достигается ценой снижения прочности: окончательная жесткость изогнутых деталей полностью зависит от ограниченного увеличения прочности, достигаемого за счет упрочнения при деформации. Она непригодна для любых несущих конструктивных элементов и требует бережного обращения во время последующей транспортировки и сборки, чтобы предотвратить деформацию от удара.
H-термическая обработка (упрочнение под воздействием деформации)
H-термическая обработка достигается путем механической обработки, например, холодной прокатки, что приводит к упрочнению при деформации и повышению прочности. Последующее числовое обозначение точно описывает степень и метод обработки. H-термическая обработка представляет собой критическую точку баланса между формуемостью и начальной прочностью. В качестве примера рассмотрим распространенный сплав 5052-H32: «H3» означает упрочнение при деформации с последующей стабилизирующей обработкой, а «2» означает, что его прочность составляет приблизительно четверть разницы между полностью упрочненным (H38) и отожженным (O) состояниями сплава.
Сплав 5052-H32 обладает превосходной начальной прочностью и устойчивостью к вмятинам по сравнению с состоянием O, сохраняя при этом достаточную пластичность для выполнения гибки алюминиевого листового металла под углом 90 градусов. При выборе материала для гибки алюминиевого листового металла важно понимать различия в характеристиках между H1x (только упрочненный деформацией), H2x (упрочненный деформацией с последующим частичным отжигом) и H3x (упрочненный деформацией с последующей стабилизирующей обработкой). Точные спецификации должны быть составлены на основе требований к прочности, формуемости, стабильности размеров и другим критически важным факторам детали.
Термообработка (термическая обработка)
Термин «термическая обработка Т» обозначает состояние материала после термической обработки и старения. Его выбор требует тщательного рассмотрения, поскольку неточности в определении этого состояния являются одними из самых дорогостоящих ошибок при гибке алюминиевого листового металла. Состояние Т6 предполагает полное искусственное старение, достигающее максимальной прочности сплава, но приводящее к резкому снижению пластичности.
Подавляющее большинство материалов T6 непригодно для сложных операций холодной гибки, поскольку они очень склонны к микротрещинам в процессе гибки алюминиевого листового металла . За исключением случаев, когда радиус гибки исключительно велик (обычно R/t > 5), проектирование гибочных узлов для материалов T6 в холодном состоянии следует избегать.
Напротив, состояние Т4 достигается путем термообработки с последующим естественным старением. Оно сохраняет хорошую пластичность, что позволяет выполнять сложные операции холодной гибки. После гибки алюминиевого листового металла материал Т4 может подвергаться искусственному старению путем низкотемпературного запекания при температуре приблизительно 175–200 °C, что значительно повышает его конечную прочность до уровня, приближающегося к Т6. Этот процесс, при котором сначала формируется форма, а затем происходит упрочнение, предлагает отличное инженерное решение для получения высокопрочных, сложных по геометрии, изготовленных на заказ конструкционных элементов из алюминиевого листового металла методом гибки.
Решение о выборе материала для процесса гибки алюминиевого листового металла
Успешные проекты по гибке алюминиевого листового металла на заказ включают в себя гораздо больше, чем просто выбор марки сплава по таблице. Необходимо постепенно преобразовывать функциональные требования к детали в конкретные, практически применимые спецификации материала для гибки алюминиевого листового металла. Во-первых, необходимо четко определить условия эксплуатации детали, включая механические нагрузки, условия воздействия, потребности в терморегулировании и требования отраслевой сертификации.
Например, для сварных конструкций следует с осторожностью выбирать высокомагнезиальные сплавы серии 5xxx, чтобы предотвратить растрескивание при затвердении, в то время как в условиях воздействия солевого тумана следует отдавать приоритет сплавам серий 3xxx или 5xxx с превосходной коррозионной стойкостью.
Во-вторых, критически важным становится количественный анализ геометрии и сложности изгиба. Расчет относительного радиуса изгиба (отношение R/t) в ключевых точках изгиба и сравнение его с данными о минимальном радиусе изгиба для различных материалов позволяет быстро оценить осуществимость проекта. Например, конструкция с R/t < 1 требует использования высокопластичных материалов, таких как термообработанные материалы серии 5xxx или термообработанные материалы серии 6xxx. Одновременно необходимо оценить эффекты упругого восстановления в процессе гибки алюминиевого листового металла: для многосторонних закрытых корпусов следует выбирать материалы с более низким пределом текучести и более стабильным упругим восстановлением, чтобы обеспечить соответствие габаритам сборки.
В конечном итоге, при выборе материала для гибки алюминиевого листового металла необходимо сбалансировать эксплуатационные характеристики, технологичность и стоимость. Это включает в себя всестороннее рассмотрение удельной цены материала, процента брака, затрат на вторичную обработку и стабильности цепочки поставок. Например, рекомендуется заменить труднообрабатываемый и дорогостоящий сплав 6061-T6 на 6061-T4 (с упрочняющим покрытием после гибки). В качестве альтернативы, если позволяют требования к прочности, предлагается более экономичный и поддающийся формовке сплав 5052-H32.
Заключение
Правильный выбор материала для гибки алюминиевого листового металла закладывает фундамент для стабильной работы детали на протяжении всего ее жизненного цикла. Систематический подход к выбору материала — от определения функциональных требований до анализа геометрической сложности и последующего баланса между производительностью и технологичностью — эффективно предотвращает растрескивание, отказы при сборке или избыточное проектирование, вызванные неправильным выбором материала.
Если вам требуются услуги по гибке алюминиевого листового металла , свяжитесь с нами немедленно! Компания Supro — профессиональный производитель оборудования для гибки алюминиевого листового металла. Используя современное оборудование, богатый производственный опыт и специализированную инженерную команду, мы предоставляем безупречные услуги по гибке алюминиевого листового металла более чем 3,000 компаниям по всему миру, предлагая при этом цены, соответствующие ценам производителя.
Мы обладаем глубокими знаниями, технологиями и передовым оборудованием, понимая требования и стандарты к деталям, изготовленным методом гибки листового металла, в различных отраслях, включая сельское хозяйство, здравоохранение, автомобилестроение и аэрокосмическую промышленность. Компания Supro располагает 12 различными станками для гибки листового металла, предоставляя комплексные услуги по гибке листового металла для различных отраслей, гарантируя при этом высокое качество продукции, профессиональное обслуживание клиентов и своевременную доставку. Если у вас возникнут какие-либо вопросы или проблемы, касающиеся наших услуг по гибке листового металла, свяжитесь с нами немедленно. Мы оперативно удовлетворим все ваши проектные требования!






