
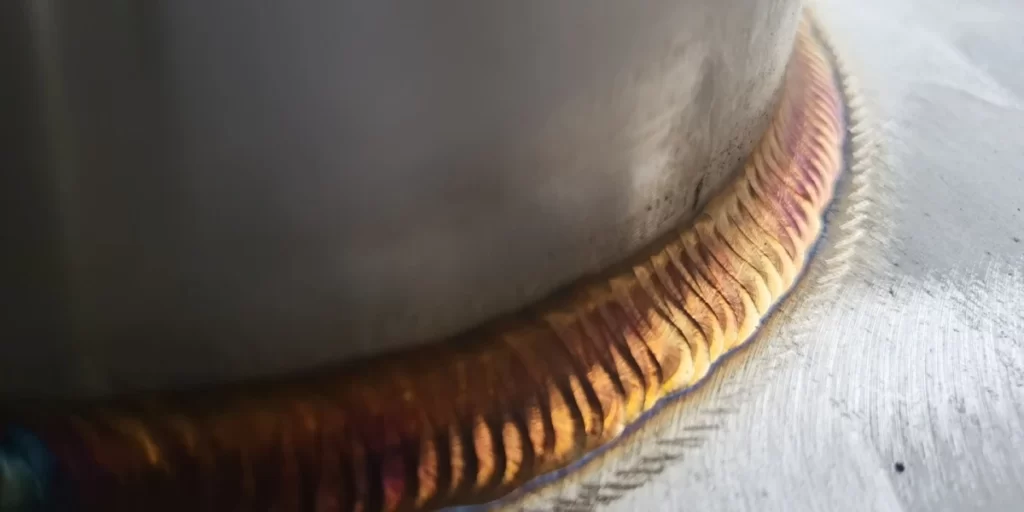










Na fabricação de alta tecnologia, a soldagem GTAW de alumínio serve como processo de união para obter estruturas de liga de alumínio de alta resistência e integridade. Ela impacta diretamente a confiabilidade, a vida útil e a margem de segurança do produto final.
A alta condutividade térmica, a camada de óxido superficial e a extrema sensibilidade ao hidrogênio das ligas de alumínio tornam as soldas GTAW de alumínio altamente suscetíveis a defeitos como porosidade, trincas a quente e falta de fusão. Isso exige que os fabricantes de equipamentos de soldagem GTAW de alumínio desenvolvam sistematicamente um sistema de defesa: desde a rigorosa limpeza pré-soldagem e a seleção criteriosa dos materiais, até o controle preciso e coordenado da entrada de calor e das formas de onda CA da fonte de alimentação, validado, em última instância, por meio de rigorosos testes não destrutivos.
Este artigo analisa as causas principais de defeitos em soldas GTAW de alumínio com base na prática de engenharia e apresenta uma solução previsível e repetível para garantir a integridade estrutural dos componentes soldados.
Propriedades dos materiais e sua interação com o processo de soldagem GTAW de alumínio
Na fabricação personalizada de chapas metálicas, a soldagem é o processo preferido para unir estruturas de liga de alumínio. No entanto, uma compreensão profunda da complexa interação entre as propriedades do material da liga e os parâmetros de soldagem GTAW de alumínio é fundamental para alcançar uma qualidade de solda superior. Como fabricante especializada em soldagem GTAW de alumínio, a Supro reconhece que essa interação rege o ciclo térmico da soldagem, as reações metalúrgicas e as propriedades mecânicas da junta final.
Metalurgia da soldagem de ligas de alumínio
A soldagem GTAW de alumínio é influenciada pelas propriedades físicas e metalúrgicas únicas do material. Primeiramente, a condutividade térmica excepcionalmente alta das ligas de alumínio significa que o calor da soldagem se dissipa rapidamente da poça de fusão por toda a peça. Isso exige uma entrada de calor concentrada e suficiente durante a soldagem para estabelecer e manter uma poça de fusão estável, caso contrário, ocorre fusão incompleta. Simultaneamente, a severa contração de solidificação gera tensões residuais significativas nas soldas GTAW de alumínio, aumentando a suscetibilidade à fissuração a quente.
Para complicar ainda mais as coisas, existe uma película de óxido de alumínio na superfície, cujo ponto de fusão é muito superior ao do alumínio. Se não for removida eficazmente, essa camada de óxido impede a fusão do metal líquido , levando à formação de inclusões e defeitos de falta de fusão nas soldas GTAW de alumínio.
Além disso, o alumínio fundido apresenta solubilidade de hidrogênio extremamente alta, enquanto a solubilidade de hidrogênio no alumínio sólido é extremamente baixa. Durante a soldagem GTAW de alumínio, qualquer hidrogênio absorvido do gás de proteção, do arame de adição ou da umidade superficial do metal base irá precipitar durante a solidificação, formando porosidade. Assim, as ligas de alumínio são inerentemente sensíveis à entrada de calor, propensas à oxidação e suscetíveis à absorção de hidrogênio.

Vantagens do processo de soldagem de alumínio GTAW
Em resposta a esses desafios, o processo de soldagem de alumínio GTAW se destaca por proporcionar respostas precisas e controláveis. A estabilidade e a concentração de energia do arco GTAW permitem um gerenciamento preciso da entrada de calor, facilitando o controle da distorção da solda e minimizando a zona afetada pelo calor. Simultaneamente, a proteção com gás inerte (tipicamente argônio) isola eficazmente a poça de fusão da atmosfera, prevenindo a oxidação em altas temperaturas.
A tecnologia central da soldagem GTAW de alumínio reside no uso de corrente alternada (CA). Durante o semiciclo positivo do eletrodo, a peça de trabalho atua como cátodo, onde íons positivos bombardeiam sua superfície, criando um efeito de "pulverização catódica" que efetivamente quebra e remove as camadas de óxido de alumínio. Durante o semiciclo negativo, o calor do arco é usado para fundir o metal.
Desafios no processo de soldagem de alumínio GTAW devido a interações
A alta refletividade da superfície da poça de fusão da liga de alumínio, aliada à luz intensa e instável do arco, torna o monitoramento visual em tempo real e a avaliação da qualidade extremamente difíceis. Isso significa que o controle do processo de soldagem e a prevenção de defeitos dependem fortemente dos procedimentos do processo de soldagem GTAW de alumínio e da operação consistente do soldador. Além disso, as características de condutividade térmica do material influenciam as técnicas de soldagem GTAW de alumínio.
Operadores inexperientes podem, inconscientemente, diminuir a velocidade ao final da soldagem, levando a um acúmulo excessivo de calor. Isso não apenas intensifica a absorção de hidrogênio na poça de fusão, mas também pode introduzir novas contaminações devido à alteração dos efeitos de proteção gasosa, resultando em porosidade concentrada ou inclusões oxidadas na extremidade da solda. Portanto, o sistema de soldagem GTAW de alumínio deve abranger todos os detalhes — desde a preparação do material e a configuração dos parâmetros até as especificações técnicas do operador — para garantir a produção de soldas GTAW de alumínio de alta qualidade, apesar dessas interações complexas.
Apenas 4 passos
peças de fabricação de metal personalizadas online
Entre em contato com nossa equipe de especialistas e experimente a eficiência e os benefícios econômicos dos serviços de fabricação digital de metal.
Carregar arquivos de design
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Seja também uma amostra ou uma ideia
Análise de cotação e projeto
Cotações instantâneas de fábrica e relatórios DfM, a solução mais razoável.
Início da fabricação
Os processos digitais podem iniciar tarefas de pedidos em 24 horas.
Entrega no prazo
Mantendo as promessas de entrega, aprovadas por mais de 3000 compradores da Global Company.
Análise dos mecanismos de defeitos de solda na soldagem GTAW de alumínio
Para os fabricantes de soldagem de alumínio GTAW, prever e controlar defeitos de solda é fundamental. Os defeitos de solda não afetam apenas a aparência, mas também comprometem diretamente a integridade a longo prazo das estruturas sob cargas dinâmicas ou ambientes agressivos.
A seguir, vamos analisar os mecanismos de formação de três tipos de defeitos principais no processo de soldagem de alumínio GTAW, revelando a ciência dos materiais e a física do processo subjacentes.
Problemas de porosidade em alumínio soldado por GTAW
A porosidade representa um dos defeitos mais prevalentes, porém ocultos, em soldas GTAW de alumínio. Sua formação decorre fundamentalmente da drástica mudança na solubilidade do hidrogênio. Embora o hidrogênio se dissolva facilmente no alumínio líquido, sua solubilidade cai mais de 20 vezes durante a solidificação instantânea do alumínio.
No processo de soldagem GTAW de alumínio, as fontes de hidrogênio são numerosas: traços de umidade no gás de proteção, umidade ambiental adsorvida no arame de solda ou na superfície do metal base , ou mesmo o suor das luvas do operador, podem contribuir com hidrogênio. Esse hidrogênio se decompõe em hidrogênio atômico nas altas temperaturas do arco e se dissolve na poça de fusão.
À medida que a poça de fusão começa a solidificar, o hidrogênio supersaturado se agrega e se recombina em gás hidrogênio molecular, que então escapa. No entanto, a rápida taxa de solidificação da poça de fusão da liga de alumínio significa que, se os parâmetros de soldagem GTAW de alumínio não forem controlados adequadamente, essas minúsculas bolhas de hidrogênio podem ficar presas dentro do metal de solda, formando poros circulares ou elípticos.
Essas porosidades reduzem significativamente a área da seção transversal de suporte de carga efetiva das soldas GTAW de alumínio e atuam como pontos de concentração de tensão, levando ao surgimento de fissuras por fadiga sob carregamento cíclico.
Trincas a quente em soldas GTAW de alumínio
A fissuração a quente durante o processo de soldagem GTAW de alumínio está mecanicamente ligada à metalurgia de solidificação das ligas de alumínio. As ligas de alumínio não solidificam em um único ponto de temperatura, mas sofrem transformação de líquido para sólido dentro de uma "faixa de temperatura frágil". No final dessa faixa, pequenas quantidades de fases líquidas eutéticas de baixo ponto de fusão (por exemplo, fases Al-Si ou Al-Mg-Si) permanecem entre os grãos. Esses filmes líquidos atuam como cola, mas possuem baixa resistência.
Simultaneamente, as soldas GTAW de alumínio geram tensões de tração significativas durante o resfriamento devido à contração térmica. Quando as tensões de contração atuam sobre os contornos de grão circundados por esses filmes líquidos, os contornos se rompem, formando trincas de solidificação distribuídas ao longo dos contornos de grão.
Embora o processo de soldagem GTAW de alumínio ofereça aporte térmico preciso, a concentração de tensões pode ser exacerbada sob certas condições. Estas incluem a seleção de um metal de adição inadequado para uma liga específica (por exemplo, o uso de arame de solda 4043 em liga de alumínio 5083 pode alterar o caminho de solidificação) ou a incompatibilidade entre a velocidade de soldagem e o aporte térmico, resultando em perfis de solda profundos e estreitos. Tais condições aumentam significativamente a suscetibilidade à fissuração térmica das soldas GTAW de alumínio e comprometem a integridade estrutural.
Inclusão de óxido e problemas de fusão deficiente em alumínio soldado por GTAW.
Inclusões de óxido e fusão deficiente em alumínio soldado por GTAW geralmente têm a mesma causa principal: a interferência da película de óxido de alumínio na superfície. O óxido de alumínio tem um ponto de fusão de aproximadamente 2050 °C, significativamente superior aos 660 °C do alumínio. Durante o processo de soldagem GTAW de alumínio, se o efeito de "pulverização catódica" for insuficiente e não conseguir romper completamente a camada de óxido, os fragmentos de óxido arrastados para a poça de fusão terão dificuldade em flutuar devido à sua densidade semelhante à do alumínio. Isso acaba formando inclusões pretas em forma de fita.
A fusão deficiente está mais diretamente relacionada à entrada de calor e à hidrodinâmica da poça de fusão. A alta condutividade térmica das ligas de alumínio causa rápida dissipação de calor. Se a entrada de calor definida pelos parâmetros de soldagem GTAW de alumínio for insuficiente, ou se o ângulo da tocha for inadequado, a fluidez e a molhabilidade do metal fundido se deterioram.
A soldagem GTAW em alumínio não consegue se espalhar adequadamente e formar uma ligação metalúrgica com o metal base ou com o metal de solda anterior , resultando em defeitos de não fusão na interface. Como fabricante especializada em soldagem GTAW de alumínio, a Supro previne esses problemas equilibrando com precisão as formas de onda CA, garantindo uma entrada de calor suficiente e concentrada e implementando procedimentos rigorosos de limpeza pré-soldagem.
Você está procurando confiável e econômico
Fabricantes de chapas metálicas da China
Mais de 150,000 produtos de fabricação de metal OEM entregues a mais de 5,000 compradores globais.
E se beneficie disso!
Soluções para defeitos de solda na soldagem GTAW de alumínio
Para obter soldas GTAW de alumínio de alta qualidade, é necessário mudar o foco da detecção passiva de defeitos para a prevenção proativa por meio de engenharia sistemática.
As soluções para defeitos não se limitam a técnicas isoladas, mas abrangem o controle da cadeia de processos ao longo de todo o ciclo de soldagem. A Supro estabeleceu um sistema de defesa de três níveis: desde o pré-tratamento fundamental até o controle preciso do processo por meio da otimização dos parâmetros de soldagem GTAW de alumínio, culminando na integração de tecnologias de processo avançadas.
Pré-tratamento para soldagem GTAW de alumínio
A preparação pré-soldagem serve como a primeira linha de defesa para a obtenção de soldas sem defeitos, sendo sua qualidade determinante para o desempenho inicial do processo de soldagem GTAW de alumínio . Tanto o metal base quanto o arame de adição requerem limpeza mecânica com escovas especiais de aço inoxidável antes da soldagem GTAW de alumínio , seguida de desengorduramento imediato com acetona de alta pureza. O intervalo entre a limpeza e a soldagem deve ser minimizado, não ultrapassando 2 horas. Esse processo elimina as principais fontes externas de inclusões de hidrogênio e óxido, criando superfícies metálicas limpas para a soldagem subsequente.
A seleção do metal de adição é fundamental para prevenir trincas a quente e garantir o desempenho da solda em soldagem GTAW de alumínio . Essa seleção requer critérios rigorosos, baseados na composição do metal base , nas condições de uso do produto e nos requisitos de resistência à fissuração. Por exemplo, na soldagem GTAW de alumínio 6061, o arame de adição ER4043 oferece excelente resistência à fissuração a quente devido à sua baixa faixa de temperatura de solidificação e excelente fluidez. Já para soldas que exigem alta resistência ou anodização, o ER5356 deve ser a opção escolhida.
Recomenda-se o uso de gás argônio puro com pureza mínima de 99.996% como gás de proteção. Para chapas com espessura superior a 6 mm, pode-se utilizar uma mistura de hélio e argônio (por exemplo, 25% He e 75% Ar) para aumentar o aporte térmico do arco e a profundidade de penetração. Os parâmetros de soldagem GTAW de alumínio, como a vazão do gás de proteção, devem ser ajustados com precisão de acordo com o tamanho do bocal e o ambiente de soldagem, garantindo a proteção do fluxo laminar.
Controle preciso de parâmetros durante o processo de soldagem de alumínio GTAW
Uma vez estabelecidas as condições fundamentais, o controle dos parâmetros de soldagem GTAW de alumínio torna-se crucial para determinar a qualidade metalúrgica e as propriedades mecânicas da solda.
As fontes de alimentação inversoras modernas proporcionam controle de equilíbrio CA para o processo de soldagem GTAW de alumínio: o aumento da porcentagem de eletrodo positivo (EP% para 30-40%) melhora a pulverização catódica, sendo adequado para superfícies fortemente oxidadas; o aumento da porcentagem de eletrodo negativo (EN% para 70-80%) proporciona maior penetração. A elevação da frequência CA de 60 Hz (padrão) para 120-200 Hz estreita o arco, melhorando significativamente os perfis de penetração na soldagem de chapas finas e reduzindo a largura da zona afetada pelo calor.
A entrada de calor é o principal fator que influencia a distorção da solda, a tensão residual e o amolecimento da ZTA (Zona Termicamente Afetada). A Supro emprega uma estratégia de soldagem GTAW de alumínio com "baixa entrada de calor e múltiplas passagens", com controle rigoroso da temperatura entre as passagens.
Em relação à técnica de soldagem: Mantenha um comprimento de arco curto e estável (aproximadamente 1.5 vezes o diâmetro do eletrodo de tungstênio) para garantir uma força de arco eficaz; A tocha deve manter uma inclinação frontal de 10 a 15 graus para promover a molhagem da frente da poça de fusão no metal base e evitar a falta de fusão. Para soldagem manual, os operadores devem passar por treinamento sistemático para dominar as técnicas de velocidade de alimentação de arame constante, evitando inconsistências na entrada de calor e perturbações na poça de fusão causadas por flutuações de velocidade durante o processo de soldagem GTAW de alumínio.
Processos avançados e aplicações de automação na soldagem GTAW de alumínio
A tecnologia GTAW pulsada permite um controle preciso dos parâmetros de entrada de calor no processo de soldagem de alumínio GTAW, alternando periodicamente entre correntes de pico altas e correntes de base baixas. A corrente de pico garante penetração e fusão suficientes, enquanto a corrente de base permite o resfriamento parcial da poça de fusão.
Essa tecnologia avançada de soldagem GTAW de alumínio oferece benefícios como: estrutura de grãos de solda significativamente refinada, melhorando as propriedades mecânicas; controle eficaz da distorção da solda e do amolecimento da zona afetada pelo calor, reduzindo a entrada média de calor; fluidez aprimorada da poça de fusão, facilitando a saída de gases e reduzindo a tendência à porosidade.
Os sistemas de soldagem automatizados eliminam fundamentalmente as inconsistências manuais, servindo como o principal método para alcançar a produção de soldas GTAW de alumínio de alta qualidade.
Seus sistemas de sensores integrados, como sensores de visão a laser, permitem o rastreamento em tempo real da posição da junta para compensar as tolerâncias de montagem da peça; o controle da tensão do arco mantém o comprimento do arco constante. Sistemas mais avançados utilizam câmeras CCD para analisar a geometria da poça de fusão (por exemplo, largura, ângulo de arrasto) e compará-la com modelos de processo, permitindo o ajuste adaptativo em tempo real dos parâmetros de soldagem GTAW de alumínio.
Por que escolher os serviços de metalurgia personalizada da Supro MFG?
Fornecer a solução de custo mais econômica para fabricação e montagem de produtos, expandindo a competitividade do produto.
a Equipe técnica especializada em projetos personalizados. Fabricação de conchas há mais de 30 anos.
Equipamentos de fabricação avançada: líderes do setor fabricante de gabinete de metal personalizado Com oficinas próprias de chaparia, fundição sob pressão, usinagem de precisão e revestimento de superfícies.
ISO 9001-2015, nível PPAP III, RoHS, NEMA, CE e outros padrões de produção certificados.
Suporte técnico on-line em inglês 24H*7: A equipe profissional de inglês responde rapidamente às perguntas técnicas dos usuários on-line a qualquer momento.
ajudar os usuários de design de produto, protótipo, fabricação em lote, tratamento de superfície, montagem e embalagem, transporte e uma série de serviços de valor agregado.
Com laboratórios internos de mecânica e química, a empresa pode monitorar rapidamente o controle de qualidade do processo de fabricação para garantir a entrega de produtos de alta qualidade.
Aceite assinar documentos de NDA para garantir que as informações dos produtos dos clientes estejam protegidas.
Entrega porta-a-porta em embalagem segura personalizável após cumprir os detalhes de entrega acordados com o cliente.
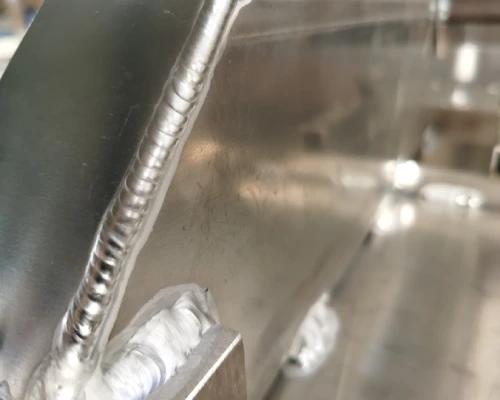
Verificação de qualidade de juntas de alumínio soldadas por GTAW
Como fabricante especializada em soldagem GTAW de alumínio, a Supro considera a verificação de qualidade um processo técnico tão crítico quanto a própria soldagem.
Soldas de alumínio GTAW de alta qualidade exigem não apenas processos de produção excepcionais, mas também uma estrutura de verificação sistemática e quantificável. Detalharemos agora dois métodos principais de verificação — ensaios não destrutivos (END) e ensaios destrutivos — fornecendo uma estrutura técnica para avaliar a qualidade da solda, a integridade estrutural e o desempenho em serviço.
Métodos de ensaio não destrutivo para juntas de alumínio soldadas por GTAW
Os ensaios não destrutivos (END) são um meio fundamental para avaliar a integridade interna e superficial de juntas soldadas de alumínio GTAW sem comprometer sua usabilidade. Os programas de END geralmente combinam múltiplas técnicas para abordar diferentes tipos de defeitos. O ensaio radiográfico é o método preferido, revelando claramente defeitos internos como porosidade, inclusões de escória e falta de fusão. Para defeitos planares mais sensíveis, como falta de fusão ou microfissuras a quente, o ensaio ultrassônico apresenta vantagens. Ele gera imagens transversais detalhadas de soldas de alumínio GTAW, fornecendo informações sobre a profundidade e as dimensões dos defeitos.
Para verificar a qualidade da superfície de soldas GTAW em alumínio, o ensaio por líquido penetrante oferece uma abordagem econômica e eficiente. Este método utiliza a penetração capilar do corante em defeitos superficiais para visualizar falhas como trincas e porosidades. Quando componentes estruturais de alumínio soldados por GTAW são utilizados em vasos de vácuo ou pressão, o ensaio de vazamento por espectrometria de massa de hélio serve como uma verificação avançada da integridade da solda. Ele detecta taxas de vazamento extremamente baixas, garantindo a estanqueidade absoluta das soldas GTAW em alumínio em ambientes exigentes.
Propriedades Mecânicas e Testes de Corrosão
Os testes mecânicos e de corrosão quantificam diretamente o desempenho das soldas GTAW em alumínio.
Isso envolve a coleta de amostras para ensaios de tração, dobramento e análises metalográficas macro/microscópicas. O ensaio de tração fornece dados de limite de escoamento, resistência à tração e alongamento do metal de solda. Os resultados são comparados com as propriedades do material base e os requisitos de projeto para verificar se o processo de soldagem GTAW de alumínio não causou perda de resistência excessiva. O ensaio de dobramento avalia a ductilidade da solda e a qualidade da ligação, observando se há aparecimento de trincas na zona de solda após o dobramento do corpo de prova.
A análise metalográfica mede com precisão a profundidade e a largura da penetração, observa a morfologia dos grãos e a largura da zona afetada pelo calor, além de identificar microfissuras. Para componentes utilizados ao ar livre ou em ambientes corrosivos, o teste de névoa salina é o método padrão para avaliar a resistência das soldas GTAW de alumínio à corrosão uniforme e à corrosão por pite, enquanto o teste eletroquímico quantifica sua suscetibilidade à corrosão intergranular.
Procurando uma empresa confiável de fabricação de chapas metálicas personalizadas?
Fale com a equipe de especialistas da Supro MFG
Contacte-nos para preços competitivos à saída da fábrica,
e uma gama completa de serviços de suporte técnico.
Conclusão
A condutividade térmica excepcionalmente alta, a camada de óxido superficial e a extrema sensibilidade ao hidrogênio das ligas de alumínio exigem um controle preciso sobre os ciclos térmicos, as reações metalúrgicas e a dinâmica dos fluidos no processo de soldagem GTAW de alumínio. Um fabricante profissional de soldagem GTAW de alumínio deve possuir essa capacidade de processo sistemática, permitindo o desenvolvimento de soluções preventivas que abordem a formação de defeitos em sua causa raiz.
A Supro é uma fabricante especializada em soldagem GTAW de alumínio. Com equipamentos avançados, vasta experiência em fabricação e uma equipe de engenharia profissional, fornecemos serviços impecáveis de soldagem GTAW de alumínio para mais de 3,000 empresas em todo o mundo, com preços de fábrica.
Entregamos uma ampla variedade de produtos com eficiência e dentro do prazo. Desde o design do produto e a rápida fabricação de protótipos em chapa metálica até a produção em massa, oferecemos suporte técnico especializado e qualidade excepcional. Além disso, oferecemos soluções completas de fabricação e fornecimento de produtos com custos altamente competitivos!






