
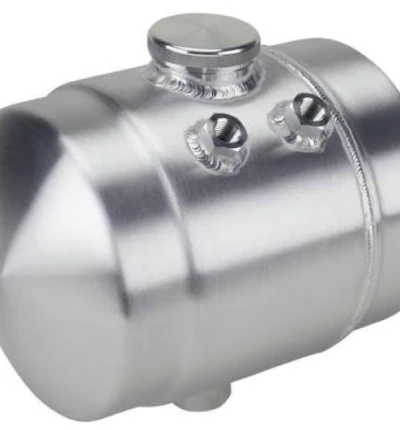









Na fabricação de tanques de combustível metálicos, a limpeza interna deixou de ser apenas uma métrica de processo desejável e passou a ser um parâmetro fundamental que determina a confiabilidade do sistema.
Os modernos sistemas common-rail de motores a diesel normalmente operam a pressões superiores a 2,000 bar (200 MPa), com a folga entre os componentes de precisão dentro dos injetores variando de apenas 1 a 5 micrômetros. Nessa escala, qualquer partícula de detrito metálico — seja proveniente de respingos de solda ou de operações de esmerilhamento no tanque de combustível metálico — que entre nas linhas common-rail juntamente com o combustível causará desgaste abrasivo irreversível nas superfícies de contato de precisão.
As regulamentações globais de combustíveis e os principais fabricantes de equipamentos originais (OEMs) recomendam que a limpeza do combustível atenda aos padrões ISO 4406 18/16/13. No entanto, se a escória de soldagem e os objetos estranhos (FOD) remanescentes do processo de fabricação de tanques de combustível metálicos personalizados não forem completamente removidos antes do envio, o sistema de filtragem de bordo do veículo não conseguirá interceptar eficazmente os contaminantes já presentes no interior do tanque de combustível metálico.
Isso significa que a qualidade de fabricação de tanques de combustível metálicos personalizados determina diretamente o nível de limpeza do sistema de combustível desde a sua origem. Portanto, a Supro MFG estabeleceu tolerância zero para respingos de escória de soldagem e FOD (danos por objetos estranhos) como o princípio fundamental na fabricação de tanques de combustível metálicos — desde a otimização dos parâmetros de soldagem e inspeção endoscópica de pontos cegos até a limpeza ultrassônica e secagem com ar comprimido de alta pressão, cada etapa em toda a cadeia de processos gira em torno do compromisso da engenharia com a “limpeza interna absoluta”.
Este artigo abordará sistematicamente as soluções de controle de respingos de solda e FOD (danos por objetos estranhos) na fabricação de tanques de combustível metálicos, sob quatro perspectivas: mecanismos de falha, prevenção e controle de processos, métodos de inspeção e sistemas de controle de qualidade.
Escória de solda e FOD: a ameaça oculta aos tanques de combustível metálicos
Na fabricação de tanques de combustível metálicos, a escória de solda e os objetos estranhos (FOD, na sigla em inglês) representam uma "ameaça oculta" devido ao conflito crítico entre suas dimensões físicas e as tolerâncias precisas dos sistemas de combustível.
A folga entre os componentes internos nos modernos injetores common-rail de alta pressão varia tipicamente de 1 a 5 micrômetros, enquanto o diâmetro das partículas metálicas geradas por respingos de soldagem geralmente excede em muito esse valor. Quando esses resíduos entram no circuito de circulação de combustível juntamente com o combustível, atuam como partículas abrasivas duras, causando desgaste abrasivo irreversível nas superfícies de contato de precisão.
Se os contaminantes introduzidos durante a fase de fabricação do tanque de combustível metálico não forem interceptados na origem, os sistemas de filtragem de bordo subsequentes não conseguirão remover eficazmente as partículas já presentes no interior do tanque. Portanto, compreender as fontes de respingos de solda e FOD (danos por objetos estranhos), bem como os mecanismos de propagação de falhas, é o primeiro passo para estabelecer um sistema eficaz de prevenção e controle.
Formação e resíduos de respingos de soldagem
Os respingos de soldagem são gerados pela projeção de metal fundido durante o processo de soldagem a arco com gás e metal (GMAW). Quando a corrente de soldagem se encontra dentro de uma faixa específica durante a transição da gota, esta se torna instável devido aos efeitos combinados das forças eletromagnéticas e da tensão superficial, fazendo com que parte do metal fundido seja ejetada antes de se incorporar completamente à poça de fusão.
Durante a soldagem de tanques de combustível metálicos, uma grande quantidade de partículas metálicas em alta temperatura é produzida, com tamanhos que variam de algumas centenas de micrômetros a alguns milímetros. Essas partículas existem dentro dos tanques de combustível metálicos personalizados de duas formas: partículas soltas espalhadas no fundo do tanque ou inclusões incorporadas na interface da junta de solda. Independentemente da forma, uma vez que são levadas para as linhas de alimentação de combustível durante o uso, representam uma ameaça direta ao sistema de combustível.
Fontes de detritos de objetos estranhos (FOD)
Além dos respingos de solda, as fontes de objetos estranhos (FOD, na sigla em inglês) dentro de tanques de combustível metálicos personalizados abrangem todo o processo de fabricação de chapas metálicas.
No setor de fabricação aeroespacial, FOD (dano a objetos estranhos) é definido como qualquer objeto estranho, partícula, detrito ou meio presente no ambiente de fabricação que possa contaminar ou danificar o produto; suas categorias incluem restos de matéria-prima, detritos de usinagem, acessórios de ferramentas e dispositivos de fixação, consumíveis e resíduos.
Especificamente na fabricação de tanques de combustível metálicos, as principais fontes incluem: rebarbas e cavacos de metal gerados durante o corte a laser ou a estampagem; poeira abrasiva e misturada com metal produzida durante a retificação do cordão de solda e o tratamento de superfície; resíduos químicos de materiais auxiliares, como agentes anti-respingos e fluidos de corte; e partículas em suspensão no ambiente da oficina.
Essas fontes abrangem todas as etapas do processo, desde a inspeção de chapas metálicas recebidas até a montagem final. Vale ressaltar que o material particulado apresenta uma distribuição bimodal: partículas grandes com diâmetros superiores a 20 micrômetros geralmente se originam de escória de soldagem ou respingos de metal , enquanto partículas extremamente pequenas, de aproximadamente 1 micrômetro, provêm da condensação de vapores metálicos. Isso significa que o controle de FOD (danos por objetos estranhos) deve abordar simultaneamente as escalas macroscópica e microscópica.
Mecanismo de Falha: O Caminho do Resíduo à Falha
A pressão de operação dos sistemas de injeção de combustível common rail de alta pressão geralmente excede 2,000 bar (29,000 psi). Sob essas condições extremas de pressão, o combustível flui através dos componentes de precisão dentro do injetor em velocidades extremamente altas. Quando escória de soldagem ou detritos metálicos do tanque de combustível entram no circuito com o combustível, essas partículas duras causam desgaste abrasivo nas superfícies de contato da sede da válvula e da válvula de agulha.
Esse processo de desgaste se manifesta da seguinte forma: a superfície de vedação da sede da válvula desenvolve arranhões e lascas de material devido ao impacto de partículas, levando à falha da vedação; a folga na superfície guia da válvula de agulha aumenta devido ao desgaste, causando vazamento de combustível e injeção descontrolada de combustível; e a geometria da borda do orifício do bico injetor se altera devido à erosão por partículas, comprometendo o ângulo do cone de pulverização e a qualidade da atomização.
Mais importante ainda, mesmo que uma tela de filtro seja instalada na entrada da bomba de combustível, seu projeto normalmente permite a passagem de partículas menores que 100 micrômetros — e a faixa de tamanho de partículas da escória de soldagem se enquadra precisamente nessa faixa.
Durante o uso, as vibrações do veículo também deslocam continuamente a escória incrustada nas soldas, fazendo com que o tanque de combustível metálico, antes limpo, gere novos contaminantes continuamente durante a utilização. Isso significa que a falta de controle de FOD (danos por objetos estranhos) durante a fase de fabricação do tanque de combustível metálico resultará em falhas em campo meses ou até anos após a entrega do produto.
Apenas 4 passos
peças de fabricação de metal personalizadas online
Entre em contato com nossa equipe de especialistas e experimente a eficiência e os benefícios econômicos dos serviços de fabricação digital de metal.
Carregar arquivos de design
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Seja também uma amostra ou uma ideia
Análise de cotação e projeto
Cotações instantâneas de fábrica e relatórios DfM, a solução mais razoável.
Início da fabricação
Os processos digitais podem iniciar tarefas de pedidos em 24 horas.
Entrega no prazo
Mantendo as promessas de entrega, aprovadas por mais de 3000 compradores da Global Company.
Prevenção na fonte: estratégias de controle de FOD (danos por objetos estranhos) na soldagem de tanques de combustível metálicos.
Na fabricação de tanques de combustível metálicos, a prevenção e o controle de escória de soldagem e FOD (danos por objetos estranhos) devem seguir o princípio de engenharia de que "a interceptação na fonte tem prioridade sobre a limpeza no final da linha de produção".
A quantidade de respingos gerados durante a soldagem é determinada principalmente pela entrada de calor e pelo modo de transição das gotas — quando a entrada de calor se desvia significativamente, a taxa de respingos pode aumentar de um valor base de 1–3% para mais de 10%. Portanto, minimizar a geração de respingos durante a soldagem de tanques de combustível metálicos é muito mais econômico e confiável do que depender de métodos de limpeza posteriores para remover a escória de solda aderida.
A seguir, apresentaremos soluções para o controle de FOD (danos por objetos estranhos) no processo de soldagem, sob três perspectivas: composição do gás de proteção, seleção de agentes anti-respingos e gerenciamento de soldagem em ambiente fechado.
Otimização da composição do gás de proteção e dos parâmetros de soldagem
A composição do gás de proteção determina diretamente o modo de transição da gota e a taxa de respingos. O argônio puro (100% Ar) permite uma transição suave da gota, com respingos significativamente menores do que os gases mistos contendo CO₂.
Para o processo GMAW usado em tanques de combustível de aço carbono, uma mistura de Ar-CO₂ é uma escolha comum — a adição de CO₂ melhora a penetração e a formação do cordão de solda, mas uma proporção excessivamente alta de CO₂ pode exacerbar os respingos.
A correspondência precisa dos parâmetros de soldagem é igualmente crítica: uma tensão excessivamente alta causa a transferência de gotículas globulares, levando a um aumento acentuado na taxa de respingos; uma incompatibilidade entre a velocidade de alimentação do arame e a tensão prejudica a estabilidade do arco. A soldagem GMAW pulsada (GMAW-P) pode suprimir ainda mais os respingos, controlando com precisão a corrente de pico e a duração do pulso. Para a soldagem de chapas finas de tanques de combustível metálicos, a tecnologia de controle de forma de onda usada no modo de transferência por curto-circuito pode minimizar a taxa de respingos.
Diretrizes de aplicação para agentes anti-respingos
Os agentes anti-respingos formam uma camada protetora ao redor da linha de solda, reduzindo a aderência da escória de solda à superfície do metal base e facilitando a remoção dos respingos após a soldagem. Um agente anti-respingos ideal deve atender aos seguintes requisitos de engenharia: formulação à base de água, atóxico, fácil de remover, não contaminar a linha de solda e não afetar os processos subsequentes de pintura ou eletroforese. Durante a aplicação, uma camada fina e uniforme deve ser formada sobre a superfície a ser soldada . Pulverize a uma distância de aproximadamente 30 cm e deixe secar por cerca de 10 segundos após a aplicação.
Na fabricação de tanques de combustível metálicos, deve-se prestar atenção especial ao seguinte: se o próprio agente anti-respingos permanecer dentro do tanque, ele se tornará uma fonte de detritos químicos (FOD). Portanto, uma formulação solúvel em água deve ser selecionada e removida completamente durante o processo de limpeza pós-soldagem. O controle de respingos do bico é igualmente crítico — a aplicação de agente anti-respingos nas paredes internas do bico da tocha de soldagem evita o entupimento do bico, o que pode interromper o fluxo de gás protetor.
Gerenciamento de câmara fechada na soldagem de tanques de combustível metálicos
A lógica central do gerenciamento em câmara fechada reside na prevenção física da entrada de respingos no interior do tanque de combustível metálico personalizado, fornecendo proteção de pressão positiva com um gás inerte.
Especificamente, nitrogênio ou argônio em baixo fluxo é introduzido continuamente no tanque antes da soldagem para manter uma leve pressão positiva em seu interior até que nenhum vapor inflamável seja detectado na saída. Esse método tornou-se um procedimento de segurança padrão na soldagem de reparo de tanques de combustível metálicos — o recipiente deve ser completamente limpo e totalmente inertizado antes que qualquer trabalho a quente possa ser realizado.
Na produção em massa de novos tanques de combustível metálicos, esse princípio é estendido ao projeto de dispositivos de soldagem: linhas de gás inerte são conectadas às portas do tanque de combustível, e o gás é fornecido continuamente durante a soldagem para manter uma pressão interna ligeiramente superior à pressão atmosférica externa, bloqueando assim a entrada de partículas de respingos no tanque. O fato de os gases inertes (como CO₂ e argônio) serem mais pesados que o ar contribui para a formação de uma camada protetora estável no fundo do tanque.
Embora esse processo aumente os custos de consumo de gás, trata-se de um investimento preventivo crucial para tanques de combustível metálicos personalizados com altos requisitos de confiabilidade, garantindo tolerância zero para FOD (danos por objetos estranhos) internos.
Você está procurando confiável e econômico
Fabricantes de chapas metálicas da China
Mais de 150,000 produtos de fabricação de metal OEM entregues a mais de 5,000 compradores globais.
E se beneficie disso!
Inspeção em processo de tanques de combustível metálicos: verificação visual de pontos cegos internos
Após a conclusão do processo de soldagem de tanques de combustível metálicos personalizados, suas cavidades internas fechadas criam pontos cegos típicos, invisíveis a olho nu. Para lidar com esse desafio de engenharia, a inspeção com boroscópio industrial é o principal método para verificação visual de detritos de objetos estranhos (FOD) internos. Os inspetores inserem uma sonda de câmera em miniatura no interior através de aberturas existentes no tanque, escaneando as paredes internas das soldas e os cantos inferiores seção por seção para identificar aderência de escória de solda, acúmulo de pó de esmerilhamento ou resíduos de objetos estranhos invisíveis a olho nu.
Devem ser estabelecidos critérios de aceitação claros para a inspeção com boroscópio, incluindo, entre outros:
Não devem estar presentes partículas livres visíveis a olho nu nas paredes internas do tanque de combustível metálico;
Não devem existir respingos aderentes nas zonas de solda;
Não deve haver acúmulo de poeira ou detritos no fundo do tanque;
Todas as superfícies internas devem apresentar um acabamento metálico uniforme.
Para os pontos cegos que não podem ser observados diretamente por endoscopia, devem ser implementadas medidas de controle indireto em conjunto com medidas de garantia de processo (como a validação de parâmetros dos processos de limpeza ).
Para metais ferromagnéticos, como tanques de combustível de aço carbono, ímãs permanentes podem ser inseridos no interior do tanque após a soldagem para vibrar e atrair a escória magnética solta para coleta. Esse método pode servir como uma etapa de pré-tratamento antes da inspeção endoscópica, reduzindo a dificuldade da limpeza subsequente.
Limpeza final de tanques de combustível metálicos: limpeza ultrassônica e jato de ar de alta pressão.
No processo de fabricação de tanques de combustível metálicos, contaminantes microscópicos remanescentes após soldagem e usinagem não podem ser completamente removidos por métodos de enxágue convencionais. A limpeza ultrassônica utiliza o efeito de cavitação gerado por ondas sonoras de alta frequência em um meio líquido para desalojar eficazmente partículas de escória de soldagem e poeira de retificação aderidas às paredes internas e furos cegos.
Imediatamente após a limpeza, deve ser realizada uma secagem de alta pressão com ar comprimido limpo e filtrado com precisão para evitar a formação de FOD (danos por objetos estranhos) residuais da solução de limpeza e o risco de corrosão subsequente causada pela umidade retida.
O objetivo final desse processo combinado é elevar a limpeza interna do tanque de combustível metálico para atender aos padrões de aceitação de acordo com as especificações técnicas de limpeza, como ISO 16232 ou VDA 19.
Princípios e vantagens da limpeza ultrassônica
O principal mecanismo físico da limpeza ultrassônica é o efeito de cavitação. Quando as ondas sonoras geradas por um transdutor ultrassônico — tipicamente em frequências entre 20 kHz e 40 kHz — são transmitidas para a solução de limpeza, um grande número de bolhas de tamanho micrométrico se forma dentro do líquido. Essas bolhas crescem rapidamente e colapsam violentamente durante os ciclos alternados de pressão acústica, gerando instantaneamente altas temperaturas localizadas e ondas de choque de alta pressão. Essa energia é suficiente para desalojar contaminantes como partículas de escória de solda, poeira de esmerilhamento e resíduos de óleo.
Para as estruturas complexas de cavidades internas e pontos cegos em cordões de solda de tanques de combustível metálicos personalizados, as grandes bolhas de cavitação geradas na faixa de baixa frequência (20–40 kHz) são adequadas para tarefas de limpeza pesada; a faixa de frequência média (40–80 kHz) encontra um equilíbrio entre a intensidade da limpeza e a proteção da superfície.
Aproximadamente 90% das aplicações industriais de limpeza ultrassônica utilizam uma frequência de 40 kHz. O método de limpeza física por ondas ultrassônicas não requer contato mecânico, evitando assim o risco de arranhões secundários, e consegue penetrar em cantos microscópicos inacessíveis à lavagem tradicional, tornando-se o processo principal para a limpeza de FOD (detritos de objetos estranhos) em tanques de combustível metálicos personalizados.
Secagem com ar comprimido de alta pressão: eliminando a contaminação secundária.
Após a limpeza ultrassônica, a solução de limpeza remanescente nas paredes internas do tanque de combustível metálico representa um risco potencial de danos por objetos estranhos (FOD). O processo de secagem com ar comprimido de alta pressão utiliza ar comprimido limpo e filtrado com precisão para remover com força o interior do tanque.
O ar comprimido deve ser tratado por um secador refrigerado e passar por um filtro de impurezas de 5 μm e um filtro de névoa de óleo de 0.3 μm para garantir que a limpeza do meio de purga atenda ou exceda os requisitos de limpeza das peças que estão sendo limpas.
O fluxo de ar de alta velocidade não só expulsa completamente o líquido residual, como também remove quaisquer partículas residuais desalojadas durante o processo de limpeza do tanque. Para a estrutura de cavidade fechada dos tanques de combustível metálicos, a direção do fluxo de ar deve seguir um percurso projetado da extremidade mais distante para a mais próxima, a fim de evitar que os contaminantes sejam empurrados para áreas sem saída.
Validação da limpeza de tanques de combustível metálicos: da abordagem qualitativa à quantitativa
Para projetos personalizados de tanques de combustível metálicos com altos padrões de qualidade, a validação de limpeza deve ser aprimorada, passando da inspeção visual qualitativa para testes quantitativos. Atualmente, os dois sistemas de normatização mais utilizados para controle de limpeza na indústria automotiva são a ISO 16232 e a VDA 19.
A norma ISO 16232 define um método padrão para extrair partículas contaminantes de componentes: após a lavagem das paredes internas do tanque de combustível metálico com um líquido, a solução de enxágue é filtrada através de um filtro de membrana, e as partículas retidas na membrana do filtro são então analisadas quanto à distribuição de tamanho e contadas.
A norma VDA 19, por outro lado, combina métodos de medição e contagem de partículas com métodos baseados em peso. Especificamente para a aceitação da limpeza de tanques de combustível metálicos, as especificações normalmente incluem limites superiores para o número de partículas por unidade de área ou por produto, limites de distribuição do tamanho das partículas (como o número permitido de partículas em três faixas de tamanho: ≥50 μm, ≥100 μm e ≥200 μm) e limites superiores para o peso total dos resíduos.
Como fabricante profissional de tanques de combustível metálicos, a Supro registra e arquiva de forma abrangente todos os dados de inspeção para criar uma documentação de qualidade rastreável.
Procurando uma empresa confiável de fabricação de chapas metálicas personalizadas?
Fale com a equipe de especialistas da Supro MFG
Contacte-nos para preços competitivos à saída da fábrica,
e uma gama completa de serviços de suporte técnico.
Sistema de Controle de Qualidade para Tanques de Combustível Metálicos: Implementação Padronizada de Tolerância Zero para FOD (Detritos de Objetos Estranhos).
A implementação da tolerância zero para FOD não pode depender de inspeções ou procedimentos de limpeza em uma única etapa; em vez disso, requer o estabelecimento de um sistema de controle sistemático que abranja todo o processo, desde a entrada da matéria-prima até o envio do produto acabado. A fabricação de tanques de combustível metálicos envolve múltiplos processos, incluindo corte, dobra, soldagem, retificação e limpeza, e cada processo apresenta pontos de risco potenciais para a introdução de FOD ou resíduos.
Portanto, a principal tarefa do sistema de controle de qualidade é incorporar os requisitos de controle de FOD (danos por objetos estranhos) nos procedimentos operacionais e padrões de inspeção de cada processo, garantindo, por meio do projeto do processo, que o princípio da tolerância zero seja transformado de um conceito em padrões operacionais diários executáveis e verificáveis.
Estabelecer um mapa de controle de FOD (danos por objetos estranhos) para todo o processo.
A essência de um mapa de controle de FOD (danos por objetos estranhos) é traduzir a exigência de tolerância zero em pontos de controle acionáveis para cada etapa do processo. A norma AS9146 na indústria aeroespacial exige explicitamente que as organizações realizem avaliações de risco de FOD com base nas características do produto e nos processos operacionais para determinar as classificações de zonas e os níveis de controle.
No processo de fabricação de tanques de combustível metálicos, o mapa de controle deve abranger todas as etapas do processo, desde o recebimento da chapa metálica, corte a laser, dobra e conformação, soldagem e montagem, até a limpeza e embalagem. Cada etapa deve especificar o nível de risco de introdução de FOD (detritos de objetos estranhos), as medidas de controle, o pessoal responsável e a frequência de inspeção.
Na Supro, nossas estações de soldagem indicam claramente os parâmetros de monitoramento do fluxo de gás de proteção e as especificações de aplicação dos agentes anti-respingos; as estações de limpeza especificam a frequência ultrassônica e o tempo de limpeza. Esses mapas são afixados em locais visíveis em cada estação de trabalho e são atualizados dinamicamente conforme os processos mudam — transformando o controle de FOD (danos por objetos estranhos) de requisitos vagos de gestão em diretrizes operacionais claras e práticas para cada operador.
Treinamento de pessoal e procedimentos operacionais
A conscientização e as habilidades dos operadores constituem a primeira linha de defesa no controle de FOD (danos por objetos estranhos). Os operadores de soldagem devem passar por treinamento especializado em controle de escória e dominar os procedimentos operacionais padrão para ajuste de parâmetros e uso de agentes anti-respingos. O pessoal de limpeza e inspeção deve possuir competência profissional na interpretação de endoscópios e na avaliação da limpeza. Todos os operadores devem compreender a lógica de engenharia por trás da “tolerância zero para FOD” — não como um slogan dogmático, mas como um compromisso substancial com a segurança do usuário final e a confiabilidade do equipamento.
Rastreabilidade e Documentação
No âmbito do sistema de gestão da qualidade ISO 9001:2015, deve ser estabelecido um sistema de documentação abrangente para o controle de FOD (danos por objetos estranhos) em tanques de combustível metálicos personalizados. Isso inclui:
Registros de inspeção de entrada para cada lote de chapas metálicas;
Parâmetros do processo de soldagem (corrente, tensão, vazão de gás, velocidade de soldagem) para cada tanque de combustível metálico;
Números de lote e registros de aplicação de agentes anti-respingos;
Imagens de inspeção endoscópica e resultados de avaliação;
Parâmetros do processo de limpeza ultrassônica (frequência, temperatura, duração, número do lote da solução de limpeza);
Relatórios finais de testes de limpeza realizados de acordo com as normas ISO 16232 ou VDA 19.
Toda a documentação deve ser arquivada por unidade ou por lote para garantir que, em caso de problema de qualidade com qualquer tanque de combustível metálico enviado da fábrica, seja possível rastrear cada parâmetro de processo e registro de inspeção ao longo de todo o processo de fabricação.
Conclusão
Controlar a limpeza interna dos tanques de combustível metálicos é de extrema importância. Uma política de tolerância zero para escória de soldagem e FOD (danos por objetos estranhos) não deve se limitar a um carimbo de "aprovado" nos relatórios de inspeção; pelo contrário, deve ser integrada a cada detalhe do processo, desde o projeto até a produção.
Desde a otimização dos parâmetros de soldagem e a implementação da gestão em circuito fechado na origem, passando pela inspeção endoscópica em processo, limpeza ultrassônica e secagem com ar de alta pressão, até um sistema abrangente de controle de qualidade e documentação rastreável que cobre todo o processo — cada elo dessa cadeia de processos completa representa a implementação concreta do nosso compromisso de engenharia com a “tolerância zero”.
À medida que os sistemas de combustível se tornam cada vez mais sofisticados, garantir que cada tanque de combustível metálico personalizado que sai de nossa fábrica esteja absolutamente limpo e atenda aos padrões de aceitação de especificações de limpeza, como ISO 16232 ou VDA 19, é o nosso compromisso fundamental de qualidade com cada cliente. A Supro MFG conduz cada etapa do processo com lógica de engenharia e utiliza dados verificáveis para manter o padrão de tolerância zero para o controle de qualidade.
Caso necessite de especificações técnicas ou tenha dúvidas sobre parcerias com fabricantes de equipamentos originais (OEM), entre em contato com nossa equipe de engenharia.







