
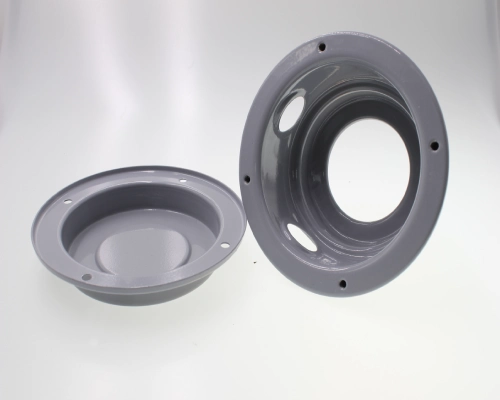









Kołek uziemiający w puszce przyłączeniowej nie jest jedynie elementem zapewniającym wygodę; jest to podstawowy interfejs dla przewodu uziemiającego urządzenia, a jego integralność bezpośrednio decyduje o tym, czy obudowa może zapewnić ścieżkę powrotną prądu zwarciowego o niskiej impedancji do źródła zasilania.
Zgodnie z normą UL 508A, obudowy przemysłowych szaf sterowniczych muszą być wyposażone w przewodzące zaciski uziemiające, aby zapewnić bezpieczne połączenie ze wszystkimi podłączonymi elementami metalowymi. Zerwanie gwintu lub zanieczyszczenie powłoki na tych zaciskach może spowodować, że skrzynki przyłączeniowe nie będą spełniać specyfikacji podczas instalacji w terenie, co często prowadzi do kosztownych przeróbek, opóźnień w realizacji projektu i potencjalnych naruszeń sekcji 250.8 Narodowego Kodeksu Elektrycznego (NEC).
W niniejszym artykule zbadano mechanizmy uszkodzeń gwintów kołków uziemiających w niestandardowych skrzynkach przyłączeniowych z perspektywy inżynierii produkcji oraz przedstawiono środki kontroli procesu niezbędne do zapewnienia, że gwinty wytrzymają malowanie proszkowe, transport i obsługę z użyciem elektrycznych kluczy dynamometrycznych.
Kluczowa rola kołków uziemiających w bezpieczeństwie skrzynek przyłączeniowych
Kołki uziemiające w puszkach przyłączeniowych zapewniają krytyczny punkt uziemienia dla przewodów uziemiających urządzenia. Integralność ich gwintów bezpośrednio wpływa na impedancję ścieżki prądu zwarciowego i zgodność z normą UL 508A oraz sekcją 250.8 Narodowego Kodeksu Elektrycznego (NEC); dlatego jest to niekwestionowany atrybut jakości w obróbce blach.
Wymagania regulacyjne i wydajnościowe
Kołek uziemiający w niestandardowej puszce przyłączeniowej służy jako główny punkt połączenia przewodu uziemiającego urządzenia. Norma UL 508A stanowi, że wszystkie nieprzewodzące części metalowe muszą być połączone za pomocą połączenia przewodzącego, aby utworzyć ścieżkę prądu zwarciowego o niskiej impedancji.
Zgodnie z sekcją 250.8 normy NEC zaciski uziemiające należy podłączać przy użyciu certyfikowanych metod, w tym certyfikowanych złączy ciśnieniowych, bloków zaciskowych i łączników typu śruba maszynowa z co najmniej dwoma obrotami zazębienia.
Dla producentów puszek przyłączeniowych oznacza to, że geometria gwintu, integralność materiału i stan powierzchni trzpieni są warunkami koniecznymi do spełnienia wymogów kodeksu. Wszelkie odstępstwa będą miały wpływ na możliwość uzyskania przez obudowę oznaczenia UL i spowodują, że nie spełni ona wymagań kodeksu podczas instalacji.
Dlaczego integralność gwintu jest kluczowa dla skrzynek przyłączeniowych
Integralność gwintu bezpośrednio decyduje o tym, czy kołki uziemiające w puszce przyłączeniowej są w stanie wytrzymać moment obrotowy określony dla instalacji w terenie. Norma National Electrical Code (NEC) 250.8(A)(5) stanowi, że zaciski śrubowe maszynowe muszą mieć co najmniej dwa zazębione gwinty. Uszkodzenie gwintu – spowodowane zbyt miękkim materiałem łącznika, nadmiernym momentem obrotowym lub zanieczyszczeniem powłokami proszkowymi – może zmniejszyć liczbę zazębionych gwintów poniżej tego progu, zwiększając tym samym rezystancję ścieżki uziemiającej.
Norma UL 486A określa wartości referencyjne momentu obrotowego, a elektrycy muszą zapewnić ich przestrzeganie bez uszkodzenia gwintu. W przypadku wystąpienia problemu z zaciskiem, rutynowa instalacja może przerodzić się w kosztowną przeróbkę. Ten pojedynczy interfejs decyduje o niezawodności całego systemu uziemienia.
Typowe przyczyny awarii gwintów w kołkach uziemiających puszki przyłączeniowe elektryczne
Uszkodzenie gwintu w bolcach uziemiających w puszkach elektrycznych wynika głównie z trzech różnych czynników: doboru materiału, procesów produkcyjnych i montażu w terenie. Każdy rodzaj uszkodzenia ma swoją konkretną przyczynę źródłową i odpowiednie środki zapobiegawcze.
Awarie materiałowe
Uszkodzenie gwintu w bolcach uziemiających do niestandardowych puszek przyłączeniowych zazwyczaj wynika z materiału bazowego. Jeśli określony element montażowy nie ma wystarczającej twardości – na przykład wykonany jest ze stali niskiej jakości lub niehartowanego mosiądzu – pod wpływem momentu montażowego następuje odkształcenie plastyczne. Powierzchnie boczne gwintu uginają się, a nie sprężynują, zmniejszając w ten sposób efektywną powierzchnię ścinania i uniemożliwiając uzyskanie siły zacisku niezbędnej do utworzenia połączenia uziemiającego o niskiej rezystancji.
Chociaż miedź charakteryzuje się doskonałą przewodnością elektryczną, jest zbyt ciągliwa do zastosowań w kołkach gwintowanych i podatna na zdzieranie pod obciążeniem. Producenci puszek przyłączeniowych muszą wybierać materiały o równowadze między przewodnością elektryczną a wytrzymałością mechaniczną – dlatego zazwyczaj zamiast czystej miedzi stosuje się stopy miedzi lub stal platerowaną.
Geometria gwintu puszki przyłączeniowej ma również kluczowe znaczenie: gwinty walcowane powodują utwardzanie materiału podczas formowania, co przekłada się na znacznie większą odporność na zrywanie niż gwinty nacinane. W przypadku puszki przyłączeniowej dostarczanej z miękkimi elementami złącznymi, ta wada jest wbudowana w produkt już na etapie projektowania – staje się widoczna dopiero po użyciu klucza dynamometrycznego przez elektryka.
Awarie związane z procesem
Gwinty wielu kołków uziemiających w skrzynkach przyłączeniowych ulegają uszkodzeniu na linii lakierowania proszkowego. Jeśli obszary gwintowane nie zostaną zamaskowane przed lakierowaniem proszkowym , powłoka wypełnia rowki gwintu i zmienia średnicę podziałową. W rezultacie gwinty nie spełniają już określonego poziomu dopasowania – efektywny obszar styku ulega zmniejszeniu, a sama powłoka tworzy warstwę izolacyjną między kołkiem a zaciskiem uziemiającym. Ta podwójna usterka mechaniczna i elektryczna powoduje, że niestandardowe skrzynki przyłączeniowe nie spełniają wymagań normatywnych w momencie instalacji.
Nieprawidłowy montaż trzpieni samonitujących może również prowadzić do uszkodzeń. Zbyt duży nacisk podczas montażu może spowodować odkształcenie metalowej płyty bazowej wokół trzpienia, a zbyt mały nacisk uniemożliwia prawidłowe osadzenie pierścienia nitującego. Obie sytuacje osłabiają odporność trzpienia na wyrywanie i uniemożliwiają zachowanie integralności gwintu pod wpływem momentu obrotowego.
Można całkowicie zapobiec awariom procesowym, pod warunkiem ścisłego przestrzegania procedur ekranowania i używania skalibrowanego sprzętu instalacyjnego.
Awarie związane z instalacją
Montaż puszek przyłączeniowych na miejscu może prowadzić do uszkodzenia gwintu. Elektrycy, stosując moment dokręcający bez użycia skalibrowanych narzędzi, często przekraczają znamionową nośność kołka, co skutkuje zerwaniem gwintu na zaciskach przewodów.
Niewspółosiowość – czyli wkręcenie nakrętki pod niewłaściwym kątem – może uszkodzić gwinty główne i spowodować koncentrację naprężeń, które dodatkowo nasilają się pod obciążeniem. Zgodnie z National Electrical Code (NEC) co najmniej dwa pełne gwinty muszą być w pełni wkręcone w złącza śrubowe maszynowe; jeśli ten wymóg nie może zostać spełniony z powodu zbyt krótkiego trzpienia lub nadmiernego ułożenia zacisków, połączenie nie będzie miało wytrzymałości mechanicznej niezbędnej do wytrzymania prądu zwarciowego.
Co więcej, wibracje i cykle termiczne mogą dodatkowo pogorszyć i tak już niepewne uszkodzenie gwintu, powodując stopniowe poluzowanie połączenia i ostatecznie prowadząc do utraty ciągłości uziemienia.
Tylko 4 kroki
online niestandardowe części do produkcji metalu
Skontaktuj się z naszym zespołem ekspertów i poznaj wydajność i korzyści ekonomiczne usług cyfrowej obróbki metali.
Prześlij pliki projektowe
STL , STEP (.stp), IGES (.igs), (.ZIP) lub PDF.
Bądź też próbką lub pomysłem
Analiza wyceny i projektu
Natychmiastowe wyceny fabryczne i raporty DfM, najbardziej rozsądne rozwiązanie.
Rozpoczęcie produkcji
Procesy cyfrowe mogą inicjować zlecenia w ciągu 24 godzin.
Dostawa na czas
Dotrzymywanie obietnic dostawy, zatwierdzone przez ponad 3000 nabywców globalnej firmy.
Dobór materiałów i specyfikacje osprzętu dla kołków do puszek przyłączeniowych
Niezawodność kołków uziemiających w puszkach przyłączeniowych elektrycznych zaczyna się już na etapie specyfikacji materiałowej. Wybór odpowiedniego materiału i geometrii gwintu kołka decyduje o tym, czy kołek wytrzyma określony moment obrotowy bez odkształceń plastycznych i zachowa długotrwałą ciągłość elektryczną w warunkach eksploatacyjnych.
Wybór odpowiedniego materiału na kołki
Idealny materiał na kołki uziemiające powinien zapewniać równowagę między przewodnością elektryczną a wytrzymałością mechaniczną. Chociaż miedź oferuje doskonałą przewodność elektryczną, brakuje jej twardości wymaganej do zastosowań gwintowanych – czysta miedź jest podatna na łuszczenie się pod wpływem momentu obrotowego.
Standardem przemysłowym w zastosowaniach puszek przyłączeniowych jest stal niskowęglowa pokryta miedzią , która zapewnia powierzchnię przewodzącą wymaganą do uziemienia o niskiej rezystancji, a jednocześnie utrzymuje twardość rdzenia konieczną do zagwarantowania integralności gwintu.
Utwardzane powierzchniowo kołki ze stali węglowej o twardości powierzchni co najmniej Rockwell C45 i twardości rdzenia Rockwell C29–38 zapewniają wytrzymałość na ścinanie potrzebną do wytrzymania momentu obrotowego na miejscu, zapobiegając jednocześnie odkształceniu gwintu.
W środowiskach korozyjnych alternatywą może być stal nierdzewna serii 300, choć jej przewodność wynosi około 1/40 przewodności miedzi — tę różnicę należy ocenić na podstawie warunków pracy niestandardowej skrzynki przyłączeniowej.
Rozważania dotyczące projektowania gwintów skrzynek przyłączeniowych
W przypadku niestandardowych puszek przyłączeniowych geometria gwintu ma bezpośredni wpływ na odporność kołka na poślizg i jego zdolność do spełnienia minimalnych wymagań dotyczących zagłębiania się w gwint określonych w sekcji 250.8(A) Krajowego Kodeksu Elektrycznego (NEC).
W zastosowaniach z kołkami uziemiającymi, gwinty walcowane są z natury lepsze od gwintów nacinanych. Proces formowania na zimno powoduje umocnienie materiału, zwiększając wytrzymałość na rozciąganie o około 10% i znacząco poprawiając odporność na ścinanie i zmęczenie. Podczas gdy gwinty nacinane przecinają włókna materiału i tworzą punkty koncentracji naprężeń, gwinty walcowane przemieszczają materiał wzdłuż ciągłych, nieprzerwanych linii włókien, które podążają za profilem gwintu – znacznie zwiększając ich odporność na poślizg.
Proces walcowania zapewnia również gładkie, wypolerowane dna i boki gwintu, bez śladów przecięć, które mogłyby stanowić punkty koncentracji naprężeń. Wybór kształtu gwintu do puszek przyłączeniowych jest również kluczowy: w porównaniu z gwintami drobnozwojowymi o tej samej średnicy nominalnej, gwinty grubozwojowe zapewniają większą powierzchnię styku i większą odporność na poślizg.
W zastosowaniach w puszkach przyłączeniowych elektrycznych standardem są gwinty zunifikowane, takie jak 10-32 UNF, ale konieczne jest wyraźne określenie klasy dopasowania gwintu — zazwyczaj 2A zgodnie z normą ASME B1.1 — aby zagwarantować spójne zazębienie i wydajność momentu obrotowego.
Kontrola procesu podczas montażu kołków w skrzynkach przyłączeniowych
Wybór odpowiedniego materiału kołków i geometrii gwintu jest kluczowy dla zapewnienia integralności uziemienia puszek przyłączeniowych, ale same te czynniki nie są wystarczające. Sam proces instalacji decyduje o tym, czy kołki osiągną założone parametry. Precyzyjny sprzęt i znormalizowane procedury operacyjne to dwa filary niezawodnego montażu kołków.
Sprzęt do precyzyjnej instalacji
Sprzęt używany do montażu kołków uziemiających w puszkach przyłączeniowych elektrycznych musi wywierać kontrolowaną i powtarzalną siłę, aby uzyskać właściwe nitowanie, nie uszkadzając jednocześnie gwintów ani metalowej płyty bazowej.
Prasy hydrauliczne firmy Haeger są powszechnie uznawane za standard branżowy w zakresie montażu elementów samozaciskowych, z regulowanym zakresem siły od 400 do 12 000 funtów (1.8 do 53.4 kiloniutonów). Maszyny te wykorzystują zaawansowane systemy serwonapędowe, które wyświetlają krzywe siły i przemieszczenia w czasie rzeczywistym na 15-calowym ekranie dotykowym, umożliwiając operatorom weryfikację każdej instalacji pod kątem ustalonych parametrów.
System sterowania PMCS gromadzi dane produkcyjne – w tym czasy cykli, krzywe procesu i historię alarmów – w celu zdalnego monitorowania i analizy. Podczas montażu kołków z monitorowaniem siły, system natychmiast wykrywa przypadki niepełnego osadzenia lub nadmiernego sprężenia.
Spójność w montażu skrzynek przyłączeniowych
Zapewnienie spójności montażu kołków wymaga standardowych procedur, skalibrowanego sprzętu i ścisłej kontroli procesu. Łączniki samonitujące montuje się poprzez wciskanie ich w otwory o odpowiedniej wielkości za pomocą prasy; działanie ściskające osadza łącznik i pewnie go blokuje w blasze, zapewniając wysoką odporność na siły skręcające i osiowe.
Prasa musi wywierać siłę prostopadle do powierzchni blachy, a trzpień kołka musi być prostopadły do otworu przed przyłożeniem siły. Dla producentów puszek przyłączeniowych oznacza to ustanowienie standardowych procedur konfiguracji – obejmujących określone wartości siły dla każdego rodzaju kołka i grubości blachy – oraz ich weryfikację podczas kontroli pierwszego wyrobu.
Firma Supro regularnie kalibruje system monitorowania siły nacisku i przeprowadza pobieranie próbek procesu w określonych odstępach czasu, aby mieć pewność, że kołki uziemiające zainstalowane w każdej niestandardowej puszce przyłączeniowej schodzącej z linii produkcyjnej spełniają te same specyfikacje mechaniczne.
Szukasz niezawodnych firm produkujących blachy na zamówienie?
Porozmawiaj z zespołem ekspertów Supro MFG
Skontaktuj się z nami, aby uzyskać konkurencyjne ceny loco fabryka,
oraz pełen zakres usług wsparcia technicznego.
Ochrona gwintów puszek przyłączeniowych podczas procesu malowania proszkowego
Proces malowania proszkowego – choć niezbędny dla ochrony antykorozyjnej – stwarza poważne zagrożenie dla gwintów kołków uziemiających w puszkach elektrycznych, jeśli nie jest odpowiednio kontrolowany. Odsłonięte gwinty mogą zostać wypełnione materiałem powłokowym, zmieniając średnicę podziałową i tworząc warstwę izolacyjną, która osłabia zarówno połączenie mechaniczne, jak i przewodność elektryczną.
Konieczność maskowania
Zamaskowanie gwintowanych trzpieni uziemiających przed malowaniem proszkowym nie jest czynnością opcjonalną – jest wymogiem funkcjonalnym. Powłoki proszkowe są nieprzewodzące; każda powłoka osadzona na powierzchni gwintu utworzy warstwę izolacyjną między trzpieniem a zaciskiem uziemiającym, tym samym bezpośrednio przerywając ciągłość elektryczną przewodu uziemiającego w puszce rozdzielczej.
Oprócz powodowania awarii elektrycznych, nagromadzenie powłoki zmienia średnicę koła podziałowego, co zwiększa grubość powłoki czterokrotnie. Biorąc pod uwagę, że typowa grubość przemysłowej powłoki proszkowej wynosi od 2 do 6 mil, nawet cienka powłoka może skutkować efektywną głębokością gwintu poniżej minimalnych wymagań określonych w Krajowym Kodeksie Elektrycznym (NEC).
W procesie produkcji puszek przyłączeniowych odsłonięte gwinty sprawiają, że rutynowy proces obróbki powierzchni staje się potencjalnym źródłem awarii na miejscu — objawiającej się tym, że elektryk nie jest w stanie osiągnąć określonej wartości momentu dokręcania lub wykonać zgodnego z przepisami połączenia uziemiającego.
Wybór odpowiedniego materiału maskującego
Materiał maskujący do uziemień w puszkach przyłączeniowych musi wytrzymać cały cykl utwardzania powłoki proszkowej bez utraty właściwości lub szczelności.
Piece do utwardzania powłok proszkowych zazwyczaj pracują w temperaturze 180–200°C (356–400°F), podczas gdy standardowa taśma maskująca ulega uszkodzeniu w temperaturach przekraczających 120°C. Silikon jest standardem branżowym w tym zastosowaniu – zachowuje stabilność wymiarową w temperaturach utwardzania i może być ponownie użyty w 100 lub więcej cyklach produkcyjnych.
W przypadku kołków, silikonowe zaślepki odporne na wysoką temperaturę mogą całkowicie zakryć część gwintowaną. W przypadku nieregularnych połączeń, silikonowe zaślepki stopniowane ze zintegrowanymi kołnierzami mogą jednocześnie chronić zarówno gwint, jak i otaczające je pola stykowe.
Wybór prawidłowej geometrii maskowania gwarantuje szczelne uszczelnienie, które zapobiega wnikaniu proszku, a jednocześnie umożliwia łatwe usunięcie po utwardzeniu — eliminując w ten sposób potrzebę przycinania gwintu po pomalowaniu puszki przyłączeniowej i unikając ryzyka uszkodzenia kołków.
Najlepsze praktyki maskowania skrzynek przyłączeniowych
Skuteczne maskowanie wymaga rygorystycznego procesu aplikacji. Osłony maskujące muszą zostać zainstalowane przed wejściem puszki przyłączeniowej do linii lakierniczej. Każdy proszek, który przedostanie się przez uszczelnienie, będzie wymagał przycięcia lub nagwintowania gwintu po utwardzeniu; obie te czynności są czasochłonne i mogą uszkodzić geometrię gwintu.
Elementy maskujące muszą być zamontowane na tyle pewnie, aby wytrzymać uderzenie cząstek proszku elektrostatycznego, ale nie na tyle ciasno, aby powodować deformację kołków lub utrudniać demontaż. Po zakończeniu cyklu utwardzania elementy maskujące należy zdemontować i sprawdzić pod kątem uszkodzeń; można je ponownie użyć dopiero po upewnieniu się, że nie są uszkodzone.
Systematyczna procedura maskowania — obejmująca kontrole wizualne przed nałożeniem powłoki i po jej usunięciu — gwarantuje, że gwinty każdego bolca uziemiającego w puszce elektrycznej pozostaną czyste i w pełni funkcjonalne po nałożeniu powłoki proszkowej, wytrzymując określony moment obrotowy i tworząc połączenie uziemiające o niskiej rezystancji.
Kontrola i zapewnienie jakości skrzynek przyłączeniowych
W przypadku niestandardowych puszek przyłączeniowych kontrola stanowi ostatni etap kontroli jakości — weryfikuje, czy dobór materiałów, sposób montażu i powłoka zabezpieczająca gwarantują, że gwinty wytrzymają określony moment obrotowy i utworzą ścieżkę uziemienia o niskiej rezystancji.
Kontrola w trakcie procesu
Kontrola uziemienia puszki przyłączeniowej w trakcie procesu rozpoczyna się natychmiast po jej zainstalowaniu i trwa aż do końca linii malowania proszkowego.
Kontrola wstępna służy do weryfikacji pozycji montażu kołków, prostopadłości do powierzchni blachy oraz integralności pierścieni nitowych – zapewniając pełne osadzenie elementów złącznych i brak odkształceń materiału bazowego. Przed nałożeniem powłoki, kontrola wizualna potwierdza, że każdy kołek został prawidłowo zamaskowany i że materiał maskujący nie przesunął się podczas transportu. Po zakończeniu cyklu utwardzania powłoki proszkowej, warstwa maskująca jest usuwana, a odsłonięte gwinty są sprawdzane pod kątem czystości.
Najważniejszą kontrolą procesu jest test sprawdzający gwint (pozytywny/negatywny): test sprawdzający gwint musi wchodzić swobodnie i bez oporu na pełną głębokość; głębokość wsunięcia testera nie może przekraczać trzech obrotów. Test ten potwierdza, że średnica podziałowa gwintu nie uległa zmianie w wyniku penetracji powłoki – jest to bezpośredni test odporności kołka na moment obrotowy na miejscu montażu. Tylko skrzynki przyłączeniowe, które przejdą test „pozytywny/negatywny” na tym etapie, mogą zostać poddane końcowemu montażowi i testom elektrycznym.
Ostateczna weryfikacja skrzynki przyłączeniowej
Ostateczna weryfikacja potwierdza, że cały system uziemienia skrzynki przyłączeniowej jest zgodny z wymaganiami kodeksów i norm.
Test ciągłości uziemienia – zgodnie z normą UL 508A – mierzy rezystancję między bolcem uziemienia a wszystkimi podłączonymi elementami metalowymi. Zmierzona wartość nie może przekraczać 0.1 Ω; odczyty powyżej tego progu wskazują na nieprawidłowe połączenie lub zanieczyszczenie powłoki na powierzchniach styku.
Norma NEC 250.8(A)(6) stanowi ponadto, że wkręty samogwintujące muszą wchodzić w co najmniej dwa gwinty wewnątrz obudowy — wymóg ten dotyczy połączenia między kołkiem uziemiającym a zaciskiem uziemiającym.
Ostateczna weryfikacja momentu dokręcania potwierdza, że gwinty kołka uziemiającego nie odkształcają się ani nie zrywają pod wpływem określonego momentu dokręcania (zgodnie z normą UL 486A).
Do każdej skrzynki przyłączeniowej, która przejdzie pomyślnie te kontrole, dołączany jest pisemny certyfikat — zawierający odczyty przewodności, weryfikację momentu obrotowego i wyniki kontroli miernikiem — poświadczający, że kołek uziemiający jest w pełni funkcjonalny i zgodny z wymogami dotyczącymi instalacji na miejscu.
Wniosek
Kołek uziemiający w puszce przyłączeniowej to nie tylko zwykły element – to krytyczny interfejs, który musi spełniać wymagania przepisów i wytrzymać trudy malowania proszkowego, transportu i montażu na miejscu. Sam dobór materiałów nie gwarantuje integralności gwintów; wymaga to ścisłej kontroli na całym procesie, od montażu kołka, przez ekranowanie, po ostateczną weryfikację.
Gdy te środki kontroli są już wdrożone, skrzynki przyłączeniowe otrzymane przez elektryków terenowych mogą zostać prawidłowo podłączone podczas pierwszej instalacji — bez przeróbek, naruszeń przepisów lub opóźnień.
Supro MFG to chiński producent precyzyjnych puszek przyłączeniowych, posiadający certyfikaty ISO 9001:2015 i IATF 16949:2016. Dzięki własnym możliwościom produkcji form, doświadczeniu w symulacji CAE oraz zaangażowaniu w kontrolę procesów z CPK > 1.33, oferujemy kompleksowe rozwiązania w zakresie produkcji puszek przyłączeniowych na zamówienie dla globalnych klientów z sektora elektronicznego, przemysłowego i telekomunikacyjnego, wraz z autentycznymi ofertami producenta.
W przypadku pytań dotyczących specyfikacji technicznych, niestandardowych rozwiązań projektowych lub partnerstwa OEM, prosimy o natychmiastowy kontakt z Supro. Nasz profesjonalny zespół inżynierów jest zawsze gotowy, aby dostarczyć Państwu spersonalizowane rozwiązanie aplikacyjne.






