
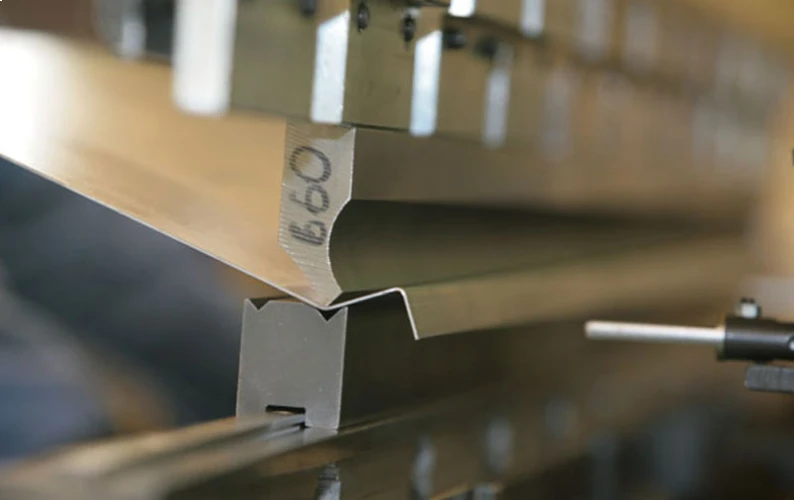










ステンレス鋼板の調達および製造分野において、ステンレス鋼板の曲げ加工は、単純な塑性成形プロセスとは大きく異なります。304や316などのステンレス鋼種に固有の高い加工硬化率、顕著な弾性回復傾向、および比較的低い熱伝導率は、ステンレス鋼板の曲げ加工を一般的な低炭素鋼の曲げ加工と区別する特徴であり、高度な専門知識とプロセス制御を必要とする技術となっています。不適切な曲げ加工技術は、亀裂、曲げ角度の不均一性、表面損傷、または工具の過度の摩耗を引き起こし、部品の構造的完全性や納期に直接影響を与えます。
本稿では、高精度で安定した曲げ品質を実現するために、材料選定、精密な金型および装置構成、プロセスパラメータ、スプリングバック管理のための制御戦略など、ステンレス鋼板曲げ加工プロセスを体系的に分析します。ラピッドプロトタイピングであれ、大規模なカスタムステンレス鋼板曲げ加工であれ、これらの原則を習得することは、部品性能の確保、コスト管理、サプライチェーンの信頼性最適化の基盤となります。
ステンレス鋼板曲げ加工における課題
低炭素鋼と比較して、ステンレス鋼の物理的特性は、曲げ加工においていくつかの根本的な課題をもたらします。まず、ステンレス鋼は降伏強度と引張強度が高いため、より大きな曲げ荷重が必要となり、スプリングバックが大幅に増加します。これは、正確な角度制御における大きな障害となります。
第二に、このプロセスでは極めて高い加工硬化率が生じるため、材料は最初の曲げ加工後、急速に硬化して脆くなります。不適切なプロセス計画(例えば、曲げ半径が小さすぎる、または曲げ順序が間違っているなど)は、曲げ部の外側に微細な亀裂を容易に引き起こす可能性があります。
最後に、ステンレス鋼の熱伝導率が比較的低いため、曲げ加工時に発生する熱が集中し、局所的な応力が増大して工具寿命が短くなる可能性があります。したがって、効率的なステンレス鋼板曲げ加工を実現するには、単なるパラメータ調整ではなく、体系的なエンジニアリングによる対応が求められます。
ステンレス鋼合金の材料科学
ステンレス鋼の冶金学的特性を深く理解することは、ステンレス鋼板の曲げ加工を習得する上で不可欠です。ステンレス鋼は単一の材料ではなく、その微細構造と機械的特性は、主に合金元素、特にクロム、ニッケル、モリブデンの含有量とバランスに依存します。特注のステンレス鋼板曲げ加工プロジェクトにおいては、適切なステンレス鋼合金シリーズを選択することが極めて重要です。
一般的なオーステナイト系ステンレス鋼(例:304/316)は、優れた成形性と耐食性で広く利用されています。これらの鋼材は面心立方構造を持ち、冷間加工中に著しい加工硬化を起こします。つまり、ステンレス鋼板の曲げ加工において、曲げ部の強度は急速に増加する一方で、延性は低下します。これはステンレス鋼板の曲げ加工工程の計画に直接的な影響を与え、より大きな曲げ力が必要となり、同一箇所での繰り返し成形加工は著しく制限されます。
一方、フェライト系ステンレス鋼(例:430)は体心立方構造を持ち、加工硬化率が低い。しかしながら、室温での靭性が不十分なため、ステンレス鋼板の曲げ半径が小さい場合に亀裂が発生しやすい。
マルテンサイト系ステンレス鋼(例:410)は硬度が高く、一般的に複雑な板金曲げ加工には不向きと考えられています。そのため、ステンレス鋼板金曲げ加工を成功させるには、部品の機能要件(強度、耐食性)と成形の複雑さに基づいて、適切なステンレス鋼合金の種類を科学的に選択する必要があります。
ステンレス鋼板曲げ加工工程の事前準備
曲げ加工を開始する前に、体系的な事前準備を行うことが、カスタムステンレス鋼板曲げ加工プロジェクトの成功、コスト管理、そして最終的な品質を左右する重要な要素となります。効果的な準備は、正確な数学的計算と包括的な工程計画という2つの柱に基づいています。
数学的計算の中核となるのは、特定のステンレス鋼のグレードと状態に合わせて調整されたK係数値に基づく展開長さです。次に重要なのは曲げ順序の決定です。これは、金型の干渉を防ぎ、材料の流れを制御し、加工硬化の累積効果を管理するために、曲げの順序を最適化することを意味します。
曲げ代計算
プロセスロードマップの開発
論理的に構成されたステンレス鋼板曲げ加工工程ロードマップを作成することは、設計を高品質な製品へと変換するための重要な計画段階です。基本的な原則は以下のとおりです。
後続の作業に支障をきたす可能性のある曲がり角を優先的に処理する
シートの端から中心に向かって進む
複数回曲げる場合は、安定性を高めるために、通常は短辺、次に長辺の順に曲げる。
複雑なステンレス鋼板曲げ加工は、複数のサブステップに分解し、必要なトリミングや二次位置決めを各ステップ間に挟む必要があります。また、各工程における工具の選定、プレス圧、バックゲージの設定も、ロードマップに明記しなければなりません。綿密な計画を立てることで、工具とワークピースの衝突を防ぐだけでなく、材料の流れと加工硬化の順序を制御することで歩留まりと寸法精度を向上させ、カスタムステンレス鋼板曲げ加工プロジェクトの効率性を確保できます。
たった4ステップ
オンラインカスタム金属加工部品
専門家チームに連絡して、デジタル金属加工サービスの効率と経済的メリットを体験してください。
デザインファイルをアップロードする
STL、STEP(.stp)、IGES(.igs)、(。ZIP)、またはPDF。
また、サンプルまたはアイデアである
見積もりと設計分析
インスタントファクトリ見積もりとDfMレポート、最も合理的なソリューション。
製造開始
デジタルプロセスは、24時間以内に注文タスクを開始できます。
納期について
3000人以上のグローバル企業のバイヤーによって承認された配達の約束を守る。
ステンレス鋼板曲げ加工用装置および金型
高品質なステンレス鋼板曲げ加工を実現するには、専門的で適合性の高い設備と金型が不可欠です。不適切なハードウェア選定は、部品精度の制御不能につながるだけでなく、生産効率とコストにも直接的な影響を与えます。
まず、特注のステンレス鋼板曲げ加工装置は、ステンレス鋼の高い降伏強度を克服し、一貫した曲げ角度を確保するために、十分なトン数マージンと機械的剛性を備えている必要があります。次に、ステンレス鋼板曲げ金型の材料科学と幾何学的設計が重要です。金型は、ステンレス鋼の加工硬化や摩耗作用に耐えると同時に、表面の傷、へこみ、または材料の付着(ピックアップ)を防ぐ必要があります。
ステンレス鋼板曲げ加工用装置
高精度なステンレス鋼板曲げ加工を実現するには、高性能なCNCプレスブレーキが不可欠です。選定の決め手となるのは、十分なトン数と卓越した剛性です。ステンレス鋼は降伏強度が高いため、曲げに必要な力は、同厚の低炭素鋼に比べて通常1.5~2倍になります。
したがって、ステンレス鋼板曲げ加工装置は、厚板や小さなV溝を曲げる際にラムが著しくたわむのを防ぐため、十分なトン数マージンを備えている必要があります。さらに、ワークピース全体にわたって一貫した曲げ角度を確保するためには、高精度な油圧式たわみ補正システムと堅牢なモノブロックフレームが不可欠です。
ステンレス鋼板曲げ加工用金型
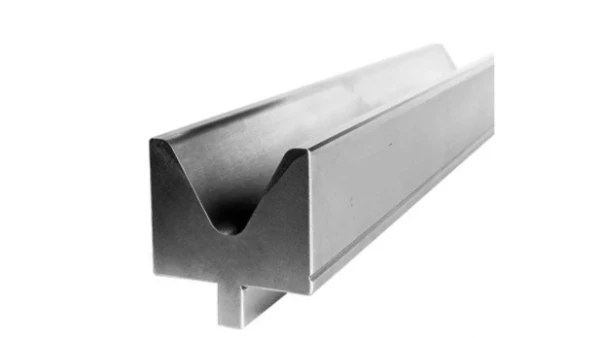
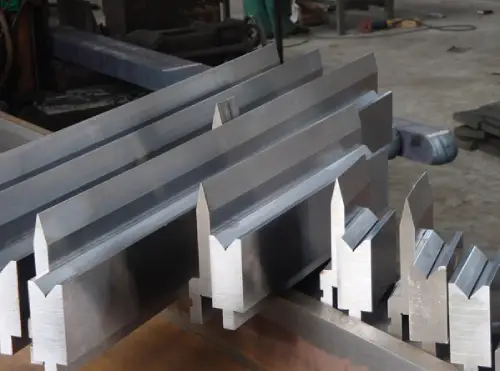
金型は材料と直接接触する重要な部品であり、その選定によってカスタムステンレス鋼板曲げ加工で達成可能な品質の上限が決まります。上型(パンチ)は、DC53や超硬合金などの高硬度・高靭性工具鋼で作られ、先端半径は目標とする内側曲げ半径に正確に一致させる必要があります。下型(ダイ)のV溝開口幅は、必要な曲げ力を低減し、表面の傷のリスクを最小限に抑えるため、一般的に材料厚の6~8倍が推奨されます。
ステンレス鋼板曲げ金型の表面仕上げは、鏡面研磨レベルを達成する必要があります。高光沢の金型キャビティは、ステンレス鋼表面との摩擦を最小限に抑え、傷や付着(金型への材料の固着)を効果的に防止し、金型の耐用年数を延ばします。これは、ステンレス鋼板曲げ構造部品の表面品質を確保するための、譲ることのできない必須要件です。
ステンレス鋼板曲げ加工におけるパラメータ制御
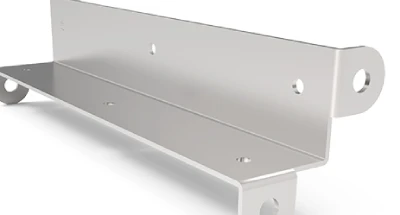
正確かつ再現性の高いプロセスパラメータ制御は、設計意図を物理的な精度に変換するための中心的な操作段階です。ステンレス鋼板曲げ加工におけるパラメータ制御戦略は、速度、スプリングバック、潤滑という相互に関連する3つの主要変数に焦点を当てています。曲げ速度は、ステンレス鋼の低い熱伝導率と高い加工硬化率を考慮して最適化し、割れやスプリングバックを抑制する必要があります。
スプリングバックは、過曲げ、保持圧力、金型補正などの技術を用いて精密に制御する必要があります。高性能潤滑剤は、カスタムステンレス鋼板曲げ加工におけるプロセスの安定性を確保する上で重要な役割を果たします。
ステンレス鋼板曲げ加工における速度制御
当社の経験から、曲げ速度は任意に調整できるパラメータではなく、材料特性に基づいて最適化する必要のある重要な変数であることがわかっています。炭素鋼とは異なり、ステンレス鋼は熱伝導率が低く加工硬化率が高いため、より遅い曲げ速度が必要となります。一般的に、ラム速度は15~25 mm/sの範囲が推奨されます。
曲げ速度を遅くすることで、塑性流動と内部応力の再分配に十分な時間を確保でき、過度の変形速度によって生じる局所的な応力集中を低減できます。これにより、曲げ部の外縁部における微小亀裂の発生を防ぎ、曲げ角度の安定性を高め、ステンレス鋼板の曲げ加工において一貫した曲げ半径を実現できます。
ステンレス鋼板曲げ加工におけるスプリングバック補正
スプリングバックはステンレス鋼板の曲げ加工において最も顕著な現象であり、積極的な管理が必要です。ステンレス鋼の高い降伏強度により、荷重除去時に大きな弾性回復が生じます。エンジニアリングの実践では、この問題に対処するために主に次の3つの戦略が用いられます。
まず、オーバーベンド法では、目標角度を超える曲げ深さを正確に計算して設定します。次に、曲げストロークの最下点で短時間圧力を保持し、応力緩和によるスプリングバックを低減します。最後に、角度補正設計を施した特注のステンレス鋼板曲げ金型を使用します。
オーバーベンディング法
オーバーベンディングは、ステンレス鋼板の曲げ加工において最も直接的で広く用いられているスプリングバック補正技術です。その原理は、上型の下降深さを精密に制御することで、目標角度を超える塑性変形を誘発し、スプリングバック後に材料が所望の角度に達するようにすることです。
必要な曲げ量は固定されておらず、材料の降伏強度、板厚、金型のV溝開口部、および目標曲げ角度によって異なります。この方法は、曲げ加工機に高精度な深さ制御能力を要求し、ステンレス鋼板の曲げ加工におけるスプリングバックに対処するための基本的なアプローチとなります。
ボトムドウェル
ボトムドウェルとは、曲げ加工の終了時に上型を0.5~2秒間加圧状態に保つことを指します。このドウェル時間により材料に微小クリープと応力緩和が生じ、ステンレス鋼板の曲げ加工におけるスプリングバックを効果的に低減します。この方法は、厚板や高強度ステンレス鋼板の曲げ加工におけるスプリングバックの抑制に特に有効です。
そのメカニズムは、持続的な圧力によって降伏点付近で時間依存的な塑性流動が生じ、弾性ひずみを部分的に相殺することにある。実際には、保持時間は最適化が必要であり、短すぎると十分な効果が得られず、長すぎると加工硬化が悪化する可能性がある。
金型補正設計
金型補正設計とは、金型の形状を変更することでステンレス鋼板の曲げ加工におけるスプリングバックを抑制する戦略です。一般的なアプローチは2つあります。1つ目は、下型V溝の両側に特定の負の角度を加工する方法です。例えば、下型角度を88度に加工することで、90度のワークピースを実現します。2つ目は、上型先端角度を目標角度よりもわずかに小さくするように、対象を絞った研削加工を行う方法です。
これらの幾何学的に補正されたカスタムステンレス鋼板曲げ金型は、成形時にあらかじめ設定された逆変形を組み込むことで、スプリングバック後に目標角度を実現します。利点は、金型製造後の極めて高いプロセス安定性にあり、大量生産かつ長期にわたるステンレス鋼板曲げプロジェクトに特に適しています。しかし、欠点としては、製造コストが高いこと、高度な専門性を要すること、設計予測精度に対する厳しい要求などが挙げられます。
潤滑の重要な役割
ステンレス鋼板の曲げ加工においては、高性能な特殊潤滑剤の使用が必須の工程要件です。汎用グリースでは、ステンレス鋼の曲げ加工時に発生する高い接触圧力に耐えられないのが一般的です。塩素や硫黄などの添加剤を含む金属成形専用の潤滑剤を、板材と下型との接触面、および上型先端の経路に沿って塗布する必要があります。これにより、以下のことが可能になります。
シートと金型間の摩擦係数を低減することで、曲げ力と摩耗を低減します。
高圧によって生じるステンレス鋼と金型鋼間の材料付着を防止することは、ワークピースの表面仕上げを維持するために非常に重要です。
– 材料の流れを促進し、より均一なステンレス鋼板の曲げ半径の形成に貢献します。
信頼できるカスタム板金製造会社をお探しですか?
Supro MFGの専門チームに相談する
競争力のある工場出荷時の価格については、お問い合わせください。
と技術サポートサービスのフルレンジ。
結論
ステンレス鋼板の曲げ加工プロジェクトを成功させるには、ステンレス鋼のグレードと状態の正確な仕様、物理原理に基づいた展開計算と工程計画から始まり、最終的には十分な剛性を備えた設備、専門的に設計された金型、そして速度、圧力、スプリングバック補正などのパラメータの精密な制御に依存します。
Suproは、ステンレス鋼板の曲げ加工を専門とするメーカーです。高度な設備、豊富な製造経験、そして専門のエンジニアリングチームを活用し、世界中の3,000社以上のお客様に完璧なステンレス鋼板の曲げ加工サービスを提供し、メーカー直販価格をご提示いたします。
業界をリードするステンレス鋼板曲げ加工メーカーとして、当社は多様な製品を効率的に納期通りにお届けします。製品設計から迅速な板金試作品製作、量産まで、専門的な技術サポートと卓越した品質を提供いたします。ワンストップの製造ソリューションと、非常にコスト競争力のある製品供給をお約束します。






