OEMの調達責任者や機械設計エンジニアにとって、板金加工への支出を最適化するには、初期投資(CapEx)と長期的な運用コスト(OpEx)のバランスを取る必要がある。
製品開発の初期段階においては、柔軟な板金加工技術、特にCNCファイバーレーザー切断と多軸プレスブレーキ成形を組み合わせた技術は、理想的でリスクの低いソリューションとなる。
こうした「ソフトツーリング」プロセスは、非反復エンジニアリング(NRE)コストを削減し、迅速な設計変更(ECO)にも対応できます。しかし、生産量が高EAU(推定年間使用量)レベルにまで拡大すると、サイクルタイムや設備停止に伴う間接コストに制約される柔軟な板金加工プロセスだけに頼っていると、単位コストの下限を維持することが不可能になります。
この移行期を乗り切るには、重要な戦略的決定が求められます。柔軟な板金加工を段階的に廃止し、順送金型や複合プレス金型などの硬質金型に移行するタイミングを正確に判断することが不可欠です。プレス加工には多額の初期金型投資(10,000~100,000米ドル以上)が必要ですが、複雑な穴あけ、ブランキング、コイン加工を1秒未満のプレス加工サイクルに統合することで、単位当たりの変動費を効果的に削減できます。
持続可能な生産規模拡大を実現するには、数学的に厳密な損益分岐点分析が必要です。原材料ストリップの利用率、プレス機のトン数要件、金型の償却などを評価し、総所有コスト(TCO)の観点からハードダイが競争優位性を発揮する正確な閾値を決定します。
板金加工における主要なプロセスメカニズム:レーザー切断/CNC曲げ加工と金属プレス加工の比較
精密板金加工におけるプロセスダイナミクスを評価するには、柔軟なソフトツーリングワークフローと効率的なハードツーリングを比較する必要があります。CNCレーザー切断とプレスブレーキ成形は、新製品開発(NRE)コストをかけずに迅速なセットアップを可能にし、プログレッシブダイスタンピングは複雑な形状を単一のプレスサイクルに統合することで、比類のないコスト最適化を実現します。
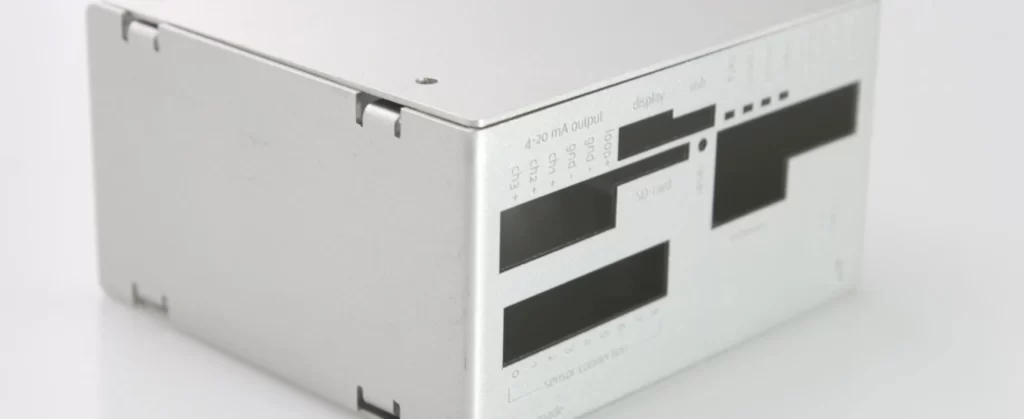
レーザー切断およびCNCプレスブレーキ成形(アジャイル、低NRE)
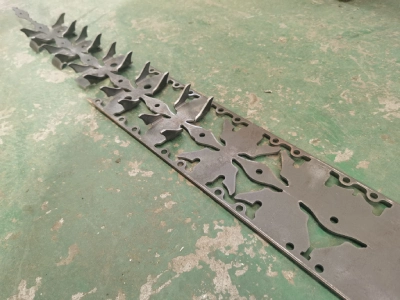
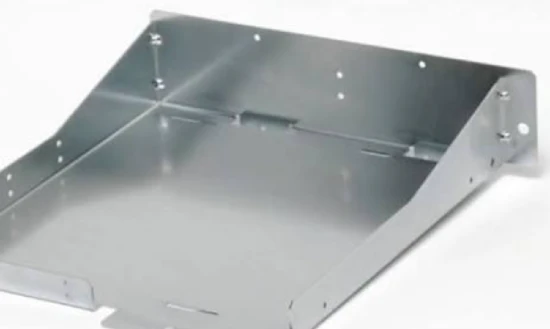
CNCファイバーレーザーによる輪郭切断と多軸プレスブレーキ成形を組み合わせたソリューションは、カスタム板金加工分野において最も柔軟性の高いソリューションです。ファイバーレーザーは高密度の光子を用いて狭い切断幅に沿って材料を溶融するため、熱による歪みを最小限に抑え、カスタム金型(NREゼロ)が不要になります。
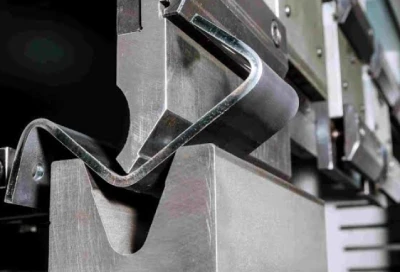
CNCプレスブレーキにおける後続の成形工程は、プログラムされたエアベンディングまたはボトミングシーケンスに依存します。油圧式またはサーボ電動式のバックゲージは、様々な曲げ半径や複雑なフランジ形状において高い再現性を実現します。高度なオフラインプログラミングソフトウェアは、正確な材料K係数と曲げ代に基づいて、展開図を瞬時に生成します。
この「ソフトツーリング」方式は、試作品の反復を加速させ、板金加工における初期投資リスクを排除するものの、逐次的な処理という性質上、サイクルタイムが長くなり、単位あたりの人件費が高くなるため、大量生産には非常にコストがかかる。
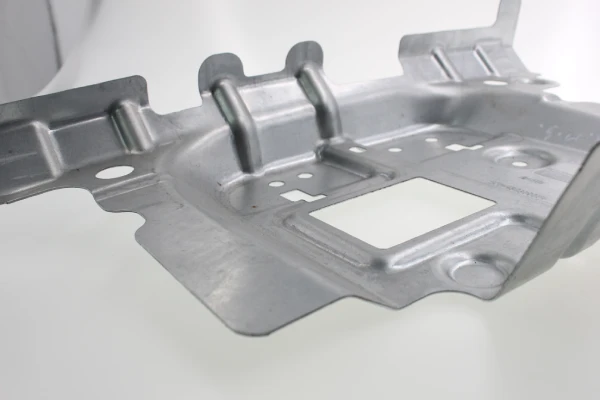
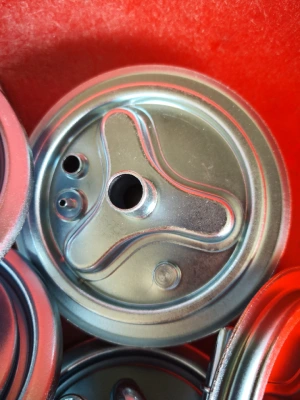
プログレッシブダイおよびコンパウンドダイによる金属プレス加工(設備投資額は高いが、単位コストは低い)
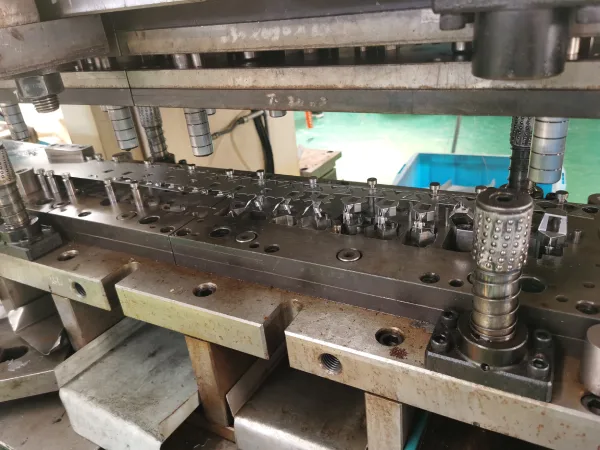
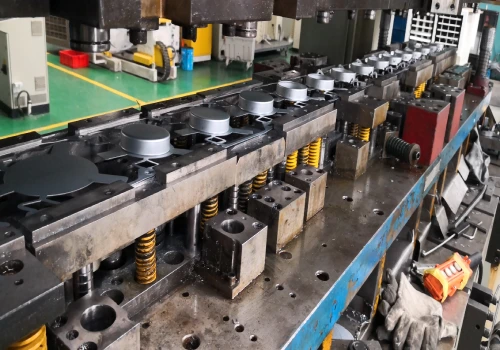
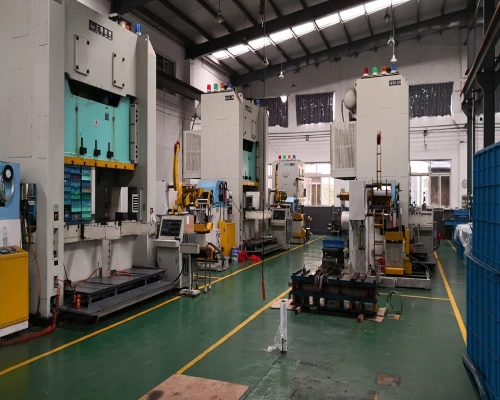
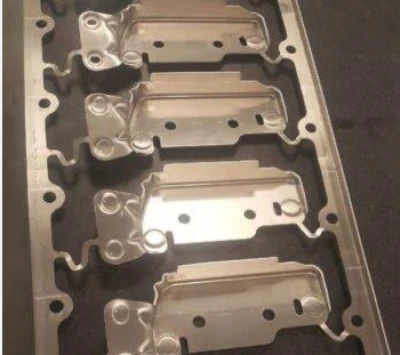
プログレッシブプレスおよびコンパウンドプレスによる金属プレス加工技術は、多段階の手作業を自動化された単一ストロークのプレス加工プロセスへと変革することで、大量生産の精密板金加工に革命をもたらしました。高速の機械式またはサーボ式プレスが連続金属コイルを設計されたマルチステーション金型に供給し、1秒未満のストロークサイクルでブランキング、ピアシング、ノッチカット、コイニング、および絞り成形を同時に実行します。ストリップのレイアウトを最適化することで、カスタム金型は材料利用率を最大化し、数百万回のサイクルにわたって厳しい幾何公差(±0.025 mm~±0.05 mm)を維持します。
プログレッシブダイ設計は、多額の初期投資と6~12週間の新製品開発(NRE)期間を必要とするものの、単位製造コストを大幅に削減できます。拡張性の高いカスタム板金加工プロジェクトにおいては、ほぼゼロの労働力と超高速のサイクルタイムにより、初期金型投資の迅速な償却が可能になります。
板金加工における財務方程式:総所有コスト(TCO)の定量化
精密板金加工における総所有コストを評価するには、非反復エンジニアリング(NRE)コストと単位当たりの変動コストのバランスを取る必要があります。金型償却、設備時間単価、労働集約度、材料ストリップ利用率を正確にモデル化することが、各プロセスの真の長期的な財務効率を判断するために不可欠です。
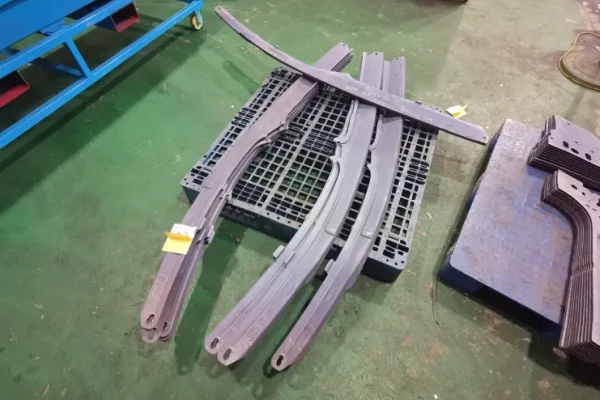
非経常エンジニアリング費用(NRE)および金型償却費
精密板金加工の総所有コストを評価する際には、初期の非反復エンジニアリングコスト(NRE)の計算が重要です。レーザー切断やプレスブレーキ曲げ加工の初期NREはごくわずかで、CAMネスティングとオフラインプレスブレーキセットアップのコストのみに限られます。一方、連続板金プレス加工では、カスタム工具鋼金型に多額の設備投資が必要です。加工ステーションの複雑さ、絞り深さ、必要な金型寿命(例えば、D2またはSKD11工具鋼)によって、コストは通常15,000ドルから80,000ドル以上に及びます。
拡張性の高い板金加工において真のユニットエコノミクスを確立するには、調達担当者は金型への投資を推定年間使用量(EAU)で償却する必要があります。長期的に見ると、高額な初期設備投資(CapEx)が償却されると、単位あたりのコストはわずか数セントとなり、大量生産プロジェクトにとって非常に魅力的な財務モデルとなります。
単位当たりの変動費:サイクルタイム、労働力、および材料利用率
部品ごとに計算された変動費は、カスタム板金加工の分野において、軟質金型ワークフローと高速硬質金型プロセスとの間に大きな運用上の違いがあることを示している。
レーザー切断やCNC曲げ加工は、設備時間当たりの料金が高く、一連の手作業が必要となるため、材料の供給、振動バリ取り、曲げ加工機の手動操作に専任の技術者が必要となる。一方、自動化された連続プレス加工では、コイル状の材料を高トン数の機械式プレスに連続的に供給することで、1ユニットあたりのサイクルタイムを2秒未満に短縮し、直接的な労働力を最小限に抑えることができる。
さらに、材料利用率は単位当たりの変動費に大きな影響を与えます。ネスティング方式のファイバーレーザー切断はフラットパネルのレイアウトを最適化し、エンジニアリング最適化された連続スタンピングストリップレイアウトはコイルピッチ効率を最大化し、スケルトンスクラップを最小限に抑えます。大量生産の板金加工においては、サイクルタイム、労働時間、原材料の無駄の削減が相まって、単位価格の大幅な削減につながります。
たった4ステップ
オンラインカスタム金属加工部品
専門家チームに連絡して、デジタル金属加工サービスの効率と経済的メリットを体験してください。
デザインファイルをアップロードする
STL、STEP(.stp)、IGES(.igs)、(。ZIP)、またはPDF。
また、サンプルまたはアイデアである
見積もりと設計分析
インスタントファクトリ見積もりとDfMレポート、最も合理的なソリューション。
製造開始
デジタルプロセスは、24時間以内に注文タスクを開始できます。
納期について
3000人以上のグローバル企業のバイヤーによって承認された配達の約束を守る。
板金加工工程における損益分岐点(BEP)フレームワークの確立
精密板金加工分野において、堅牢な損益分岐点フレームワークを確立するためには、初期工具投資と単位当たりの変動費削減額を正確に数理モデル化する必要がある。累積生産支出を比較することで、ハードツーリング方式がソフトツーリング方式を上回る生産量の閾値を正確に特定できる。
体積変化の数理モデル
カスタム板金加工における資本配分を最適化するには、数学的に厳密な損益分岐点(BEP)モデルを確立することが不可欠です。調達担当ディレクターは、単位変動費の累積的な削減額が初期の非経常エンジニアリング(NRE)費用を相殺する正確な損益分岐点を評価する必要があります。基本的な損益分岐点方程式は次のように定義されます。
損益分岐点生産量(Q)=(金型・プレス加工費-セットアップ費・レーザー加工費)÷(レーザー加工/曲げ加工費-プレス加工費)
ここで、Cツーリングはハードツーリングへの投資を表し、Cセットアップはソフトツーリングのプログラミング費用をカバーし、Vレーザー/曲げは単位変動費の合計(設備時間単価、直接労務費、板金ネスティング効率を含む)を表し、Vスタンピングは自動コイル供給の単位コストを反映しています。
直接的な単価設定に加えて、包括的な財務モデリングには、試運転時の不良率、予防的な工具メンテナンスのための予算、および二次バリ取りに関連する間接コストも組み込む必要があります。高精度板金加工プロセスでは、複雑な穴配置やコイニング機能などの要因により、手作業による曲げ加工時間が大幅に増加する可能性があり、その結果、損益分岐点となる生産量Qが低下し、プログレッシブダイが経済的に採算の取れる生産量を大幅に削減できます。
ケーススタディシナリオ:移行閾値の評価
この経済的枠組みを実際の精密板金加工に適用する例として、中型の304ステンレス鋼製電気取付ブラケット(厚さ2.0mm、構造的な曲げが6箇所、パンチ穴が12箇所)を使用します。
柔軟なソフトツーリングワークフロー(高速ファイバーレーザー切断と多軸CNCプレスブレーキの組み合わせ)を使用する場合、初期の非反復エンジニアリング(NRE)コストはごくわずか(Cセットアップ=350ドル)ですが、連続的な加工と曲げ加工に伴う人件費のため、単位当たりの変動費はVレーザー/曲げ=8.50ドルと高額のままです。
一方、自動連続プレス生産ラインに切り替えると、初期設備投資としてCツーリング=38,000ドルが必要となるものの、1秒未満の単一ストローク操作により、単位当たりの変動費をVスタンピング=1.30ドルまで削減できる。損益分岐点の公式を適用すると、重要な変曲点が得られる。
Q = ($38,000 – $350) ÷ ($8.50 – $1.30) = 5,229 単位
年間推定使用量(EAU)が5,500ユニットを超えるプロジェクトの場合、板金加工における連続プレス金型の使用は、初年度中に総投資額を償却することができ、それによって長期的に利益率を大幅に向上させることができます。
コストと運用指標 | ソフトツーリングワークフロー(ファイバーレーザー+CNC曲げ加工) | ハードツーリングのワークフロー(順送金型プレス加工) |
初期金型費用(NRE) | 200ドル~800ドル(プログラミングおよびセットアップ費用) | 15,000ドル~80,000ドル以上(特注ハードダイ) |
生産リードタイム(セットアップから最初の部品の完成まで) | 1~5日 | 6~12週間(設計、加工、試運転) |
部品あたりの平均サイクルタイム | 60~300秒 | 0.5~3秒 |
達成可能な標準許容差 | ±0.127 mm(±0.005インチ) | ±0.025 mm(±0.001インチ) |
一般的なスクラップ率/材料廃棄率 | 15%~25%(巣の骨格の損失) | 8%~15%(エンジニアリングストリップレイアウト) |
直接労働集約度 | 高(手動による積載、曲げ加工、バリ取り) | 低(自動コイル供給処理) |
最適経済量(EAU) | 1~5,000ユニット | 5,000台以上 |
板金加工における主要なDFMおよびサプライチェーン要因(総生産量以外)
生産量は基本的な経済的利益を左右するものの、板金加工プロセスにおける全体的な意思決定は、主要なエンジニアリングおよびサプライチェーンの変数に大きく依存する。形状の複雑さ、形状公差、金型リードタイム、在庫維持コストは、製造の長期的な実現可能性とリスク管理に直接影響を与える。
板金加工部品の設計複雑性、公差、および二次加工
純粋なEAU(エネルギー効率)量だけでなく、部品の形状や製造性設計(DFM)も、最適な板金加工方法の選択を決定する要因となる。
レーザー切断やCNCプレスブレーキは、中程度の複雑さの形状に対応できますが、穴と曲げ部が近接している場合、マイクロフランジ、または厳しい形状公差を扱う際には技術的な制約に直面します。多軸形状の連続曲げ加工は累積誤差を生じさせ、板金加工部品の公差が±0.15mmを超えることがしばしばあります。
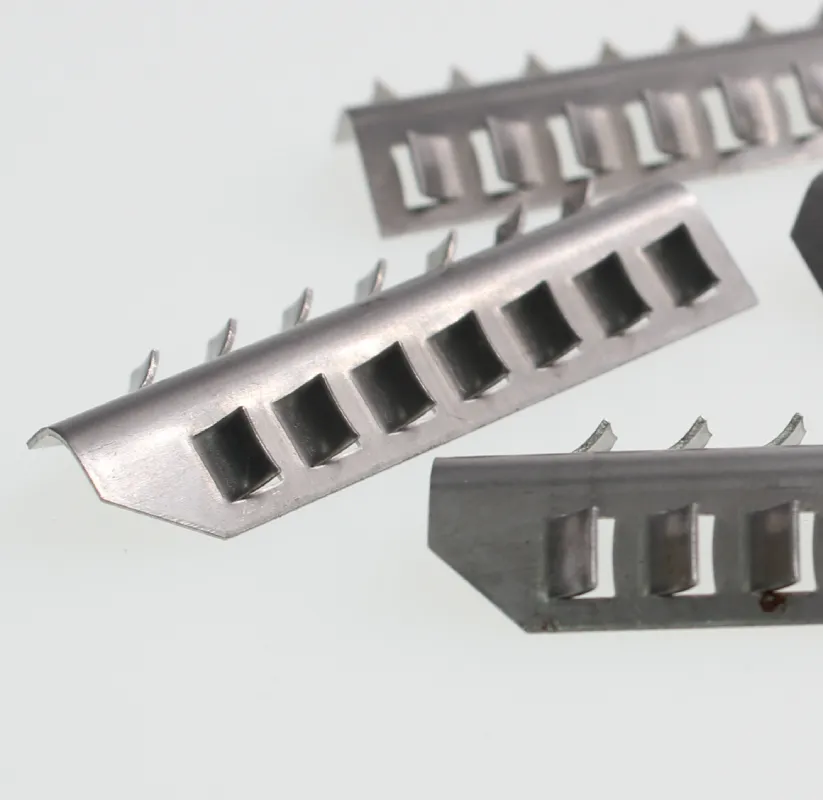
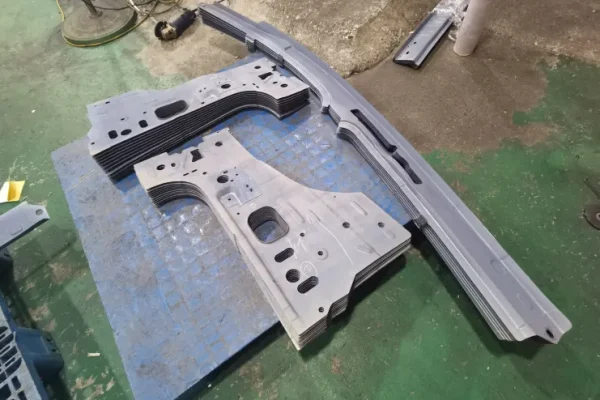
一方、プログレッシブダイスタンピング技術は、複雑な3D成形、コイニング、ドローエンボス加工、高密度パンチングを単一の剛性金型セットに統合することで、精密な板金加工において優れた性能を発揮します。プログレッシブダイスタンピングは、±0.025mm~±0.05mmという高い公差を常に維持し、手作業によるバリ取り、リーマ加工、個別の部品挿入といったコストのかかる二次加工を不要にします。
複雑な板金加工部品の設計においては、プログレッシブダイスタンピングを選択することで、生産量が少ない場合でも、労働集約的なオフラインでの二次加工を回避できるため、全体的な単位コストを削減できます。
リードタイム、在庫維持コスト、およびサプライチェーンリスクの軽減
柔軟性の高い板金加工と硬質金型を用いた板金加工のサプライチェーンを構築する際には、リードタイムと運転資金の配分を評価することが極めて重要です。ファイバーレーザー切断とCNC曲げ加工は、比類のない市場投入までの時間短縮を実現します。硬質金型が不要なため、板金加工の試作品を製作し、数日で迅速なバッチ納品を完了できます。この俊敏性により、相手先ブランド製造業者(OEM)は「ジャストインタイム」(JIT)生産方式を導入し、在庫維持コストを最小限に抑えることができます。
一方、大量生産の精密板金加工用プログレッシブダイの開発には、設計、CNC加工、試作を経て、初回生産検証(FAI/PPAP)を行うまでに6~12週間のサイクルが必要となる。調達責任者は、初期段階のダイ準備サイクルと長期的なリスク管理とのバランスを取らなければならない。
二本立て戦略を採用することで、市場投入初期段階におけるギャップを埋めるために、順送金型の製造と並行して、ソフトツーリングによる板金加工プロセスを活用することで、組立ラインを在庫切れのリスクから守りつつ、長期的に拡張可能な単位経済性を確保できます。
結論
カスタム板金加工における総所有コストを最適化するためには、生産量、部品形状、累積公差、およびライフサイクル予測を包括的に評価する必要がある。
ファイバーレーザー切断やCNCプレスブレーキ成形などのソフトツーリングプロセスは、初期費用(非反復エンジニアリング費用)を削減し、設計変更への対応に柔軟性をもたらすため、ラピッドプロトタイピングや少量生産プロジェクトにおいて依然として大きなメリットを提供します。しかし、生産量が損益分岐点を超えると、プログレッシブダイスタンピングへの移行が不可欠となります。ハードツーリングは、初期金型投資を償却することで、1秒未満のサイクルタイム、卓越した寸法再現性、そして大幅な単位コスト削減を実現できます。
設計・製造(DFM)段階の早い段階で経験豊富な板金加工メーカーと提携することで、購入者は単位コストのトレードオフを正確に計算し、サプライチェーンのリスクを軽減し、製品ライフサイクルのあらゆる段階で効率的に資本を配分することができる。