投稿をカテゴリー別に絞り込む

板金加工サービス

自動板金加工の完全ガイド:生産効率の向上

ますます短縮する納期、極めて厳しい公差要件、そして少量生産・高カスタマイズ生産に対する市場の要求に直面する中で、従来の板金加工プロセスの限界がますます明らかになってきています。プロの自動板金加工メーカーであるSuproは、これらの障壁を打破する鍵は、断片化された加工工程を統合し、一貫性のある適応型生産システムを構築することにあると理解しています。現代の自動板金加工は、単なる機器の積み重ねを超越しています。デジタルスレッドを活用して、設計から納品までエンドツーエンドのデータ接続を確立します。柔軟な実行ユニットとリアルタイムの意思決定アルゴリズムを組み合わせることで、応答性が高く、品質が一貫したインテリジェントな生産エコシステムを構築します。自動板金加工の核心的な価値は、ハイエンド製造における2つの大きな課題、すなわち卓越した品質の一貫性と複雑なサプライチェーンの回復力への対応にあります。例えば、レーザー切断におけるクローズドループプロセス制御と曲げ加工における適応型角度補正システムにより、Suproはバッチ公差を±0.1ミリメートル以内に維持しています。同時に、自動化された生産スケジューリングと資材割り当てにより、複数製品注文の切り替え時間を70%削減します。
自動板金加工完全ガイド:生産効率を向上させる方法 続きを読む »

カスタムステンレススチール製金属ベース部品

ステンレス鋼板曲げ加工:実践ガイド

ステンレス鋼板の調達と製造の分野において、ステンレス鋼板の曲げ加工は、単純な塑性成形プロセスとは程遠いものです。304や316などのステンレス鋼種に固有の高い加工硬化率、顕著な弾性スプリングバック傾向、比較的低い熱伝導率により、ステンレス鋼板の曲げ加工プロセスは、通常の低炭素鋼の曲げ加工プロセスとは区別され、高度な専門知識とプロセス制御を必要とする技術となっています。不適切な曲げ技術は、亀裂、曲げ角度の不均一性、表面損傷、または工具の過度の摩耗につながり、部品の構造的完全性と納期に直接影響を与えます。この記事では、高精度で一貫した曲げ品質を実現するために、材料の選択、精密な金型と装置の構成、プロセスパラメータ、スプリングバックを管理するための制御戦略など、ステンレス鋼板の曲げ加工プロセスを体系的に分析します。ラピッドプロトタイピングであれ、大規模なカスタムステンレス鋼板の曲げ加工であれ、これらの原則を習得することは、部品の性能を確保し、コストを管理するための基礎となります。

ステンレス鋼板の曲げ加工:実践ガイド 続きを読む »

アルミニウム合金板金曲げブラケット

アルミニウム板金曲げ加工材料の選択

精密アルミニウム板金曲げ加工の分野では、基本的な原則が成り立ちます。それは、材料の選択がプロセスの信頼性と部品の性能を決定づける主要因であるということです。一般的な欠陥(亀裂、スプリングバックのばらつき、表面の傷など)は、加工エラーのみに起因することはほとんどなく、通常は材料特性とプロセスの不一致から生じます。アルミニウム板金曲げ加工を金属成形と単純に捉えるのは還元主義的です。これは根本的に、複雑な応力状態に対する材料の微細構造の精密な応答です。したがって、アルミニウム板金曲げ加工では、曲げ設計は既存の板材に基づいて行うべきではありません。代わりに、曲げ形状、機能要件、および材料の変形特性を厳密に分析することが、最適なアルミニウム板金曲げ加工材料と熱処理条件を選択するために不可欠です。これには、弾性率、降伏強度、伸びなどの材料特性がスプリングバックと最小曲げ半径をどのように直接決定するかについての深い理解が必要です。本稿は、専門的な調達およびエンジニアリングチームに体系的な材料選択フレームワークを提供することを目的としています。

アルミ板金曲げ加工材料の選定について詳しくはこちら »

ロール曲げ加工サービス

ロール曲げ加工ガイド

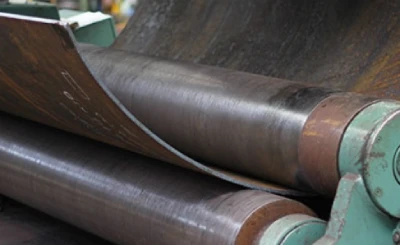
ロール曲げ加工は、単純な板金成形作業とは全く異なります。これは、弾塑性変形を精密に制御することで、平板を一定または可変の曲率を持つ部品へと変換する体系的な製造プロセスです。重機、圧力容器、航空宇宙などの分野では、設計意図の実現は、板金曲げ加工に関する深い理解と精密な実行に依存しています。その中核的な課題は、材料の非線形性によって引き起こされるスプリングバックを予測および制御しつつ、ワークピース全長にわたって一貫した曲率を確保することです。予測可能で再現性があり、効率的な板金ロール曲げ加工は、プロジェクトの総コスト、納期、最終製品の構造的完全性に直接影響を与えます。制御不能なスプリングバック、過度のポート真直度偏差、または表面欠陥はすべて、二次加工、材料の無駄、および組み立ての遅延につながります。したがって、ロール曲げ加工を経験に依存する職人技から、材料科学とプロセスデータに基づいた予測可能なエンジニアリング分野へと高めることは、サプライチェーンの信頼性にとって不可欠です。このガイドでは、

ロール曲げ加工ガイド詳細はこちら »

板金最小曲げ半径

板金曲げ半径の計算:板厚との関係は?

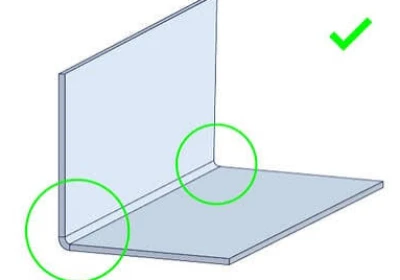
精密板金加工において、板金曲げ半径の正確な計算と仕様は、設計の機能性と製造の実現可能性を結びつける決定的な要素となります。板厚との関係は単純な線形比例ではなく、材料力学、塑性変形、およびプロセス制御を含む複雑な連立方程式です。よくある誤解として、曲げ半径の計算に「材料厚の1倍」という経験則のみに頼るケースがあり、その結果、外側の微小亀裂、寸法不安定性、または過剰なスプリングバックなどの品質リスクが生じることがよくあります。調達およびエンジニアリングの意思決定においては、板金曲げ半径と板厚の間の核心的な関係、特に無次元数である板厚対半径比(t/R)を中心としたひずみ制御ロジックと、展開長さ計算におけるK係数の動的特性を理解することが、サプライヤーのプロセス能力を評価し、プロジェクトのコストとリスクを管理するための技術的な前提条件となります。本稿では、この関係を体系的に分解し、板金曲げ半径の計算からシミュレーション検証までの完全なエンジニアリングフレームワークを提供します。

板金曲げ半径の計算:板厚との関係は?続きを読む »

アルミ板金曲げ工具箱

カスタム板金ボックス製作工程ガイド

高度にカスタマイズされた産業分野において、カスタム板金ボックスの製造は、単なる切断と溶接の域をはるかに超えています。それは、高度な材料科学、精密なエンジニアリング設計、そして厳格なプロセス制御を統合した、複雑なシステムエンジニアリングの取り組みと言えるでしょう。20年以上の経験を持つ板金ボックス製造メーカーであるSuproは、カスタム板金ボックス製造プロジェクトの成功は、概念設計を製造可能で組み立てやすく、信頼性の高い製品へと正確に変換することから始まることを深く理解しています。この成功は、設備の性能だけでなく、技術と職人技の相乗的な統合にもかかっています。この記事では、概念設計、製造可能性分析、精密機械加工、表面処理から最終検証に至るまで、板金ボックス製造プロセス全体を体系的に分析します。各段階におけるコアテクノロジー、品質管理ポイント、ベストプラクティスを掘り下げ、標準化されたエンジニアリング板金ボックス製造プロセスが、設計意図を厳格な仕様を満たす板金ボックス製品へとどのように変換するのかを理解するのに役立つことを目指しています。

カスタム板金ボックス製作工程ガイド詳細はこちら »

カスタムステンレス鋼制御キャビネット

過酷な環境向けに設計された、特注屋外用ステンレス製キャビネット

標準的な屋外用ステンレス製キャビネットの保護性能は、複雑で動的かつ多面的な環境ストレスに直面すると、しばしば不十分であることが判明します。屋外用ステンレス製キャビネットが直面する課題は、雨水だけにとどまりません。化学的および電気化学的腐食、物理的および機械的な破壊荷重、気候変動、そして温度差による「呼吸効果」を介した水分の侵入を含む内部微小環境の劣化といった、相乗的なネットワークを包含しています。特別に設計されていない溶接部、設置場所の荷重に適合しない構造部品、極端な温度範囲向けに設計されていないシーリング材はすべて、キャビネットの故障の起点となる可能性があります。カスタム屋外用ステンレス製キャビネットの専門メーカーであるSuproは、信頼性は各キャビネットを、特定の環境ストレス場との平衡を必要とするエンジニアリングシステムとして扱うことにかかっていることを認識しています。この記事では、カスタム屋外用ステンレス製キャビネットが、腐食防止や機械的安定性から気候変動への適応まで、科学的な材料選定、構造設計、シーリング技術、環境検証を通じて、いかに包括的な性能を実現しているかを、エンジニアリングの観点から体系的に探究します。

過酷な環境向けに設計された特注屋外用ステンレス製キャビネット詳細はこちら »

カスタムステンレススチール製金属ベース部品

ステンレス鋼板の曲げ加工:亀裂の原因と対策

ステンレス鋼板の曲げ加工中に発生する亀裂は、単なる製造上のミスではありません。製品の構造的完全性、長期的な耐食性、そして最終プロジェクトの総所有コストに直接影響を与えます。ステンレス鋼板の曲げ加工における亀裂の技術的な原因を理解することは、サプライチェーンの品質リスクを管理し、サプライヤーの技術力を評価する上で非常に重要です。ステンレス鋼板の曲げ加工における亀裂は、根本的には曲げ応力下での材料の破壊を表しています。その主な原因は材料科学レベルにあります。オーステナイト系ステンレス鋼(例:304)とフェライト系ステンレス鋼(例:430)は、加工硬化率と延性に根本的な違いがあります。材料の圧延方向が曲げ線と平行になると、延性が最も低い方向が利用され、曲げ亀裂のリスクが大幅に増加します。第二に、材料の限界を下回る最小曲げ半径を使用するなど、ステンレス鋼板の曲げ加工プロセスの不適切な制御は、外表面の繊維の引き裂きを直接引き起こします。堅牢なステンレス鋼板の曲げ加工プロセスには、体系的に統合された対策が必要です。

ステンレス鋼板の曲げ加工:亀裂の原因と解決策 詳細はこちら »

板金曲げ金型

CNC板金曲げ加工完全ガイド

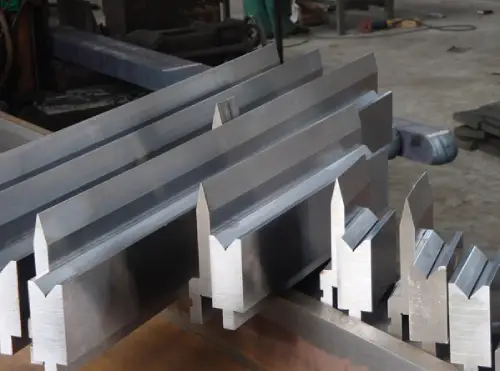
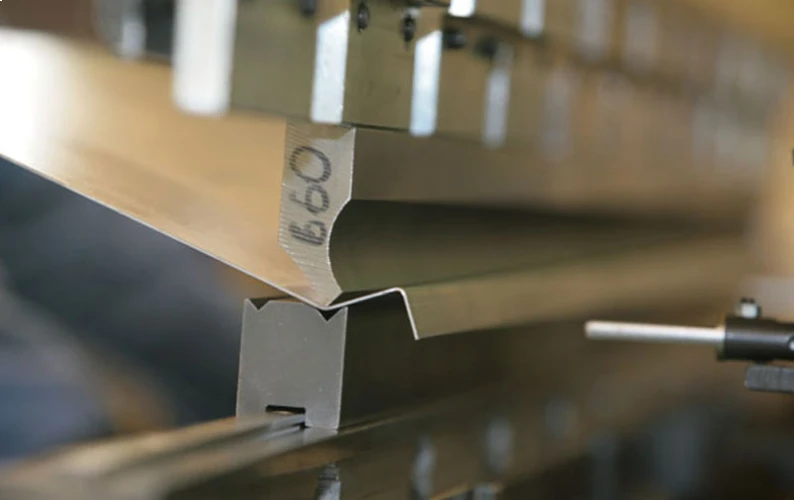
優れたCNC板金曲げ加工プロセスは、単なる曲げ加工ではなく、製造性設計(DFM)から始まり、精密プログラミングを経て、最終的には厳格なプロセス制御によって実現される、予測可能なエンジニアリングシステムです。CNC板金曲げ加工の核心的な価値は、初回から正しく製造するという哲学に基づき、総所有コスト(TCO)を体系的に削減することにあります。技術的には、コスト超過や納期遅延は、多くの場合、設計段階での材料のスプリングバック特性や曲げシーケンスの干渉に関する不十分な見積もりに起因します。成熟したCNC板金曲げ加工システムは、動的なKファクター計算、材料の降伏強度に基づくスプリングバック補償モデル、および金型応力分布の精密な制御に依存しています。これらの要素は、CNC板金曲げ加工部品の一貫性、組立精度、および長期信頼性を直接的に決定します。この記事では、部品性能の最適化とコスト削減を目指し、製造性設計(DFM)、プロセス計画、工具選定から品質管理に至るまで、プロフェッショナルなCNC板金曲げ加工プロセスフローを体系的に概説します。精密CNCの核心的位置

CNC板金曲げ加工完全ガイド 続きを読む »

アルミニウム合金板金曲げブラケット

アルミ板金を割れずに曲げる方法:完全ガイド

金属成形の分野では、アルミニウム板金を割れずに曲げることは、単にパラメータを調整するだけの問題ではなく、材料科学、ひずみ力学、精密工具工学の相乗効果を伴う体系的なエンジニアリングプロセスです。割れ欠陥は単なる表面の不完全性にとどまらず、材料の繊維連続性を直接破壊し、部品の構造的完全性、動的疲労強度、応力腐食耐性の大幅な低下につながります。アルミニウム板金曲げ加工を成功させる鍵は、その独自の塑性流動挙動と破壊メカニズムを深く理解し、正確に制御することにあります。本論文では、冶金学的原理と工学的実践に基づき、合金条件の選択とひずみ計算から金型の最適化まで、アルミニウム板金曲げ加工プロセス全体を体系的に分析し、曲げ割れを解消するための実用的でプロフェッショナルなソリューションフレームワークを提供します。基礎材料 - アルミニウム板金曲げ加工の特性の理解 アルミニウム板金曲げ加工プロジェクトを計画する際、成功は主に

アルミ板金を割れずに曲げる方法:完全ガイド詳細はこちら »

電気端子箱

端子箱の製造:表面欠陥を回避するための戦略

特定の保護等級(NEMA/IEC)を満たすように設計された端子箱の場合、表面の完全性は単なる見た目の問題ではありません。深い凹みや貫通した傷は、本質的に応力集中点として機能します。振動環境や湿度の高い環境では、コーティングの劣化を著しく加速させ、隙間腐食を引き起こし、内部の電気部品の長期的な信頼性を直接脅かす可能性があります。これらの欠陥の根本原因は、通常、曲げ加工中の金型と板金間の接着摩耗、および取り扱い中の保護絶縁の欠如による衝撃に起因します。プロのカスタム端子箱メーカーとして、当社は上記の故障メカニズムを分析し、曲げ金型の弾性媒体絶縁から、保護材料による全工程のカバーまで、生産で検証された予防プロセスアプローチを共有し、このような表面品質リスクを根本的に排除し、過酷な動作条件下でのカスタム端子箱の全ライフサイクル性能を保証します。端子箱の表面損傷の主な原因の特定

端子箱の製造:表面欠陥を回避するための戦略 続きを読む »

アルミニウム合金板金曲げブラケット

エアベンディングによる板金加工:加工原理とスプリングバックガイド

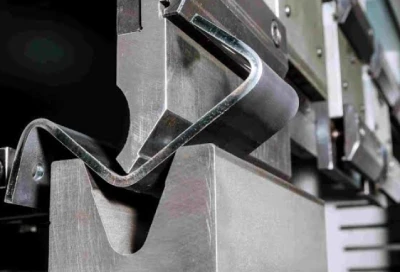
現代の金属製造において、板金エアベンディング加工は、柔軟性、効率性、コスト管理に優れた生産を実現するためのコア技術となっており、特に多様な少量注文を扱う環境に適しています。板金エアベンディングの基本原理は、3つの独立した点に制御された圧力を加えて板金を成形することです。これにより、材料は「空気」の隙間内に保持され、最小限の工具で幅広い曲げ角度が可能になります。しかし、板金エアベンディングの見た目の単純さは、その本質的な技術的複雑さを覆い隠しています。この技術を習得するには、曲げ動作を実行するだけでなく、スプリングバック(荷重解除後の材料の弾性回復)を正確に予測し、制御する必要があります。板金エアベンディングのスプリングバックは、材料の降伏強度、弾性率、および選択された金型の形状によって決まります。スプリングバックを正確に補正しないと、寸法公差に直接影響し、組み立ての問題、不良率の増加、およびコストのかかる二次加工につながります。したがって、板金エアベンディングの機械的原理を深く理解することが不可欠です。

エアベンディングによる板金加工:プロセス原理とスプリングバックガイド 詳細はこちら »

板金曲げサービス

5052アルミニウム板金加工:曲げ加工ガイド

アルミニウム板金加工の分野において、5052アルミニウム合金の曲げ加工は、合金の冶金学的挙動に関する基礎的な理解を必要とする特有のプロセス上の課題を伴います。非熱処理アルミニウム・マグネシウム合金である5052アルミニウム合金の機械的特性と成形性は、加工硬化状態(例:H32、H34)に直接依存します。アルミニウム板金加工の曲げ加工における最大の課題は、スプリングバックの制御です。スプリングバックは、アルミニウムの弾性率が低い(約69 GPa)ため、鋼鉄よりも顕著に現れます。そのため、一般的な経験則ではなく、材料固有のデータに基づいた精密な補正戦略が必要となります。さらに、曲げ加工中に割れやオレンジピール状の欠陥が発生するのを防ぐには、板厚と状態に基づいた最小曲げ半径の要件を遵守するとともに、結晶粒構造を厳密に制御することが不可欠です。曲げ加工を成功させるには、シミュレーションのための有限要素解析(FEA)、モニタリングのための統計的プロセス管理(SPC)、幾何寸法公差(GD&T)原則の遵守を統合した体系的なアプローチが必要です。本論文では、その核心部分を体系的に解説します。

5052アルミニウム板金加工:曲げ加工ガイド 詳細はこちら »

特注亜鉛メッキ鋼製ブラケット

亜鉛メッキ鋼板の溶接加工:工程と用途

亜鉛めっき板金加工工程全体において、溶接は最終製品の構造的完全性と長期耐久性を決定づける重要な工程であり、技術的な課題を伴う精密作業です。亜鉛めっき板金加工における溶接の根本的な矛盾は、亜鉛めっきの物理的特性に起因します。亜鉛の沸点(約907℃)は鋼の融点(約1500℃)よりも著しく低いのです。この温度差により、溶接アークの高温下で亜鉛層が激しく蒸発し、溶接部の気孔、激しいスパッタ、粒界への亜鉛蒸気の侵入といった問題が発生します。これらの欠陥は、接合部の強度を直接的に損ない、めっきの連続性を阻害し、将来の腐食の発生源となります。したがって、亜鉛めっき板金加工における溶接工程の成功は、単に金属接合を実現するだけにとどまらず、体系的なエンジニアリング管理プロセスが不可欠となります。本論文では、亜鉛メッキ板金加工の4つの主要な溶接プロセス、ガス金属アーク溶接(GMAW)、抵抗溶接、

亜鉛メッキ鋼板の溶接加工:工程と用途 詳細はこちら »

カスタムステンレス鋼加工板金タンクサービス

カスタムステンレス鋼板加工:精密切断ガイド

現代の精密製造において、ステンレス鋼板加工の需要は、単純な幾何学的形状の加工から、複雑な自由曲面形状の精密な実現へと進化してきました。成功するカスタムステンレス鋼板加工の切断プロセスは、単一の機械の出力ではなく、材料科学、デジタル化されたプロセス、精密制御を深く統合した技術システムによって実現されます。カスタムステンレス鋼板加工において、あらゆる形状の実現は、材料固有の特性によって根本的に制約されます。例えば、オーステナイト系ステンレス鋼(316Lなど)とフェライト系ステンレス鋼(430など)の加工硬化特性の違いは、ステンレス鋼板加工の切断プロセスにおけるパラメータ戦略と熱影響部制御ロジックを直接的に決定づけます。同時に、圧延方向とシートの初期応力状態は、複雑な輪郭加工後の変形を予測し、補正するための基礎となります。したがって、信頼性の高い特注精密切断ソリューションは、ステンレス鋼板全体にわたる精密な制御に根本的に依存します。

カスタムステンレス鋼板加工:精密切断ガイド詳細はこちら »

プロトタイプ板金加工

航空宇宙用板金加工:プロセスと材料に関する完全ガイド

航空宇宙用板金加工は、一般的な金属加工とは異なり、工学、材料科学、精密製造の融合を体現するものです。その核心は、高性能合金を、制御された塑性変形によって、過酷な動作条件に耐えうる信頼性の高い構造部品へと変換することにあります。航空宇宙用板金加工と商用グレードの加工との根本的な違いは、3つの重要な側面に表れています。T6焼戻しアルミニウム合金やTi-6Al-4Vなどの材料の持つ潜在能力を最大限に引き出すためには、加工プロセスを最適化する必要があります。航空宇宙分野の公差は通常±0.13mmよりも厳しく、統計的プロセス管理と生産全体にわたる完全なトレーサビリティが不可欠です。航空宇宙用板金加工の独自の特性を理解することは、適格なサプライヤーの評価と技術交渉を行うための基礎となります。本稿では、航空宇宙用板金加工プロセスチェーンの中核要素を詳細に解説します。材料選定、精密成形、接合技術、そしてAS9100およびNadcap規格に準拠した品質管理システムについて取り上げます。主な研究分野には、アルミニウム合金やチタンなどの航空宇宙材料の機械加工特性が含まれる。

航空宇宙用板金加工:プロセスと材料に関する完全ガイド詳細はこちら »

アルミ板金曲げ加工金属コーナーブラケット部品

カスタムメタル三角ブラケット:耐久性と汎用性に優れています

構造接続システムの核となるカスタム金属製三角ブラケットは、汎用部品ではなく、精密な計算に基づいて設計された重要な機械要素です。その設計原理は三角形の静的安定性に基づいており、複雑な荷重を効率的かつ確実に主構造に伝達します。専門的な調達においては、カスタム金属製三角ブラケットの設計から検証までのエンジニアリングチェーン全体を理解することが不可欠です。これには、高強度構造用鋼材を用いた材料科学、CNCパンチングと決定論的曲げ加工に基づく精密金属加工、ULやICC-ESなどの規格に厳密に準拠した品質保証システムが含まれます。カスタム金属製三角ブラケットの価値は、メーカーが抽象的なエンジニアリング荷重を予測可能な構造性能に変換し、静荷重、疲労、耐腐食性試験によって検証された包括的な適合性文書によって裏付けられている点にあります。専門的な金属製三角ブラケットメーカーを選択することは、プロジェクトにおける長期的なリスク管理と性能保証ソリューションを確保することを意味します。現代建築および産業設備における金属製三角ブラケットの重要な役割

カスタムメタル三角ブラケット:耐久性と汎用性に優れています。詳細はこちら »

アルミ板金曲げ加工サービス

板金最小曲げ半径の原理を理解する

板金部品の設計と調達の連携において、板金最小曲げ半径の原則は見過ごすことができません。美的にシャープな角を追求する設計者は、試作中に材料のひび割れや制御不能なスプリングバックに遭遇することが多く、プロジェクトの遅延、コスト超過、品質リスクにつながります。根本的に、板金最小曲げ半径は自由にスケーリング可能なCADパラメータや単なる経験値ではなく、材料の塑性力学、成形プロセスウィンドウ、および部品の最終的な構造性能が収束する重要な制約を表しています。これを設計後の調整可能な詳細ではなく、必須の設計前検証パラメータとして誤解することが、板金加工の失敗の根本原因です。本稿では、板金最小曲げ半径のコア変数を体系的に分析し、設計レビューやサプライヤーの見積もりに直接適用できる工学的原則と検証フレームワークを提供します。設計と製造のギャップを埋め、部品の製造可能性、構造的完全性、およびコスト管理を確保することを目的としています。これらの原則を正しく適用することが、正確な

板金最小曲げ半径の原理を理解する詳細はこちら »

車の板金加工

自動車板金加工:溶接工程とよくある問題点

現代の自動車ボディエンジニアリングにおいて、自動車板金加工はボディ構造の物理的な基盤を形成し、溶接プロセスは数百ものプレス加工された板金部品を高強度かつ高精度に構造統合するためのコア技術を構成します。自動車板金加工の溶接プロセスの品質は、ボディの静的および動的剛性、疲労耐久性、衝突安全性能を直接決定し、車両の構造的完全性に影響を与える最も重要な製造段階となります。軽量化の傾向が進むにつれ、高強度鋼とアルミニウム合金を組み合わせたマルチマテリアルハイブリッドボディは、自動車板金加工の溶接プロセスにさらに深刻な課題をもたらします。これには、異種材料間の冶金学的適合性、熱変形制御、接合部の信頼性などの問題が含まれます。したがって、溶接プロセスの原理、適用範囲、および関連する典型的な品質リスクを体系的に理解することは、自動車板金加工の最終的な品質を確保し、生産コストを管理し、サプライチェーンの安定性を維持するために不可欠です。本稿では、主流の自動車板金加工溶接プロセスを詳細に分析します。

自動車板金加工:溶接工程とよくある問題点 続きを読む »

自動車用板金加工部品

人気の板金加工プロセス5選

現代の製造業において、板金加工プロセスは、自動車の車体や航空宇宙部品から日常の家電製品に至るまで、無数の製品の基盤を形成しています。各板金加工プロセスは、最終製品の幾何学的精度、構造的完全性、および機能的信頼性に直接影響を与えます。プロジェクトの成功は単一の板金加工プロセスに依存するのではなく、複数の主要技術の戦略的な統合を必要とします。この記事では、現代の板金加工における5つの主要技術、すなわちレーザー切断、CNC曲げ加工、プレス加工および金型成形、溶接および接合、表面処理について詳しく解説します。各技術のプロセスロジック、製造工程全体における役割、およびエンジニアリング目標の達成に不可欠な重要な品質管理ポイントを検証します。板金加工プロセスの精密な基盤:レーザー切断 板金加工プロセス全体の最初の段階として、レーザー切断の技術的熟練度は、その後のすべての工程の品質基準を根本的に確立します。その核心的な価値は、デジタル設計をロスレスかつ高忠実度で変換することにあります。

人気の板金加工プロセス5選 続きを読む »

バッテリーハウジング

バッテリーハウジングのエッジ仕上げ:短絡リスクの低減

自動車産業の電動化は、バッテリーハウジング製造に前例のない課題をもたらしました。寸法精度、溶接部の健全性、熱管理など、生産における多くの品質上の考慮事項の中でも、最も見落とされやすく、かつ壊滅的な故障につながる可能性のある故障モードが1つあります。それは、鋭利なエッジと残留バリです。高電圧バッテリーシステムでは、導電性部品とバッテリーハウジング間の絶縁バリアが、電気的故障に対する重要な防御線として機能します。EVバッテリーハウジングに、プレス加工、レーザー切断、機械加工などのプロセスによって生じた鋭利なエッジや残留バリがあると、車両の振動や熱サイクルによって、これらの突起が絶縁層、セパレータ材料、または配線ハーネスのシースを貫通する可能性があります。その結果、部分放電、アーク放電、または壊滅的な短絡が発生します。バリに関連するリスクを排除することは、単なる外観上の問題ではなく、体系的なエンジニアリング管理、明確な仕様、および検証済みのプロセス能力を必要とする基本的な安全要件です。バッテリーハウジングのバリの問題:リスク評価 プレス加工、レーザー切断、または機械加工中に、

バッテリーハウジングのエッジ仕上げ:短絡リスクの低減詳細はこちら »

中国板金プレス工場

トランスファーダイスタンピングとは何か、そしてどのように機能するのか?

現代の大量生産板金加工では、深絞り加工されたハウジングや複雑な部品の厳しい公差を実現するには、特殊な製造方法を用いる必要があります。複雑な二次加工を行う場合、標準的な連続プレス加工法では不十分な場合が多くあります。そのため、トランスファーダイスタンピングが究極のエンジニアリングソリューションとして登場しました。トランスファーダイスタンピングは、基本的に、個々の板金ブランクを複数の独立したプレス加工ステーションを通して移動させる高度な金属成形プロセスです。この移動は、特殊な機械式フィン​​ガーとガイドレールを使用する自動3軸システムによって行われます。従来のコイル供給プロセスとは異なり、トランスファーダイスタンピングプロセスでは、最初のブランキングステーションでブランクを金属ストリップから物理的に分離します。ワークピースが完全に分離されるため、製造エンジニアは、連続キャリアストリップの物理的な制約を受けることなく、極めて深い絞り加工、サイドカムパンチング、複雑なフランジ加工を行うことができます。自動車用ブラケットや商業用電気筐体を調達する調達担当者にとって、カスタムトランスファーダイスタンピングを指定することで、

トランスファーダイスタンピングとは何か、そしてその仕組みは?続きを読む »

精密板金スタンピング

複合金型プレス加工とは何か、そしてどのように機能するのか?

高精度板金部品を調達する際、大量生産中に絶対的な同心度と厳密な平面度を維持することは、長年にわたりエンジニアリング上の課題となってきました。しかし、まさにこの点で複合金型プレス加工技術が産業的価値を発揮します。複数のステーション間で部品を移送する必要があり、公差の累積偏差のリスクを伴うプログレッシブ金型加工とは異なり、複合金型プレス加工では、単一のプレスストローク内でパンチングとブランキングの両方を同時に完了します。金型投資を評価する調達マネージャーや設計エンジニアにとって、精密複合金型プレス加工を指定することは、単位コストを最適化し、二次加工の必要性を排除するために不可欠です。このプレス加工プロセスは、すべての切削力を単一の高精度に調整されたステーションに集中させることで、優れた寸法再現性を保証し、公差管理は通常±0.001インチ以内の精度を実現します。この精密な構造的完全性は、モーター積層板、精密ワッシャー、バッテリーケースパネルなどの要求の厳しい平面形状に厳密に求められます。この記事では、コア金型アーキテクチャと段階的な機械的ワークフローの詳細な分析を提供します。

複合金型プレス加工とは何か、そしてその仕組みは?続きを読む »

板金プレス部品

高効率金属プレス加工:中量生産プロジェクトのリードタイム短縮

厳しい製造スケジュールの中で、調達担当者とエンジニアリングチームは、部品の品質を損なうことなく市場投入までの時間を短縮するという大きなプレッシャーに直面しています。年間生産量が1万個から10万個という重要なギャップを埋める中量生産においては、金型償却と生産速度の最適なバランスを取ることが、サプライチェーンにとって依然として大きな課題となっています。従来のCNC成形プロセスではサイクルタイムが過度に長くなることが多く、複雑な順送金型のセットアップには多額の初期投資と長い金型開発サイクルが必要です。そのため、高度に最適化された板金プレス加工戦略は、もはや単なる調達オプションではなく、運用上の必須事項となっています。高度なカスタム金属プレス加工ソリューション、特に精密複合金型構成を導入することで、産業界の購買担当者はプロジェクトのリードタイムを大幅に短縮できます。厳密に管理された複合金型プレス加工プロセスでは、1回のプレスストロークでブランキングとパンチングを同時に実行でき、数秒ごとに高精度部品を確実に生産できます。この記事では、金属プレス加工サプライチェーンにおける戦略的なフロントエンドエンジニアリング介入がどのように役立つかを探ります。

高効率金属プレス加工:中量生産プロジェクトのリードタイム短縮詳細はこちら »

カスタム金属プレス部品

5GコネクタおよびEMIシールド用金属プレス加工:高速で±0.02mmの公差を維持

5Gインフラへの移行により、金属プレス加工プロセスの要件が変化しました。24GHzを超えるミリ波帯で動作するこの帯域の信号挙動は物理法則に支配され、妥協は許されません。これらの周波数では、部品形状のわずかなずれでも、測定可能な信号損失、インピーダンス不整合、コンプライアンス試験の不合格に直接つながる可能性があります。5G基地局、バックプレーンコネクタ、RFフロントエンドモジュール部品の場合、製造プロセスは設計自体と同じくらい重要です。金属プレス加工、特に高速プログレッシブダイプレス加工は、コネクタ端子、コンタクトピン、EMI/RFIシールドハウジングの製造プロセスとして好まれるようになりました。適切に実行すれば、精密金属プレス加工は、5G展開に必要なミクロンレベルの公差、材料の一貫性、量産要件を満たすことができます。この記事では、技術要件、材料に関する考慮事項、プロセス制御など、電子機器および電気通信業界におけるカスタム金属プレス加工の応用について探究します。5Gの課題:従来の金属プレス加工プロセスが不十分な理由

5GコネクタおよびEMIシールド用金属プレス加工:高速で±0.02mmの公差を維持詳細はこちら »

精密自動車用金属プレス部品

電気自動車用バッテリー筐体の金属プレス加工における3つの一般的な課題

電気自動車用バッテリー筐体は、自動車製造業界において最も要求の厳しい金属プレス加工用途の一つです。バッテリートレイと蓋は通常1.5メートル以上の長さがあり、重要な接合面において±0.5ミリメートルのシール精度と平面度公差を満たし、衝突荷重に耐え、数百万回の生産サイクルにわたって構造的完全性を維持する必要があります。従来の自動車ボディパネルとは異なり、これらの部品は通常、5000系または6000系のアルミニウム合金、あるいは高強度鋼(AHSS)で作られており、その成形特性は低炭素鋼とは大きく異なります。電気自動車用バッテリー筐体の製造には、IATF 16949認証と完全なPPAPドシエが不可欠です。しかし、認証を取得しても、カスタム金属プレス加工では、壁厚の不均一性、プレス加工後の変形、溶接割れ、シール不良など、バッテリーモジュール全体に悪影響を及ぼす可能性のある実際的な問題が頻繁に発生します。重要な課題は、精密金属プレス加工の製造工程中に検査によってこれらの欠陥を選別する方法ではなく、

電気自動車用バッテリー筐体の金属プレス加工における3つの一般的な課題 続きを読む »

スチールスタンピングブラケット

医療機器の金属プレス加工:ISO 13485、材料トレーサビリティ、およびコスト

医療機器業界は、あらゆる製造業の中で最も厳しい規制枠組みの対象となっています。サプライヤーを選定する際の主な考慮事項は単価ではなく、患者の安全と規制遵守です。数多くのクラスIIおよびクラスIII医療機器の基礎的な製造プロセスである金属プレス加工は、厳密に管理されなければなりません。FDA規制対象の医療機器の場合、ISO 9001認証を取得しているだけでは十分ではありません。関連するリスクには、患者の転帰、規制上の罰則、数百万ドルのリコール責任が含まれます。この記事では、医療機器の金属プレス加工メーカーを評価するための枠組みを提供し、ISO 13485認証検証、材料トレーサビリティシステム、および不遵守の真のコストという3つの譲れないコア要素を取り上げています。ISO 13485—医療機器の金属プレス加工の譲れない基盤 ISO 13485は、医療機器の精密金属プレス加工の必須規格です。ISO 9001とは異なり、この規格では、設計管理、ISO 14971リスク管理、およびロットトレーサビリティの実装が求められます(条項7.5.9)。この認証を取得していない金属プレス加工メーカー

医療機器の金属プレス加工:ISO 13485、材料トレーサビリティ、およびコストについてもっと読む »

中国の金属プレス工場

航空宇宙分野における金属プレス加工:一般的な課題と解決策

航空宇宙製造における重要な工程である航空宇宙金属プレス加工は、機体、キャビンシステム、エンジン部品など、数多くの構造部品の性能限界と信頼性の限界を直接的に決定します。精密な航空宇宙金属プレス加工の核心的な価値は、極めて厳しい強度、精度、耐久性の基準を満たしながら、材料の極端な変形によって大幅な軽量化を実現することにあります。しかし、この価値実現プロセスには根本的な矛盾が伴います。航空宇宙グレード材料(高強度チタン合金や先進アルミニウム合金など)の固有の非線形機械的挙動と、カスタム航空宇宙金属プレス加工中に避けられない摩擦、熱伝導、弾性回復効果が相まって、非常に狭い加工範囲が生じます。この物理的な複雑さは、予測可能なスプリングバック制御から微細構造の完全性の確保まで、航空宇宙金属プレス加工プロセスが体系的に克服しなければならない一連の技術的課題に直接つながります。本稿では、航空宇宙金属プレス加工における最も一般的な課題、すなわち、航空宇宙金属プレス加工品の幾何学的制御、材料の一貫性、生産コンプライアンスについて体系的に分析します。

航空宇宙分野における金属プレス加工:よくある課題と解決策 続きを読む »

カスタム自動車用鋼製深絞りプレス部品

自動車用金属プレス加工:効率向上とコスト削減の方法

自動車業界が電動化への移行を加速させるにつれ、車両アーキテクチャの再構築とコストの継続的な削減という二重の課題に直面しています。これは、調達決定において、単純な「単価」比較から総所有コストの詳細な評価へと移行することを意味します。真の財務リスクは、設計のやり直し、生産の無駄、品質の不備、サプライチェーンの脆弱性など、システム的なコストから生じます。したがって、現代の自動車用金属プレス加工の核となる価値は、部品そのものにとどまりません。それは、製品のフロントエンド全体に統合されたバリューエンジニアリングのアプローチを表しています。プロの自動車用金属プレス加工メーカーは、早期設計コラボレーション(DFM)を通じて、製品の製造可能性をソースで最適化し、部品統合を実現し、材料利用率を最大化できます。これにより、BOMコストと物流の複雑さが直接的に削減されます。同時に、高度なツーリング技術とプロセス制御に支えられた堅牢な自動車用金属プレス加工プロセスは、量産中の品質と納期の安定性を確保し、さまざまな隠れたコストを根本的に防止します。本稿では、自動車用金属プレス加工プロセスがプロジェクトをどのように強化するかを体系的に探究します。

自動車用金属プレス加工:効率向上とコスト削減の方法 詳細はこちら »

自動車部品の鋼プレス

自動車用金属プレス加工:よくある問題点と解決策

現代の自動車製造において、自動車用金属プレス加工は、車両の構造的完全性、安全性、および性能の基盤を形成しています。統計によると、一般的な自動車には3,000個以上のプレス加工部品が使用されており、その品質が車両の耐久性と安全評価を直接左右します。電動化と軽量化のトレンドが進むにつれ、カスタム自動車用金属プレス加工の精度、材料の完全性、および費用対効果の高い拡張性がますます重要になっています。自動車用金属プレス加工メーカーとして20年以上の豊富な経験を持つSuproは、この複雑なプロセスチェーンにおける中核的な課題を深く理解しています。材料の物理的特性から金型のダイナミクスに至るまで、あらゆる変数が自動車用金属プレス加工の信頼性と費用対効果に直接影響を与えます。当社の経験から、量産における多くの問題は、予備設計とプロセスマッチングの不備に起因していることがわかっています。例えば、材料のスプリングバックによる寸法偏差、高強度鋼の成形時の亀裂リスク、金型摩耗による品質変動などは、すべて体系的なエンジニアリングソリューションを必要とします。本書は、専門家向けの包括的なガイドとして役立ちます。

自動車用金属プレス加工:よくある問題点と解決策 続きを読む »

上へスクロール