






En el proceso de embutición profunda , el efecto de recuperación elástica sigue siendo un obstáculo importante que afecta la precisión dimensional de las piezas conformadas. Cuando se descarga el punzón tras la deformación plástica, el componente elástico de la tensión acumulada provoca que el material recupere parcialmente su geometría original. Este fenómeno se debe a la distribución no uniforme de las tensiones residuales a lo largo del espesor de la chapa metálica; esta falta de uniformidad genera momentos flectores que provocan la deformación de la pieza al descargarse.
La magnitud de la recuperación elástica depende de la relación entre el límite elástico del material y su módulo de elasticidad. Los aceros avanzados de alta resistencia y las aleaciones de aluminio presentan una mayor tendencia a la recuperación elástica, lo que complica la compensación en aplicaciones exigentes de estampado por embutición profunda. En los sectores automotriz, aeroespacial y médico, las tolerancias se miden en micrómetros; una recuperación elástica incontrolada puede provocar directamente fallos de montaje, un aumento de los índices de desperdicio y una menor fiabilidad del producto.
Para abordar este desafío se requiere un marco de compensación sistemático que integre la simulación de elementos finitos para la predicción del efecto de recuperación elástica, la compensación inversa de la geometría de la superficie del chip y la optimización de los parámetros del proceso.
Este artículo explora los principios mecánicos intrínsecos del efecto de recuperación elástica en el estampado de metales por embutición profunda y propone un marco de estrategia de compensación sistemática para lograr precisión dimensional.
Principios mecánicos del efecto de recuperación elástica en el estampado por embutición profunda
El fenómeno de recuperación elástica en el proceso de estampado por embutición profunda se debe a la distribución desigual de la tensión residual a lo largo del espesor de la chapa metálica, lo que genera momentos de flexión y provoca que la pieza se deforme al descargarse.
Recuperación elástica y distribución de tensiones residuales
El efecto de recuperación elástica en el estampado de metales por embutición profunda se debe al componente elástico de la deformación total acumulada durante el proceso de deformación plástica. Al retirar la matriz y liberar la carga del punzón, las tensiones residuales no uniformes distribuidas a lo largo del espesor de la chapa generan un momento flector que provoca que la pieza recupere parcialmente su forma geométrica original.
Las investigaciones realizadas en cuerpos de copa embutidos mediante mediciones de difracción de rayos X de sincrotrón han confirmado que tanto las tensiones residuales axiales como las tangenciales presentan distribuciones de gradiente no lineales a lo largo del espesor. Esta disparidad de tensiones a lo largo del espesor —que se manifiesta como diferencias significativas de tensión entre la superficie lateral y la superficie posterior de la pieza— es la principal causa del fenómeno de recuperación elástica.
La magnitud de la recuperación elástica depende fundamentalmente de la relación entre el límite elástico del material y su módulo de elasticidad. Debido a su mayor relación resistencia-rigidez, los aceros avanzados de alta resistencia y las aleaciones de aluminio presentan una tendencia relativamente mayor a la recuperación elástica. Por lo tanto, si bien no es posible eliminar por completo la recuperación elástica, es necesario predecirla y compensarla sistemáticamente modificando la geometría de la matriz de estampado de embutición profunda y optimizando los parámetros del proceso.
Variaciones regionales en el efecto resorte
Una característica clave del efecto de recuperación elástica en el estampado de embutición profunda a medida es su distribución desigual en las diferentes regiones de la geometría conformada. En piezas complejas estampadas mediante embutición profunda, debido a la deformación no uniforme que experimentan las distintas regiones durante el proceso de conformado, existen diferencias significativas en el grado de recuperación elástica entre las paredes laterales, las bridas, los radios de las esquinas y las secciones de la placa base. Las paredes laterales son particularmente propensas a defectos relacionados con la recuperación elástica, como abolladuras, deformaciones y curvaturas, un fenómeno directamente atribuible a las tensiones residuales generadas por la deformación no uniforme en la dirección del espesor de la chapa metálica.
Las zonas de esquina, sometidas a mayores concentraciones de tensión y gradientes de deformación más severos, suelen presentar un comportamiento de recuperación elástica distinto al de las secciones de pared plana. Estas diferencias regionales aumentan considerablemente la complejidad de las medidas de compensación, ya que las modificaciones uniformes de la matriz no pueden corregir las desviaciones locales sin provocar nuevas distorsiones en otras áreas.
Por lo tanto, una gestión eficaz del efecto de recuperación elástica requiere estrategias de compensación específicas para cada región, basadas en simulaciones de elementos finitos de alta fidelidad capaces de capturar el comportamiento único de recuperación elástica de cada característica geométrica.
Métodos para la predicción cuantitativa del efecto de recuperación elástica en el estampado por embutición profunda
La predicción cuantitativa del efecto de recuperación elástica se basa en el análisis acoplado de la simulación de elementos finitos y los modelos constitutivos del material, lo que proporciona datos precisos del campo de desplazamiento y una base para la corrección en la compensación de la matriz para el estampado de metales por embutición profunda.

Aplicación integrada de la simulación de elementos finitos y CAE en el estampado por embutición profunda
En el proceso de estampado por embutición profunda, la predicción precisa del efecto de recuperación elástica comienza con una simulación de elementos finitos de alta fidelidad. Las plataformas CAE comerciales, como ABAQUS/EXPLICIT y AutoForm, son capaces de realizar simulaciones numéricas tridimensionales de todo el proceso de conformado y descarga, capturando así los efectos acoplados entre la geometría de la matriz, la anisotropía del material, las condiciones de fricción y los parámetros del proceso.
La precisión predictiva de estas simulaciones depende en gran medida del modelo constitutivo empleado: los modelos de endurecimiento sensibles a la trayectoria de deformación producen predicciones de recuperación elástica significativamente diferentes en comparación con los modelos isotrópicos. Al generar vectores de desplazamiento que describen el campo de deformación de recuperación elástica, la simulación de elementos finitos proporciona los datos cuantitativos necesarios para la posterior compensación de la matriz de estampado de embutición profunda, reduciendo así la dependencia de costosos procesos de desarrollo de matrices por ensayo y error.
Marco de optimización avanzada
La predicción contemporánea del efecto de recuperación elástica ha ido más allá de las simulaciones de elementos finitos independientes y ha evolucionado aún más mediante la integración del aprendizaje automático y los algoritmos de optimización metaheurística. La estrategia "FEM-ANN-PSO", que combina el modelado de elementos finitos (FEM), las redes neuronales artificiales (ANN) y la optimización por enjambre de partículas (PSO), ha demostrado su eficacia para reducir la recuperación elástica en aplicaciones de estampado por embutición profunda personalizadas.
Las redes neuronales de reducción de dimensionalidad entrenadas con datos de simulación de ABAQUS/CAE han permitido predecir con éxito la recuperación elástica de copas cilíndricas multimateriales, reduciendo significativamente el tiempo de cálculo y manteniendo la precisión de la predicción.
La combinación del método de superficie de respuesta y algoritmos genéticos multiobjetivo proporciona una ruta de optimización automatizada capaz de minimizar simultáneamente la recuperación elástica y la deformación del espesor. Estos métodos híbridos transforman la gestión de la recuperación elástica, pasando del prototipado físico iterativo a la ingeniería de procesos basada en datos.
Compensación de la superficie de la matriz de estampado de embutición profunda: La estrategia de corrección principal
La compensación de la superficie de la matriz es la estrategia principal para controlar el efecto de recuperación elástica en el estampado por embutición profunda. Consiste en invertir la superficie de la matriz en función de desplazamientos simulados para asegurar que la pieza vuelva a su posición original tras la descarga, utilizando una compensación iterativa para lograr la convergencia. Este método compensa la recuperación elástica mediante ajustes geométricos inversos; su precisión depende de la exactitud del modelo constitutivo del material y de la definición de las condiciones de contorno, y requiere múltiples rondas de validación en bucle cerrado mediante simulación y experimentación antes de poder aplicarse en la producción en masa.

Compensación inversa geométrica
La compensación geométrica inversa es la estrategia de corrección de troquel más importante en el estampado de embutición profunda a medida. Su principio básico consiste en aplicar el vector de desplazamiento de recuperación elástica —derivado de predicciones de simulación o mediciones reales— en la dirección opuesta a la superficie del troquel, de modo que la pieza formada converja con precisión a la geometría objetivo tras la recuperación elástica.
Este proceso no consiste en un simple desplazamiento equidistante; para superficies 3D complejas, los métodos tradicionales de desplazamiento uniforme suelen fallar, requiriendo una reconstrucción punto por punto de la superficie de la matriz de estampado de embutición profunda basada en el campo de desplazamiento de los nodos. La convergencia de la compensación depende de un proceso iterativo de bucle cerrado: después de cada compensación, se realiza una simulación de recuperación elástica para evaluar si la desviación se encuentra dentro del rango de tolerancia; si no se cumplen los criterios, las correcciones continúan hasta que la desviación converge.
En el caso de materiales sensibles a la recuperación elástica, como el acero de alta resistencia y las aleaciones de aluminio, la precisión de la compensación inversa geométrica depende directamente de la precisión del modelo constitutivo del material: los modelos de endurecimiento anisotrópico proporcionan predicciones del campo de desplazamiento más fiables que las formulaciones isotrópicas.
Técnicas de modificación de superficie para matrices de estampado de embutición profunda
En el proceso de estampado por embutición profunda, las técnicas de modificación de la superficie de la matriz permiten que la compensación del efecto de recuperación elástica pase de un nivel conceptual a una operación de ingeniería ejecutable, lo que se logra principalmente a través de dos tipos de métodos de optimización geométrica: el método de ajuste de desplazamiento suave (SDA) y el método de sobrecurvatura controlada por superficie (SCO).
El método SDA corrige las desviaciones geométricas aplicando un campo de desplazamiento suavizado a la superficie de la matriz; es adecuado para condiciones donde la recuperación elástica es pequeña y se distribuye uniformemente. Por otro lado, el método SCO compensa previamente la recuperación elástica mediante la introducción de sobrecurvaturas controladas en la superficie de la matriz; es particularmente adecuado para abordar problemas de deformación localizada, como la deformación de las paredes laterales y la recuperación elástica en las esquinas de piezas estampadas de embutición profunda.
Ambos métodos utilizan los resultados de la simulación de elementos finitos como entrada para optimizar la geometría de la herramienta. En cuanto a la implementación automatizada, la tecnología de transformación volumétrica se ha aplicado ampliamente a la compensación en matrices de paneles de carrocería de automóviles, como lo demuestra el programa FESHAPE.
Basada en el algoritmo de transformación volumétrica desarrollado por Sederberg y Parry, esta herramienta remodela automáticamente los modelos de malla CAD o de elementos finitos según los vectores de desplazamiento, eliminando la necesidad de modificaciones geométricas manuales. FESHAPE ha sido validada en la producción de más de 500 matrices de estampado (que abarcan operaciones de embutición profunda, recorte y rebordeado).
Solo 4 pasos
piezas de fabricación de metal personalizadas en línea
Póngase en contacto con nuestro equipo de expertos y experimente la eficiencia y los beneficios económicos de los servicios de fabricación digital de metales.
Subir archivos de diseño
STL, STEP (.stp), IGES (.igs), (.ZIP) o PDF.
También sea una muestra o una idea.
Cotización y análisis de diseño
Cotizaciones instantáneas de fábrica e informes DfM, la solución más razonable.
Comienza la fabricación
Los procesos digitales pueden iniciar tareas de pedidos dentro de las 24 horas.
El tiempo de entrega
Cumplir las promesas de entrega, aprobadas por más de 3000 compradores de empresas globales.
Optimización de parámetros del proceso de estampado por embutición profunda para mitigar el efecto de recuperación elástica.
La optimización de los parámetros del proceso —ajustando la fuerza de sujeción de la chapa (BHF) y la resistencia del cordón de embutición— modifica el flujo de la chapa y la distribución de tensiones, reduciendo así los gradientes de tensión residual durante la etapa de conformado y mitigando el efecto de recuperación elástica en el estampado de metal por embutición profunda. Sin embargo, esto requiere equilibrar el margen de seguridad del conformado.

Control de la fuerza de sujeción de la pieza en bruto y del cordón de estirado
En el proceso de estampado por embutición profunda, la fuerza de sujeción de la chapa (BHF) influye decisivamente en la magnitud del efecto de recuperación elástica. Un estudio cuantitativo de los parámetros del proceso de estampado en U con perfil en S DP590 muestra que la BHF representa el 33.06 % de la variación total de la recuperación elástica, solo superada por el coeficiente de fricción, que representa el 56.21 %. Si se selecciona adecuadamente, la BHF puede reducir la recuperación elástica en las piezas estampadas por embutición profunda regulando el flujo de material hacia la cavidad de la matriz y minimizando el gradiente de tensión residual en la dirección del espesor de la chapa metálica.
Una estrategia de fuerza de sujeción variable (BHF, por sus siglas en inglés), que consiste en aplicar una BHF menor al inicio de la carrera para evitar alcanzar niveles de deformación críticos y aumentarla gradualmente antes de finalizar la deformación, puede eliminar eficazmente el alabeo de la pared lateral y reducir el efecto de recuperación elástica. Los sistemas de sujeción segmentados pueden compensar significativamente la anisotropía de la recuperación elástica aplicando diferentes distribuciones de fuerza a distintas zonas de la superficie de sujeción.
Los rebordes de embutición proporcionan un mecanismo adicional para restringir el flujo de material; su geometría y disposición pueden optimizarse mediante la metodología de superficie de respuesta combinada con algoritmos genéticos para minimizar el efecto de recuperación elástica y, al mismo tiempo, evitar la formación de arrugas en piezas estampadas embutidas profundamente. La evidencia experimental indica que un aumento en la profundidad de embutición de los rebordes generalmente se corresponde con una reducción de la recuperación elástica, mientras que la curvatura y el ángulo de la pared lateral muestran respuestas predecibles a los ajustes en la geometría de los rebordes.
La combinación de un BHF optimizado espacial y temporalmente con rebordes de estirado colocados estratégicamente es un método fiable para suprimir eficazmente el efecto de recuperación elástica sin modificar la geometría de la matriz de estampado de embutición profunda.
Enfoques de múltiples etapas y superposición de tensiones
El proceso de estampado por embutición profunda en múltiples etapas ofrece un enfoque fundamentalmente diferente para reducir la recuperación elástica mediante el control del historial de tensiones. Emplea métodos de embutición asimétricos y alternos para inducir una flexión alterna a lo largo del radio de la matriz, generando así una superposición de tensiones beneficiosa en las regiones de la pared de la pieza y reduciendo la recuperación elástica. Al adoptar un proceso de conformado en tres etapas que optimiza la cinemática de embutición de la chapa, la recuperación elástica puede reducirse en más del 75 %.
El método de superposición de tensiones, que induce tensiones controladas a lo largo del meridiano de la pieza conformada mediante la modificación del radio de la matriz, es una estrategia de compensación emergente. En el proceso de embutición profunda, estos efectos de superposición de tensiones provocan que la zona de la pieza en contacto con el radio del punzón sufra ciclos repetidos de flexión y enderezamiento. Mediante simulación por elementos finitos (MEF) con LS-Dyna, se definió con éxito la cinemática óptima de embutición, reduciendo significativamente el efecto de recuperación elástica en una pieza con forma de tapa de doble curvatura fabricada con chapa de acero DP 980.
Este método numérico ha sido validado experimentalmente, y la matriz utilizada permite el embutido profundo alterno de la pieza en bruto durante el proceso de conformado de chapa metálica. Para aceros de alta resistencia y aleaciones de aluminio, donde los métodos de compensación convencionales han alcanzado sus límites, la adopción de un proceso de estampado de embutido profundo multietapa basado en la superposición de tensiones transforma la gestión del efecto de recuperación elástica, pasando de una corrección pasiva de la matriz a un diseño activo del proceso.
Procesamiento secundario y corrección final de piezas estampadas mediante embutición profunda.
Cuando la compensación de la matriz y la optimización de los parámetros del proceso tras el conformado inicial no logran controlar el efecto de recuperación elástica dentro de los límites de tolerancia, el procesamiento secundario y la corrección final se convierten en la última línea de defensa para garantizar la precisión dimensional de las piezas estampadas mediante embutición profunda. Los métodos de corrección comunes incluyen el planchado, el re-golpeado (también conocido como calibración) y el acuñado.
El planchado, que consiste en pasar la pieza embutida por un anillo de planchado, puede mejorar eficazmente la calidad de la superficie y corregir las irregularidades del espesor de la pared; el acuñado o re-golpeado aplica compresión mediante una herramienta rígida con una separación menor que el espesor del material en las zonas dobladas, introduciendo una tensión de compresión superpuesta para debilitar el estado de tensión de flexión dominante, reduciendo así significativamente el efecto de recuperación elástica en el estampado por embutición profunda.
En el caso de materiales sensibles a la recuperación elástica, como el acero avanzado de alta resistencia (AHSS), las operaciones posteriores al estiramiento pueden eliminar eficazmente el alabeo de las paredes laterales al convertir el gradiente de deformación elástica de tracción-compresión en la dirección del espesor de la pared lateral en una deformación elástica de tracción pura.
Tampoco debe pasarse por alto el proceso de recorte: la eliminación de material no restringido altera la distribución de rigidez de la pieza y puede provocar una recuperación elástica adicional; por lo tanto, las operaciones de recorte deben incorporarse a la secuencia completa de simulación para la predicción de la recuperación elástica.
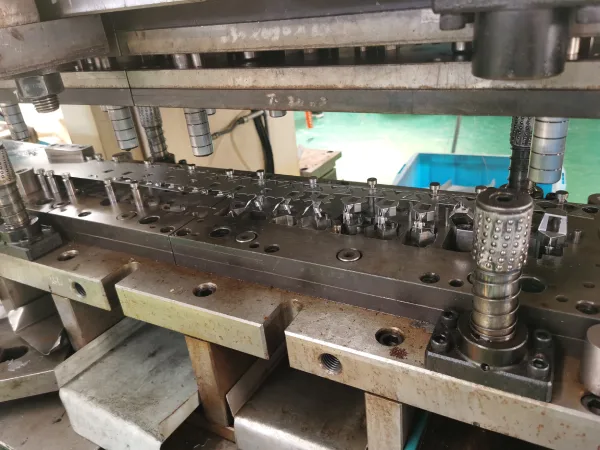
Las medidas de corrección mencionadas se realizan secuencialmente en las estaciones continuas de una prensa de transferencia, fijando finalmente la geometría de las piezas estampadas embutidas al contorno deseado.
Conclusión
En el proceso de estampado por embutición profunda, la recuperación elástica es una consecuencia inevitable de la deformación elastoplástica; sin embargo, su impacto en la precisión dimensional puede controlarse sistemáticamente mediante estrategias de compensación multinivel.
La combinación de la simulación de elementos finitos para la predicción del efecto de recuperación elástica, la compensación de la superficie de la matriz basada en la ingeniería inversa geométrica, la optimización de los parámetros del proceso y el mecanizado secundario selectivo conforma un marco integral para lograr la precisión dimensional en piezas estampadas embutidas profundamente.
Para los fabricantes de estampado de metal de embutición profunda de precisión , las ventajas de los métodos de compensación basados en simulación se reflejan directamente en ciclos de desarrollo de matrices más cortos, tasas de desperdicio minimizadas y una calidad de pieza uniforme durante todo el proceso de producción. A medida que la relación resistencia-peso de los materiales continúa mejorando en diversas industrias, las sofisticadas estrategias de compensación de recuperación elástica seguirán siendo un factor diferenciador clave en las operaciones de estampado de embutición profunda de alto rendimiento.
Para consultas sobre especificaciones técnicas, soluciones personalizadas para proyectos de estampado de metales o colaboraciones con fabricantes de equipos originales (OEM), póngase en contacto con Supro de inmediato. Nuestro equipo de ingeniería profesional está listo para ofrecerle soluciones a medida.






