
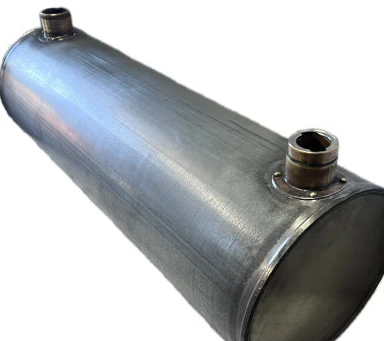






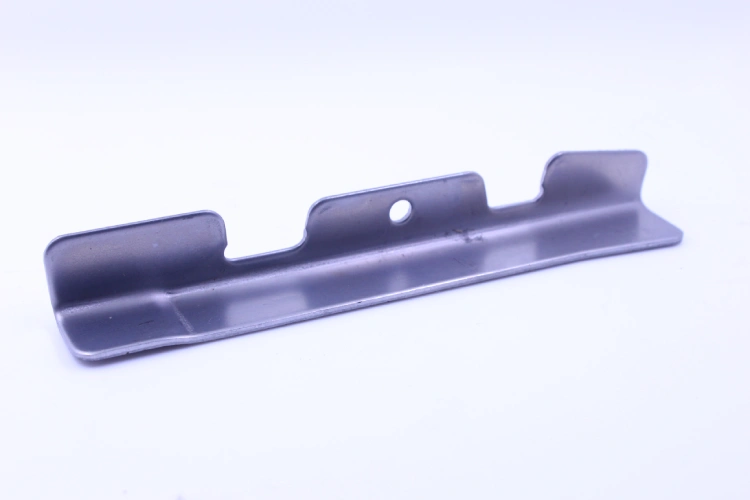
Bei Offroad-Motorrädern und Geländefahrzeugen (ATVs) zählen die Befestigungslaschen der Metall-Gastanks zu den am häufigsten übersehenen strukturellen Schwachstellen der gesamten Kraftstoffsystembaugruppe.
Unter dem ständigen Einfluss hochfrequenter Vibrationen des Motors und Torsionskräften, die über starre Verbindungsstellen übertragen werden, erfährt die Schweißnahtwurzel an der Verbindung zwischen den Befestigungslaschen und dem Metallgastank zyklische Spannungsamplituden, die allmählich zu einer mikrostrukturellen Schädigung des Materials führen. Ermüdungsrisse entstehen typischerweise an der Schweißnahtwurzel – wo die Spannungskonzentration am höchsten ist – und breiten sich entlang des Pfades der maximalen Hauptspannung in das Grundmaterial aus.
In einem dokumentierten Fall versagte eine 3 Millimeter große Befestigungslasche, die direkt an die Wand eines 1 Millimeter dicken, maßgefertigten Metallgastanks geschweißt war, unter normalen Betriebsbedingungen mehrfach. Dies unterstreicht die Bedeutung von Wandstärkenanpassung und Lastpfadgestaltung. Die Folgen beschränken sich nicht auf mechanisches Versagen: Eine gerissene Befestigungslasche beeinträchtigt die Integrität des Metallgastanks, was zu Kraftstofflecks und in der Nähe einer Zündquelle zu Brandgefahr führen kann.
Darüber hinaus führt das wiederholte Ausbessern von gerissenen Befestigungslaschen zu zusätzlichen thermischen Spannungen und mikrostrukturellen Beeinträchtigungen, wodurch nachfolgende Reparaturmaßnahmen oft unwirksam werden.
In diesem Beitrag werden die Hauptursachen für Ermüdungsbrüche an den Befestigungslaschen von kundenspezifischen Metallgastanks aus fertigungstechnischer Sicht untersucht. Es werden Konstruktionsstrategien vorgeschlagen – darunter die Verwendung von Knotenblechen zur Minderung geometrischer Spannungen und die Einführung von Gummiisolatoren –, um von einer starren Befestigungsstruktur zu einer flexiblen überzugehen und so die Übertragung zerstörerischer Schwingungsenergie auf die Schweißzone zu eliminieren.
Verständnis des Versagensmechanismus von Brüchen in den Befestigungslaschen von Metall-Gastanks
Die Ermüdungsbruchbildung an den Befestigungslaschen von Metall-Kraftstofftanks ist im Wesentlichen ein durch Spannungskonzentration bedingtes Phänomen. Risse entstehen an der Schweißnahtwurzel, wo geometrische Unregelmäßigkeiten zu lokalen Spannungen führen, die die Festigkeitsgrenze des Materials überschreiten. Unter kontinuierlicher zyklischer Belastung, die durch Motorschwingungen und die Torsion des Fahrgestells hervorgerufen wird, verschmelzen und breiten sich Mikrorisse aus. Die folgenden Abschnitte werden die Entstehungsorte dieser Risse und die Art der zyklischen Belastungen detailliert untersuchen.
Orte der Ermüdungsrissbildung
An den Befestigungslaschen von Metallgastanks entstehen Ermüdungsrisse an der Schweißwurzel – also in der Übergangszone zwischen Schweißnaht und Grundwerkstoff. An dieser Stelle tritt die höchste Spannungskonzentration innerhalb der gesamten Verbindungsgeometrie auf.
Die Schweißwurzel wirkt wie eine geometrische Kerbe: Die plötzliche Änderung der Querschnittsform, kombiniert mit mikroskopischen Schweißnahtdiskontinuitäten und der verstärkenden Wirkung der Schweißnaht selbst, erzeugt gemeinsam ein lokales Spannungsfeld, das das Dreifache der Nennspannung oder sogar mehr erreichen kann.
Unter zyklischer Belastung führt diese erhöhte Spannung zur Ansammlung von Versetzungen auf mikrostruktureller Ebene, wodurch sich schließlich Gleitbänder bilden, die zu Mikrorissen verschmelzen. Anschließend breiten sich die Risse entlang des Pfades der maximalen Hauptspannung (senkrecht zur Belastungsrichtung) in das Grundmaterial aus .
Die Schweißnaht weist kleine, prozessbedingte Defekte auf ; daher wird der größte Teil der Dauerfestigkeit durch die Ausbreitung dieser Mikrorisse bis zu kritischen Größen verbraucht. Dies verdeutlicht, warum die Geometrie der Schweißwurzel – einschließlich Wurzelradius und Nahtwinkel – maßgeblich für die Dauerfestigkeit von Befestigungskonstruktionen aus Metall für Gastanks ist.
Quellen zyklischer Belastungen in Offroad-Anwendungen
Bei Offroad-Anwendungen stammen die zyklischen Belastungen, die zum Ermüdungsbruch der Befestigungslaschen des Metall-Kraftstofftanks führen, hauptsächlich aus zwei Quellen: hochfrequenten Vibrationen, die durch den Motor verursacht werden, und Torsionsverformungen des Rahmens.
Die harmonischen Schwingungen des Motors – insbesondere bei Einzylinder- und V-Twin-Motoren, wie sie bei Motorrädern und ATVs üblich sind – erzeugen kontinuierliche Schwingungskräfte, die direkt über starre Befestigungsverbindungen übertragen werden. Wird ein Metallkraftstofftank ohne Schwingungsdämpfung direkt und fest mit dem Rahmen verschraubt, üben diese Schwingungen wechselnde Spannungen auf die Schweißnahtwurzel aus, deren Frequenzen der Motordrehzahl entsprechen – typischerweise mehrere hundert Schwingungen pro Minute im Betrieb.
Gleichzeitig erfährt der Rahmen bei Fahrten über unwegsames Gelände eine Torsionsverformung; diese zyklische Torsion wird in Biegemomente außerhalb der Ebene an den Befestigungslaschen des Metallgastanks umgewandelt.
Die kombinierte Wirkung dieser Belastungen erzeugt einen komplexen mehrachsigen Spannungszustand an der Schweißnahtwurzel, wobei sowohl die Spannungsamplitude als auch die mittlere Spannung gemeinsam die Geschwindigkeit der Ermüdungsschädigung bestimmen.
Anders als bei gleichmäßiger Fahrt auf Autobahnen ist die Befestigungsstruktur im Gelände Belastungen unterschiedlicher Stärke und häufigen Überlastungen ausgesetzt – beispielsweise durch Aufprall auf Steine, Festfahren in Spurrillen und Landungen nach Sprüngen. All dies kann zu lokalem Nachgeben führen und die Rissbildung beschleunigen. Daher kann ein speziell für den Straßenverkehr entwickelter Metallkraftstofftank im Gelände ohne entsprechende Anpassungen der Befestigungsstruktur schnell versagen.
Konstruktionsprinzipien für ermüdungsbeständige Befestigungslaschen an Metallgastanks
Der Schlüssel zur Konstruktion ermüdungsbeständiger Befestigungslaschen für kundenspezifische Metallgastanks liegt in zwei Kernmaßnahmen: der Reduzierung der Spannungskonzentration an Schweißnähten durch geometrische Optimierung – durch Hinzufügen von Verstärkungsblechen und Glätten der Übergänge – und der Entkopplung des Metallgastanks von der Resonanz des Fahrzeugrahmens durch die Integration von Gummiisolatoren, wodurch eine direkte Schwingungsübertragung vermieden wird.
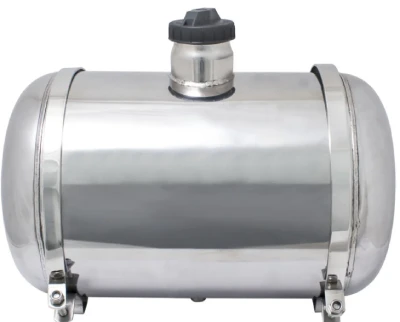
Optimierung der Geometrie von Befestigungslaschen für Metallgastanks zur Minderung von Spannungskonzentrationen
Die Hauptursache für Ermüdungsbrüche an den Befestigungslaschen von Metall-Gastanks ist die Spannungskonzentration an der Schweißnahtwurzel. Aufgrund abrupter Änderungen der Querschnittsgeometrie kann die Nennspannung an dieser Stelle um das Dreifache oder mehr erhöht sein. Die wirksamste Gegenmaßnahme ist die Glättung des Lastpfads: Durch das Anbringen von Knotenblechen oder Kehlnahtradien zwischen den Befestigungslaschen und der Metall-Gastankwand wird das Biegemoment auf eine größere Fläche verteilt.
Knotenbleche – typischerweise dreieckig oder kehlenförmig – reduzieren den Spannungskonzentrationsfaktor (SCF), indem sie die Steifigkeitsübergangslänge erhöhen und dadurch die Spitzenspannung an der Schweißnahtwurzel effektiv senken.
Bei der Fertigung von Metallgastanks empfiehlt es sich, sofern der Platz es zulässt, an der Verbindungsstelle zwischen den Befestigungslaschen und dem Tank einen Verrundungsradius von mindestens 6 Millimetern zu verwenden . Darüber hinaus kann die Ausrichtung der Befestigungslochachsen parallel zur Hauptschwingungsrichtung die Auslenkung aus der Ebene minimieren.
Diese geometrischen Modifikationen führen bei Laserschneid- und Umformprozessen nur zu einem minimalen Kostenanstieg , verlängern aber die Ermüdungslebensdauer erheblich – typischerweise verdoppeln oder verdreifachen sie die Lebensdauer von maßgefertigten Metallgastanks unter extremen Offroad-Bedingungen.
Übergang von starrer zu flexibler Montage
Selbst bei perfekter Geometrie bergen mit starren Schraubverbindungen befestigte Metallkraftstofftanks Risiken, da die Halterungen Motorschwingungen und Torsionskräfte des Chassis direkt übertragen. Die Lösung besteht in der Entkopplung des Metallkraftstofftanks vom Chassis mithilfe von elastischen Schwingungsdämpfern.
Durch die Integration von Gummibuchsen oder Schwingungsisolatoren an jedem Befestigungspunkt und die Konstruktion von Befestigungslaschen mit ausreichendem Freiraum (typischerweise 2–3 mm radialer Freiraum) zur Aufnahme der Isolatoren wird der Übertragungsweg für hochfrequente Harmonische effektiv unterbrochen.
Aus Sicht der Herstellung von Metallkraftstofftanks erfordert dies das Vorstanzen eines größeren Befestigungslochs und gegebenenfalls das Hinzufügen einer Stahlhülse, um zu verhindern, dass die Gummibuchse unter Drehmoment herausgedrückt wird.
Die flexible Lagerung eliminiert die zyklischen Spannungen, die zur Rissbildung führen, und verlagert den Ausfallmechanismus von Ermüdung auf normalen Verschleiß der Isolatoren – die als Verschleißteile ausgetauscht werden müssen und keine strukturellen Reparaturen erfordern. Für jeden Metallgastank, der für den Einsatz auf unbefestigten Straßen vorgesehen ist, ist die Verwendung von Gummiisolatoren bereits in der Konstruktionsphase zwingend vorgeschrieben.
Nur 4 Schritte
Online-kundenspezifische Metallfertigungsteile
Wenden Sie sich an unser Expertenteam und erleben Sie die Effizienz und die wirtschaftlichen Vorteile digitaler Dienstleistungen im Metallbau.
Designdateien hochladen
STL , STEP (.stp), IGES (.igs), (.ZIP) oder PDF.
Seien Sie auch ein Muster oder eine Idee
Angebots- und Designanalyse
Sofortige Fabrikangebote und DfM-Berichte, die günstigste Lösung.
Die Fertigung beginnt
Digitale Prozesse können Bestellaufgaben innerhalb von 24 Stunden anstoßen.
Pünktliche Lieferung
Einhalten von Lieferversprechen, die von über 3000 Käufern des globalen Unternehmens genehmigt wurden.
Materialauswahl und Schweißqualitätsaspekte für die Montage von Befestigungslaschen an kundenspezifischen Metallgastanks
Bei den Befestigungslaschen von Metallgastanks sind die Materialauswahl und die Schweißqualität entscheidend für die Dauerfestigkeit. Unpassende Materialkombinationen – beispielsweise Unterschiede in den Wärmeausdehnungskoeffizienten oder der Festigkeit – können Eigenspannungen erzeugen und dadurch die Dauerfestigkeit verringern. Ungeeignete Schweißparameter können zu Porosität und mangelnder Verschmelzung führen, die beide als Ausgangspunkte für Risse dienen können.
Materialverträglichkeit und Formbarkeit von Befestigungslaschen mit Metallgastanks
Die Materialverträglichkeit zwischen den Befestigungslaschen und den Wänden des kundenspezifischen Metallgastanks ist ein entscheidender Faktor für die Dauerfestigkeit. Wird eine 3 mm dicke Lasche direkt an eine 1 mm dicke Tankwand geschweißt , führt der erhebliche Dickenunterschied zu einer starken Steifigkeitsdiskontinuität an der Schweißnaht. Der dickere Bereich behindert die natürliche Verformung der dünneren Tankwand unter Last, was zu einer Spannungskonzentration an der Schweißnahtwurzel und einer deutlichen Reduzierung der Dauerfestigkeit führt.
Bei der Massenfertigung von Metallgastanks sollte die Dicke der Befestigungslaschen idealerweise innerhalb von 1 Millimeter der Tankwandstärke liegen, oder es sollte eine konische Übergangskonstruktion verwendet werden, um eine allmähliche Änderung der Steifigkeit zu gewährleisten.
Darüber hinaus müssen die Wärmeausdehnungskoeffizienten der Befestigungslaschen und des kundenspezifischen Metall-Gastankmaterials gut aufeinander abgestimmt sein; das Verschweißen ungleicher Legierungen kann während der Abkühlung zu Eigenspannungen führen, wodurch die Dauerfestigkeit der Verbindung verringert wird.
Aluminiumlegierungen wie 5052 und 5083 werden häufig für Metallgastanks verwendet, ihre hohe Wärmeleitfähigkeit und die Eigenschaften ihrer Oxidschicht erfordern jedoch spezielle Schweißverfahren. Ebenso wichtig ist die Umformbarkeit: Das Flanschmaterial muss Biege- und Umformvorgängen standhalten, ohne dass Mikrorisse entstehen , die später als Ausgangspunkte für Ermüdungsrisse dienen könnten.
Schweißverfahren und Qualitätssicherung
Die Dauerfestigkeit geschweißter Befestigungslaschen für Gastanks hängt primär von der Schweißnahtgeometrie und den Prozessparametern ab. Der Übergang zwischen Schweißnaht und Grundwerkstoff – insbesondere der Wurzelradius und die Seitenwinkel – bestimmt direkt den Spannungskonzentrationsfaktor an der Verbindungsstelle.
Bei der Prozesskontrolle während des Schweißens von Metallgastanks müssen Probleme wie unvollständige Verschmelzung, Porosität und Hinterschneidungen – Defekte, die scharfe Kerben erzeugen und dadurch die Rissbildung beschleunigen – berücksichtigt werden.
Die Schweißparameter – einschließlich Wärmeeinbringung, Schweißgeschwindigkeit und Schutzgaszusammensetzung – müssen für jede Materialkombination optimiert werden, da die zulässigen Parameterbereiche bei verschiedenen Legierungen erheblich variieren.
Für die Qualitätskontrolle in der Produktion ist eine Sichtprüfung allein nicht ausreichend; zur Erkennung von Unregelmäßigkeiten an der Schweißwurzeloberfläche sollten Eindringprüfungen (PT) oder Magnetpulverprüfungen (MT) durchgeführt werden.
Für jeden kundenspezifischen Metallgastank, der für extreme Einsatzbedingungen vorgesehen ist, ist eine schriftliche Schweißverfahrensspezifikation (WPS) zusammen mit dem entsprechenden Prozessqualifizierungsbericht (PQR) eine unverzichtbare Voraussetzung, um die Wiederholbarkeit der Verbindungsqualität und die Vorhersagbarkeit der Ermüdungslebensdauer zu gewährleisten.
Fallstudie zu Metallgastanks – Ein systematischer Ansatz zur Vermeidung von Ausfällen
Konstruktionsprinzipien müssen in der Praxis validiert werden. Die folgende Fallstudie dokumentiert zwei Fälle von Versagen der Befestigungslaschen eines Metallgastanks im Betrieb. Durch eine systematische Ursachenanalyse der Geometrie, der Materialien und der Verbindungsmethoden wurde schließlich eine gezielte Neukonstruktion umgesetzt, die zu einer dauerhaften und nachvollziehbaren Lösung führte.
Problem Identification
Ein an einem Geländefahrzeug (ATV) montierter Metallgastank wies an den Schweißnahtübergängen seiner Befestigungslaschen wiederholt Risse auf; zwei zuvor durchgeführte Reparaturen vor Ort waren jeweils innerhalb von weniger als 50 Betriebsstunden gescheitert. Die Untersuchung ergab, dass die Laschen aus 3 mm dickem, kohlenstoffarmem Stahl gefertigt und direkt an die 1 mm dicke Tankwand geschweißt waren – dieser Dickenunterschied verursachte einen signifikanten Steifigkeitsübergang an der Verbindungsstelle.
Eine Finite-Elemente-Analyse bestätigte, dass der Spannungskonzentrationsfaktor an der Schweißnahtwurzel unter der kombinierten Wirkung von Vibrations- und Torsionsbelastungen 4.0 überstieg – weit höher als die Dauerfestigkeitsgrenze des Materials unter dem beobachteten zyklischen Spektrum.
Darüber hinaus überträgt die starre Schraubverbindung sämtliche Motorschwingungen direkt auf den Schweißbereich, und es wurden keine Entkopplungsmaßnahmen getroffen. Eine Sichtprüfung ergab, dass sich bereits Risse an der Schweißwurzel gebildet hatten und sich entlang der Wurzel in Richtung des dünneren Grundwerkstoffs ausbreiteten.
Daher wurde die Hauptursache dieses Phänomens im Metallgastank in zwei Punkten gefunden: erstens in der geometrischen Spannungskonzentration aufgrund der plötzlichen Dickenänderung und zweitens im Fehlen von Maßnahmen zur Schwingungsentkopplung.
Engineering-Lösungen
Zunächst wurden zwei dreieckige Versteifungen zwischen der Lasche und dem Metallgastank angebracht, wodurch der Übergangsradius von praktisch null auf eine 6 Millimeter große Abrundung vergrößert wurde. Dadurch konnte die maximale Spannung um mehr als 40 % reduziert werden.
Zweitens wurden die Befestigungslöcher auf 10 Millimeter vergrößert und mit Gummibuchsen (Shore-A-Härte 60) und inneren Stahlhülsen versehen, wodurch die starre Befestigungsstruktur in eine elastomerisolierte Schnittstelle umgewandelt wurde und hochfrequente Vibrationen um etwa 80 % gedämpft wurden.
Drittens wurde der Schweißprozess für die Metallgastanks überarbeitet: Die Wärmeeinbringung wurde um 15 % reduziert, die Schweißgeschwindigkeit erhöht und die Schweißraupen nach dem Schweißen geschliffen, um glatte Kehlnähte zu erhalten und so scharfe Kerben zu vermeiden.
Der verbesserte Metallgastank wurde einer beschleunigten Ermüdungsprüfung unterzogen, die 500 Stunden unter extremen Geländebedingungen entsprach; dabei wurde keine Rissbildung beobachtet. Diese Fallstudie bestätigt, dass in anspruchsvollen Umgebungen die gleichzeitige Berücksichtigung geometrischer Spannungskonzentrationen und struktureller Probleme der Lastübertragung entscheidend für die zuverlässige Funktion der Befestigungslaschen ist.
Qualitätssicherung und Validierung von Metallgastanks
Zur Validierung der Dauerfestigkeit von Befestigungslaschen an Metallgastanks sind zwei sich ergänzende Ansätze erforderlich: die Durchführung beschleunigter Dauerfestigkeitsprüfungen, um deren Haltbarkeit unter simulierten Betriebsbelastungen zu bestätigen, und die Implementierung einer Qualitätskontrolle auf Produktionsebene, um die Konsistenz der Schweißnahtgeometrie und die Materialkonformität sicherzustellen.
Ermüdungsprüfverfahren für Befestigungslaschen aus Metall für Gastanks
Zur Validierung der Konstruktion von Befestigungslaschen für Metallgastanks müssen beschleunigte Ermüdungsprüfungen das tatsächliche Lastspektrum im Betrieb nachbilden – das heißt, eine Kombination aus motorbedingten Vibrationen (typischerweise 50–200 Hz) und Torsionskräften am Fahrgestell, die durch unebenes Gelände verursacht werden.
Ein servohydraulischer Aktor bringt sinusförmige oder rechteckige zyklische Belastungen an den Befestigungslöchern an, während Dehnungsmessstreifen die Reaktion an der Schweißwurzel überwachen. Die Prüfdauer sollte auf mindestens 2 × 10⁶ Zyklen ohne Rissbildung eingestellt werden, was einer zweifachen Sicherheitsmarge für die Lebensdauer entspricht. Erhöhte Temperaturbedingungen (z. B. 60 °C) können berücksichtigt werden, um die thermische Schädigung in der Schweißzone zu erfassen.
Produktionskontrolle für Metallgastanks
Bei der Herstellung von Metallgastanks ist Konsistenz die Grundlage für Zuverlässigkeit.
Die Wurzelgeometrie jeder Flanschschweißung – Kehlnahtradius, Nahtwinkel und Verstärkungshöhe – muss mithilfe von Schweißnahtlehren anhand der genehmigten Konstruktionszeichnungen überprüft werden. Mindestens 10 % der Bauteile jeder Charge sollten einer Eindringprüfung unterzogen werden, um oberflächennahe Fehler an der Schweißnahtwurzel zu erkennen.
Zusätzlich gewährleisten Maßprüfungen der Befestigungslochdurchmesser und Buchsenspiele die korrekte Montage der Schwingungsdämpfer. Die Schweißparameter für Metallgastanks – Stromstärke, Spannung und Schweißgeschwindigkeit – werden kontinuierlich über ein Datenerfassungssystem überwacht; jede Abweichung von mehr als ±5 % der zulässigen Prozessparameter führt zu einer automatischen Abschaltung, um Korrekturmaßnahmen zu ermöglichen.
Als spezialisierter Hersteller von Metallgastanks kombiniert Supro diese Kontrollmaßnahmen mit rückverfolgbaren Materialzertifikaten, um robuste Konstruktionen in konsistente, zuverlässige Produkte umzuwandeln, die den anspruchsvollen Anforderungen des Flottenbetriebs stets gerecht werden.
Auf der Suche nach einem zuverlässigen kundenspezifischen Blechbearbeitungsunternehmen?
Sprechen Sie mit dem Expertenteam von Supro MFG
Kontaktieren Sie uns für wettbewerbsfähige Preise ab Werk,
und eine vollständige Palette von technischen Support-Services.
Fazit
Die Ermüdungsbruch von Befestigungslaschen an Metallgastanks ist kein unvorhersehbarer Ausfallmechanismus – es handelt sich um ein Konstruktions- und Fertigungsproblem mit einer klaren Ursache und quantifizierbaren Gegenmaßnahmen.
Spannungsspitzen lassen sich durch größere Kehlnahtradien und Verstärkungsplatten vermeiden; Gummiisolatoren isolieren den Gaszylinder von Vibrationen; die Materialstärken können aufeinander abgestimmt werden, um Steifigkeitsunterschiede auszuschließen; und die Schweißnahtgeometrie kann durch qualifizierte Verfahren und Nachbearbeitung kontrolliert werden. Sowohl praktische Erfahrungen als auch beschleunigte Tests haben bestätigt, dass die Berücksichtigung dieser Faktoren in der Konstruktionsphase eine vorhersehbare und längere Lebensdauer der Montagekonstruktionen von kundenspezifischen Metallgastanks gewährleistet.
Supro ist ein professioneller Hersteller von kundenspezifischen Metallgastanks. Mit modernster Ausrüstung, langjähriger Fertigungserfahrung und einem professionellen Ingenieurteam bieten wir über 3,000 Unternehmen weltweit perfekte, maßgeschneiderte Metallgastanklösungen sowie verbindliche Herstellerangebote.
Sollten Sie technische Beratung, Systemdesign oder Produktspezifikationen benötigen, können Sie sich jederzeit gerne an unser Ingenieurteam wenden.






