Beiträge nach Kategorie filtern

Blechbearbeitungsdienstleistungen

Der vollständige Leitfaden zur automatisierten Blechbearbeitung: Produktionseffizienz steigern

Angesichts immer kürzerer Lieferzyklen, extrem hoher Toleranzanforderungen und der Marktnachfrage nach Kleinserienfertigung mit hoher Individualisierung treten die Grenzen traditioneller Blechbearbeitungsprozesse immer deutlicher zutage. Als professioneller Hersteller automatisierter Blechbearbeitungsanlagen weiß Supro, dass der Schlüssel zur Überwindung dieser Hürden in der Integration fragmentierter Prozessschritte zu einem kohärenten, adaptiven Produktionssystem liegt. Moderne automatisierte Blechbearbeitung geht weit über die bloße Aneinanderreihung von Anlagen hinaus. Sie nutzt den digitalen Faden, um eine durchgängige Datenkonnektivität vom Design bis zur Auslieferung zu gewährleisten. In Kombination mit flexiblen Ausführungseinheiten und Echtzeit-Entscheidungsalgorithmen entsteht so ein reaktionsschnelles, qualitätskonstant intelligentes Produktionsökosystem. Der Kernnutzen der automatisierten Blechbearbeitung liegt in der Bewältigung zweier zentraler Herausforderungen in der High-End-Fertigung: außergewöhnliche Qualitätskonstanz und Resilienz komplexer Lieferketten. Beispielsweise hält Supro durch geschlossene Prozesssteuerung beim Laserschneiden und adaptive Winkelkompensationssysteme beim Biegen Chargentoleranzen innerhalb von ±0.1 Millimetern ein. Gleichzeitig reduzieren die automatisierte Produktionsplanung und Materialzuweisung die Umrüstzeiten bei Mehrproduktaufträgen um 70 %.
Der vollständige Leitfaden zur automatisierten Blechbearbeitung: Effizientere Produktion – Mehr erfahren »

kundenspezifische Edelstahl-Metallsockelteile

Biegeverfahren für Edelstahlbleche: Ein praktischer Leitfaden

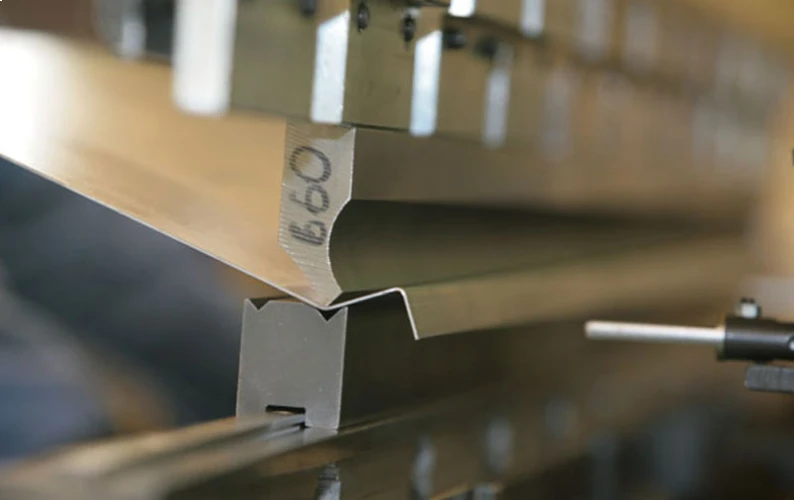
Im Bereich der Beschaffung und Fertigung von Edelstahlblechen ist das Biegen von Edelstahlblechen weit mehr als ein einfacher Umformprozess. Die hohe Kaltverfestigung, die ausgeprägte Rückfederung und die relativ geringe Wärmeleitfähigkeit von Edelstahlsorten wie 304 und 316 unterscheiden das Biegen von Edelstahlblechen deutlich von dem von gewöhnlichem kohlenstoffarmem Stahl. Daher erfordert diese Technologie ein hohes Maß an Fachwissen und Prozesskontrolle. Unsachgemäße Biegetechniken können zu Rissen, ungleichmäßigen Biegewinkeln, Oberflächenbeschädigungen oder übermäßigem Werkzeugverschleiß führen und somit die strukturelle Integrität der Bauteile und die Lieferkosten direkt beeinträchtigen. Dieser Artikel analysiert systematisch den Biegeprozess von Edelstahlblechen – von der Materialauswahl über die präzise Werkzeug- und Anlagenkonfiguration bis hin zu den Prozessparametern und Strategien zur Rückfederungssteuerung –, um eine hohe und gleichbleibende Biegequalität zu erzielen. Ob für Rapid Prototyping oder die großflächige kundenspezifische Fertigung von Edelstahlblechen: Die Beherrschung dieser Prinzipien ist die Grundlage für die Sicherstellung der Bauteilleistung und die Kostenkontrolle.

Biegeverfahren für Edelstahlbleche: Ein praktischer Leitfaden Weiterlesen »

Biegebügel aus Aluminiumlegierungsblech

Materialauswahl für das Biegen von Aluminiumblechen

Im Bereich des Präzisionsbiegens von Aluminiumblechen gilt ein grundlegendes Prinzip: Die Materialauswahl ist entscheidend für die Prozesszuverlässigkeit und die Bauteilleistung. Häufige Defekte – wie Risse, ungleichmäßige Rückfederung und Oberflächenkratzer – entstehen selten allein durch Verarbeitungsfehler, sondern typischerweise durch Diskrepanzen zwischen Materialeigenschaften und Prozessanforderungen. Den Biegeprozess von Aluminiumblechen lediglich als Umformung zu betrachten, greift zu kurz; er ist im Kern die präzise Reaktion der Mikrostruktur des Materials auf komplexe Spannungszustände. Daher sollte die Biegekonstruktion beim Aluminiumblechbiegen nicht auf dem vorhandenen Blechmaterial basieren. Stattdessen ist eine sorgfältige Analyse der Biegegeometrie, der funktionalen Anforderungen und der Verformungseigenschaften des Materials unerlässlich, um das optimale Material und die optimale Wärmebehandlung für das Aluminiumblechbiegen auszuwählen. Dies erfordert ein tiefes Verständnis dafür, wie Materialeigenschaften – wie Elastizitätsmodul, Streckgrenze und Dehnung – die Rückfederung und den minimalen Biegeradius direkt beeinflussen. Ziel dieses Beitrags ist es, professionellen Beschaffungs- und Entwicklungsteams einen systematischen Rahmen für die Materialauswahl zu bieten.

Materialauswahl für das Biegen von Aluminiumblechen Weiterlesen »

Walzenbiegedienstleistungen

Leitfaden zum Walzenbiegeprozess

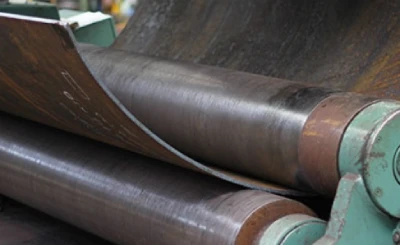
Das Walzbiegen ist weit mehr als nur eine einfache Blechumformung. Es handelt sich um einen systematischen Fertigungsprozess, der flache Platten durch präzise Steuerung der elastisch-plastischen Verformung in Bauteile mit konstanter oder variabler Krümmung umwandelt. In Branchen wie dem Schwermaschinenbau, dem Druckbehälterbau und der Luft- und Raumfahrt hängt die Umsetzung jeglicher Konstruktionsvorgaben von einem tiefen Verständnis und der präzisen Ausführung des Blechbiegens ab. Die zentralen Herausforderungen bestehen darin, die durch die Nichtlinearität des Materials verursachte Rückfederung vorherzusagen und zu kontrollieren und gleichzeitig eine gleichmäßige Krümmung über die gesamte Werkstücklänge zu gewährleisten. Ein vorhersagbarer, wiederholbarer und effizienter Walzbiegeprozess beeinflusst direkt die Gesamtprojektkosten, die Lieferzeit und die strukturelle Integrität des Endprodukts. Unkontrollierte Rückfederung, übermäßige Abweichungen von der Geradheit der Biegekanäle oder Oberflächenfehler führen zu Nachbearbeitung, Materialverschwendung und Montageverzögerungen. Daher ist die Weiterentwicklung des Walzbiegeprozesses von einem erfahrungsabhängigen Handwerk zu einer vorhersagbaren, auf Materialwissenschaft und Prozessdaten basierenden Ingenieurdisziplin entscheidend für die Zuverlässigkeit der Lieferkette. Dieser Leitfaden

Anleitung zum Walzenbiegeverfahren Weiterlesen »

Mindestbiegeradius für Blech

Berechnung des Biegeradius von Blechen: In welchem ​​Verhältnis steht er zur Blechdicke?

In der Präzisionsblechbearbeitung ist die genaue Berechnung und Spezifikation des Biegeradius entscheidend für die Verbindung zwischen Designfunktionalität und Fertigungsrealisierbarkeit. Die Beziehung zur Blechdicke ist keine einfache lineare Proportionalität, sondern eine komplexe gekoppelte Gleichung, die Materialmechanik, plastische Verformung und Prozesssteuerung umfasst. Ein häufiges Missverständnis beruht allein auf der Faustregel „1 × Materialdicke“ zur Berechnung des Biegeradius, was oft zu Qualitätsrisiken wie äußeren Mikrorissen, Dimensionsinstabilität oder übermäßiger Rückfederung führt. Für Beschaffungs- und Konstruktionsentscheidungen ist das Verständnis des grundlegenden Zusammenhangs zwischen Biegeradius und Blechdicke – insbesondere der Dehnungssteuerungslogik basierend auf dem dimensionslosen Verhältnis von Dicke zu Radius (t/R) und den dynamischen Eigenschaften des K-Faktors bei der Berechnung der abgewickelten Länge – eine technische Voraussetzung für die Bewertung der Prozessfähigkeiten von Lieferanten und die Kontrolle von Projektkosten und -risiken. Diese Arbeit analysiert diesen Zusammenhang systematisch und bietet einen vollständigen Konstruktionsrahmen von der Berechnung des Biegeradius bis zur Simulationsverifizierung. Ziel ist es, …

Berechnung des Biegeradius von Blechen: Wie hängt er mit der Blechdicke zusammen? Weiterlesen »

Werkzeugkasten zum Biegen von Aluminiumblechen

Prozessleitfaden zur Herstellung kundenspezifischer Blechboxen

Im hochgradig individualisierten Industriesektor geht die Fertigung kundenspezifischer Blechboxen längst über einfaches Schneiden und Schweißen hinaus. Sie stellt ein komplexes Systementwicklungsprojekt dar, das fortschrittliche Materialwissenschaft, präzise Konstruktion und strenge Prozesskontrolle vereint. Als Hersteller von Blechboxen mit über 20 Jahren Erfahrung weiß Supro genau, dass ein erfolgreiches Projekt mit der präzisen Umsetzung von Konzeptentwürfen in fertigungsgerechte, montagefähige und zuverlässige Produkte beginnt. Dieser Erfolg hängt nicht nur von der Leistungsfähigkeit der Anlagen ab, sondern auch von der synergetischen Integration von Technologie und handwerklichem Können. Dieser Artikel analysiert systematisch den gesamten Fertigungsprozess von Blechboxen – von der Konzeptentwicklung über die Fertigungsanalyse, die Präzisionsbearbeitung und die Oberflächenbehandlung bis hin zur abschließenden Validierung. Er beleuchtet die Kerntechnologien, Qualitätskontrollpunkte und Best Practices in jeder Phase und soll Ihnen verdeutlichen, wie ein standardisierter, technischer Fertigungsprozess die Designvorgaben in Blechboxen umsetzt, die strengste Spezifikationen erfüllen.

Anleitung zum Herstellungsprozess von kundenspezifischen Blechboxen Weiterlesen »

Kundenspezifischer Schaltschrank aus Edelstahl

Maßgefertigte Edelstahl-Außenschränke: Gebaut für raue Umgebungen

Die Schutzwirkung handelsüblicher Edelstahl-Außenschränke erweist sich oft als unzureichend, wenn sie komplexen, dynamischen und vielschichtigen Umwelteinflüssen ausgesetzt sind. Die Herausforderungen, denen Edelstahl-Außenschränke begegnen, gehen weit über Regenwasser hinaus. Sie umfassen ein synergistisches Netzwerk aus chemischer und elektrochemischer Korrosion, physikalischen und mechanischen Belastungen, Witterungseinflüssen und der Beeinträchtigung des internen Mikroklimas – einschließlich Feuchtigkeitseintritt durch den „Atmungseffekt“ aufgrund von Temperaturunterschieden. Jede nicht speziell ausgelegte Schweißnaht, jedes nicht an die Standortbedingungen angepasste Bauteil und jedes Dichtungsmaterial, das nicht für extreme Temperaturbereiche geeignet ist, kann zum Ausfall des Schranks führen. Als spezialisierter Hersteller von kundenspezifischen Edelstahl-Außenschränken ist sich Supro bewusst, dass die Zuverlässigkeit davon abhängt, jeden Schrank als ein System zu betrachten, das ein Gleichgewicht mit seinem spezifischen Umweltbelastungsfeld benötigt. Dieser Artikel untersucht systematisch aus ingenieurtechnischer Sicht, wie kundenspezifische Edelstahl-Außenschränke durch wissenschaftliche Materialauswahl, Konstruktion, Dichtungstechnik und Umweltvalidierung eine umfassende Leistungsfähigkeit erreichen – vom Korrosionsschutz und der mechanischen Stabilität bis hin zur Klimaanpassung.

Maßgefertigte Edelstahl-Außenschränke: Gebaut für raue Umgebungen Mehr erfahren »

kundenspezifische Edelstahl-Metallsockelteile

Biegen von Edelstahlblechen: Ursachen und Lösungen für Risse

Rissbildung beim Biegen von Edelstahlblechen ist nicht nur ein Fertigungsfehler. Sie beeinträchtigt direkt die strukturelle Integrität des Produkts, die langfristige Korrosionsbeständigkeit und die Gesamtbetriebskosten von Endprojekten. Das Verständnis der technischen Ursachen von Biegerissen in Edelstahlblechen ist entscheidend für das Management von Qualitätsrisiken in der Lieferkette und die Bewertung der technischen Kompetenzen von Lieferanten. Biegerisse in Edelstahlblechen stellen im Wesentlichen Materialversagen unter Biegebeanspruchung dar. Die Hauptursachen liegen in der Materialwissenschaft: Austenitische Edelstähle (z. B. 304) und ferritische Edelstähle (z. B. 430) weisen grundlegende Unterschiede in ihrer Kaltverfestigung und Duktilität auf. Verläuft die Walzrichtung des Materials parallel zur Biegelinie, wird die Richtung der geringsten Duktilität ausgenutzt, wodurch das Risiko von Biegerissen deutlich steigt. Zweitens führt eine unsachgemäße Steuerung des Biegeprozesses von Edelstahlblechen – beispielsweise durch die Verwendung eines minimalen Biegeradius unterhalb der Materialgrenze – direkt zu Faserrissen an der Oberfläche. Ein robuster Biegeprozess für Edelstahlbleche muss daher systematisch die folgenden Aspekte berücksichtigen:

Biegen von Edelstahlblechen: Ursachen und Lösungen für Risse Weiterlesen »

Blechbiegeformen

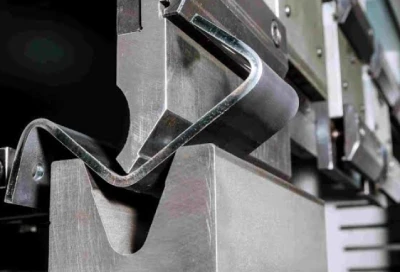
Der vollständige Leitfaden zum CNC-Blechbiegen

Ein herausragender CNC-Blechbiegeprozess ist mehr als nur ein Biegevorgang; er ist ein durchdachtes, präzises System, das mit der fertigungsgerechten Konstruktion (Design for Manufacturability, DFM) beginnt, sich über die präzise Programmierung erstreckt und schließlich durch eine strenge Prozesskontrolle realisiert wird. Der Kernnutzen des CNC-Blechbiegens liegt in der systematischen Senkung der Gesamtbetriebskosten (Total Cost of Ownership, TCO) durch eine fehlerfreie Fertigung. Technisch gesehen resultieren Kostenüberschreitungen und Lieferverzögerungen häufig aus einer unzureichenden Abschätzung der Rückfederungseigenschaften des Materials und Interferenzen in der Biegesequenz während der Konstruktionsphase. Ein ausgereiftes CNC-Blechbiegesystem basiert auf dynamischen K-Faktor-Berechnungen, Rückfederungskompensationsmodellen auf Basis der Streckgrenze des Materials und der präzisen Steuerung der Werkzeugspannungsverteilung. Diese Faktoren bestimmen direkt die Konsistenz, die Montagegenauigkeit und die Langzeitstabilität der CNC-Blechbiegeteile. Dieser Artikel beschreibt systematisch den professionellen Prozessablauf des CNC-Blechbiegens – von der fertigungsgerechten Konstruktion (DFM) über die Prozessplanung und Werkzeugauswahl bis hin zur Qualitätskontrolle – mit dem Ziel, die Bauteilleistung zu optimieren und Kosten zu senken. Die zentrale Rolle der Präzisions-CNC-Technik.

Der vollständige Leitfaden zum CNC-Blechbiegen Weiterlesen »

Biegebügel aus Aluminiumlegierungsblech

Biegen von Aluminiumblech ohne zu brechen: Eine vollständige Anleitung

Im Bereich der Metallumformung ist das Biegen von Aluminiumblech ohne Rissbildung nicht einfach eine Frage der Parameteranpassung, sondern ein systematischer Entwicklungsprozess, der die Synergie von Materialwissenschaft, Verformungsmechanik und Präzisionswerkzeugtechnik erfordert. Rissbildung ist weit mehr als nur eine Oberflächenunregelmäßigkeit; sie unterbricht direkt die Faserstruktur des Materials und führt zu einem drastischen Rückgang der strukturellen Integrität, der dynamischen Dauerfestigkeit und der Spannungsrisskorrosionsbeständigkeit des Bauteils. Der Schlüssel zu einem erfolgreichen Biegeprozess von Aluminiumblech liegt im tiefen Verständnis und der präzisen Kontrolle seines einzigartigen plastischen Fließverhaltens und seiner Versagensmechanismen. Basierend auf metallurgischen Prinzipien und ingenieurtechnischer Praxis analysiert diese Arbeit systematisch den gesamten Biegeprozess von Aluminiumblech – von der Legierungsauswahl und Dehnungsberechnung bis zur Werkzeugoptimierung – und bietet einen praktischen, professionellen Lösungsrahmen zur Vermeidung von Biegerissen. Grundlagen der Werkstoffkunde – Verständnis der Eigenschaften beim Biegen von Aluminiumblech. Bei der Planung von Projekten zum Biegen von Aluminiumblech hängt der Erfolg primär von … ab.

Aluminiumblech biegen ohne zu brechen: Eine vollständige Anleitung Weiterlesen »

elektrischer Klemmenkasten

Herstellung von Anschlusskästen: Strategien zur Vermeidung von Oberflächenfehlern

Bei Anschlusskästen, die bestimmten Schutzarten (NEMA/IEC) entsprechen müssen, ist die Oberflächenintegrität weit mehr als nur eine Frage der Optik. Tiefe Eindellungen und durchdringende Kratzer wirken als Spannungskonzentrationspunkte. In vibrierenden oder feuchten Umgebungen können sie den Verschleiß der Beschichtung deutlich beschleunigen und Spaltkorrosion verursachen, wodurch die langfristige Zuverlässigkeit der internen elektrischen Komponenten gefährdet wird. Die Ursachen dieser Defekte lassen sich typischerweise auf Verschleiß der Klebeverbindung zwischen Werkzeug und Blech beim Biegen sowie auf Stöße aufgrund fehlender Schutzisolierung beim Handling zurückführen. Als professioneller Hersteller kundenspezifischer Anschlusskästen haben wir die genannten Schadensmechanismen analysiert und stellen produktionserprobte Verfahren zur Verfügung – von der Isolierung der Biegewerkzeuge mit elastischen Medien bis hin zur vollständigen Prozessabdeckung mit Schutzmaterialien –, um solche Risiken für die Oberflächenqualität grundlegend zu eliminieren und die dauerhafte Leistungsfähigkeit kundenspezifischer Anschlusskästen unter anspruchsvollen Betriebsbedingungen zu gewährleisten. Identifizierung der Hauptursachen für Oberflächenschäden an Anschlusskästen im Herstellungsprozess von

Herstellung von Anschlusskästen: Strategien zur Vermeidung von Oberflächenfehlern Weiterlesen »

Biegebügel aus Aluminiumlegierungsblech

Luftbiegen von Blechen: Prozessprinzipien & Rückfederungsleitfaden

In der modernen Metallverarbeitung hat sich das Blechbiegen ohne Druck zu einer Kerntechnik für flexible, effiziente und kostengünstige Produktion entwickelt, insbesondere für Umgebungen mit vielfältigen Kleinserien. Das Grundprinzip des Blechbiegens ohne Druck besteht darin, das Blech durch kontrollierten Druck an drei unabhängigen Punkten zu formen. Dadurch wird das Material in einem Luftspalt gehalten, was eine große Bandbreite an Biegewinkeln mit minimalem Werkzeugaufwand ermöglicht. Die scheinbare Einfachheit des Blechbiegens ohne Druck verschleiert jedoch seine inhärente technische Komplexität. Die Beherrschung dieser Technologie erfordert nicht nur die Ausführung des Biegevorgangs, sondern auch die präzise Vorhersage und Kontrolle der Rückfederung – der elastischen Rückstellung des Materials nach der Entlastung. Die Rückfederung beim Blechbiegen ohne Druck wird durch die Streckgrenze, den Elastizitätsmodul und die gewählte Werkzeuggeometrie bestimmt. Eine ungenaue Kompensation der Rückfederung wirkt sich direkt auf die Maßtoleranzen aus und führt zu Montageproblemen, erhöhtem Ausschuss und kostspieliger Nacharbeit. Daher ist ein tiefes Verständnis der mechanischen Prinzipien des Blechbiegens ohne Druck unerlässlich.

Blechbiegen mit Luft: Prozessprinzipien & Rückfederungsleitfaden Weiterlesen »

Dienstleistungen zum Biegen von Blechen

5052 Aluminiumblechbearbeitung: Leitfaden zum Biegeprozess

Im Bereich der Aluminiumblechbearbeitung stellt das Biegen der Aluminiumlegierung 5052 besondere prozesstechnische Herausforderungen dar, die ein grundlegendes Verständnis des metallurgischen Verhaltens der Legierung erfordern. Als nicht wärmebehandelbare Aluminium-Magnesium-Legierung hängen ihre mechanischen Eigenschaften und ihre Umformbarkeit direkt vom Verfestigungszustand (z. B. H32, H34) ab. Die zentrale Herausforderung beim Biegen von Aluminiumblechen besteht in der Kontrolle der Rückfederung – ein Phänomen, das bei Aluminium aufgrund seines niedrigeren Elastizitätsmoduls (ca. 69 GPa) deutlich stärker ausgeprägt ist als bei Stahl. Dies erfordert präzise Kompensationsstrategien, die auf materialspezifischen Daten und nicht auf allgemeinen Faustregeln basieren. Um Risse oder Orangenhautfehler während des Biegeprozesses zu vermeiden, ist zudem eine strenge Kontrolle der Kornstruktur unerlässlich, ebenso wie die Einhaltung der Mindestbiegeradien in Abhängigkeit von Blechdicke und -zustand. Erfolgreiches Biegen erfordert einen systematischen Ansatz, der die Finite-Elemente-Analyse (FEA) zur Simulation, die statistische Prozesskontrolle (SPC) zur Überwachung und die Einhaltung der Grundsätze der geometrischen Produktspezifikation (GPS) integriert. Diese Arbeit erläutert systematisch den Kern

5052 Aluminiumblechbearbeitung: Leitfaden zum Biegeprozess Weiterlesen »

kundenspezifisch gefertigte Halterung aus verzinktem Stahl

Schweißen von verzinkten Blechen: Prozesse und Anwendungen

Im Rahmen der Fertigung von verzinkten Blechen ist das Schweißen der entscheidende Arbeitsschritt für die strukturelle Integrität und Langzeitbeständigkeit des Endprodukts – eine präzise Aufgabe mit erheblichen technischen Herausforderungen. Der zentrale Widerspruch beim Schweißen von verzinkten Blechen liegt in den physikalischen Eigenschaften der Zinkbeschichtung: Der Siedepunkt von Zink (ca. 907 °C) ist deutlich niedriger als der Schmelzpunkt von Stahl (ca. 1500 °C). Diese Diskrepanz führt dazu, dass die Zinkschicht unter den hohen Temperaturen des Schweißlichtbogens explosionsartig verdampft. Dies verursacht Probleme wie Schweißporosität, starke Spritzerbildung und das Eindringen von Zinkdampf in die Korngrenzen, was zu Flüssigmetallversprödung führen kann. Diese Defekte beeinträchtigen die Festigkeit der Verbindung und unterbrechen die Beschichtung, wodurch Ausgangspunkte für zukünftige Korrosion entstehen. Ein erfolgreicher Schweißprozess für verzinkte Bleche geht daher weit über die reine Metallverbindung hinaus; er erfordert ein systematisches technisches Management. Diese Arbeit wird eine detaillierte Analyse von vier zentralen Schweißverfahren zur Bearbeitung von verzinktem Blech durchführen: Metall-Schutzgasschweißen (MSG), Widerstandsschweißen

Schweißen von verzinkten Blechen: Prozesse und Anwendungen Weiterlesen »

kundenspezifische Edelstahlverarbeitung, Blechtankservice

Kundenspezifische Edelstahlblechbearbeitung: Präzisionsschneidanleitung

In der modernen Präzisionsfertigung hat sich die Nachfrage nach der Bearbeitung von Edelstahlblechen von der Verarbeitung einfacher geometrischer Formen hin zur präzisen Realisierung komplexer, freigeformter Konturen entwickelt. Erfolgreiche kundenspezifische Schneidprozesse für Edelstahlbleche sind nicht das Ergebnis einer einzelnen Maschine, sondern vielmehr eines technischen Systems, das Materialwissenschaft, digitalisierte Prozesse und Präzisionssteuerung umfassend integriert. Die Realisierung jeder Form bei der kundenspezifischen Edelstahlblechbearbeitung ist grundsätzlich durch das inhärente Verhalten des Materials begrenzt. Beispielsweise bestimmen die unterschiedlichen Kaltverfestigungstendenzen von austenitischen Edelstählen (wie 316L) im Vergleich zu ferritischen Edelstählen (wie 430) direkt die Parameterstrategien und die Logik der Wärmeeinflusszonensteuerung für Schneidprozesse. Gleichzeitig dienen die Walzorientierung und der Ausgangsspannungszustand des Blechs als Grundlage für die Vorhersage und Kompensation von Verformungen nach der Bearbeitung komplexer Konturen. Folglich basiert eine zuverlässige, kundenspezifische Präzisionsschneidlösung grundlegend auf der präzisen Steuerung des gesamten Edelstahlblechs.

Kundenspezifische Edelstahlblechbearbeitung: Präzisionsschneidanleitung Weiterlesen »

Prototyp-Blechfertigung

Blechbearbeitung für die Luft- und Raumfahrt: Der vollständige Leitfaden zu Prozessen und Materialien

Die Blechbearbeitung in der Luft- und Raumfahrt ist keine gewöhnliche Metallbearbeitung; sie vereint Ingenieurwesen, Materialwissenschaft und Präzisionsfertigung. Ihr Kern besteht darin, Hochleistungslegierungen durch kontrollierte plastische Verformung in zuverlässige Strukturbauteile umzuwandeln, die extremen Betriebsbedingungen standhalten. Die grundlegenden Unterschiede zwischen der Blechbearbeitung in der Luft- und Raumfahrt und der kommerziellen Verarbeitung zeigen sich in drei Schlüsselaspekten: Die Prozesse müssen so angepasst werden, dass sie das spezifische Potenzial von Werkstoffen wie T6-vergüteten Aluminiumlegierungen oder Ti-6Al-4V ausschöpfen; die Toleranzen in der Luft- und Raumfahrt sind typischerweise enger als ±0.13 mm, was statistische Prozesskontrolle und vollständige Rückverfolgbarkeit während der gesamten Produktion erfordert. Das Verständnis der besonderen Merkmale der Blechbearbeitung in der Luft- und Raumfahrt ist die Grundlage für qualifizierte Lieferantenbewertungen und technische Verhandlungen. Dieser Artikel analysiert die Kernelemente der Prozesskette der Blechbearbeitung in der Luft- und Raumfahrt. Er behandelt die Werkstoffauswahl, die Präzisionsumformung, Fügetechniken und Qualitätskontrollsysteme gemäß den Normen AS9100 und Nadcap. Schwerpunkte sind die Bearbeitungseigenschaften von Werkstoffen für die Luft- und Raumfahrt wie Aluminiumlegierungen und Titan.

Blechbearbeitung für die Luft- und Raumfahrt: Der vollständige Leitfaden zu Prozessen und Materialien Weiterlesen »

Aluminiumblech-Biege-Metall-Eckhalterungsteile

Maßgefertigte Dreieckshalterungen aus Metall: Langlebig und vielseitig

Als Kernstück von Tragwerksverbindungssystemen sind maßgefertigte Metalldreieckverbinder keine Standardbauteile, sondern kritische mechanische Elemente, die durch präzise Berechnungen entwickelt werden. Ihre Konstruktionsprinzipien basieren auf der statischen Stabilität von Dreiecken und gewährleisten so die effiziente und zuverlässige Übertragung komplexer Lasten auf die Hauptstruktur. Für eine professionelle Beschaffung ist es entscheidend, die gesamte Engineering-Kette vom Entwurf bis zur Validierung der maßgefertigten Metalldreieckverbinder zu verstehen: Materialwissenschaft mit hochfestem Baustahl, präzise Metallbearbeitung mittels CNC-Stanzen und deterministischer Biegeverfahren sowie ein Qualitätssicherungssystem, das Normen wie UL und ICC-ES strikt einhält. Der Wert maßgefertigter Metalldreieckverbinder liegt darin, dass die Hersteller abstrakte technische Lasten in vorhersehbare Tragwerksleistungen umsetzen, untermauert durch umfassende Konformitätsdokumentation, validiert durch statische Belastungs-, Ermüdungs- und Korrosionsbeständigkeitsprüfungen. Die Wahl eines professionellen Herstellers von Metalldreieckverbindern bedeutet die Beschaffung einer langfristigen Lösung zur Risikokontrolle und Leistungssicherung für Ihr Projekt. Die zentrale Rolle von Metalldreieckverbindern in moderner Architektur und Industrieanlagen

Maßgefertigte Dreieckswinkel aus Metall: Langlebig und vielseitig Mehr erfahren »

Aluminiumblechbiegedienste

Grundlagen der Blechbiegetechnik: Minimale Biegeradien

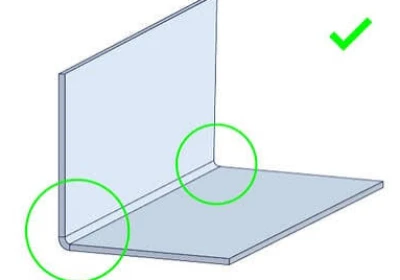
Bei der Abstimmung zwischen Blechteilkonstruktion und -beschaffung darf das Prinzip des minimalen Biegeradius nicht außer Acht gelassen werden. Konstrukteure, die ästhetisch scharfe Ecken anstreben, stoßen beim Prototyping häufig auf Materialrisse oder unkontrollierbare Rückfederung, was zu Projektverzögerungen, Kostenüberschreitungen und Qualitätsrisiken führt. Der minimale Biegeradius ist kein frei skalierbarer CAD-Parameter oder ein rein empirischer Wert; er stellt vielmehr eine kritische Randbedingung dar, bei der sich die Materialplastizität, die Umformprozesse und die letztendliche Strukturleistung des Bauteils überschneiden. Ihn fälschlicherweise als nachträglich anpassbares Detail anstatt als obligatorischen Validierungsparameter vor der Konstruktion zu interpretieren, ist die Hauptursache für Fehler in der Blechverarbeitung. Dieser Artikel analysiert systematisch die Kernvariablen des minimalen Biegeradius und stellt ingenieurtechnische Prinzipien und Prüfrahmen vor, die direkt in Konstruktionsprüfungen und Lieferantenangeboten anwendbar sind. Ziel ist es, die Lücke zwischen Konstruktion und Fertigung zu schließen und die Herstellbarkeit, die strukturelle Integrität und die Kostenkontrolle des Bauteils zu gewährleisten. Die korrekte Anwendung dieser Prinzipien ist der Grundstein für präzise Ergebnisse.

Grundlagen der Blechbiegetechnik: Minimale Biegeradien – Weiterlesen »

Herstellung von Autoblechen

Automobilblechbearbeitung: Schweißverfahren und häufige Probleme

In der modernen Automobilkarosserieentwicklung bildet die Blechbearbeitung die physische Grundlage der Karosseriestruktur, während Schweißverfahren die Kerntechnologie für die hochfeste und präzise strukturelle Integration hunderter gestanzter Blechbauteile darstellen. Die Qualität der Schweißprozesse in der Automobilblechbearbeitung bestimmt direkt die statische und dynamische Steifigkeit, die Dauerfestigkeit und die Crashsicherheit der Karosserie und ist somit der kritischste Fertigungsschritt für die strukturelle Integrität des Fahrzeugs. Mit fortschreitendem Leichtbau stellen Hybridkarosserien aus hochfesten Stählen und Aluminiumlegierungen die Schweißverfahren in der Automobilblechbearbeitung vor größere Herausforderungen. Dazu gehören Probleme wie die metallurgische Kompatibilität zwischen unterschiedlichen Werkstoffen, die Kontrolle der thermischen Verformung und die Zuverlässigkeit der Verbindungen. Daher ist ein systematisches Verständnis der Schweißprozessprinzipien, Anwendungsgrenzen und damit verbundenen typischen Qualitätsrisiken entscheidend für die Sicherstellung der Endqualität der Automobilblechbearbeitung, die Kontrolle der Produktionskosten und die Stabilität der Lieferkette. Diese Arbeit bietet eine detaillierte Analyse gängiger Schweißverfahren in der Automobilblechbearbeitung aus einer

Automobilblechbearbeitung: Schweißverfahren und häufige Probleme Weiterlesen »

Teile für die Automobilblechfertigung

5 gängige Blechbearbeitungsverfahren

In der modernen Fertigung bilden Blechbearbeitungsprozesse die Grundlage für unzählige Produkte – von Automobilkarosserien und Luft- und Raumfahrtkomponenten bis hin zu Haushaltsgeräten. Jeder Blechbearbeitungsprozess beeinflusst direkt die geometrische Präzision, die strukturelle Integrität und die Funktionssicherheit des Endprodukts. Der Projekterfolg hängt nicht von einem einzelnen Blechbearbeitungsprozess ab, sondern erfordert die strategische Integration mehrerer Schlüsseltechnologien. Dieser Artikel beleuchtet fünf Kerntechnologien der modernen Blechbearbeitung: Laserschneiden, CNC-Biegen, Stanzen und Umformen, Schweißen und Fügen sowie Oberflächenbehandlung. Wir untersuchen die Prozesslogik jeder Technologie, ihre Rolle im gesamten Fertigungsprozess und die kritischen Qualitätskontrollpunkte, die für das Erreichen der technischen Ziele unerlässlich sind. Präzision als Grundlage der Blechbearbeitungsprozesse: Laserschneiden. Als erster Schritt im gesamten Blechbearbeitungsprozess setzt die technische Kompetenz des Laserschneidens den grundlegenden Qualitätsmaßstab für alle nachfolgenden Bearbeitungsschritte. Sein Kernwert liegt in der verlustfreien und hochpräzisen Umsetzung digitaler Konstruktionsdaten.

5 beliebte Blechbearbeitungsverfahren Weiterlesen »

Batteriegehäuse

Kantenbearbeitung des Batteriegehäuses: Verringerung des Kurzschlussrisikos

Die Elektrifizierung der Automobilindustrie stellt die Batteriegehäusefertigung vor beispiellose Herausforderungen. Neben den zahlreichen Qualitätsaspekten in der Produktion – wie Maßgenauigkeit, Schweißnahtintegrität und Wärmemanagement – ​​gibt es eine Fehlerquelle, die leicht übersehen wird, aber katastrophale Folgen haben kann: scharfe Kanten und Grate. In Hochvolt-Batteriesystemen dient die Isolierschicht zwischen leitfähigen Komponenten und dem Batteriegehäuse als entscheidende Schutzbarriere gegen elektrische Ausfälle. Weist ein Batteriegehäuse für Elektrofahrzeuge scharfe Kanten oder Grate auf, die durch Prozesse wie Stanzen, Laserschneiden oder Bearbeiten entstehen, können Fahrzeugvibrationen und Temperaturschwankungen dazu führen, dass diese Vorsprünge die Isolierfolie, das Separatormaterial oder den Kabelbaummantel durchdringen. Die Folge sind Teilentladungen, Lichtbögen oder katastrophale Kurzschlüsse. Die Beseitigung von gratbedingten Risiken ist nicht nur eine Frage der Ästhetik – sie ist eine grundlegende Sicherheitsanforderung, die systematische technische Kontrollen, klare Spezifikationen und validierte Prozessfähigkeiten erfordert. Probleme mit Graten an Batteriegehäusen: Risikobewertung beim Stanzen, Laserschneiden oder

Kantenbearbeitung des Batteriegehäuses: Reduzierung des Kurzschlussrisikos Weiterlesen »

Porzellan-Blechstanzfabrik

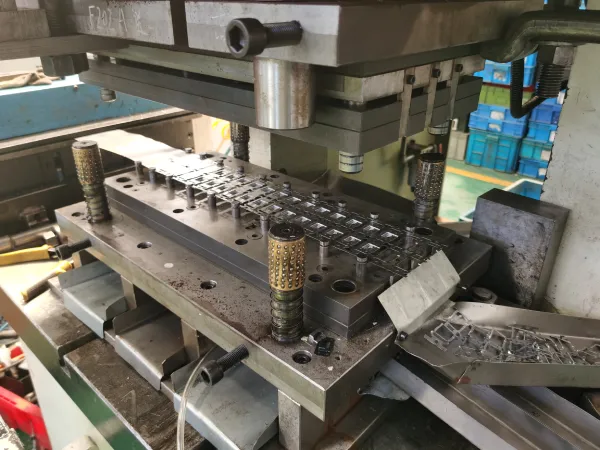
Was ist Transferprägetechnik und wie funktioniert sie?

In der modernen Blechbearbeitung mit hohen Stückzahlen erfordert die Einhaltung enger Toleranzen bei Tiefziehgehäusen oder komplexen Bauteilen den Einsatz spezieller Fertigungsmethoden. Bei komplexen Nachbearbeitungsschritten stoßen Standard-Stanzverfahren oft an ihre Grenzen. Daher hat sich das Transferstanzen als optimale Lösung etabliert. Im Wesentlichen handelt es sich dabei um ein fortschrittliches Umformverfahren, bei dem einzelne Blechzuschnitte mehrere unabhängige Stanzstationen durchlaufen. Diese Bewegung erfolgt durch ein automatisiertes Drei-Achs-System mit speziellen mechanischen Fingern und Führungsschienen. Anders als bei herkömmlichen Bandzuführungsverfahren werden die Zuschnitte beim Transferstanzen bereits an der ersten Stanzstation vom Metallband getrennt. Diese vollständige Trennung ermöglicht es Fertigungsingenieuren, extreme Tiefzieh-, Seitenstanz- und komplexe Bördelvorgänge durchzuführen, ohne durch die physikalischen Grenzen von durchgehenden Trägerbändern eingeschränkt zu sein. Für Einkäufer, die Kfz-Halterungen oder elektrische Gehäuse für den gewerblichen Bereich beschaffen, verbessert die Spezifizierung des Transferstanzens die Effizienz direkt.

Was ist Transferprägen und wie funktioniert es? Weiterlesen »

Präzises Stanzen von Blechen

Was ist ein Verbundstanzverfahren und wie funktioniert es?

Bei der Beschaffung hochpräziser Blechteile stellt die Gewährleistung absoluter Rundlaufgenauigkeit und strikter Planheit in der Serienfertigung seit Langem eine große Herausforderung für die Fertigungstechnik dar. Genau hier beweist die Technologie des Verbundstanzens ihren industriellen Wert. Im Gegensatz zu Folgeverbundverfahren, die den Transfer von Teilen zwischen mehreren Stationen erfordern und das Risiko kumulativer Toleranzabweichungen bergen, führt das Verbundstanzen Stanzen und Ausklinken gleichzeitig in einem einzigen Stanzhub durch. Für Einkaufsleiter und Konstrukteure, die Investitionen in Werkzeuge bewerten, ist die Spezifizierung des Präzisions-Verbundstanzens entscheidend für die Optimierung der Stückkosten und die Vermeidung von Nachbearbeitungen. Durch die Konzentration aller Schnittkräfte auf eine einzige, hochkalibrierte Station gewährleistet dieses Stanzverfahren eine außergewöhnliche Maßgenauigkeit mit einer Toleranzkontrolle von typischerweise ±0.001 mm. Diese präzise Strukturintegrität ist unerlässlich für anspruchsvolle Flachprofilgeometrien, wie z. B. Motorbleche, Präzisionsscheiben und Batteriegehäuse. Dieser Artikel bietet eine detaillierte Analyse der Kernarchitektur des Werkzeugs und des schrittweisen mechanischen Arbeitsablaufs.

Was ist ein Verbundstanzverfahren und wie funktioniert es? Weiterlesen »

Stanzteile aus Blech

Hocheffizientes Metallstanzen: Verkürzung der Lieferzeiten für Projekte mittlerer Stückzahl

Angesichts enger Fertigungspläne stehen Einkauf und Entwicklung unter enormem Druck, die Markteinführungszeit zu verkürzen, ohne die Bauteilqualität zu beeinträchtigen. Für die mittlere Serienfertigung – die typischerweise die kritische Lücke zwischen 10,000 und 100,000 Einheiten pro Jahr schließt – bleibt die optimale Balance zwischen Werkzeugamortisation und Produktionsgeschwindigkeit eine große Herausforderung für die Lieferkette. Traditionelle CNC-Umformverfahren führen oft zu übermäßig langen Zykluszeiten, während komplexe Folgeverbundwerkzeuge hohe Vorabinvestitionen und lange Werkzeugentwicklungszyklen erfordern. Daher sind hochoptimierte Blechstanzstrategien nicht mehr nur eine Beschaffungsoption, sondern eine operative Notwendigkeit. Durch den Einsatz fortschrittlicher, kundenspezifischer Stanzlösungen – insbesondere präziser Verbundwerkzeugkonfigurationen – können Industriekunden die Projektlaufzeiten deutlich verkürzen. Ein sorgfältig gesteuerter Verbundwerkzeug-Stanzprozess kann Stanz- und Ausstanzvorgänge in einem einzigen Stanzhub gleichzeitig durchführen und so zuverlässig alle paar Sekunden hochpräzise Teile produzieren. In diesem Artikel untersuchen wir, wie strategische Eingriffe im Engineering-Bereich die Stanzlieferkette optimieren können.

Hocheffizientes Metallstanzen: Kürzere Lieferzeiten für Projekte mittlerer Stückzahlen Weiterlesen »

kundenspezifische Metallstanzteile

Metallstanzen für 5G-Steckverbinder und EMV-Abschirmungen: Einhaltung von Toleranzen von ±0.02 mm bei hohen Geschwindigkeiten

Der Übergang zur 5G-Infrastruktur hat die Anforderungen an Stanzprozesse verändert. Im Millimeterwellenbereich oberhalb von 24 GHz unterliegt das Signalverhalten physikalischen Gesetzen und lässt keine Kompromisse zu. Bei diesen Frequenzen kann selbst die geringste Abweichung in der Bauteilgeometrie direkt zu messbarem Signalverlust, Fehlanpassungen der Impedanz und zum Scheitern bei Konformitätsprüfungen führen. Für 5G-Basisstationen, Backplane-Steckverbinder und HF-Frontend-Modulkomponenten ist der Fertigungsprozess ebenso entscheidend wie das Design selbst. Metallstanzen – insbesondere das Hochgeschwindigkeits-Folgeverfahrensstanzen – hat sich als bevorzugtes Fertigungsverfahren für Steckverbinder, Kontaktstifte und EMI/RFI-Abschirmgehäuse etabliert. Bei korrekter Ausführung erfüllt das Präzisionsstanzen die für den 5G-Ausbau notwendigen Toleranzen im Mikrometerbereich, die Materialkonsistenz und die Anforderungen an die Massenproduktion. Dieser Artikel untersucht die Anwendung des kundenspezifischen Metallstanzens in der Elektronik- und Telekommunikationsindustrie, einschließlich technischer Anforderungen, Materialaspekte und Prozesssteuerung. Die Herausforderungen von 5G: Warum traditionelle Metallstanzverfahren nicht ausreichen.

Metallstanzen für 5G-Steckverbinder und EMV-Abschirmungen: Toleranzen von ±0.02 mm bei hoher Geschwindigkeit einhalten Mehr erfahren »

Präzisions-Metallstanzteile für die Automobilindustrie

3 häufige Herausforderungen beim Metallstanzen für Gehäuse von Elektrofahrzeugbatterien

Batteriegehäuse für Elektrofahrzeuge zählen zu den anspruchsvollsten Stanzanwendungen in der Automobilindustrie. Batterieträger und -deckel – typischerweise über 1.5 Meter lang – müssen an kritischen Kontaktflächen Dichtheits- und Planheitstoleranzen von ±0.5 Millimetern erfüllen, Crashbelastungen standhalten und über Millionen von Produktionszyklen hinweg ihre strukturelle Integrität bewahren. Im Gegensatz zu herkömmlichen Karosserieteilen werden diese Komponenten üblicherweise aus Aluminiumlegierungen der Serien 5000 oder 6000 oder hochfestem Stahl (AHSS) gefertigt – Werkstoffe, deren Umformverhalten sich deutlich von dem von kohlenstoffarmem Stahl unterscheidet. Für die Herstellung von Batteriegehäusen für Elektrofahrzeuge sind die IATF-16949-Zertifizierung und ein vollständiges PPAP-Dokument unerlässlich. Doch selbst mit Zertifizierung treten in der kundenspezifischen Stanzfertigung häufig praktische Probleme auf: ungleichmäßige Wandstärken, Verformungen nach dem Stanzen, Schweißrisse und Dichtungsfehler – all dies kann das gesamte Batteriemodul beeinträchtigen. Die zentrale Herausforderung besteht nicht darin, diese Defekte während des Präzisionsmetallstanzprozesses durch Inspektion auszusortieren, sondern darin, sie bei der Endbearbeitung vollständig zu beseitigen.

3 häufige Herausforderungen beim Metallstanzen für Gehäuse von Elektrofahrzeugbatterien Weiterlesen »

Stanzhalterung aus Stahl

Metallstanzen für Medizinprodukte: ISO 13485, Materialrückverfolgbarkeit und Kosten

Die Medizinprodukteindustrie unterliegt den strengsten regulatorischen Rahmenbedingungen aller Fertigungsbranchen. Bei der Auswahl von Lieferanten stehen nicht die Stückpreise im Vordergrund, sondern die Patientensicherheit und die Einhaltung der Vorschriften. Als grundlegender Fertigungsprozess für unzählige Medizinprodukte der Klassen II und III muss das Metallstanzen streng kontrolliert werden. Für FDA-regulierte Medizinprodukte reicht eine ISO 9001-Zertifizierung allein bei Weitem nicht aus. Zu den Risiken zählen negative Auswirkungen auf die Patientenergebnisse, behördliche Strafen und millionenschwere Haftungsansprüche im Zusammenhang mit Produktrückrufen. Dieser Artikel bietet einen Rahmen zur Bewertung von Herstellern von Metallstanzteilen für Medizinprodukte und behandelt drei unverzichtbare Kernelemente: die Überprüfung der ISO 13485-Zertifizierung, Systeme zur Materialrückverfolgbarkeit und die tatsächlichen Kosten der Nichteinhaltung. ISO 13485 – Die unverzichtbare Grundlage für das Metallstanzen von Medizinprodukten. ISO 13485 ist ein verbindlicher Standard für das Präzisionsstanzen von Medizinprodukten. Im Gegensatz zu ISO 9001 erfordert dieser Standard die Implementierung von Designkontrollen, Risikomanagement nach ISO 14971 und Chargenrückverfolgbarkeit (Abschnitt 7.5.9). Hersteller von Metallstanzteilen, die diese Zertifizierung nicht erhalten haben

Metallstanzen für Medizinprodukte: ISO 13485, Materialrückverfolgbarkeit und die Kosten Weiterlesen »

Chinesische Metallstanzfabrik

Metallstanzen in der Luft- und Raumfahrt: Häufige Herausforderungen und Lösungen

Als entscheidendes Glied in der Luft- und Raumfahrtindustrie bestimmt das Stanzverfahren für Metalle maßgeblich die Leistungsgrenzen und die Zuverlässigkeit zahlreicher Strukturbauteile wie Flugzeugzellen, Kabinensysteme und Triebwerkskomponenten. Der Kernnutzen des Präzisionsstanzens in der Luft- und Raumfahrt liegt in der signifikanten Gewichtsreduzierung durch extreme Materialverformung bei gleichzeitiger Einhaltung strengster Anforderungen an Festigkeit, Präzision und Langlebigkeit. Dieser Prozess ist jedoch mit grundlegenden Widersprüchen behaftet: Das inhärente nichtlineare mechanische Verhalten von Werkstoffen in Luft- und Raumfahrtqualität (wie hochfesten Titanlegierungen und modernen Aluminiumlegierungen) in Verbindung mit der unvermeidlichen Reibung, Wärmeleitung und elastischen Rückfederung beim Stanzprozess führt zu einem extrem engen Prozessfenster. Diese physikalische Komplexität bedingt eine Reihe technischer Herausforderungen, die Stanzprozesse in der Luft- und Raumfahrt systematisch bewältigen müssen – von der Kontrolle der Rückfederung bis hin zur Sicherstellung der mikrostrukturellen Integrität. Dieser Artikel analysiert systematisch die häufigsten Herausforderungen beim Stanzen von Metallen in der Luft- und Raumfahrt, darunter die geometrische Kontrolle der Stanzteile, die Materialkonsistenz und die Einhaltung der Produktionsvorgaben.

Metallstanzen in der Luft- und Raumfahrt: Häufige Herausforderungen und Lösungen Weiterlesen »

Kundenspezifische, tiefgezogene Stanzteile aus Stahl für die Automobilindustrie

Automobilmetallprägung: Wie man die Effizienz steigert und die Kosten senkt

Mit der beschleunigten Elektrifizierung der Automobilindustrie steht diese vor einer doppelten Herausforderung: der Restrukturierung von Fahrzeugarchitekturen bei gleichzeitiger Kostensenkung. Dies bedeutet einen Wandel bei Beschaffungsentscheidungen – weg von einfachen Stückpreisvergleichen hin zu detaillierten Analysen der Gesamtbetriebskosten. Echte finanzielle Risiken entstehen durch systembedingte Kosten, darunter Kosten für Designnacharbeiten, Produktionsausschuss, Qualitätsmängel und Schwachstellen in der Lieferkette. Der Kernwert moderner Automobil-Metallstanzteile geht daher weit über die Bauteile selbst hinaus. Er repräsentiert einen wertorientierten Ansatz, der in die gesamte Produktentwicklung integriert ist. Ein professioneller Hersteller von Automobil-Metallstanzteilen kann die Herstellbarkeit von Produkten bereits in der Entwicklung durch frühzeitige Designzusammenarbeit (DFM) optimieren, die Bauteilintegration erreichen und die Materialausnutzung maximieren. Dies reduziert direkt die Stücklistenkosten und die Logistikkomplexität. Gleichzeitig gewährleistet ein robuster Automobil-Metallstanzprozess, basierend auf fortschrittlicher Werkzeugtechnologie und Prozesskontrolle, Qualitäts- und Lieferstabilität in der Serienproduktion und beugt so diversen versteckten Kosten vor. Dieser Artikel untersucht systematisch, wie der Automobil-Metallstanzprozess die Projektentwicklung optimiert.

Automobil-Metallstanzen: Wie Sie die Effizienz steigern und Kosten senken können Weiterlesen »

Stahlstanzen von Automobilteilen

Automobil-Metallstanzen: Häufige Probleme und Lösungen

In der modernen Automobilfertigung bildet das Stanzverfahren die Grundlage für die strukturelle Integrität, Sicherheit und Leistungsfähigkeit von Fahrzeugen. Statistiken zeigen, dass ein typisches Auto über 3,000 Stanzteile enthält, deren Qualität direkt die Langlebigkeit und Sicherheitsbewertung des Fahrzeugs bestimmt. Mit dem Fortschreiten der Elektrifizierung und des Leichtbaus gewinnen Präzision, Materialintegrität und kosteneffiziente Skalierbarkeit der kundenspezifischen Automobil-Metallstanzung zunehmend an Bedeutung. Als Hersteller von Automobil-Metallstanzteilen mit über 20 Jahren Erfahrung in diesem Bereich versteht Supro die zentralen Herausforderungen dieser komplexen Prozesskette: Von den physikalischen Materialeigenschaften bis zur Werkzeugdynamik beeinflusst jede Variable die Zuverlässigkeit und Wirtschaftlichkeit der Automobil-Metallstanzteile. Unsere Erfahrung zeigt, dass viele Probleme in der Serienproduktion auf Mängel in der Vorentwicklung und der Prozessabstimmung zurückzuführen sind. Beispielsweise erfordern Maßabweichungen durch Materialrückfederung, Rissbildung beim Umformen von hochfestem Stahl oder Qualitätsschwankungen durch Werkzeugverschleiß systematische technische Lösungen. Dieses Dokument dient als umfassender Leitfaden für Fachleute.

Automobil-Metallstanzen: Häufige Probleme und Lösungen Weiterlesen »

Nach oben scrollen